Technik Produkte Mess- und Prüftechnik
ANZEIGE
Farbversorgungssysteme: Know-how aus einer Hand
Lackverluste, verringerte Lackqualität und ein hoher Energieverbrauch: Es gibt viele Herausforderungen in der Farbversorgung einer Lackieranlage. Erfahren Sie, wie das Farbversorgungssystem von Dürr Energie und Ressourcen schont, Kosten einspart und zu einer hohen Beschichtungsqualität beiträgt.
Jetzt auf das Farbversorgungssystem von Dürr umsteigen
ANZEIGE
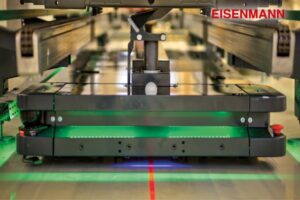
StoreMover ermöglicht flexibel skalierbare Flächenspeicher
Der StoreMover von Eisenmann basiert auf der speziell für die Karosserielackierung konstruierten VarioMover-Fördertechnologie. Ergänzt durch eine zusätzliche Hubeinheit entsteht ein maximal skalierbarer Flächenspeicher, der beliebig freie Flächen nutzt und somit Flexibilität bei Flächenverlagerungen und Kapazitätsanpassungen schafft – bei gleichzeitigem Zugriff auf jede eingelagerte Karosse.
Jetzt kontaktieren
Ausfall nach Korrosionsprüfung
Ein aktueller Fall zeigt, dass Haftungsprobleme nach Salzsprühnebelprüfungen viele Ursachen haben können. Neben der Vorbehandlung können auch Vernetzungsprobleme der Grund sein.
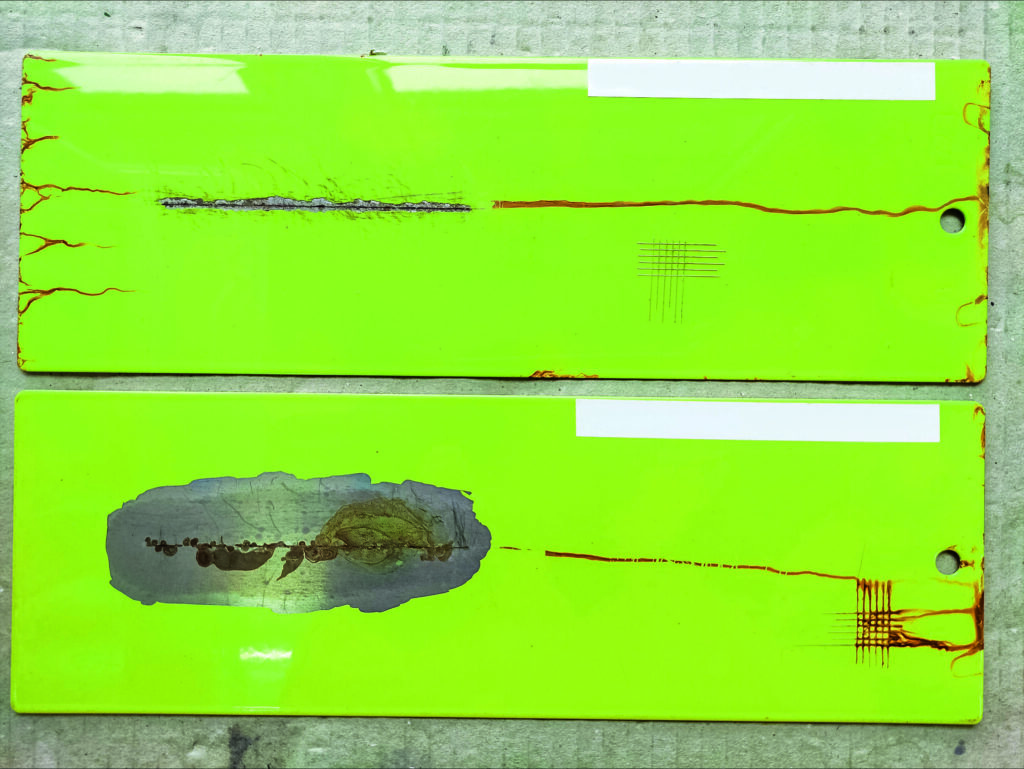
Bei der Durchführung einer Salzsprühnebelprüfung gemäß DIN EN ISO 9227 traten bei einem Kunden der DFO im Ritzbereich großflächige Enthaftungen der Beschichtung auf. Ein erster Verdacht für die Ursache lag auf der Vorbehandlung.
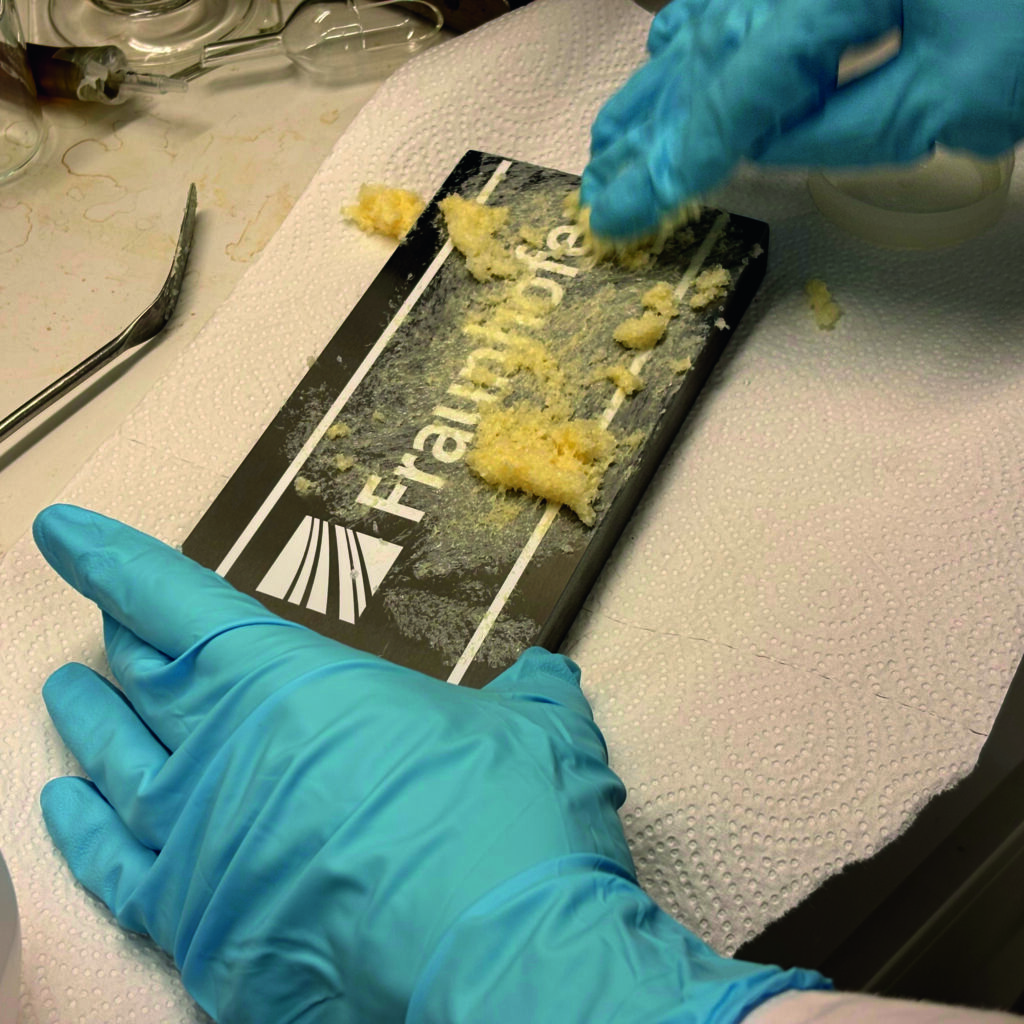
Eine energiedispersive Röntgenspektrometrie (EDX) konnte jedoch – abgesehen von Natrium und Chlorid (welche dem Salznebel zuzuweisen sind) – keine Fremdelemente nachweisen. Aus diesem Grund wurden weitere Tests durchgeführt. Auch die Infrarot-Spektroskopie konnte keine eindeutige Ursachenbestimmung erbringen. Da lediglich eine Enthaftung bei der pulver-, nicht jedoch bei der nasslackierten Probe zu beobachten war, wurde im Folgenden die Aushärtung der Beschichtung überprüft. Hierzu wurde ein Teilstück der Pulverlackbeschichtung eines Bauteils mit mangelhafter Korrosionsbeständigkeit für 20 Minuten bei 180 °C im Ofen erhitzt. Im Anschluss an die Nachhärtung war das Teilstück der Beschichtung flexibler als zu Beginn.
In BESSER LACKIEREN 7/2023 erfahren Sie, wie die vorliegende Untervernetzung analytisch belegt wurde.
Zum Netzwerken:
Deutsche Forschungsgesellschaft für Oberflächenbehandlung (DFO) e.V., Neuss, Heike Schuster, Tel. +49 2131 40811-28, schuster@dfo-service.de, www.dfo.info