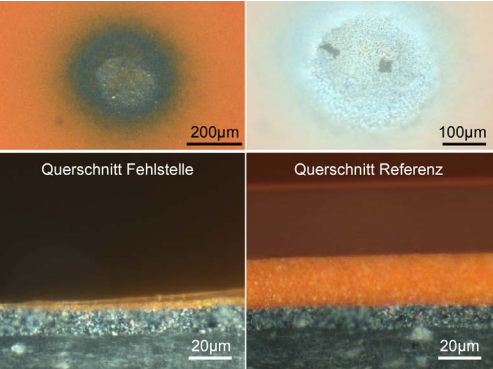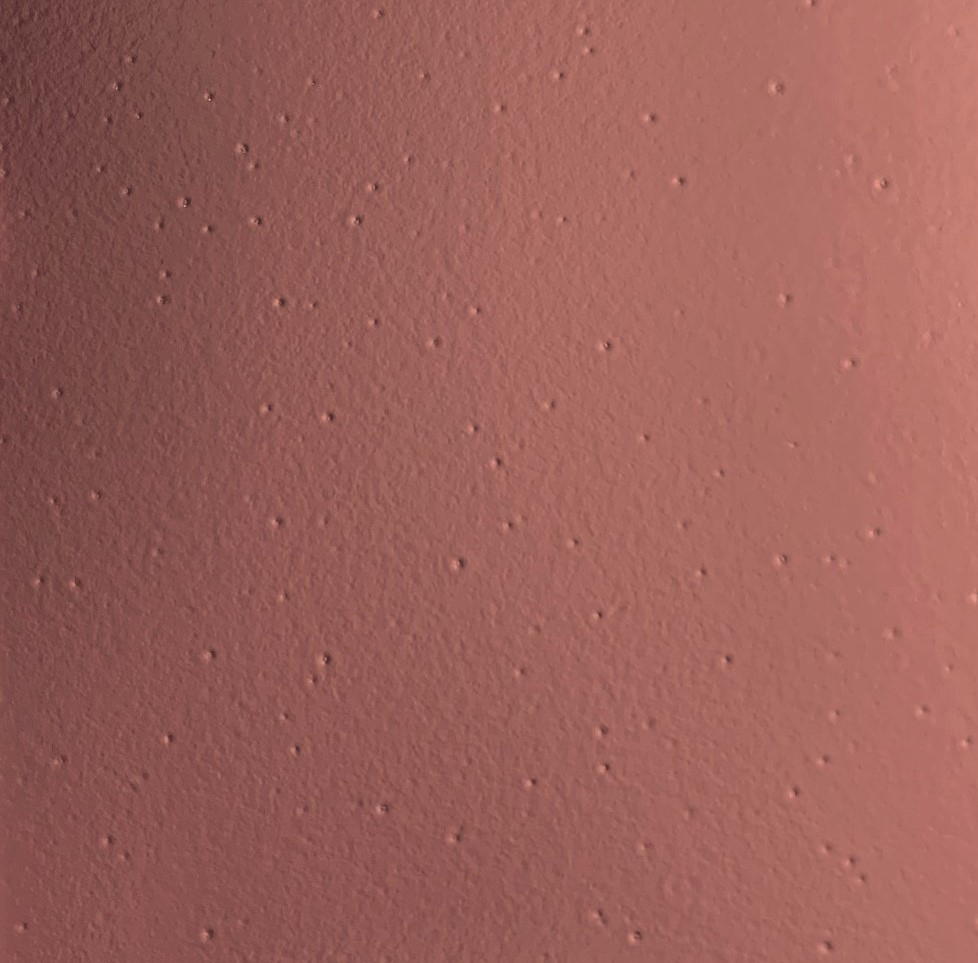
- Fehler: Benetzungsstörungen
- Substrat: Metall
- Ursache: Polysiloxan in der Prozessluft
- Mögliche Lösung: Prozessluft optimieren
Die Krater zeigten sich ausschließlich in einer Lackieranlage, andere waren nicht betroffen. Quelle: DFO
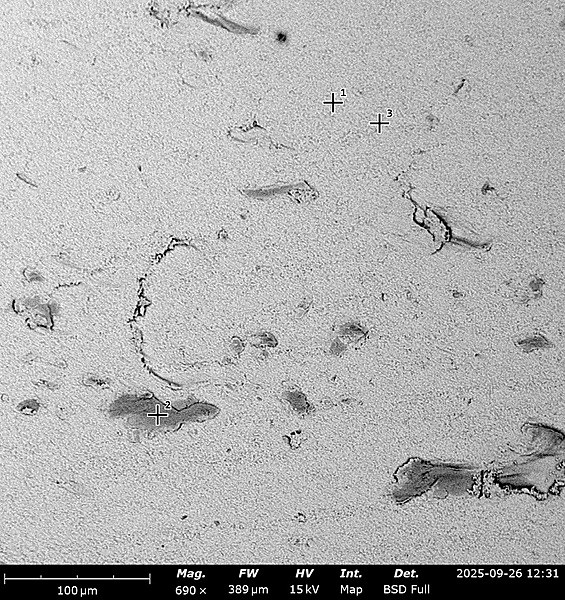
Besonders bei dem Fehlerbild „Benetzungsstörungen“ ist eine korrekte Probenahme wichtig. Um Verunreinigungen zu vermeiden, dürfen die Proben im Fehlerbereich nicht mit den Händen berührt werden, auch das Verpacken in Kunststofffolien führt zu Kontaminationen, die eine genaue Analyse verhindern. Als Verpackung ist besonders Aluminiumfolie geeignet. Bei der von der DFO untersuchten Probe ergaben die ersten Analysen mittels Rasterelektronenmikroskopie (REM) und energiedispersiver Röntgenspektroskopie (EDX) sowie die Untersuchung mittels Infrarot-Spektroskopie keine ausreichende Genauigkeit, um die kraterverursachende Substanz zu identifizieren.
Im nächsten Schritt wurden Analysen mittels Flugzeit-Sekundärionenmassenspektrometrie (ToF-SIMS) im Zentrum des Kraters sowie im fehlerfreien Bereich auf der Lackoberfläche durchgeführt. Bei der Untersuchung mittels ToF-SIMS können geringste Mengen (wenige Moleküllagen) der kraterverursachenden Substanz zuverlässig detektiert werden. Da die detektierten Molekülbestandteile bei der ToF-SIMS negative oder positive Ionen sein können, erhält man zwei Ergebnistabellen, die jeweils die positiven und die negativen Ionen auflisten. Zusätzlich betrachtet man die Ergebnisse des Kraterzentrums im Vergleich zu den Ergebnissen des fehlerfreien Bereiches, um die Fremdsubstanz zu ermitteln.
Im vorliegenden Fall zeigten sich im Kraterzentrum erhöhte Mengen von Polysiloxanen. Um die Herkunft der kraterverursachenden Polysiloxane zu eruieren, folgte ein detailliertes Gespräch mit dem Kunden. Hierbei sind die Klärung einer Vielzahl von fehlerbildbezogenen Umständen und dabei vor allem von zeitlichen Faktoren von hoher Bedeutung, z.B. das zeitliche Auftreten des Fehlerbildes, eventuelle Prozessveränderungen im Zeitraum des erstmaligen Auftretens oder ob das Fehlerbild von Mitarbeitenden oder der Lackierkabine abhängig ist, etc.
Während des Gespräches mit dem Kunden wurde festgestellt, dass das Fehlerbild nur in einer Lackieranlage auftrat. Eine weitere Lackieranlage mit separater Luftführung zeigte kein Krateraufkommen. Der Kunde hatte bereits durch Testlackierungen an Blechen herausgefunden, dass das Fehlerbild nur bei den Blechen auftrat, die in der betroffenen Lackierkabine zwischengelagert wurden. Die Testbleche, die sofort aufgehängt und lackiert wurden, zeigten dieses Fehlerbild nicht. Dies gab einen ersten Hinweis, dass die zugeführte Luft der Überträger des Polysiloxans war. Daraufhin wurde die Konstruktion der Zuluftanlage der betroffenen Lackieranlage auf dem Dach genauer betrachtet. Hierbei zeigte sich, dass sich der Abluftauslass einer Vorbehandlungsanlage in relativer Nähe der Zuluftanlage der betroffenen Lackieranlage befand. Um die Abluft der Vorbehandlungsanlage als Verursacher zu identifizieren, wurde das Filtermaterial untersucht. Die Untersuchung der Probe zeigte hohe Mengen an Polysiloxanen. Eine Konstruktionsänderung der Zuluftanlage der betroffenen Lackieranlage führte zu fehlerfreien Bauteilen und Testblechen.