Expertennetzwerk 5. Lackierfehler Fehler im Erscheinungsbild
„Orangenhaut“ eines 2K-Polyurethan-Lackes
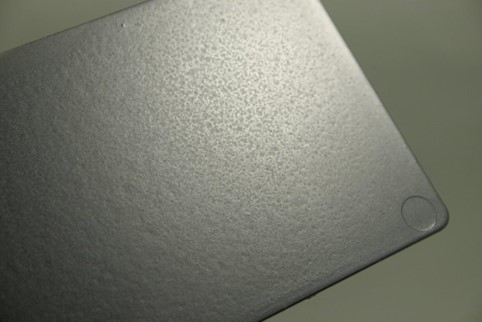
- Fehler: Oberflächenstörung
- Substrat: ABS
- Ursache: Überdosierung eines Entschäumers im Kabinenwasser
- Mögliche Lösung: Einhaltung der Dosierrichtlinien des Herstellers, regelmäßige Kontrolle der Wasserqualität, Verbesserung der Luftführung, klare interne Routinen und Zuständigkeiten
Oberflächenstörung eines 2K-PU Lackes Quelle: Dr. Roger Dietrich
Der Fehler
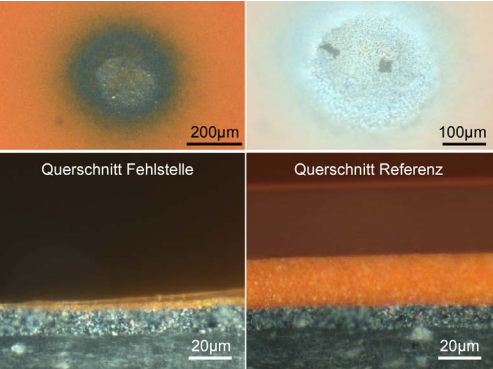
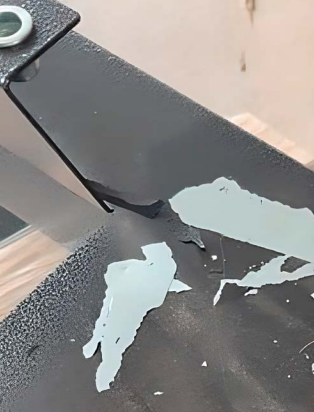
Bei der Lackierung von ABS Bauteilen mit einem 2K-PU Lack treten Oberflächenstörungen auf, die sich als matte Flecken in einer Orangenhautstruktur bemerkbar machen.
Die Ursacheanalyse
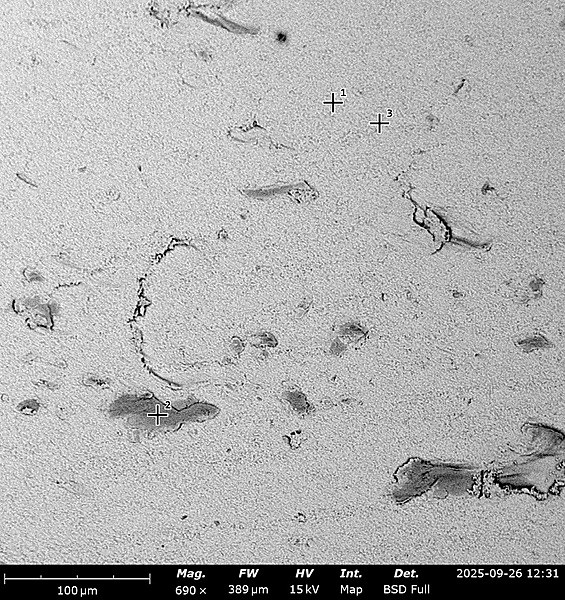
Für einen solchen Fehler gibt es sehr viele mögliche Ursachen wie z.B. verunreinigte Lackierluft, verunreinigte Kabinenluft, Bauteilverunreinigungen, unzureichende Luftführung, Kontaminationen des Lackmaterials usw. Um die Ursache einzugrenzen, wurden vor Ort im Lackierbetrieb Testlackierungen auf vorher im Labor gereinigten Tafeln durchgeführt. Damit wurde beabsichtigt, den Einfluss der zu lackierenden Bauteile (z.B. durch unsachgemäßes Handling oder Oberflächenverunreinigungen) zunächst einmal auszuschließen und so die möglichen Einflussparameter während des Tests zu reduzieren. In der Tat konnte der Oberflächenfehler auf den Testplatten unter den realen Lackierbedingungen nachgestellt werden. Es wurden anschließend TOF-SIMS Analysen der mikrochemischen Zusammensetzung im Zentrum mehrerer matter Flecken im Vergleich zur ungestörten Lackoberfläche durchgeführt mit dem Ziel mögliche chemische Unterschiede zu identifizieren.
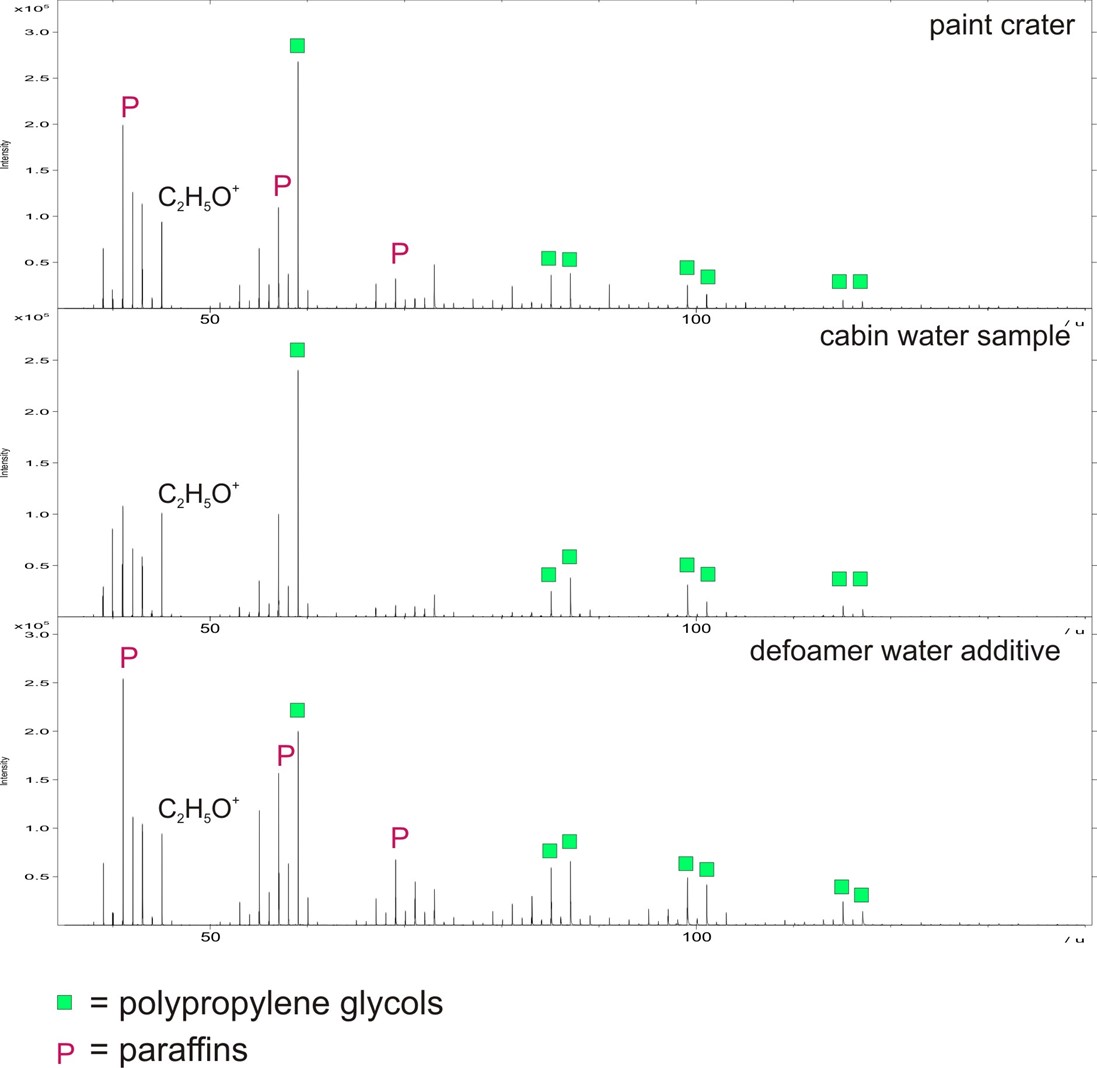
Bild 2: Ausschnitt aus dem TOF-SIMS Spektrum der positiv geladenen Sekundärionen a) der Oberfläche innerhalb einer Störstelle (oben) b) einer Dünnschichtpräparation des Kabinenwassers (Mitte) c) des Entschäumer Additivs Grafik: Dr. Roger Dietrich SysProCon
Dabei wurde eine Anreicherung von hydrophoben Paraffinen in mehreren Störstellen gefunden. Paraffine sind nicht Bestandteile der Lackrezeptur und konnten bei Kontrollanalysen der betroffenen Lackcharge nicht nachgewiesen werden. Damit lautete die erste vorläufige Schlussfolgerung, dass der Eintrag „von außen“ erfolgen musste. Daher wurden umfangreiche Vergleichsanalysen der Lackierluft, der Kabinenluft, der Lackierdüsen und an weiteren Bauteilen der Lackieranlage durchgeführt. Eine Vergleichsanalyse des Kabinenwassers zeigte schließlich, dass diese Paraffine dort enthalten waren. Durch weitere TOF-SIMS Vergleichsanalysen der Chemikalien des Kabinenwassers konnten die exakte Zusammensetzung der Paraffine auf einen Entschäumer zurückgeführt werden, der dem Wasser zugesetzt wurde. Durch Lasermessungen konnten in der Kabinenluft Aerosoltröpfchen aus dem Kabinenwasser aufsteigend nachgewiesen und visualisiert werden. Durch Sichtung der entsprechenden Prozess-Unterlagen wurde schließlich nach diesem Befund festgestellt, dass über einen langen Zeitraum dem Wasser immer wieder Entschäumer zugesetzt wurde, ohne das Kabinenwasser auszutauschen, was letztlich zu einer Überdosierung führte. Dieses Kabinenwasser mit dem angereicherten Entschäumer wurde während des Lackiervorganges als feines Aerosol in den nassen Wasserbasislack eingetragen.
Auswertung und Bewertung
Paraffine sind hydrophob und bewirken, wenn sie als Aerosol in den wasserbasierten Lack eingetragen werden, eine Lackverdrängung. Diese zeigt sich dann als Flecken, Inhomogenität und Orangenhauteffekt. Die vordergründige Ursache war also die Chemie des Entschäumers. Doch hinter dieser Ursache liegen mehrere Prozess- und Applikationsfehler die das tatsächliche Problem definieren.
- Zum einen wurde auf das Aufschäumen des Kabinenwassers nur mit der wiederholten Zugabe von Entschäumer reagiert und damit nur das Symptom bekämpft, ohne sich mit der Ursache zu beschäftigen. Dabei wurde die zugesetzte Menge auch nie kritisch hinterfragt.
- Es gab keine klar definierte Routine und keine Verantwortlichkeit zur Überprüfung der Wasserqualität und zu Entscheidungskriterien wann das Kabinenwasser zu tauschen war.
- Durch eine nicht optimierte Luftführung wurden die Aerosoltröpfchen, die beim Aufplatzen der Schaumbläschen des Kabinenwassers entstanden aufgewirbelt und in der Kabinenluft verteilt, wo sie sich beim Absinken in den nassen Lackfilm legen konnten.
Abstellmaßnahmen
Vielfach werden solche Fehler auf den Lack geschoben und vom Lackhersteller gefordert, dass die Techniker vor Ort dem Lack Additive hinzufügen um das Symptom zu bekämpfen. Das ist aber nicht zielführend. Wichtig sind hingegen Prozessverbesserungen:
- Einführung klarer Zuständigkeiten und Routinen zum Monitoring des Kabinenwassers.
- Regelmäßige analytische Überprüfung des Entschäumergehaltes im Wasser (und Dokumentation)
- Erhöhung der Frequenz beim (vollständigen!) Austausch des Kabinenwassers
- Anpassung der Luftführung damit auftretende Aerosole nicht auf die Bauteiloberflächen gelangen können.
- Regelhafte Tests auf Aerosolbildung vor Beginn der Lackierung
- Mitdenkende und geschulte Mitarbeiter, denen es auffällt, wenn immer mehr Entschäumer zudosiert werden muss und die dementsprechend adäquat reagieren.
sysprocon@osnanet.de