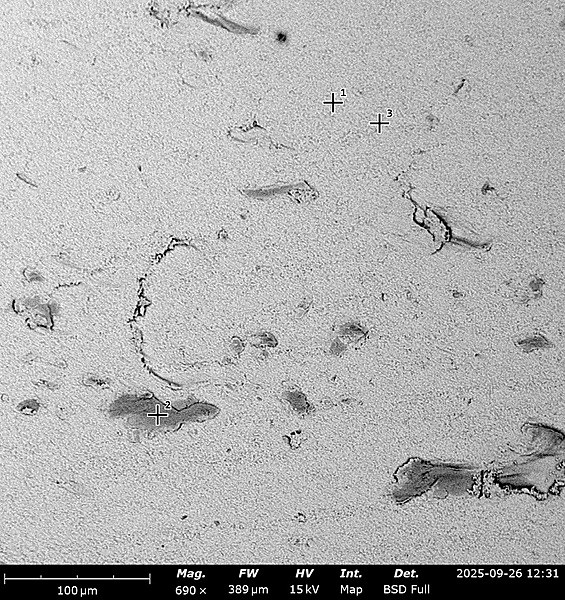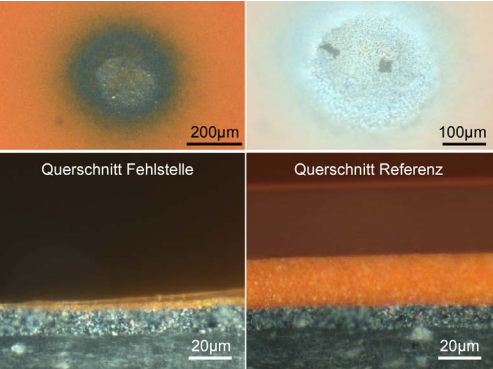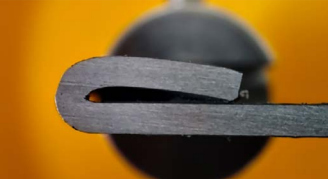
- Fehler: Haftfestigkeitsverlust
- Substrat: Alle
- Ursache: Abweichende Chemikalienkonzentration, verstopfte Düsen, ungeeignete Temperaturprofile
- Mögliche Lösung: Engmaschige Überwachung des Vorbehandlungsprozesses
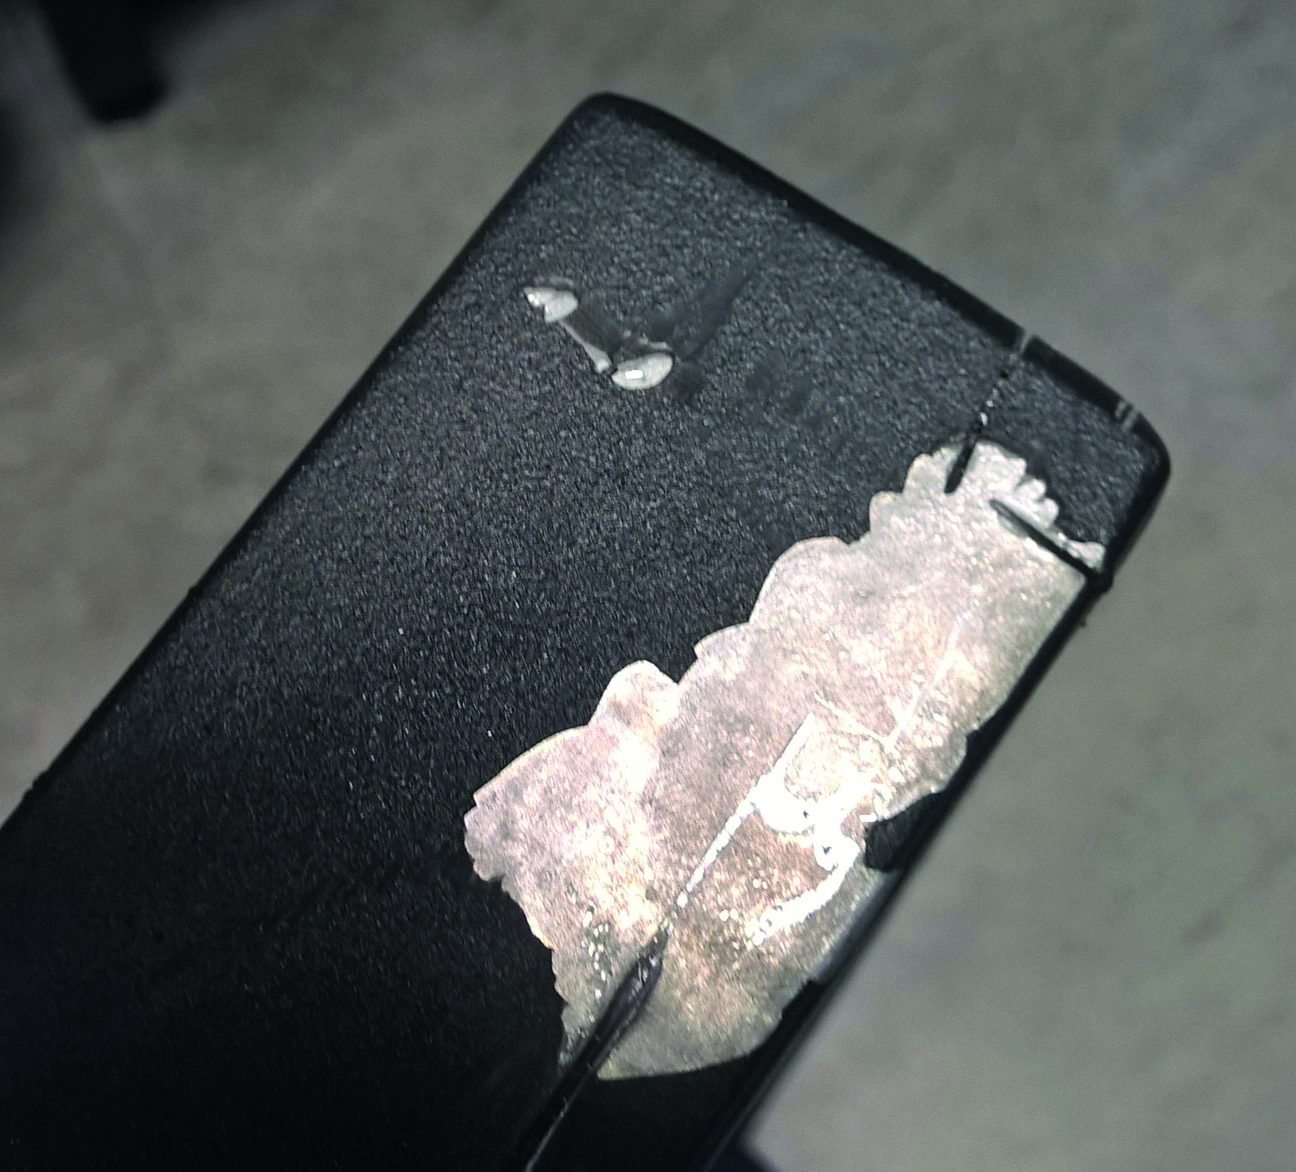
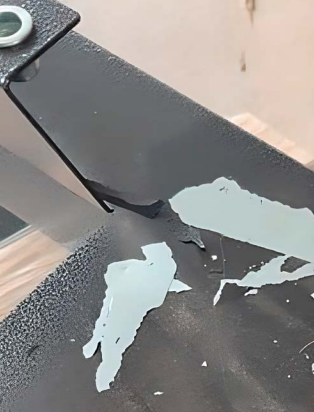
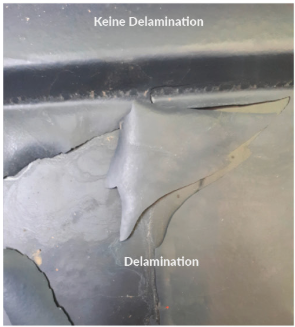
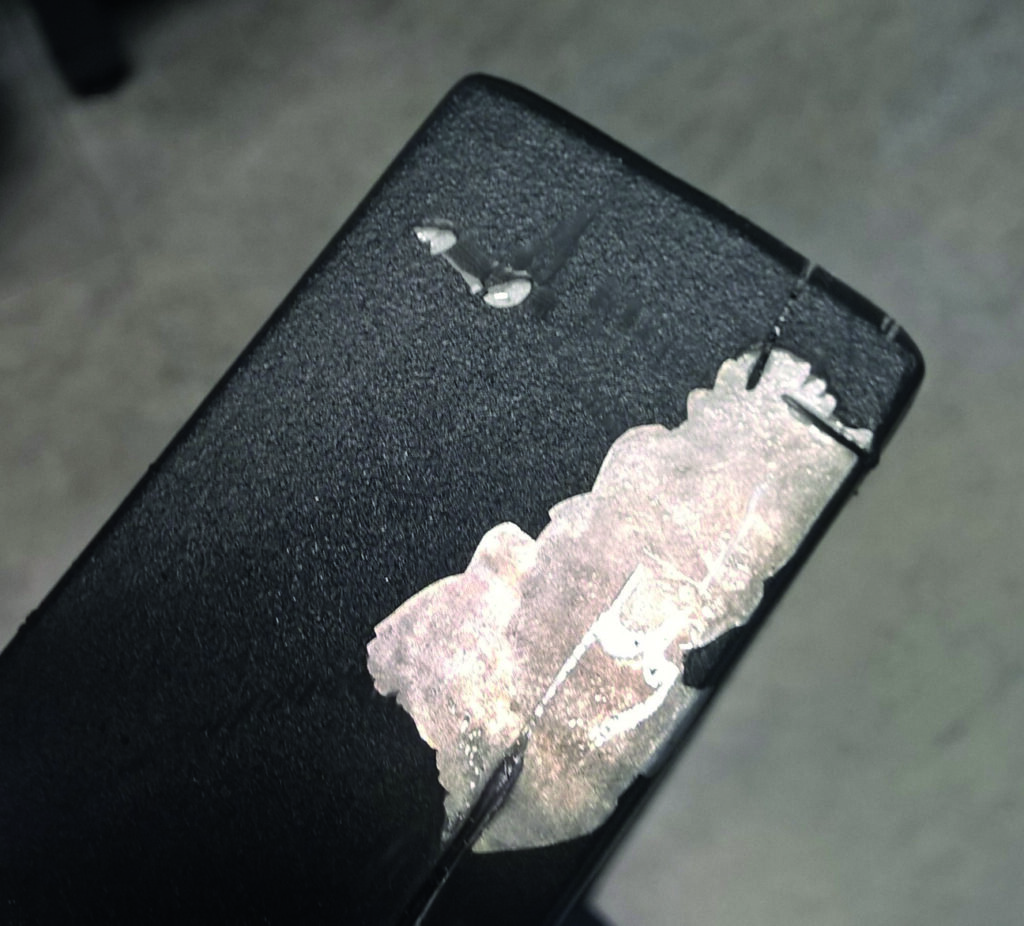
So soll es nicht sein: Eine schlechte Haftfestigkeit kann dazu führen, dass Lack abplatzt.
Haftung ist fachlich korrekt verwendet ein juristischer Begriff, der in der Beschichtungsbranche häufig mit dem technischen Begriff der „Haftfestigkeit“ synonym verwendet wird. In der Praxis können Haftfestigkeitsprobleme im technischen Sinne jedoch schnell zu Haftungsproblemen im juristischen Sinne führen. Haftfestigkeitsverluste gehören in Beschichtungsprozessen zu den weitaus häufigsten Problemen und machen ca. 60% der Fehler aus, die die DFO in der Schadensanalytik bearbeitet. Die Gründe hierfür sind vielfältig. Sie reichen vom fehlenden Verständnis zur Notwendigkeit einer Vorbehandlung bis zum nicht ausreichenden Gesamtverständnis des Vorbehandlungsprozesses.
Haftfestigkeit wird durch verschiedene Einflussgrößen erzeugt und spielt sich im Distanzbereich weniger Nanometer ab. Ein Nanometer entspricht lediglich einem Tausendstel Mikrometer. Zum Vergleich: Die Schichtdicke einer typischen Beschichtung liegt im zwei- bis dreistelligen µm-Bereich und die Auflösung des menschlichen Auges liegt bei ca. 1 µm. Wer also behauptet, sehen zu können, dass eine Oberfläche sauber ist, der hat das Phänomen Haftfestigkeit nicht verstanden.
Reinigen und Entfetten reicht nicht aus
Am Anfang eines Vorbehandlungsprozesses steht in der Regel ein Reinigungs- und Entfettungsprozess, um Verschmutzungen, Fette, Öle und ähnliches zu entfernen. Korrosionsprodukte wie Rost bei Stahl lassen sich damit nicht entfernen. Zur Entfernung von Korrosionsprodukten werden typischerweise Beizen eingesetzt. Zwischen allen Prozessstufen müssen Spülprozesse laufen, um Badverschleppungen bzw. die Kontamination der nachfolgenden Bäder zu vermeiden. Die letzte Prozessstufe des Reinigungsprozesses ist in jedem Fall eine Spüle mit vollentsalztem Wasser. Damit sollen wasserlösliche Salze von der Substratoberfläche entfernt werden, die ansonsten zu Korrosionserscheinungen führen können. Dabei migriert Feuchtigkeit durch die in der Regel nicht porenfreie Beschichtung und trifft auf die unter der Beschichtung liegenden Salzkristalle. Dies sind die Startpunkte für Korrosionserscheinungen. Bei geringen Korrosionsschutzanforderungen an die Beschichtung reicht bei Stahluntergründen der oben genannte Prozess aus.
Konversionsschicht für hochwertigen Schutz
Sind die Anforderungen höher, folgt auf den Reinigungsprozess die Aufbringung einer Konversionsschicht oder Passvierung. Diese Schichten sind typischerweise wasserunlöslich und verhindern daher die Korrosion des Stahluntergrundes. Bei diesen Schichten handelt es sich im einfachsten Fall um eine Eisenphosphatierung, bei höheren Anforderungen um eine Zinkphosphatierung oder eine zirkoniumhaltige Passvierung. Teilweise gibt es auch Kombinationen z.B. aus einer Zinkphosphatierung und einer zirkoniumhaltigen Passivierung. Einige Anbieter verwenden silanhaltige Passivierungen, die vergleichbare Eigenschaften zeigen.
Eine kritische Größe in vielen Betrieben sind die Badpflegemaßnahmen. Hierzu zählt nicht nur die Kontrolle der einzelnen Bäder, sondern auch die Prüfung von Spritzdüsen, dem Spritzdruck und anderem. Diese verschiedenen Parameter werden häufig nicht ausreichend berücksichtigt. Letztlich führt dies am Ende zu Fehlern im Vorbehandlungsprozess, z.B. zu Haftfestigkeitsverlusten. Die Badpflege setzt sich aus mehreren Komponenten zusammen. Dabei handelt es sich um die vier Einflussgrößen des sogenannten Sinner‘schen Kreises. Dr. Herbert Sinner hat als Tensid-Chemiker bei der Firma Henkel die seiner Ansicht nach wichtigsten Einflussgrößen auf eine erfolgreiche Reinigung zusammengefasst. Das sind: die Mechanik, die Temperatur, die Zeit und die Chemie. Zu diesen Größen kommen noch Faktoren wie Badhygiene (biologischer Befall in Reinigungsprozessen, Beseitigung von Öleintrag etc.) und gegebenenfalls ein abgestimmtes Prozess-Controlling-System. Sie gehören allerdings nicht zum klassischen Sinner‘schen Kreis.
Kontinuierliche Überwachung nötig
Bei der Entfettung muss kontinuierlich überwacht und nachdosiert werden. Reiniger setzen sich aus sogenannten Buildern, Tensiden und Additiven zusammen. Die Builder und Tenside wirken dabei synergistisch. Fehlt eine dieser Komponenten, so lässt die Reinigungswirkung deutlich nach. In der Praxis lässt sich die Konzentration der Builder wesentlich einfacher ermitteln, als die der Tenside. Daher hoffen viele Beschichter, dass sich die Konzentrationen beider Komponenten gleichmäßig verändert; was jedoch nicht immer der Fall ist. Deswegen sollte man auch die Konzentration der Tenside regelmäßig überwachen. Das kann unter Umständen auch der Lieferant der Vorbehandlungschemie übernehmen. Bei der Titration eines Badwertes — und das gilt nicht nur für die Entfettung — wird in der Regel ein Indikator zur Beobachtung z.B. der Neutralisation eingesetzt. Die Beobachtung des Farbumschlags gelingt umso besser, je heller der Hintergrund hinter dem Titrationskolben ist, da bei dunklen Hintergründen der Farbumschlag nicht ausreichend gut zu sehen ist. Die Folge: Man verbraucht mehr Titrationsflüssigkeit und geht davon aus, dass im Bad mehr Aktivlösung enthalten ist, als es tatsächlich der Fall ist.
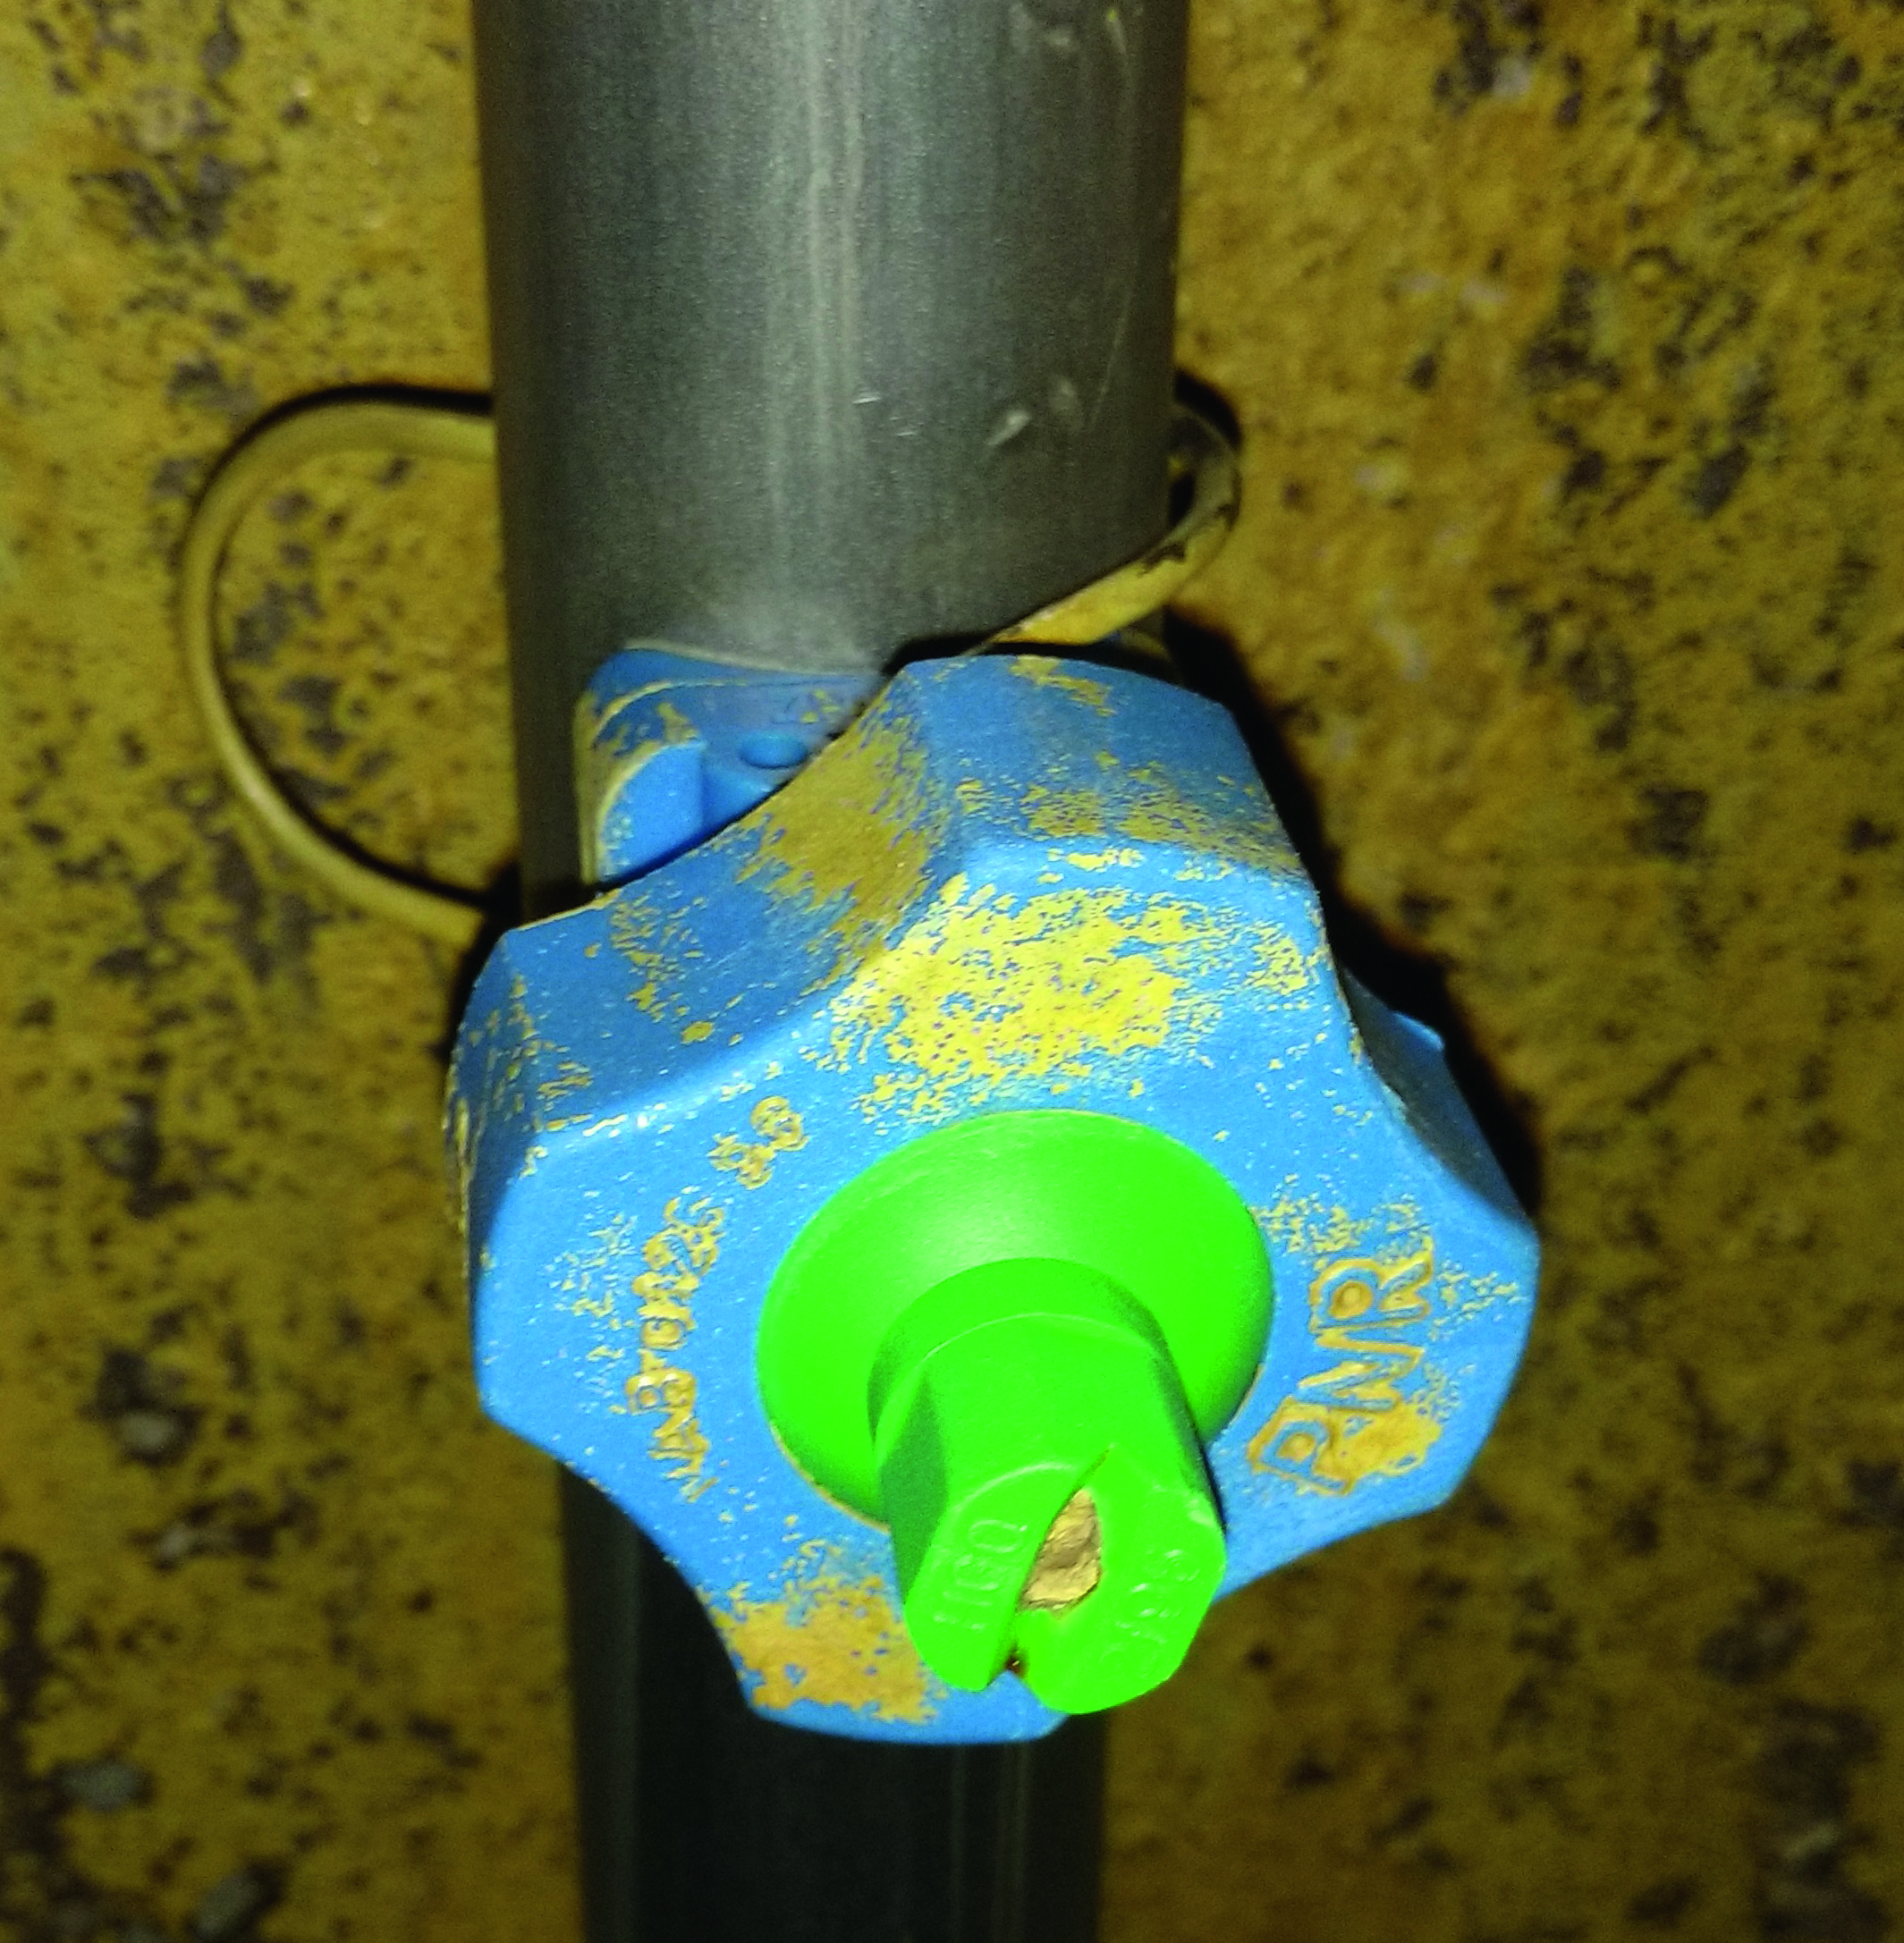
Spritzdüsen sollten bestenfalls täglich kontrolliert werden, damit sie nicht verstopfen.
Die Spritzdüsen in der Spritzanlage bringen die mechanische Komponente in den Vorbehandlungsprozess ein. Sie sind eine häufige Fehlerquelle, da sie verstopfen können. Regelmäßig kann die DFO bei Begutachtungen solcher Anlagen feststellen, dass 20 – 30% der Spritzdüsen durch Verschmutzungen der Bäder, Silikonstopfen und andere Kontaminationen verstopft sind. Teilweise können auch fehlende Düsen auftreten. Die Vorbehandlungschemie tritt dann über die große Öffnung aus; der Spritzdruck an den übrigen Düsen sinkt dadurch stark ab. Die Reinigungswirkung wird durch beide Mängel erheblich reduziert. Daher sollten die Spritzdüsen am besten täglich visuell beurteilt werden. Auch die Temperatur der Bäder hat erheblichen Einfluss auf die Reinigungswirkung. Ist die Temperatur zu niedrig, wird die Substratoberfläche nur unzureichend gereinigt. Hier reicht es in der Regel nicht aus, sich auf die Temperaturanzeige der Vorbehandlungsanlage zu verlassen, weil diese defekt sein kann. Daher sollte die Temperatur in regelmäßigen Abständen direkt mit einem Thermometer kontrolliert werden. Für eine ausreichende Vorbehandlung benötigt man, abhängig von der Verschmutzungsart und -menge, mehr oder weniger Zeit. Dies wird jedoch teilweise nur unzureichend berücksichtigt. Ein Klassiker ist dabei die Erhöhung der Bandgeschwindigkeit. Wird hier der Sinner’sche Kreis nicht „nachgeregelt“ (d.h. eine oder mehrere der anderen Größen erhöht), so kann es zu einer unzureichenden Reinigungswirkung kommen.
timmermann@dfo-online.de