- Fehler: Blasenbildung
- Substrat: Stahlbauteile
- Ursache: Inhomogene Durchmischung der Lackkomponenten
- Mögliche Lösung: Angepasste Bestimmung der Realviskosität
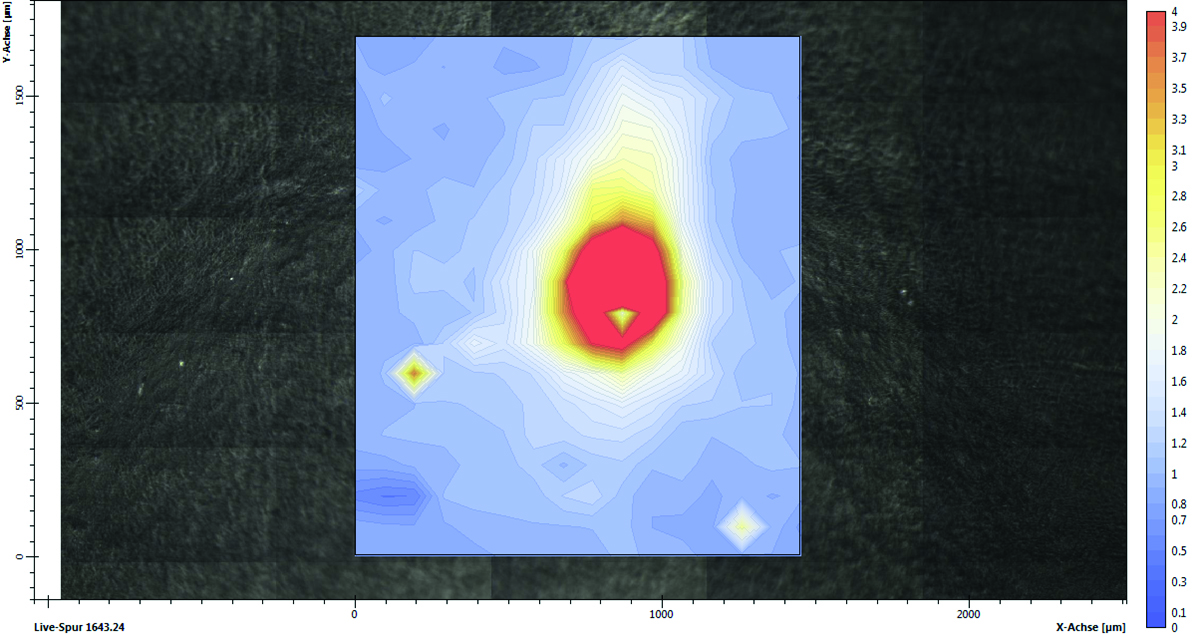
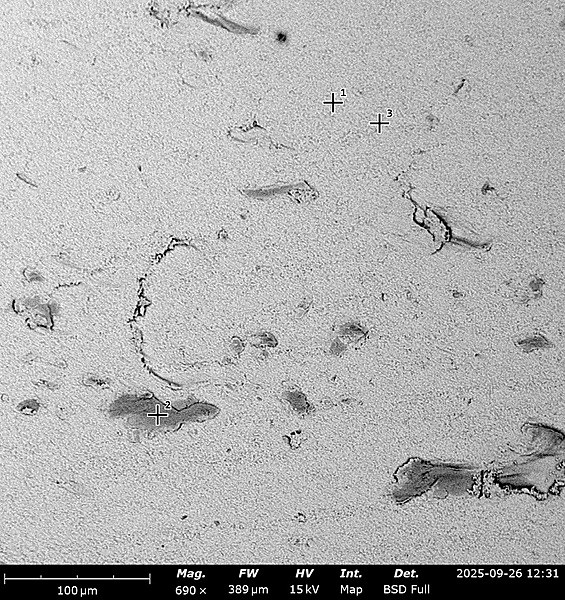
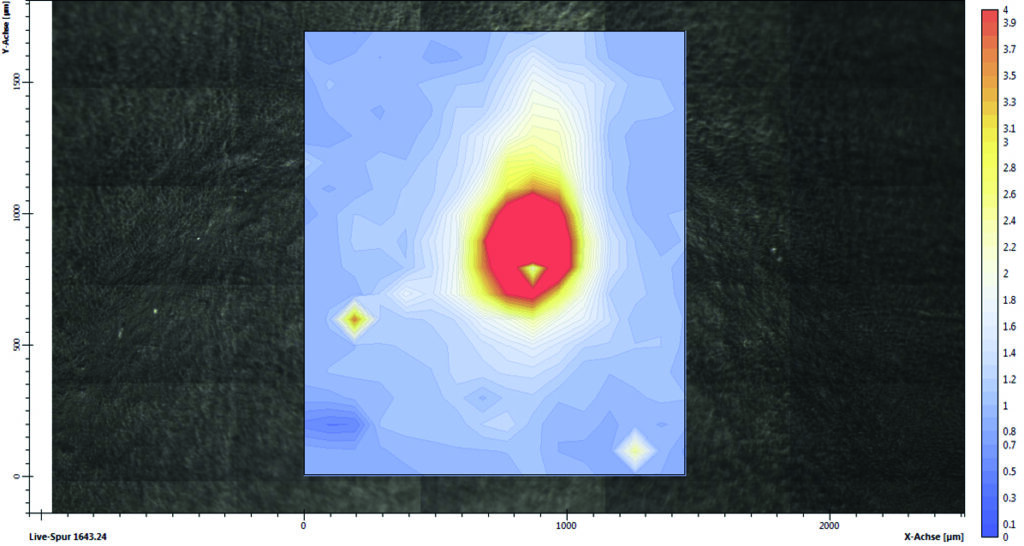
Abbildung 1 zeigt die Falschfarbendarstellung des IR-Spektroskopie-Mappings (Absorptionsintensität bei der Wellenzahl 1640 cm-1). Abbildungen: DFO
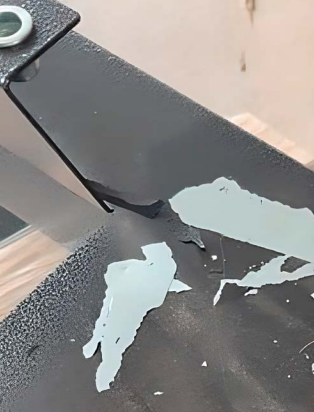
In der Regel zeigen 2K-Lacke hervorragende Beständigkeiten und je nach Einstellung vielfältige Eigenschaftsprofile, weshalb sie für Oberflächen mit hohen Anforderungen sehr beliebt sind. Bei einem Schadensfall kam es jedoch in der Anwendung einer einzelnen Lackcharge eines epoxidharzbasierten 2K-Lacks zu Blasenbildung.
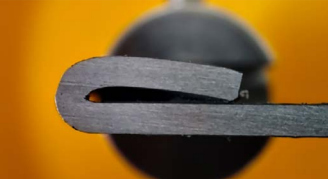
Mangelnde Haftfestigkeit
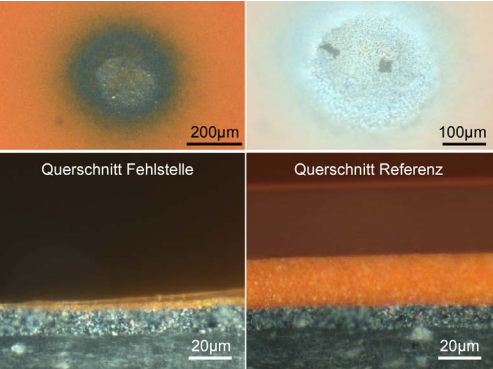
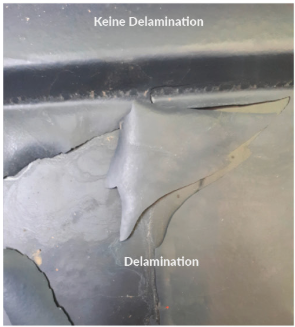
Bei den beschichteten Stahlbauteilen traten bereits nach 24 Stunden in der Kondenswasser-Konstantklima-Prüfung über die gesamte Bauteiloberfäche deutliche Blasen auf. Bei Blasenbildung unter Feuchtigkeitsbeanspruchung kommen nur wenige Ursachen in Betracht, deren Folge immer eine nicht ausreichende Haftfestigkeit der Beschichtung ist. Dies begünstigt das Eindringen von Wasser bzw. Feuchtigkeit zwischen Beschichtung und Substrat. Das Wasser reichert sich in diesen Zwischenräumen an und bildet eine Blase.
Die typischsten Ursachen für unzureichende Haftfestigkeit sind:
- Ein ungeeigneter Beschichtungsaufbau: Adhäsionskräfte basieren auf chemischer Wechselwirkung zwischen Beschichtungsstoff und Substratoberfläche. Wenn diese nicht aufeinander abgestimmt sind, kann keine ausreichende Haftfestigkeit entstehen.
- Eine unzureichende Vorbehandlung: Konversionsschichten zeigen i.d.R. eine deutlich erhöhte Oberfläche als das „blanke“ Substrat. Lückenhafte oder fehlende Konversionsschichten führen somit zu einer reduzierten Haftfestigkeit der Beschichtung.
- Eine mangelhafte Prozessführung in der Vorbehandlung kann zu chemisch inhomogenen und sogar spröden Konversionsschichten führen. Kontaminationen zwischen Substrat und Beschichtung (z.B. Salze, Fette, Öle, usw.): Diese verhindern die wirksame Ausbildung von Adhäsionskräften zwischen Beschichtung und Substrat. Es kommt mittelfristig zu Delamination der Beschichtung. Hydrophile Salze beschleunigen dabei die Blasenbildung.
- Eine unzureichende Aushärtung von 2K-Lacken: Eine schlechte Durchmischung oder ein falsches Mischungsverhältnis der Lackkomponenten führen zu einer mangelhaften oder inhomogenen Vernetzung. Dadurch kommt es zu einer Reduzierung der chemischen Beständigkeit und einer verringerten Haftfestigkeit.
Bei der Untersuchung des Schadensfalls führte die DFO u.a. ein IR-Spektroskopie-Mapping durch. Im Bereich der Blasenbildung waren verstärkt höhere Bandenintensitäten bei einer Wellenzahl von ca. 1640 cm-1 detektierbar (Grafik 1). Letztlich konnten diese Intensitätsunterschiede auf variierende Mengen an Amin in der Beschichtung zurückgeführt werden. Amine sind Hauptbestandteil der Härterkomponente dieses 2K-Lacks. Folglich war von einer inhomogenen Durchmischung der Lackkomponenten auszugehen. Diese führten zu lokal reduzierter Haftfestigkeit und schließlich zur Blasenbildung.
Messung der Viskosität
Zur Durchmischung der Lackkomponenten wurden Statikmischer eingesetzt, eine eigentlich sichere und zuverlässige Methode. Allerdings kommt hier eine Einflussgröße zum Tragen, die sich auf die Durchmischbarkeit von Flüssigkeiten auswirkt: die Viskosität. In diesem Fall wurde die Verarbeitungsviskosität nicht vom Anwender des Lacks, sondern vom Lieferanten gemessen und eingestellt. Das hierfür verwendete Messsystem zur Messung der dynamischen Viskosität basierte auf der sogenannten „Brookfield-Methode“. Dabei handelt es sich um eine Messmethode für Rotationsviskosimeter mit undefinierter Spaltbreite. Das bringt gegenüber einem Messsystem mit definierter Spaltbreite (z.B. Koaxialzylinder-System) zwar einen Zeitvorteil im Prüfungsablauf. Allerdings ist diese Methode ungenauer, da während der Messung Turbulenzen auftreten können, die das Ergebnis verfälschen. Vergleichsmessungen von i.O.- und n.i.O.-Lackkomponenten mit einem Viskosimeter mit definierter Spaltbreite zeigten teils gravierende Abweichungen zu den Messwerten des Lieferanten (Abbildung 2). (Hinweise zur Viskositätsmessung im Video)
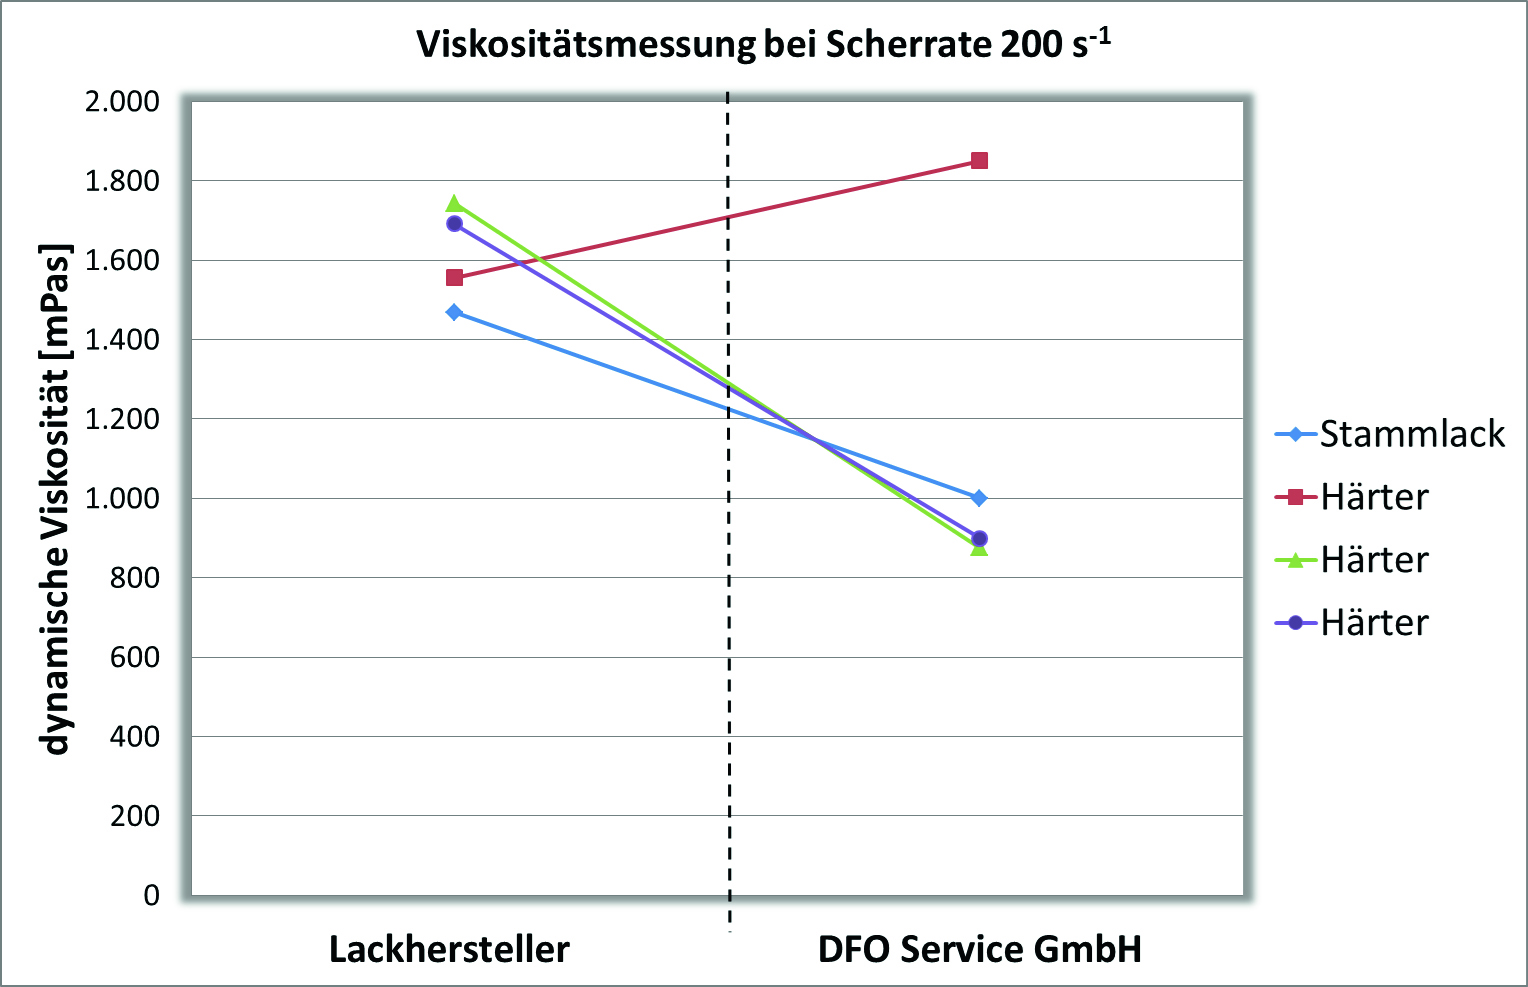
Abbildung 2: Die Differenzen der dynamischen Viskosität sind abhängig von der Messmethode: links Viskositätswerte gemessen mit „Brookfield“ und rechts mit einem Koaxialzylinder-System.
Sowohl bei den Messungen des Lackherstellers als auch bei der DFO lagen die Viskositäten aller Komponenten relativ nah beieinander. Abweichungen zwischen den Messmethoden waren systembedingt. Allerdings wich bei den Messungen mittels Koaxialzylinder-System bei der DFO die Viskosität der betroffenen Härtercharge (Grafik 2: rote Messpunkte) deutlich vom Stammlack ab. Folglich lag eine erhebliche Vergrößerung der relativen Viskositätsdifferenz zwischen Stammlack und Härter vor. Die Folge war eine unzureichende Durchmischung über den Statikmischer, da die Durchmischbarkeit zweier Flüssigkeiten mit Erhöhung der Viskositätsdifferenz abnimmt.