Expertennetzwerk 3. Prozesse & Verfahren Untergründe vorbehandeln
Vorbehandlung metallischer Substrate
Beschichtungen werden eingesetzt, um Produkten neben einem dekorativen oder auch funktionalen Mehrwert eine höhere Beständigkeit gegen klimatische Einflüsse zu gewährleisten. Beschichtungen leisten somit einen wichtigen Beitrag zur Verlängerung der Produktlebensdauer und damit der Nachhaltigkeit von Produkten.
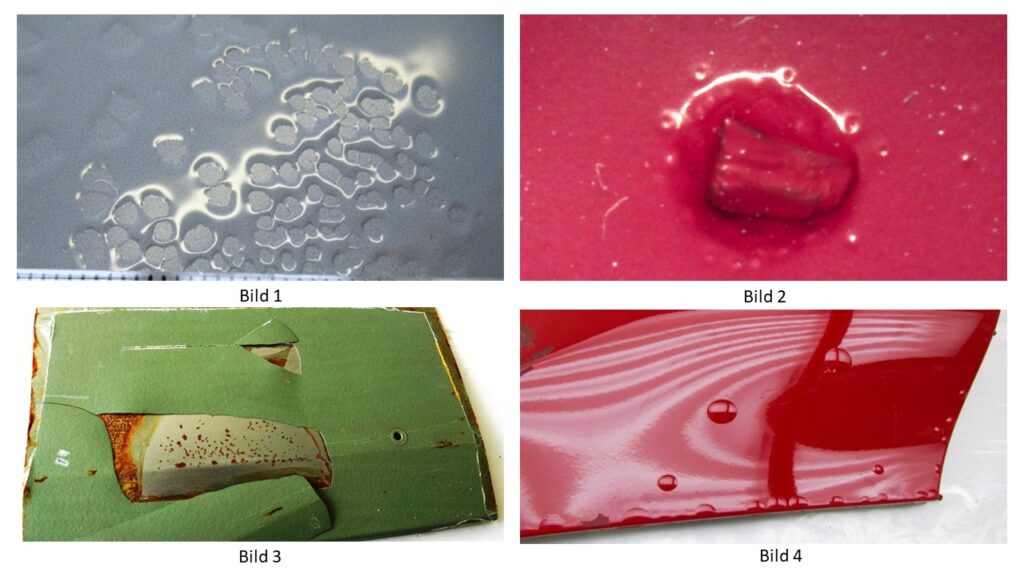
Damit die Funktionsfähigkeit und die Beständigkeitsanforderungen der eingesetzten Beschichtung über einen langen Zeitraum bestehen bleiben kann, ist eine gute Haftfestigkeit der Beschichtung zum Substrat zwingend notwendig. Durch eine fehlende, nicht optimal durchgeführte oder auch nicht werkstoffgerechte Oberflächenvorbehandlung entstehen eine Reihe von Lackfilm- bzw. Beschichtungsfehler. Im Folgenden sind mögliche Schadensbilder an beschichteten Werkstoffoberflächen abgebildet:
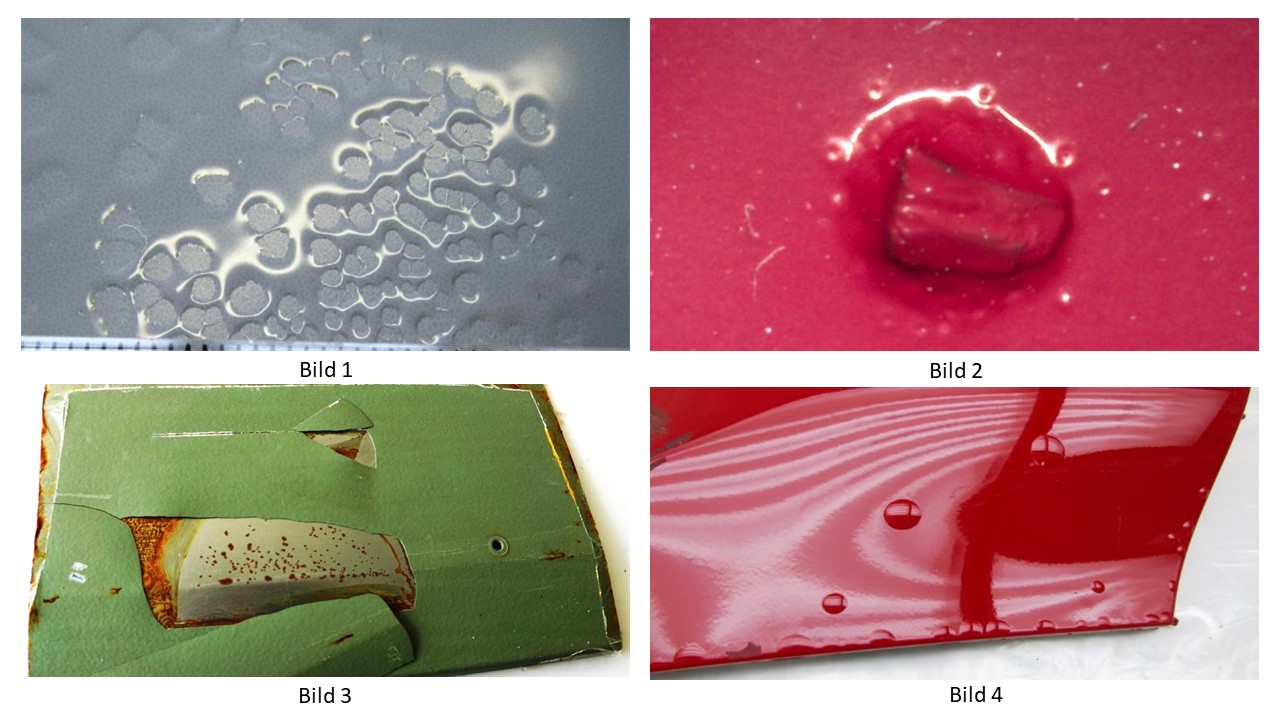
Schadensbilder an beschichteten Werkstoffoberflächen 1: Blasenbildung 2: Einschlüsse in der Lackschicht 3: Benetzungsstörungen; 4: Mangelde Haftfestigkeit. führt zu Korrosion
Zur Vermeidung der aufgezeigten Schadensbilder ist der Einsatz einer auf das Substrat abgestimmten Oberflächenvorbehandlungsmethode erforderlich, um so eine optimale und langlebige Haftfestigkeit zwischen Untergrund und Beschichtung erreichen zu können. Die Oberflächenvorbehandlung lässt sich in folgende Teilprozesse unterteilen
- Reinigung und Entfettung der zu beschichtenden Bauteile
- Entfernung von Zunder und Korrosionsprodukten
- Auftrag von Konversionsschichten (z.B. Eisenphosphatierung, Zinkphosphatierung oder alternative Dünnschichtverfahren)
Jeder dieser Prozessschritte muss unter optimalen Bedingungen durchgeführt werden, um ein qualitativ hochwertiges Beschichtungsergebnis erzielen zu können.
Durch vorgelagerte Prozessschritte sind die zu lackierenden Bauteile mit filmischen und partikulären Verschmutzungen behaftet, wie z.B. Kühlschmierstoffe zur spanenden Bearbeitung, Öle für den temporären Korrosionsschutz, Tiefziehfette und Metallspäne. Diese Oberflächenverunreinigungen müssen mit mechanischen oder chemischen Reinigungsprozessen vollständig entfernt werden, damit eine ausreichende Haftfestigung zwischen Substratoberfläche und Beschichtungsstoff erreicht werden kann. Ist die Substratoberfläche der zu lackierenden Bauteile aus vorangegangenen Herstellungsprozessen zusätzlich noch mit Zunder, Walzhaut oder Korrosionsprodukten kontaminiert, sind zur Erreichung einer guten Haftfestigkeit weitere Verfahren, wie z.B. Beizen und Strahlen, notwendig. Um die Haftfestigkeit und damit die finalen Produkteigenschaften zwischen Substratoberfläche und Beschichtungsstoff weiter zu verbessern, besteht die Möglichkeit, vor dem Lackiervorgang Konversionsschichten aufzubringen. Tabelle 1 gibt einen Überblick über die verschiedenen Oberflächenvorbehandlungen in Abhängigkeit des Substrates.
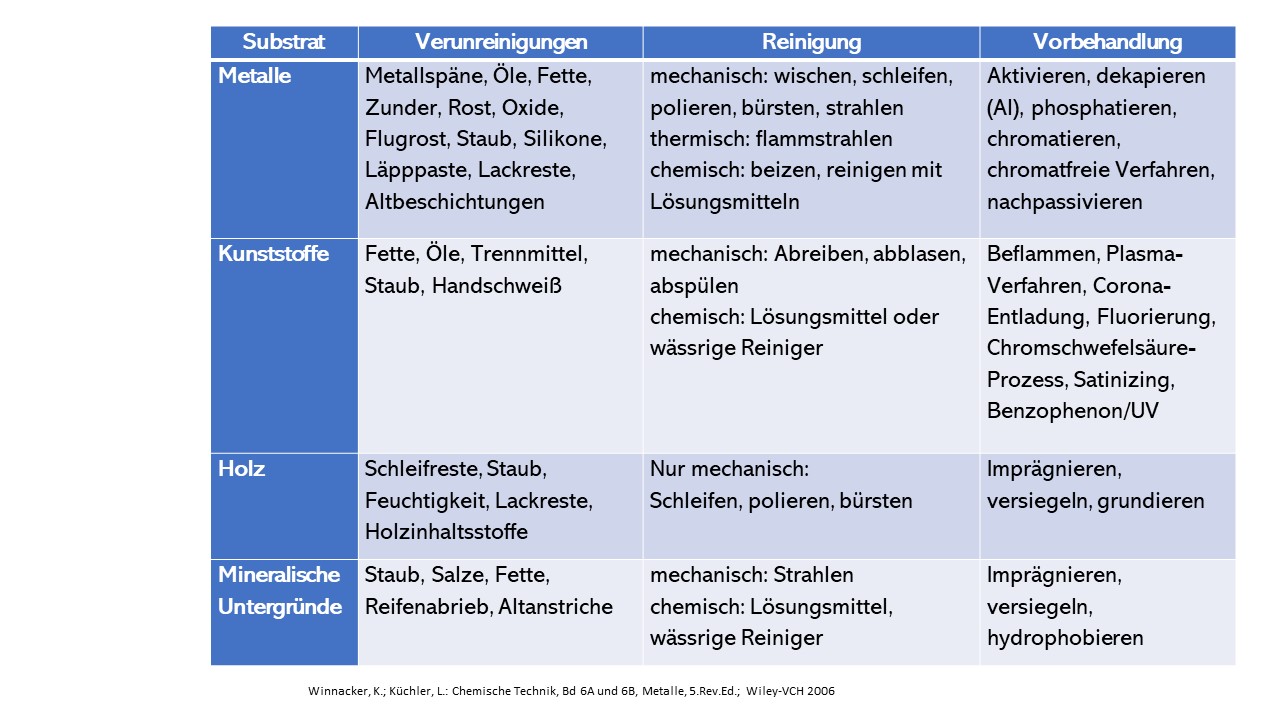
Tabelle 1: Oberflächenvorbehandlung verschiedener Substrate
Neben der optimalen Oberflächenvorbereitung des Substrates für den anschließenden Beschichtungsprozess ist auch auf eine sehr gute Benetzbarkeit des Substrates mit dem Beschichtungswerkstoff zu achten. Dazu muss die Oberflächenspannung des Substrates größer als die des Beschichtungsstoffes sein. Zudem muss die Viskosität des Beschichtungsstoffes so eingestellt sein, dass ein optimaler Verlauf auf der Substratoberfläche gewährleistet werden kann (Hinweise zur Viskositätsmessung im Video).
Im Folgenden wird der Schwerpunkt auf Vorbehandlungsprozesse für metallische Substrate gelegt.
Mechanische Oberflächenreinigung
Das Strahlverfahren findet ein breites Anwendungsfeld in der industriellen Beschichtungsindustrie. Als Strahlmittel verwendet man z.B. Stahlkies, Stahlschrot, Stahldrahtkorn und auch Aluminiumgranulat als metallische Produkte, Korund, Siliciumcarbid, Glasperlen, Duromerpulver als nicht metallische Produkte. In der Oberflächenvorbehandlung von Edelstählen setzt man sehr häufig Glasperlen als Strahlgut ein, um auf diese Weise eine ausreichende Oberflächenrauigkeit auf der ansonsten glatten Oberfläche zu erzielen. Für eine optimale Haftfestigkeit sollte der Beschichtungsprozess unmittelbar nach dem Strahlen erfolgen.
Beim Trockeneisstrahlen mit CO2-Pellets werden die Bauteile mit CO2-Pellets beschossen. Beim Auftreffen auf der Bauteiloberfläche wird ein mechanischer Impuls übertragen und die auftreffenden CO2-Pellets sublimieren auf der Bauteiloberfläche und damit verbraucht. Dadurch ist keine Kreislaufführung des Strahlguts und somit auch keine Rückbefettung der Bauteile durch das Strahlgut möglich. Im Vergleich zu Stahlkies und Korund sind die CO2-Pellets deutlich weicher, weshalb die Gefahr der Werkstückbeschädigung von mechanisch bearbeiteten Flächen geringer einzustufen ist. Durch die schonende Oberflächenbehandlung kann dieser Strahlprozess ebenfalls für Thermoplasten und Duroplasten eingesetzt werden.
Thermische Oberflächenreinigung
Das Entrosten großer Stahlkonstruktionen kann zudem durch Flammstrahlen erfolgen. Hierzu führt man eine reduzierend eingestellte Acetylen-Sauerstoff-Flamme langsam über die Oberfläche.
Die Lasertechnologie kann ebenfalls zur Oberflächenvorbehandlung eingesetzt werden. Durch kurze Laserimpulse werden dabei Verunreinigungen und Beschichtungen von der Substratoberfläche schonend und gezielt entfernt, wie z.B. bei der Oberflächenvorbereitung von Batteriekühlern mit anschließender KTL-Beschichtung.
Chemische Oberflächenreinigung
Zur Entfernung von Verschmutzungen, Fetten, Ölen und sonstigen löslichen Fremdstoffen werden in erster Linie wässrige Reiniger-Systeme, wie in Tabelle 2 dargestellt, eingesetzt. Die Einteilung der Reiniger-Systeme wird häufig nach dem pH-Wert vorgenommen:
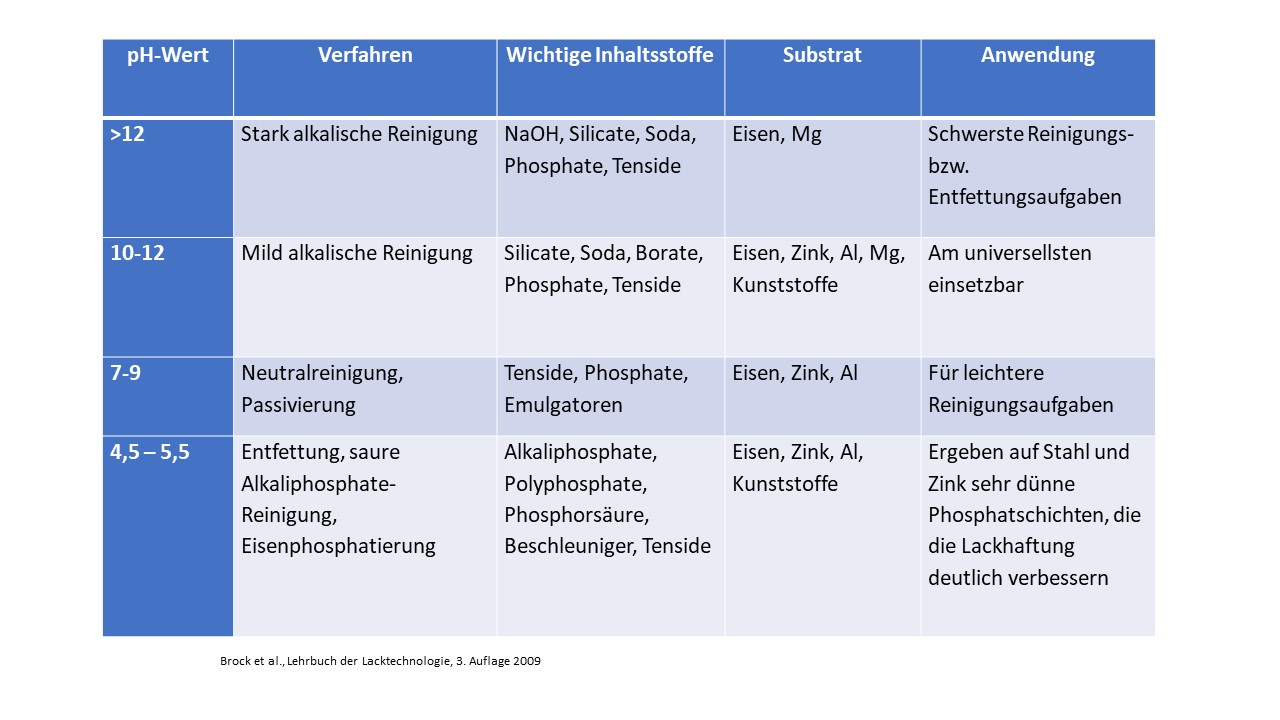
Tabelle 2: pH-Wert Einteilung der Reinigungsverfahren
Chemische Oberflächenreinigung
Soll das Bauteil lediglich entfettet werden, kann die Dampfentfettung mit Lösungsmitteln oder Wasserdampf eingesetzt werden. Bei der Dampfentfettung mit Lösungsmittel werden die Bauteile in einem automatisierten Chargenbetrieb in einer geschlossenen, evakuierten Anlage mit niedermolekularen Alkoholen entfettet. Hinter diesem Verfahren steckt jedoch ein hoher anlagentechnischer Aufwand. Bei der Dampfentfettung mit Wasserdampf wird in einem Vorlagenkessel Wasserdampf erzeugt, der über eine Dampflanze auf das zu reinigende Objekt aufgebracht wird. Dieser Vorgang kann manuell oder auch automatisiert in Durchlaufanlagen erfolgen. Die Reinigungswirkung wird im Wesentlichen durch die hohen Temperaturen von bis zu 150°C erzielt und wird durch die Zugabe von Reinigungsmitteln und/oder Phosphatierungsmittel in den Vorlagenkessel erhöht. Wie bei den meisten nasschemischen Reinigungsverfahren ist auch hier eine Trocknung erforderlich. Durch die bereits hohen Temperaturen des Wasserdampfes fällt die Trocknungszeit jedoch gering aus.
Bei der Hochdruckreinigung mit wässrigen Reinigern wird manuell über eine Hochdrucklanze mit alkalischen Reinigern versetztes Wasser auf die Bauteile gespritzt. Typischerweise hat das Spülmedium, abhängig von den zugesetzten Reinigern, Temperaturen von 50°C bis 60°C und Düsenaustrittsdrücke je nach Anwendung von 15-60 bar. Über den Arbeitsdruck und die Düsengröße resultieren typische Ausflussraten von etwa 500l/h. Hierbei wird das Reinigungsmedium in der Regel über einen Vorlagenbehälter und eine Nachdosierung im Kreis geführt. Um anhaftende Restsalze zu entfernen, ist nach dem Reinigungsvorgang ein Spülprozess, der auch bei geringeren Drücken und Temperaturen durchgeführt werden kann, nötig. Abhängig von der geforderten Qualität werden in der Praxis bis zu 3 Spülgänge durchgeführt.
Zur Trocknung der Bauteile sind lange Trocknungszeiten oder der Einsatz eines Haftwassertrockners nötig. Zu einer weiteren Verkürzung der Trocknungszeiten sollten schöpfende Bereiche mit Druckluft abgeblasen oder mit einem Nasssaugern ausgesaugt werden.
Die Powerwash-Durchlaufanlagen sind in der Regel als mehrzonige Tunnelanlagen ausgeführt. Hierbei wird jedes Reinigungs- und Spülmedium in einer eigenen Zone verarbeitet und ebenfalls in einem eigenen Systemtank aufgefangen. Die jeweiligen Zonenlängen innerhalb der Anlage variieren entsprechend der Transportgeschwindigkeit und der Prozesszeiten. Die Verarbeitung der Medien erfolgt über Düsenkränze in den jeweiligen Zonen. In diesen Anlagen lassen sich sowohl saure Beizen integrieren, die Zunder, Walzhaut bzw. Korrosionsprodukte entfernen, als auch die meisten auf dem Markt verfügbaren Konversionsschichten in einer Vielzahl von Zonen aufbringen. Beispiele hierfür wären:
- Saure oder leicht alkalische Entfettung mit anschließenden Spülprozessen.
- Beizen mit Säuren wie Salpetersäure, Salzsäure usw.
- Konversionsbehandlung z.B. mit Phosphaten, Titandioxid-, Zirkonium-, Silan- oder Nanomaterialien-basiert mit und ohne anschließenden Spülprozessen
In diesen Anlagen können die Reinigungsprozesse als auch die Badüberwachung automatisiert werden, wodurch eine sehr hohe Prozesssicherheit erzielt wird.
Die Bewertung der vorbereiteten Substratoberflächen erfolgt durch Sichtvergleich mit Vergleichsnormalen nach der DIN EN ISO 8501, erforderlichenfalls kann zusätzlich eine Prüfung der Oberflächenspannung mit Testtinte durchgeführt werden.
Beizen
Beizen bedeutet das chemische Auflösen von auf Metallen befindlichen oxidischen Schichten bzw. Korrosionsprodukten. Als Beizmittel dienen hauptsächlich Mineralsäuren, wie z.B. verdünnte Schwefel- und Salzsäure, seltener Phosphorsäure. Phosphorsäure hat eine schwächere Beizwirkung bildet aber auf der Metalloberfläche sehr dünne Phosphatschichten, die korrosionshemmend wirken und die Haftung zur nachfolgenden Lackschicht verbessern. Die Beizlösungen sollen möglichst nur oxidische und sonstige anorganische Schichten entfernen, nicht jedoch das Grundmetall selbst auflösen. Saure Beizmittel enthalten deshalb in der Regel Zusätze an Beizinhibitoren, sogenannte Beizsparzusätze. Den konventionellen Beizprozessen gemein ist, dass vor dem Beizvorgang organische Schichten wie Fette, Mineralöle und Altlackierungen durch entsprechende Reinigungsprozesse entfernt werden müssen, da diese den Beizvorgang stören. Bei geringer Verschmutzung können auch tensidhaltige „Beizentfetter“ eingesetzt werden. In neuerer Zeit finden pH-neutrale Beizverfahren zunehmend an Bedeutung. Hier kommen sogenannte „Neutralaktivatoren“ als Mischung aus Salzen organischer Säuren zum Einsatz. Auf diese Weise können die Mineralsäuren ersetzt werden. Gegenüber mineralsäure-basierten Prozessen bringt dieses Verfahren Vorteile in der Handhabung und die Substratoberfläche kann in einem Schritt gereinigt und gebeizt werden.
Aluminium- und Zinkwerkstoffe können aufgrund ihres amphoteren Charakters sowohl in saurer wie in alkalischer Lösung gebeizt werden. Bei der sauren Beize wird in erster Linie verdünnte Schwefelsäure oder Salzsäure eingesetzt, die Zusätze von Flusssäure enthalten können. Bei der alkalischen Beize wird Natronlauge mit Komplexbildnern verwendet. Das saure Nachbeizen von Aluminium-Oberflächen mit verdünnter Salpetersäure zur Entfernung dünnster Reaktionsschichten bezeichnet man als Dekapieren.
Magnesiumwerkstoffe werden in der Regel mit hochalkalischen Mitteln gereinigt und anschließend mit verdünnter Phosphorsäure oder auch organischen Säuren gebeizt. Beim Beizverfahren für Magnesium ist in der Regel ein stärkerer Materialabtrag im Vergleich zu den Eisen-, Zink- und Aluminiumwerkstoffen zu erwarten.
Aufbringen von Konversionsschichten
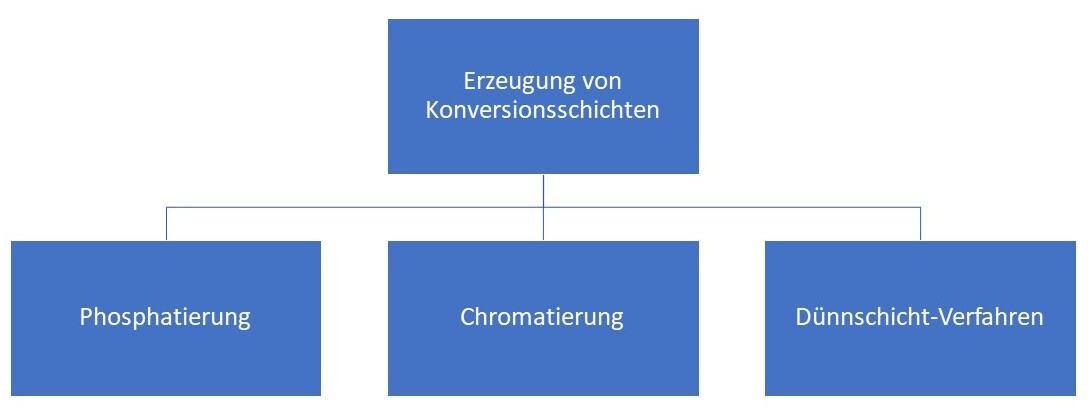
In vielen Fällen kann die Metalloberfläche direkt nach der Reinigung lackiert werden. Bestehen jedoch höhere Ansprüche an die Lackhaftung bzw. Korrosionsschutz schließt sich die Erzeugung einer Konversionsschicht an. Solche Konversionsschichten entstehen durch gezielte chemische Umwandlungen der Substratoberfläche unter Bildung einer sehr fest haftenden, mehr oder weniger rauen Deckschicht. In dem folgenden Diagramm sind die gängigen Prozesse zur Erzeugung von Konversionsschichten schematisch dargestellt.
Phosphatierung
Bei der Phosphatierung wird eine Phosphatschicht auf das Substrat abgeschieden, um die Haftfestigkeit der nachträglichen Beschichtung und damit den Korrosionsschutz zu verbessern. Die Eisenphosphatierung wird hauptsächlich für Anwendungen eingesetzt, bei denen kein erhöhter Korrosionsschutz erforderlich ist, z.B. ein Korrosionsschutz nach der DIN EN ISO 9227 von 240hrs im neutralen Salzsprühtest (NSST) (Fachvideo zur Prüfung). Bei der Eisenphosphatierung werden leicht saure (pH-Wert von 4-6) Alkaliphosphatlösungen mit freier Phosphorsäure und weiteren Additiven eingesetzt.
Die Zinkphosphatierung und insbesondere die Trikation-Zinkphosphatierung ist der heutige industrielle „Goldstandard“ zur Herstellung von Konversionsschichten. Die Einsatzgebiete sind z.B. die Automobil- und deren Zulieferindustrie, Fahrzeug- und Landmaschinenindustrie, Architektur, Bandbeschichtungen, Haushaltsgeräte. Aus phosphorsauren Lösungen werden dabei kristalline Zinkphosphatschichten auf den metallischen Oberflächen abgeschieden. Das Kristallwachstum wird durch Keime wie z.B. Nickel und Kupfer ausgelöst. Der pH-Wert ist auf 2,5-3,5 eingestellt und übliche Prozessparameter zur Schichtausbildung mit Schichtdicken von 2-3 µm sind:
- Spritzphosphatieren: 1-3min. bei 50-55°C
- Tauchphosphatieren: 2-5min. bei 50-55°C
Bei der Trikation-Zinkphosphatierung kommen die Kationen Zn2+, Ni2+ und Mn2+ zum Einsatz. Hierdurch kann eine besonders dichte und feinkristalline Schicht erzeugt werden, die zu hohen Korrosionsbeständigkeiten von > 1000hrs NSST führt und daher vor allem in der Automobilindustrie eingesetzt wird. Beim Phosphatierprozess fällt Schlamm an, der durch Filtersysteme aus dem Bad entfernt werden muss. Die Prozessparameter, wie z.B. pH-Wert, Leitfähigkeit, Feststoffgehalt, werden in der Regel automatisch überwacht, um eine gleichbleibende Qualität der Konversionsschicht gewährleisten zu können. Die Zinkphosphatierung ist auch im Multi-Metall-Prozess einsetzbar. Beispielsweise ist im Tauchverfahren beim Multi-Metall-Prozess eine Zinkphosphatierung von Aluminium bis zu 40% Aluminiumanteil im Substrat möglich. Bei höheren Anteilen von Aluminium müssen zusätzliche Vorkehrungen am Becken, wie z.B. Erhöhung der Turbulenz, getroffen werden.
Chromatierung
Die Chromatierung von Metalloberflächen mit Cr(VI)-haltigen Lösungen war der langjährige Standard für Aluminium, Magnesium und Zink zur Erzielung eines möglichst hohen Korrosionsschutzes. Da Cr(VI)-Verbindungen akut giftig und krebserregend sind, dürfen diese laut EU-Verordnung seit dem 21.09.2017 nicht mehr verwendet oder in Verkehr gebracht werden. In den letzten Jahren wurden daher verschiedene chromatfreie Alternativen zu Cr(VI)-haltigen Schichten entwickelt und in den Markt eingeführt. Hierzu zählen:
- Alkalische Passivierung von verzinkten Substraten
- Abscheidung von Titan, Cr(III)- oder Zirkoniumionen als Phosphat und/oder Oxid
- Cr(III)-Dickschichtpassivierung
- Silan-Technologie
- Self-Assembling-Molecules (SAM)
Dünnschicht-Verfahren
Auch für die klassische Zinkphosphatierung werden zunehmend alternative Prozesse zur Konversionsschichtbildung gesucht. Die Haupttreiber hierbei sind zum einen Umweltaspekte, da Nickel von der WHO als umweltgefährliche und toxische Substanz eingestuft wurde, und zum anderen der vermehrte Multi-Metall Einsatz mit Leichtmetallen wie Aluminium, bei denen die Zinkphosphatierung Prozesslimitationen zeigt. Ein weiterer wichtiger Punkt ist die Minimierung der Energie- und Prozesskosten durch Absenkung der Prozesstemperatur und Reduzierung der Prozessschritte. Ganz allgemein kann man folgende Technologien unterscheiden:
- Zirkonium-Technologie
- Silan-Technologie
- Self-Assembling-Molecules-Technologie (SAM)
Beim auf Zirkoniumoxid basierten Verfahren wird im mild sauren pH-Bereich H2ZrF6 auf die Substratoberfläche abgeschieden. Je nach Technologie bilden sich dann Zirkoniumoxid- und/oder Zirkoniumoxid/Polymerschichten mit Schichtdicken im Nanometerbereich aus. Die Passivschicht wird dabei schon bei Raumtemperatur gebildet. Die Zirkonverfahren sind mulitmetallfähig. Im Allgemeinen ist die Korrosionsbeständigkeit mit der von Zinkphosphatierungen vergleichbar. Bei der Silan-Technologie setzt man Si-Verbindungen ein, die mit den Hydroxyl-Gruppen auf der Metalloberfläche eine chemische Bindung eingehen können. Zusätzlich kann eine Vernetzung zu Polysiloxanen stattfinden. Die so gebildeten Schichten zeigen aufgrund der chemischen Bindung eine gute Haftfestigkeit und sind ebenfalls multimetallfähig. Die Schichtbildung wird ebenfalls bei Raumtemperatur durchgeführt. Im Gegensatz zur Zirkonium-Technologie kann die Silan-Technologie nicht als temporärer Korrosionsschutz eingesetzt werden. Bei der Self-Assembling-Molecules-Technologie (SAM) werden organische Moleküle über die Säuregruppe von Organophopshonsäuren (Ankergruppe) an die Metalloberfläche gebunden. Der organische Bestandteil dieser Moleküle (Haftgruppe) richtet sich dann Richtung Bindemittel aus, siehe schematische Darstellung:
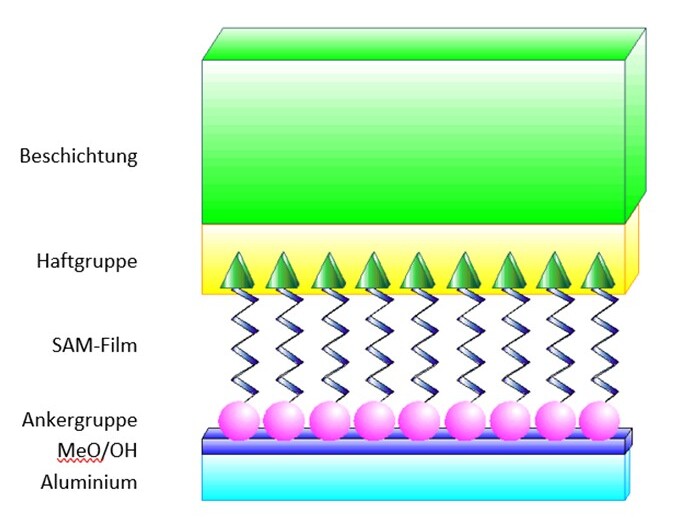
Ausrichtung der organischen Bestandteile. Grafik Fraunhofer IPA
Die SAM-Technologie kann auf Aluminiumoberflächen eingesetzt werden. Es handelt sich um eine wässrige Lösung und der Prozess wird ebenfalls bei Raumtemperatur durchgeführt. Da es sich um ein metallfreies Verfahren handelt kann auf eine umfangreiche Wasser- und Abwasseraufbereitung verzichtet werden. Diese Technologie erzeugt auf Aluminium einen sehr guten Korrosionsschutz und ist bei der Vorbehandlung zur Beschichtung von Leichtmetallrädern eingeführt. Eine Übersicht über die verschiedenen Dünnschicht-Verfahren ist in Tabelle 3 gegeben.
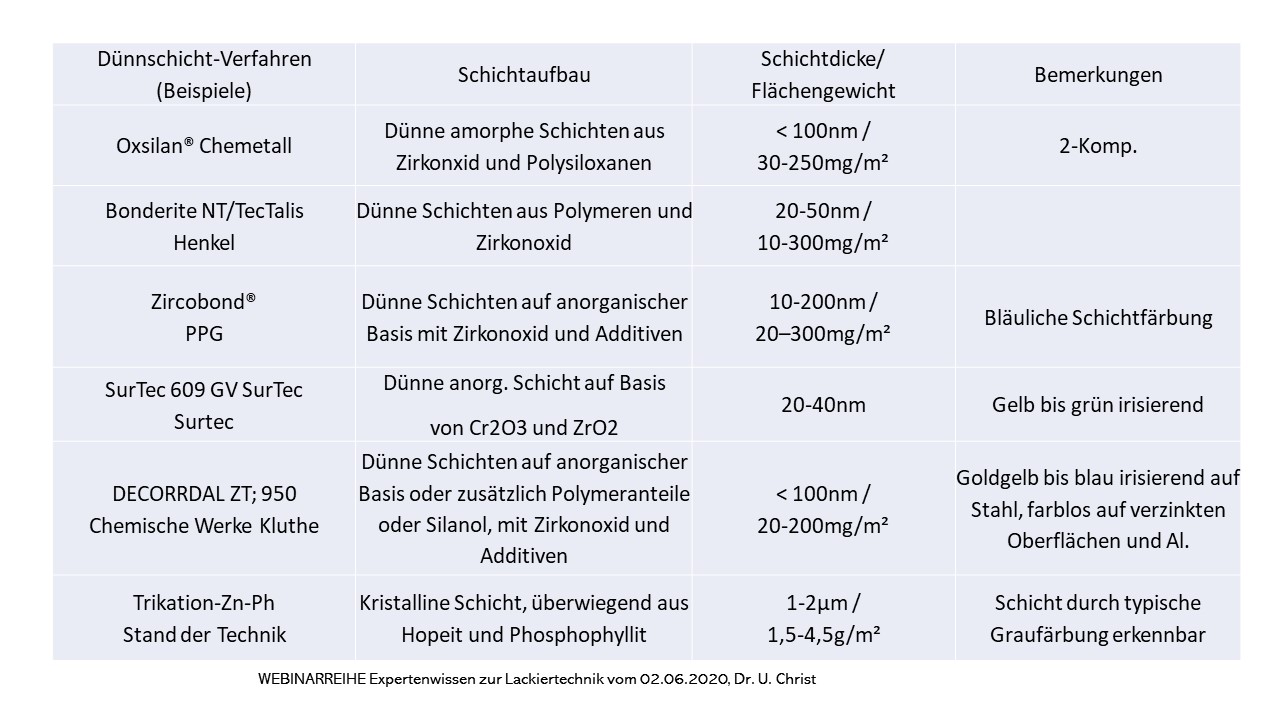
Tabelle 3: Dünnschicht-Verfahren
Fazit
Nur durch die auf das Gesamtsystem abgestimmte Oberflächenvorbehandlung kann eine ausreichende Haftfestigkeit und damit qualitativ hochwertige Endeigenschaften des beschichteten Werkstückes erreicht werden. Die Frage nach der Wichtigkeit von Oberflächenvorbehandlungen ist daher eindeutig mit „JA“ zu beantworten.
joerg.von.seggern@ipa.fraunhofer.de