Lackversorgung und 2-Komponenten (2-K)-Lackmaterialien
Entscheidungskriterien zur Einführung von 2-K-Geräten und -Anlagen
2-K-Lacke werden überwiegend im Spritz- oder Sprühverfahren verarbeitet. Bei der Entscheidungsfindung zur Einführung von speziellen 2-K-Geräten und -Anlagen zur automatisierten, bedarfsgerechten Dosierung und Mischung von Stammlack und Härter sind folgende Kriterien zu bewerten:
Einsatz von 2-K-Lacken mit dem Risiko einer vorzeitigen Aushärtung aufgrund kurzer Topfzeit: Bei Topfzeiten bis ca. 2 h empfiehlt es sich meistens, entsprechend ausgelegte 2-K-Geräte und -Anlagen vorzusehen.
Erhöhung der Zuverlässigkeit des Verarbeitungsprozesses: Die mechanisch bzw. elektronisch gesteuerte Dosierung der Lackkomponenten reduziert gegenüber dem manuellen Dosieren und Mischen von 2-K-Lacken die subjektiven Ungenauigkeiten auf ein Minimum.
Einhaltung besonders hoher bzw. spezieller Lackfilmqualitäten, z. B.: Korrosionsschutz, Elastizität, Dekontaminierbarkeit.
Steigerung der Wirtschaftlichkeit des Verarbeitungsprozesses:
kürzere Arbeitszeiten durch das Entfallen von Neuansätzen sowie durch schnellere Farbwechsel,
Vermeiden von „Wegwerfverlusten“ bei zu großen Lackansätzen,
Verbesserung der Arbeitsbedingungen: Durch die Geschlossenheit der 2-K-Anlagen entstehen geringere Personalbelastungen.
Materialversorgungseinrichtungen
Die Auslegung der Versorgungseinrichtungen (Leitungen, Behälter, Armaturen, Filter, Leitungsquerschnitte etc.) für die Stammlackkomponente ist in der Regel nach denselben Grundsätzen wie bei den 1-Komponenten-Lackmaterialien vorzunehmen. Zur Lagerung und Förderung des Härters sind, insbesondere bei Polyisocyanaten, besondere Vorsichtsmaßnahmen erforderlich:
Vermeidung von Buntmetallen in allen materialberührten Bereichen des Versorgungssystems: Buntmetalle wirken als Katalysatoren zur Härtungsbeschleunigung.
Schutz des Härters vor Luftfeuchtigkeit und Kondenswasser zur Vermeidung von Vernetzungsreaktionen:
kühle und trockene Lagerung der Härtergebinde,
Verwendung von Kunststoffen mit niedrigem Restwassergehalt und geringer Dampfdurchlässigkeit (Teflon und Polyolefine),
einwandfreie Abdichtungen, vor allem an Förderpumpen,
geschlossenes Versorgungssystem mit getrockneter Luft oder Stickstoffüberlagerung
elektrische Erdung der Versorgungseinheiten.
Dosier- und Mischtechnik
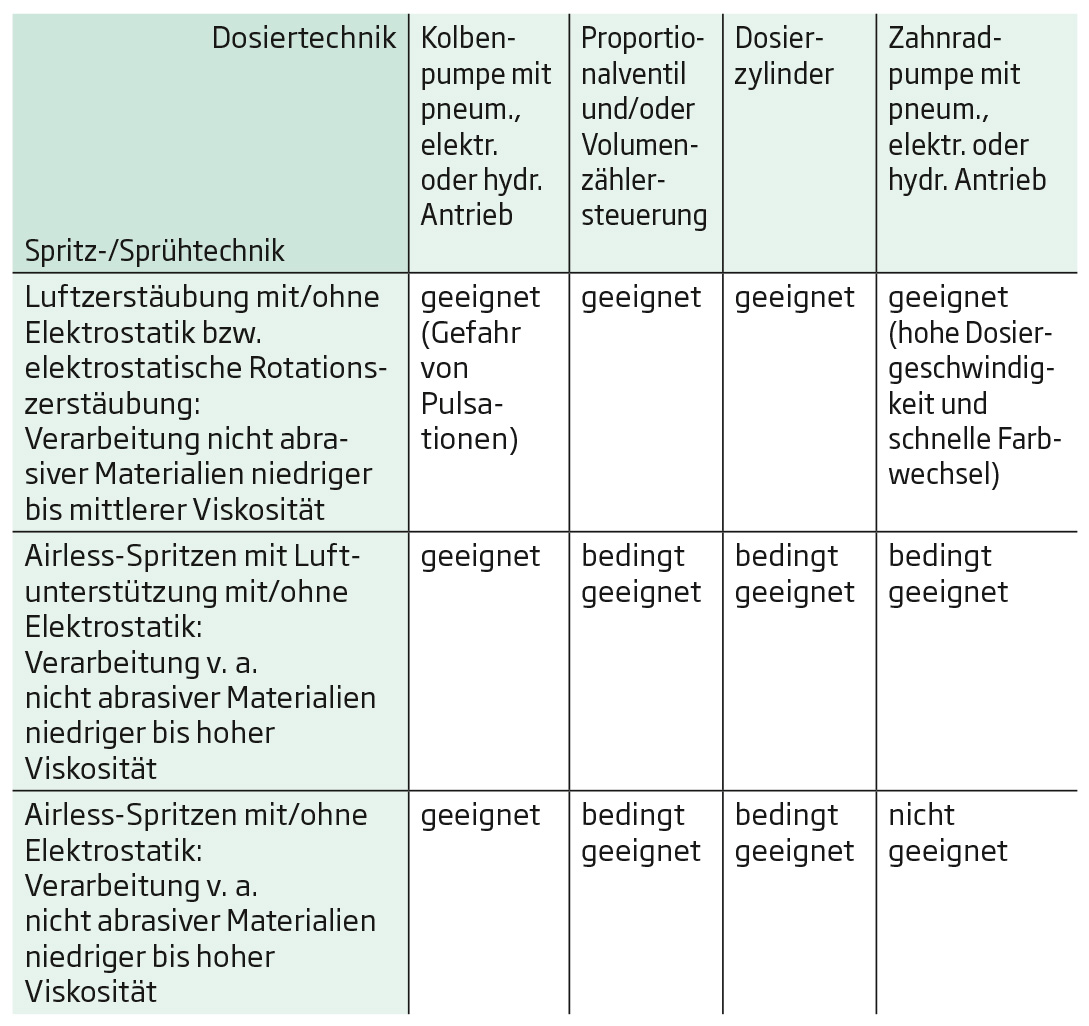
Entscheidungshilfen zur Auswahl der Dosiertechnik sind in Abbildung 12.3/1 dargestellt. Bei sachgemäßem Betrieb der Anlagen ist die Toleranzgrenze der Volumen-Dosiergenauigkeit von ca. ± 5 % Härtervolumen, bezogen auf Stammlackmenge, einhaltbar. Weiterentwicklungen zielen auf pulsationsfreie Dosierung und geringen Anlagenverschleiß, z. B. mit Membrandosierern. 2-K-Polyurethan-Wasserlacke verlangen eine Feinstemulgierung des Härters in den Stammlack.
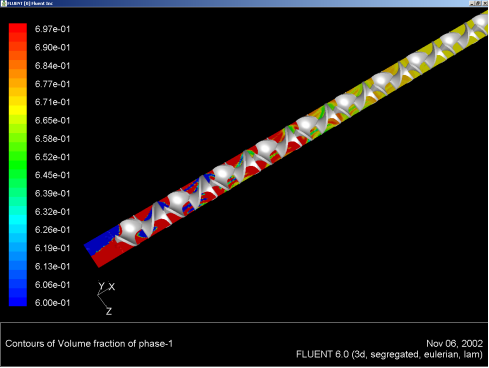
Die statischen Mischrohre mit Strom teilenden und radial mischenden Elementen (v. a. Kenicsmischer) sind am häufigsten in der 2-K-Lackiertechnik vertreten. Dynamische Mischer werden nur selten, insbesondere bei hohen Materialviskositäten, eingesetzt (Hinweise zur Viskositätsmessung im Video). Die Mischeinrichtungen können durch den Trend zu niedrigeren Topfzeiten sowie zur Zeit- und Materialeinsparung beim Spülvorgang und Farbwechsel auch im Spritzgerät integriert werden.
Die Funktionsweise der statischen Mischer sieht so aus, dass die zwei Komponenten über eine Mengendosieranlage (z. B. Zahnradpumpe oder Dosierzylinder) in eine Mischeinrichtung gedrückt wird, die aus einer komplizierten Anordnung von Geometrien (Wendeln) besteht:
Bei druckgesteuerten Anlagen (z. B. bei hydraulischen (Airless) Spritzen) werden typischerweise Pulse von beiden Komponenten eingesetzt, in entsprechender Abfolge, die dem Mischungsverhältnis entspricht.
Überwachungs- und Sicherheitseinrichtungen
Beim Lackieren von Großserien mit 2-K-Materialien ist der Einsatz von elektronischen Überwachungs- und Sicherheitseinrichtungen empfehlenswert. Lackierer von kleinen und mittleren Stückzahlen sowie Reparaturbetriebe müssen ihre spezifischen Arbeitsbedingungen zur Ermittlung der optimalen Ausstattung an Überwachungs- und Sicherheitseinrichtungen beachten. Hierbei ist zwischen den Investitionskosten, dem Risiko von Fehllackierungen und den Folgekosten, dem Aufwand für manuelle Überwachungsarbeiten und der Personalqualifikation zur Anlagenbedienung abzuwägen. Aktuell ermöglichen auch Methoden der künstlichen Intelligenz teilweise prädiktive Instandhaltung, d. h. ein Anzeigen einer Wartungs- oder Austauschaufgabe bevor ein Fehler auftaucht.
Besonderheiten
Die 2-K-Lackverarbeitung ist auch aus Spraydosen mit Breitstrahlzerstäubung (evtl. auch variabel einstellbar) möglich. Aus einem separaten Behälter in der Dose wird der Härter per Knopfdruck freigesetzt und mit dem Stammlack vermischt. Die effektivste Einstellung der Verarbeitungsviskosität kann v. a. bei hochviskosen 2-K-Wasserlacken über die zusätzliche, frei wählbare Zugabe eines Verdünnungsmittels (z. B. VE-Wasser) erreicht werden. Hierzu wird diese dritte Komponente nach der Stammlack-Härter-Mischung in einem zweiten Mischer zudosiert.
Entscheidungshilfen zum Einsatz der Dosiertechnik
Vor allem aufgrund der Nähe zum deutschen Markt investierte der Kunde in den neuen Standort. Dort werden Automotivekomponenten aus Schwarzstahl, feuerverzinktem oder galvanisierten Stahl, Gusseisen und Aluminium beschichtet. Die maximale Teileabmessung liegt bei 4 m x 1,2 m x 1,6 m (LxBxH), das Maximalgewicht der Werkstücke pro Traverse beträgt 500 kg. Die Anlage ist für eine jährliche Fläche von 4 Mio. m² ausgelegt. Berücksichtigt man die Steuerung der Lackierung, die Be- und Entladung der Werkstücke, die Verfahrenskontrolle, die Instandsetzung und Aufsicht sind 25 Mitarbeiter am Aufbringen des Korrosionsschutzes beteiligt. Vor Korrosion geschützt Die zum Lackieren vorgesehenen Elemente werden an drei Beladestationen auf Traversen eines P&F-Förderers angebracht. Jeder Traverse wird im Anschluss ein Programm zugeordnet. Auf dem Förderer installierte Codeleser steuern anhand dieser Programme den Transportweg der Traversen. Nach der Beladung gelangen die Traversen in eine Pufferzone, in der die Einzeltraversen mithilfe einer Schiebebühne nach den aufgespielten Programmen sortiert werden. Automatische Kräne transportieren die Traversen anschließend durch den Beckenbereich. In einer 15-stufigen Beckenkaskade durchlaufen die Werkstücke die Vorbehandlung. Diverse Spülen reinigen die Werkstücke, weitere Verunreinigungen werden in einer neutralen Beize, einer Entfettung und einer sauren Beize mit nachfolgender Neutralisation entfernt. Vor der Tauchlackierung erfolgen die Aktivierung, Phosphatierung und Passivierung der Oberflächen. Dann tauchen die Bauteile in eine schwarze KTL. Hinter dem Beckenbereich lädt ein Entladeautomat die Traversen wieder auf das P&F-Fördersystem. Den KTL-beschichteten Teilen stehen, nach dem Einbrennen der Tauchlackschicht bei ca. 205 °C, drei Wege offen. Der Beschichtungsprozess ist entweder hinter der KTL abgeschlossen oder wird in einer automatischen oder manuellen Pulverbeschichtung fortgesetzt. Die manuelle Pulverbeschichtung erfolgt mit zwei Pistolen, im automatischen Fall kommen zwölf automatische Sprühpistolen und zwei manuelle Applikationsgeräte zum Einsatz. Nach der Lackauftragung brennen die Öfen die Lacke bei ca. 195 °C ein. Nachverbrennung Die Lackiererei ist zudem mit einer thermischen Nachverbrennung ausgestattet, die eine mehrstufige Wärmerückgewinnung erlaubt. Die Energie nutzen die Betreiber zur Erwärmung der Abluft aus dem KTL-Ofen vor dem thermischen Nachverbrenner. Zudem sind die Vorbehandlungs- und KTL-Becken mit der Zusatzwärme beheizbar. Letztlich dient die Energie auch zur Erwärmung von Frischluft für den KTL-Ofen. Zur Steuerung der Lackiererei kommen Geräte der Reihe "S7-1500 SPS" von Murrelektronik zum Einsatz. Alle installierten Geräte nutzen "Profinet", das durch "Profisafe-Technologie" die Kombination von Standard- und Sicherheitskomponenten in einem Netzwerk ermöglicht. Bei den Sicherheits-I/Os entschied man sich für Feldbusmodule der Baureihe "MVK Metall Safety". Diese Module erlauben die einfache Einbindung u.a. von Lichtvorhängen und Not-Aus-Schaltern. Durch die Module sind vielfältige Signale gleichzeitig steuerbar, und so Hardware-, Verkabelungs- und Installationskosten einsparbar. Zum Netzwerken: Murrelektronik Gm bH, Oppenweiler, MacKenzie Regorsek, Tel. +49 7191 47-4318, mackenzie.regorsek@murrelektronik.de, www.murrelektronik.de ADAL Sp. z o.o., Czosnów, Polen, Radosław Osiak. Tel. +48 500 208 370, r.osiak@adal.eu, www.adal.euVor allem aufgrund der Nähe zum deutschen Markt investierte der Kunde in den neuen Standort. Dort werden Automotivekomponenten aus Schwarzstahl, feuerverzinktem oder galvanisierten Stahl, Gusseisen und Aluminium beschichtet. Die maximale Teileabmessung liegt bei 4 m x 1,2 m x 1,6 m (LxBxH), das Maximalgewicht der Werkstücke pro Traverse beträgt 500 kg. Die Anlage ist für eine jährliche Fläche von 4 Mio. m² ausgelegt. Berücksichtigt man die Steuerung der Lackierung, die Be- und Entladung der Werkstücke, die Verfahrenskontrolle, die Instandsetzung und Aufsicht sind 25 Mitarbeiter am Aufbringen des Korrosionsschutzes beteiligt. Vor Korrosion geschützt Die zum Lackieren vorgesehenen Elemente werden an drei Beladestationen auf Traversen eines P&F-Förderers angebracht. Jeder Traverse wird im Anschluss ein Programm zugeordnet. Auf dem Förderer installierte Codeleser steuern anhand dieser Programme den Transportweg der Traversen. Nach der Beladung gelangen die Traversen in eine Pufferzone, in der die Einzeltraversen mithilfe einer Schiebebühne nach den aufgespielten Programmen sortiert werden. Automatische Kräne transportieren die Traversen anschließend durch den Beckenbereich. In einer 15-stufigen Beckenkaskade durchlaufen die Werkstücke die Vorbehandlung. Diverse Spülen reinigen die Werkstücke, weitere Verunreinigungen werden in einer neutralen Beize, einer Entfettung und einer sauren Beize mit nachfolgender Neutralisation entfernt. Vor der Tauchlackierung erfolgen die Aktivierung, Phosphatierung und Passivierung der Oberflächen. Dann tauchen die Bauteile in eine schwarze KTL. Hinter dem Beckenbereich lädt ein Entladeautomat die Traversen wieder auf das P&F-Fördersystem. Den KTL-beschichteten Teilen stehen, nach dem Einbrennen der Tauchlackschicht bei ca. 205 °C, drei Wege offen. Der Beschichtungsprozess ist entweder hinter der KTL abgeschlossen oder wird in einer automatischen oder manuellen Pulverbeschichtung fortgesetzt. Die manuelle Pulverbeschichtung erfolgt mit zwei Pistolen, im automatischen Fall kommen zwölf automatische Sprühpistolen und zwei manuelle Applikationsgeräte zum Einsatz. Nach der Lackauftragung brennen die Öfen die Lacke bei ca. 195 °C ein. Nachverbrennung Die Lackiererei ist zudem mit einer thermischen Nachverbrennung ausgestattet, die eine mehrstufige Wärmerückgewinnung erlaubt. Die Energie nutzen die Betreiber zur Erwärmung der Abluft aus dem KTL-Ofen vor dem thermischen Nachverbrenner. Zudem sind die Vorbehandlungs- und KTL-Becken mit der Zusatzwärme beheizbar. Letztlich dient die Energie auch zur Erwärmung von Frischluft für den KTL-Ofen. Zur Steuerung der Lackiererei kommen Geräte der Reihe "S7-1500 SPS" von Murrelektronik zum Einsatz. Alle installierten Geräte nutzen "Profinet", das durch "Profisafe-Technologie" die Kombination von Standard- und Sicherheitskomponenten in einem Netzwerk ermöglicht. Bei den Sicherheits-I/Os entschied man sich für Feldbusmodule der Baureihe "MVK Metall Safety". Diese Module erlauben die einfache Einbindung u.a. von Lichtvorhängen und Not-Aus-Schaltern. Durch die Module sind vielfältige Signale gleichzeitig steuerbar, und so Hardware-, Verkabelungs- und Installationskosten einsparbar. Zum Netzwerken: Murrelektronik Gm bH, Oppenweiler, MacKenzie Regorsek, Tel. +49 7191 47-4318, mackenzie.regorsek@murrelektronik.de, www.murrelektronik.de ADAL Sp. z o.o., Czosnów, Polen, Radosław Osiak. Tel. +48 500 208 370, r.osiak@adal.eu, www.adal.eu Im Südwesten von Polen hat die Firma Adal Sp.Z. o. o. eine automatisierte Beschichtungsanlage errichtet. Adal ist ein Unternehmen für die Konzeption und den Bau von Lackierereien. Die Steuerung der Fördertechnik und vieler weiterer Elemente erfolgt über "MVK"-Module von Murrelektronik.