Ultraschallsensoren zur berührungslosen Durchflussmessung. Quelle: Sonotec
-
Fehler: Fleckenbildung, Farbton- und Glanzverschiebungen
Substrat: Metall
Mögliche Ursache: Aushärtung unvollständig oder Handcremes / Pflegemittel
Mögliche Lösung: Aushärtung anpassen/ Arbeitsanweisung zu Pflegemitteln etablieren
Ultraschallsensoren zur berührungslosen Durchflussmessung. Quelle: SonotecUltraschallsensoren zur berührungslosen Durchflussmessung. Quelle: Sonotec -
Immer wieder begleitet die DFO juristische Auseinandersetzungen, bei denen die Expertise eines oder mehrerer Sachverständigen benötigt wird. Gutachter können hierbei zu unterschiedlichen Ergebnissen kommen.
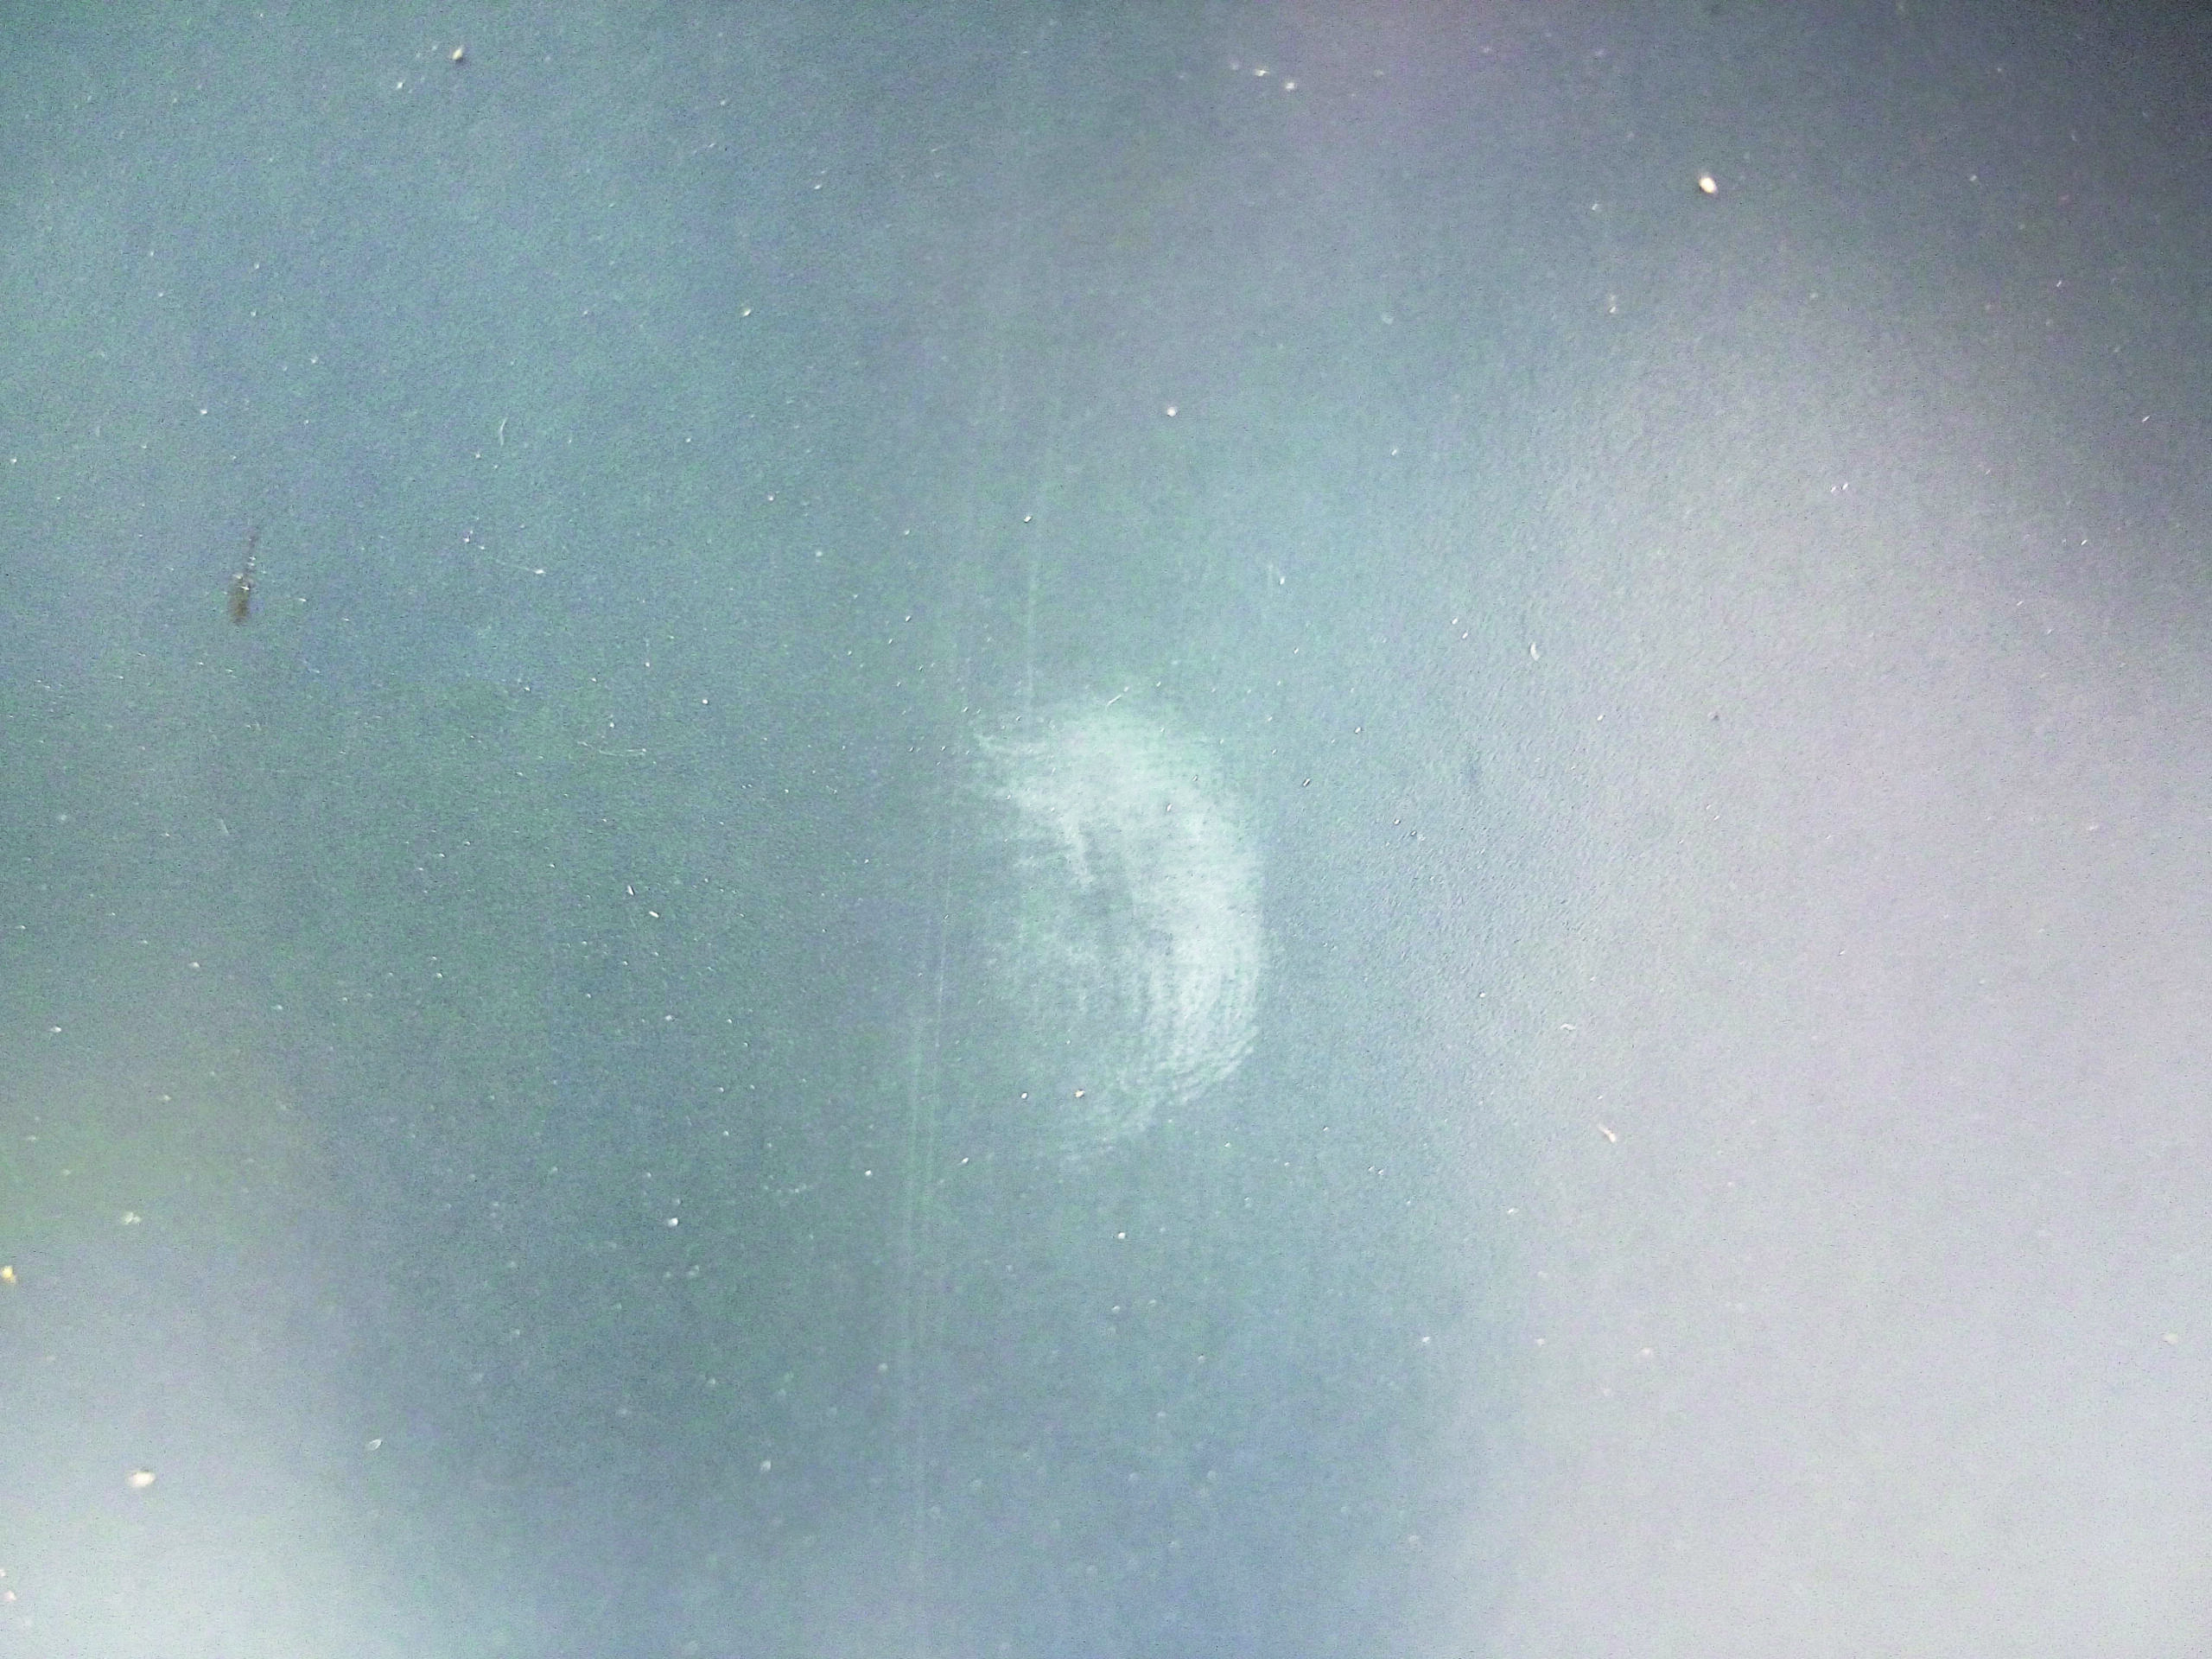
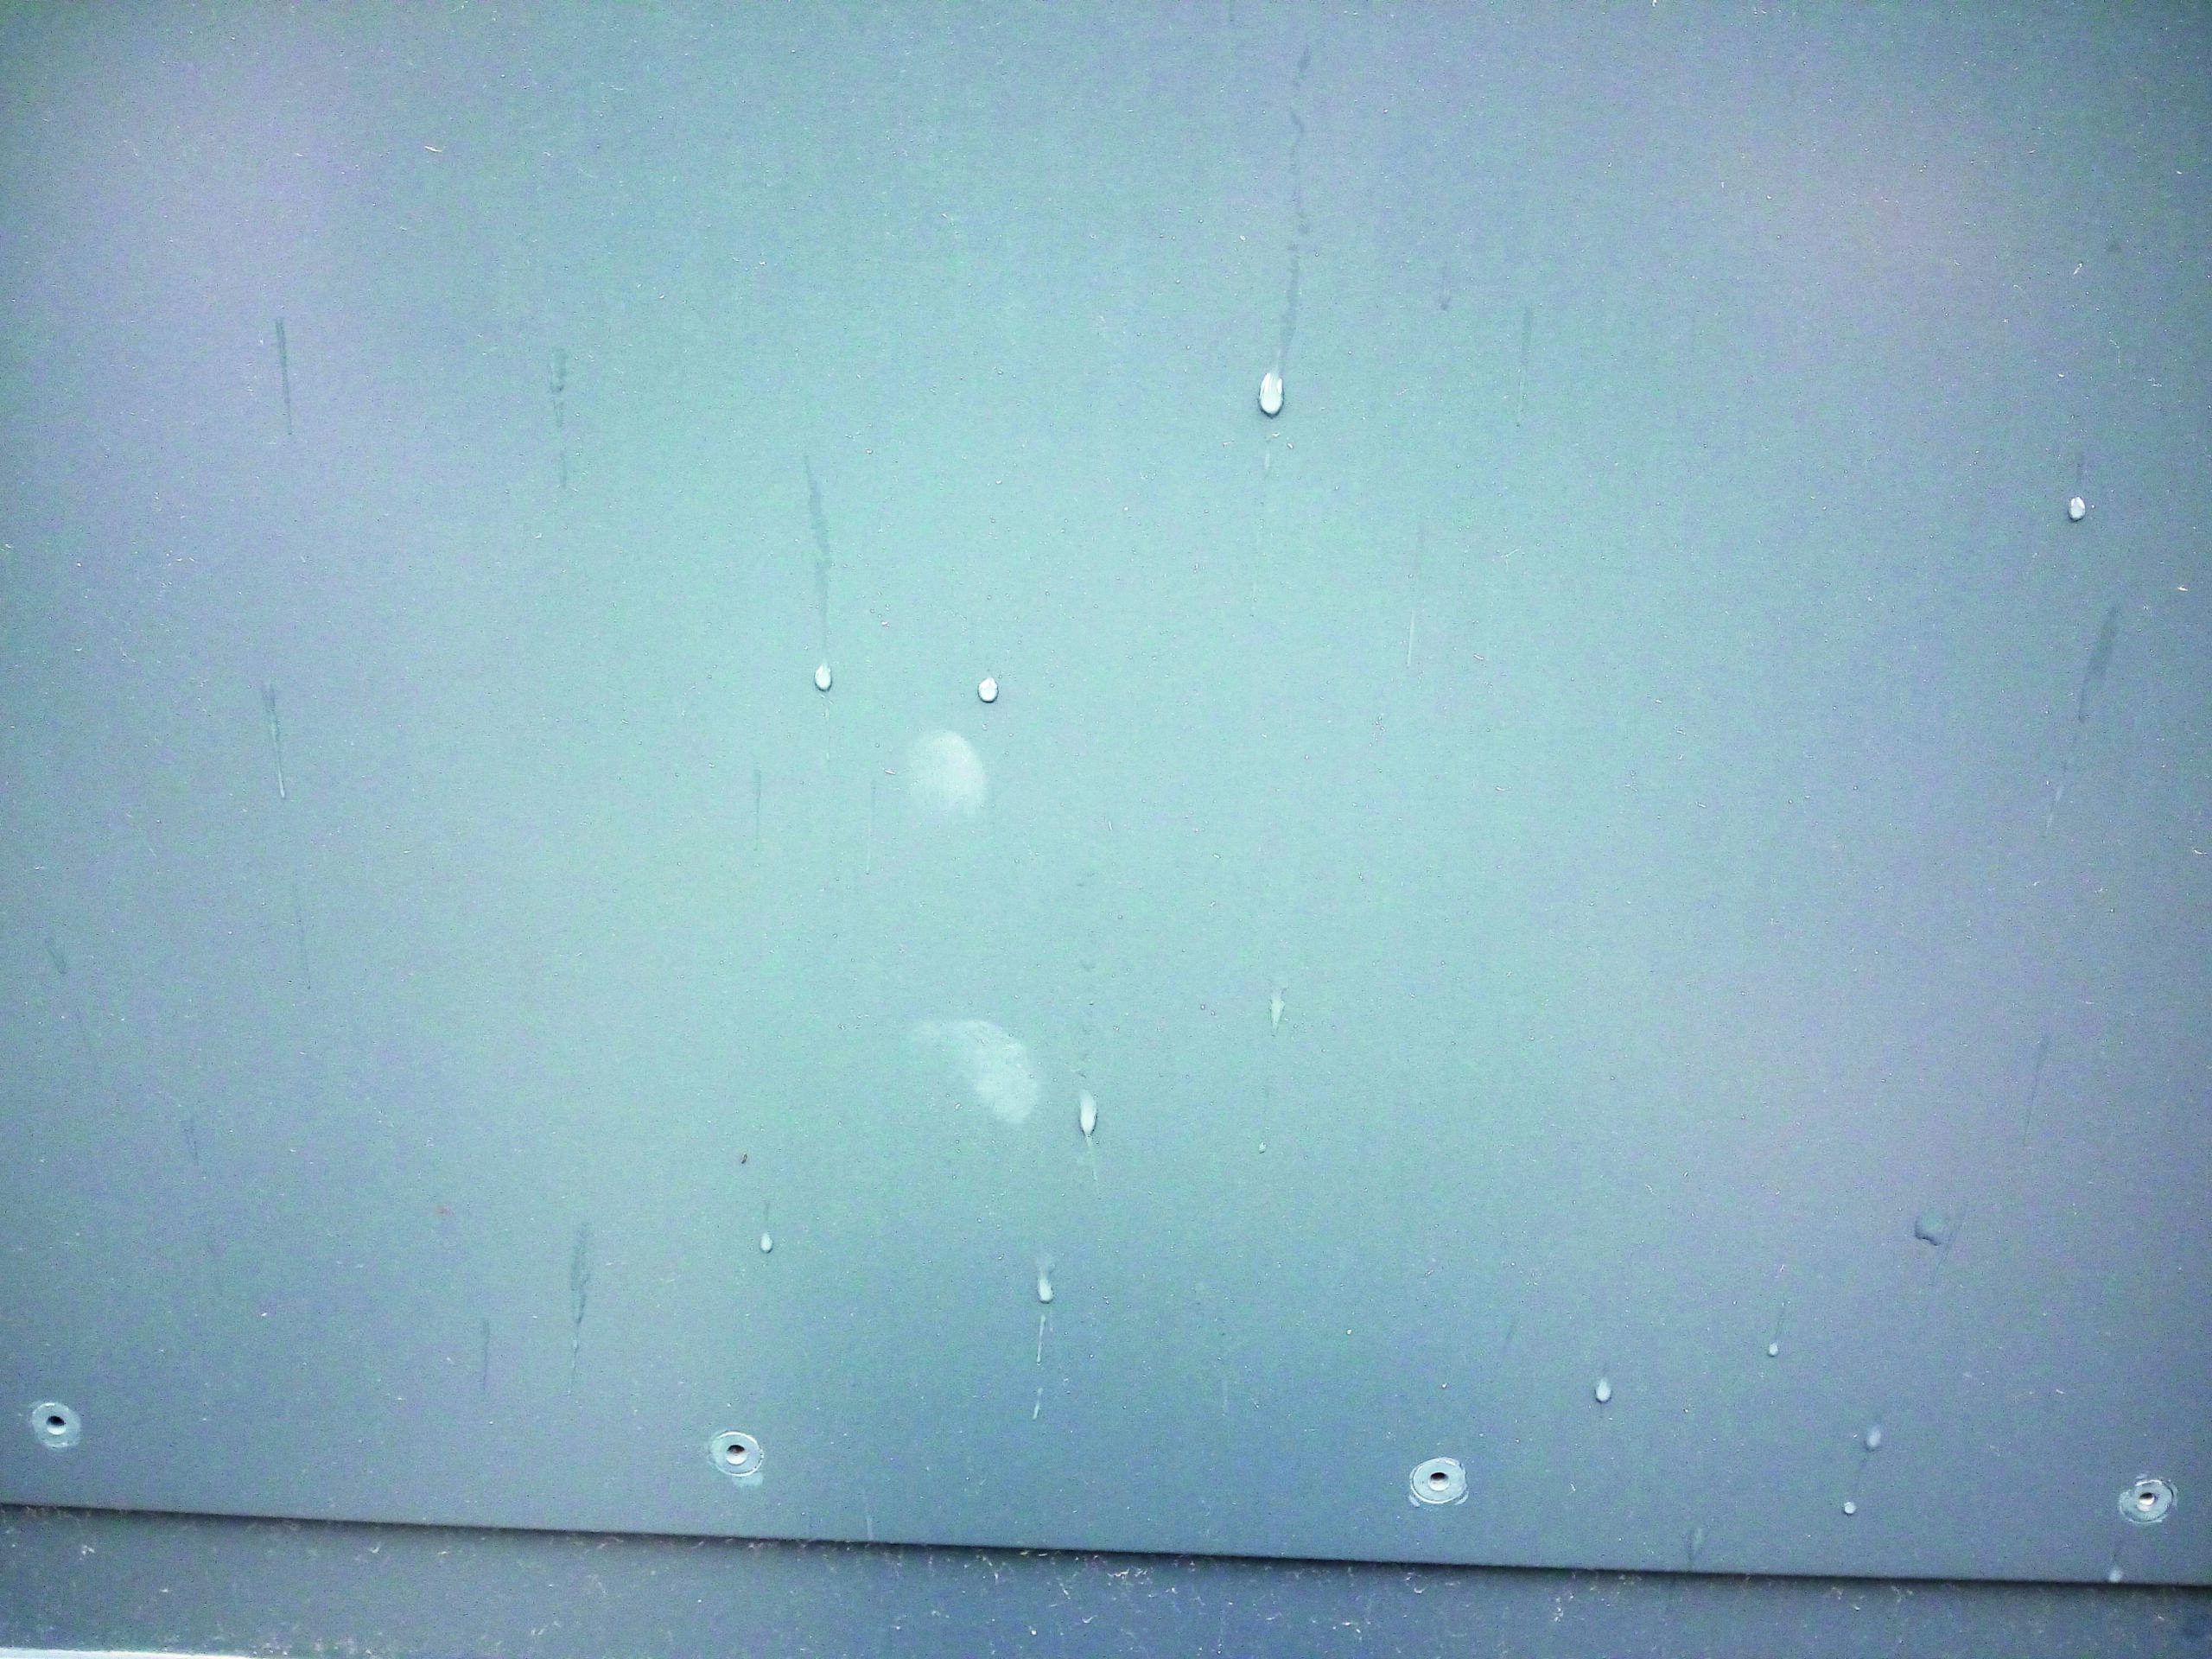
An einer pulverbeschichteten Toranlage kam es zu Fleckenbildung bzw. Farbton- und Glanzverschiebungen (Bild 1 und 2) (Video zur Farbtonmessung). Betroffen war der Bereich, in dem das Tor beim manuellen Öffnen und Schließen berührt wird. Die Fehler traten erst nach einigen Monaten auf. Mit der Zeit verstärkte sich die Fleckenbildung. Ansonsten zeigte sich die Beschichtung mängelfrei. Aber wodurch waren die Verfärbungen entstanden? Die mikroskopischen Aufnahmen der Fehlerbereiche zeigten eine deutlich „angegriffene“, rauere Topographie der Oberfläche, verglichen mit dem glatten fehlerfreien Bereich. Viele Schadensbereiche wiesen deutliche Strukturen innerhalb der Verfärbungen auf.
Das erste Gutachten
Ein nicht von der DFO durchgeführtes Gutachten kam zu der folgenden möglichen Ursache: Die beschichtete Oberfläche war bei Montage, Lagerung und Transport noch nicht vollständig ausgehärtet. Beim Verladen und Aufbau der Torelemente wurden diese „händisch“ angefasst. Durch die dabei entstehende Reibung wurde die noch nicht vollständig ausgehärtete Oberfläche geschädigt bzw. der Weichmacher der zum Schutz aufgebrachten Transportfolie in die Beschichtung „gepresst“, was die Oberfläche schädigte. Diese Version konnte nicht belegt werden. Auch erklärt sie nicht, warum sich die Fehler erst nach und nach bildeten und immer noch neue entstehen.
Das zweite Gutachten
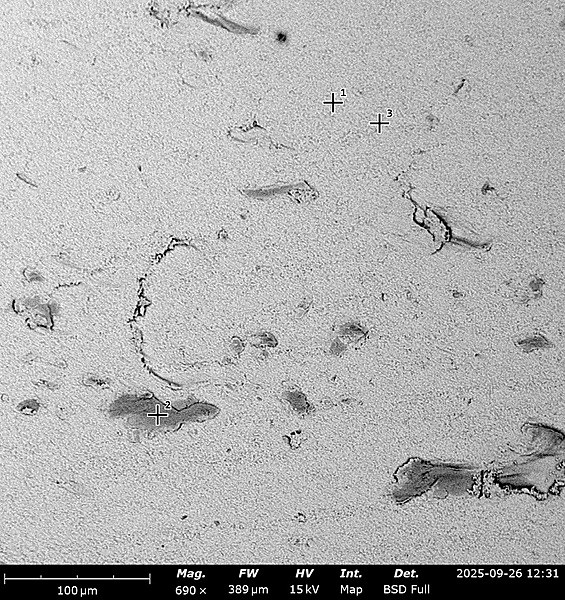
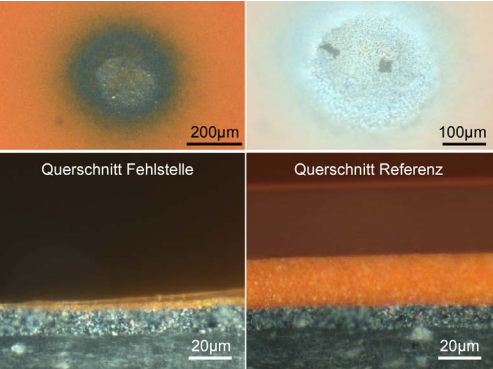
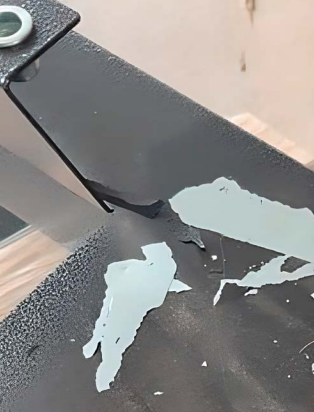
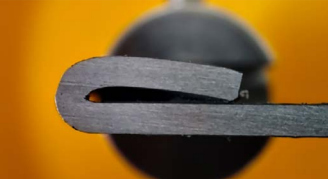
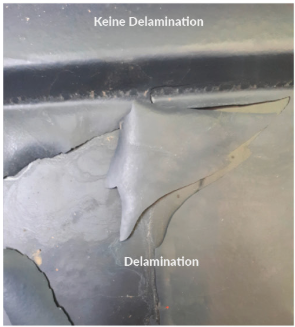
Die fehlerhafte Beschichtung bestand aus einer Zwei-Schicht-Nasslackierung auf feuerverzinkten Stahlrohren. Die korrosionsgeschützten Rohre waren die tragenden Teile eines Sonnenschutzsystems. Bereits wenige Wochen nach deren Installation traten erste Blasen und Ablösungen der Lackschicht auf den Stahlrohren auf (Bild 1). Danach lösten sich die Lackschichten in größeren Fladen ab. Die rötliche Färbung unter der Lackschicht ließ einen Rostbefall des Stahls vermuten. Die beschädigten Rohre mussten demontiert und ersetzt werden. Mit den demontierten Rohren waren im Anschluss labortechnische Untersuchungen durchführbar. An den Rohren befanden sich Flächenbereiche mit starken Schäden sowie mit intakten Lackschichten (Bild 2). Analytik im Labor Die auftretenden Verfärbungen auf den lackfreien Oberflächen sowie unter der Lackschicht ließen sowohl auf Weißrost (Zinkkorrosion) als auch auf Rotrost (Eisenkorrosion) schließen. Makroskopisch waren an den Rohren zudem Blasen bzw. Pickel in der Lackschicht sichtbar, die an der Grenzfläche zwischen Verzinkung und Grundierung auftraten. Unter diesen Blasen befanden sich hellgraue Beläge. In den geöffneten Blasen war ein helles, krümeliges Material mit stellenweise rostbraunen Verfärbungen zu sehen; im Zentrum befand sich häufig ein dunkles, metallisch wirkendes, unregelmäßig geformtes Partikel. Der Herkunft der Abweichungen wurde in Laboranalysen auf den Grund gegangen. Bild 2: Die ausgebauten Eisenrohre waren die Grundlage der Analysen. Bild 3: Die REM-Aufnahmen belegten Eisenpartikeln auf den Rohren. Bild 4: Mittels Querschliffen bestimmten die Experten die Schichtdicken von Zink und Lack auf den Rohren. Untersuchungen mittels Mikroskopie und Infrarotspektroskopie belegten, dass es sich bei der hellgrauen, krümeligen Schicht um Zinkhydroxidcarbonat, ein Korrosionsprodukt von Zink, handelt. Die darin eingelagerten dunklen Partikel waren magnetisch und in Salzsäure löslich. Der Nachweis von Eisenionen war positiv. Mit der Infrarotspektroskopie wurden zudem die Lacke untersucht. Die nachgewiesenen Bindemittel Epoxidharz in der Grundierung und Polyesterurethan im Decklack könnten in dieser Kombination auch ein Problem darstellen. Chemisch wurde nachgewiesen, dass es sich bei den dunklen Partikeln um Eisen handelte. Dies wurde zudem durch rastermikroskopische Aufnahmen (REM, Bild 3) der Schliffproben und die Untersuchung deren Elementzusammensetzung mit Energie-Dispersiver-Röntgenspektroskopie (EDX) bestätigt. Anschließend war zu prüfen, ob sämtliche festgestellten, rotbraunen Korrosionsprodukte von den Eisenpartikeln auf der Zinkschicht stammten oder ob die Zinkschicht so geschädigt war, dass der Stahlkern der Rohre freilag. Messungen der Zink- und Lackschichtendicken an Querschliffen (Bild 4) zeigten, dass die Zinkschicht noch ausreichend dick und geschlossen war. Die Korrosionsprodukte stammten nicht vom Rohrmaterial. Die Analysen bestätigten, dass die Grenzschicht zwischen der Verzinkung und der Grundierung mit Eisenpartikeln verunreinigt war. Die Zink-/Eisenkorrosion entstand durch Feuchtigkeit innerhalb der Grenzschicht, die für Eisen und Zink als Elektrolyt wirkte. Das Zink opfert sich für das Eisen, wodurch Zinkhydroxidcarbonat entsteht. Auf diesem haben die Lackschichten keine Haftung mehr und lösen sich ab. In der Folge entsteht Rotrost, wenn die umgebenden nichtleitenden Zinkkorrosionsprodukte die Eisenpartikel vom metallischen Zink elektrisch isolieren. Ohne elektrischen Kontakt mit Zink ist für die Eisenpartikel kein Korrosionsschutz mehr gegeben. Eine Oxidation, sichtbar als Rotrost, ist die Folge. Die Ursache der Rostbildung lag dabei nicht im Vorbehandlungsverfahren. Das Sweepen mit Granatsand erfüllt alle gestellten Ansprüche. Artfremde Verunreinigungen werden von den stückverzinkten Bauteilen enfernt und eine Aufrauung der Oberflächen erzielt. Folglich kann die Verunreinigung der Grenzschicht mit Eisenpartikeln nur zwischen den Prozessen Verzinken und Grundieren erfolgt sein. Die Kontamination der Zinkschicht ist folglich entweder beim Sweepen, z.B. durch eine unzureichend gereinigte Strahlanlage, oder durch Flexarbeiten neben den verzinkten, aber noch nicht lackierten Rohren entstanden. Lackschichten sind gegenüber Feuchtigkeit nicht diffusionsdicht. PROZESSSCHRITTE Feuerverzinken beim Lohnverzinker Sweepen: Feinstrahlen der Oberfläche mit Granatsand Grundieren mit Aktivprimer Decklackieren mit 2K-Lösemittellack Die hierbei aufgetretene Migration von Feuchtigkeit durch die verwendeten Lackschichten bereits nach so kurzer Zeit, die zu diesem Ausmaß der Korrosion geführt hat, ist jedoch ungewöhnlich und entspricht nicht dem Stand der Technik. Deshalb wurden im Prüflabor des Fraunhofer IPA an Rohrabschnitten mit intakter Lackschicht Korrosionsprüfungen mit Salzsprühnebeln nach EN ISO 725 und mit Kondenswasser nach DIN 50017/ EN ISO 6270-1 durchgeführt. Im Zeitabstand von jeweils 48 h durchliefen die verschiedenen Rohrabschnitte Sichtprüfungen. Bei der Kondenswasserbeanspruchung zeigten sich nach 144 h erste Blasen. Da bei dem eingesetzten Lacksystem mit Schichtdicken von durchschnittlich 200 µm eine Standzeit von mindestens 480 h zu erwarten war, ist eine weitere Ursache für die Blasenbildung in der zu geringen Haftung des Lacksystems unter Feuchtigkeitseinwirkung zu finden. Unter den nach dem Kondenswassertest freigelegten Blasen befanden sich keine Eisenpartikel, so dass die Ursache der Blasenbildung sicher in einer unzureichenden Lackhaftung bei Feuchtigkeitseinwirkung liegt. Verantwortlich für den Lackierfehler sind: Verunreinigungen der Grenzschicht zwischen Zinkschicht und Grundierung mit Eisenpartikeln Unzureichende Lackhaftung durch Feuchtigkeitseinwirkung, zurückführbar auf den verwenden Lackaufbau. Zum Netzwerken: Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA, Stuttgart, Dr. Michael Hilt, Tel. +49 711 970-3820, michael.hilt@ipa.fraunhofer.de, Wolfgang Klein, Tel. +49 711 970-1757, wolfgang.klein@ipa.fraunhofer.de, www.ipa.fraunhofer.de/beschichtungDie fehlerhafte Beschichtung bestand aus einer Zwei-Schicht-Nasslackierung auf feuerverzinkten Stahlrohren. Die korrosionsgeschützten Rohre waren die tragenden Teile eines Sonnenschutzsystems. Bereits wenige Wochen nach deren Installation traten erste Blasen und Ablösungen der Lackschicht auf den Stahlrohren auf (Bild 1). Danach lösten sich die Lackschichten in größeren Fladen ab. Die rötliche Färbung unter der Lackschicht ließ einen Rostbefall des Stahls vermuten. Die beschädigten Rohre mussten demontiert und ersetzt werden. Mit den demontierten Rohren waren im Anschluss labortechnische Untersuchungen durchführbar. An den Rohren befanden sich Flächenbereiche mit starken Schäden sowie mit intakten Lackschichten (Bild 2). Analytik im Labor Die auftretenden Verfärbungen auf den lackfreien Oberflächen sowie unter der Lackschicht ließen sowohl auf Weißrost (Zinkkorrosion) als auch auf Rotrost (Eisenkorrosion) schließen. Makroskopisch waren an den Rohren zudem Blasen bzw. Pickel in der Lackschicht sichtbar, die an der Grenzfläche zwischen Verzinkung und Grundierung auftraten. Unter diesen Blasen befanden sich hellgraue Beläge. In den geöffneten Blasen war ein helles, krümeliges Material mit stellenweise rostbraunen Verfärbungen zu sehen; im Zentrum befand sich häufig ein dunkles, metallisch wirkendes, unregelmäßig geformtes Partikel. Der Herkunft der Abweichungen wurde in Laboranalysen auf den Grund gegangen. Bild 2: Die ausgebauten Eisenrohre waren die Grundlage der Analysen. Bild 3: Die REM-Aufnahmen belegten Eisenpartikeln auf den Rohren. Bild 4: Mittels Querschliffen bestimmten die Experten die Schichtdicken von Zink und Lack auf den Rohren. Untersuchungen mittels Mikroskopie und Infrarotspektroskopie belegten, dass es sich bei der hellgrauen, krümeligen Schicht um Zinkhydroxidcarbonat, ein Korrosionsprodukt von Zink, handelt. Die darin eingelagerten dunklen Partikel waren magnetisch und in Salzsäure löslich. Der Nachweis von Eisenionen war positiv. Mit der Infrarotspektroskopie wurden zudem die Lacke untersucht. Die nachgewiesenen Bindemittel Epoxidharz in der Grundierung und Polyesterurethan im Decklack könnten in dieser Kombination auch ein Problem darstellen. Chemisch wurde nachgewiesen, dass es sich bei den dunklen Partikeln um Eisen handelte. Dies wurde zudem durch rastermikroskopische Aufnahmen (REM, Bild 3) der Schliffproben und die Untersuchung deren Elementzusammensetzung mit Energie-Dispersiver-Röntgenspektroskopie (EDX) bestätigt. Anschließend war zu prüfen, ob sämtliche festgestellten, rotbraunen Korrosionsprodukte von den Eisenpartikeln auf der Zinkschicht stammten oder ob die Zinkschicht so geschädigt war, dass der Stahlkern der Rohre freilag. Messungen der Zink- und Lackschichtendicken an Querschliffen (Bild 4) zeigten, dass die Zinkschicht noch ausreichend dick und geschlossen war. Die Korrosionsprodukte stammten nicht vom Rohrmaterial. Die Analysen bestätigten, dass die Grenzschicht zwischen der Verzinkung und der Grundierung mit Eisenpartikeln verunreinigt war. Die Zink-/Eisenkorrosion entstand durch Feuchtigkeit innerhalb der Grenzschicht, die für Eisen und Zink als Elektrolyt wirkte. Das Zink opfert sich für das Eisen, wodurch Zinkhydroxidcarbonat entsteht. Auf diesem haben die Lackschichten keine Haftung mehr und lösen sich ab. In der Folge entsteht Rotrost, wenn die umgebenden nichtleitenden Zinkkorrosionsprodukte die Eisenpartikel vom metallischen Zink elektrisch isolieren. Ohne elektrischen Kontakt mit Zink ist für die Eisenpartikel kein Korrosionsschutz mehr gegeben. Eine Oxidation, sichtbar als Rotrost, ist die Folge. Die Ursache der Rostbildung lag dabei nicht im Vorbehandlungsverfahren. Das Sweepen mit Granatsand erfüllt alle gestellten Ansprüche. Artfremde Verunreinigungen werden von den stückverzinkten Bauteilen enfernt und eine Aufrauung der Oberflächen erzielt. Folglich kann die Verunreinigung der Grenzschicht mit Eisenpartikeln nur zwischen den Prozessen Verzinken und Grundieren erfolgt sein. Die Kontamination der Zinkschicht ist folglich entweder beim Sweepen, z.B. durch eine unzureichend gereinigte Strahlanlage, oder durch Flexarbeiten neben den verzinkten, aber noch nicht lackierten Rohren entstanden. Lackschichten sind gegenüber Feuchtigkeit nicht diffusionsdicht. PROZESSSCHRITTE Feuerverzinken beim Lohnverzinker Sweepen: Feinstrahlen der Oberfläche mit Granatsand Grundieren mit Aktivprimer Decklackieren mit 2K-Lösemittellack Die hierbei aufgetretene Migration von Feuchtigkeit durch die verwendeten Lackschichten bereits nach so kurzer Zeit, die zu diesem Ausmaß der Korrosion geführt hat, ist jedoch ungewöhnlich und entspricht nicht dem Stand der Technik. Deshalb wurden im Prüflabor des Fraunhofer IPA an Rohrabschnitten mit intakter Lackschicht Korrosionsprüfungen mit Salzsprühnebeln nach EN ISO 725 und mit Kondenswasser nach DIN 50017/ EN ISO 6270-1 durchgeführt. Im Zeitabstand von jeweils 48 h durchliefen die verschiedenen Rohrabschnitte Sichtprüfungen. Bei der Kondenswasserbeanspruchung zeigten sich nach 144 h erste Blasen. Da bei dem eingesetzten Lacksystem mit Schichtdicken von durchschnittlich 200 µm eine Standzeit von mindestens 480 h zu erwarten war, ist eine weitere Ursache für die Blasenbildung in der zu geringen Haftung des Lacksystems unter Feuchtigkeitseinwirkung zu finden. Unter den nach dem Kondenswassertest freigelegten Blasen befanden sich keine Eisenpartikel, so dass die Ursache der Blasenbildung sicher in einer unzureichenden Lackhaftung bei Feuchtigkeitseinwirkung liegt. Verantwortlich für den Lackierfehler sind: Verunreinigungen der Grenzschicht zwischen Zinkschicht und Grundierung mit Eisenpartikeln Unzureichende Lackhaftung durch Feuchtigkeitseinwirkung, zurückführbar auf den verwenden Lackaufbau. Zum Netzwerken: Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA, Stuttgart, Dr. Michael Hilt, Tel. +49 711 970-3820, michael.hilt@ipa.fraunhofer.de, Wolfgang Klein, Tel. +49 711 970-1757, wolfgang.klein@ipa.fraunhofer.de, www.ipa.fraunhofer.de/beschichtung Fehler im Lackierprozess sind nicht nur ärgerlich – sie können auch zu immensen Kosten führen. Die Schadensfälle landen nicht selten vor Gericht, das dann die Ursache des Fehlers und somit die zahlungspflichtige Partei zu bestimmen hat. Aus Neutralitätsgründen sind die Prüfeinrichtungen der beteiligten Parteien nicht nutzbar; es müssen folglich unabhängige Gutachter oder Institute wie das Fraunhofer IPA eingeschaltet werden. So geschehen bei der Schadensanalyse einer Duplexbeschichtung: Im Rahmen eines Gutachtens führten die Experten umfangreiche Analysen durch.
In einem von der DFO erstellten Gutachten konnten die Strukturen innerhalb der Verfärbungen Fingerabdrücken bzw. „Wischspuren“ zugeordnet werden. Ein Fleck hatte die Form eines Handabdrucks. Es wurde festgestellt, dass die meisten Flecken sich in den Bereichen befanden, die man durch „normale“ Berührung im täglichen Gebrauch erreichen kann. Vergleichbare Flecken wurden an einer ebenfalls pulverbeschichteten, nicht zum Lieferumfang der Toranlage gehörenden Tür gefunden. Aufgrund des Erscheinungsbildes und des Umstands, dass das Fehlerbild erst Monate nach Montage sichtbar wurde, war klar, dass die Fehler mit sehr hoher Wahrscheinlichkeit durch die Kontamination der beschichteten Oberfläche mit Sonnencreme o.ä. Substanzen verursacht wurde. Dies konnte durch Nachstellversuche im Labor belegt werden. Das Problem liegt in der irreversiblen und unvermeidlichen Migration der Bestandteile der Sonnencreme (Öle, Emulgatoren, Titandioxid etc.) in die Beschichtung. Daher fallen solche Erscheinungen in der Regel nicht unter die Garantie. Der Hersteller des Pulverlacks wies in seinen Verarbeitungshinweisen auf die schädigende Wirkung von Sonnenschutzmittel hin und machte Vorgaben für die Pflegeintervalle.
Fazit
Beide Expertisen erklären den Schadensmechanismus auf unterschiedliche Weise und gelangen zu einer gegensätzlichen Schlussfolgerung. Während ein Gutachten einen Pflegefehler ausschließt, sieht das andere genau darin den Grund. Welcher Argumentation das Gericht folgt und wer für den Schaden haftet, bleibt Aufgabe des zuständigen Richters. Ein plausibles Gutachten wird dabei eine Rolle spielen.