Am Fraunhofer IPA bietet es sich aufgrund des breiten Forschungs- und Entwicklungsspektrums an, in Studienarbeiten, Bachelorarbeiten, Technikerarbeiten, Masterarbeiten oder Promotionen anwendungsnah die neuesten Entwicklungen in der Lackiertechnik selbst mitzuerleben. So werden in den folgenden Abschnitten einige Arbeiten des letzten Jahres von den Studenten selbst vorgestellt. Diese Arbeiten finden in Zusammenarbeit mit verschiedenen Schulen, Hochschulen und Universitäten statt.
Numerische Untersuchung der viskosen Tropfengenerierung mit einem Tropfengenerator
Die vorliegende Bachelorarbeit beschäftigt sich mit der numerischen Untersuchung des Tropfengenerierungsvorgangs einer viskosen Flüssigkeit nach der Drop-on-Demand Methode. Die DoD-Mikrodosiersysteme sind mit Piezoaktoren ausgerüstet und erlauben eine tropfenweise Applikation des Materials. Im Bereich der Spritzlackierung bietet der Einsatz eines DoD-Applikators die Möglichkeit zur verlustfreien Beschichtung von Karosserieprodukten. Durch die genau dosierbare Menge und die präzise Applikation des Lackes entfällt der zusätzliche Aufwand des Maskierens bei Mehrfachbeschichtungen. Des Weiteren kann der Lacknebel, auch Overspray genannt, der die Ursache für die aufwändige Anlagentechnik darstellt, minimiert werden.
Im Rahmen dieser Arbeit wurde der Tropfengenerierungsvorgang einer viskosen Flüssigkeit aus einer Düse untersucht. Dabei wurde ein numerisches Modell der Düsengeometrie aufgebaut. Unter Verwendung der Volume-of-Fluid Methode konnten die Phasengrenzen im mehrphasigen System erfasst werden. Die Rheologie der Lacke sowie die Schließbewegung des Ventils wurden durch eine benutzerdefinierte Funktion in das Programm implementiert. Eine durchgeführte Parameterstudie half, den Einfluss der scherratenabhängigen Viskosität des zu dosierenden Materials und der einzelnen Dosierungsparameter wie Hub, Pulsbreite und Schließgeschwindigkeit auf eine stabile Tropfengenerierung zu untersuchen.
Numerische Untersuchung zur Charakterisierung der Aerosolpartikel bei der Spritzapplikation von Lacken
Der zunehmende Einsatz von Nanomaterialien in verschiedensten Produkten erfordert genauere Kenntnisse über Umwelt-, Gesundheits- und Sicherheitsrisiken, die im Zusammenhang mit synthetischen Nanomaterialien stehen. Dies gilt auch für den Lackierprozess, bei dem zum Beispiel Lacknebel, in Form von Overspray beim Spritzlackieren erzeugt wird. Dazu lief ein EU-Projekt „NanoGeCo“ an dem auch das IPA beteiligt war. Das Gesamtziel des Vorhabens bezieht sich im Wesentlichen auf die Charakterisierung der Aerosolpartikel bei der Spritzapplikation von Lacken unter Berücksichtigung der eingesetzten Nanomaterialien, sowie nanoskaliger Dimensionen im Lack und Spray.
Ziel dieser Projektarbeit war die simulative Untersuchung eines Beschichtungsprozesses mit einer HVLP-Pistole für einen Versuchsaufbau einer Spritzapplikation von Lacken zur Messung von Submikro- und Nanopartikeln.
In der numerischen Berechnung wurde der Partikeltransport unter Berücksichtigung der Tropfenverdampfung sowie die physikalisch wirkenden Kräfte auf die Partikel in diesem Durchmesserbereich mathematisch modelliert. Durch die Ergebnisse konnten die Partikelkonzentration sowie die Größenverteilung im Overspray mit Fokus auf die Submikro- und Nanopartikel bestimmt werden, welche als Grundlage für zukünftige experimentelle, sowie simulative Untersuchungen dienen.
Objektives Auswerteverfahren des Haftungstests mittels Dampfstrahlprüfung
Bei der System- und Erstbemusterung von Automobil-Kunststoff-Anbauteilen wird ein Spektrum an Prüftechniken zur Qualitätsprüfung angewendet. Die Wichtigkeit der Dampfstrahlprüfung zur Bewertung der Haftfestigkeit von Beschichtungen in der Automobilbranche hat in den letzten Jahren stark zugenommen. Im Vergleich zu anderen Haftungsprüfverfahren, wie z. B. zu der Gitterschnittprüfung, ist die Dampfstrahlprüfung deutlich präziser und reproduzierbarer bei der Ermittlung von Haftungsunterschieden. Dieses halbautomatische Prüfverfahren ist sowohl von automatischen anlagenbedingten, aber auch von manuell anwenderbedingten Parametern abhängig, deren Varianz einen Einfluss auf das Endergebnis hat.
Im Rahmen dieser Arbeit sollten der Einfluss anlagenspezifischer, anwendungsbedingter und beschichtungsbedingter Faktoren auf das Ergebnis der Dampfstrahlprüfung untersucht werden.
Ein weiteres Ziel sollte die Entwicklung und Anwendung eines objektiven numerischen Auswerteverfahren durch Digitalisierung der Schadensbilder und eine mathematische Ermittlung ihrer Kennwerte zur Qualitätsbeurteilung Gegenstand der Bachelorarbeit sein.
Die Untersuchungen ergaben, dass nicht nur die Beschichtung an sich, sondern auch die Faktoren der Prüfung und ihre Kombinationen, einen signifikanten Einfluss auf das Ergebnis haben.
Des Weiteren bietet das entwickelte objektive numerische Auswerteverfahren eine Alternative zum gängigen subjektiven Verfahren, das sollte bei der Anwendung der geltenden Norm berücksichtigt werden.
Experimentelle Untersuchungen zum Einfluss der Lackeigenschaften auf die oversprayfreie Tropfenerzeugung mittels statistischer Versuchsplanung
In dieser Abschlussarbeit wurden experimentelle Untersuchungen zur oversprayfreien Tropfenerzeugung von Lacken an einem piezoelektrischen Mikrodosierventil mittels statistischer Versuchsplanung durchgeführt. Für diese Zielsetzung wurden systematisch die materialtechnischen Einflüsse und deren Auswirkungen, insbesondere die Ursachen-Wirkungs-Zusammenhänge der Oberflächenspannung und der Viskosität in Abhängigkeit von den Systemgrößen des Mikrodosiersystems auf die Tropfenentstehung bzw. Satellitentropfenbildung experimentell untersucht.
Dazu wurden einem zentral zusammengesetzten Versuchsplan entsprechend neun Modellacke mit unterschiedlichen Konzentrationen an Rheologie- und Oberflächenadditiv hergestellt, um die Viskosität und die Oberflächenspannung der Lacke entsprechend variieren und messtechnisch mit dem Rheometer und Tensiometer vermessen zu können.
Im zweiten vollfaktoriellen Versuchsplan wurden die Zielgrößen Oberflächenspannung und Viskosität des ersten Versuchsplans für die weitere Versuchsreihe verwendet, d. h. die Ergebnisse wurden in den zweiten Versuchsplan als Einflussgröße integriert. Als weitere Einflussgrößen wurden die Systemgrößen des Mikrodosiersystems (Pulshöhe, -zeit und Vordruck) verwendet, so dass sich in der Summe fünf Faktoren für den Versuchsplan ergaben. Für die Zielgröße Sekundärtropfenbildung wurde ein spezifisches Benotungssystem festgelegt, das es ermöglichte, die Satellitentropfenbildung systematisch über die Regressionsanalyse auf deren Effekte und Wechselwirkungen mathematisch beschreiben zu können.
Lackiersimulationen gewinnen zunehmend an größerer Bedeutung in Unternehmen für die Produktion und Entwicklung von technischen Apparaten. Simulation bringen große Vorteile bei Fehlerabschätzungen, der Planbarkeit und der Kostenreduzierung von Entwicklungsprojekten. Die Randbedingungen für numerische Simulationen im Bereich der Lackiertechnik setzen sich aus den Lackeigenschaften, den Prozessparameter der Lackzerstäuber und den damit einhergehenden elektrostatischen Kräften zusammen. Diese werden aus experimentellen Daten sowie theoretischen Modellen gewonnen und abgeleitet.
Die Interpretation der gewonnenen Messdaten ist oft komplex, da diese nur indirekt Aufschluss über die Eingangsgrößen geben. Ziel dieser Arbeit ist eine tiefgründige Analyse experimentell gewonnener Daten, um die elektrostatischen Eigenschaften von Lacktropfen zur Definition der Anfangsbedingungen für die numerische Lackiersimulation zu setzen.
Unter besondere Berücksichtigung der Verdampfung, des übertragenen Stroms und der Prozessparameter, wurden elektrostatische Randbedingungen für numerische Simulationen in Form des Rayleigh-Limits abgeleitet. Für die Berechnung der Ladung auf der Tropfenoberfläche einer gemessenen Partikelgrößenverteilung, wurden unterschiedliche Äquivalenzdurchmesser herangezogen. Die Wahl der berechneten Äquivalenzdurchmesser hat einen signifikanten Einfluss auf das Rayleigh-Limit.
Wohingegen die Lackmassenströme und die Lenklüfte des Hochrotationszerstäubers, wenig Einfluss auf die Ladung von Lacktropfen im Spray haben. Eine kritische Ladung von Lacktropfen, bei welcher nach Lord Rayleigh 1879 eine Explosion des Tropfens auftritt, tritt in keinen Fall auf. Die in übliche Lackapplikationsverfahren und in unserer Messreihe verwendeten Prozessparameter ergaben in jeden Fall eine Ladung der Lacktropfen kleiner 10% der kritischen Ladung.
Untersuchung der Einflussparameter bei der Beflammung von Kunststoffen in Hinblick auf die Haftfestigkeit der Lackierung
Im Rahmen einer Studienarbeit wurden die Einflussparameter der Beflammung von Kunststoffen anhand von Beflammversuchen an Polypropylen-Platten untersucht. Betrachtet wurde insbesondere der Einfluss verschiedener Parameter auf den polaren und dispersen Teil der Oberflächenenergie, die Oberflächenrauheit und die Lackhaftfestigkeit.
Polyolefine wie Polyethylen und Polypropylen haben eine strukturell bedingt niedrige Oberflächenenergie. Erst durch Vorbehandlungsverfahren wie das Beflammen eignen sie sich für Beschichtungsvorgänge wie das Lackieren. Die in der Flamme vorliegenden Radikale und die Temperatur der Flamme bewirken auf der Polymeroberfläche dabei die Entstehung von funktionellen, sauerstoffhaltigen Gruppen, wodurch die Oberflächenenergie des Polymers steigt.
Die Beflammung von Kunststoffen gilt als äußerst komplexes und schwer reproduzierbares Verfahren. Die zahlreichen parallel ablaufenden, physikalischen und chemischen Abläufe in der Flamme und auf der Polymeroberfläche sorgen dafür, dass in vielen Fällen nur eine ausführliche Testreihe die geeigneten Parameter für die erfolgreiche Anwendung im Serienmaßstab liefert. Aus diesem Grund werden häufig einmal eingestellte, bekannte Parameter über Jahre nicht mehr geändert, wodurch Potenziale in der Realisation und Optimierung ungenutzt bleiben.
Zurzeit existiert kein vollumfängliches Modell, um die zahlreichen Abläufe der Beflammung in einer Simulation darzustellen. Ein solches Modell könnte allerdings die Realisierung und Optimierung von Beflammprozessen, vor allem bei dreidimensional komplexen Werkstücken, maßgeblich vereinfachen. Als erster Schritt hin zu einer solchen Simulation wurden zunächst die Zusammenhänge zwischen der Beflammung und der Aktivierung einer Polypropylen-Oberfläche untersucht. Dazu wurden die verschiedenen Einflussparameter der Beflammung identifiziert und deren Auswirkungen auf die Oberflächenenergie, die Oberflächenrauheit und auf die Haftfestigkeit eines Einschichtlackaufbaus ermittelt.
Die polaren und dispersen Oberflächenenergieanteile wurden durch Kontaktwinkelmessungen bestimmt. Die Lackhaftfestigkeit wurde anhand von Hochdruckwasserstrahl-Prüfungen beurteilt. Aus den gewonnenen Erkenntnissen wurden Kennfelder erstellt, die die Wirkzusammenhänge der Einflussparameter auf die Oberflächenenergie und auf die Lackhaftfestigkeit darstellen. Es wurden charakteristische Verläufe für Einflussparameter wie Distanz, Geschwindigkeit, Gemischzusammensetzung und Einwirkwinkel gefunden. Weitere Einflüsse wie die Brennerart, die Leistung der Flamme, die Gasart und die Umgebungsbedingungen wurden identifiziert, zunächst allerdings nicht variiert. Außerdem wurde die zeitliche Haltbarkeit der Aktivierung nach dem Beflammen untersucht.
Im Rahmen der Untersuchungen wurden Abweichungen zwischen den Ergebnissen der beiden Kontaktwinkelmessgeräte Krüss Mobile Surface Analyzer (MSA) und DataPhysics Optical Contact Angle (OCA) festgestellt. Durch eine detaillierte Analyse der Dosier- und der Berechnungsvorgänge konnten die Messprozeduren optimiert werden. Infolgedessen konnten die auftretenden Abweichungen reduziert werden. Dennoch treten im polaren Anteil der Oberflächenenergie auch nach der Optimierung noch leichte Unterschiede zwischen den beiden Geräten auf.
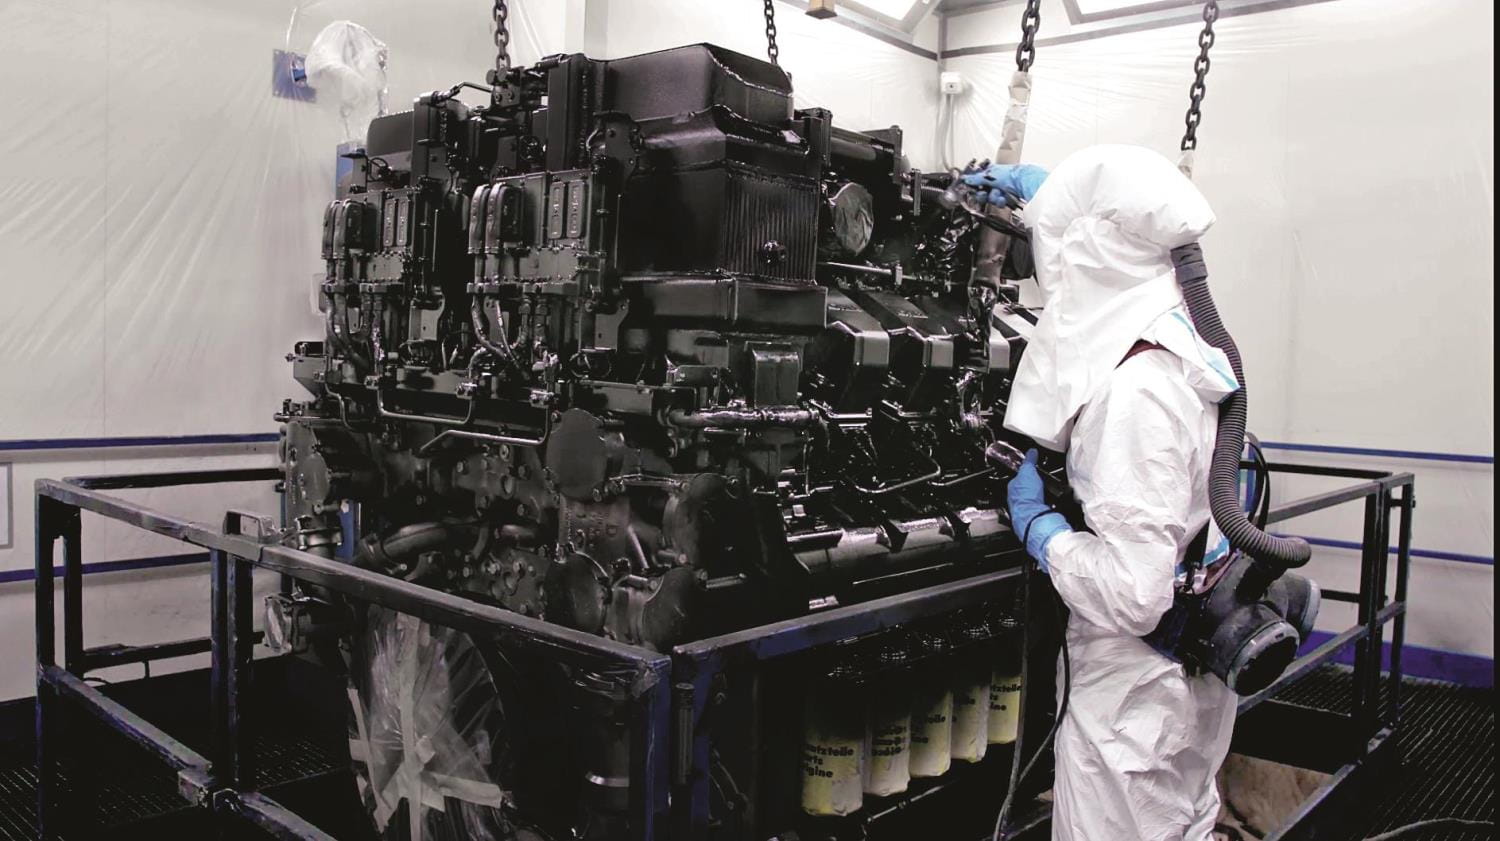
In der eigens konzipierten Lackierstraße bekommen die Großdieselmotoren das perfekte Finish.In der eigens konzipierten Lackierstraße bekommen die Großdieselmotoren das perfekte Finish. Foto: Liebherr-Components Colmar SAS
Die steigenden Anforderungen, die Kunden an Baumaschinen haben, zeigen sich auch in verschärften Prüfanforderungen für den Korrosionsschutz. Im aktuellen Planungsprojekt der Gruppe Lackierprozessentwicklung konnten diese erhöhten Anforderungen mit dem bestehenden Vorbehandlungsprozess des Kunden nicht mehr erfüllt werden. Eine Analyse des Prozesses sowie vor- und nachgeschalteter Vorgänge zeigte, dass die unbeschichteten Bauteile in einem undefinierten Zustand angeliefert wurden. Die Lagerung erfolgte in einer unbeheizten, teils offenen Halle für einen Zeitraum von ein paar Stunden bis hin zu mehreren Monaten. Entsprechend konnten unterschiedliche Verunreinigungen der Oberfläche beobachtet werden. Um die Vorbehandlung neu zu konzeptionieren, wurden drei Varianten ausgearbeitet, mit denen die Anforderungen des Herstellers erfüllt werden können. Im Anschluss wurde ein Versuchsprogramm erstellt, um die Umsetzbarkeit der Konzepte zu überprüfen.In Ausgabe 14/2022 von BESSER LACKIEREN erfahren Sie weitere Einzelheiten zum Ablauf des Versuchsprogramms.
Zum Netzwerken:
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA, Stuttgart, Dr. Michael Hilt, Tel. + 49 711 970-3820, michael.hilt@ipa.fraunhofer.de,Michael Nazar Bogdan, Tel. +49 711 970-1090, michael.nazar.bogdan@ipa.fraunhofer.de,Metin Kuyucu, Tel. +49 711 970-3709, metin.kuyucu@ipa.fraunhofer.de, www.ipa.fraunhofer.de/beschichtungDie steigenden Anforderungen, die Kunden an Baumaschinen haben, zeigen sich auch in verschärften Prüfanforderungen für den Korrosionsschutz. Im aktuellen Planungsprojekt der Gruppe Lackierprozessentwicklung konnten diese erhöhten Anforderungen mit dem bestehenden Vorbehandlungsprozess des Kunden nicht mehr erfüllt werden. Eine Analyse des Prozesses sowie vor- und nachgeschalteter Vorgänge zeigte, dass die unbeschichteten Bauteile in einem undefinierten Zustand angeliefert wurden. Die Lagerung erfolgte in einer unbeheizten, teils offenen Halle für einen Zeitraum von ein paar Stunden bis hin zu mehreren Monaten. Entsprechend konnten unterschiedliche Verunreinigungen der Oberfläche beobachtet werden. Um die Vorbehandlung neu zu konzeptionieren, wurden drei Varianten ausgearbeitet, mit denen die Anforderungen des Herstellers erfüllt werden können. Im Anschluss wurde ein Versuchsprogramm erstellt, um die Umsetzbarkeit der Konzepte zu überprüfen.In Ausgabe 14/2022 von BESSER LACKIEREN erfahren Sie weitere Einzelheiten zum Ablauf des Versuchsprogramms.
Zum Netzwerken:
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA, Stuttgart, Dr. Michael Hilt, Tel. + 49 711 970-3820, michael.hilt@ipa.fraunhofer.de,Michael Nazar Bogdan, Tel. +49 711 970-1090, michael.nazar.bogdan@ipa.fraunhofer.de,Metin Kuyucu, Tel. +49 711 970-3709, metin.kuyucu@ipa.fraunhofer.de, www.ipa.fraunhofer.de/beschichtung Die Gruppe Lackierprozessentwicklung am IPA hat kürzlich mit einem Baumaschinenhersteller ein Planungsprojekt für einen effizienten und effektiven Vorbehandlungsprozess ausgearbeitet.
„Wir bauen eine komplett neue, automatisierte Lackiererei, die unsere aktuellen Anforderungen an das Produktionsvolumen erfüllt. Dabei greifen wir auch auf bewährte Technologien zurück. Beispielsweise setzen wir seit Jahrzehnten robotergestützte Lackierung ein und waren weltweit die ersten, die eine virtuelle 3D-Umgebung für die Programmierung von Lackierrobotern verwendeten. Der Lackierprozess umfasst die automatisierte Wasch- und Vorbehandlung, die eigentliche Roboterlackierung und die Trocknung. Bei dem neuen Lackierverfahren wird in einer separaten Lackierkammer eine Grund- und Oberflächenschicht des grauen Lacks aufgesprüht. Die funktionalen Eigenschaften der Beschichtung werden durch die Abdunstung zwischen der Applikation der Lackschichten verbessert", sagt Mikko Torvelainen, der für das Projekt verantwortlich ist. Die neue Lackiererei wird das Werk in Suolahti unterstützen, flexibler zu agieren sowie die Produktion von größeren und mehr Maschinen als bisher ermöglichen.Während der Bauphase wird die Produktion im Werk Suolahti normal weiterlaufen. Die neue Lackiererei soll im August 2022 in Betrieb gehen.Sie interessieren sich für weitere internationale Nachrichten? Dann melden Sie sich zu unserem monatlichen, englischsprachigen internationalen Newsletter Surface Coating an unter: www.besserlackieren.de/newsletter
Zum Netzwerken:
www.valtra.com„Wir bauen eine komplett neue, automatisierte Lackiererei, die unsere aktuellen Anforderungen an das Produktionsvolumen erfüllt. Dabei greifen wir auch auf bewährte Technologien zurück. Beispielsweise setzen wir seit Jahrzehnten robotergestützte Lackierung ein und waren weltweit die ersten, die eine virtuelle 3D-Umgebung für die Programmierung von Lackierrobotern verwendeten. Der Lackierprozess umfasst die automatisierte Wasch- und Vorbehandlung, die eigentliche Roboterlackierung und die Trocknung. Bei dem neuen Lackierverfahren wird in einer separaten Lackierkammer eine Grund- und Oberflächenschicht des grauen Lacks aufgesprüht. Die funktionalen Eigenschaften der Beschichtung werden durch die Abdunstung zwischen der Applikation der Lackschichten verbessert", sagt Mikko Torvelainen, der für das Projekt verantwortlich ist. Die neue Lackiererei wird das Werk in Suolahti unterstützen, flexibler zu agieren sowie die Produktion von größeren und mehr Maschinen als bisher ermöglichen.Während der Bauphase wird die Produktion im Werk Suolahti normal weiterlaufen. Die neue Lackiererei soll im August 2022 in Betrieb gehen.Sie interessieren sich für weitere internationale Nachrichten? Dann melden Sie sich zu unserem monatlichen, englischsprachigen internationalen Newsletter Surface Coating an unter: www.besserlackieren.de/newsletter
Zum Netzwerken:
www.valtra.com Valtra, Hersteller von Traktoren, erweitert sein Werk im finnischen Suolahti aktuell mit einer neuen, hochmodernen Lackiererei. Die neue Anlage wird in einem 1500 m² großen Erweiterungsbau untergebracht, 2022 in Betrieb genommen und ermöglicht einen flexibleren Betrieb in Kombination mit einer erhöhten Produktionskapazität.
Was war der Grund für den Zusammenschluss? Chemetall passt strategisch hervorragend zum Coatings-Geschäft der BASF und ergänzt das Portfolio um das hochattraktive Geschäft für Oberflächenbehandlung. Die Akquisition im Dezember 2016 unterstreicht das Ziel von BASF, mit innovativen und lösungsorientierten Produkten und Prozessen profitabel und näher am Endkunden zu wachsen. Inwieweit wird sich der Markenauftritt von Chemetall zukünftig verändern? Seit Januar 2018 hat Chemetall ein neues Logo – die wohl sichtbarste Veränderung seit der Akquisition. Chemetall agiert als die globale BASF-Marke für innovative Oberflächenbehandlungstechnologien. Die Marken BASF und Chemetall vereinen zukünftig im gemeinsamen Auftritt die Innovationskraft der BASF mit der Serviceorientierung der Chemetall. Wird es Änderungen im Bereich der Dienstleistungen geben? Chemetall-Kunden können nach der Akquisition weiterhin den Service und die nachhaltigen Dienstleistungen erwarten, die sie gewohnt sind. Wir setzen den Fokus auch zukünftig auf den globalen und lokalen kundenorientierten Ansatz. Die bisherigen Ansprechpartner bleiben dieselben? Inwieweit erfolgt eine Absprache unter den Ansprechpartnern? Ja, die Ansprechpartner für Chemetall-Kunden bleiben dieselben. Kontinuität und Service haben einen hohen Stellenwert in unserer Kundenbetreuung. Gleichzeitig wird unser Netzwerk weiter gestärkt, weil wir auf Experten, Fähigkeiten, Wissen und Ressourcen der BASF zugreifen – und diese global für unsere Kunden nutzen. Wird das Produktportfolio von Chemetall und BASF in Zukunft aufeinander abgestimmt? Unseren Kunden eröffnen sich sicherlich neue Möglichkeiten: Chemetall kann nun über die gesamte Wertschöpfungskette hinweg neue Technologien, Systeme und Lösungen anbieten. Das bietet in punkto Innovation, Qualität, Nachhaltigkeit und Service viele Vorteile. Im Zusammenschluss mit dem Unternehmensbereich Coatings können so Kräfte gebündelt werden, um Prozesse anzubieten, die neue Maßstäbe in der Branche setzen. Welche Absatzmärkte zielen die Unternehmen an? Chemetall konzentriert sich auf Märkte, in denen Metallverarbeitungsprozesse in einer Vielzahl von Branchen und Endmärkten eingesetzt werden, wie z.B. Automobil, Luftfahrt, Aluminiumveredelung und Metallumformung. Basis für unser Wachstum sind unsere guten Markpositionen in allen Regionen der Welt. Besondere Wachstumsimpulse erwarten wir in der Region Asien-Pazifik, mit Ländern wie China, Vietnam, Indonesien, Bangladesch oder Pakistan. Welche Innovationen können Anwender in nächster Zeit erwarten? Im Fokus steht unter anderem die Verbesserung der umweltfreundlichen Dünnschichttechnologie "Oxsilan" für die Automobilindustrie. Weiterhin im Fokus sind die Entwicklung einer neuen Generation von "Naftoseal"-Flugzeugdichtstoffen sowie die Einführung von Reinigungstechnologien zur Optimierung der Oberflächenbehandlungslösungen von Chemetall für Schlüsselindustrien wie Automotive OEM. Zudem liegt das Augenmerk auf der Entwicklung umweltfreundlicherer, chromfreier Lösungen für die Branchen Automobil, Coil und Allgemeine Industrie. Zum Netzwerken: Chemetall GmbH, Frankfurt am Main, Steffen Boberg, Tel. +49 69 7165 3158, steffen.boberg@basf.com, Dr. Martin Jung, Tel. +49 69 7165 0, surfacetreatment@basf.com, www.chemetall.comWas war der Grund für den Zusammenschluss? Chemetall passt strategisch hervorragend zum Coatings-Geschäft der BASF und ergänzt das Portfolio um das hochattraktive Geschäft für Oberflächenbehandlung. Die Akquisition im Dezember 2016 unterstreicht das Ziel von BASF, mit innovativen und lösungsorientierten Produkten und Prozessen profitabel und näher am Endkunden zu wachsen. Inwieweit wird sich der Markenauftritt von Chemetall zukünftig verändern? Seit Januar 2018 hat Chemetall ein neues Logo – die wohl sichtbarste Veränderung seit der Akquisition. Chemetall agiert als die globale BASF-Marke für innovative Oberflächenbehandlungstechnologien. Die Marken BASF und Chemetall vereinen zukünftig im gemeinsamen Auftritt die Innovationskraft der BASF mit der Serviceorientierung der Chemetall. Wird es Änderungen im Bereich der Dienstleistungen geben? Chemetall-Kunden können nach der Akquisition weiterhin den Service und die nachhaltigen Dienstleistungen erwarten, die sie gewohnt sind. Wir setzen den Fokus auch zukünftig auf den globalen und lokalen kundenorientierten Ansatz. Die bisherigen Ansprechpartner bleiben dieselben? Inwieweit erfolgt eine Absprache unter den Ansprechpartnern? Ja, die Ansprechpartner für Chemetall-Kunden bleiben dieselben. Kontinuität und Service haben einen hohen Stellenwert in unserer Kundenbetreuung. Gleichzeitig wird unser Netzwerk weiter gestärkt, weil wir auf Experten, Fähigkeiten, Wissen und Ressourcen der BASF zugreifen – und diese global für unsere Kunden nutzen. Wird das Produktportfolio von Chemetall und BASF in Zukunft aufeinander abgestimmt? Unseren Kunden eröffnen sich sicherlich neue Möglichkeiten: Chemetall kann nun über die gesamte Wertschöpfungskette hinweg neue Technologien, Systeme und Lösungen anbieten. Das bietet in punkto Innovation, Qualität, Nachhaltigkeit und Service viele Vorteile. Im Zusammenschluss mit dem Unternehmensbereich Coatings können so Kräfte gebündelt werden, um Prozesse anzubieten, die neue Maßstäbe in der Branche setzen. Welche Absatzmärkte zielen die Unternehmen an? Chemetall konzentriert sich auf Märkte, in denen Metallverarbeitungsprozesse in einer Vielzahl von Branchen und Endmärkten eingesetzt werden, wie z.B. Automobil, Luftfahrt, Aluminiumveredelung und Metallumformung. Basis für unser Wachstum sind unsere guten Markpositionen in allen Regionen der Welt. Besondere Wachstumsimpulse erwarten wir in der Region Asien-Pazifik, mit Ländern wie China, Vietnam, Indonesien, Bangladesch oder Pakistan. Welche Innovationen können Anwender in nächster Zeit erwarten? Im Fokus steht unter anderem die Verbesserung der umweltfreundlichen Dünnschichttechnologie "Oxsilan" für die Automobilindustrie. Weiterhin im Fokus sind die Entwicklung einer neuen Generation von "Naftoseal"-Flugzeugdichtstoffen sowie die Einführung von Reinigungstechnologien zur Optimierung der Oberflächenbehandlungslösungen von Chemetall für Schlüsselindustrien wie Automotive OEM. Zudem liegt das Augenmerk auf der Entwicklung umweltfreundlicherer, chromfreier Lösungen für die Branchen Automobil, Coil und Allgemeine Industrie. Zum Netzwerken: Chemetall GmbH, Frankfurt am Main, Steffen Boberg, Tel. +49 69 7165 3158, steffen.boberg@basf.com, Dr. Martin Jung, Tel. +49 69 7165 0, surfacetreatment@basf.com, www.chemetall.com Vor eineinhalb Jahren hat der BASF-Unternehmensbereich Coatings das Unternehmen Chemetall übernommen. Dadurch konnte das bereits verfügbare Portfolio mit dem Bereich der Oberflächenbehandlung deutlich ausgeweitet werden. Chemetall brachte über 21 Produktionsstandorte und mehr als 40 Niederlassungen weltweit in die Verbindung ein. Im Interview erläutert Dr. Martin Jung, Senior Vice President Surface Treatment, Veränderungen und Möglichkeiten, die sich durch die Übernahme ergeben.
Vor allem aufgrund der Nähe zum deutschen Markt investierte der Kunde in den neuen Standort. Dort werden Automotivekomponenten aus Schwarzstahl, feuerverzinktem oder galvanisierten Stahl, Gusseisen und Aluminium beschichtet. Die maximale Teileabmessung liegt bei 4 m x 1,2 m x 1,6 m (LxBxH), das Maximalgewicht der Werkstücke pro Traverse beträgt 500 kg. Die Anlage ist für eine jährliche Fläche von 4 Mio. m² ausgelegt. Berücksichtigt man die Steuerung der Lackierung, die Be- und Entladung der Werkstücke, die Verfahrenskontrolle, die Instandsetzung und Aufsicht sind 25 Mitarbeiter am Aufbringen des Korrosionsschutzes beteiligt. Vor Korrosion geschützt Die zum Lackieren vorgesehenen Elemente werden an drei Beladestationen auf Traversen eines P&F-Förderers angebracht. Jeder Traverse wird im Anschluss ein Programm zugeordnet. Auf dem Förderer installierte Codeleser steuern anhand dieser Programme den Transportweg der Traversen. Nach der Beladung gelangen die Traversen in eine Pufferzone, in der die Einzeltraversen mithilfe einer Schiebebühne nach den aufgespielten Programmen sortiert werden. Automatische Kräne transportieren die Traversen anschließend durch den Beckenbereich. In einer 15-stufigen Beckenkaskade durchlaufen die Werkstücke die Vorbehandlung. Diverse Spülen reinigen die Werkstücke, weitere Verunreinigungen werden in einer neutralen Beize, einer Entfettung und einer sauren Beize mit nachfolgender Neutralisation entfernt. Vor der Tauchlackierung erfolgen die Aktivierung, Phosphatierung und Passivierung der Oberflächen. Dann tauchen die Bauteile in eine schwarze KTL. Hinter dem Beckenbereich lädt ein Entladeautomat die Traversen wieder auf das P&F-Fördersystem. Den KTL-beschichteten Teilen stehen, nach dem Einbrennen der Tauchlackschicht bei ca. 205 °C, drei Wege offen. Der Beschichtungsprozess ist entweder hinter der KTL abgeschlossen oder wird in einer automatischen oder manuellen Pulverbeschichtung fortgesetzt. Die manuelle Pulverbeschichtung erfolgt mit zwei Pistolen, im automatischen Fall kommen zwölf automatische Sprühpistolen und zwei manuelle Applikationsgeräte zum Einsatz. Nach der Lackauftragung brennen die Öfen die Lacke bei ca. 195 °C ein. Nachverbrennung Die Lackiererei ist zudem mit einer thermischen Nachverbrennung ausgestattet, die eine mehrstufige Wärmerückgewinnung erlaubt. Die Energie nutzen die Betreiber zur Erwärmung der Abluft aus dem KTL-Ofen vor dem thermischen Nachverbrenner. Zudem sind die Vorbehandlungs- und KTL-Becken mit der Zusatzwärme beheizbar. Letztlich dient die Energie auch zur Erwärmung von Frischluft für den KTL-Ofen. Zur Steuerung der Lackiererei kommen Geräte der Reihe "S7-1500 SPS" von Murrelektronik zum Einsatz. Alle installierten Geräte nutzen "Profinet", das durch "Profisafe-Technologie" die Kombination von Standard- und Sicherheitskomponenten in einem Netzwerk ermöglicht. Bei den Sicherheits-I/Os entschied man sich für Feldbusmodule der Baureihe "MVK Metall Safety". Diese Module erlauben die einfache Einbindung u.a. von Lichtvorhängen und Not-Aus-Schaltern. Durch die Module sind vielfältige Signale gleichzeitig steuerbar, und so Hardware-, Verkabelungs- und Installationskosten einsparbar. Zum Netzwerken: Murrelektronik Gm bH, Oppenweiler, MacKenzie Regorsek, Tel. +49 7191 47-4318, mackenzie.regorsek@murrelektronik.de, www.murrelektronik.de ADAL Sp. z o.o., Czosnów, Polen, Radosław Osiak. Tel. +48 500 208 370, r.osiak@adal.eu, www.adal.euVor allem aufgrund der Nähe zum deutschen Markt investierte der Kunde in den neuen Standort. Dort werden Automotivekomponenten aus Schwarzstahl, feuerverzinktem oder galvanisierten Stahl, Gusseisen und Aluminium beschichtet. Die maximale Teileabmessung liegt bei 4 m x 1,2 m x 1,6 m (LxBxH), das Maximalgewicht der Werkstücke pro Traverse beträgt 500 kg. Die Anlage ist für eine jährliche Fläche von 4 Mio. m² ausgelegt. Berücksichtigt man die Steuerung der Lackierung, die Be- und Entladung der Werkstücke, die Verfahrenskontrolle, die Instandsetzung und Aufsicht sind 25 Mitarbeiter am Aufbringen des Korrosionsschutzes beteiligt. Vor Korrosion geschützt Die zum Lackieren vorgesehenen Elemente werden an drei Beladestationen auf Traversen eines P&F-Förderers angebracht. Jeder Traverse wird im Anschluss ein Programm zugeordnet. Auf dem Förderer installierte Codeleser steuern anhand dieser Programme den Transportweg der Traversen. Nach der Beladung gelangen die Traversen in eine Pufferzone, in der die Einzeltraversen mithilfe einer Schiebebühne nach den aufgespielten Programmen sortiert werden. Automatische Kräne transportieren die Traversen anschließend durch den Beckenbereich. In einer 15-stufigen Beckenkaskade durchlaufen die Werkstücke die Vorbehandlung. Diverse Spülen reinigen die Werkstücke, weitere Verunreinigungen werden in einer neutralen Beize, einer Entfettung und einer sauren Beize mit nachfolgender Neutralisation entfernt. Vor der Tauchlackierung erfolgen die Aktivierung, Phosphatierung und Passivierung der Oberflächen. Dann tauchen die Bauteile in eine schwarze KTL. Hinter dem Beckenbereich lädt ein Entladeautomat die Traversen wieder auf das P&F-Fördersystem. Den KTL-beschichteten Teilen stehen, nach dem Einbrennen der Tauchlackschicht bei ca. 205 °C, drei Wege offen. Der Beschichtungsprozess ist entweder hinter der KTL abgeschlossen oder wird in einer automatischen oder manuellen Pulverbeschichtung fortgesetzt. Die manuelle Pulverbeschichtung erfolgt mit zwei Pistolen, im automatischen Fall kommen zwölf automatische Sprühpistolen und zwei manuelle Applikationsgeräte zum Einsatz. Nach der Lackauftragung brennen die Öfen die Lacke bei ca. 195 °C ein. Nachverbrennung Die Lackiererei ist zudem mit einer thermischen Nachverbrennung ausgestattet, die eine mehrstufige Wärmerückgewinnung erlaubt. Die Energie nutzen die Betreiber zur Erwärmung der Abluft aus dem KTL-Ofen vor dem thermischen Nachverbrenner. Zudem sind die Vorbehandlungs- und KTL-Becken mit der Zusatzwärme beheizbar. Letztlich dient die Energie auch zur Erwärmung von Frischluft für den KTL-Ofen. Zur Steuerung der Lackiererei kommen Geräte der Reihe "S7-1500 SPS" von Murrelektronik zum Einsatz. Alle installierten Geräte nutzen "Profinet", das durch "Profisafe-Technologie" die Kombination von Standard- und Sicherheitskomponenten in einem Netzwerk ermöglicht. Bei den Sicherheits-I/Os entschied man sich für Feldbusmodule der Baureihe "MVK Metall Safety". Diese Module erlauben die einfache Einbindung u.a. von Lichtvorhängen und Not-Aus-Schaltern. Durch die Module sind vielfältige Signale gleichzeitig steuerbar, und so Hardware-, Verkabelungs- und Installationskosten einsparbar. Zum Netzwerken: Murrelektronik Gm bH, Oppenweiler, MacKenzie Regorsek, Tel. +49 7191 47-4318, mackenzie.regorsek@murrelektronik.de, www.murrelektronik.de ADAL Sp. z o.o., Czosnów, Polen, Radosław Osiak. Tel. +48 500 208 370, r.osiak@adal.eu, www.adal.eu Im Südwesten von Polen hat die Firma Adal Sp.Z. o. o. eine automatisierte Beschichtungsanlage errichtet. Adal ist ein Unternehmen für die Konzeption und den Bau von Lackierereien. Die Steuerung der Fördertechnik und vieler weiterer Elemente erfolgt über "MVK"-Module von Murrelektronik.
Vor allem aufgrund der Nähe zum deutschen Markt investierte der Kunde in den neuen Standort. Dort werden Automotivekomponenten aus Schwarzstahl, feuerverzinktem oder galvanisierten Stahl, Gusseisen und Aluminium beschichtet. Die maximale Teileabmessung liegt bei 4 m x 1,2 m x 1,6 m (LxBxH), das Maximalgewicht der Werkstücke pro Traverse beträgt 500 kg. Die Anlage ist für eine jährliche Fläche von 4 Mio. m² ausgelegt. Berücksichtigt man die Steuerung der Lackierung, die Be- und Entladung der Werkstücke, die Verfahrenskontrolle, die Instandsetzung und Aufsicht sind 25 Mitarbeiter am Aufbringen des Korrosionsschutzes beteiligt. Vor Korrosion geschützt Die zum Lackieren vorgesehenen Elemente werden an drei Beladestationen auf Traversen eines P&F-Förderers angebracht. Jeder Traverse wird im Anschluss ein Programm zugeordnet. Auf dem Förderer installierte Codeleser steuern anhand dieser Programme den Transportweg der Traversen. Nach der Beladung gelangen die Traversen in eine Pufferzone, in der die Einzeltraversen mithilfe einer Schiebebühne nach den aufgespielten Programmen sortiert werden. Automatische Kräne transportieren die Traversen anschließend durch den Beckenbereich. In einer 15-stufigen Beckenkaskade durchlaufen die Werkstücke die Vorbehandlung. Diverse Spülen reinigen die Werkstücke, weitere Verunreinigungen werden in einer neutralen Beize, einer Entfettung und einer sauren Beize mit nachfolgender Neutralisation entfernt. Vor der Tauchlackierung erfolgen die Aktivierung, Phosphatierung und Passivierung der Oberflächen. Dann tauchen die Bauteile in eine schwarze KTL. Hinter dem Beckenbereich lädt ein Entladeautomat die Traversen wieder auf das P&F-Fördersystem. Den KTL-beschichteten Teilen stehen, nach dem Einbrennen der Tauchlackschicht bei ca. 205 °C, drei Wege offen. Der Beschichtungsprozess ist entweder hinter der KTL abgeschlossen oder wird in einer automatischen oder manuellen Pulverbeschichtung fortgesetzt. Die manuelle Pulverbeschichtung erfolgt mit zwei Pistolen, im automatischen Fall kommen zwölf automatische Sprühpistolen und zwei manuelle Applikationsgeräte zum Einsatz. Nach der Lackauftragung brennen die Öfen die Lacke bei ca. 195 °C ein. Nachverbrennung Die Lackiererei ist zudem mit einer thermischen Nachverbrennung ausgestattet, die eine mehrstufige Wärmerückgewinnung erlaubt. Die Energie nutzen die Betreiber zur Erwärmung der Abluft aus dem KTL-Ofen vor dem thermischen Nachverbrenner. Zudem sind die Vorbehandlungs- und KTL-Becken mit der Zusatzwärme beheizbar. Letztlich dient die Energie auch zur Erwärmung von Frischluft für den KTL-Ofen. Zur Steuerung der Lackiererei kommen Geräte der Reihe "S7-1500 SPS" von Murrelektronik zum Einsatz. Alle installierten Geräte nutzen "Profinet", das durch "Profisafe-Technologie" die Kombination von Standard- und Sicherheitskomponenten in einem Netzwerk ermöglicht. Bei den Sicherheits-I/Os entschied man sich für Feldbusmodule der Baureihe "MVK Metall Safety". Diese Module erlauben die einfache Einbindung u.a. von Lichtvorhängen und Not-Aus-Schaltern. Durch die Module sind vielfältige Signale gleichzeitig steuerbar, und so Hardware-, Verkabelungs- und Installationskosten einsparbar. Zum Netzwerken: Murrelektronik Gm bH, Oppenweiler, MacKenzie Regorsek, Tel. +49 7191 47-4318, mackenzie.regorsek@murrelektronik.de, www.murrelektronik.de ADAL Sp. z o.o., Czosnów, Polen, Radosław Osiak. Tel. +48 500 208 370, r.osiak@adal.eu, www.adal.euVor allem aufgrund der Nähe zum deutschen Markt investierte der Kunde in den neuen Standort. Dort werden Automotivekomponenten aus Schwarzstahl, feuerverzinktem oder galvanisierten Stahl, Gusseisen und Aluminium beschichtet. Die maximale Teileabmessung liegt bei 4 m x 1,2 m x 1,6 m (LxBxH), das Maximalgewicht der Werkstücke pro Traverse beträgt 500 kg. Die Anlage ist für eine jährliche Fläche von 4 Mio. m² ausgelegt. Berücksichtigt man die Steuerung der Lackierung, die Be- und Entladung der Werkstücke, die Verfahrenskontrolle, die Instandsetzung und Aufsicht sind 25 Mitarbeiter am Aufbringen des Korrosionsschutzes beteiligt. Vor Korrosion geschützt Die zum Lackieren vorgesehenen Elemente werden an drei Beladestationen auf Traversen eines P&F-Förderers angebracht. Jeder Traverse wird im Anschluss ein Programm zugeordnet. Auf dem Förderer installierte Codeleser steuern anhand dieser Programme den Transportweg der Traversen. Nach der Beladung gelangen die Traversen in eine Pufferzone, in der die Einzeltraversen mithilfe einer Schiebebühne nach den aufgespielten Programmen sortiert werden. Automatische Kräne transportieren die Traversen anschließend durch den Beckenbereich. In einer 15-stufigen Beckenkaskade durchlaufen die Werkstücke die Vorbehandlung. Diverse Spülen reinigen die Werkstücke, weitere Verunreinigungen werden in einer neutralen Beize, einer Entfettung und einer sauren Beize mit nachfolgender Neutralisation entfernt. Vor der Tauchlackierung erfolgen die Aktivierung, Phosphatierung und Passivierung der Oberflächen. Dann tauchen die Bauteile in eine schwarze KTL. Hinter dem Beckenbereich lädt ein Entladeautomat die Traversen wieder auf das P&F-Fördersystem. Den KTL-beschichteten Teilen stehen, nach dem Einbrennen der Tauchlackschicht bei ca. 205 °C, drei Wege offen. Der Beschichtungsprozess ist entweder hinter der KTL abgeschlossen oder wird in einer automatischen oder manuellen Pulverbeschichtung fortgesetzt. Die manuelle Pulverbeschichtung erfolgt mit zwei Pistolen, im automatischen Fall kommen zwölf automatische Sprühpistolen und zwei manuelle Applikationsgeräte zum Einsatz. Nach der Lackauftragung brennen die Öfen die Lacke bei ca. 195 °C ein. Nachverbrennung Die Lackiererei ist zudem mit einer thermischen Nachverbrennung ausgestattet, die eine mehrstufige Wärmerückgewinnung erlaubt. Die Energie nutzen die Betreiber zur Erwärmung der Abluft aus dem KTL-Ofen vor dem thermischen Nachverbrenner. Zudem sind die Vorbehandlungs- und KTL-Becken mit der Zusatzwärme beheizbar. Letztlich dient die Energie auch zur Erwärmung von Frischluft für den KTL-Ofen. Zur Steuerung der Lackiererei kommen Geräte der Reihe "S7-1500 SPS" von Murrelektronik zum Einsatz. Alle installierten Geräte nutzen "Profinet", das durch "Profisafe-Technologie" die Kombination von Standard- und Sicherheitskomponenten in einem Netzwerk ermöglicht. Bei den Sicherheits-I/Os entschied man sich für Feldbusmodule der Baureihe "MVK Metall Safety". Diese Module erlauben die einfache Einbindung u.a. von Lichtvorhängen und Not-Aus-Schaltern. Durch die Module sind vielfältige Signale gleichzeitig steuerbar, und so Hardware-, Verkabelungs- und Installationskosten einsparbar. Zum Netzwerken: Murrelektronik Gm bH, Oppenweiler, MacKenzie Regorsek, Tel. +49 7191 47-4318, mackenzie.regorsek@murrelektronik.de, www.murrelektronik.de ADAL Sp. z o.o., Czosnów, Polen, Radosław Osiak. Tel. +48 500 208 370, r.osiak@adal.eu, www.adal.eu Im Südwesten von Polen hat die Firma Adal Sp.Z. o. o. eine automatisierte Beschichtungsanlage errichtet. Adal ist ein Unternehmen für die Konzeption und den Bau von Lackierereien. Die Steuerung der Fördertechnik und vieler weiterer Elemente erfolgt über "MVK"-Module von Murrelektronik.
In werkseigenen Forschungslaboren ist es dem Hersteller gelungen, eine neue Produktreihe zu entwickeln, die nahezu vollständig auf nachwachsenden Rohstoffen basiert. Daraus ist eine Öko-Serie für das Markenprogramm von Chroma Lacke entstanden. Hohe chemische und physikalische Beständigkeiten sowie eine Verarbeitbarkeit analog zu allen bisherigen Materialaufbauten auf dem Markt zeichnen die Neuheiten aus.Hoher Anteil nachwachsender RohstoffeDas neue "Cromasol UV BIO" Öl besteht mit einem Anteil von 94% aus erneuerbaren Rohstoffen. Diese Innovation zum Walzen ist VOC-frei und für die industrielle Applikation konzipiert. Das Öl wird auf klassischen Maschinen mit UV Härtung effizient verarbeitet. Die geölten Flächen können unmittelbar nach der Aushärtung weiterverarbeitet und verpackt werden. Ausgehärtete Oberflächen haben einen Glanzgrad von 3-5 Gloss und kommen der Anfeuerung klassischer OXI Öle gleich. Damit ist es möglich, sehr edle Oberflächen zu produzieren, die auch lasierend eingefärbt werden können. Als Öko-Serie wurden auch die "Cromasol" UV Lacke aus einem hohen Anteil nachwachsender Rohstoffe entwickelt. Die strapazierfähigen Beschichtungen lassen sich wie herkömmliche UV-Systeme verarbeiten. Sie erreichen bei einem geschlossenporigen Materialaufbau in der Parkettlackierung die Klassifizierung "high foot traffic" nach UNI 11622:2016 mit hoher Beständigkeit gegen Verschleiß und Verschmutzung.Die UV Lacke finden ihren Einsatzbereich in der UV-Lackierung im Walzverfahren. Es lassen sich mit dieser UV-Serie hochbeständige offen- und geschlossenporige Oberflächen mit 5-70 Gloss produzieren. "Wir haben für die ökologisch basierte Serie zu allen Anwendungslösungen ein spezielles UV-Materialsystem mit einer langlebigen Nachhaltigkeit entwickelt", kommentiert Alexander Kollat, Geschäftsführer der IVM Chemicals GmbH in Herrenberg. Die komplette UV Lack Serie besteht bis zu einem Anteil von 70 % aus nachwachsenden Rohstoffen.Zum Netzwerken:IVM Chemicals GmbH, Herrenberg, Claus Buchholz, Tel. + 49 7032 2006-0, c.buchholz@ivmchemicals.de, www.ivmchemicals.de In werkseigenen Forschungslaboren ist es dem Hersteller gelungen, eine neue Produktreihe zu entwickeln, die nahezu vollständig auf nachwachsenden Rohstoffen basiert. Daraus ist eine Öko-Serie für das Markenprogramm von Chroma Lacke entstanden. Hohe chemische und physikalische Beständigkeiten sowie eine Verarbeitbarkeit analog zu allen bisherigen Materialaufbauten auf dem Markt zeichnen die Neuheiten aus.Hoher Anteil nachwachsender RohstoffeDas neue "Cromasol UV BIO" Öl besteht mit einem Anteil von 94% aus erneuerbaren Rohstoffen. Diese Innovation zum Walzen ist VOC-frei und für die industrielle Applikation konzipiert. Das Öl wird auf klassischen Maschinen mit UV Härtung effizient verarbeitet. Die geölten Flächen können unmittelbar nach der Aushärtung weiterverarbeitet und verpackt werden. Ausgehärtete Oberflächen haben einen Glanzgrad von 3-5 Gloss und kommen der Anfeuerung klassischer OXI Öle gleich. Damit ist es möglich, sehr edle Oberflächen zu produzieren, die auch lasierend eingefärbt werden können. Als Öko-Serie wurden auch die "Cromasol" UV Lacke aus einem hohen Anteil nachwachsender Rohstoffe entwickelt. Die strapazierfähigen Beschichtungen lassen sich wie herkömmliche UV-Systeme verarbeiten. Sie erreichen bei einem geschlossenporigen Materialaufbau in der Parkettlackierung die Klassifizierung "high foot traffic" nach UNI 11622:2016 mit hoher Beständigkeit gegen Verschleiß und Verschmutzung.Die UV Lacke finden ihren Einsatzbereich in der UV-Lackierung im Walzverfahren. Es lassen sich mit dieser UV-Serie hochbeständige offen- und geschlossenporige Oberflächen mit 5-70 Gloss produzieren. "Wir haben für die ökologisch basierte Serie zu allen Anwendungslösungen ein spezielles UV-Materialsystem mit einer langlebigen Nachhaltigkeit entwickelt", kommentiert Alexander Kollat, Geschäftsführer der IVM Chemicals GmbH in Herrenberg. Die komplette UV Lack Serie besteht bis zu einem Anteil von 70 % aus nachwachsenden Rohstoffen.Zum Netzwerken:IVM Chemicals GmbH, Herrenberg, Claus Buchholz, Tel. + 49 7032 2006-0, c.buchholz@ivmchemicals.de, www.ivmchemicals.de Die neuesten Entwicklungen der IVM Group für die Veredelung von Möbel, Türen, Paneelen und Holzfußböden punkten mit umweltschonenden Materialsystemen.