Expertennetzwerk 4. Effizient lackieren Ressourceneffizient lackieren
Numerische Simulation von 3D UV-Härtungsprozessen
Auf dem Weg zu neuen Produkten verkürzen und verschlanken CAx-Werkzeuge die Entwicklung und Produktionseinführung maßgeblich. Einen wesentlichen Beitrag zur Digitalisierung steuern hierbei die detailgetreue Modellierung und numerische Simulation technischer Prozesse bei. Mit der hier vorgestellten Softwarelösung lässt sich der UV-Härtungsprozess von Lackierungen hinsichtlich unterschiedlicher Parametereinstellungen und Bahnführungen optimieren und mit Hilfe der Methoden der virtuellen Realität einem breiten Anwenderkreis zur Verfügung stellen. Bei neuen Auslegungen von UV-Härtungsanlagen oder bei Bauteiländerungen müssen Konzepte entwickelt werden, mit deren Hilfe eine flächendeckende, homogene Bestrahlung er-reicht werden kann. Das heißt zum Beispiel, dass die notwendige Intensität bzw. Dosis jedes Oberflächenelement des Bauteils erreichen muss, das vom Lackierprozess beaufschlagt wurde.
Die vom Fraunhofer IPA entwickelte Simulationssoftware hilft hauptsächlich, UV-Härtungsprozesse und die Auswirkung von Änderungsmaßnahmen besser zu verstehen und somit Fehler zu vermeiden. Es können mit Hilfe der Software in schneller Folge verschiedene Anlagenauslegungen simuliert und beurteilt werden.
Am Ende der Simulationsarbeit stehen verschiedene graphische Auswertungen und Gegenüberstellungen zur Verfügung, um die speziell zu erwartende Härtungswirkung, Laufzeit und Kostendifferenz zu verdeutlichen. Auf dem Weg zu einem Optimum spart die Simulation wertvolle Planungszeit ein.
Das Fraunhofer IPA bietet Herstellern und Anwendern von UV-Härtungsanlagen eine Ist-Analyse ihres Prozesses mit der Software und entsprechender graphischer Auswertung als Dienstleistung an. In Kooperation mit dem Kunden werden einfach realisierbare Verbesserungen erarbeitet. Auch können in ein- bis dreitägigen Schulungen die Kunden eigene Erfahrungen an Ihren CAD-Modellen durchführen und in einer Probezeit den Prozess in Teamarbeit am Arbeitsplatz zur Vollständigkeit bringen. Dabei wird analysiert, wie viele Strahler an welchem Ort positioniert werden müssen und welche Bewegungen Strahler und Werkstück ausführen sollten, um eine homogene Härtung in einem vorgegebenen Dosis- und Zeitfenster zu garantieren. Vorgaben aus Konstruktion und Technik schränken die Gestaltungsmöglichkeiten ein, was aber in der Simulation berücksichtigt werden kann.
Weitere Vorteile der Simulation sind:
- Entwicklungsunterstützung bei neuen Anlagenkonzepten
- Entscheidungshilfe in der Designphase
- Erfahrungen bestätigen, kontrollieren und anreichern
- Unterstützt den Austausch mit Hersteller, Techniker und Entscheider
- Auslegung stabiler Prozesse
- Überprüfung auf Machbarkeit
- Visuelle Argumentationshilfe bei der Kundenakquise
- Erweiterbar auf Reinigungs- und Lackierprozesse
In dem Projekt „UV-Kugel-Puls-Anlage zur 3D-Lackhärtung“ gefördert vom Bundesministerium für Wirtschaft und Energie, im Rahmen der Zentralen Innovationsförderung für den Mittelstand (ZIM), betreut von der AiF-Projekt GmbH wurde u. a. mit der beschriebenen Software ein neuartiger Anlagentyp für UV-Härtung für die industrielle Anwendung bestätigt. Aufgrund einer Idee von Herrn Rainer Röck und den Projektpartnern Durst Lackier- und Trocknungsanlagen GmbH, EASYTEC GmbH, Fraunhofer IPA, Opsytec Dr. Gröbel GmbH, Ritzi Lackiertechnik GmbH und Universität Stuttgart – Institut für Industrielle Fertigung und Fabrikbetrieb (IFF) konnte seit dem Projektstart am 1. Mai 2014 in enger Zusammenarbeit eine funktionstüchtige Pilotanlage aufgestellt werden. Das Ziel dieses Projekts ist die Vermeidung der komplexen Ausleuchtungstechnik (Anordnung Strahler, Bewegung von Objekt und Strahler) bei komplexen dreidimensionalen Objekten. Die Idee ist abgeleitet von der Ulbrichtkugel, die durch diffuse Reflexion der Kugelinnenseite das Licht des Strahlers gleichmäßig verteilt und damit bei jedem Objekt für optimale Ausleuchtung sorgt. Mit dem Projektende September 2017 konnten sich aber jetzt schon erfolgreiche Testergebnisse an Bauteilen aus der Industrie erzielen
Mit der speziell Ermittelten und zur Verfügung gestellten Lackkomponenten konnten nach einigen Vorversuchen die ersten gewünschten Anforderungen an das Bauteil erfüllt werden. Von besonderem Interesse waren jedoch die Härtungsgrade in der Bohrung und den Hinterschneidungen. Mit dem so bestimmten Klarlack konnte unter Inertgasbedingungen und einem Restsauerstoffgehalt von unter 0,5 % eine deckende Aushärtung in allen Bereichen erzielt werden, womit sich das Ergebnis aus den Simulationen bestätigen lies.
Die anfänglichen Behinderungen bei der CO2 Aufkonzentration auf unter 0,5% Restsauerstoff konnten durch Studien mit Hilfe von Strömungssimulationen behoben werden. Dabei konnte gezeigt werden das die Vorstellung das CO2 würde zu Boden sinken und sich dort langsam aufbauen nur dann eintritt, wenn alle auftretenden Strömungen im System minimal gehalten werden. Mit entsprechenden Konstruktionen konnte die allgemeine Luftbewegung in der Anlage drastisch reduziert werden was auch beim Öffnen, Beschicken und Schließen der Testanlage eingetreten ist. Die Taktzeit konnte unter den vereinfachten Bedingungen auf weniger als 60 Sekunden stark verkürzt werden, was vor allen Dingen der Einhaltung der Kohlendioxidgaskonzentration geschuldet ist.
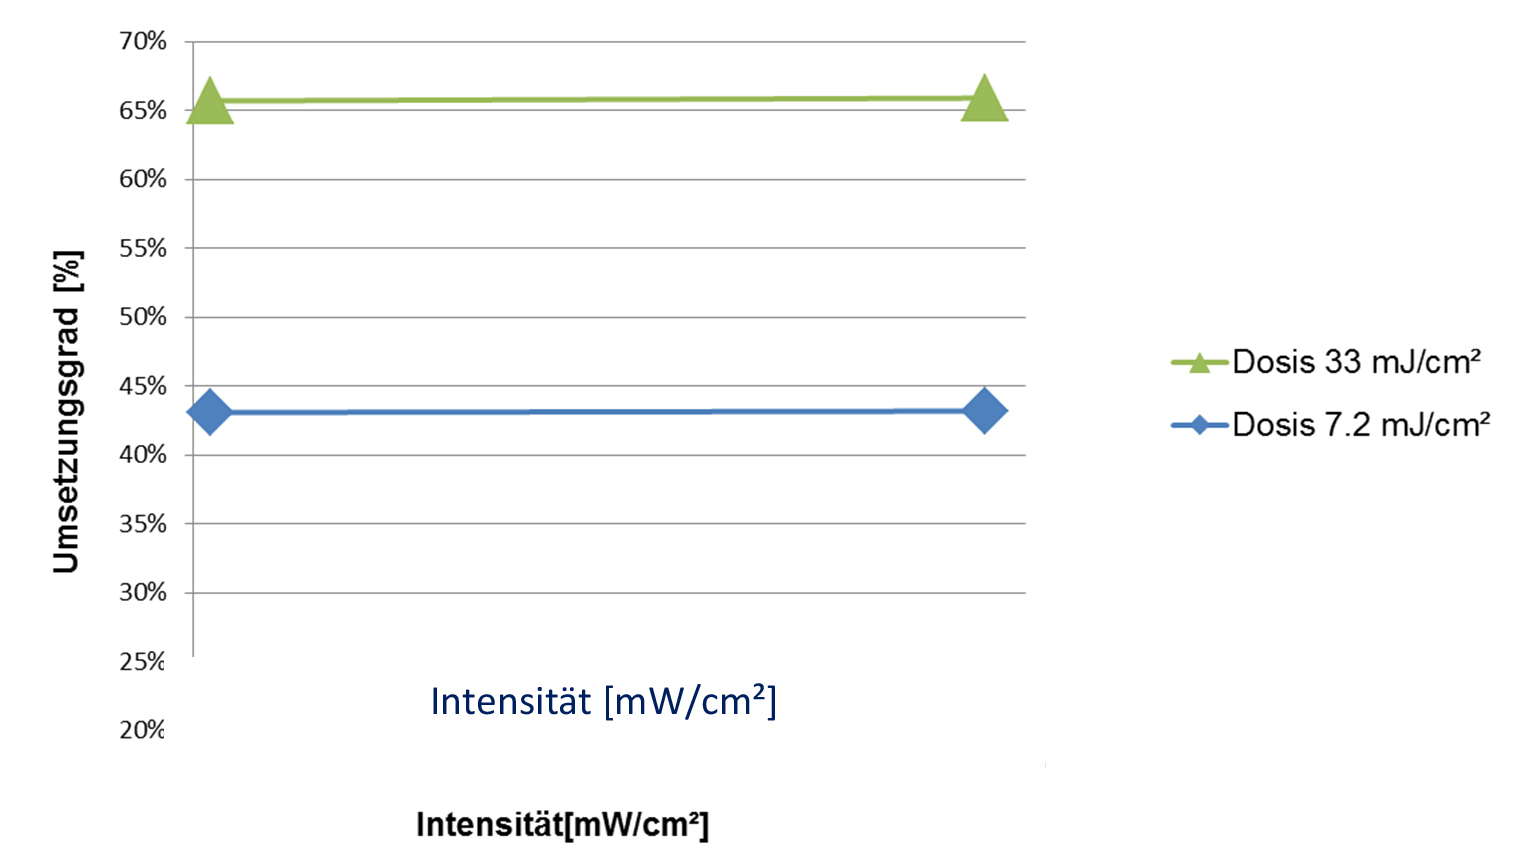
Unter der Verwendung des Fraunhofer eigenen Simulationswerkzeuges konnte in idealer Positionierung vier Bauteile aus dem gehobenen Automobil-Interieur in der UV-Kugel platziert werden, so dass die gegenseitigen Abschattungseffekte keinen Einfluss auf die Aushärtung darstellen. Das heißt auch in der Kugel gibt es Schatteneffekte, aber nirgends kann ein komplexes, drei dimensionales Bauteil so optimal, schnell, mit minimalster Kinematik und mit einer vergleichbaren UV-Technik ausgehärtet werden. Die Versuche wurden durch Messungen der Restdoppelbindungen mit Raman im besagten Klarlack flankiert. Dadurch konnte unter anderem spezielle Fragestellungen hinsichtlich der Auswirkung von Dosis- und Intensitätsverhältnis oder zu pulsierenden UV-Lichteinflüssen beantwortet werden.
Mittlerweile hat sich durch eine weitere Lackvariante und Bauteile aus der Automobilindustrie gezeigt, dass auch ohne Inertgas Bedingungen eine vernünftige Aushärtung mit der UV-Kugel möglich ist. Damit konnte erfolgreich ein Versuchsaufbau mit Taktzeiten unter 30 Sekunden realisiert werden, so dass jetzt vor Ort am Fraunhofer-IPA in Stuttgart Interessenten mit komplex geformten Bauteilen Machbarkeiten, Versuche etc. durchführen können.
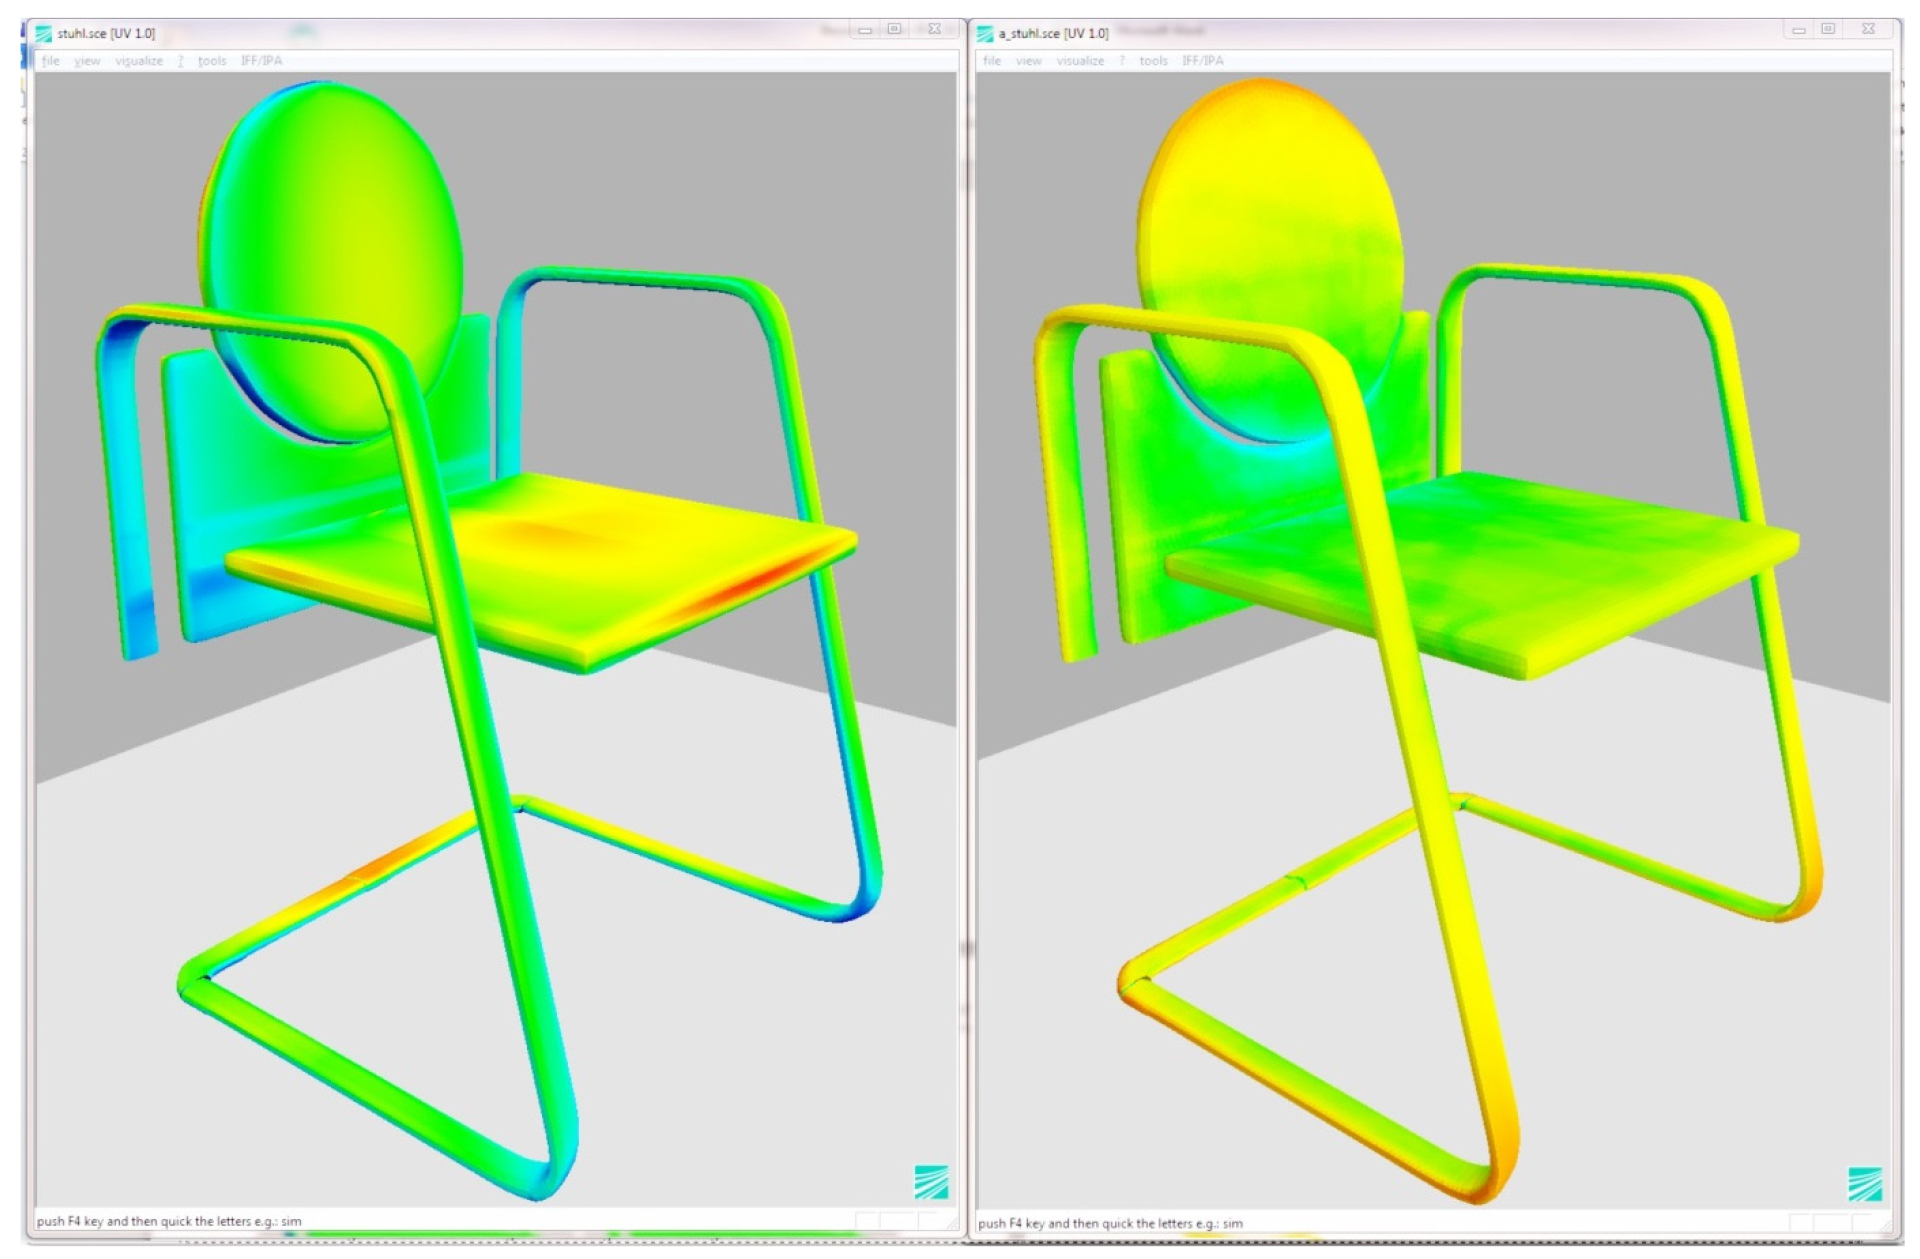
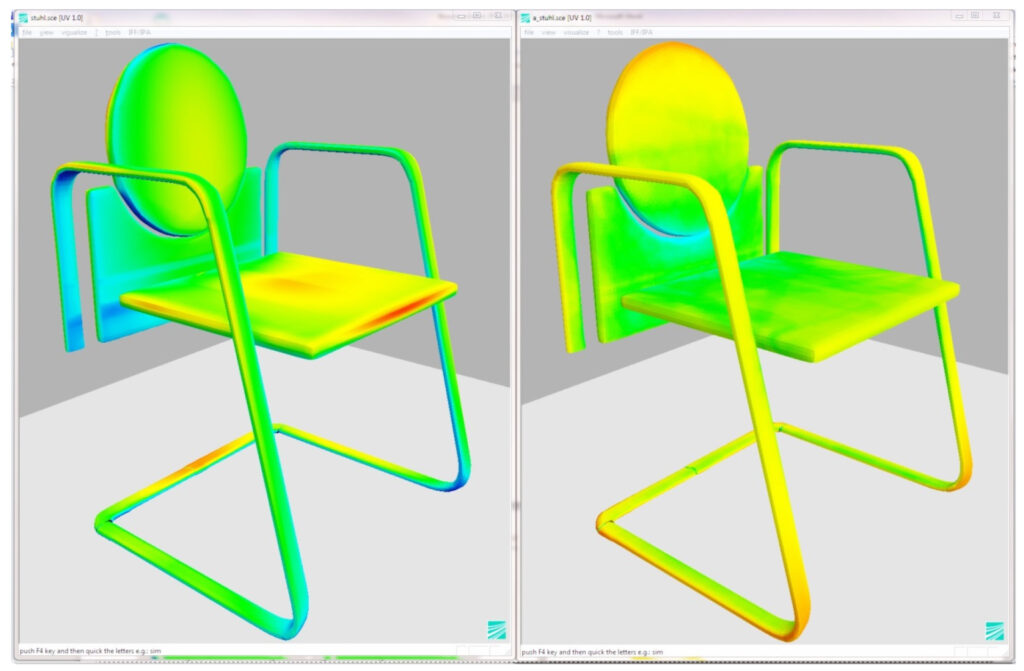
Das Bild zeigt die UV-Dosis auf einen Stuhl links mit rotierenden Strahlern und rechts in der UV-Kugel-Puls-Anlage ausgehärtet (blau: geringe Dosis; rot: hohe Dosis). Die Bestrahlung ist damit in der Kugel deutlich homogener.
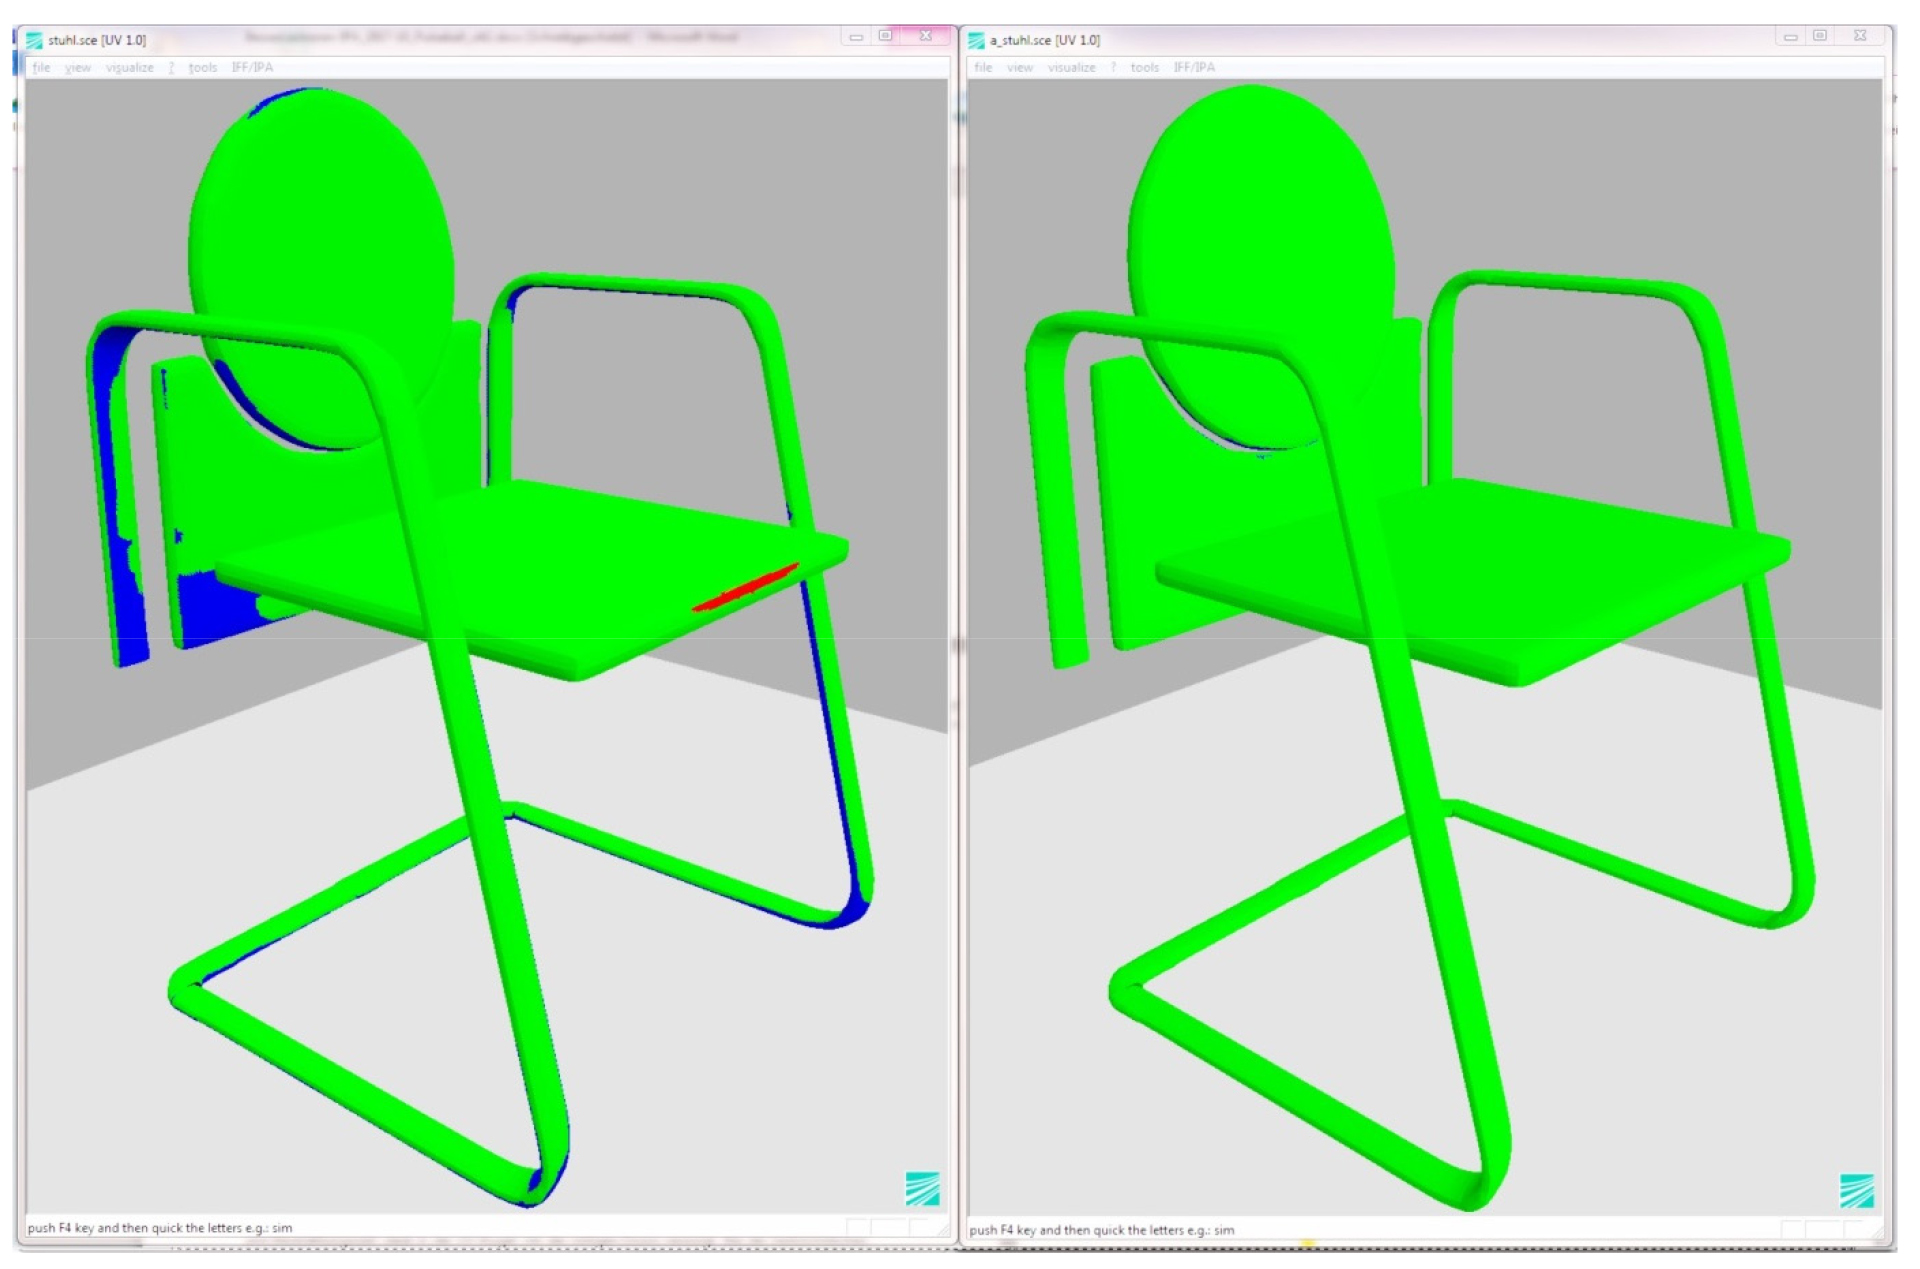
In diesem Bild wird die UV-Dosis aus Bild 1 auf die Bereiche zu niedriger Dosis (blau), korrekterer Dosis (grün) und zu hoher Dosis (rot) beschränkt. Im hier gezeigten Fall wird der Lack auf dem Stuhl nur durch die Einstellung der Leistung und Bestrahlungszeit ideal in der UV-Kugel mit der nötigen Dosis versorgt. Bei der herkömmlichen Bestrahlung muss an den blauen und roten Stellen mit kurz- oder langfristigen Oberflächenschäden gerechnet werden.
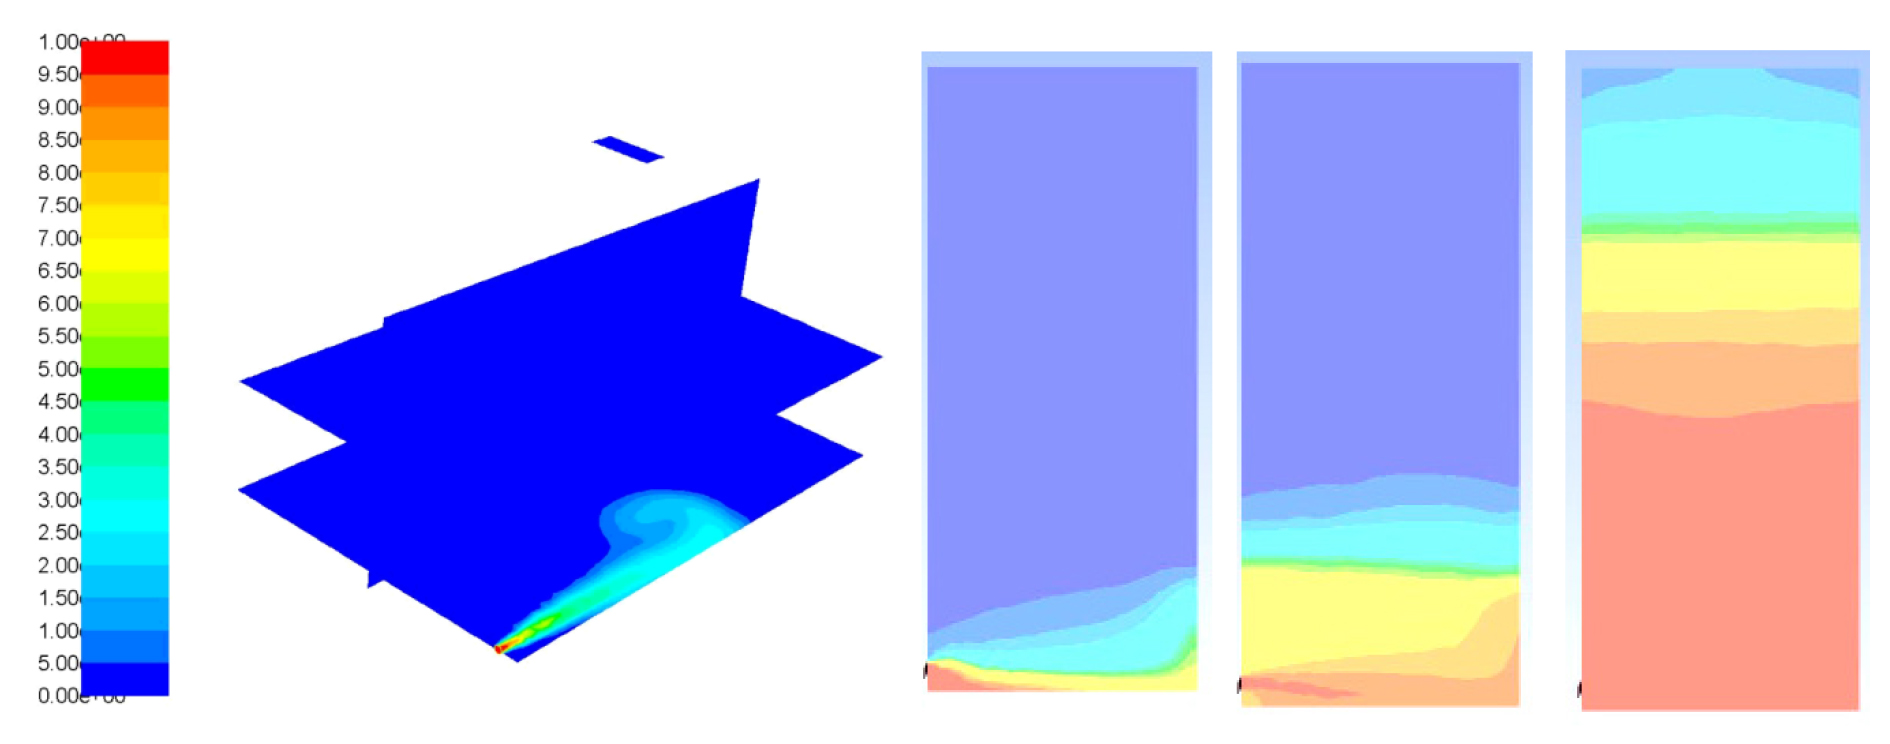
In diesem Bild wird die Simulation dargestellt, die unter verstärktem einblasen von CO2 ein ständiges verwirbeln in der Anlage bewirken. Die Farben von blau nach rot zeigen den Konzentrationsgehalt von CO2 in der Umgebungsluft an.
Das Bild zeigt durch die drastische Beruhigung des Einfüllvorganges mit CO2 wie ein Aufkonzentrieren von Kohlendioxid realisiert werden kann
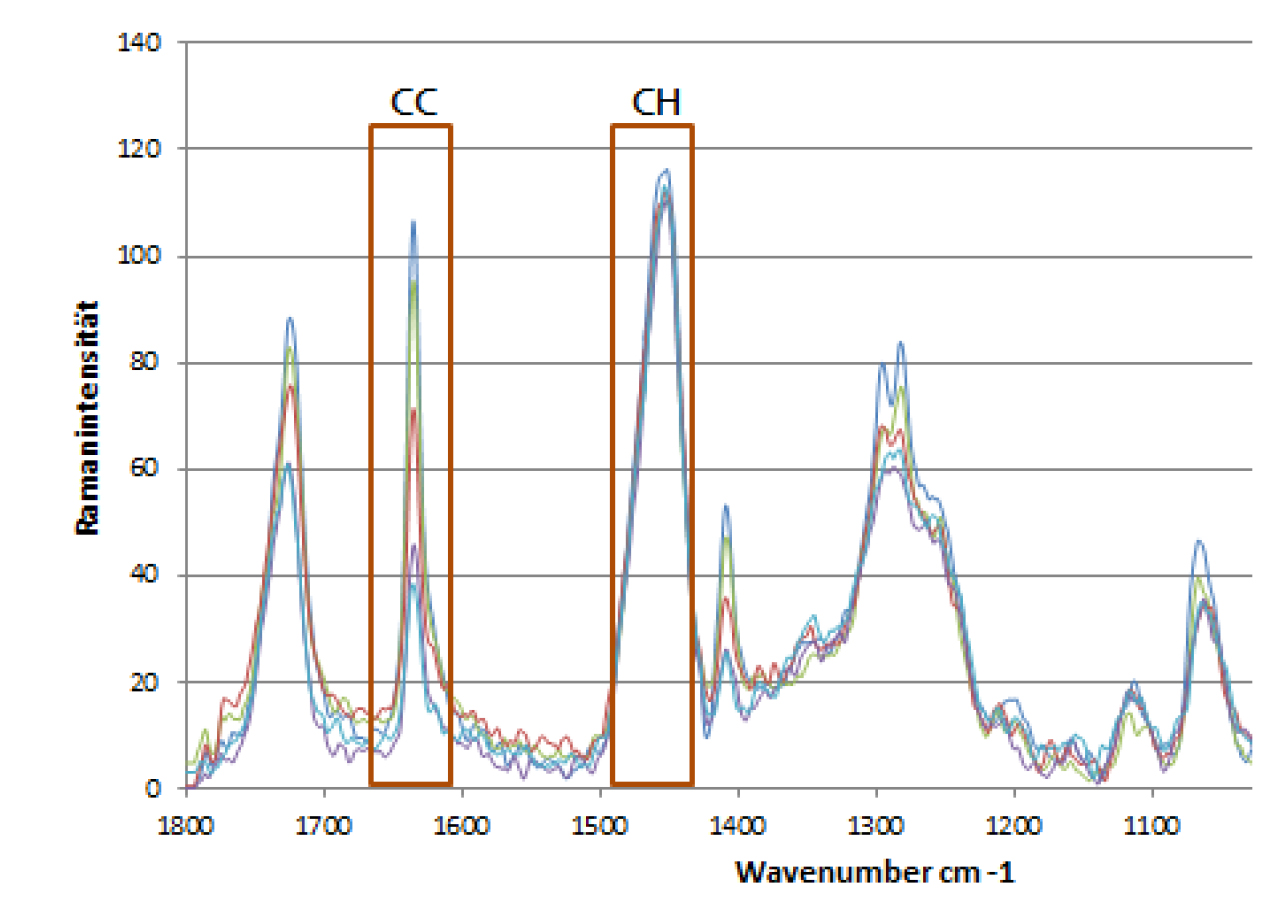
Das Bild zeigt die Ramanintensität der CC-Doppelbindungen, die mit den CH-Werten normiert werden. Dabei zeigt sich bei höheren Dosiswerten eine Abschwächung in der Ramanintensität für den CC-Wert bei gleichbleibenden CH-Wert.
Für die hier untersuchte Lackvariante wird im oberen Bild aufgezeigt wie sich der Härtungsvorgang bei unterschiedlicher Intensität aber gleichbleibender Dosis verhält.
-
Joerg.Schieweck@ipa.fraunhofer.de