Lackierprozesse benötigen z. B. bei der Automobilherstellung derzeit über die Hälfte der Energie. Der Energiebedarf in den Spritzlackieranlagen ist vor allem deshalb so hoch, weil ein hoher Luftvolumenstrom nötig ist, um den Oversprayanteil von bis zu 60 % aus der Lackierkabine abzutransportieren. Die Konditionierung dieses Luftvolumenstroms, das heißt Beheizen und Befeuchten, verursacht den hohen Energiebedarf. Einsparpotenziale ergeben sich an folgenden Stellen:
- Lackverluste
- Luftkonditionierung
- Ventilatorleistung
- Oversprayabscheidung
- Oversprayentsorgung
- Kabinenreinigung
Das Ziel einer energie- und ressourcenschonenden Lackierung sollte deshalb die Reduzierung der Lackverluste und des Luftvolumenstroms sein. Dieses gelingt natürlich am effektivsten, indem Overspray gar nicht erst erzeugt wird.
Wenn dieses Ziel erreicht wird, ist auch „selektives Beschichten“ möglich: Die Funktionalität oder die Dekoration wird nur dort erzeugt, wo sie gebraucht wird – und das möglichst ohne Maskierung. Die Vorteile von selektiven Lackierungen ohne den Einsatz von Maskierungen sind z. B.
- Reduzierung der Durchlaufzeiten durch Minimierung der Trocknungszeiten (z.B. durch gleichzeitiges Aushärten der Grund- und Dekorfarbe),
- Abfallvermeidung durch den Verzicht auf Maskiermaterial,
- Manuelle Aufwände entfallen bei der Vorbereitung (Maskierung und Schleifen) und Nachbereitung
- Vermeidung von zweifachen Durchläufen durch die Lackieranlage
Maskiertechniken
Klassisch wird Mehrfarbigkeit in Schablonenspritztechnik erzeugt, indem manuell Schablonen oder Masken eingesetzt werden, um die Teilebereiche, die nicht spritzlackiert werden sollen, abzudecken bzw. zu schützen. Zum Einsatz kommen z. B.:
- Selbstklebende Papier- oder Kunststofffolien-Schablonen, die i. d. R. durch manuelles Ausschneiden bis zum Trägermaterial hergestellt werden.
- Auflegemasken aus Karton, Kunststofffolien oder Metall, die durch Ausschneiden oder Ausstanzen erzeugt werden. Die Auflegemasken werden ohne Anpressdruck aufgelegt bzw. in einem definierten Abstand zur Oberfläche beim Lackdurchspritzen gehalten.
- Schablonen aus Metall (meist Edelstahl), die während des Spritzvorgangs auf die zu lackierende Fläche angedrückt werden.
Bei den aufgeklebten Papier- oder Kunststofffolien-Schablonen entstehen randscharfe Dekorierungen oder Beschriftungen. Die auf die zu lackierenden Flächen lose oder mit definiertem Abstand aufgelegten Auflegemasken bilden während des Spritzens Streuhindernisse, die eine gewünschte unscharfe Schattenbildung durch Verwirbelung des Spritzmaterials im Dekorbild verursachen. Allerdings ist die Reproduzierbarkeit dieses Effekts eingeschränkt. Die selbstklebenden Papier- oder Kunststofffolien-Schablonen sind Einwegmaterialien. Die Auflegemasken sind je nach Material sehr häufig verwendbar. Abdeckmasken und Schablonen aus Metall können über Reinigungsprozesse unbegrenzt eingesetzt werden. Die Schablonenspritztechnik ist sehr personalintensiv. Mehrfarbendekors sind vor allem bei Anwendung von selbstklebenden Papier- oder Kunststofffolien-Schablonen nur nach einer ausreichenden Durchhärtung der Lackfilme realisierbar. Dies führt zu sehr langen Trocknungszeiten und damit Durchlaufzeiten.
Folienbeschichtung
In vielen Branchen werden selektive Beschichtungen, vor allem im dekorativen Bereich, mit der Folientechnologie realisiert. Dabei können unifarbige, strukturierte oder mit Motiven bedruckte Folien angewendet werden. Insbesondere in der Fahrzeugindustrie (Sonderfahrzeuge, Lkw-Aufbauten, Reisebusse u. a.) werden Folienbeschichtungen zur Dekorierung und Kennzeichnung angewendet. Diese Folienbeschichtungen sind meist temporär, d. h. sie werden oft nach einer vorgegebenen Anwendungsdauer wieder entfernt oder erneuert. So werden z. B. Sonderfahrzeuge
(z. B. Einsatzfahrzeuge der Polizei) nur für die Leasingdauer mit Folien gekennzeichnet. In Anwendungen, bei denen eine sehr lange Lebenszeit oder sehr hohe mechanische bzw. chemische Beständigkeitswerte gefordert werden, sind Folienbeschichtungen oft nicht einsetzbar (z. B. Flugzeugaußenhautbeschichtung, Haushaltsprodukte, Kennzeichnung von Industrieprodukten). Hinzu kommt, dass der stufenförmige Übergang von der Lackoberfläche zur Folie teilweise als störend empfunden wird. Neuere Entwicklungen, z. B. der Firma Wörwag, erzeugen auch direkt Lackfilme, die auf das Objekt aufgebracht werden können.
Diese Folien können dann anschließend durch
- Pre-Coating: Tiefzieh- oder Umformprozess an folienbeschichteten Platten (Metall- und Kunststoffteile) oder Platinen (ausgestanzte Bleche),
- SMC-Pressvorgang (Sheet-Mould-Compounds),
- In-Mould-Coating: Hinterspritzen einer über Thermoformung eingelegten Folie (nur Kunststoffteile) oder
- als Transferlack durch Anpressen auf ein Basislackbeschichtetes Bauteil
angewendet werden.
Beim Folienhinterspritzen (Film-Insert-Moulding – FIM) werden zunächst Kunststofffolien (oft ABS, PC bzw. PMMA) mit nicht zerstäubenden Verfahren (wie z. B. Rakeln, Gießen) lackiert oder im Druckverfahren (z. B. Siebdruck) selektiv dekoriert. Die Verformung der so behandelten Folie zum Einlegeteil für den Spritzgussprozess kann durch Thermoformen, Hydroforming, mechanische Verformung oder Hochdruckverformung erfolgen. Nach dem Beschnitt durch z. B. Stanzen oder Lasern kann die Folie ins Spritzgusswerkzeug eingelegt werden. Die Werkzeugauslegung und der Spritzgussprozess müssen für das Folienhinterspritzen ausgelegt sein. Ein wichtiger Vorteil ist, dass von Spritzgussvorgang zu Spritzgussvorgang Folien mit anderen Dekors eingelegt werden können. Werden ausgestanzte bedruckte Etiketten aus Kunststofffolien ins Werkzeug eingelegt, wird das Verfahren als In-Mould-Labelling bezeichnet.
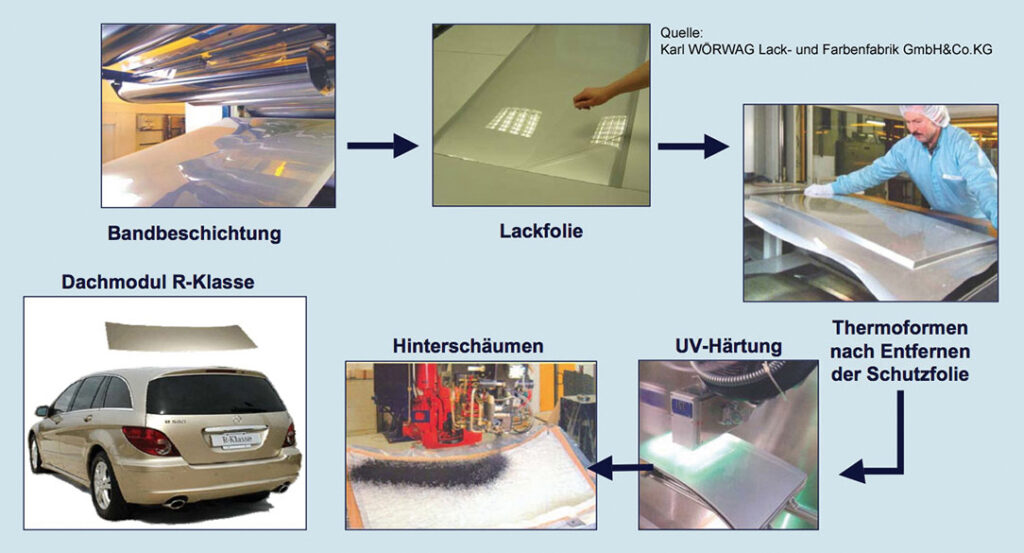
Bei der In-Mould-Decoration-Technik (IMD) wird eine Heißprägefolie vollflächig auf das Spitzgießwerkzeug geführt. Beim Spritzgießen verformt die Schmelze die Folie. Die Lackschicht der Heißprägefolie verbindet sich mit dem Kunststoff. Nach dem Abkühlen löst sich die Lackschicht von der Trägerfolie. Mit diesen Technologien ist die Darstellung völlig neuer Produkte möglich. Durch die fertigungsintegrierte Beschichtungstechnologie besteht ein hohes Einsparpotenzial gegenüber der heutigen Stückgutlackierung. Dieses Potenzial resultiert aus der Verkürzung der Prozesskette und dem ressourcenschonenden Materialeinsatz sowie den reduzierten Investitions- und Betriebskosten durch kompaktere Lackieranlagen (siehe Abb.). Die Verlängerung der Zykluszeit beim Spritzgussvorgang ist allerdings ebenfalls zu beachten.
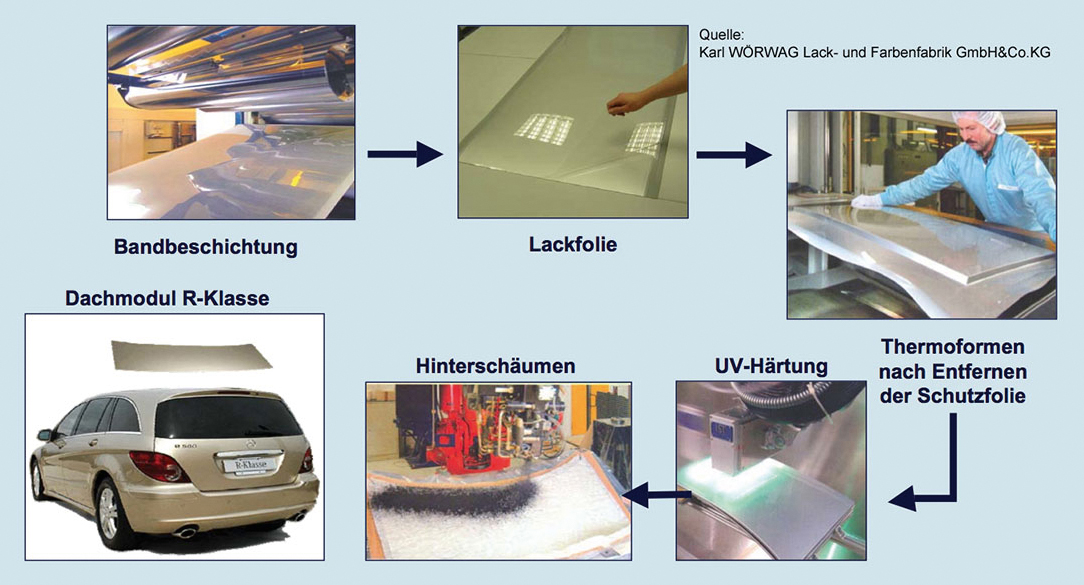
Prozessablauf bei der Anwendung tiefziehfähiger Lackfolien für Karosserieteile aus Kunststoff
Drucktechnik
Sehr viele Produkte werden mit Druckverfahren dekoriert oder gekennzeichnet. Bedruckt werden vor allem Flachteile (Folien, Platten). Für komplexe Formteile müssen häufig Spezialmaschinen anwendungsspezifisch entwickelt werden. Für 3D-Teile werden überwiegend die Druckverfahren indirekter Siebdruck oder Tampondruck angewendet. Der Digitaldruck erhält nur sehr langsam Einzug in die industrielle Fertigung, da Herausforderungen wie Haftfestigkeit auf verschiedenen Substraten (Glas, Kunststoffe, Metalle oder lackierte Oberflächen) und zur oft eingesetzten Topcoatschicht bestehen. Auch lacktechnologische Themen wie UV-Beständigkeit sind schwierig zu realisieren. Weitere Forschungsthemen sind Automatisierungslösungen für gekrümmte Oberflächen, das Ink-jet-Druckköpfe Abstände von 3-5 mm verlangen.
Laserbeschriften
Detaillierte Markierungen oder Beschriftungen lassen sich auch über Veränderung der Lackstrukturen mit einem Laser erreichen (s. Kap. 5.5). Dies kann ablativ, d. h. durch Entfernen der oberen Lackschicht oder einer Opferschicht, geschehen, Anwendungen sind z. B. das Tag-Nacht-Design. Durch intrinsisches Verändern der Lackmatrix in einer Lackschicht durch Carbonisieren, Aufschäumen der Matrix, Zerstören der Pigmente oder Nutzung von Thermochromie können auch tiefer liegende Schichten farblich verändert werden, sodass sich die Beschriftung ohne störende Kanten darstellt. Anwendungen sind u. a. die Markierung von Teilen zum Diebstahlschutz, die unter photothermischen Verfahren sichtbar gemacht werden kann. Für viele der Laserbeschriftungsverfahren ist eine Anpassung des Lackmaterials erforderlich.
Neue Applikationsmodule zur automatisierten, selektiven Beschichtung
Das Ziel neuester Entwicklungsarbeiten ist, die Dekortechniken einer breiteren Anwendung zuzuführen, in dem die Dekorarbeiten voll automatisiert und vor allem reproduzierbar mittels Robotereinsatz realisiert werden. Dazu ist die Entwicklung neuer Applikationsmodule, die roboterführbar sind, erforderlich. Im Nachfolgenden wird über den Entwicklungsstand für die an Roboter adaptierbaren Module
- Präzisionszerstäuber,
- LineMaker,
- Mikrodosiertechnik berichtet.
Die Vorteile der robotergeführten Dekortechniken lassen sich aus den nachfolgenden Projektbeispielen herauslesen:
- Mehrfarbenlackierung von Spielzeugfiguren durch einen vollautomatischen Prozess mit dem Einsatz von Präzisionszerstäuber und LineMaker
- Mehrfarbenlackierung bei der Flugzeug-, Pkw- und Nutzfahrzeug-Lackierung mit Präzisionszerstäuber und der Piezo-Ventiltechnik, um den personalintensiven Maskieraufwand zu reduzieren. Dabei können auch die Durchlaufzeiten erheblich (bis zu 50 %) abgesenkt werden, da einzelne Lackschichten nebeneinander ohne Trocknungszeiten auftragbar sind.
- Selektive Kantenbeschichtung an Bauteilen (z. B. Holz- und Kunststoffteile) mit Präzisionszerstäuber oder mit der Piezo-Ventiltechnik zum besseren Schutz der Kanten (z. B. Isoliergrundauftrag) ohne Maskierung der dekorativen Flächen
- Selektive Korrosionsschutzbeschichtung (Nanomaterial) mit dem LineMaker auf Passflächen zum Ersatz von Chrom-VI-Beschichtungen ohne Maskierung der Pumpenaußen- und -innenflächen
- Selektive Gleitschichtbeschichtung, z. B. auf Führungsschienen mit dem LineMaker
- Miniaturisierte Mehrfarbenbeschichtung auf Kunststoffoberflächen (z. B. Taster) mit der Piezo-Ventiltechnik
- Oversprayfreie Beschichtung von Objekten
Präzisionszerstäuber
Der vom Fraunhofer IPA weiterentwickelte Präzisionszerstäuber (siehe untere Abb.) ist ein aus dem Foto- und Grafikdesign stammendes Spritzwerkzeug mit einem sehr engen Spritzstrahl. Neu ist die Steuerung der Farbnadel über einen Linearantrieb und die reproduzierbare Versorgung mit Zerstäuberluft über ein Magnetventil. Die Farbversorgung erfolgt aus einem Druckbehälter oder einer Ringleitung. Dadurch kann der Präzisionszerstäuber an einen Roboter adaptiert werden. Die Zerstäuberdrücke liegen bei 0,5 bar bis 3 bar. Die Arbeitsgeschwindigkeit beträgt bis zu 400 mm/s. Die Spritzstrahlbreite kann je nach Beschichtungsstoff auf eine Breite von 2 mm begrenzt werden. Der Unschärfebereich liegt bei rund 30 % der Gesamtbreite des Spritzstrahls. Die besonderen produktionstechnischen Herausforderungen sind z. B.:
- Erhöhung der Kantenschärfe, d. h. kleinerer Unschärfebereich,
- Erzeugung höherer Schichtdicken bei kleinen Spritzstrahlbreiten sowie
- Verarbeitung hochviskoser Beschichtungsmaterialien.
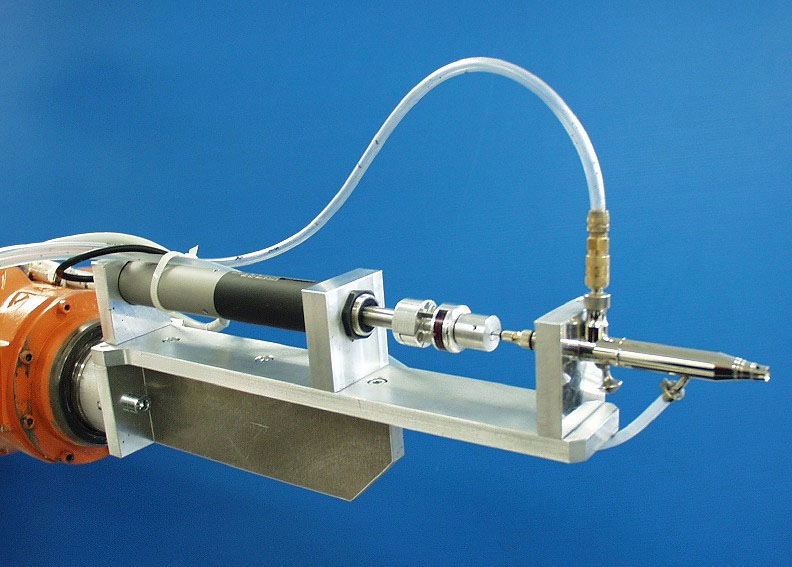
Robotergeführter Präzisionszerstäuber (Quelle: Fraunhofer IPA)
Interessante Ergebnisse liefert auch die Kombination mit den unten stehenden Mikrodosiersystemen, so kann damit dann die oben erwähnte Unschärfe beseitigt werden. Auch bei der Erzeugung von Farbgradienten oder auslaufenden Farbeffekten ist diese Technologie sehr gut einsetzbar, da sehr definierte Schichtdickengradienten möglich sind.
LineMaker
Der LineMaker ist ein robotergeführtes Applikationsmodul, bei dem der Beschichtungsstoff mikrodosiert zugeführt und über Rund- oder Flachdüsen freitragend oder über Transferstoffe auf die Produkte aufgetragen wird (siehe untere Abb.). Dabei wird die zu beschichtende Oberfläche nur mit dem Beschichtungsstoff berührt. Durch die Bewegung der Düse über die Oberfläche und durch die kontinuierliche Zudosierung des Beschichtungsstoffes werden Linien mit einer hohen Konturschärfe erzeugt. Es können unterschiedlichste Materialien von niedrig- bis hochviskos verarbeitet werden.
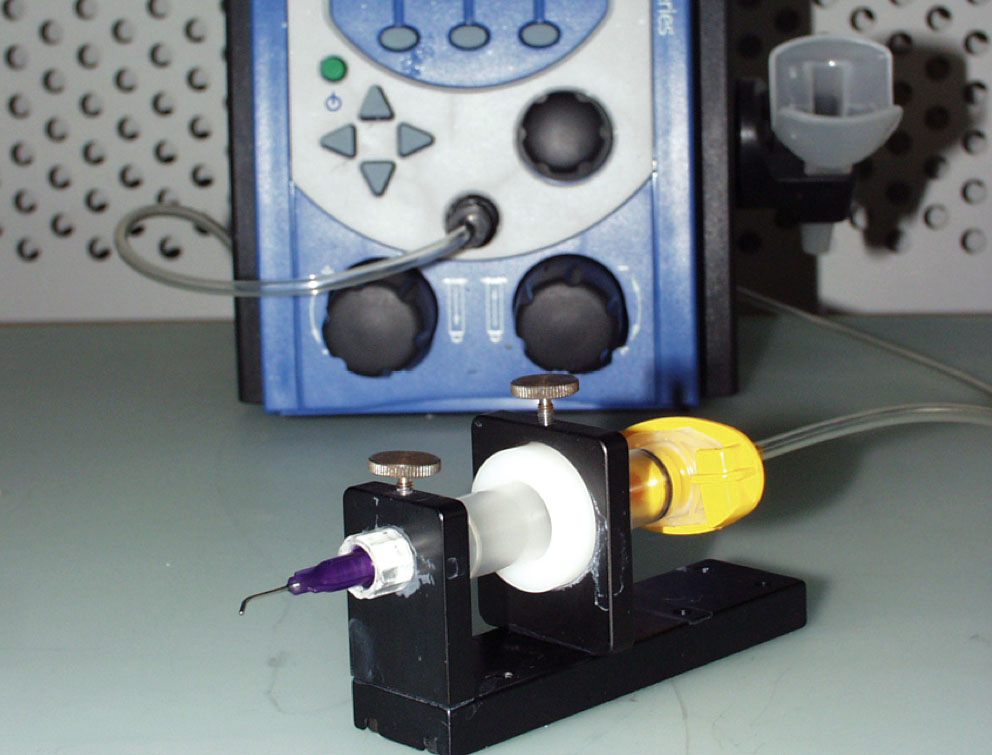
LineMaker mit Dosiereinrichtung (Quelle: Fraunhofer IPA)
Die Erzeugung der ortsselektiven Funktions- oder Dekorbereiche mit der LineMaker-Technologie ist verfahrenstechnisch sehr komplex. Die optimale Anpassung der LineMaker-Technologie an die Lackmaterialeigenschaften mit der Auslegung der Parameter (z. B. Düsenart, Transferstoffe, Ziehgeschwindigkeit) sind für die produktionsorientierte Umsetzung und die Aufskalierbarkeit der LineMaker-Technologie notwendig. Die besondere produktionstechnische Herausforderung ist die konturangepasste Führung des LineMakers mit einem geringen Abstand von ca. 0,1 mm zwischen Werkstück und Düse in einem kleinen Toleranzbereich. Dazu muss das Werkstück entsprechend genau positioniert sein. Für Werkstücke mit größeren Fertigungstoleranzen ist dazu eine Online-Mess- und Regeltechnik für den Abstand der Düse zum Werkstück notwendig.
Mikrodosiertechnik
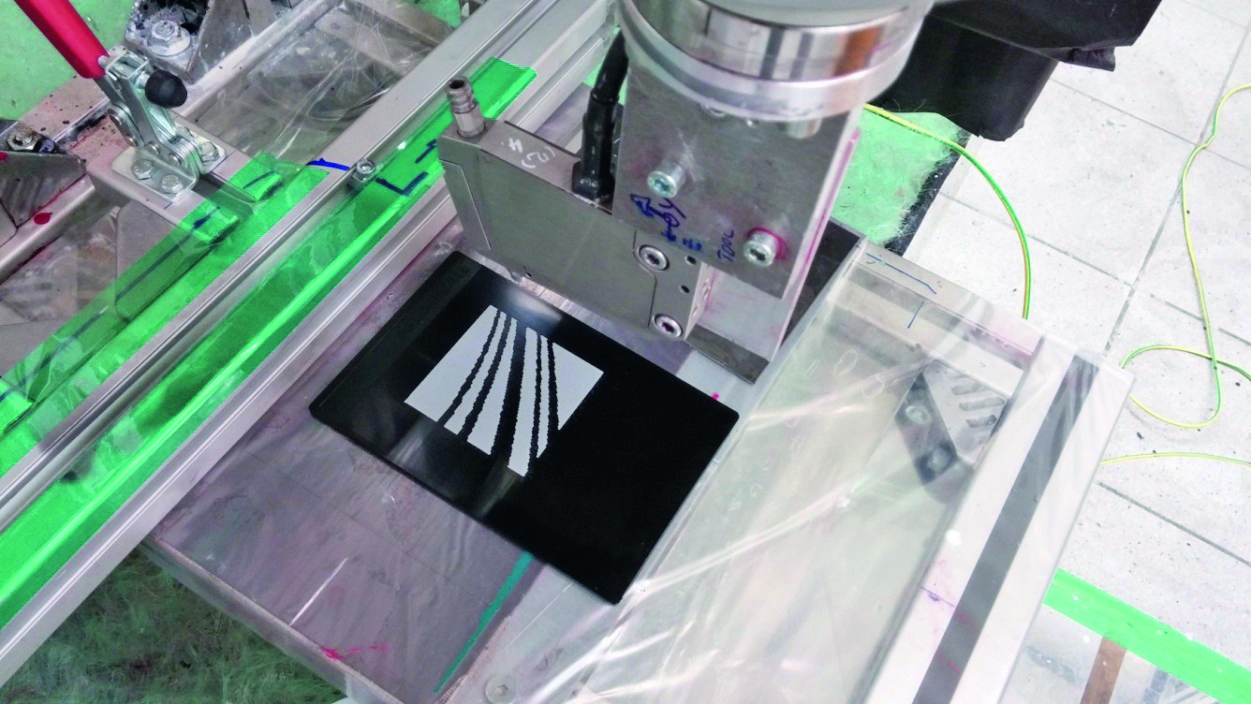
Mit der Mikrodosiertechnik erzeugtes Logo auf Kunststoff
Bei diesem Applikationsmodul werden über einige Millimeter frei fliegende Tropfen des Beschichtungsstoffes erzeugt, die dann zielgenau auf die Oberfläche auftreffen, die obere Abbildung zeigt die Anwendung zur Erzeugung eines Bildes auf Kunststoff. Dazu wird der Beschichtungsstoff unter Druck zur Düse mit z. B. 0,2 mm Durchmesser geführt. Die Düse ist durch eine Nadel, die mit einem Piezo-Element gekoppelt ist, verschlossen und wird zur Erzeugung eines Tropfens kurzzeitig geöffnet. Hochgeschwindigkeitsaufnahmen und numerische Simulationen zeigen, unter welchen Bedingungen (Materialdruck, Hauptnadel-Öffnungszeiten, Düsenöffnung, …) ein definierter Tropfenflug möglich ist (siehe untere Abb.). Durch Aneinanderreihung werden Linien oder Flächen erzeugt. Die einzelnen Punkte haben je nach Material Durchmesser in der Größenordnung 0,5 mm. Die Bewegungsgeschwindigkeit für geschlossene Linien liegt bei ca. 100-200 mm/s. Im Gegensatz zu den herkömmlichen Tintenstrahldruckverfahren können damit unterschiedlichste Beschichtungsmaterialien von niedrigviskos bis extrem hochviskos verarbeitet werden. Die Erwärmung des Beschichtungsstoffes ist eine zusätzlich integrierte Stellgröße. Die Bewegungsautomaten müssen dazu eine sehr hohe Genauigkeit zeigen. Diese Art der Lackapplikation kann für viele derzeit verwendete Lacksysteme angewandt werden – Herausforderungen bestehen vor allem in der Erzeugung eines feinen und gleichmäßigen Metallic-Effekts. Da die Flächenleistung dieser Methode noch recht gering ist, wurden auch Versuche zu einer Array-Anordnung mehrerer Düsen durchgeführt, die sehr gute Ergebnisse lieferten. Eine weitere Methode zur drastischen Erhöhung der Flächenleistung besteht in der kontinuierlichen Dosierung: Dabei wird der Lack gezielt in einem Strahl auf das Objekt appliziert.
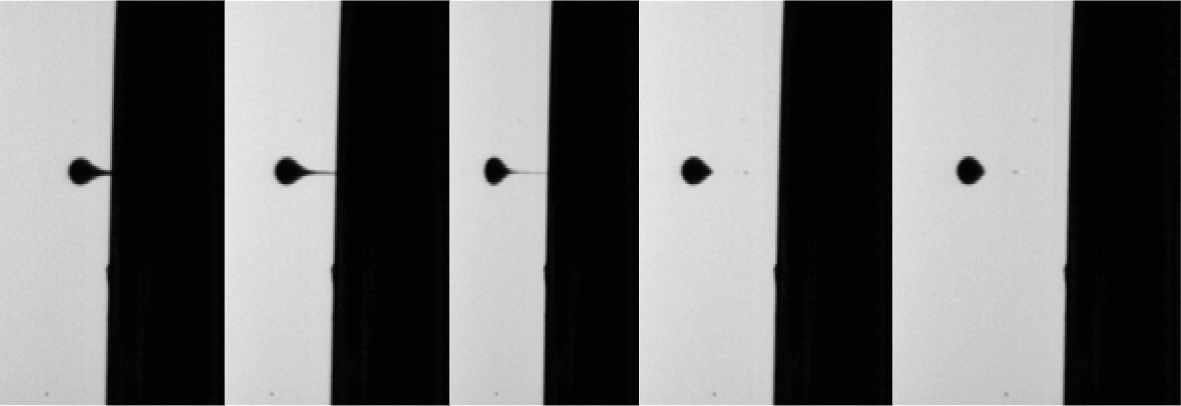
Gezielte Tropfenerzeugung an einer Düse
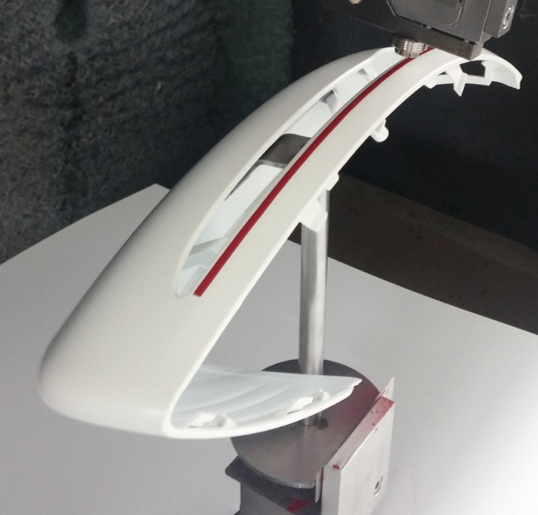
Einsatz der Mikrodosiertechnik bein der Firma Hertfelder
Aktuelle Forschungsarbeiten liegen hier in der Beschleunigung des Verfahrens durch Multidüsen-Systeme und in der Darstellung von Effekten.
Im Südwesten von Polen hat die Firma Adal Sp.Z. o. o. eine automatisierte Beschichtungsanlage errichtet. Adal ist ein Unternehmen für die Konzeption und den Bau von Lackierereien. Die Steuerung der Fördertechnik und vieler weiterer Elemente erfolgt über "MVK"-Module von Murrelektronik.
oliver.tiedje@ipa.fraunhofer.de