Expertennetzwerk 4. Effizient lackieren Ressourceneffizient lackieren
Energieverbrauch von Lackieranlagen senken
Energierelevanz von Lackierprozessen
Die Lackierung zählt zu den besonders energieintensiven Produktionsprozessen. Häufig erfordert das Lackieren über die Hälfte des gesamten Energieeinsatzes zur Herstellung der Produkte aus Halbzeugen, z. B. Blechbändern. Angesichts steigender Energiepreise sind Maßnahmen zur Steigerung der Energieeffizienz in diesem Bereich besonders lohnend.
Allerdings dürfen Maßnahmen zur Energieeinsparung nicht den Arbeitsschutz, die Prozesssicherheit und die Produktqualität gefährden. So ließe sich beispielsweise durch die Reduzierung des Luftdurchsatzes in Spritzkabinen oder durch die Absenkung von Prozesstemperaturen in Vorbehandlungsbädern und Öfen theoretisch viel Energie sparen. Solche Maßnahmen stoßen jedoch in der Praxis durch Vorgaben zum Explosions- und Arbeitsschutz sowie zur Beschichtungsqualität schnell an Grenzen. Für das Lackieren ist in vielen Fällen ein hoher Wärmeenergieaufwand notwendig, der zur mehrfachen Aufheizung der Werkstücke beim Durchlaufen des Beschichtungsprozesses erforderlich ist.
Bereits kleinere Lackieranlagen benötigen für diese Prozesse Heizleistungen im Bereich von 200–500 kW. Außer Wärmeenergie benötigen Lackieranlagen elektrische Energie zum Betrieb von Ventilatoren, Pumpen, Drucklufterzeugern, Fördereinrichtungen etc. Mengenmäßig liegt der Verbrauch an Elektroenergie in typischen Lackieranlagen bei 15–30 % des Wärmeenergieverbrauchs. Unter Berücksichtigung des Wirkungsgrades bzw. der CO2-Emission bei der Stromerzeugung sowie des Kostenverhältnisses zwischen Strom und Gas bzw. Heizöl schlägt der Stromverbrauch umwelt- und kostenbezogen aber überproportional zu Buche.
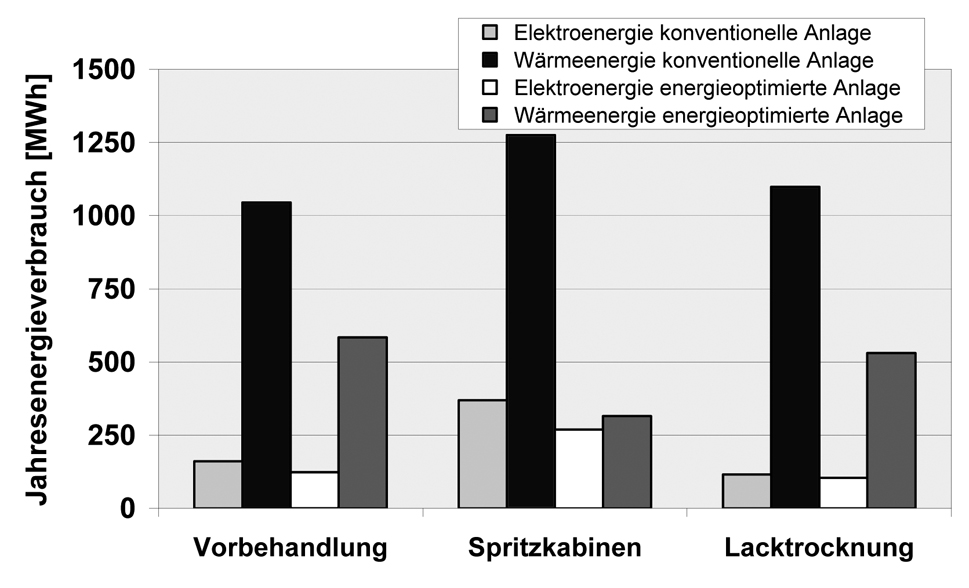
In der Abbildung sind die Energieverbraucher in einer typischen Lackieranlage zur Wasserlackbeschichtung von Metall-Büromöbeln mit einem Flächendurchsatz von 160 m2/h, die im Folgenden als Modellbeispiel verwendet wird, zusammengefasst dargestellt.
Energieverbraucher in einer typischen Lackieranlage (Modellbeispiel einer konventionellen Anlage zur Wasser-lackbeschichtung von Metall im Vergleich zu einer energieoptimierten Anlage gemäß Leitfaden)
Energieerfassung in Lackieranlagen
Nur wer seinen Energieverbrauch kennt, kann auch Energie sparen. Häufig können Lackieranlagenbetreiber keine oder nur unzureichende Angaben zum Energieverbrauch machen.
Aus dem betrieblichen Controlling lässt sich häufig jedoch ein erster Überblick über eingekaufte Energiemengen beschaffen. In einigen Fällen sind die Energieverbrauchswerte der Lackiererei bereits zugeordnet. Die Ermittlung des zeitlichen Verlaufs des Gesamtenergiebedarfs mit der jeweiligen Zuordnung lässt sich mittels Stromzählern, Gaszählern, Wassermengenzählern, Betriebsstundenzählern, Protokollen von Schornsteinfegern sowie Messprotokollen von Messfirmen im Rahmen von behördlichen Untersuchungen durchführen. Weitere Energieverbrauchsdaten können auch über Nennleistungen (Typenschilder von Elektromotoren), Durchschnittsleistungen und Betriebszeiten abgeschätzt werden.
Mittelfristig wird die Umsetzung eines Energiemanagements nach der Norm DIN EN 50001 in Energie verbrauchenden Unternehmen sinnvoll. Die in der DIN EN 50001 beschriebenen Anforderungen an eine permanente Erfassung von Energieverbrauchsdaten lassen sich in Lackieranlagen durch ein sogenanntes Monitoringsystem optimal erfüllen. In den nachfolgenden Abschnitten werden die Energieeinsparpotenziale einzelner Anlagenteile anhand einer modellhaften Lackieranlage für Büromöbel beschrieben.
Vorbehandlungsanlagen
Um den Wärmebedarf für die Beheizung von Vorbehandlungsbädern zu ermitteln, werden die Wärmeverluste durch
- Verdunstung über die Badoberfläche,
- Aufheizung des Ergänzungswassers,
- Aufheizung der Werkstücke,
- Verdunstungsverlust bei der Verdüsung
gemessen bzw. berechnet. Der Verbrauch an elektrischer Energie von Pumpen und Schwadenventilatoren kann von den Nennleistungsangaben abgelesen bzw. durch Leistungsmessgeräte ermittelt werden.
Aus den Wärmeverlusten ergeben sich die wesentlichen Einsparpotenziale wie
- Rückgewinnung der Verdüsungsverluste bei der Schwadenabsaugung (Rückkondensation),
- Optimierung der Tunnel- und Badkonstruktion,
- Reduzierung von Prozesstemperaturen durch neue Verfahren (Niedertemperaturreinigung, Korrosionsschutz mit nanokeramischen Konversionsschichten usw.).
Der Stromverbrauch kann durch Frequenzumrichter für Umwälzpumpen erheblich gesenkt werden. Für die Abwasseraufbereitung wird in Verdampferanlagen erheblich mehr Energie verbraucht als in konventionellen Chargenabwasseranlagen.
Haftwassertrockner
Zur Trocknung der Werkstücke aus der wässrigen Vorbehandlung werden in der Praxis verschiedene Systeme von der einfachen Warmblaszone bis zum aufwendigen Düsentrockner verwendet. Bei der modellhaften Anlage zur Metallmöbellackierung ist ein Umlufthaftwassertrockner eingesetzt. Die Trocknungstemperatur beeinflusst den Energieverbrauch direkt. Der Energieverlust über die Abluft ist durch die Einstellung auf die aufzunehmende Wassermenge vorgegeben.
Eine Reduzierung des Energieverbrauchs kann durch die Konstruktion der Werkstücköffnungen erreicht werden. Üblich sind Luftschleusen mit separaten Umluftventilatoren, welche die Warmluft zurückhalten. A-Schleusen (Einbringen der Werkstücke von unten) sind für den kontinuierlichen Betrieb aus energetischen Gründen die beste Lösung, setzen aber eine ausreichende Raumhöhe voraus. Mit geeigneten Abgaswärmetauschern kann aus dem Abgas oder der Abluft Warmwasser z. B. zur Heizungsunterstützung der Vorbehandlungsanlage erzeugt werden.
Spritzlackierkabinen und -stände, Pulversprühkabinen
Die Spritzlackierkabinen stellen in den weitverbreiteten Spritzlackieranlagen, in denen manuell lackiert wird, große Energieverbraucher dar. Sie werden mit Frischluft durchströmt, die über weite Teile des Jahres erwärmt und – insbesondere beim Einsatz von Wasserlacken – befeuchtet werden muss.
Dabei werden Luftsinkgeschwindigkeiten zum Arbeitsschutz zwischen ca. 0,3 und ca. 0,6 m/s eingestellt. Für die Beheizung der Luft von 9 °C durchschnittlicher Jahres-Außentemperatur auf 22 °C Arbeitstemperatur werden je 0,1 m/s Luftsinkgeschwindigkeit etwa 1,7 kW Wärmeenergie für 1 m² Kabinenfläche benötigt. Soll die Luft zusätzlich noch auf ca. 60 % relative Luftfeuchte gebracht werden, steigt der Energieverbrauch auf rd. 3,0 kW an. Für die Belüftung von 1 m² Kabinenfläche mit erwärmter und befeuchteter Luft ist im Schnitt eine Wärmeenergie von ca. 53.000 kWh pro Jahr notwendig.
Lackierkabinen sind lüftungstechnisch zu unterscheiden in
- Hand-Spritzkabinen und Spritzstände mit reinem Frisch-/Abluftbetrieb,
- Automatik-Spritzkabinen mit je einem Teilstrom im Frisch-, Abluft- und im Umluftbetrieb
- Automatik-Pulversprühkabinen mit reinem Umluftbetrieb.
In der Abbildung sind die Energieverluste dieser Kabinensysteme verglichen.
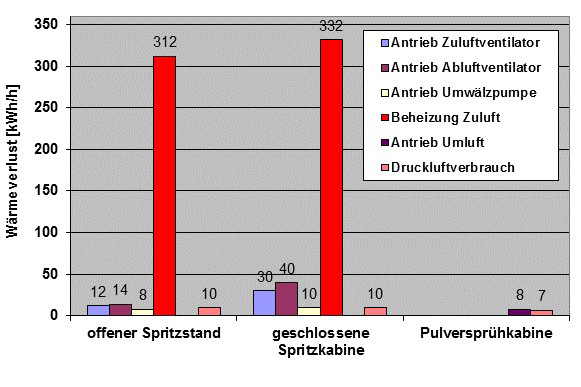
Vergleich des Energieverbrauchs verschiedener Lackierkabinensysteme (modellhafte Anlage für Metall-Büromöbel)
Zur Energieeinsparung sollte bei Spritzkabinen grundsätzlich die Möglichkeit des Umluftbetriebs mit Teilstrom Frisch-/Abluft geprüft werden (Voraussetzung ist ein automatischer Lackauftrag). Bei manueller Applikation kann eine Zuluftvorwärmung mit Kreuzstromwärmetauschern oder Wärmerädern erfolgen. Für wechselnde Betriebsweisen reduzieren z. B. „Stand-by“-Schaltungen den Energieverbrauch. Bei Großkabinen empfiehlt sich eine Aufteilung in zuschaltbare Belüftungszonen. Im Rahmen einer Konzeptionsplanung sollte der Einsatz einer Pulverlackierung geprüft werden.
Abdunstzonen – Einflussgrößen auf den Energieverbrauch
Beim Einsatz von lösemittelhaltigen Lacksystemen wird in Abdunstzonen in der Regel ausschließlich elektrische Antriebsenergie für Belüftungsventilatoren benötigt. Das Abdunsten erfolgt hier meistens bei Umgebungstemperatur, sodass eine zusätzliche Beheizung nicht erforderlich ist. Bei Wasserlacken ist ein höherer Energieeinsatz zum Abdunsten u. U. auch mit Beheizung erforderlich. Die Abdunstrate steigt mit zunehmender Temperatur und abnehmender relativer Feuchtigkeit in der Abdunstzone sowie mit zunehmender Luftströmungsgeschwindigkeit im Abdunstbereich.
Lackaushärtung/-trocknung
Am Ende des Verfahrensablaufs einer Lackierung steht das Trocknen oder Aushärten der Lackschicht. Es gibt Beschichtungen, die nur getrocknet (physikalischer Vorgang) oder nur gehärtet (chemische Reaktion) werden. Beim Trocknen und Härten wird jeweils dem Lackfilm Energie (Wärme, Strahlung) zugeführt.
Hinweis: Wird Strom als Energieträger für das Trocknen eingesetzt (z. B. IR-Härtung, UV-Härtung, Mikrowellentrocknung), ist zu berücksichtigen, dass der erforderliche Primärenergieeinsatz mindestens um den Faktor 2 höher ist. Dies kann trotz niedrigeren Energieverbrauchs zu höheren CO2-Emissionen führen. Für Lacktrockner gelten bezüglich des Energieverbrauchs prinzipiell die gleichen Beziehungen und Überlegungen wie beim Haftwassertrockner. Für die Aushärtung von lösemittelhaltigen Lacksystemen kann, falls eine Abluftverbrennungsanlage vorgeschrieben ist, die Beheizung mit dem Reingas erfolgen. Beim Lacktrockner ist die Konstruktion der Werkstücköffnungen (Materialöffnungen) energierelevant.
Nahezu die Hälfte der Wärmeenergie bei Umlufttrocknern wird für die Werkstückaufheizung benötigt, dadurch beeinflusst die Betriebstemperatur des Trockners den Energieverbrauch erheblich. Da zum Werkstückdurchsatz noch die Massen der Werkstückträger und Aufhängungen hinzuzurechnen sind, deren Aufheizenergie weit höher als für die Werkstücke selbst sein kann, sollten diese so gering wie möglich sein.
Tipps bei der Planung und beim Betrieb von Lackieranlagen
Anlagenlayout
Bereits beim Layout einer Lackieranlage können die Weichen für eine energieeffiziente Lackierung gestellt werden. So sollten z. B. durch die direkte Wand-an-Wand-Anordnung von „warmen“ Anlagenkomponenten, z. B. bei Blocktrocknern, die wärmeabstrahlenden Flächen und damit der Verlust an thermischer Energie minimiert werden.
Anlagenkapazität
Eine nicht voll ausgelastete Lackieranlage ist nicht energieeffizient. Um unnötigen Energieverbrauch zu vermeiden, sollte die Kapazität der Lackieranlage, d. h. der maximal mögliche Durchsatz an Masse bzw. an Teilen pro Zeit, voll ausgeschöpft werden. In der Praxis laufen oft leere oder nur teilweise beladene Warenträger durch die Anlage. Unter energetischen Gesichtspunkten optimal ist eine voll ausgelastete Anlage, auch im Rahmen der Anlagenplanung sollte auf überflüssige Sicherheitszuschläge bei der Kapazitätsberechnung verzichtet werden. Die Tabelle zeigt anhand der Modellanlage, wie die Energieeffizienz abnimmt, wenn die Anlage lediglich zu 70 % ausgelastet ist. Im Vergleich zur 100 % ausgelasteten Anlage, die 16 h pro Tag läuft, muss die teilausgelastete Anlage 22,8 h laufen, um gleich viel Oberfläche lackieren zu können. Dies erhöht die jährlichen Energiekosten erheblich.
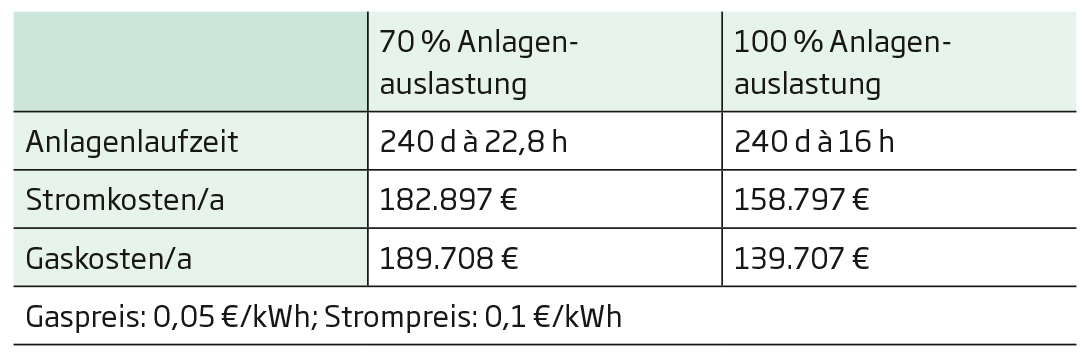
Flächendurchsatzbezogener Energieverbrauch bei einer voll ausgelasteten und einer teilausgelasteten Lackieranlage (modellhafte Anlage für Metall-Büromöbel)
Energieeffiziente Anlagenkomponenten
In der Planungsphase sollten mit den Anlagenherstellern die Mehrkosten und die Einsparpotenziale folgender energiekostenrelevanter Komponenten besprochen werden:
- möglichst Elektromotoren mit Energieeffizienzklasse IE 3,
- drehzahlgeregelte Elektromotoren,
- Sanftanlauf von Elektromotoren zur Vermeidung von Stromspitzen (Δ Einstufung in günstigeren Stromtarif),
- Ventilatoren und Pumpen mit verbessertem Wirkungsgrad,
- Einsatz von Lack-Applikationssystemen mit minimiertem Druckluftverbrauch sowie
- Einsatz einer Kraft-Wärme-Kopplung bzw. einer Kraft-Wärme-Kälte-Kopplung.
Beim Kauf einer neuen Lackieranlage wird das VDMA-Einheitsblatt 24378 „Prognose des Energieverbrauchs von Lackieranlagen“ empfohlen.
Alternative Lackierverfahren zur Reduzierung des Energieverbrauchs
Die Untersuchung verschiedener Fertigungskonzepte ermöglicht einen Vergleich verschiedener Lackierverfahren. Die Konzeptalternativen „Wasserlackierung“ und „Pulverlackierung“ für die modellhafte Anlage zur Beschichtung von Metall-Büromöbeln lassen sich bezüglich des Energieverbrauchs, wie in dem Diagramm dargestellt, vergleichen:
Die Vorbehandlung ist jeweils gleich.
Lackierung:
Für die Pulverlackierung wird keine Heizenergie benötigt, da die Absaugung des Oversprays in den Pulversprühkabinen im Umluftbetrieb erfolgt.
Trocknung:
Die Pulverlackierung wird als Einschichtlackierung aufgetragen, daher entfällt eine Zwischentrocknung. Trotz höherer Einbrenntemperatur (180–220 °C) wird für den Trocknungsprozess insgesamt weniger Energie benötigt.
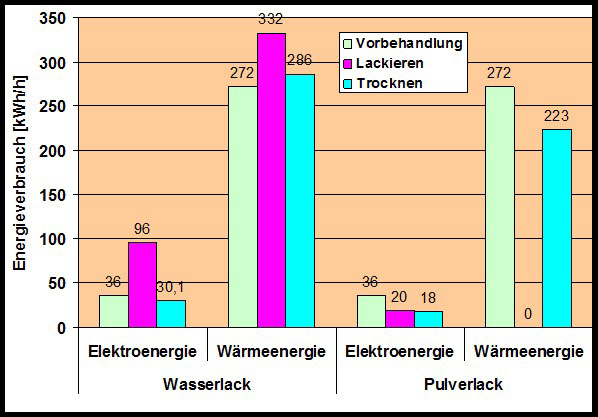
Vergleich der Konzeptalternativen „Wasserlackierung“ und „Pulverlackierung“ für die modellhafte Anlage zur Beschichtung von Metall-Büromöbeln bezüglich des Energieverbrauchs
Energieeffiziente Zukunftskonzepte
Die Energieeffizienz lässt sich auch mit ganzheitlich energieminimierten Lackierkonzepten verbessern, z. B. mit der Coil- und Platinenbeschichtung. Bei dieser Technologie wird die Beschichtung vor die Umformprozesse verlagert. Dadurch lässt sich die Vorbehandlung und Lackierung auf völlig ebenen und großen Flächen ausführen. So besteht die Möglichkeit, die umweltfreundlicheren und kostengünstigeren nicht zerstäubenden Lackierverfahren (z. B. Walzen, Gießen) einzusetzen, wodurch keine hohen Druckluftmengen – wie zum Spritzlackieren – benötigt werden. Auch kann auf das energieintensive Versprühen von wässrigen Medien in der Vorbehandlung verzichtet werden, da die Vorbehandlung mittels Walzen erfolgen kann.
Die derzeit realisierten Flüssiglack- und Pulverlack-Kabinenbelüftungen sind empirisch und damit großflächig ausgelegt. Ein weiteres Zukunftskonzept stellt daher die Reduzierung der Spritzkabinenflächen durch systematische Optimierung der Lackiereinrichtungen dar. Im Fraunhofer IPA wurden viele Grundlagenuntersuchungen mit Hilfe der nummerischen Strömungssimulation durchgeführt.
TEEM – Mehr Energieeffizienz in Lackierbetrieben
Das Fraunhofer IPA hat im Rahmen eines Vorlaufforschungsprojekts „TEEM (Total Energy Efficiency Management) – Energieeffizienz in der Produktion“ ins Leben gerufen. Die Bereiche Produkt- und Qualitätsmanagement, digitale Fabrik, technische Informationsverarbeitung, Prozesstechnik Kunststoffspritzgießen sowie Prozesstechnik Lackiertechnik des Fraunhofer IPA haben gemeinsam ein Monitoring-, Analyse- und Simulationssystem zur systematischen Bewertung und Optimierung der Energieeffizienz in der Produktion entwickelt. Dieses System lässt sich auch auf Lackierbetriebe anwenden.
Leitfaden für mehr Energieeffizienz
Einige große Betriebe haben sich das Ziel gesetzt, die ressourceneffiziente Produktion in die Realität umzusetzen. Die für den Bereich Energieeffizienz in der Produktion verantwortlichen Mitarbeiter greifen auf das Fraunhofer IPA zurück, das als Dienstleistung geeignete Umsetzungshilfen in Form von Technologieleitfäden für Prozesse der Oberflächentechnik erarbeitet. Diese Technologieleitfäden stehen den Produktionsstandorten der Unternehmen als Wissensbasis und Handlungsanleitung zur Verbesserung der Energieeffizienz von Lackieranlagen zur Verfügung. Wesentlicher Bestandteil ist ein auf den Lackierprozess zugeschnittener Technologiesteckbrief, der den Stand der Technik und Innovationen hinsichtlich der prozessspezifischen Energieeffizienz vermittelt. Zusammen mit einem übergeordneten Maßnahmenkatalog zeigt der Steckbrief Potenziale und Möglichkeiten auf, um Energieeinsparungen im Prozess zu erzielen. Darüber hinaus werden auch Hinweise zu Einsparungen und benötigten Investitionen gegeben. Die allgemeinen Ansätze und Maßnahmen des Technologiesteckbriefes und die unternehmensspezifischen Daten und Informationen aus einer IST-Zustandsanalyse werden in einer Checkliste zusammengeführt und individuell auf den Prozess und die tatsächlichen Randbedingungen zugeschnitten formuliert.
Die Checkliste in Verbindung mit einer gleichzeitigen Bewertung der Maßnahmen hinsichtlich Nutzen, Investition und Risiko ermöglicht den Unternehmen eine weitgehend selbstständige Auswahl und Umsetzung von energieeffizienzsteigernden Maßnahmen. Die qualitative Bewertung kann durch eine Ampel unterstützt werden. Darüber hinaus ist die Bewertung anhand der Checkliste nicht auf eine einzelne Lackieranlage in einem bestimmten Werk beschränkt; vielmehr erlaubt dieser Leitfaden eine selbstständige und eigenverantwortliche, kontinuierliche Bewertung und Verbesserung der Energieeffizienz von bereits energieoptimierten Anlagen an beliebigen Produktionsstandorten.