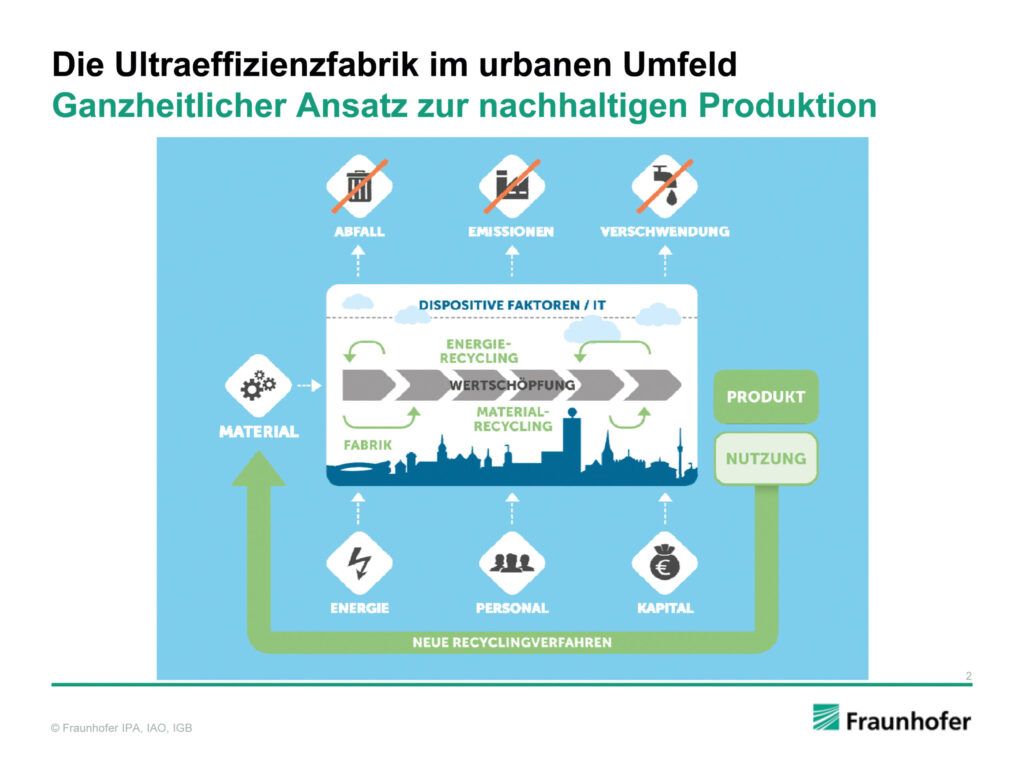
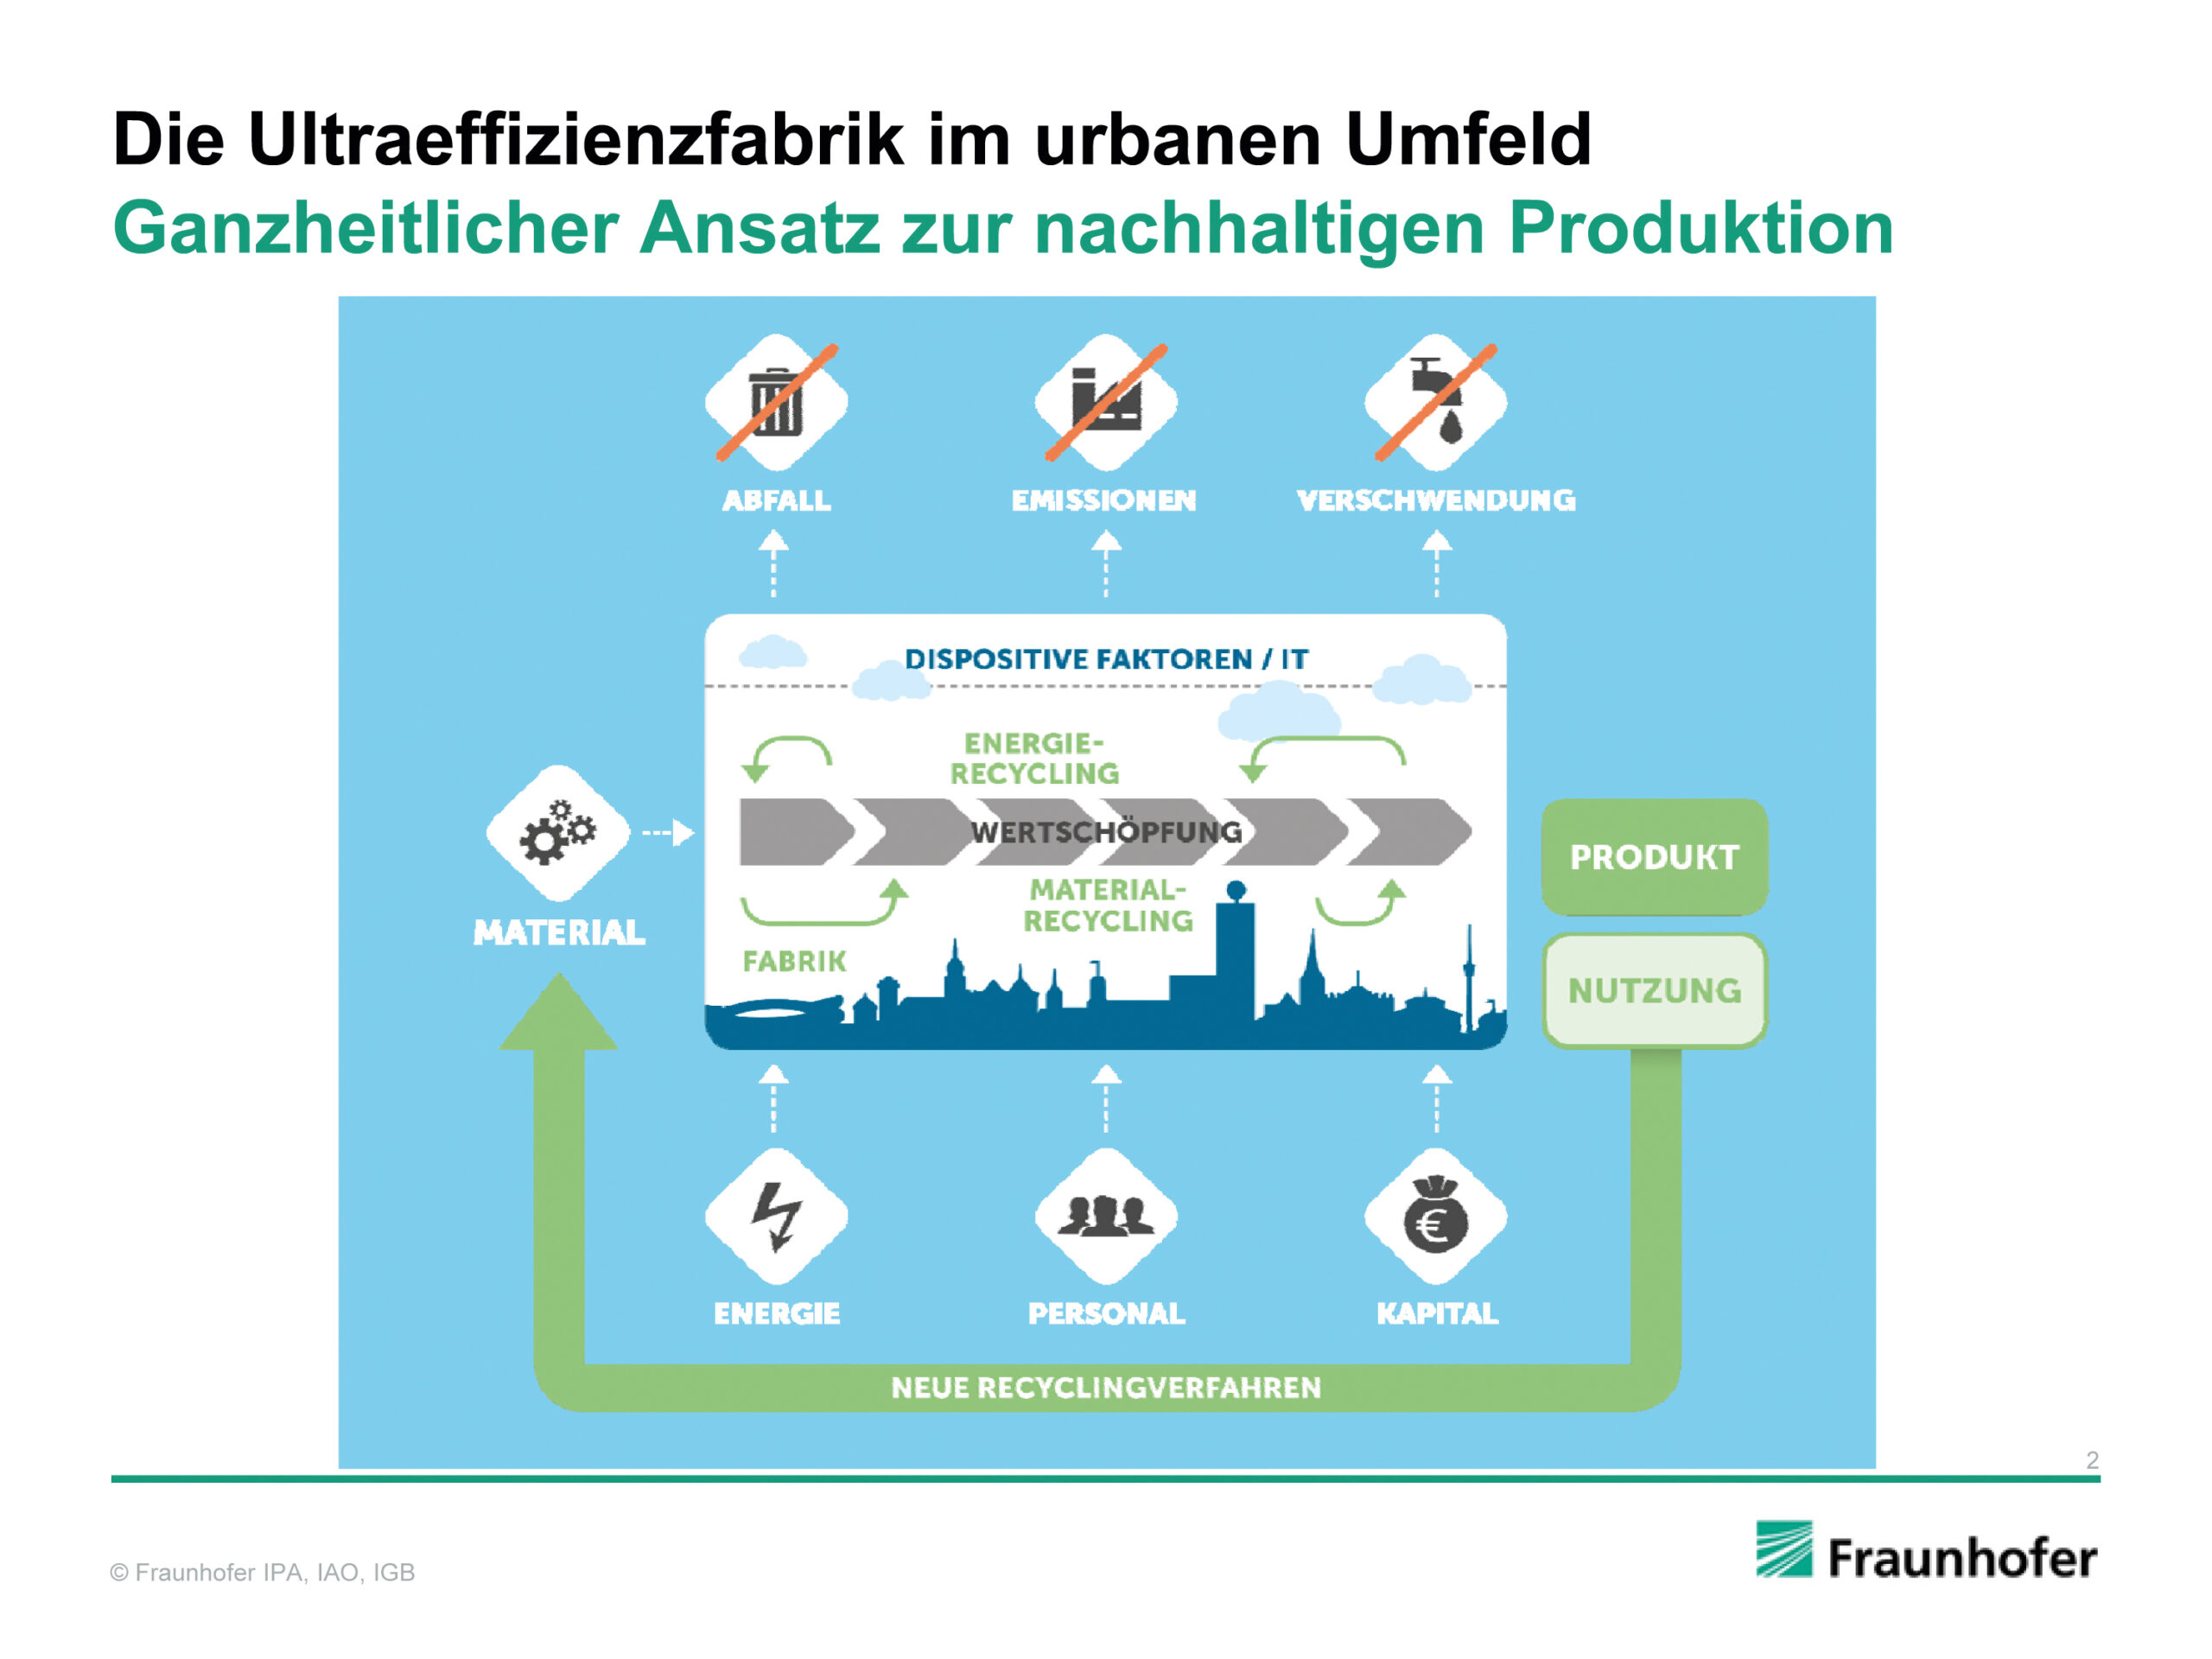
Die „Ultraeffizienzfabrik“ zielt auf die optimale Nutzung aller Ressourcen im Produktionsprozess ab.
Eine Fabrik, die ihre Ressourcen perfekt ausnutzt und keine Abfälle mehr produziert, ist das Leitbild mehrerer Fraunhofer-Institute, die zur Produktion der Zukunft forschen.
Die ultraeffiziente Fabrik (UEF) ist ein Leitbild, nach dem in der Fabrik der Einsatz an Material, Energie, Personal und Kapital so gestaltet wird, dass Abfall, Abluft und Abwasser eliminiert und der Nutzungsgrad der eingesetzten Produktionsfaktoren maximiert wird – von der Wertschöpfung zur Wertschaffung. Die Ultraeffizienz beinhaltet auch, dass zunächst – wenn nötig – durch Paradigmenwechsel effektive Produktionsprozesse definiert werden, die dann effizient betrieben werden. Indem der Optimierungsfokus auf „Verlustfrei produzieren in lebenswerter Umgebung“ gelegt wird, lassen sich signifikante Energie-, Material- und/oder Emissionsreduzierungen aufzeigen, die bei „klassischer Betrachtungsweise“ nicht behandelt und entdeckt würden. Es entsteht die anpassungsfähige, emissionsfreie Fabrik, die ein ökologisches und soziales Umfeld sichert und in die urbane Umgebung integriert ist.
Die UEF nutzt auch Kernelemente der Industrie 4.0 (s. a. Kap. Digitale Lackiertechnik – Selbstprogrammierende Lackierzelle ), vor allem die Sensorik und Aktorik, die durch Preisverfall der Komponenten, verbesserter Technologie und darüber hinaus durch drahtlose Anbindungsmöglichkeiten eine neue Dimension erlangen. Damit ist die Basis gesetzt, Informationen über Maschinen-/Prozesszustände für vielfältige Optimierungsmöglichkeiten in Echtzeit im Unternehmen zu nutzen. Im betriebswirtschaftlichen Bereich kann die UEF die Wirtschaftlichkeitsbetrachtung von einzelnen Maßnahmen zur Energie-, Material- und/oder Emissionsreduzierung auch in dem komplexen Zusammenspiel bewerten, indem sie einen Entscheidungsrahmen mittels logisch-mathematischen Modellen bietet.
Starten kann ein Unternehmen mit dem Konzept UEF sofort, in dem das IPA gemeinsam mit dem Unternehmen zunächst die kurzfristigen Potenziale der UEF aufzeigt. Wichtig ist hier, dass ein Denkprozess im Unternehmen in Gang gesetzt wird, seine Entscheidungsprozesse zukünftig vermehrt in der „Denkstruktur“ der UEF zu führen – ein Prozess der schlussendlich ca. 3 – 5 Jahre bis zur kompletten Implementation dauert.
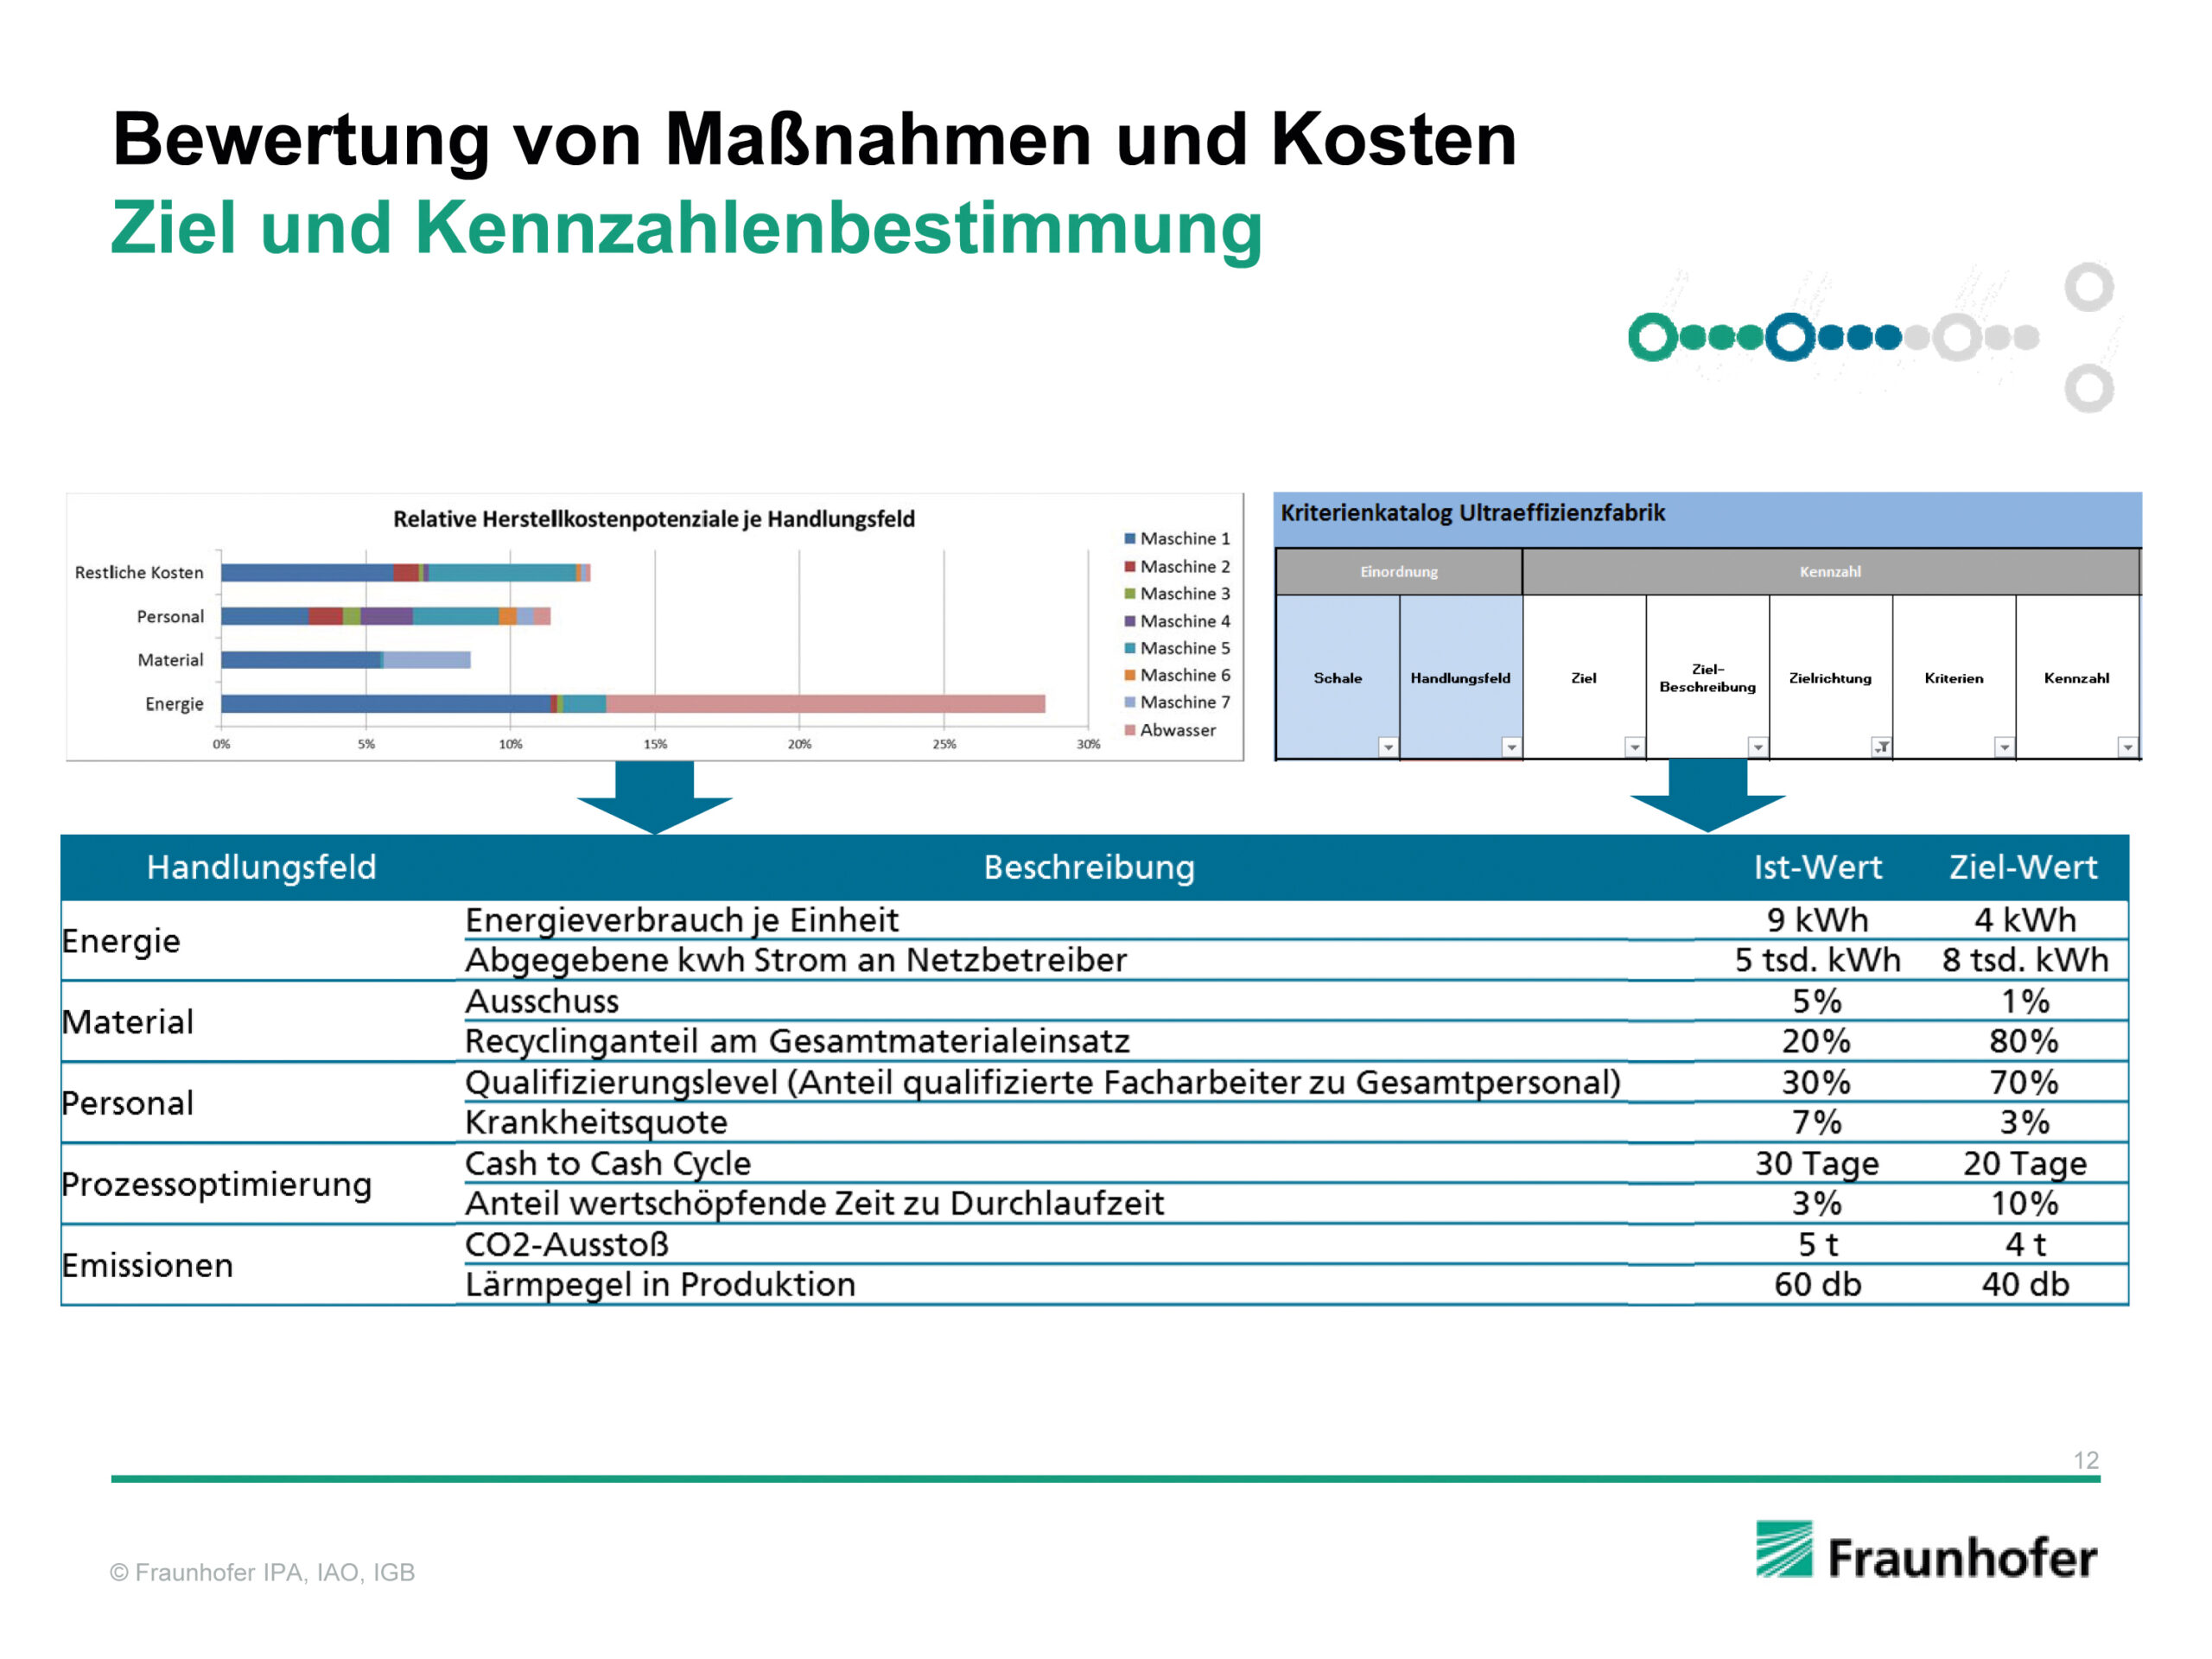
Lohngalvanik-Unternehmen sind unter anderem Pilotanwender des „Ultra-F-Checks“, mit dem das IPA den Unternehmen zunächst einen schnellen Überblick gibt, wo sie in Bezug auf UEF stehen und welche nächsten Schritte zur Potenzialerschließung sinnvoll sind. Als Hilfestellung dient der am Institut erstellte Kriterienkatalog, welcher eine umfangreiche Sammlung von relevanten Kennzahlen beinhaltet und für die Bewertung herangezogen wird. Im Anschluss werden auf Basis der Zielrichtung, welche durch die Kennzahlen vorgegeben ist, vorhandene Optimierungsmaßnahmen bewertet und geplante Maßnahmen aufgenommen. Interessant ist neben der qualitativen Einordnung vor allem die Frage nach der Priorisierung der Maßnahmen in ihrer Wichtigkeit untereinander sowie insbesondere auch im Zusammenhang mit der Bedeutung der einzelnen Produktionsbereiche. Hierzu wird als ein weiteres Ergebnis die Priorisierung der Maßnahmen nach der Wichtigkeit der Produktionsbereiche herausgearbeitet.
Die „Ultraeffizienzfabrik“ zielt auf die optimale Nutzung aller Ressourcen im Produktionsprozess ab.
Das Fraunhofer IPA ist federführend bei der Entwicklung der UEF, die von der Abteilung „Nachhaltige Produktion und Qualität“ vorangetrieben wird. Innerhalb des IPA besteht ein reger Austausch zwischen den Abteilungen, Arbeitsgruppen und Projekten, auch zur Abteilung „Beschichtungssystem- und Lackiertechnik“. Weiterhin sind die Fraunhofer-Institute IGB und IAO eingebunden, wobei sich das Fraunhofer IGB um die Thematik „Wasseraufbereitung“ kümmert. Dadurch, dass Lackieranlagen einerseits sehr energieintensiv sind und andererseits umwelttechnisch große Herausforderungen darstellen, haben gerade diese Anlagen natürlich ein hohes Potenzial im Hinblick auf die UEF.
Speziell im Bereich der Lackiertechnik muss aber auch an technischen Möglichkeiten geforscht werden, um vor allem bei den Hauptverbrauchern Spritzkabine und Lacktrockner durch systemische Ansätze unter Berücksichtigung des Lackmaterials und des Lackierprozesses neue Effizienzkonzepte zu ermöglichen. Stichworte sind hier modulare Lackierung, Niedertemperaturprozesse, oversprayarme oder im Idealfall oversprayfreie Lackierprozesse. An letzterem Beispiel kann die UEF plakativ erläutert werden: Der Schritt zu einer oversprayfreien Beschichtungstechnologie (s. Kap. 6.5) führt zu einem Wechsel in der Denkweise und besteht nicht nur in der kontinuierlichen Reduktion der Lackverluste. Dadurch kann gleichzeitig der Materialeinsatz auf den wertschaffenden Anteil begrenzt werden und gleichzeitig der Energieeinsatz für die Kabinenbelüftung massiv reduziert werden. Der nächste Schritt ist dann die effiziente Ausgestaltung der Technik, z. B. um die Wirtschaftlichkeit und Bearbeitungszeit zu reduzieren.
Erste Schritte wurden auch schon in andere Richtungen unternommen, so wurde die Lackierlinie des IPA mit einem Energiemonitoringsystem ausgestattet. Dies soll nun durch Konzepte der Ultraeffizienz erweitert werden.
Die „Ultraeffizienzfabrik“, beispielhafte Bewertung von Maßnahmen und Kosten.
Vor allem aufgrund der Nähe zum deutschen Markt investierte der Kunde in den neuen Standort. Dort werden Automotivekomponenten aus Schwarzstahl, feuerverzinktem oder galvanisierten Stahl, Gusseisen und Aluminium beschichtet. Die maximale Teileabmessung liegt bei 4 m x 1,2 m x 1,6 m (LxBxH), das Maximalgewicht der Werkstücke pro Traverse beträgt 500 kg. Die Anlage ist für eine jährliche Fläche von 4 Mio. m² ausgelegt. Berücksichtigt man die Steuerung der Lackierung, die Be- und Entladung der Werkstücke, die Verfahrenskontrolle, die Instandsetzung und Aufsicht sind 25 Mitarbeiter am Aufbringen des Korrosionsschutzes beteiligt. Vor Korrosion geschützt Die zum Lackieren vorgesehenen Elemente werden an drei Beladestationen auf Traversen eines P&F-Förderers angebracht. Jeder Traverse wird im Anschluss ein Programm zugeordnet. Auf dem Förderer installierte Codeleser steuern anhand dieser Programme den Transportweg der Traversen. Nach der Beladung gelangen die Traversen in eine Pufferzone, in der die Einzeltraversen mithilfe einer Schiebebühne nach den aufgespielten Programmen sortiert werden. Automatische Kräne transportieren die Traversen anschließend durch den Beckenbereich. In einer 15-stufigen Beckenkaskade durchlaufen die Werkstücke die Vorbehandlung. Diverse Spülen reinigen die Werkstücke, weitere Verunreinigungen werden in einer neutralen Beize, einer Entfettung und einer sauren Beize mit nachfolgender Neutralisation entfernt. Vor der Tauchlackierung erfolgen die Aktivierung, Phosphatierung und Passivierung der Oberflächen. Dann tauchen die Bauteile in eine schwarze KTL. Hinter dem Beckenbereich lädt ein Entladeautomat die Traversen wieder auf das P&F-Fördersystem. Den KTL-beschichteten Teilen stehen, nach dem Einbrennen der Tauchlackschicht bei ca. 205 °C, drei Wege offen. Der Beschichtungsprozess ist entweder hinter der KTL abgeschlossen oder wird in einer automatischen oder manuellen Pulverbeschichtung fortgesetzt. Die manuelle Pulverbeschichtung erfolgt mit zwei Pistolen, im automatischen Fall kommen zwölf automatische Sprühpistolen und zwei manuelle Applikationsgeräte zum Einsatz. Nach der Lackauftragung brennen die Öfen die Lacke bei ca. 195 °C ein. Nachverbrennung Die Lackiererei ist zudem mit einer thermischen Nachverbrennung ausgestattet, die eine mehrstufige Wärmerückgewinnung erlaubt. Die Energie nutzen die Betreiber zur Erwärmung der Abluft aus dem KTL-Ofen vor dem thermischen Nachverbrenner. Zudem sind die Vorbehandlungs- und KTL-Becken mit der Zusatzwärme beheizbar. Letztlich dient die Energie auch zur Erwärmung von Frischluft für den KTL-Ofen. Zur Steuerung der Lackiererei kommen Geräte der Reihe "S7-1500 SPS" von Murrelektronik zum Einsatz. Alle installierten Geräte nutzen "Profinet", das durch "Profisafe-Technologie" die Kombination von Standard- und Sicherheitskomponenten in einem Netzwerk ermöglicht. Bei den Sicherheits-I/Os entschied man sich für Feldbusmodule der Baureihe "MVK Metall Safety". Diese Module erlauben die einfache Einbindung u.a. von Lichtvorhängen und Not-Aus-Schaltern. Durch die Module sind vielfältige Signale gleichzeitig steuerbar, und so Hardware-, Verkabelungs- und Installationskosten einsparbar. Zum Netzwerken: Murrelektronik Gm bH, Oppenweiler, MacKenzie Regorsek, Tel. +49 7191 47-4318, mackenzie.regorsek@murrelektronik.de, www.murrelektronik.de ADAL Sp. z o.o., Czosnów, Polen, Radosław Osiak. Tel. +48 500 208 370, r.osiak@adal.eu, www.adal.euVor allem aufgrund der Nähe zum deutschen Markt investierte der Kunde in den neuen Standort. Dort werden Automotivekomponenten aus Schwarzstahl, feuerverzinktem oder galvanisierten Stahl, Gusseisen und Aluminium beschichtet. Die maximale Teileabmessung liegt bei 4 m x 1,2 m x 1,6 m (LxBxH), das Maximalgewicht der Werkstücke pro Traverse beträgt 500 kg. Die Anlage ist für eine jährliche Fläche von 4 Mio. m² ausgelegt. Berücksichtigt man die Steuerung der Lackierung, die Be- und Entladung der Werkstücke, die Verfahrenskontrolle, die Instandsetzung und Aufsicht sind 25 Mitarbeiter am Aufbringen des Korrosionsschutzes beteiligt. Vor Korrosion geschützt Die zum Lackieren vorgesehenen Elemente werden an drei Beladestationen auf Traversen eines P&F-Förderers angebracht. Jeder Traverse wird im Anschluss ein Programm zugeordnet. Auf dem Förderer installierte Codeleser steuern anhand dieser Programme den Transportweg der Traversen. Nach der Beladung gelangen die Traversen in eine Pufferzone, in der die Einzeltraversen mithilfe einer Schiebebühne nach den aufgespielten Programmen sortiert werden. Automatische Kräne transportieren die Traversen anschließend durch den Beckenbereich. In einer 15-stufigen Beckenkaskade durchlaufen die Werkstücke die Vorbehandlung. Diverse Spülen reinigen die Werkstücke, weitere Verunreinigungen werden in einer neutralen Beize, einer Entfettung und einer sauren Beize mit nachfolgender Neutralisation entfernt. Vor der Tauchlackierung erfolgen die Aktivierung, Phosphatierung und Passivierung der Oberflächen. Dann tauchen die Bauteile in eine schwarze KTL. Hinter dem Beckenbereich lädt ein Entladeautomat die Traversen wieder auf das P&F-Fördersystem. Den KTL-beschichteten Teilen stehen, nach dem Einbrennen der Tauchlackschicht bei ca. 205 °C, drei Wege offen. Der Beschichtungsprozess ist entweder hinter der KTL abgeschlossen oder wird in einer automatischen oder manuellen Pulverbeschichtung fortgesetzt. Die manuelle Pulverbeschichtung erfolgt mit zwei Pistolen, im automatischen Fall kommen zwölf automatische Sprühpistolen und zwei manuelle Applikationsgeräte zum Einsatz. Nach der Lackauftragung brennen die Öfen die Lacke bei ca. 195 °C ein. Nachverbrennung Die Lackiererei ist zudem mit einer thermischen Nachverbrennung ausgestattet, die eine mehrstufige Wärmerückgewinnung erlaubt. Die Energie nutzen die Betreiber zur Erwärmung der Abluft aus dem KTL-Ofen vor dem thermischen Nachverbrenner. Zudem sind die Vorbehandlungs- und KTL-Becken mit der Zusatzwärme beheizbar. Letztlich dient die Energie auch zur Erwärmung von Frischluft für den KTL-Ofen. Zur Steuerung der Lackiererei kommen Geräte der Reihe "S7-1500 SPS" von Murrelektronik zum Einsatz. Alle installierten Geräte nutzen "Profinet", das durch "Profisafe-Technologie" die Kombination von Standard- und Sicherheitskomponenten in einem Netzwerk ermöglicht. Bei den Sicherheits-I/Os entschied man sich für Feldbusmodule der Baureihe "MVK Metall Safety". Diese Module erlauben die einfache Einbindung u.a. von Lichtvorhängen und Not-Aus-Schaltern. Durch die Module sind vielfältige Signale gleichzeitig steuerbar, und so Hardware-, Verkabelungs- und Installationskosten einsparbar. Zum Netzwerken: Murrelektronik Gm bH, Oppenweiler, MacKenzie Regorsek, Tel. +49 7191 47-4318, mackenzie.regorsek@murrelektronik.de, www.murrelektronik.de ADAL Sp. z o.o., Czosnów, Polen, Radosław Osiak. Tel. +48 500 208 370, r.osiak@adal.eu, www.adal.eu Im Südwesten von Polen hat die Firma Adal Sp.Z. o. o. eine automatisierte Beschichtungsanlage errichtet. Adal ist ein Unternehmen für die Konzeption und den Bau von Lackierereien. Die Steuerung der Fördertechnik und vieler weiterer Elemente erfolgt über "MVK"-Module von Murrelektronik.
"Dazu zählen z.B. Beschichtungen für Korrosions- und Bewuchsschutz, elektrische Energiespeicher für Über- und Unterwasseranwendungen sowie der Einsatz neuer, umweltfreundlicher Antriebstechnologien in der Schifffahrt", berichtet Dr. Hanno Schnars, Leiter des Geschäftsfeldes Maritime Technologien beim Fraunhofer Institut für Fertigungstechnik und Angewandte Materialforschung (IFAM). "E-Mobilität gewinnt auch in der Seefahrt zunehmend an Bedeutung." All diese Produkte sowie ihre (Kleb-)Verbindungen und Beschichtungen müssen entwickelt und vor ihrem Einsatz hinsichtlich ihrer Widerstandsfähigkeit gegenüber Korrosion und Algenbewuchs untersucht werden. "Wir verfügen über außerordentlich viel Know-how in den Bereichen Korrosionsschutz- und funktionelle Beschichtungen sowie Kleben im Schiffsbau und wir forschen zusammen mit Kunden aktuell an vielen Projekten. Da lag es nahe, unsere maritimen Kompetenzen in einem Geschäftsfeld zu bündeln." Kunden wie Lackhersteller und Schiffsbauer profitieren davon, denn sie erhalten mit einem Ansprechpartner den direkten Kontakt zu den zahlreichen Forschungs- und Testmöglichkeiten des IFAM. Hinzu kommen die Möglichkeiten, zusammen mit den Wissenschaftler neue Systeme für maritime Anwendungen zu entwickeln und unterschiedliche Technologien miteinander zu kombinieren. Außerdem können sie bei dem Bremer Institut ihre Produkte im Labor und unter realen Nordseebedingungen testen, denn "es ist nicht möglich, alle biologischen Beanspruchungen im Labor abzubilden." Aus diesem Grund betreibt das IFAM an und in der Nordsee mehrere Prüfstände: auf Sylt, am Leuchtturm Alte Weser und auf der Hochseeinsel Helgoland. "Dort können wir mehrere hundert Proben zum Korrosions- und Bewuchsschutz sowohl im Dauertauchbereich, in der Tidezone als auch im Bereich des Spritzwassers sowie an Land prüfen." Wie das in natura aussieht, zeigt das IFAM in einem Video, das auf der Homepage des Instituts abrufbar ist. Zum Netzwerken: Fraunhofer IFAM, Bremen, Dr. Hanno Schnars, Tel. +49 421 2246-7376, hanno.schnars@ifam.fraunhofer.de, www.ifam.fraunhofer.de"Dazu zählen z.B. Beschichtungen für Korrosions- und Bewuchsschutz, elektrische Energiespeicher für Über- und Unterwasseranwendungen sowie der Einsatz neuer, umweltfreundlicher Antriebstechnologien in der Schifffahrt", berichtet Dr. Hanno Schnars, Leiter des Geschäftsfeldes Maritime Technologien beim Fraunhofer Institut für Fertigungstechnik und Angewandte Materialforschung (IFAM). "E-Mobilität gewinnt auch in der Seefahrt zunehmend an Bedeutung." All diese Produkte sowie ihre (Kleb-)Verbindungen und Beschichtungen müssen entwickelt und vor ihrem Einsatz hinsichtlich ihrer Widerstandsfähigkeit gegenüber Korrosion und Algenbewuchs untersucht werden. "Wir verfügen über außerordentlich viel Know-how in den Bereichen Korrosionsschutz- und funktionelle Beschichtungen sowie Kleben im Schiffsbau und wir forschen zusammen mit Kunden aktuell an vielen Projekten. Da lag es nahe, unsere maritimen Kompetenzen in einem Geschäftsfeld zu bündeln." Kunden wie Lackhersteller und Schiffsbauer profitieren davon, denn sie erhalten mit einem Ansprechpartner den direkten Kontakt zu den zahlreichen Forschungs- und Testmöglichkeiten des IFAM. Hinzu kommen die Möglichkeiten, zusammen mit den Wissenschaftler neue Systeme für maritime Anwendungen zu entwickeln und unterschiedliche Technologien miteinander zu kombinieren. Außerdem können sie bei dem Bremer Institut ihre Produkte im Labor und unter realen Nordseebedingungen testen, denn "es ist nicht möglich, alle biologischen Beanspruchungen im Labor abzubilden." Aus diesem Grund betreibt das IFAM an und in der Nordsee mehrere Prüfstände: auf Sylt, am Leuchtturm Alte Weser und auf der Hochseeinsel Helgoland. "Dort können wir mehrere hundert Proben zum Korrosions- und Bewuchsschutz sowohl im Dauertauchbereich, in der Tidezone als auch im Bereich des Spritzwassers sowie an Land prüfen." Wie das in natura aussieht, zeigt das IFAM in einem Video, das auf der Homepage des Instituts abrufbar ist. Zum Netzwerken: Fraunhofer IFAM, Bremen, Dr. Hanno Schnars, Tel. +49 421 2246-7376, hanno.schnars@ifam.fraunhofer.de, www.ifam.fraunhofer.de Eine Menge, denn Industrie 4.0 eröffnet neue Fertigungswege für (neue) maritime Produkte, die den Beanspruchungen durch salziges Meerwasser standhalten müssen.