Entwicklungstendenzen
Das großtechnische Lackieren von Kunststoffteilen ist überwiegend an das Einsatzvolumen der Kunststoffe am und im Automobil gekoppelt. Im Bereich Consumer Electronics (z. B. Smartphones) gehen die Entwicklungen hinsichtlich der Qualität (z. B. Kratzfestigkeit, Effektlackierungen) rasant weiter, obwohl hier der Lackumsatz vergleichsweise gering ist. Zu beobachten ist auch eine Zunahme der lackierten Kunststoffteile im Nutzfahrzeug und Baumaschinenbereich. In naher Zukunft werden Techniken und Anlagen
- zum ressourcenschonenden Materialeinsatz (primer-loser Lackaufbau, elektrostatische Lackzerstäubung),
- zur Energieeinsparung (z. B. kompaktere Anlagen, Strömungssimulation),
- zum erweiterten Wasserlackeinsatz (Einhaltung der 31. Bundes-Immissionsschutz-Verordnung),
- zur Erhöhung oder Erweiterung der Beschichtungsqualität (z. B. Einsatz UV-härtender Lacke und Funktionsbeschichtungen) (vgl. Kap. Moderne Funktionsbeschichtungen) sowie
- mit Lackierkonzepten und Anlagentechniken mit erhöhter Fertigungsintegration
an Bedeutung gewinnen.
Der Trend zu den „trockenen“ Prozessen ist ungebrochen. Das Strahlen mit CO2-Schnee als Alternative zur Power-Wash-Anlage hat deutlich Marktanteile gewonnen. Immer öfters werden auch im Kunststofflackierbereich Spritzkabinen mit Nassauswaschungen zur Oversprayabscheidung durch Anlagen zur Trockenabscheidung ersetzt.
Zur Erhöhung der Lackfilmqualität (z.B. Kratzfestigkeit) wurden in den letzten Jahren hohe Anstrengungen zur Entwicklung und Umsetzung UV-härtender Lacke unternommen. Dadurch konnten neue Anwendungsfälle (z. B. Interieurteile, Smartphones) für diese Lacksysteme gewonnen werden. Ein weiterer Entwicklungstrend ist die Verbesserung der Appearance hinsichtlich des Lackfilmverlaufs und der Farbtongenauigkeit bei nebeneinander verbauten Teilen aus den unterschiedlichsten Substratwerkstoffen.
Teileherstellung Lackiergerechte Kunststoffteileherstellung
Bei der Planung und Realisierung von Lackierprozessen für Kunststoffteile sind die Besonderheiten der vielfältigen Kunststoffmaterialsorten und die unterschiedlichen Prozesstechniken bei der Teileherstellung zu beachten. Der Lackiererfolg ist abhängig von der gesamten Prozesskette:
- Kunststoffmaterialdesign (Auswahl und Modifikation),
- lackiergerechte Bauteilekonstruktion,
- Werkzeuggestaltung (vor allem rheologische Auslegung und Werkzeugentlüftung),
- Prozesstechnik und -überwachung beim Herstellprozess (z. B. Spritzguss, Pressen),
- Trimmarbeiten (z.B. Entgraten),
- Reinigung der Kunststoffteile (vgl. Kap. Vorbehandlung von Kunststoffteilen),
- Aktivierung der Kunststoffoberfläche (zur Verbesserung der Lackhaftfestigkeit) sowie
- Lackierprozess (Lackauftrag und -härtung).
Eine Grundvoraussetzung für den Lackiererfolg ist, dass die Eigenschaften der Kunststoffteile durch den Lackierprozess nicht negativ beeinflusst werden. Eine negative Einflussnahme auf die Kunststoffteile beim Lackierprozess sind zum einen durch die in den Lacken eingesetzten Lösemittel und zum anderen durch die Trocknungs- bzw. Härtungstemperaturen denkbar:
- Während Duromere im weitesten Sinne gegen die in den Lacken eingesetzten Lösemittel resistent sind, verhalten sich Thermoplaste sehr unterschiedlich. In Verbindung mit Lösemitteln kann es beim Anlösen bzw. Anquellen der Kunststoffoberfläche zur Kristallisation und nachfolgender Rissbildung (Spannungsrisskorrosion) durch Aufhebung von Orientierungen und Spannungen kommen. Durch aggressive Lösemittel ist die völlige Zerstörung des Molekulargefüges möglich. Bei allen Prozessen ist zu berücksichtigen, dass die Lösemittelempfindlichkeit der Kunststoffe und die Aggressivität der Lösemittel mit zunehmender Temperatur steigen.
- Die Temperaturbelastbarkeit der Kunststoffteile ist vor allem vom Kunststofftyp (chemischer Aufbau), vom Molekularaufbau und von den zugemischten Bestandteilen (Füllstoffe, Weichmacher, Stabilisatoren) abhängig. Eine weitere Gefahr des Formteilverzugs durch Wärmebehandlung im Lackierprozess besteht im Teileherstellprozess durch im Teil „eingebaute“ Orientierungen und Spannungen.
Zum Erreichen einer hohen Fertigungssicherheit beim Lackierprozess sollten bei der Konstruktion und Herstellung des Formteils umfangreiche Anforderungen erfüllt werden, z.B.:
- lackiergerechte Konstruktion (abgerundete Kanten, erreichbare Flächen, keine schöpfenden Bereiche uvm.)
- gleichmäßige Wanddicken (Vermeidung Formteilverzug), geschlossene Kunststoffoberfläche ohne Fehler, wie z.B. Poren, Lunker, Blasen und herausstehende Fasern (Reduzierung der Nachlackieraufwändungen),
- möglichst keine oder lackverträgliche Formtrenn- und Gleitmittel bzw. leicht von der Vorbehandlung beseitigbar (Sicherstellung der Lackhaftfestigkeit und Vermeidung von Lackbenetzungsstörungen) sowie
- weitgehend spannungsfreie Erstarrung der Kunststoffschmelze oder Polymerisation bzw. Vernetzung der Formteile (Vermeidung Formteilverzug und Einfallstellen).
Ein wachsender Markt ist der Einsatz von carbonfaserverstärkten Kunststoffen (CFK) für Funktionsteile und auch für dekorative Karosserie-außenteile (z. B. Dach). Die Darstellung von lackierfähigen Oberflächen mit gleichmäßigen Carbonfaserstrukturen, ohne Poren und ohne herausstehende Fasern ist für viele Lackierbetriebe oft noch ein Lernfeld.
Lackaufbau
Kunststoffteile für den Innenbereich (z. B. TV-Rahmen Phonoindustrie) werden überwiegend einschichtig lackiert. Für Kunststoffteile mit Außenanwendung sind im Allgemeinen drei bis vier Schichtlackierungen erforderlich:
- Grundierungen:
– Spezielle Haftvermittler für schwierig benetzbare Kunststoffe
– Isolier- oder Sperrgründe gegen Migration von Weichmachern und gegen das Austreten von Spaltprodukten und Wasser - Füllerbeschichtung zur Egalisierung der Oberflächenrauheit (z. B. bei SMC-[Sheet-Mould-Compounds]-Teilen) mit anschließender Hochglanzlackierung
- Uni- oder Metallic-Basislackbeschichtung
- Klarlackbeschichtung
Zur Ressourcenschonung und zur Kostenreduzierung wird verstärkt der primerlose Lackaufbau angestrebt. Dieser Weg erfordert höhere Anstrengungen bei der Teileherstellung (z. B. fehlerfreie Oberflächen, kein Rohteilschliff) und bei der Abstimmung der Vorbehandlungsprozesse und der nachfolgenden Lackmaterialien. Dieses Vorgehen kann sich auch bezüglich der Reproduzierbarkeit der Farbtöne auswirken, da der Farbschicht (z. B. Basislack) nur noch ein Farbton angeboten wird. Ein weiterer Nachteil ist, dass keine leitfähigen Primerschichten aufgetragen werden. Das grenzt die Möglichkeiten zum Einsatz elektrostatischer Lackierverfahren erheblich ein.
Die Anforderungen an die Beständigkeit gegen chemische und physikalische Angriffe sowie an die Selbstreinigungsfähigkeit der Beschichtung werden weiter steigen. Daher laufen derzeit Entwicklungsprojekte hinsichtlich neuer Lacksysteme:
- Substitution der heutigen Decklacke (auch Klarlacke) durch
a) UV-härtbare Klarlacke zur Erhöhung der Kratzfestigkeit,
b) hydrophobere Klarlacke zur Einstellung eines Selbstreinigungseffektes (Anti-Graffiti) und
c) selbstheilende Lacke (Reflow). - Zusätzlicher Auftrag einer dünnen Schicht „Nanotechnologie“ mit
a) kratzfesten Materialien (z. B. Sol-Gel-Beschichtung) und
b) schmutz- und wasserabweisenden Materialien („Lotuseffekt“).
Der Wasserlackanteil beim Lackverbrauch in der kunststoffverarbeitenden Industrie schwankt alle paar Jahre nach oben oder unten. Der Grund hierfür ist vermutlich in den Kostenbetrachtungen der Unternehmen (insbesondere Automobilindustrie) zu suchen. Langfristig gesehen ist aber der Trend zu wasserverdünnbaren Lacken durch die umweltrelevanten Forderungen (VOC {volatile organic compounds} -Verordnung) vorgegeben:
- Der Wasserlackeinsatz für Kunststoff-Innenteile ist relativ weit verbreitet. Für Kunststoff-Außenteile werden im Allgemeinen Wasserlacke bisher nur im Grundlack- und im Metallic- und Uni-Basislackbereich eingesetzt.
- Problematisch im Grundlackbereich ist vor allem noch die Lackierung von unpolaren Kunststoffen bezüglich des Benetzungsverhaltens; positive Anwendungen bestehen aber.
- Der breitere Einsatz von Wasser-Basislacken (Metallic- und Unilacken) für den Decklackbereich läuft derzeit im Gleichschritt mit den Entwicklungen bei der Karosseriebeschichtung.
- Der Klarlack-Decklackbereich für Kunststoffe ist differenzierter zu betrachten: Zum Außeneinsatz sind aus Qualitätsgründen chemisch aushärtende Lacke erforderlich. Der Wunsch besteht, dass mittelfristig verstärkt wässerige 2K-Lacke einzusetzen sind.
- Für den Innenbereich kommen teilweise auch noch physikalisch oder oxidativ trocknende Wasserlacke zum Einsatz.
In der metallverarbeitenden Industrie ist aus Kosten- und Umweltschutzgründen zurzeit ein deutlicher Trend zur Pulverlacktechnologie festzustellen. Für die Beschichtung von Kunststoffen ist die Pulverlacktechnologie zum einen aufgrund der derzeit zur Verfügung stehenden Bindemittelsysteme und zum anderen durch Einschränkungen und Anforderungen in Verbindung mit den Substrateigenschaften, vor allem bezüglich
- Wärmeformbeständigkeit,
- Elastizität und
- elektrischer Leitfähigkeit
im Allgemeinen noch nicht geeignet. Die Pulverlacktechnologie ist daher über einige wenige Serienanwendungen (z.B. Bügeleisengehäuse, Möbelteile, Sanitärbereich und In-Mould-Beschichtung von SMC- {Sheet-Mould-Compounds} Harzmatten) nicht hinausgekommen. Dennoch besteht ein besonderes Interesse an der Anwendung der Pulverlacktechnologie im Bereich der Vorbeschichtung (Füller) zum Abdecken von Oberflächenfehlern. Zur Umsetzung der elektrostatischen Pulverlackapplikation ist aus Gründen der Fertigungssicherheit die vorhergehende Grundierung des Kunststoffteils mit einem Leitlack der sicherste Weg.
Lackierverfahren
Bei der Auswahl der Lackierverfahren sind die Besonderheiten des Materials Kunststoff zu berücksichtigen:
- geringere Temperaturbeständigkeit der Kunststoffteile, d. h. der Einsatz von Einbrenn- und Pulverlacken ist bei vielen Kunststoffteilen nicht möglich,
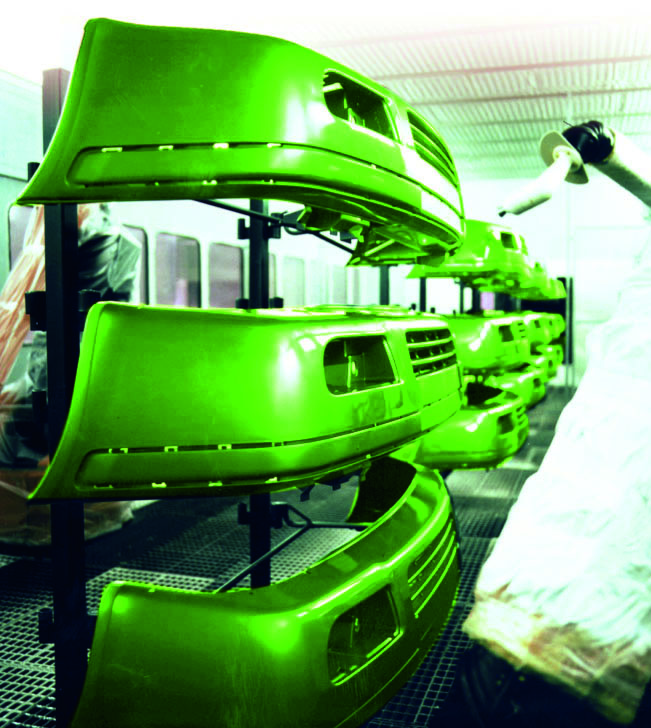
- Lackierung relativ komplexer Werkstückformen (z. B. Stoßfänger), d. h. die Verarbeitungstechnik muss möglichst optimal an die Form angepasst werden,
- elektrische Nichtleiterfunktion der Kunststoff-Werkstücke, d. h. elektrostatikunterstützte Auftragstechniken zur Minimierung der Oversprayverluste können nur durch unterstützende, d. h. ergänzende Maßnahmen zum Einsatz kommen.
Aus diesen Gründen werden in der Kunststofflackierbranche – bis auf wenige Einzelfälle – Spritzlackierverfahren eingesetzt. Die zur Anwendung kommenden Spritzpistolen arbeiten überwiegend nach dem Prinzip der Druckluftzerstäubung. Der Lackmaterialnutzungsgrad (Verhältnis der auf dem Kunststoffteil aufgebrachten Lackfestkörpermenge zur verspritzten Lackfestkörpermenge) liegt i. d. R. je nach Werkstückgeometrie und Warenträgerflächenbelegung zwischen 20 % (Kleinteile:
z. B. Türgriffe) und 45 % (Großteile: z. B. Stoßfänger, TV-Gehäuse). Die dabei entstehenden Lackmaterialverluste verursachen neben den hohen Lackmaterialkosten auch Folgekosten für die Lackschlammentsorgung, die Anlagenreinigung und Entlackung, die Lackkoagulierung und für den Spritzkabinenwasserwechsel, durch erhöhte Energieverbräuche für die schnelle Lacknebelabscheidung sowie durch erhöhte Nacharbeitsquoten durch vagabundierenden Spritznebel.
Elektrostatischer Lackauftrag
Sehr hohe Lackmaterialeinsparungen (bis zu 50 %) in der Kunststofflackierbranche sind über die Realisierung des elektrostatischen Lackauftrages (vgl. Kap. Elektrostatisches Lackieren) mit hocheffektiven Zerstäubern (elektrostatische Hochrotationsglocke) erzielbar (siehe Abb.).
Lackauftrag mit einer elektrostatischen Hochrotationsglocke (Quelle: Eisenmann Maschinenbau KG)
Kunststoffe sind meist elektrische Nichtleiter, daher muss entweder durch entsprechende Präparation der Teile vor der Beschichtung eine ausreichende Oberflächenleitfähigkeit hergestellt oder durch andere Maßnahmen erreicht werden, dass zumindest während der Beschichtung die Ladungen abgeleitet werden können. Aus diesem Grund werden elektrostatische Lackierverfahren beim Kunststoffteilelackieren überwiegend bei Mehrschichtaufbauten eingesetzt. Die Nichtleiterfunktion der Kunststoffteile wird hierbei i. d. R. über den Auftrag einer Grundierung mit Druckluftzerstäubern, welche nach der Lackhärtung einen leitfähigen Film hinterlässt, gelöst.
Für viele Anwendungen in der Kunststoffbranche (z. B. Einschichtlackierungen, Anwendungen, bei denen ein Leitlack aus Qualitäts- oder Kostengründen nicht zu akzeptieren ist) wurde vom Fraunhofer IPA für den Einsatz von wässrigen Lacksystemen ein neues Verfahren, das „Abführen der Ladungen über den gerade erzeugten Nasslackfilm“, entwickelt: Da Wasserlacke im flüssigen Zustand elektrisch leitfähig sind, können die bei der Lackverarbeitung den Lackpartikeln mitgegebenen Ladungen über den gerade erzeugten Nasslackfilm abgeführt werden. Serienerfahrungen bestehen z. B. bei der Beschichtung von Helmen, Lkw-Anbauteilen, Schwellerverkleidungen und Stoßfängern. Für Großteile gilt dieses Verfahren bereits als Stand der Technik, wenn sich die Teile mit geringem Aufwand erden lassen und der Beschichtungsstart an diesem Erdungspunkt beginnen kann.
Die vom Fraunhofer IPA durchgeführten Untersuchungen und die bisher realisierten Praxisanwendungen zeigen, dass mit dem Einsatz elektro-statischer Hochrotationsglocken beim Lackieren von Kunststoffteilen nach dem Prinzip „Abführung der Ladungen über den gerade erzeugten Nasslackfilm“ folgende Einsparpotenziale genutzt werden können:
- Lackverbrauch 30 bis 60 %,
- Lösemitteleinsatz 30 bis 60 %,
- Lackkoagulatanfall 50 bis 80 %,
- Anlagenlaufzeit 10 bis 30 % (Verkürzung der Lackierzeit),
- Energieeinsparung und
- Reduzierung der Nachlackierarbeit.
Dieses Verfahren wurde im Rahmen eines AiF-Vorhabens, welches im Programm zur Förderung der „Industriellen Gemeinschaftsforschung (IGF)“ vom Bundesministerium für Wirtschaft und Technologie über die AiF finanziert wurde, entwickelt.
Innovative Lackieranlagentechnik
In vielen Kunststofflackierereien sind hohe Qualitätsvorgaben zu erfüllen. Aus diesem Grund gelten alle Maßnahmen zur Erhöhung der First-run-Quote (Anteil der Teile, die ohne Nacharbeit weiterlaufen, am Gesamtdurchsatz) als innovativ. Aus anlagentechnischer Sicht sind dies insbesondere:
- Verbannung aller Schmutz erzeugenden Arbeitsschritte aus der Lackiererei,
- Sauberhaltung der Teile vom Teileherstellprozess bis zur Lackiererei,
- Reinigung der Teile (auch der nicht zu lackierenden Flächen) vor der Lackiererei,
- lufttechnische Abschottung der Vorbehandlungs- und Lackieranlagen,
- Zuluftanlagen mit geeigneten Feinfiltern und Luftbefeuchtung,
- Maßnahmen zur Vermeidung von elektrostatischen Ladungen auf den Teilen und den Transportboxen,
- Systeme zur Reduzierung der elektrostatischen Ladungen auf den Teilen beim Einlauf in die Lackierkabine (bipolar ionisierte Luft, Ionisationssysteme),
- Zugang zu den Anlagenteilen für die zu lackierenden Kunststoffteile, die Materialien (z. B. Lacke und Hilfsmittel) und das Personal (auch Wartungspersonal) nur über geeignete Schleusentechnologien,
- Schmutz oder Abrieb erzeugende Anlagenbauteile unterhalb der zu lackierenden Teile legen (z. B. Förderer) sowie
- die Anlagenbauteile und die Lackierhalle sollten derart gestaltet sein, dass eine schnelle und kostengünstige Reinigung möglich ist.
Die Spritzlackierverfahren erfordern den Aufbau einer umfangreichen Anlagentechnik hinsichtlich
- notwendiger Belüftung des Arbeitsbereiches,
- des Automatisierungsbedarfs,
- der Spritzkabinenabwasserbehandlung,
- der Lackschlammentsorgung,
- der Anlagen- und Warenträgerreinigung (Entlackung) sowie
- gegebenenfalls der Abluftreinigung.
Auch bei der Lackierung von Kunststoffteilen werden zur Energie- und Kosteneinsparung immer öfter „trockene“ Oversprayabscheideverfahren, wie z. B. dreidimensionale Kartonfilter oder Abscheidung über Precoatiermittel (z. B. Steinmehl) erprobt und angewendet. In der kunststoffverarbeitenden Industrie werden bei der Anwendung der Spritzlackierverfahren vor allem folgende Lackierkabinen eingesetzt:
- Spritzkabinen (-stände) mit Drehkreuz bzw. Teileaufhängung,
- Durchlaufkabinen mit Hängeförderer oder Skidförderer in kontinuierlichem oder taktgebundenem Betrieb,
- Flachteilelackiermaschinen in kontinuierlichem Betrieb und
- Rundkettenautomaten.
Die Spritzkabinen oder -stände und Durchlaufkabinen sind – wie in anderen Kabinen – durch ihre großvolumige Bauweise geprägt. Der erforderliche Zuluftbedarf (bei Hochglanzlackierung und z. T. bei Wasserlackanwendung mit Befeuchtung) und die Aufwendungen zur Lackkoagulation inklusive der Abwasserbehandlung bei Nassauswaschungen sind hoch. Bei den kompakten Flachteilelackierautomaten (siehe Abb.) werden die Kunststoffteile auf in Förderrichtung laufende Transportbänder aus Stahl oder aus Kunststoff aufgelegt bzw. auf Warenträger aufgesteckt und durch die Lackierkabine befördert. In der Lackierkabine sind die Zerstäuber an einem Horizontal-Hubautomaten angeordnet. Die Beschichtung erfolgt nur einseitig. Die erzielbare Wirtschaftlichkeit solcher Flachteilelackiermaschinen wird nicht nur durch die kompakte Bauweise, sondern auch durch die mögliche, hohe Warenträgerflächenbelegung positiv beeinflusst. Viele Kleinteile und annähernd rotationssymmetrische Teile werden auf Rundkettenautomaten beschichtet. Die auf Warenträgern aufgesteckten Kunststoffteile werden auf einer Förderkette zu feststehenden oder einachsig bewegten Zerstäubern transportiert. Im Bereich des Zerstäubers wird der Warenträger in Rotation gebracht. Dadurch wird eine hohe Eindringtiefe der Sprühwolke zur Teilegeometrie und eine relativ gleichmäßige Lackbeschichtung erzielt. Durch die feststehenden Zerstäuber kann eine kompakte Kabinenbauweise realisiert werden.
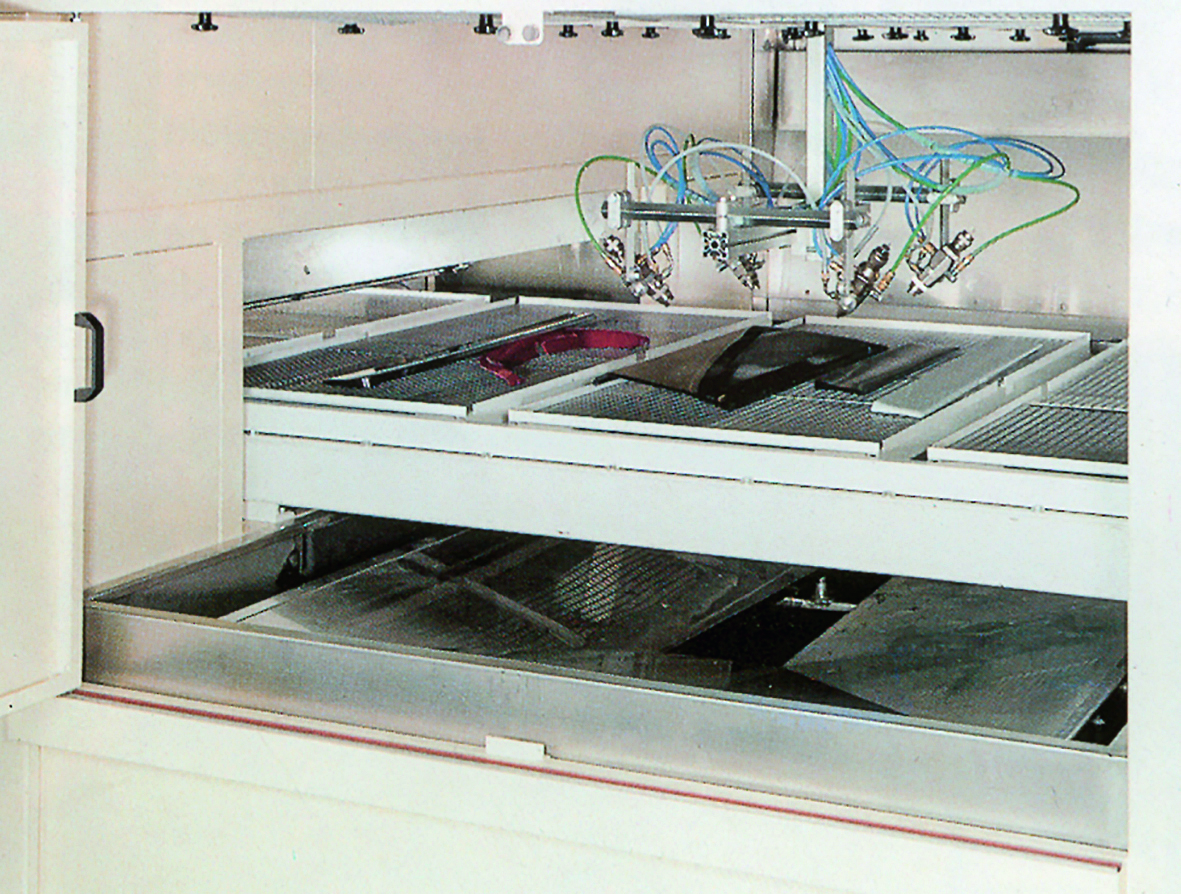
Flachteilelackiermaschine (Quelle: Sprimag Spritzmaschinenbau GmbH & Co. KG)
Fertigungskonzepte in der Kunststofflackier-Branche
Spritzlackierprozesse sind meist sehr kostenintensiv, da aufgrund der oft komplexen Teilegeometrien bei der Stückgutbeschichtung geringe Lackmaterialnutzungsgrade erzielt werden und oft Mehrschichtaufbauten zur Erfüllung der Spezifikationsvorgaben erforderlich sind. Aus diesen Gründen sind auch Fertigungskonzepte zu betrachten, bei denen der Lackierprozess nicht am Schluss der Produktionskette steht, sondern im Sinne der Fertigungsintegration in die Teileherstellung vorverlagert wird. Mögliche Fertigungskonzepte, die in Einzelfällen bereits eingesetzt werden (vgl. Kap. Mehrfarbigkeit ohne Masken), sind:
- In-Mould-Coating: Aufbringen/Einlegen der Beschichtungsstoffe auf das Werkzeug; Hinterspritzen oder -schäumen der Kunststoffmasse (PU) bzw. Verpressen mit Harzmatten (SMC);
- Pre-Coating: Aufbringen der Beschichtungsstoffe auf vorgefertigte Plattenware; Umform- und Fügeprozesse zum Fertigteil;
- In-Line-Press-Coating: Teileherstellung nach dem Stand der Technik; Verpressen der Beschichtungsstoffe mit dem Bauteil in einem Werkzeug.
metin.kuyucu@ipa.fraunhofer.de