Expertennetzwerk 3. Prozesse & Verfahren Lackiergeräte und Anlagentechnik
Flüssiglack-Beschichtung ohne Zerstäubung
Fluten
Beim Fluten wird das Lackmaterial über die Werkstücke gegossen. In modernen Anlagen werden die Werkstücke in eine geschlossene Kammer geführt und mit Lack überflutet. Der überschüssige Lack tropft ab und wird in einer Auffangwanne gesammelt. Nach einer Aufarbeitung durch Filtration wird der Lack erneut den Flutdüsen zugeführt. Hierbei wird eine sehr hohe Materialausbeute erreicht. Geflutet wird vor allem in automatisch arbeitenden Anlagen, in denen Lackviskosität, Lacktemperatur und Transportgeschwindigkeit der Werkstücke genau aufeinander abgestimmt sind. Die Schichtdicke der Beschichtung (Video zur Schichtdickenmessung) wird hauptsächlich über die Viskosität des Lackes eingestellt. Bei bestimmten Werkstückformen oder höheren Anforderungen an das optische Aussehen der Beschichtung sind die Teile beim Fluten zu bewegen (z. B. zu drehen). Damit wird eine gleichmäßigere Lackverteilung erreicht.
Eine Abwandlung des einfachen Flutens ist das Flow-Coating-Verfahren, bei welchem über gerichtete Sprühdüsen die zu lackierenden Werkstücke unter geringem Druck ohne Zerstäubung beschichtet werden. Hierbei ist die Gefahr der Schaumbildung im Lack relativ groß. Außerdem ist zu beachten, dass z. B. gegenüber dem Tauchen wesentlich höhere Verdunstungsverluste an Lösemitteln auftreten. Aus diesem Grund kommen vor allem wasserlösliche Lacke zum Einsatz. Dem Vorteil geringer Materialverluste steht eine in nicht allen Ansprüchen genügende Beschichtungsqualität gegenüber. Das Verfahren eignet sich besonders für großflächige und sperrige Werkstücke, z. B. Heizkörper, Dachziegel, Rahmenteile für Lkw oder Landmaschinen, bei denen kein allzu großer Wert auf die erreichte Oberflächenqualität gelegt wird. Auch in der Holzindustrie stellt das Fluten ein wichtiges Applikationsverfahren beim Imprägnieren oder Grundieren beispielsweise von Fensterrahmen dar. Eine wichtige Voraussetzung an die Werkstücke für den Einsatz dieses Verfahrens ist, dass diese keine schöpfenden Hohlräume oder Vertiefungen haben.
Gießen
Bei diesem Verfahren durchlaufen ebene oder nahezu ebene Werkstücke (Platten, Bänder) einen Lackvorhang und erhalten auf der oben liegenden Fläche einen gleichmäßigen Lackauftrag.
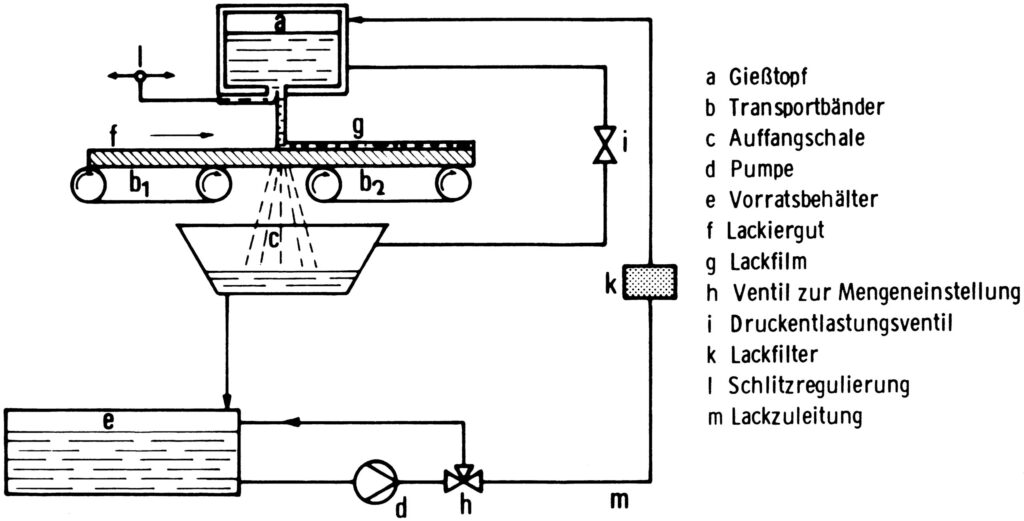
Bei der Gießmaschine wird der Lack mit einer Förderpumpe aus einem Lacktank in den Gießkopf gepumpt. Der Gießkopf erstreckt sich über die ganze Breite der Anlage. Die Dosierung des Beschichtungsmaterials erfolgt durch Verstellung der Gießlippen im Gießkopf. Aus dem schmalen Spalt zwischen den Gießlippen läuft ein geschlossener Lackfilm. Die Lackauftragsmenge ist durch die Gießlippenverstellung oder durch Veränderung der Durchlaufgeschwindigkeit des Werkstückes regulierbar. Die Schichtdicke ist zusätzlich über die Lackviskosität einstellbar. Überschüssiges Lackmaterial fließt in das Vorratsgefäß zurück, sodass kaum Lackverluste entstehen (siehe Abb.)
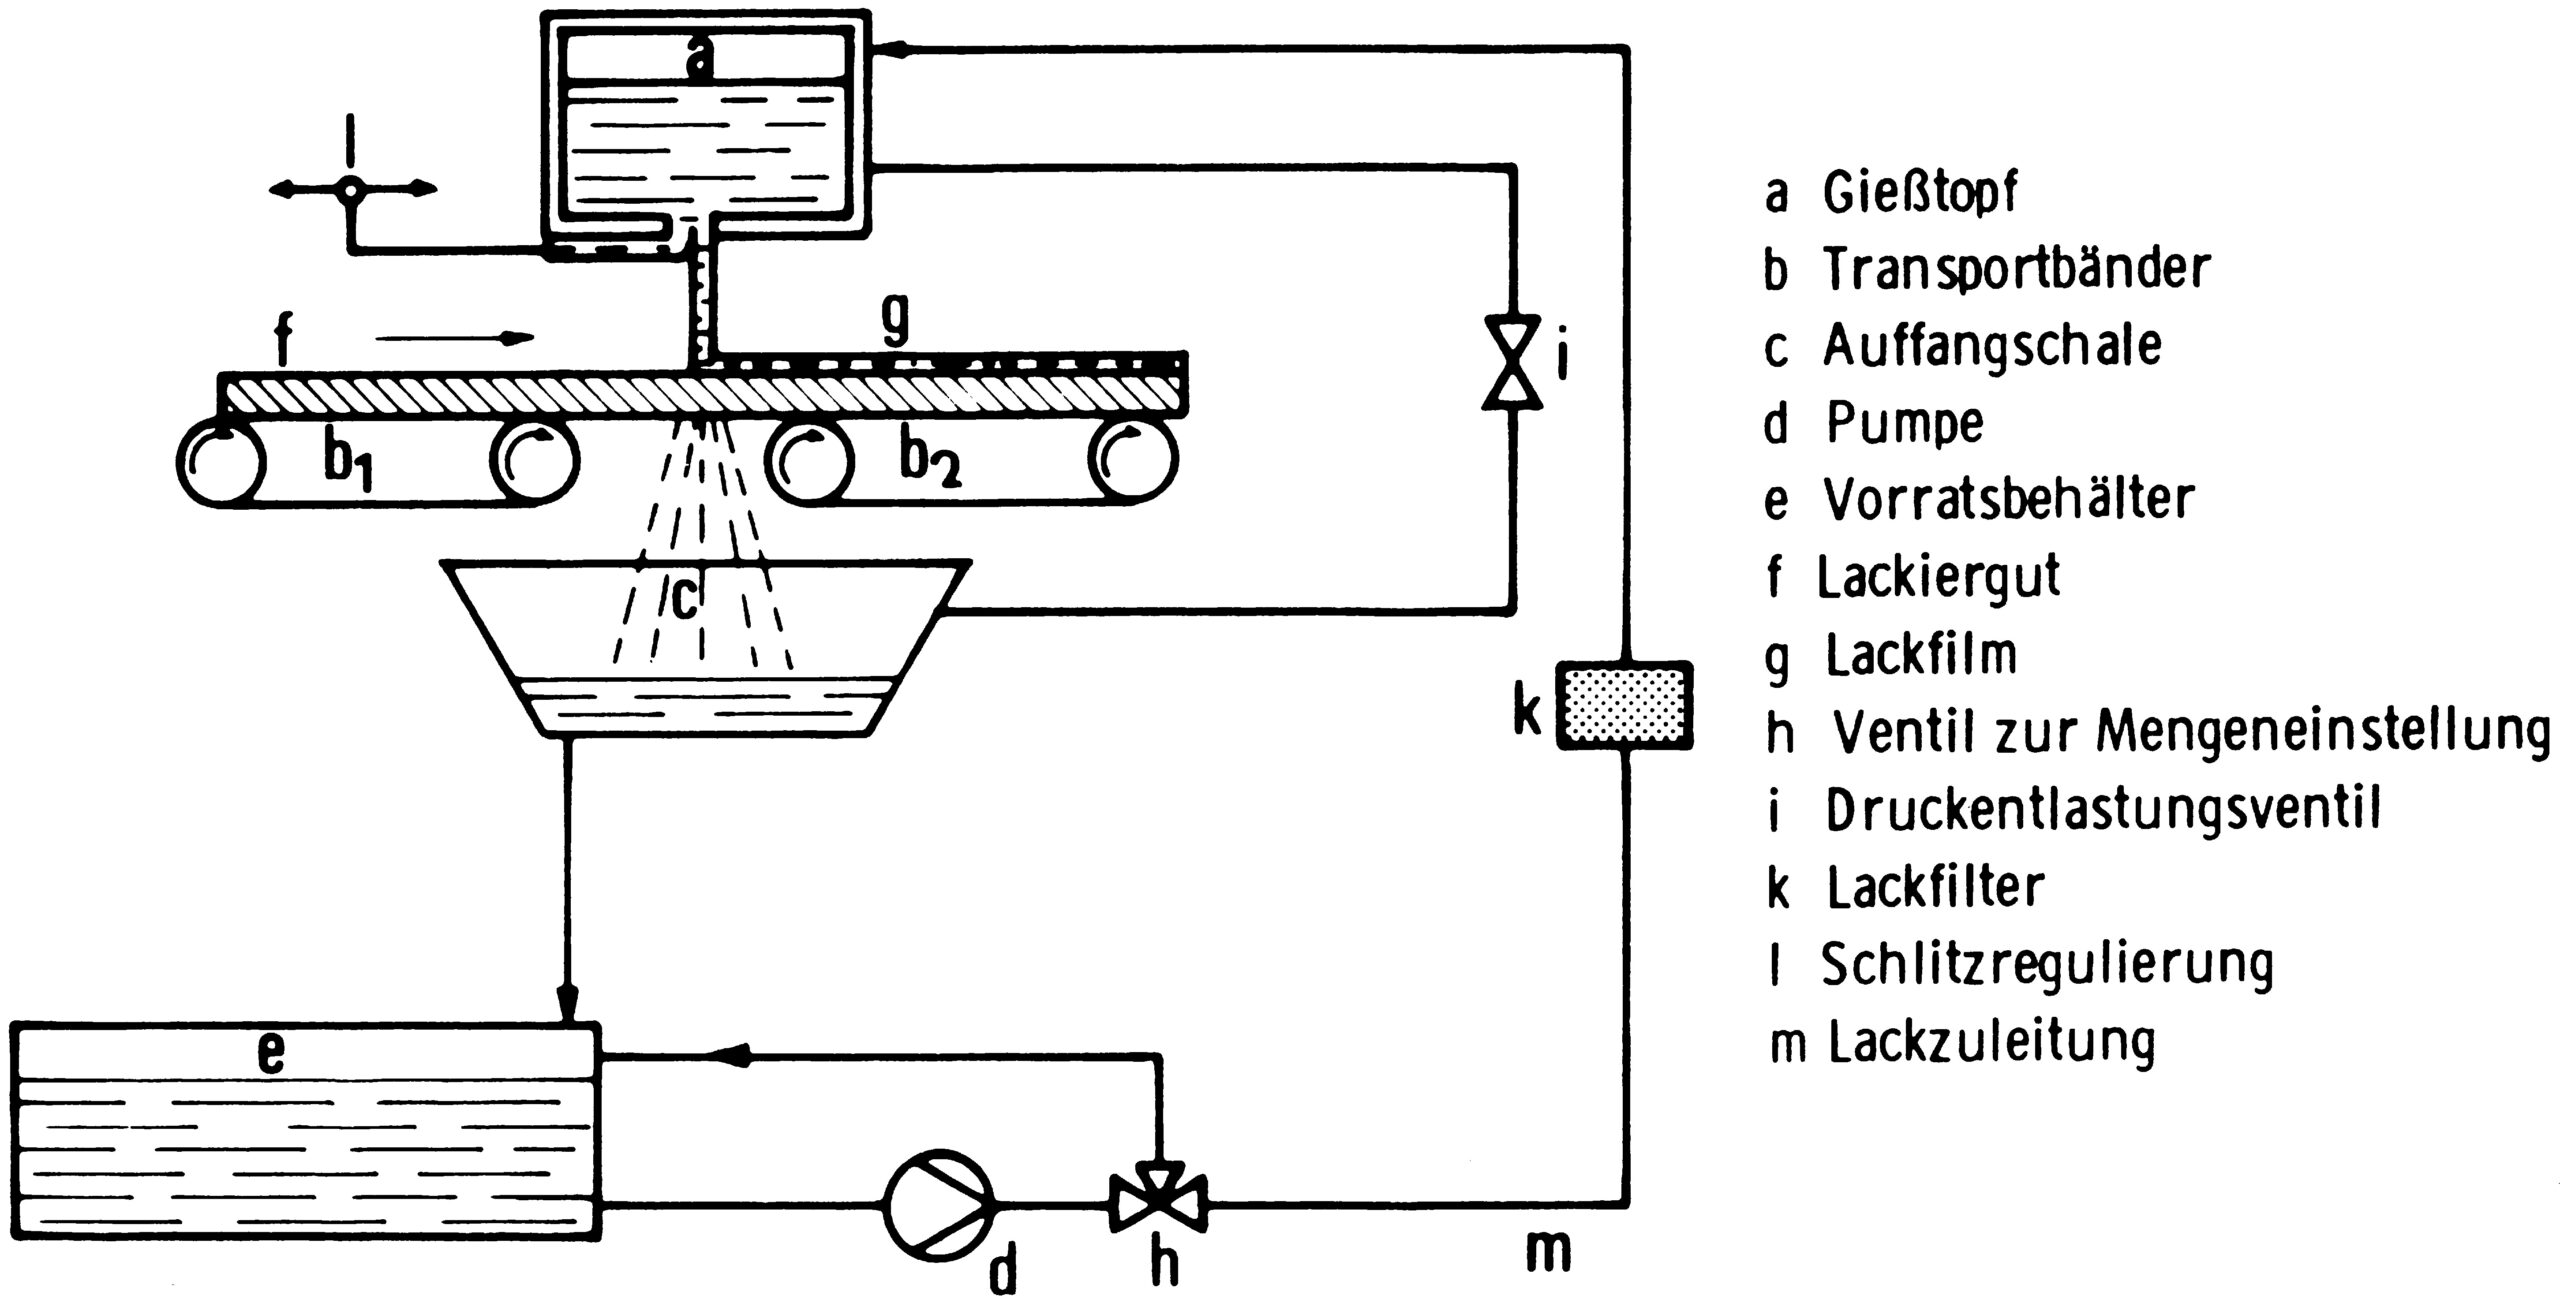
Gießen von Lack
Da sich das Lackmaterial ständig im Umlauf befindet, kann eine Kühlung notwendig sein. Vor diesem Hintergrund ist ein Lackmaterial, das hochsiedende Lösemittel enthält, zu bevorzugen, um den Verlust an Lösemitteln durch Verdunstung zu minimieren. Je nach Bauart der Anlagen sind Lackmengen von 40 g/m² bis zu 500 g/m² im Gießverfahren auftragbar. Das Verfahren eignet sich somit besonders für Dickschichtlackierungen.
Eine wesentlich höhere Produktionssicherheit kann durch das Erzeugen eines Unterdruckes im Gießkopf erreicht werden. Die Feineinstellung des Lackdurchlaufes ist hierbei einfacher. Durch den Unterdruck kann der Gießspalt weiter geöffnet werden, und es entsteht trotzdem ein streifenfreier, dünner und gleichmäßiger Lackfilm. Mit dieser zusätzlichen Einstellmöglichkeit können Lacke in einem größeren Viskositätsbereich verarbeitet werden. Verfahrensbedingt sind zum Transport der Werkstücke mindestens zwei getrennte Transportbänder notwendig. Nach dem Gießvorgang laufen die Werkstücke auf das zweite Transportband auf. Hierbei bildet sich häufig ein störendes Luftkissen zwischen Werkstück und Transportband aus. Dies führt zu Ungleichmäßigkeiten im Transport, die in der Beschichtung sichtbar werden können. Ein weiteres aus der Praxis bekanntes Problem ist das der Bandverschmutzung. Abhilfen bieten hier spezielle Längsriefenbänder mit ihrer um bis zu 90 % geringeren Berührungsfläche. Das Verfahren wird hauptsächlich zum Verarbeiten von Polyesterharzlacken eingesetzt, ist aber für fast alle Lackarten geeignet. Bei Anlagen mit nur einem Gießkopf bereiten 2-Komponenten-Lacke wegen ihrer begrenzten Topfzeit Probleme. Hier ist es möglich, Härter- und Stammlack mit verschiedenen Gießköpfen aufzutragen, z. B. Härter-Stammlack oder Stammlack-Härter-Stammlack. Um Stillstand und Verlustzeiten bei Farbwechseln zu vermeiden, werden Anlagen mit schwenkbaren und ausfahrbaren Gießeinheiten betrieben.
Mit dem Gießverfahren können gleichmäßige Schichtdicken in Verbindung mit einem hohen Auftragswirkungsgrad erzielt werden. In der Leiterplattentechnik hat sich mit der zunehmenden Miniaturisierung der Bauteile das Verfahren des Vorhanggießens, welches mit speziellen Gießmaschinen durchgeführt wird, als Konkurrenzverfahren zum Siebdruck etabliert.
Schleuderlackierung
Die Schleuderlackierung (sog. Spin-Coat-Verfahren) ist ein sehr effektives, kostengünstiges und einfach zu handhabendes Lackierverfahren und eignet sich sehr gut, um dünne und gleichmäßige Schichten auf ein Substrat aufzubringen. Zum Aufschleudern eignen sich alle in Lösung vorliegenden Materialien, wie z. B. der in der Mikroelektronik verwendete Fotolack. Es wird bevorzugt bei kleinen, rotationssymmetrischen Werkstücken (z. B. Brillengläser, Linsen, Wafern usw.) angewandt. So werden kratzfeste Beschichtungen auf den Blu-Ray-Discs, aber auch Fotolacke in der Lithografie zur Erzeugung ultrafeiner Strukturen in der Halbleitertechnik (Schichtdicke unter 1 µm) mit diesem Verfahren appliziert. Schleuderlackierte Werkstücke zeichnen sich vor allem durch eine gleichmäßige Schichtdicke und sehr guten Verlauf aus.
Beim Schleuderlackieren wird die Fliehkraft eines rotierenden Körpers (des Werkstückes) ausgenutzt, indem auf seinen Rotationsmittelpunkt der Lack aufgebracht wird. Hierbei wird der Lack nach außen geschleudert und bildet den gewünschten Beschichtungsfilm aus (siehe untere Abb.) Über den Einsatz eines exakten Dosiersystems, die Anpassung der Drehzahl, die Beschleunigung, die Prozessdauer und die Viskosität des Lackes kann die Schichtdicke eingestellt werden. Bei diesem Verfahren kann ein Auftragswirkungsgrad von annähernd 100 % erzielt werden, wodurch sich Kosten senken lassen und die Umweltbelastung stark reduziert wird. In Kombination mit UV-härtenden Lacken können auch noch kurze Trocknungszeiten und baulich kleine Kabinen realisiert werden. Bei exakter Einstellung kann das Schleuderlackieren sowohl im kontinuierlichen als auch im diskontinuierlichen Betrieb angewendet werden, wodurch sich ein hoher Teiledurchsatz ergibt.
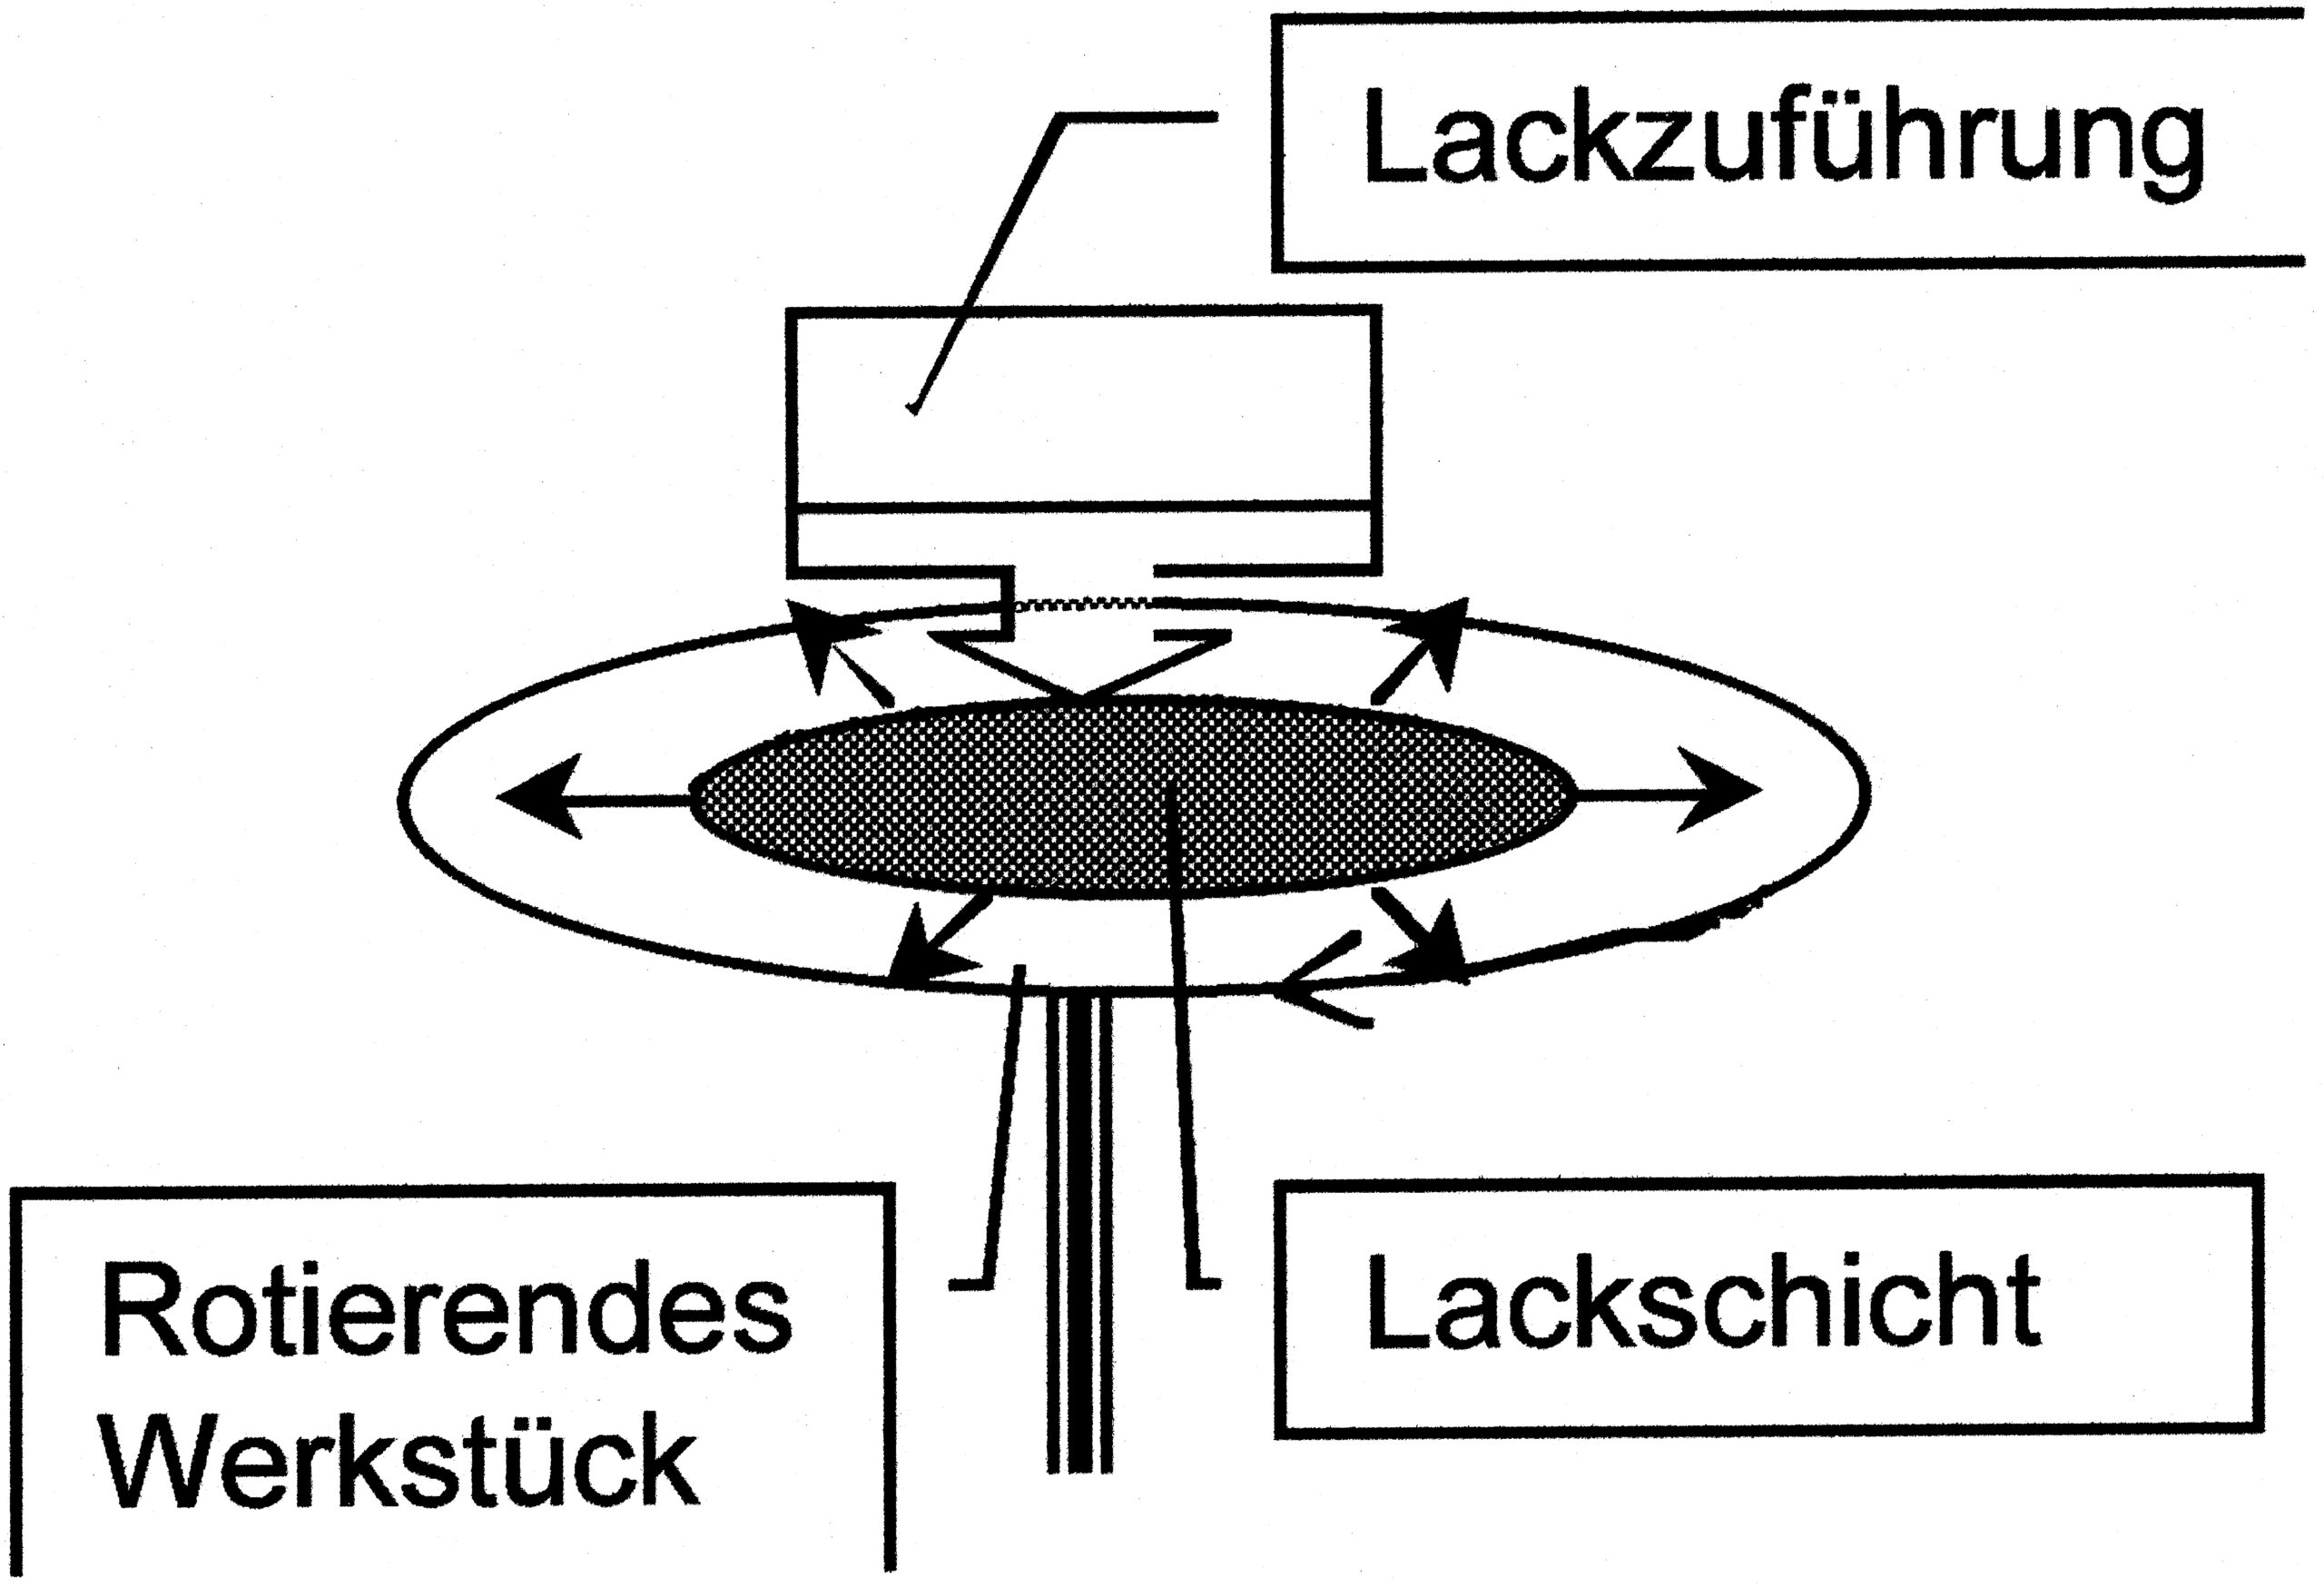
Schemadarstellung des Schleuderlackiervorgangs
Siebdruck
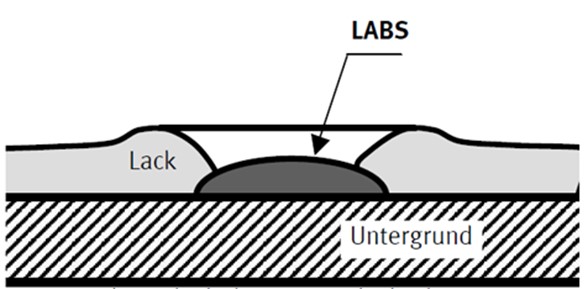
Das Siebdruckverfahren wird neben seiner Funktion zur Beschriftung und dekorativen Beschichtung zur wetterfesten Lackbeschichtung von z. B. Papierplakaten oder zur wasserabstoßenden Lackierung von Möbelteilen und dergleichen eingesetzt. In der Leiterplattentechnik wird dieses Verfahren zur Abdeckung von Leiterstrukturen vor dem Ätzprozess, zum Druck von Lötstoppmasken zum Positions- bzw. Bestückungsdruck und zum Druck von Abdecklacken (zum Schutz von Goldkontakten beim Löten) verwendet (siehe Abb.). Für körperhafte, zylindrische oder konische Substrate gibt es Spezialdruckvorrichtungen.
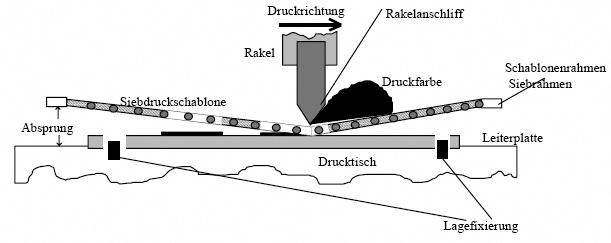
Prinzip des Siebdruckes am Beispiel einer Leiterplatte (Quelle: VDE/VDI 3711 Blatt 5.2)
Bei diesem Beschichtungsverfahren wird der pastös eingestellte Lack durch ein engmaschiges Gewebe aus Polyester, Polyamid (dehnbar) oder Metallgewebe mithilfe einer Gummirakel auf das Substrat aufgebracht. Wesentlich für das Ergebnis des Siebdruckes sind Härte, Rakelprofil, -schliff, -druck und -stellung. Übliche Rakelhärten sind 65-85 Shore A. Zu der Rakelstellung lässt sich sagen, dass mit abnehmendem Winkel die Lackmenge, die durch das Sieb gedrückt wird, abnimmt. Der Rakeldruck während des Siebvorgangs muss konstant gehalten werden, um ein gleichmäßiges Druckbild zu erhalten. Die Schichtdicke ist über die Stärke der Gewebefäden und die Maschenweite einzustellen, wobei sowohl sehr dünne, aber auch dicke Lackschichten realisierbar sind.
Das Besondere an diesem Verfahren ist, dass durch die Gewebeschablone Teilbereiche des Substrates unbeschichtet bleiben können, um eine spezielle Nachbehandlung der Teile zu gewährleisten (z. B. Leimstellen bei Möbelteilen; Lötpunkte bei der Leiterplattenproduktion).
Trommeln und Zentrifugieren
Trommeln und Zentrifugieren sind rationelle Lackierverfahren für kleine Massenartikel wie Knöpfe, Ösen, Schnallen, Haken, Schlossteile, Spielfiguren usw. Das Lackiergut sollte jedoch zwei Forderungen erfüllen. Es darf nicht vollkommen flach sein, weil es sich sonst schuppenartig zusammenschieben würde, und es darf sich nicht zu einem unentwirrbaren Knäuel verhaken. Die Werkstücke können sowohl aus Metall als auch aus Holz oder Kunststoff bestehen.
Das Verfahren läuft z. B. wie folgt ab:
- Schütten der Kleinteile in einen Drahtkorb,
- Tauchen in Grundlack (dünnflüssiger Speziallack) und abtropfen lassen,
- beschichtete Teile in Behälter (Zentrifuge oder Trommel) schütten und mehrere Minuten bewegen, anschließend trocknen lassen,
- evtl. die Teile in einen weiteren Behälter schütten und den Vorgang mit einer weiteren Lackschicht wiederholen.
Es ist auch möglich, das Lackmaterial während des Bewegungsvorganges mit Spritzpistolen in den Behälter einzusprühen. Das Bewegen des Behälters ist häufig auch beim nachfolgenden Lacktrocknungsprozess notwendig. Um den Lackiervorgang zu verkürzen, können die Behälter beheizt werden, damit die flüchtigen Lösemittelanteile der Lacke schneller verdunsten. Die Bewegung des Behälters muss entsprechend der Art der zu lackierenden Teile (nach ihrer Größe und Form) sowie nach der Größe des Behälters geregelt werden. Dabei sind Rüttelbewegungen (Trommeln) und Rotationsbewegungen (Zentrifugieren) auch in Kombination möglich.
Vorteile:
Wirtschaftliches und verlustarmes Verfahren für das Beschichten von kleinen Massenartikeln.
Nachteile:
Die Qualität der Beschichtung ist im Allgemeinen nicht besonders hoch. Beim Lackierprozess verkleben die Werkstücke teilweise, sodass Markierungen zurückbleiben. Außerdem erzeugt der dünnflüssige Lack oftmals nicht deckende Beschichtungsüberzüge.
Vakuumlackieren
Der flüssige Lack wird in die Bodenwanne der Beschichtungsanlage gefüllt. Durch einen starken Luftsog wird der Lack aus dem Vorratsbehälter gesaugt, aufgewirbelt und nach oben abgesaugt. Dadurch entstehen im Innern der Kammer Lacknebel, durch welche die Werkstücke (Profile) hindurch transportiert und beschichtet werden (siehe untere Abb.). Zur Wahrung des erforderlichen Vakuums in der gesamten Maschine ist es wichtig, dass der Ein- und Auslass für die Werkstücke in der Beschichtungsanlage genau dem Werkstückquerschnitt angepasst sind, d. h., zwischen dem Werkstückquerschnitt und dem Ein- und Auslass dürfen ringsum lediglich einige Millimeter Freiraum bestehen. Somit wird der überschüssige Lack beim Verlassen der Werkstücke aus der Beschichtungsanlage durch die vom Unterdruck in der Kammer angesaugte Luft abgerissen und die Lackschicht geglättet. Das Vakuumlackieren gewinnt vor allem in der Holzindustrie bei der Lackierung verschiedenster Profile und Leisten immer mehr an Bedeutung. Seine Vorteile liegen im sehr hohen Auftragswirkungsgrad von ca. 100 % und den verringerten Lösemittelemissionen, die vor allem durch den Einsatz wasserlöslicher bzw. festkörperreicher Lacksysteme erreicht werden.
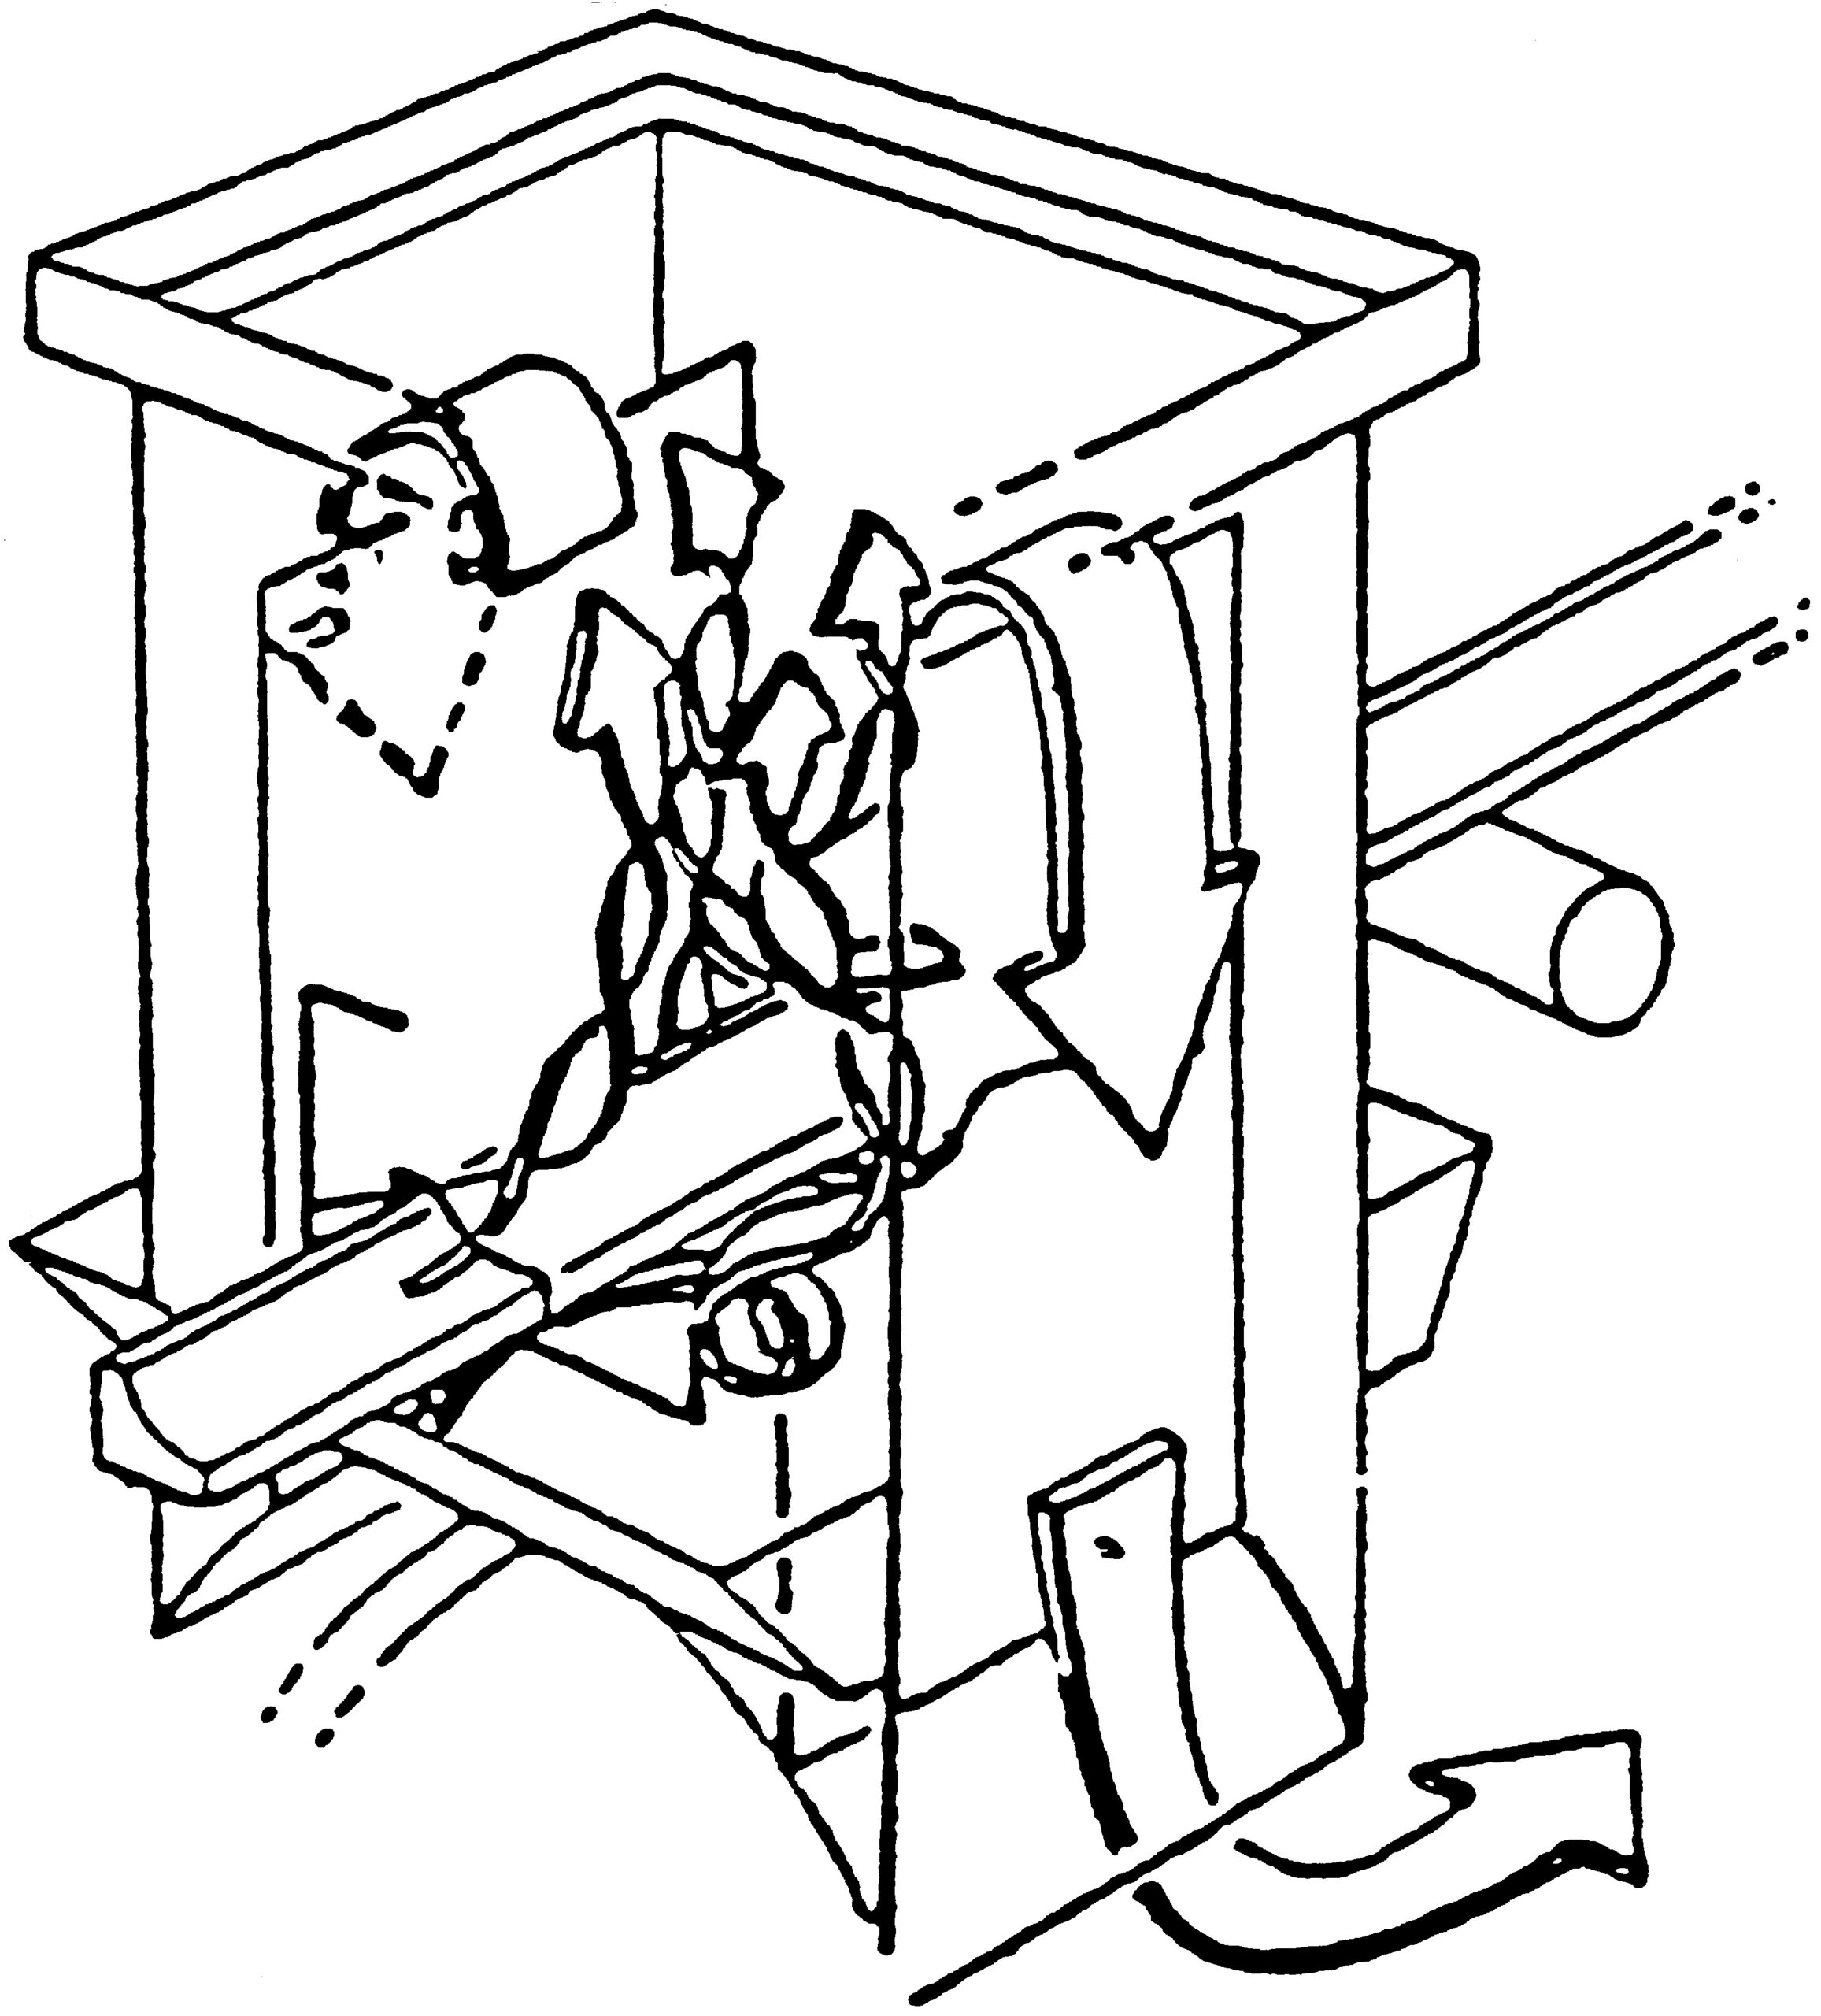
Schemadarstellung der Vakuumapplikation
Walzen
Im Walzverfahren werden plane Objekte wie Holztafeln, Metallplatten, aber auch Folien und Papier einseitig oder beidseitig mittels rotierender Gummiwalzen lackiert. Die Werkstücke werden mittels Transporteinrichtungen unter der fest installierten Lackauftragswalze vorbeigeführt. Eine polierte, hart vergütete Walze „pick up roll“ übernimmt in direktem Zusammenwirken mit der Lackauftragswalze „transfer roll“ das Dosieren. Durch Veränderung des Abstandes und des Anpressdruckes zwischen Auftrags- und Dosierwalze wird die Auftragsmenge eingestellt. Weitere Einflussgrößen sind die Lackviskosität, Durchlaufgeschwindigkeit, Umfangsgeschwindigkeit der Dosierwalzen und Anpressdruck der Auftragswalzen gegen das Werkstück.
Bei diesem Verfahren kann die Lackauftragswalze im Gleichlaufverfahren gleichsinnig oder im Reversverfahren gegensinnig drehen (siehe Abb.)
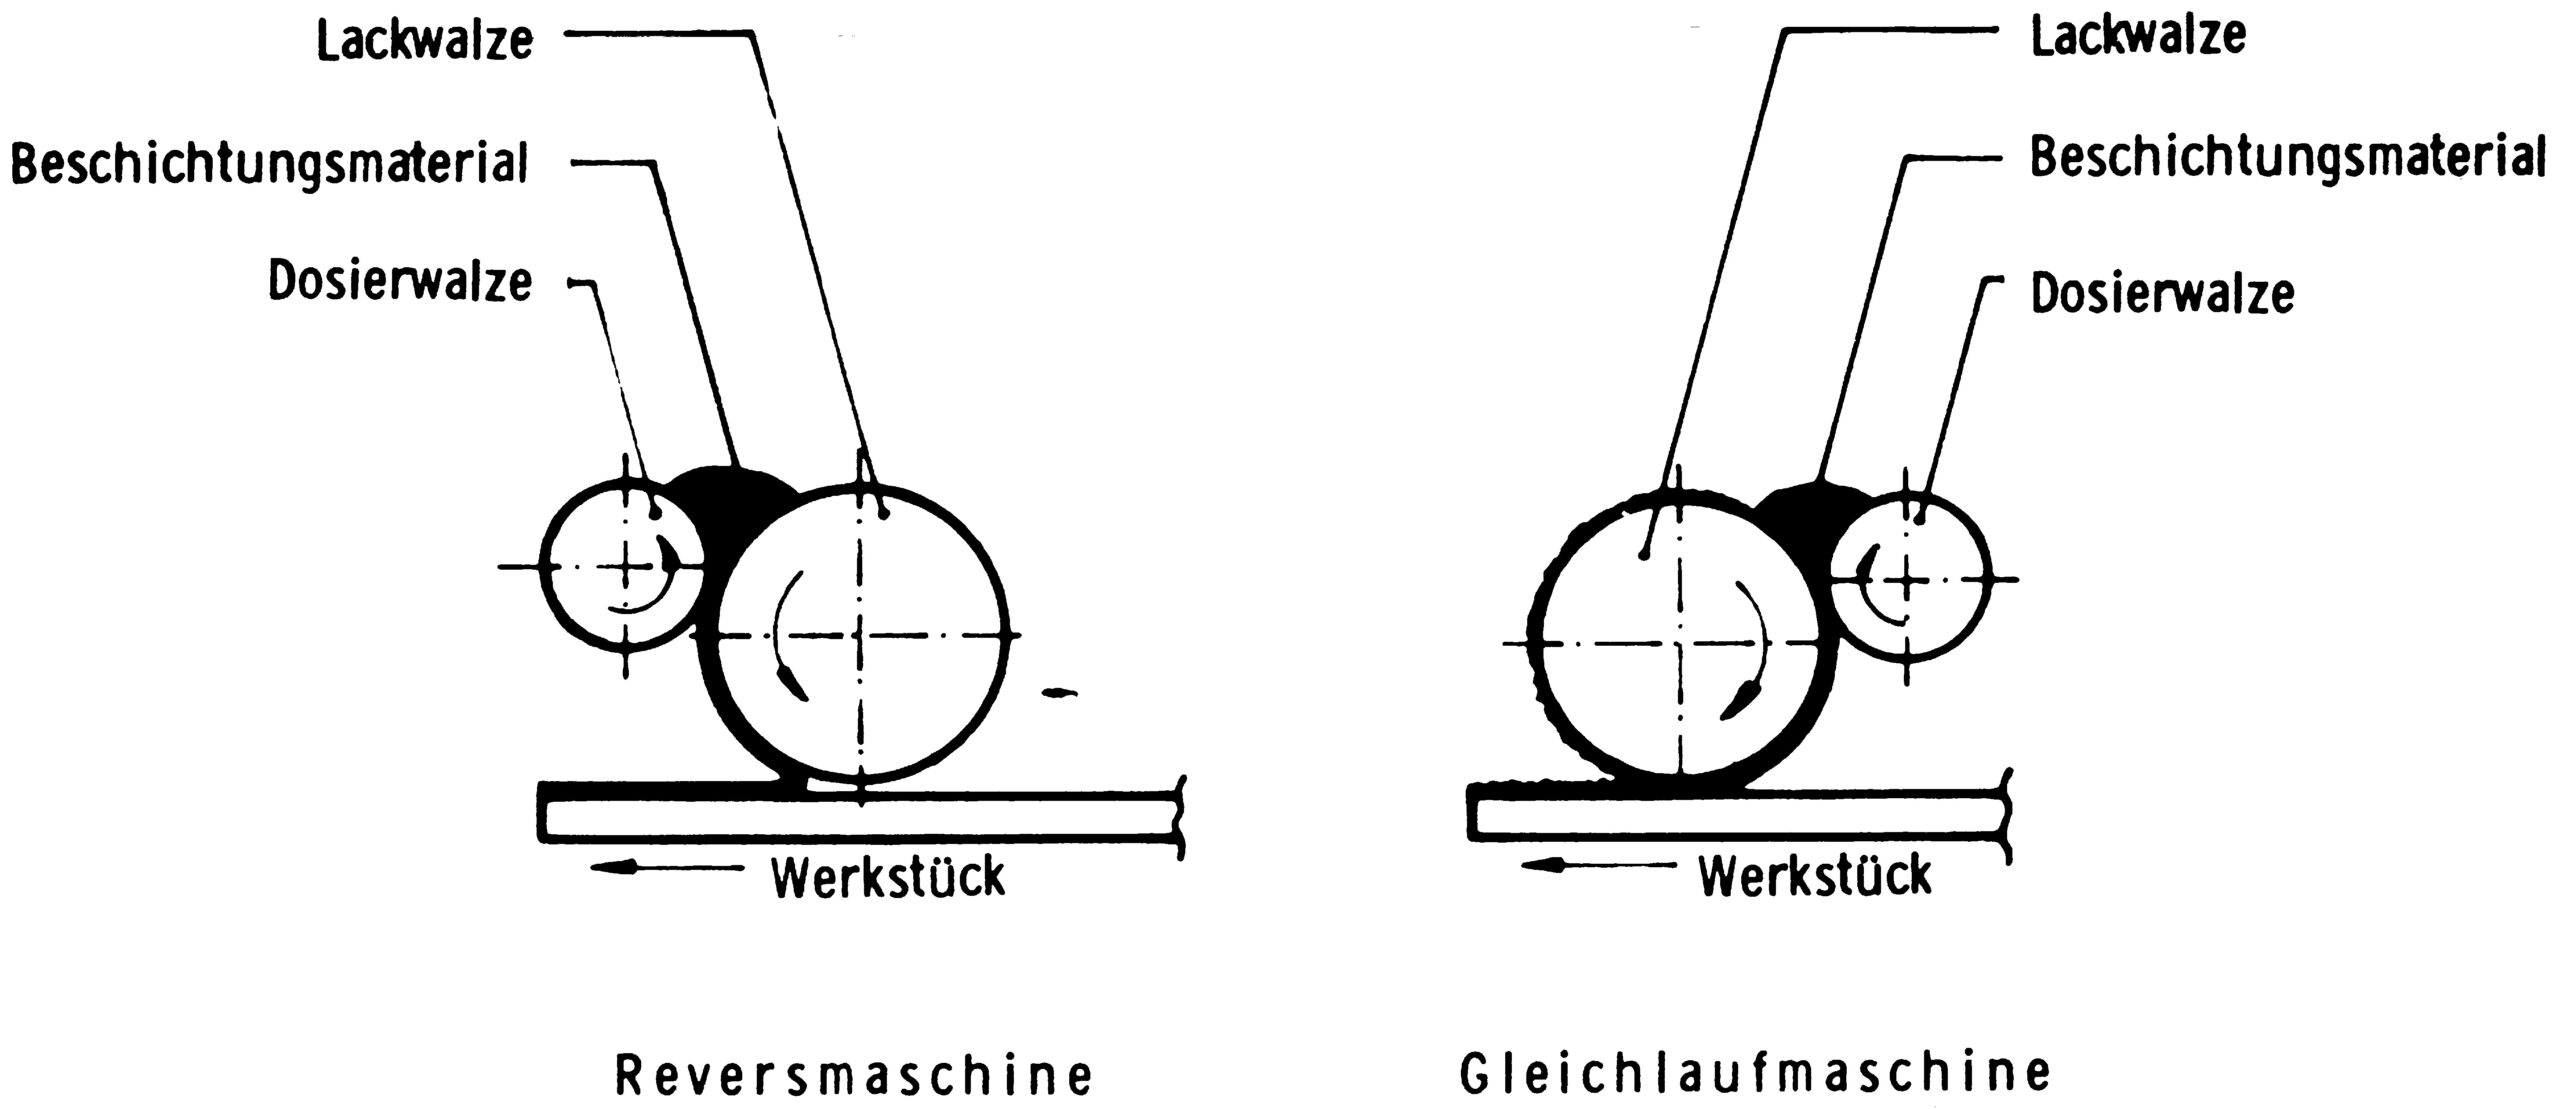
Lackieren im Walzverfahren
Während im Gleichlaufverfahren nur Schichtdicken von 10–15 µm mit ausreichender Oberflächenglätte appliziert werden können, erlaubt das Reversverfahren eine Spannbreite von ca. 3–100 µm bei gleichzeitig höherer Materialviskosität. Das Reversverfahren bringt bei einem Auftragswirkungsgrad von nahezu 100 % strukturfreie bis hochglänzende Flächen, eine vollkommen gleichmäßige Schichtdickenverteilung und eine Dosiergenauigkeit von etwa 2 g/m² (Trockenfilm). Dieses Verfahren erlaubt auch das Auftragen dünnster Haftvermittlerschichten vor der Hauptbeschichtung sowie den Einsatz von Polymerisationslacken mit hoher Viskosität und 100 % Festkörperanteil (lösemittelfreie Systeme). Der Auftrag von Zweikomponentenlacken ist ebenfalls möglich, wobei zunächst der Härter und anschließend der Stammlack aufgewalzt werden.
Schnelle Farbwechsel können mit komplett ausfahrbaren und auswechselbaren Walzaggregaten erreicht werden. Das Walzen ist ein rationelles und wirtschaftliches Beschichtungsverfahren für Flachteile. Bei leicht profilierten Teilen (z. B. Holzpaneele) können Radien und Fasen durch Einsatz eines Soft-Rollers, einer Walze mit weicher, aber verschleißfester Gummierung, mitlackiert werden.
-
philipp.knee@ipa.fraunhofer.de