Aufgaben des Trocknens und Härtens
Am Ende des Verfahrensablaufs einer Beschichtung steht das Trocknen und Aushärten einer Lackschicht. Organische Lösemittel oder Wasser helfen, während des Beschichtungsvorganges und der Filmbildung die Lackeigenschaften optimal einzustellen. Im Zuge des Trocknungsprozesses werden die Lösemittel durch Verdunsten oder Verdampfen ausgetrieben und verbleiben im Gegensatz zu anderen Lackbestandteilen nicht in der erzeugten Lackschicht. Beim Härten wird durch chemische Reaktion eine Vergrößerung der Moleküle des Bindemittels erzielt. Je nach Reaktionsart unterscheidet man Polymerisation, Polykondensation, Polyaddition und oxidative Trocknung. Es gibt Beschichtungen, die nur getrocknet (physikalischer Vorgang) oder nur gehärtet (Reaktion zweier oder mehrerer Komponenten) werden; bei den meisten Lacken aber folgt auf einen Trocknungsprozess ein Härtungsprozess. Eine Besonderheit stellen die lösemittelfreien Pulverlacke dar, die mit einem Festkörperanteil von 100% zuerst angeliert und anschließend vernetzt werden.
Beim Trocknen wie beim Härten wird dem Lackiergut direkt oder indirekt (Wärme-) Energie zugeführt. Wenn im Folgenden von Trocken- bzw. Härteverfahren berichtet wird, dann ist davon auszugehen, dass die Verfahren mehr oder weniger für beide Prozesse geeignet sind.
Trocknungsverfahren
Im Folgenden sind alle gebräuchlichen Trocknungsverfahren nach physikalischen Gesichtspunkten zusammengestellt und beschrieben.
In einem ersten Abschnitt werden Verfahren vorgestellt, die sich eines strömenden Mediums bedienen, zu denen zum Beispiel die klassische und sehr universell einsatzbare Trocknung mit Hilfe der Konvektion gehört. Der zweite große Abschnitt beschäftigt sich mit der Energieübertragung mittels elektromagnetischer Wellen. Hierzu gehören die bekannten strahlungsbasierten Verfahren wie die IR- und die UV-Trocknung. Sonderfälle wie die Trocknung im Mikrowellenplasma finden ebenfalls Erwähnung. Bewegt man sich im elektromagnetischen Spektrum von der IR-Strahlung ausgehend in Richtung größerer Wellenlängen bzw. kleinerer Frequenzen, dann werden die Begriffe elektromagnetische Felder und Strahlung oft gleichwertig verwendet. Wichtige Trocknungsverfahren, die sich der elektromagnetischen Wechselfelder bedienen, sind die induktive und dielektrische Trocknung bzw. Härtung. Ganz an den Schluss dieses Überblicks reiht sich ein Verfahren, das die UV-Strahlung energetisch noch übertrifft und in der Lage ist Elektronen aus einem Atom oder einem Molekül herauszulösen; gemeint ist das Elektronenstrahlhärtungsverfahren mittels ionisierender Strahlung.
Aktuelle Herausforderungen
Die Produktentwässerung und Trocknung gehören im industriellen Bereich zu den energieintensivsten Prozessen. Es gibt Schätzungen, wonach weltweit 25% des Energieverbrauchs in der Industrie für diese Prozessschritte aufgewendet wird. Vor dem Hintergrund steigender Energiekosten und klimapolitischer Ziele besteht die Motivation, die Energieeffizienz der Bauteiltrocknung bzw. -härtung zu steigern. Dies geschieht in erster Linie durch die richtige Wahl der Trocknungstechnologie, für die diese Übersicht eine Hilfestellung darstellen kann. Es lohnt sich bei jeder Trocknungsaufgabe neu zu prüfen, welche Energieeintragungsmethode unter den Aspekten Produktionseffizienz, Qualität und Energiekosten die vorteilhafteste ist. Ist die Entscheidung für das Trocknungsverfahren gefallen, gilt es die Energieeffizienz des Prozesses in den Blick zu nehmen, denn hier liegt ein weiterer großer Hebel der Verbrauchsreduzierung. Am Beispiel von Lackierereien der Automobilindustrie lässt sich sehr schön ablesen, wie solche Schritte aussehen können. Lastabhängige Regelungen des Frischluft- und Abluftstroms, der Einsatz von Wärmerückgewinnungsmaßnahmen und somit die Absenkung des Enthalpiestroms an die Umgebung oder die Reduzierung des Warenträgergewichts (Skid) gehören in diesem Bereich mittlerweile zum Standard.
Aktuell auch ist die Elektrifizierung aller Prozessschritte beim Lackieren im Fokus der Autohersteller. Sie erhalten dadurch die Möglichkeit, vom fossilen Energieträger Gas unabhängig zu werden und durch den Einsatz von Ökostrom ihre Anlage klimafreundlich zu betreiben. Allein durch den Einsatz elektrisch betriebener Trockner lässt sich bei Verwendung von Ökostrom der CO2-Ausstroß der gesamten Lackiererei um 40% senken.
1. Trocknern bzw. Härten mit Hilfe eines strömenden Mediums
1.1 Luft (Umlufttrocknung)
Beschreibung:
Bei der Umlufttrocknung bzw. -härtung überträgt ein zirkulierender Heißluftstrom (Konvektion) seinen Wärmeinhalt mit einer Geschwindigkeit von ca. 2 – 20 m/s durch Wärmeaustausch auf das beschichtete Werkstück.
Lackbezogene Anwendung:
Nutzbar für alle wärmehärtenden, lösemittelhaltigen und -freien Lacksysteme (inklusive der Haftwassertrocknung). Hinsichtlich der Schichtdicke und Pigmentierung ergibt sich keine Begrenzung. Allerdings muss die Trocknungszeitabhängigkeit von Lacksystem, Schichtdicke und Wärmekapazität des Werkstücks berücksichtigt werden. Die übliche Trocknungszeiten liegen im Bereich von 3 bis 45 Minuten. Verschiedene Faktoren haben einen Einfluss auf die Beschichtungsqualität: Ohne hochwertige temperaturbeständige Filterung der Umluft besteht eine erhöhte Gefahr von Schmutzeinschlüssen v. a. solange der Lack noch nicht ausgehärtet ist. Die finale Beschichtungsqualität ist zudem eine Funktion der Temperatur (Härte, Haftung) sowie der Trocknungszeit (Verlauf, Härte); Vorgaben hierzu finden sich in den Datenblättern der Lackhersteller und können durch die Aufnahme von Temperaturmesskurven am Werkstück empirisch überprüft werden.
Werkstückbezogene Anwendung:
Konvektiv trockenbar sind alle wärmeunempfindlichen Grundmaterialien. Zudem können alle Werkstückformen eingesetzt werden, da Warmluft oder übertragbare Wärmeenergie durch Wärmeleitung überall hingelangen kann. Bei Kunststoff und Holz (thermische Schädigung, Verformung) sollten Niedertemperaturlacksysteme verwendet werden. Bei Multisubstratwerkstücken sind unterschiedliche Wärmeausdehnungskoeffizienten zu berücksichtigen.
Wichtige Merkmale:
Vorteile:
- Trocknen und Härten vieler industriell eingesetzter Lacksysteme möglich (z.B. bei der Karosserielackierung)
- Einfache Temperaturregelung des Heißluftstroms und somit Gewährleistung der maximalen Objekttemperatur (Vermeidung von Überbrand)
- Durch die Erhöhung der Luftgeschwindigkeit im Trockner mit Hilfe von Düsen kann das Aufheizverhalten komplexer 3D-Bauteile (z.B. Karosserien) gezielt gesteuert werden – ohne die Gefahr von Überbrand.
- Die Erwärmung des gesamten Bauteils bei der konvektiven Lackhärtung wird im Karosseriebau genutzt, wo Stahl- und Aluminiumbleche (170 °C bzw. 180 – 190 °C) im Zuge des KTL-Lackeinbrennprozesses eine Festigkeitssteigerung erfahren (Bake-Hardening-Effekt)
Nachteile:
- Großer Platzbedarf durch lange Trockenzeiten (Aufheizzeit und Haltezeit/Lackeinbrennzeit gemäß Datenblatt)
- Hoher Energieverbrauch bedingt durch Wärmeverluste: Beheizung, Abluft, Wärmeaustrag durch Substrat, Isolation und Schleusen/Öffnungen
- Eventuell erforderliche Kühlung des Bauteils vor dem nächsten Prozess- bzw. Applikationsschritt
- Der zum eigentlichen Lacktrocknen benötigte Energiebedarf beträgt 2-5% des Gesamtenergieeinsatzes
Anlagentechnik:
- Trocknergehäuse (Durchlauf- oder Kammertrockner) mit Fördertechnik (getaktete oder kontinuierliche Fahrweise)
- Beheizung mit TAR/TNV (rekuperative thermische Abluftreinigungsanlage), Brenner für fossile Brennstoffe oder Wasserstoff, elektrische Erhitzer, Kraft-Wärme-Kopplung, Wärmepumpe und möglicher Solarunterstützung
- Wärmebereitstellung:
- Indirekte (Wärmetauscher) oder direkte Beheizung (direkter Kontakt der Umluft mit Flamme (bei fossiler Beheizung) bzw. elektrischem Heizregister)
- Zentrale (mit Wärmeträgermedium; z.B. Reingas, Thermalöl, Wasser/Wasserdampf) oder dezentrale Energiebereitstellung (mit Wärmebereitstellung im einzelnen Umluftaggregat)
- Fossil oder elektrisch betriebene Abluftreinigung TAR/TNV bzw. RTO/RNV (rekuperative bzw. regenerative thermische Oxidation der Luftschadstoffe)
- Umluftaggregate zur Erzeugung eines zirkulierenden Heißluftstroms (Konvektion; z.B. mit Umluftventilator, Wärmetauscher/Heizregister und Filter)
- Frischluftaggregat zur Bereitstellung warmer Frischluft zur Kompensation der kontinuierlich abgeführten Abluft (z.B. mit Frischluftventilator, Wärmetauscher/Heizregister und Filter)
- Einlauf- und Auslaufschleusen (evtl. Zwischenschleuse) mit Frischluftvorhang; Bei A-Schleusen erfolgt die Trocknereinfahrt über einen Heber von unten in den Trockner zur Erzielung einer Schleusendichtigkeit.
- Kühlzone mit Kühlzonenaggregat
- Kanalwerk
- Wärmebereitstellung:
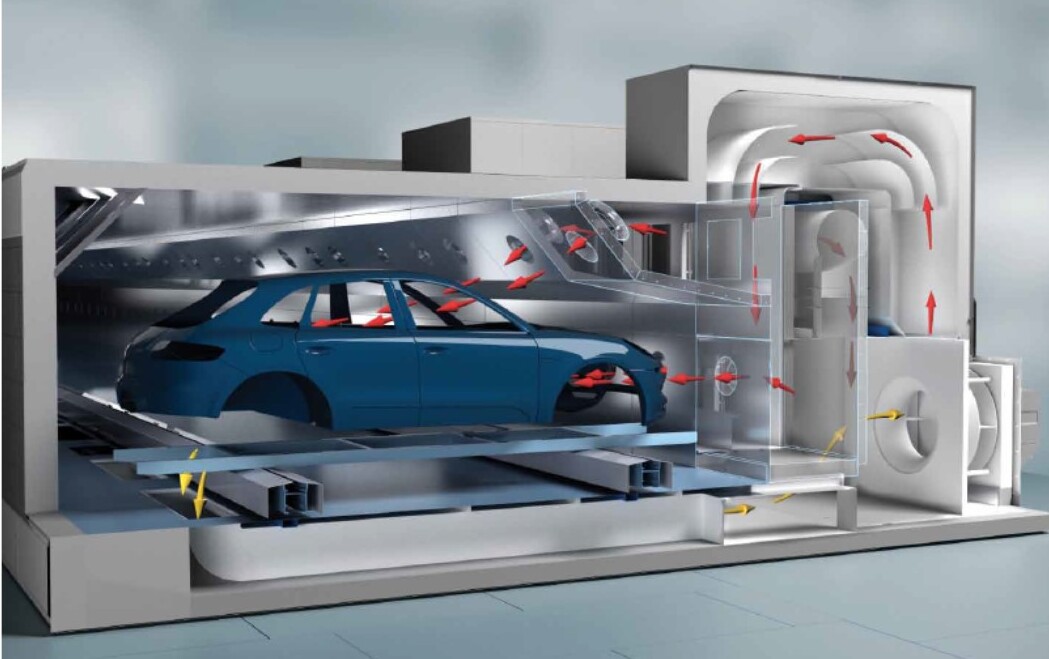
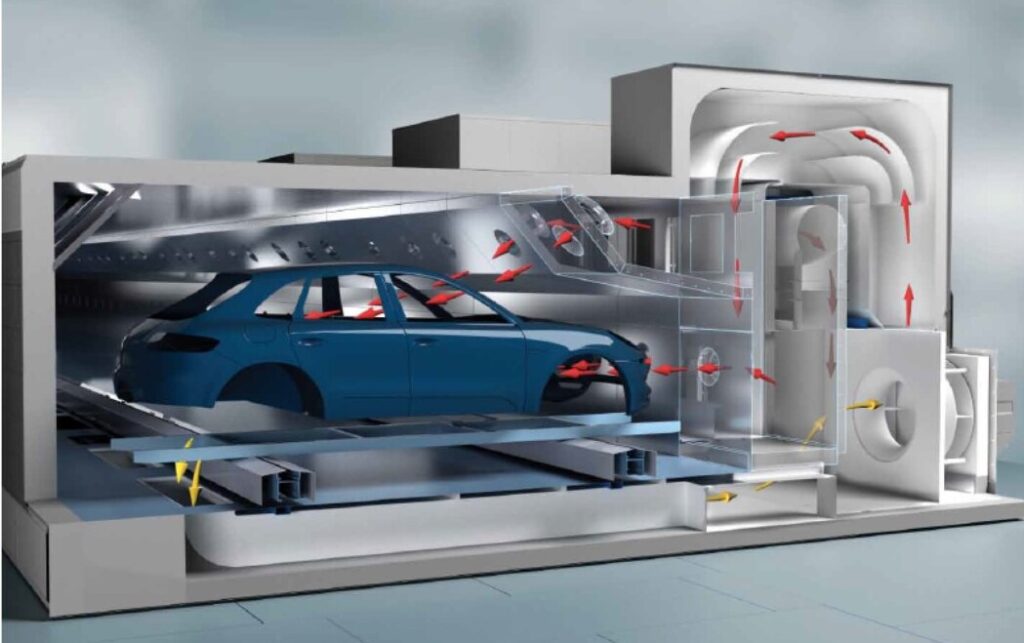
Moderner Konvektionstrockner zur homogenen Karosserietrocknung – EcoInCure. Quelle: Dürr Systems AG
1.2 Entfeuchtete Luft (Kälte-/Sorptionstrocknung)
Beschreibung:
Bei diesem Trocknungsverfahren entzieht ein zirkulierender, stark entfeuchteter Luftstrom (x < 6 g/kg) dem Lackfilm durch das Dampfdruckgefälle die wässrigen Lösemittelanteile. Oftmals wird dieses Verfahren auch mit dem der Konvektion zusammen angewandt.
Lackbezogene Anwendung:
Vorwiegend einsetzbar für Wasserlacke zur Zwischentrocknung bei Nass-in-Nass-Schichtaufbauten z.B. Entfeuchtung des Basislacks vor der Klarlackapplikation im Automobilbau.
Werkstückbezogene Anwendung:
Alle Werkstückformen
Wichtige Merkmale:
Vorteil: Trocknung bei niedrigen Temperaturen durch den stark entfeuchteten Luftstrom möglich
Nachteil: Zusätzliche Entfeuchtungsanlage erforderlich
Anlagentechnik:
Entfeuchtung durch:
- Auskondensation (Frischluftkühler, Wärmepumpe)
- Adsorption (wärmeregenerierbare Sorptionsräder)
1.3 Öl, Dampf
Beschreibung:
Die für das Trocknen erforderliche Wärmeübertragung zwischen Festkörper und einem Fluid erfolgt hier durch das Eintauchen des Werkstückes in Öl oder mittels Beaufschlagung mit Dampf.
Lackbezogene Anwendung:
Sonderanwendungen (meist minderer Qualitäten)
Werkstückbezogene Anwendung:
Keine schöpfenden Formen
Anlagentechnik:
Sonderanlagen einfacher Bauart
2. Trocknen mit Hilfe elektromagnetischer Wellen (Strahlung)
Bei dieser Form der Trocknung bzw. Härtung übertragen von einer Quelle ausgehende elektromagnetische Wellen, die zum Trocknen nötige Energie auf die Beschichtung bzw. das beschichtete Werkstück. Im Unterschied zur Konvektions- oder Kontakttrocknung gelangt die Wärme nicht über die Oberfläche in das Substrat bzw. die Beschichtung, sondern wird im Inneren generiert, indem ein Teil der Strahlung im Lackfilm absorbiert wird und zu einem Anstieg der Temperatur desselben führt.
Das elektromagnetische Spektrum untergliedert sich in den Bereich der ionisierenden und nichtionisierenden Strahlung. Die ionisierende Strahlung (mit einer Wellenlänge von weniger als ca. 250 nm) besitzt im Unterschied zur nichtionisierenden Strahlung genügend Energie, um Elektronen aus einem Atom oder einem Molekül herauszulösen und in einen elektrisch geladenen Zustand zu versetzen. Im Kontext der Trocknung ist hier das Elektronenstrahlverfahren als eine Spezialanwendung zu nennen. Gängige Trocknungsverfahren bedienen sich hingegen der nichtionisierenden Strahlung (NIS). Zu ihr gehört der energiereichere Bereich der optischen Strahlung (100 nm – 1 mm; ultraviolette Strahlung, das sichtbare Licht und die Infrarotstrahlung) und der Bereich der energieärmeren elektromagnetischen Felder (EMF; Wellenlänge größer 1 mm), zu denen die nieder- (0 – 100 kHz) und hochfrequenten (100 kHz – 300 GHz) Felder gehören. Physikalisch gesehen unterscheiden sich diese verschiedenen auf elektromagnetischen Wellen basierten Trocknungsverfahren lediglich durch ihre Frequenz bzw. Wellenlänge.
2.1 Trocknung mittels optischer Strahlung
2.1.1 Infrarottrocknung (IR)
Beschreibung:
Bei der Trocknung durch Infrarotstrahlung werden elektromagnetische Wellen im Spektralbereich zwischen sichtbarem Licht und den langwelligeren Mikrowellen eingesetzt. Zur Anwendung kommen verschiedene Strahlungsbereiche (mit teils unterschiedlichen Bezeichnungen und Wellenlängenbereichen; vgl. DIN 5031 Teil 7):
- Nahes Infrarot: IR-A-Strahlung (engl. near infrared, NIR)
- 780 nm – 1400 nm
- große Eindringtiefe
- Einsatz: Festkörper (z.B. bei der PET-Flaschenproduktion)
- Kurzwelliges Infrarot: IR-B-Strahlung (engl. short wavelength IR, SWIR)
- 1400 nm – 3000 nm (starker Anstieg der Wasserabsorption > 1400 nm)
- rasche Erwärmung von Oberflächen und dünnen Schichten
- Einsatz: Glas, Kunststoffe, Wasser und andere Lösungsmittel (z.B. Farben, Lacke und Kunststofffolien)
- Mittleres Infrarot: IR-C-Strahlung (engl. mid wavelength IR, MWIR)
- 3000 nm – 8000 nm (max. Wasserabsorption bei 3000 nm; gute Absorption im Falle von Kunststoffen, z.B. Polyethylen, Polyvinylchlorid)
- Festkörper- und Lufterwärmung
- Einsatz: Trocknungsprozess (z.B. Pulver- und Nasslacke, Nahrungsmittel), Aufheizung von Halbzeugen (z.B. Tiefziehen von Kunststoffen)
Lackbezogene Anwendung:
Verwendbar für alle wärmehärtenden, lösemittelhaltigen und -freien Lacksysteme. Strahlungsleistung muss dem Lacksystem angepasst werden (z.B. Wasserlacke). Kurzfristig höherer Energieeintrag möglich, dadurch wesentlich kürzere Gesamttrockenzeiten. Für die Aushärtung von Pulverlacken gut geeignet. Keine Begrenzung hinsichtlich Schichtdicke und Pigmentierung.
Werkstückbezogene Anwendung:
- Alle Grundmaterialien sind nutzbar. Ebenso transparente Materialien (Glas, Kunststoff) und vergilbungsanfällige Materialien (Kunststoff, Holz).
- Problemlose Trocknung von direkt bestrahlbaren Beschichtungen. Durch z.B. angewinkelte Strahler, konturangepasste 2D- und 3D-Strahler sind auch komplexe 3D-Substrate möglich, jedoch ist die Trocknung an Hinterschneidungen und nicht zugänglichen Innenräumen nur über Wärmeleitung möglich, dabei besteht die Gefahr örtlicher Überhitzung direkt bestrahlter Flächen.
- Da der Abstand zwischen Strahler und Objekt ein wichtiger Einflussparameter der IR-Trocknung ist, eignet sich diese für den Serienbetrieb mit gleichbleibender Bauteilgeometrie (z.B. auch rotationssymmetrische Werkstücke, die um ihre eigene Achse gedreht werden) und Strahlerlayouts. Der Abstand oder die Strahlungsintensität kann bei Bedarf variabel gestaltet und auf geänderte Anforderungen angepasst werden.
Wichtige Merkmale:
Vorteile:
- IR-Trocknung zum Angelieren und Härten von Pulverlacken ohne Luftbewegung und damit ohne Pulververschleppung
- Kombination IR (Angelieren) + Konvektion (Vernetzung) bietet sich an, um die Vorzüge beider Verfahren zu nutzen
- Gute Eignung für wasserbasierende Lacke bei richtiger Wahl der Wellenlänge (vgl. Wasserabsorption).
- Gegenüber der konvektiven Trocknung können die Aufheizzeiten und der Energieeintrag in das Werkstücks reduziert werden (z.B. Kunststoffe), was zu verkürzten Abkühlzeiten und einem geringeren Gesamtenergieverbrauch führt.
- energiesparende Trocknung von Bauteilen mit partieller Lackierung
- Der Lack kann höhere Temperaturen annehmen als das Grundmaterial (z.B. Kunststoffe)
Nachteile:
- Der Energieeintrag hängt wesentlich vom Abstand der beschichteten Werkstückoberfläche zur IR-Quelle ab (vgl. Inverse Square Law). Inhomogene Abstände führen zu lokalem Über- oder Unterbrand, was den seriellen Einsatz weitgehend auf gleichbleibende Bauteile ohne Hinterschneidung einschränkt.
Anlagentechnik:
Strahler Bauarten:
- abhängig von der Temperatur der Heizwendel (mit eigens dafür ausgewählten Materialien) gibt ein Infrarot-Strahler unterschiedlich viel Strahlungsleistung in verschiedenen Wellenlängenbereichen ab (vgl. Diagramm zur spektralen Strahlungsverteilung)
- kurzwellig: IR-Lampen, Rundrohr- und Zwillingsrohrstrahler; z.B. Quarzglasstrahler in Verbindung mit Reflektorsystemen. Die Heizwendel besteht aus Wolfram. Die sie umgebende Schutzgasatmosphäre verhindert eine Oxidation der Wendel und erlaubt einen stufenlosen elektrischen Betrieb der IR-Strahler zwischen 0 – 100% Leistungsdosierung.
- mittelwellig: Folienstrahler, Rundrohr- und Zwillingsrohrstrahler; z.B. Keramik- und Quarzglasstrahler (mit Heizwendel aus einer Metalllegierung – Chrom, Aluminium und Eisen – oder Carbon; atmosphärisch offen)
- langwellig: Gaskatalytische IR-Systeme (flammenlos), Gasheizstrahler, Keramik-, Quarzgut-, Metallrohrstrahler, metallische Strahltaschen
Anwendungstechnik:
- Stativstrahler
- Durchlaufanlagen (konturangepasst)
- geregelte Anlagen (Pyrometersteuerung)
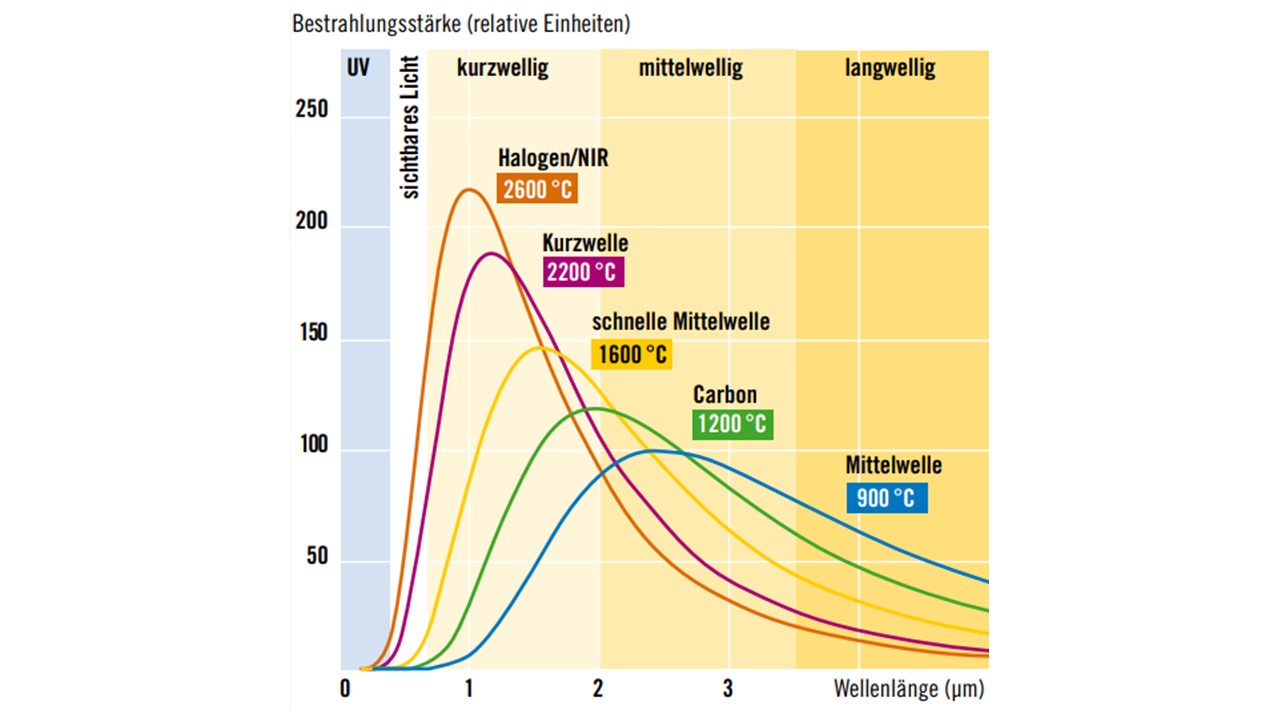
Die spektrale Strahlungsverteilung verschiedener Infrarot-Strahler, normiert auf gleiche Leistung. Quelle: Heraeus Noblelight GmbH
2.1.2 UV-Trocknung
Beschreibung:
Bei diesem strahlungsbasierten Trocknungsverfahren liegt die Wellenlängen im Bereich von 200 nm bis 400 nm und schließt damit in Richtung kleinerer Wellenlängen an das sichtbare Licht an. Der für die Lackhärtung nutzbare Bereich liegt zwischen 315 nm – 400 nm (UV-A). Die Härtungsreaktion von UV-Lacken wird mit Hilfe von Photoinitiatoren gestartet. Der dem Lack zugesetzte Initiator zerfällt bei UV-Bestrahlung in hochaktive freie Radikale, die eine Kettenpolymerisation des Bindemittels einleiten. Die Dauer beträgt wenige Sekunden. Entscheidend gestört werden kann diese Reaktion durch den Luftsauerstoff (Sauerstoffinhibition). Zur Überwindung des Problems wird eine Inertgasatmosphäre verwendet (z. B. N2, CO2), die eine bessere Vernetzung und damit eine höhere Oberflächenhärtung des Lackes ermöglicht.
Lackbezogene Anwendung:
UV-Lacke sind speziell auf das Trocknungsverfahren abgestimmte Lacke. Sie können mit Festkörperanteilen von bis zu 100% formuliert werden und enthalten zwingend Photoinitiatoren zur Initiierung der Radikalpolymerisation. Ihr Einsatz ist vielfältig und erstreckt sich von der Grundierung von Möbelteilen, über den Schutz von Metall-, Kunststoff- und Glasoberflächen mit UV-Klarlacken bis hin zum Druckbereich mit pigmentierten Dünnschichtsystemen. Es wird eine gute Beschichtungsqualität erzielt, insbesondere gute Kratzfestigkeit und optisches Aussehen bei genügend langer vorangegangener Verlaufszeit.
Werkstückbezogene Anwendung:
Trocknung nur an Stellen, die der Bestrahlung zugänglichen sind; somit bietet sich das Verfahren vor allem für Flachteile an. Bei Holz und Kunststoffen ist Vergilbung und Versprödung möglich. Ebenfalls gut für Feinbleche einsetzbar. Weitere Vorteile siehe Kapitel IR.
Wichtige Merkmale:
Vorteile:
- Sehr kurze Aushärtezeiten, wodurch Prozessabläufe beschleunigt und effizient gestaltet werden können
- UV gehärtete Oberflächen sind langlebig, abrieb- und kratzfest
Nachteile:
- Da die durch den Photoinitiator entstandene Radikale nur sehr lokal wirken, muss das UV-Licht den gesamten Lackfilm durchdringen. Diese Durchdringung hängt jedoch stark von der Schichtdicke und der Pigmentierung der Farbe ab.
- Die Wirksamkeit der für die Härtung erforderlichen Strahlung ist in einem noch höheren Maße als im Falle der IR-Strahlung vom Abstand des Bauteils zur Strahlungsquelle abhängig. Aus diesem Grund kommt die UV-Härtung hauptsächlich bei flachen Substraten zur Anwendung.
- Härtung unter reduzierter Sauerstoffkonzentration erforderlich (Inertgasatmosphäre)
Anlagentechnik:
- Quecksilberdampflampen: Zur Anwendung kommen Hg-Mitteldruckstrahler mit einer längenbezogenen Leistung von 80-240 W/cm.
- geringer Platzbedarf
- geringe Investitionskosten; bei manchen Lacken jedoch Inertisierung notwendig
- Energieverbrauch gering
- hoher Automatisierungsgrad
- hohe Umweltfreundlichkeit (Migration von Lack- oder Druckfarbenbestandteilen im Falle von Lebensmitteln (v.a. Photoinitiatoren))
- für Innenflächen können robotergeführte Lampen zum Einsatz kommen
- LED-UV:
- Vorteile: Sofort einsatzbereit durch instant ON/OFF, geringerer Wärmeeintrag, höhere Lebensdauer, geringere Stromkosten, beliebig regelbar
- Nachteile: Kosten, monochromatische Strahlungsemissionen (bedingt durch die Halbleitertechnik um eine bestimmte Wellenlänge zentriert, z.B. 365 nm und 385 nm), reine UV-Leistung 13-18 W/cm², geringere Tiefenwirkung
2.1.3 Trocknung mittels UV-Impulsen (IST)
Beschreibung:
Bei der Impulsstrahlungstrocknung (IST) findet die Polymerisation von Lacken durch kurzzeitige Energie-Impulse statt. Es handelt sich dabei um sehr kurzwellige UV-Strahlungsimpulse mit einer Wellenlänge von unter 200 nm. Diese bewirken ein Aufbrechen der Kohlenstoff-Doppelbindungen (entsprechend der Resonanzfrequenz von Kohlenstoff-Doppelbindungen) und eine schnell ablaufende Aushärtungskettenreaktion von IST-polymerisierbaren Kunstharzen.
Lackbezogene Anwendung:
Siehe Kapitel UV
Werkstückbezogene Anwendung:
Siehe UV; allerdings besteht hier eine größere Variabilität hinsichtlich des Objektabstands. Das Verfahren kann auch für kompliziertere Geometrien eingesetzt werden.
Anlagentechnik:
Sonderanlagen
2.1.4 Trocknung im Mikrowellen-Plasma als UV-Quelle
Beschreibung:
Der Grundgedanke dieses Trocknungsverfahren ist, das mit einem UV-Lack applizierte Objekt in eine elektrodenlose UV-Lichtquelle basierend auf einer Mikrowellen-Plasmaentladung zu tauchen. Das UV-Licht liegt hierbei räumlich vor und es kommt zu keinen klassischen Schattenbereichen wie im Falle der UV-Lampentechnologie. Die Plasmakammer stellt in diesem Fall selbst die Strahlungsquelle dar.
Das Plasma wird durch hohe Energiezufuhr (hochfrequente Mikrowelle) auf ein Gas erzeugt. Da parallel zur Ionisation immer auch die investierte Energie bei der sogenannten Rekombination wieder frei wird, indem sich die freien Elektronen mit positiven Ionen vereinigen, kommt es zu einer permanenten dreidimensionalen Emission ultravioletter Strahlung, die für Trocknung bzw. Härtung genutzt wird. Voraussetzung für die Anwendung im Bereich thermisch sensibler Materialien wie Kunststoff ist ein Niederdruckplasma (z.B. 100 Pa), da hier die Temperatur des Prozessgases (N2, He, Ar) aufgrund des niedrigen Ionisationsgrads wenig über Raumtemperatur liegt.
Lackbezogene Anwendung:
Siehe Kapitel UV
Werkstückbezogene Anwendung:
Trocknung dreidimensionaler Objekte möglich (reduzierte Schattenbereiche)
Wichtige Merkmale:
Vorteile:
- keine Sauerstoffinhibition. Die hemmende Wirkung des Sauerstoffs bei UV-Trocknungsprozessen entfällt im Zuge des technischen Vakuums.
- räumliche UV-Strahlung
- schnelle Weiterverarbeitung möglich, da geringe Substraterwärmung
- kompakte Anlagentechnik
Nachteile:
- In der Regel ist für einen ausreichenden Lackverlauf ein Dual-Cure Lacksystem erforderlich (thermisches Vortrocknen und UV-Härtung).
- aufwändige Anlagentechnik
Anlagentechnik:
- Plasmakammer (Rezipient)
- Generator zur Anregung eines Niederdruckplasmas durch Mikrowellenstrahlung (2,45 GHz) mit Hilfe eines Magnetrons
- Vakuumpumpe (z.B. Drehschieberpumpe)
- Prozessgaszuführungseinrichtung
2.1.5 Lasertrocknung
Beschreibung:
Laserstrahlung kann in einem relativ großen Bereich des optischen Spektrums erzeugt werden. Er reicht vom Infrarotbereich über das sichtbare Licht bis zur UV-Strahlung. Bei der Lasertrocknung erfolgt eine direkte oder indirekte Absorption des Laserstrahls in der Beschichtung bzw. im Substrat. Zum Einsatz kommen dabei Dioden- oder Festkörperlaser (z.B. Yb CW-Faserlaser mit einer Wellenlänge von 1030-1070 nm). Das Trocknungsverfahren ist besonders für selektiv gehärtete Schichten mit einem scharfen Übergang zwischen bearbeitetem und unbearbeitetem Bereich geeignet. Es kann auch zur Druckfarben- und Folientrocknung (z.B. Elektrodenfertigung) genutzt werden.
Lackbezogene Anwendung:
Nutzbar für Sol-Gel Lacke bzw. Beschichtungen (nichtmetallische anorganische oder hybridpolymere Materialien; z.B. Entspiegelung, Kratzschutzschicht).
Werkstückbezogene Anwendung:
Für thermisch empfindliche Materialien eigenen sich Sol-Gel Lack auf Basis der Hybridpolymere. Bei anorganischen Sol-Gel-Materialien ist zu beachten, dass die notwendige Temperaturbehandlung lediglich die Beschichtung von Metallen, Keramik und Glas erlaubt.
Anlagentechnik:
Zum Einsatz kommen Sonderanlagen. Möglich ist sowohl eine reine Lasertrocknung als auch eine Hybridtrocknung (in Kombination mit Konvektion).
2.2 Trocknung mittels elektromagnetischer Felder
2.2.1 Induktive Trocknung
Beschreibung:
Die Wärmeentwicklung, zu der es bei dem Verfahren der induktiven Trocknung kommt, setzt ein elektrisch leitfähiges Bauteil voraus. Niederfrequenz- bis Hochfrequenzgeneratoren (50 Hz bis 3 MHz) erzeugen über hochfrequente Wechselströme in einer Spule (Induktor) ein magnetisches Wechselfeld, das im Substrat Wirbelströme induziert und dieses zusammen mit der Beschichtung durch die Wirbelstromverluste (und Ummagnetisierungsverluste im Falle ferromagnetischer Werkstoffe) erwärmt. Es erfolgt somit keine Zuführung der Wärme von außen; die Wärme entsteht im Bauteil selbst.
Lackbezogene Anwendung:
- nutzbar für alle wärmehärtenden Lacke
- nutzbar auch für die Entlackung und das Entschichten von Werkstücken
Werkstückbezogene Anwendung:
Geeignete Werkstoffe:
- Metalle (niedrig-resistive und hoch-resistive; magnetische und nicht-magnetische); Stähle mit einem hohen elektrischen Widerstand können schnell und effizient induktiv erwärmt werden (z.B. auch Elektrodentrocknung für die Lithium-Ionen-Batterieproduktion)
- Graphit
- Kunststoffe mit Kohlefaser oder metallischen Netzen (Suszeptoren)
- Klebstoffe oder Beschichtungsstoffe mit magnetischen Nanopartikeln
Wichtige Merkmale:
Vorteile:
- hohe Leistungsübertragung
- kurze Erwärmungszeiten und damit energieeffiziente Trocknung bzw. Erwärmung
- leichte Reproduzierbarkeit der Induktionsprozesse
- punktgenaue Erwärmung: geringer Ausschuss, kaum Nachbearbeitung
- einfache Erwärmung: keine langen Wartezeiten, kein Zeitverlust nach Produktionsunterbrechungen
- Automatisierbarkeit der induktiven Prozesse
Nachteile:
- Beschränkung auf elektrisch leitfähige Substrate
- Die Homogenität der Erwärmung hängt in hohem Maße von der Bauteilgeometrie ab.
Anlagentechnik:
Hauptkomponenten:
- Umrichter (Energieversorgung und Arbeitsfrequenz)
- Außenkreis (bildet zusammen mit dem Induktor den Schwingkreis)
- Kühlsystem (für Umrichter und Außenkreis)
- Temperaturüberwachung mittels Pyrometer
Betrieb:
- Einflussfaktoren: Frequenz, Bauteilgeometrie und Werkstoffeigenschaften (spezifischer elektrischer Widerstand, magnetische Permeabilität)
- Da die Stromdichte und damit die Stromeindringtiefe vom Rand des Werkstücks nach innen radial ab abnimmt (Skin-Effekt), ist die Wärmeleitung ein entscheidender Faktor für eine homogene Bauteilerwärmung.
- Die Tiefe, bei der 85% der induzierten Leistung in Wärme umgesetzt werden, nennt man Stromeindringtiefe (δ). Sie nimmt mit steigender Frequenz und magnetischer Permeabilität ab und steigt proportional mit dem spezifischen elektrischen Widerstand
- Die Stromeindringtiefe, insbesondere bei ferritischen Werkstoffen, ist stark temperaturabhängig
2.2.2 Dielektrische Trocknung
Die Hochfrequenzerwärmung und die Mikrowellenerwärmung sind beides volumetrische bzw. direkte Erwärmungstechnologien, bei der die Energie im Material selbst in Wärme umgesetzt wird. Sie gehören zum Gebiet der dielektrischen Erwärmung bzw. Radiowellenerwärmung.
Dielektrische Materialien sind schlechte Stromleiter, weil sie keine lose gebundenen oder freien Elektronen besitzen, die durch das Material wandern könnten (vgl. induktive Erwärmung unter 2.2.1). Bei einem Dielektrikum kann man sich aber den Energieverlust zu Nutze machen, der beim Anlegen einer Wechselspannung im Zuge der Umkehrung der Polarisation entsteht. Der dielektrische Verlustfaktor tan δ ist dabei ein Maß dafür, welche Energiemenge ein Stoff im Wechselfeld absorbiert und in Verlustwärme umwandelt.
Gut geeignet ist dieses Trocknungsverfahren zur homogenen und damit schonenden Trocknung von wasserhaltigen Materialen oder wasserbasierten Lacksystemen. Die unsymmetrische Molekülstruktur des Wassers (Dipol-Molekül), wird im elektrischen Wechselfeld zum periodischen Umklappen und damit Schwingen angeregt. Infolge der entstehenden intermolekularen Reibung werden die Wassermoleküle abgebremst und ihre Bewegungsenergie in Wärmeenergie umgewandelt. Das Werkstück selbst wird dabei nicht erwärmt; allenfalls indirekt durch Wärmeleitung.
2.2.2.1 Hochfrequenztrocknung
Beschreibung:
Bei Hochfrequenzerwärmungsanlagen findet die Erwärmung im elektrischen Feld eines Kondensators statt, der mit Hochfrequenz (z.B. mit einer Frequenz von 27,12 MHz und einer Wellenlänge von 11 m) gespeist wird. Die Rolle des verlustbehafteten Dielektrikums nehmen dabei sehr polare Beschichtungsstoffe wie Wasser (Dipol-Molekül) ein. Die Form der Plattenelektroden kann an das beschichtete Werkstück angepasst werden. Maßgebliche Parameter für Wärmeleistung und damit die Geschwindigkeit, mit der das Lackmaterial erwärmt wird, sind die Frequenz, der Abstand der Plattenelektroden und die Spannung.
Aufgrund der größeren Wellenlänge von Radio- gegenüber Mikrowellen können diese tiefer in das Werkstück eindringen. Dies macht die Radiowellen für einen schonende Erwärmung dicker Materialien geeignet.
Lackbezogene Anwendung:
Das Verfahren ist für Lacke mit hohem dielektrischen Verlustfaktor (tan δ) geeignet.
Werkstückbezogene Anwendung:
Ausschließlich nichtmetallische Substrate.
Anlagentechnik:
Hauptkomponenten:
- Hochfrequenzgenerator
- Übertragungseinheit
- Elektroden
- abgeschirmter Ein- und Auslauf
- Fördertechnik (dielektrisch verlustarm)
Einsatzbereich:
- häufig als Vortrockner in Kombination mit einem Konvektionstrockner
2.2.2.2 Mikrowellentrocknung
Beschreibung:
Die Strahlungsenergie der Mikrowellentrocknung wird mit Hilfe eines Magnetrons erzeugt. Die elektromagnetischen Wellen (z.B. mit einer Frequenz von 2,45 GHz und einer Wellenlänge von 12 cm) werden in Hohlleitern in den Trocknungsraum übertragen. Durch eine entsprechende Anordnung der zu trocknenden Substrate kommt es zu konstruktiven Interferenzen der Raumwellen. Im Falle wässriger Lacksysteme wird dieser Effekt zur Lackerwärmung genutzt und bei der Trocknung hochwertiger Hölzer oder Keramiken wird so das enthaltene Wasser schonend von innen nach außen bewegt, ohne dass es zu einer Verformung oder Rissbildung kommt.
Lackbezogene Anwendung:
Anwendbar für Lacke mit Lösemittel mit Dipolcharakter, vorwiegend Wasserlacke.
Werkstückbezogene Anwendung:
- Ausschließlich nichtmetallische Materialien
- Trocknung und Erwärmung:
- Kunststoffbereich (Vulkanisation von Gummi)
- Pharmaziebereich (Tabs)
- Lebensmittelherstellung (Pasteurisierung)
- Holzverarbeitung (Holztrocknung und Lackierung)
- Industrieller Bereich (Keramiken, Isolierstoffe)
Anlagentechnik:
Hauptkomponenten:
- Magnetron
- Übertragung der elektrischen Wellen mittels Hohlleiter
- abgeschirmter Ein- und Auslauf (Reflexionsvorhänge oder Adsorptionselemente)
- Fördertechnik (dielektrisch verlustarm)
2.3 Trocknung mittels ionisierender Strahlung (ES-Trocknen)
Beschreibung:
Zur Trocknung wird bei diesem Verfahren ein Elektronenstrahl (ES) eingesetzt, der im Unterschied zur UV-Trocknung genügend Energie besitzt, um den Prozess ohne das Beisein von Fotoinitiatoren direkt zu starten.
Mittels eines ES-Generators werden in einer hochevakuierten Röhre Elektronen aus einer Glühkathode herausgelöst und mittels einer Spannung (80 – 300 kV) zwischen der Kathode und der Anode beschleunigt; durch einen Fensterfolie (z.B. Titan) verlassen die Elektronen die Vakuumröhre und treffen auf die zu trocknende Lackschicht, von der die Energie absorbiert wird. Eine radikalische Polymerisation wird somit direkt in den Monomeren initiiert. Eine inerte Atmosphäre ist notwendig, um gute Oberflächeneigenschaften zu erhalten.
Lackbezogene Anwendung:
Einsetzbar für u. a. für ungesättigte Polyester, Polyurethane, PP. Hinsichtlich der Schichtdicke und Pigmentierung gibt es keine Begrenzungen. Es wird eine gute Beschichtungsqualität erzeugt.
Werkstückbezogene Anwendung:
- Kann für alle Grundmaterialien eingesetzt werden, da das ES-Trocknen keine hohen Temperaturen erzeugt. Zu beachten ist eine Versprödungsgefahr bei Kunststoffen. Hinsichtlich der Geometrie gibt es keine großen Einschränkungen.
- Einsatzbereiche:
- Printmedien und Verpackungen aus Karton
- Kunststoff- und Aluminiumfolien
- Lacke auf Kunststofffunieren und Autozubehör
Wichtige Merkmale (und Anlagentechnik):
Vorteile:
- sehr geringer Platzbedarf
- geringer Energieverbrauch
- Vorteile gegenüber UV-Technik
- keine Fotoinitiatoren
- keine Ozonbildung (vgl. UV-Strahler)
- Geschwindigkeit und Tiefenwirkung durch die Beschleunigungsspannung einstellbar
Nachteile:
- hohe Investitionskosten (Elektronenbeschleuniger, Inertgas, Strahlenschutzeinrich- tung, Lüftungseinrichtung)
- komplizierte Teileförderung durch Ein- und Ausschleusen aus dem Bestrahlungsbereich (Inertgasatmosphäre)