Expertennetzwerk 4. Effizient lackieren Simulationen in der Lackiertechnik
Lackiersimulation wirtschaftlich einsetzen
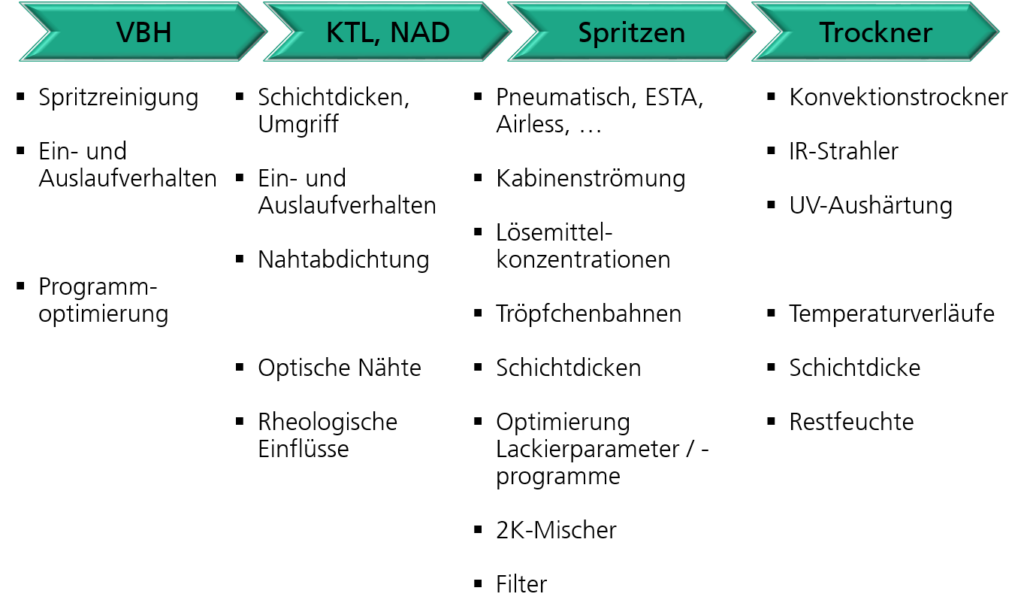
Die Möglichkeiten der numerischen Prozesssimulation in der Beschichtungstechnik sind inzwischen nahezu unbegrenzt: Simulation der Reinigungsprozesse, der Tauchlackierung, der Spritzlackierung, der Materialversorgung, der Abdichtprozesse etc. Aber an welcher Stelle ist der numerische Ansatz sinnvoll, wo ist er wirtschaftlich? An einigen Beispielen soll dies verdeutlicht werden. In der Vergangenheit hat sich der Einsatz der numerischen Simulation in der Regel daran orientiert, was möglich ist. Heute sind die Simulationsmethoden so weit entwickelt, dass konkrete Probleme auch ohne großen finanziellen und zeitlichen Aufwand effizient bearbeitet werden können.
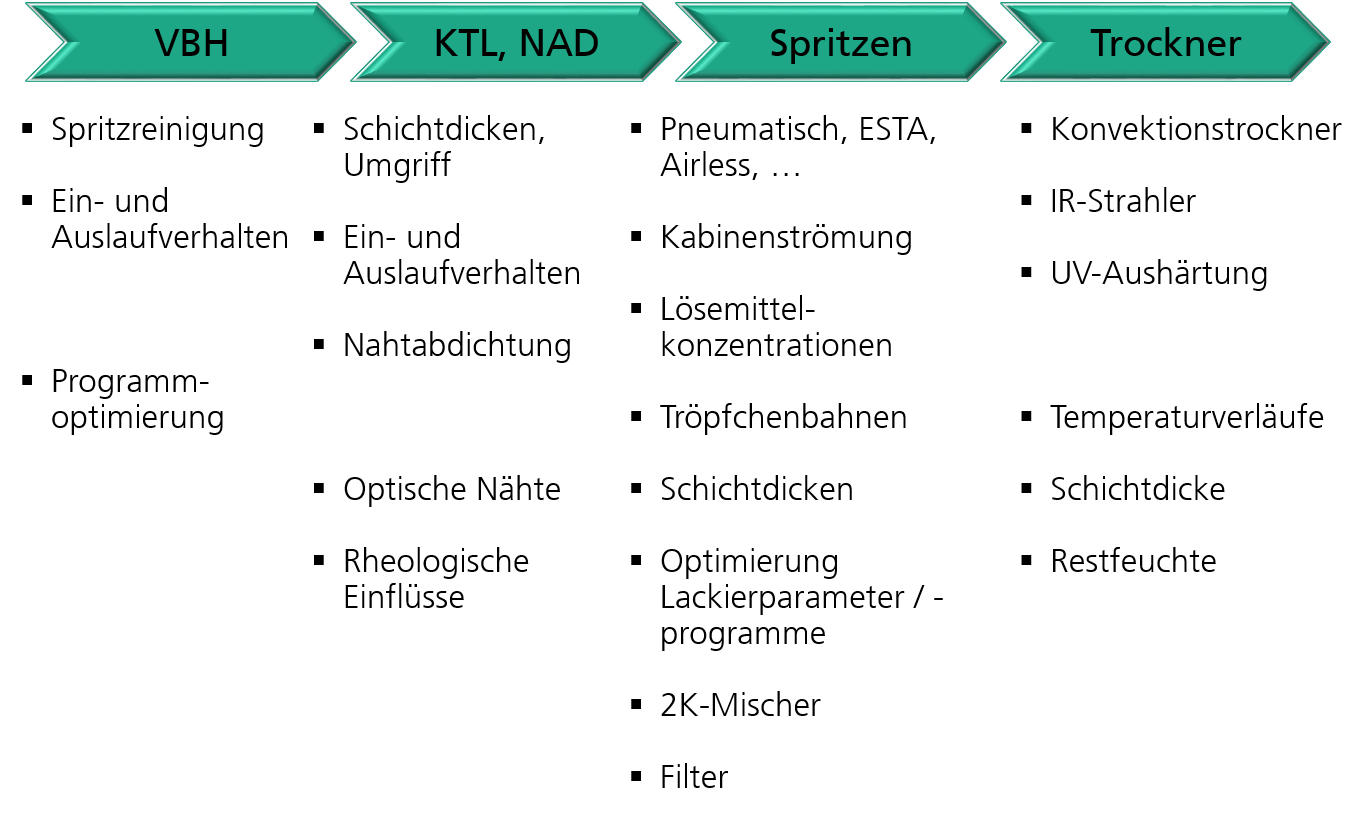
Ziele der Lackiersimulation
Für einen wirtschaftlichen Einsatz der Lackiersimulation ist es wichtig, die richtigen Methoden für die Problemlösung auszuwählen, auf Versuche auszuweichen, wenn dieser Ansatz schneller zur Lösung führt, oder eine Kombination beider Ansätze zu verfolgen. Ziele für Simulationen sind zum Beispiel:
- Absicherungen bei der Anlagenplanung (z. B. Kabinenströmung, Lösemittelausbreitung, Taktzeit, Trocknerlängen, …)
- Parameter-Optimierung: Wenn Versuche in der Anlage sehr aufwendig oder zu kostenintensiv sind, ist es günstiger, die Optimierung offline durchzuführen
- Visualisierung oder Berechnung von nicht oder schwer zu quantifizierenden Prozessgrößen (z. B. Luftströmungen, Mischungsgüte in Zweikomponentenmischern, …)
- Worst-Case-Absicherungen: Durch Berechnung sehr seltener Lastfälle (z. B. Schwankungen in der Temperatur), aufwendiger/teurer Problemstellungen (Farbverschleppung in der Ringleitung) oder gar gefährlicher Szenarien (z. B. Explosionsgrenze) kann die Anlage abgesichert werden
- Prozessstabilität: In der Simulation kann der Einfluss einzelner Parameter sehr spezifisch analysiert werden
- Fehleranalyse: Durch gezielte Veränderungen der Kombinationen von Einflussgrößen können potenzielle Fehler ausgeschlossen werden
- Design von neuen Produkten: Schon bei der Produktgestaltung die Lackierbarkeit berücksichtigen (z. B. Spritzschatten oder Faraday’sche Käfige bei elektrostatischer Lackierung)
Vorgehensweise/Methodik
Wie in der Abbildung dargestellt, ist es entscheidend, auf die Fragestellung zu achten. Zur Definition der Ziele sollte man sich ausreichend Zeit nehmen; dadurch wird die Durchführung beschleunigt und wirtschaftlicher. So sind unter anderem die Genauigkeit festzulegen und technische Randbedingungen abzustimmen.
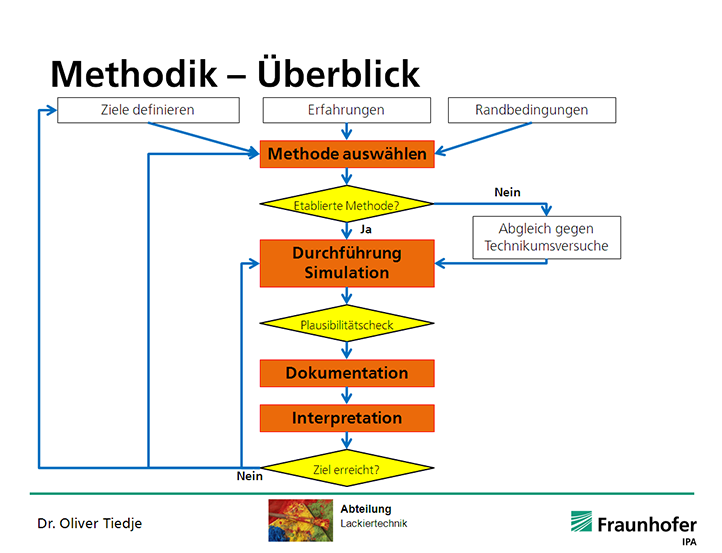
Ablaufschema
Bei neu entwickelten Methoden darf die Überprüfung der Methode im Technikum nicht fehlen. Diese geschieht z. B. im Oberflächentechnikum, in Verbindung mit Messtechnik, die z. B. den Sprühstrahl charakterisiert (Tröpfchengröße, Partikelgeschwindigkeit, Schichtdicke, …). Ein typisches Projekt beginnt mit der Abbildung der Realität in ein virtuelles Modell, z. B. in Form von (vereinfachten) CAD-Daten (siehe Beispiel in Abb.).
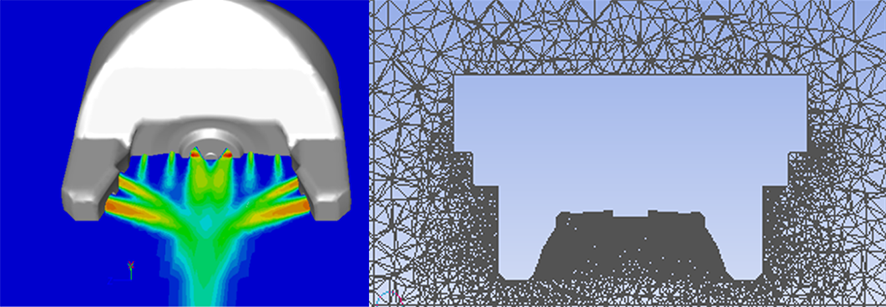
Volumen-Netz für die Luftkappe eines pneumatischen Zerstäubers
Dann wird das physikalisch-mathematische Modell ausgewählt, in vielen Fällen ein fluiddynamisches:
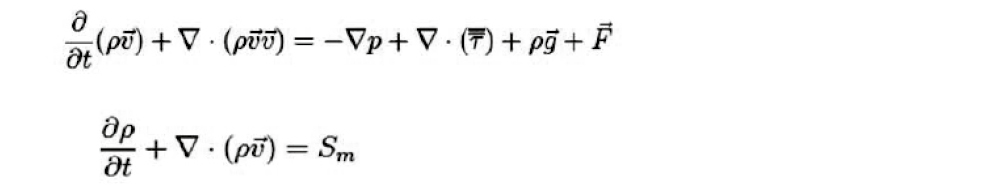
Diese theoretischen Darstellungen sollen anhand einiger konkreter Beispiele, die durch das Fraunhofer IPA bearbeitet wurden, veranschaulicht werden.
Repräsentative Beispiele
Beispiel: Beflammen von Kunststoffen
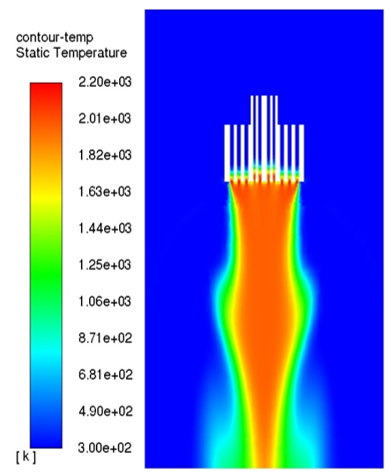
In vielen Fällen ist die Reinigung und Vorbehandlung des Bauteils vor der Lackierung ebenso wichtig wie die Beschichtung selbst, vor allem Haftfestigkeit ist stark von der Substratoberfläche abhängig. So gibt es Simulationen, die die Temperaturverteilung in einer Flamme und auch die Sauerstoffkonzentration berechnet, um so Probleme in der Aktivierung des Kunststoffes zu analysieren.
Beispiel: Lösemittelabdunstung in Spritzkabinen
Bei der Planung einer Lackieranlage soll schon vor dem Bau festgestellt werden, ob die Lösemittelkonzentrationen ein bestimmtes Maß nicht überschreiten – auch nicht im Umluftbetrieb. Durch die numerische Berechnung kann die Lösemittelkonzentration an allen Stellen der Kabine dargestellt, nach Toträumen mit unzureichender Luftbewegung gesucht und unerwünschte Verwirbelungen erkannt werden. Da aus der Simulation sofort auch die Ursachen für Mängel wegen der großen Transparenz, z. B. in der Luftbewegung, hervorgehen, können die Erkenntnisse direkt in die Konstruktion zurückfließen. An dieser Stelle kann man einen Schritt weitergehen und die Optimierung numerisch durchführen, bis das gewünschte Resultat erreicht ist. Als Nebenprodukt kann man der Simulation auch entnehmen, ob die DIN EN 13355 (d. h. ob die Luftsinkgeschwindigkeit an definierten Orten mindestens 0,3 m/s beträgt) erfüllt ist. Dadurch können unliebsame Rückschläge und Verzögerungen in der Inbetriebnahme vermieden werden.
Beispiel: Mischungsgüte von 2-K-Lacken
Ein neues zweikomponentiges Lackmaterial soll eingesetzt werden. Da die Schichteigenschaften stark davon abhängen, ob die zwei Komponenten gut vermischt sind, wurde die Frage nach dem optimalen Mischer gestellt. Nun lässt sich die Vermischung der Komponenten nicht direkt messen, durch Einsatz der Simulation kann aber die Mischungsgüte für jede Mischergeometrie und an jeder Stelle berechnet werden (siehe Abb.). Dadurch kann das Optimum bezüglich Mischerlänge, Druckverlust und Mischung virtuell bestimmt werden.
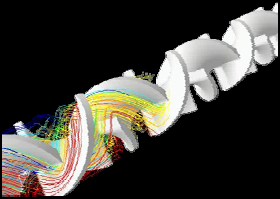
Simulierte Strömung der Lackkomponenten in einem Kenics-Mischer
Beispiel: Spritzlackierung
Die Simulation des Spritzvorgangs (sei es pneumatisch, elektrostatisch, Airless®, …) kann zum Ziel haben, die Schichtdicke zu homogenisieren, die Taktzeit zu optimieren, den Weg des Oversprays zu untersuchen oder die Feuchtigkeit des Lackauftrags zu bestimmen. In einem Projekt sollte untersucht werden, welchen Einfluss Seitenwind auf die Airless®-Lackierung hat und wie sich der Auftragswirkungsgrad dadurch verhält (siehe folgende Abbildungen). Über diese Berechnungen konnten Schutzvorrichtungen und Grenzwerte ermittelt werden.
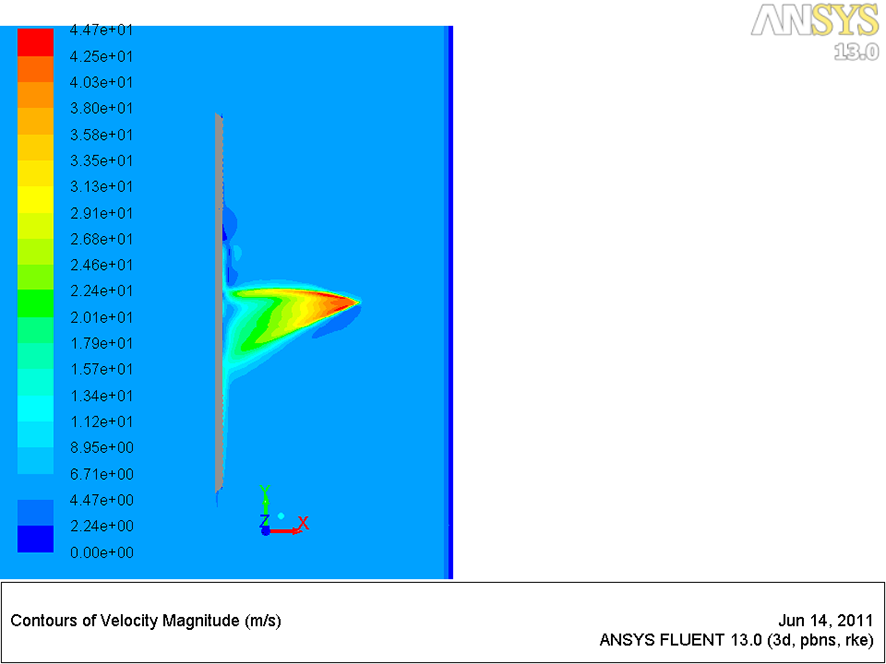
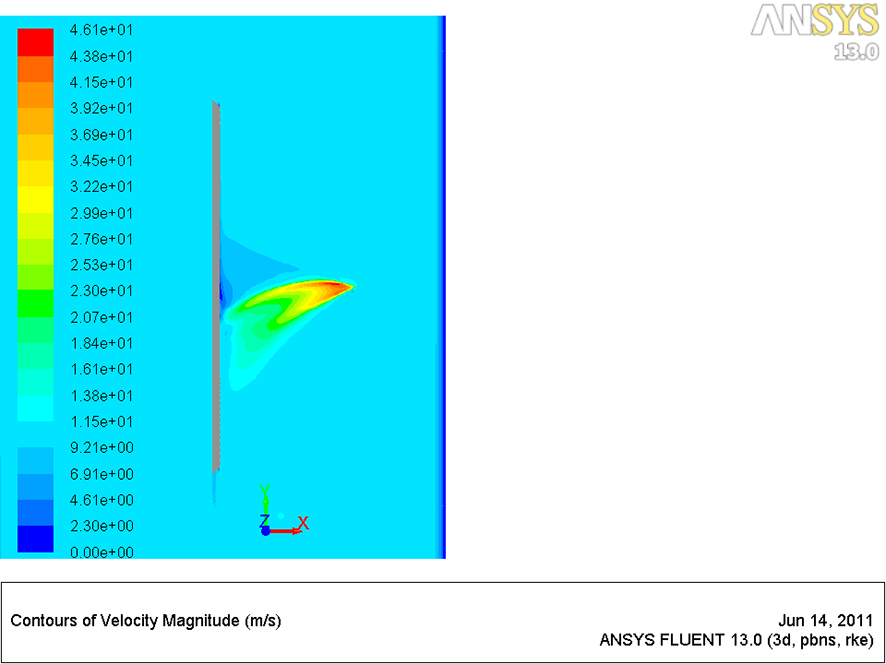
Berechnung der Airless-Lackierung mit Seitenwind (links: schwacher Wind, rechts: starker Wind)
Beispiel: Material und Prozess
Vor allem bei der Entwicklung neuer Prozesse, sei es das oversprayfreie Beschichten oder neue Hochrotationszerstäuber, wird es immer wichtiger Lackmaterial und Beschichtungsprozess systemisch zu betrachten. Die Abhängigkeiten zwischen Lackrheologie und Oberflächenspannung z.B. und der Tropfenerzeugung bzw. der Filmbildung sind sehr komplex, deshalb helfen hier genaue Betrachtungen durch fluiddynamische Simulationen.
Die Simulation kann hier die Scherraten bei der Zerstäubung bestimmen, dies bedeutet wiederum, dass der Lackchemiker weiß, wie die Viskosität zu messen ist. Ein konkretes Resultat dabei ist, dass die Scherung bei 100.000 – 1.000.000 /s liegen und damit das Kapillarviskosimeter ein wichtiges Messinstrument darstellt. Parallel kann damit auch die Dehnviskosität bestimmt werden, die relevant ist für die Fadenlänge im Fadenzerfall und damit für Themen wie Lufteinschlüsse.
Beispiel: Qualität des Beschichtungsprozesses
Neue Forschungsprojekte gehen dahin, nicht nur den Prozess des Beschichtens zu simulieren, sondern auch das Ergebnis. Fortschritte sind zum Beispiel bei der Beschreibung der Appearance eines Lackfilms (z. B. Orangepeel) geschehen.
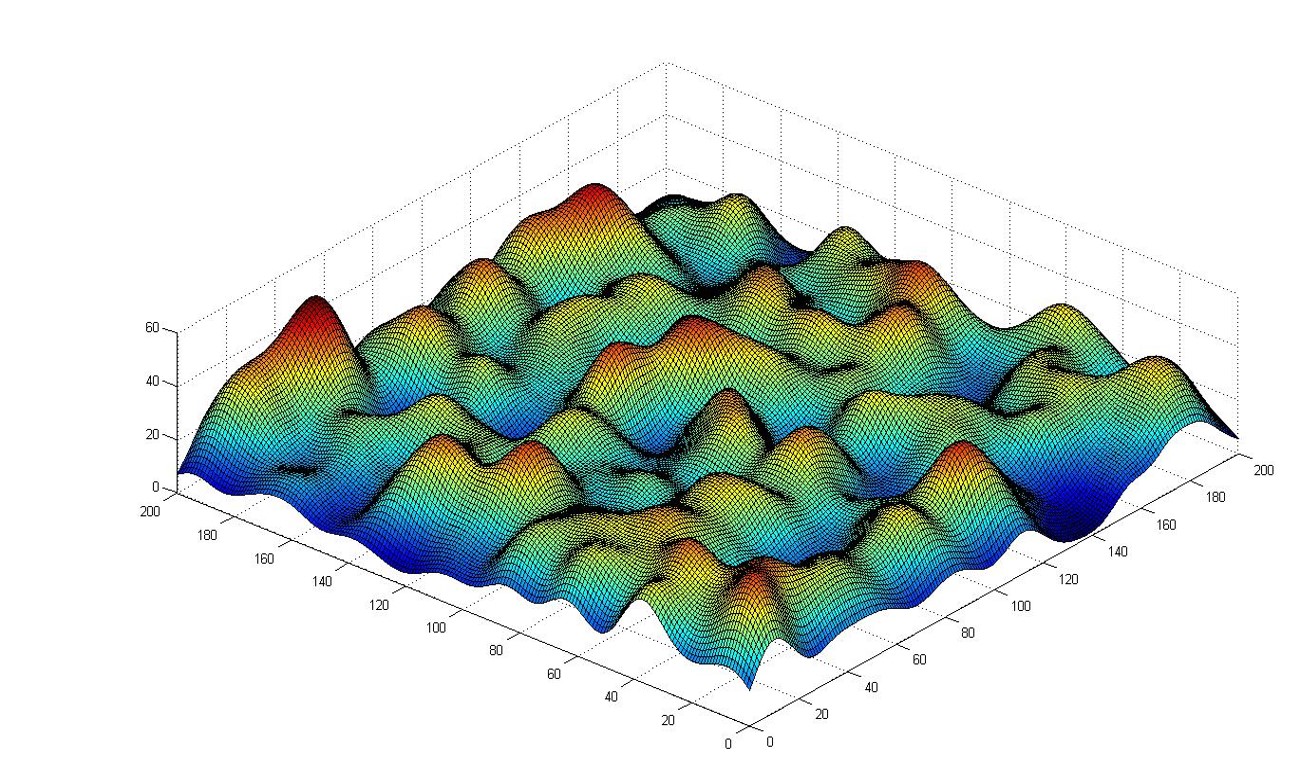
Andere Forschungsprojekte beschäftigen sich damit, auch die Orientierung von Effektpigmenten zu beschreiben.
Zusammenfassung
Zusammenfassend zeigt sich, dass die numerischen Methoden so weit fortgeschritten sind, dass sie sich der Aufgabenstellung anpassen, nicht mehr umgekehrt. Trotzdem muss die Anforderung an die Simulation genau herausgearbeitet werden, um schnell und effizient die Lösung des Problems zu erreichen und die Wirtschaftlichkeit des Simulationsansatzes zu bewerten. Auf diese Weise sind in allen Bereichen der Oberflächentechnik numerische Simulationen mit großem Erfolg anwendbar.
Im Südwesten von Polen hat die Firma Adal Sp.Z. o. o. eine automatisierte Beschichtungsanlage errichtet. Adal ist ein Unternehmen für die Konzeption und den Bau von Lackierereien. Die Steuerung der Fördertechnik und vieler weiterer Elemente erfolgt über "MVK"-Module von Murrelektronik.
oliver.tiedje@ipa.fraunhofer.de
qiaoyan.ye@ipa.fraunhofer.de