Expertennetzwerk 3. Prozesse & Verfahren Untergründe vorbehandeln
Vorbehandlung von Kunststoffteilen
Für eine gute Haftfestigkeit der Beschichtung auf dem Substrat muss die Oberfläche auf Dauer fest genug sein, um die Kräfte, die an der Grenzfläche wirken, zu übertragen und das Beschichtungsmaterial muss so nah an die Substratoberfläche gelangen, dass die Anziehungskräfte an der Grenzfläche wirken können.
Diese Bedingungen können nur erfüllt werden, wenn
- die Substratoberfläche vollkommen sauber ist,
- das Lackmaterial die Substratoberfläche vollständig benetzt.
Dazu ist in der Regel bei Formteilen eine Reinigung der Oberfläche notwendig. Diese kann nasschemisch mit geeigneten wässrigen Reinigungsmitteln oder Lösemitteln, die den Werkstoff nicht angreifen, durchgeführt werden. Alternativ kann als trockenes Reinigungsverfahren mit CO2-Schnee gestrahlt werden. Für die meisten Massenkunststoffe wie z.B. PE, PP oder PC ist eine Reinigung allein nicht ausreichend, und es muss über die Einbringung von polaren Gruppen die Oberfläche aktiviert werden.
Dazu steht eine Reihe von Verfahren zur Verfügung:
- Beflammung mit einer oxidierenden Flamme,
- Silikatisierung,
- Koronabehandlung,
- UV-Bestrahlung,
- Gasphasenfluorierung,
- Niederdruck-Plasmabehandlung.
Zur Kontrolle der Aktivierung kommen Verfahren zur Bestimmung der Oberflächenenergie (Fachvideo zur Messung der Oberflächenenergie) zum Einsatz:
- Bestimmung der kritischen Oberflächenspannung mit Testtinten als Schnelltest
- Randwinkelmessung von Flüssigkeitstropfen mit unterschiedlichen Oberflächenspannungen und Polaritäten, die auf die Oberfläche aufgebracht werden
Eine gute Benetzung ist zwar Grundvoraussetzung für eine gute Lackhaftfestigkeit, aber nicht alleiniger Faktor. Daher sind anwendungsorientierte Prüfungen am lackierten Bauteil ebenfalls erforderlich. Übliche Prüfmethoden sind z. B.:
- Gitterschnittprüfung (Video zum Gitterschnitt)
- Kondenswassertest
- Dampfstrahlprüfung
CO2-Schneestrahlen
Das CO2-Schneestrahlen ist neben dem Trockeneisstrahlen/CO2-Pelletstrahlen ein Druckluftstrahlverfahren, bei dem die Vorteile von Kohlendioxid genutzt werden. Kohlendioxid ist nicht korrosiv, nicht brennbar, ungiftig, elektrisch isolierend und in der Flüssigphase ein sehr gutes Lösungsmittel für organische Verschmutzungen. Da Kohlendioxid bei Atmosphärendruck nur gasförmig oder fest ist, bleiben die zu reinigenden Oberflächen trocken und ohne Strahlmittelrückstände. Beim CO2-Schneestrahlen sind die Strahlmittelpartikel kleiner und weicher als beim Trockeneisstrahlen. Damit ist das Verfahren schonender und daher auch für empfindliche Oberflächen wie thermoplastische Kunststoffe geeignet.
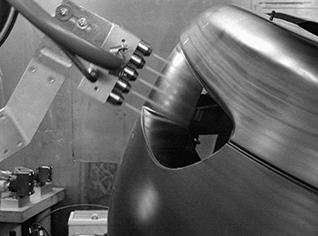
Zur Erzeugung des CO2-Schnees wird flüssiges Kohlendioxid in Flaschen oder bei höherem Bedarf in stationären Tanks vorgehalten. Über entsprechende Schläuche (Druck > 55 bar) und Armaturen wird das flüssige Kohlendioxid zur Düse geführt. Der CO2-Schnee entsteht, wenn das Kohlendioxid nach dem Düsenaustritt expandiert und in den gasförmigen Zustand übergeht. Dabei kühlt sich das CO2 unter -78,5 °C ab. Es entsteht ein Hochgeschwindigkeitsstrahl aus gasförmigem Kohlendioxid und festen Kohlendioxidpartikeln (siehe Abb.).
CO2-Schneestrahlreinigung eines Stoßfängers
Um den Strahlimpuls zu erhöhen und den CO2-Verbrauch zu reduzieren, wird zusätzlich Druckluft eingesetzt. Die Druckluft beschleunigt die CO2-Partikel und unterstützt das Fortspülen der Schmutzpartikel. Für die Vorbehandlung von Kunststoffteilen kommen zwei unterschiedliche Düsenarten zum Einsatz. Bei der Düse mit Agglomerationskammer wird das CO2 in der Agglomerationskammer entspannt und kleinere CO2-Partikel können sich zu größeren Partikeln verbinden. Diese werden mit dem CO2-Gas unter zusätzlicher Beschleunigung durch Druckluft auf die zu reinigende Oberfläche geschossen. Bei der Zweistoffringdüse werden die CO2-Schneepartikel beim Austritt des Strahls aus der Düse gebildet. Ein ringförmiger Druckluftmantelstrahl bündelt den CO2-Strahl und beschleunigt die Partikel. Für die flächige Reinigung werden üblicherweise mehrere Düsen nebeneinander angeordnet.
Die Düsen können bei Flachteilen wie z. B. Radioblenden mit einem Hubautomaten geführt werden. Bei größeren Formteilen wie Spiegelgehäusen oder Stoßfängern kommen Roboter zum Einsatz. Die Anzahl der erforderlichen Düsen ist vom Flächendurchsatz, der Teilegeometrie und der Verschmutzung abhängig.
Es finden je nach Verschmutzung unterschiedliche Reinigungsmechanismen statt:
- Versprödung der Verschmutzungen durch den kalten Strahl. Dadurch entstehen Risse in der Schmutzschicht, in die der Strahl eindringt.
- Durch unterschiedliche Wärmeausdehnungskoeffizienten entstehen thermische Spannungen zwischen Substrat und Schmutzschicht, die zum Ablösen führen.
- Durch Impulsübertragung wird der Schmutz von der zu reinigenden Oberfläche abgelöst und vom Gasstrom entfernt.
Der Platzbedarf für eine CO2-Schneestrahlreinigung ist im Vergleich zu einer nasschemischen Reinigung relativ gering, da die mehrstufige Reinigung und Spülung mit anschließender Blaszone und Haftwassertrockner entfallen können. Daher wird das CO2-Schneestrahlen zunehmend als Alternative zur nass-chemischen Reinigung in einer Powerwash-Anlage oder zur manuellen Reinigung betrachtet. Der Vorteil gegenüber einer manuellen Reinigung liegt in der Prozesssicherheit. Um die Einsatzmöglichkeit der CO2-Schneestrahlreinigung für den jeweiligen Fall einschätzen zu können, gilt es einige Punkte zu beachten. Das CO2-Schneestrahlen eignet sich vor allem für Oberflächen mit partikulären Verschmutzungen oder dünnen Schmutzfilmen. Dicke Ölfilme oder Lackschichten lassen sich nicht entfernen. Je stärker die Verschmutzung, desto länger dauert der Prozess. Da der CO2-Schneestrahl eine sehr große kinetische Energie besitzt, müssen Teile und die Werkstückträger so befestigt sein, dass sie nicht vom Strahl weggeblasen werden.
Die hohe Geschwindigkeit des CO2-Strahls führt zu großen Schallemissionspegeln. Es sind daher entsprechende Maßnahmen zu treffen, um den Lärm einzudämmen. Dazu werden die CO2-Reinigungskabinen aus schallisolierenden Platten gebaut und die Ein- und Auslauföffnungen gegen Schallaustritt zu angrenzenden Bereichen, in denen sich Personen aufhalten, geschützt. Der Arbeitsplatzgrenzwert für CO2 liegt bei 5.000 ppm. Daher ist die CO2-Konzentration in der Arbeitskabine und den Bereichen, wo CO2 austreten kann, mit CO2-Meldern zu überwachen. In der Roboterarbeitskabine wird durch stetigen Unterdruck und Frischluftzufuhr CO2-Austritt verhindert. Die Kabinentüren sind mit Türüberwachungsschaltern zu versehen, die ein Betreten der Kabine bei zu hohen CO2-Konzentrationen verhindern.
Beim Strahlen werden die Schmutzpartikel zunächst aufgewirbelt und können die gerade gereinigte Oberfläche erneut verschmutzen. Die Belüftung der Kabine mit konditionierter Luft und Absaugung der Schmutzpartikel, wie in einer Spritzkabine, ist daher unerlässlich. Die Oberflächenladungen sollten vor dem Strahlen mit bipolar ionisierter Luft abgeführt werden, um die Reinigung zu erleichtern und danach eine Rückkontamination bereits gereinigter Oberflächen zu vermeiden. Im Gegensatz zur Nassreinigung in einer Powerwash-Anlage werden die Teilerückseiten nicht mitgereinigt. Beim Lackieren können dann Partikel aufgewirbelt werden und auf der lackierten Oberfläche landen. Daher ist die saubere Handhabung und Lagerung der Teile nach dem Spritzguss besonders wichtig. Idealerweise wird die Vorbehandlung und Lackierung direkt nach dem Spritzguss ohne lange Lagerzeiten durchgeführt. Auch die Warenträger bedürfen besonderer Aufmerksamkeit, da sich hier der angetrocknete Lackoverspray ablösen kann. Teilweise werden die Warenträger vor dem Bestücken mit Druckluft abgeblasen, um den lose anhaftenden Schmutz zu entfernen.
Beflammung
Das Beflammen ist bei der Kunststoffteilelackierung das am häufigsten angewandte Verfahren. Dabei wird eine Gasflamme (Temperatur ca. 1.200 °C) über die zu behandelnde Oberfläche geführt. Dies kann mit einem Roboter geschehen oder das Bauteil wird automatisch an der Flamme vorbeigeführt. Die Flamme brennt mit einem Sauerstoffüberschuss und oxidiert die Oberfläche. Dabei werden funktionelle Gruppen gebildet, die zu starken Wechselwirkungen mit der Lackschicht befähigt sind. Nach der Beflammung sollten die Werkstücke möglichst schnell lackiert werden.
Silikatisierung
Wie bei der Beflammung wird bei der Silikatisierung eine oxidierende Flamme über die zu lackierende Oberfläche geführt. Dem Brenngasgemisch wird zusätzlich eine siliziumorganische Verbindung (Precursor) zudosiert. Der Precursor verbrennt in der Flamme zu amorphem Silikat, das sich als sehr dünne (20–40 nm), haftvermittelnde Schicht auf dem Substrat abscheidet. Der Vorteil gegenüber dem Beflammen ist die längere Wirksamkeit des Aktivierungseffekts und die höhere Feuchtigkeitsbeständigkeit der anschließenden Beschichtung. Bestehende Beflammanlagen können leicht aufgerüstet werden.
Koronabehandlung
Bei der Koronabehandlung ist die Wirkungsweise ähnlich der Beflammung. Der Brenner ist durch eine Wechselspannungselektrode ersetzt. Das Werkstück wird zwischen der Wechselspannungselektrode und Gegenelektrode hindurchgeführt. Durch eine Glimmentladung zwischen den Elektroden werden energiereiche Sauerstoffionen erzeugt, welche die Kunststoffoberfläche oxidieren. Das Verfahren ist in der Folienbeschichtung etabliert. Für die Behandlung von Formteilen ist es nur bedingt einsetzbar, da die Korona nur eine geringe Reichweite hat. Eine Weiterentwicklung dieses Verfahrens ist die Freistrahlkoronabehandlung. Dabei befinden sich beide Elektroden über dem Werkstück. Die Korona wird dann per Luftstrom an die zu behandelnde Oberfläche geleitet. Dadurch sind auch dreidimensional geformte Oberflächen behandelbar.
UV-Bestrahlung
Beim UV-Bestrahlen werden die zu lackierenden Teile an einem oder mehreren UV-Strahlern mit hoher Leistungsdichte vorbeigeführt. Dabei erfolgt auch hier eine Radikalreaktion des Luftsauerstoffs mit der Substratoberfläche. Gleichzeitig sind, abhängig vom Substratmaterial, Spalt- und Vernetzungsreaktionen möglich. Dadurch erfolgt eine Aktivierung der Oberfläche, welche die Benetzbarkeit der Oberfläche erhöht.
Gasphasenfluorierung
Für die Gasphasenfluorierung wird Fluorgas mit einem inerten Gas, z. B. Stickstoff, verdünnt. Typisches Mischungsverhältnis von Fluor/Stickstoff ist 1:20. Der Prozess wird im Niederdruckverfahren durchgeführt. Dazu wird die beladene Behandlungskammer, die mehrere Kubikmeter Volumen beinhalten kann, zuerst evakuiert. Danach wird das Fluorgasgemisch eingeleitet. Dabei werden die Wasserstoff-Atome von organischen Werkstoffen an der Substratoberfläche mit Fluor substituiert und auf diese Weise polare Gruppen gebildet. Die entstehenden Abgase mit niedermolekularen Reaktionsprodukten wie HF werden über die Vakuumpumpen abgesaugt und über eine Gaswaschanlage gereinigt. Typische Prozesszeiten für die Fluorierung sind 1–5 min. Mit der Gasphasenfluorierung können geometrisch komplizierte Teile zuverlässig vorbehandelt werden. Ebenso ist die Behandlung von Schüttgut in Drehtrommeln möglich. Die Oberflächenmodifizierung ist dabei über mehrere Monate stabil und übersteht auch einen Reinigungsprozess.
Niederdruckplasmabehandlung
Ein Plasma ist ein ganz oder teilweise ionisiertes Gas. Durch Anregung eines Gases mit Elektronen entstehen Ionen, Radikale und Molekülfragmente. Gleichzeitig emittiert das Plasma UV-Strahlung. Die Niederdruckplasmabehandlung wird in Vakuumkammern bei Drücken um 0,1-1 mbar durchgeführt. Nach Erreichen des notwendigen Vakuums wird ein Prozessgas eingeleitet und das Plasma erzeugt. Die Prozessdauer kann 30 sec bis mehrere Minuten betragen, wobei für einen Takt mehrere Minuten für die Evakuierung hinzukommen. Als Prozessgase können verschiedene reaktive Gase (O2, N2, CO2, NH3, . . .) und Edelgase (He, Ar, Ne) und deren Gemische zum Einsatz kommen.
Bei der Plasmabehandlung kommen mehrere Effekte zur Geltung:
- Mikrostrahlen: Durch den Beschuss der Oberfläche mit Elektronen und Ionen wird die Oberfläche abgetragen und dadurch aufgeraut.
- Reinigung der Oberfläche, wobei organische Verschmutzungen in flüchtige niedermolekulare Bestandteile zerlegt und mit den Abgasen abgesaugt werden.
- Reaktion des Prozessgases mit der Substratoberfläche
- UV-Bestrahlung
- Durch Einleitung von Monomeren in einem Trägergas können diese Monomere auf die Substratoberfläche aufgepfropft und dadurch die Eigenschaften modifiziert werden.
Die Intensität des Plasmas kann in der Behandlungskammer schwanken, daher ist die Positionierung der Werkstücke zu beachten. Schüttgut kann in einer bewegten Trommel behandelt werden.
metin.kuyucu@ipa.fraunhofer.de