Technologien Vorbehandeln-Entlacken
ANZEIGE
Farbversorgungssysteme: Know-how aus einer Hand
Lackverluste, verringerte Lackqualität und ein hoher Energieverbrauch: Es gibt viele Herausforderungen in der Farbversorgung einer Lackieranlage. Erfahren Sie, wie das Farbversorgungssystem von Dürr Energie und Ressourcen schont, Kosten einspart und zu einer hohen Beschichtungsqualität beiträgt.
Jetzt auf das Farbversorgungssystem von Dürr umsteigen
ANZEIGE
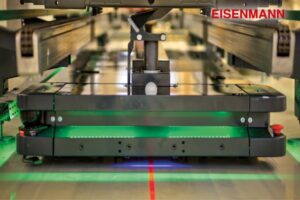
StoreMover ermöglicht flexibel skalierbare Flächenspeicher
Der StoreMover von Eisenmann basiert auf der speziell für die Karosserielackierung konstruierten VarioMover-Fördertechnologie. Ergänzt durch eine zusätzliche Hubeinheit entsteht ein maximal skalierbarer Flächenspeicher, der beliebig freie Flächen nutzt und somit Flexibilität bei Flächenverlagerungen und Kapazitätsanpassungen schafft – bei gleichzeitigem Zugriff auf jede eingelagerte Karosse.
Jetzt kontaktieren
Auf die Kanten achten
Abgerundete und saubere Kanten sorgen bei Beschichtungen für eine gute Haftfestigkeit. Markus Lindörfer, Geschäftsführer der Lima Ventures GmbH, erläutert aktuell, worauf industrielle Lackierbetriebe achten sollten.
Scharfe Kanten und Oxidschichten verursachen bei lackierten Werkstücken aus Metall immer wieder Korrosionsschäden. „Um sie zu verhindern, müssen die Kanten abgerundet und gereinigt sein“, erklärt Lindörfer. Auf scharfen Kanten ist die Lackschicht zu dünn und an den Schmalseiten platzt sie häufig ab, weil die beim Laserbrennschneiden entstehende Oxidschicht nicht fest mit dem Untergrund verbunden ist. Sie bildet, wenn sie auf dem Werkstück verbleibt, eine Trennschicht zwischen Untergrund und Lack. Entfernen kann man sie mit Drahtbürsten aus Corddraht oder mit gehärteten Federstahldrähten. Dafür gibt es spezielle Maschinen, die allerdings nur bei flachen Blechen zum Einsatz kommen können. Sind die Werkstücke bereits gekantet und geschweißt, ist das wirtschaftliche und effiziente Entfernen der Oxidschicht nicht mehr möglich. Dann müssen die Schmalseiten der Werkstücke manuell gereinigt werden. „Die Reinigung von Hand ist nicht prozesssicher. Außerdem kann man sich bei Baugruppen nicht darauf verlassen, dass man wirklich alle Stellen erreicht.“ Das gleiche gilt für Grate und scharfe Kanten. Auch sie lassen sich nur zuverlässig vor dem Biegen und Abkanten der Bleche entfernen. Lindörfer empfiehlt industriellen Lackierbetrieben daher, mit den Lieferanten der Werkstücke bzw. Baugruppen vertraglich zu vereinbaren, dass die Werkstücke oxidfrei und mit verrundeten Kanten und Ausschnitten geliefert werden. Lindörfer: „Für normale Anwendungen sollten die Kanten mit einem Radius von 0,2 bis 0,3 mm abgerundet sein. Kommen die Werkstücke aber z.B. im Offshore-Bereich zum Einsatz, ist für den langfristigen Korrosionsschutz ein Radius von 2,0 mm notwendig.“
Zum Netzwerken:
Lima Ventures GmbH, Edingen, Markus Lindörfer, Mobil: +49 172 6205848, info@blech-entgratung.de, www.blech-entgratung.de