Expertennetzwerk 4. Effizient lackieren Ressourceneffizient lackieren
Ressourceneffizient planen und optimieren mit CoaTway®
Ausgangssituation
Die Investitionsbereitschaft in der lackverarbeitenden Industrie ist seit einigen Jahren sehr hoch. Viele Unternehmen müssen zur Erweiterung der Stückzahlausbringung die bestehenden Lackieranlagen ausbauen oder gar eine neue Lackiertechnik investieren. Hinzu kommen oft Forderungen zur Erhöhung der Beschichtungsqualität. Insbesondere bei Nutzfahrzeugen, Baumaschinen und landwirtschaftlichen Geräten wird ein erhöhter Korrosionsschutz erwartet. Und immer noch ist in vielen Betrieben die 31. BImSchV (Bundes-Immissionsschutzverordnung, d.h. VOC-Verordnung) ein wichtiges Thema. Die Einführung moderner Lacke, Verarbeitungsgeräte und Lackieranlagen bietet neue Rationalisierungschancen, erfordert aber bei dem heutigen schnellen Technologiewandel die Zusammenarbeit aller am Lackierprozess beteiligten Fachunternehmen. Umweltfreundliche Werkstoffe und Technologien zur Reduktion der Kosten und Umweltbelastungen sollten dabei ebenso im Fokus stehen wie fertigungsintegrierte Konzepte, die den Material- und Energieeinsatz bei der Lackverarbeitung verringern.
Für viele Unternehmen sind bei den Lackieranlagenplanungen schnelle Entscheidungen wichtig. Ausschlaggebend ist vor allem eine rasche und sichere Konzeption der Vorbehandlungs- und Lackiertechnologien. Hierbei ist die Durchführung geeigneter Versuchsreihen und die Anwendung richtiger Bilanzierungs- und Bewertungsmethoden erforderlich.
Die Planungs- und Optimierungsmethode
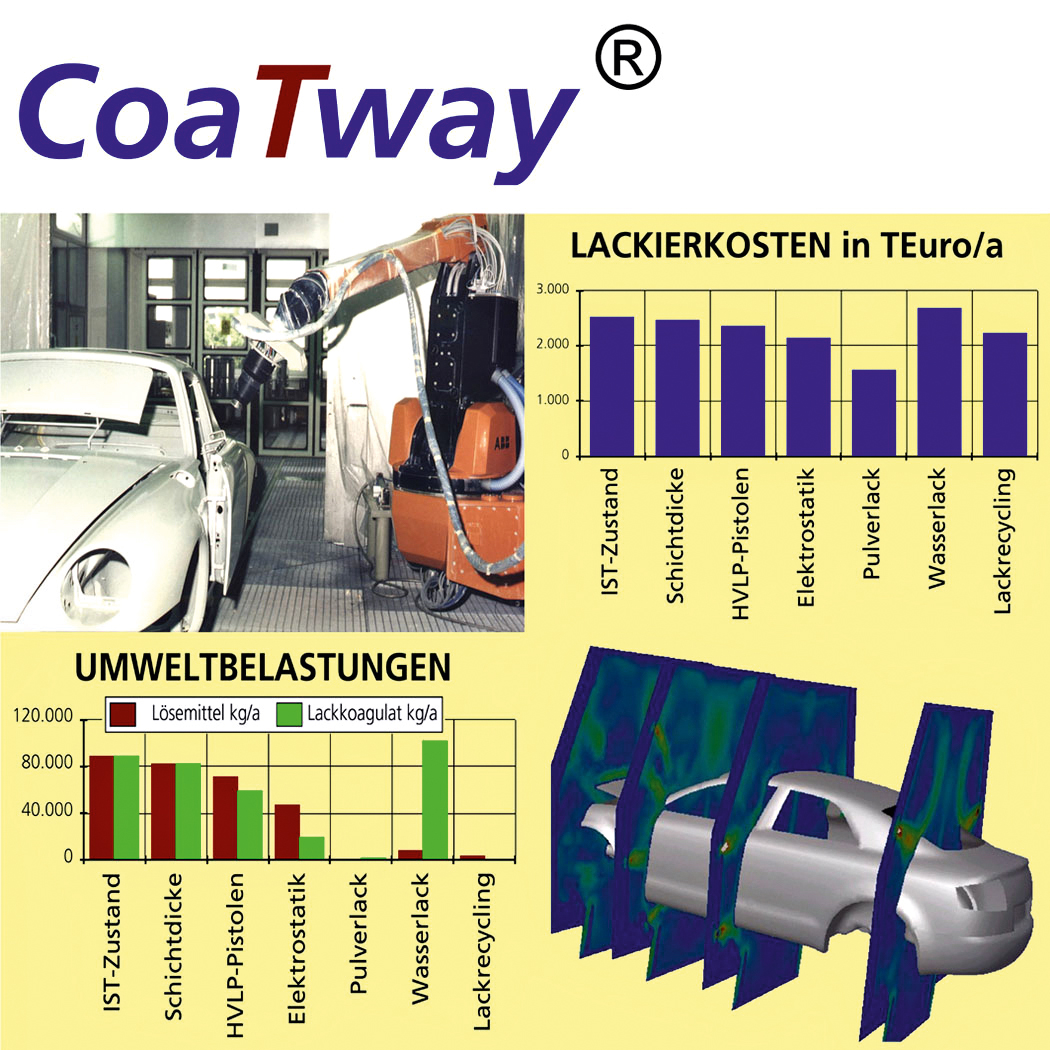
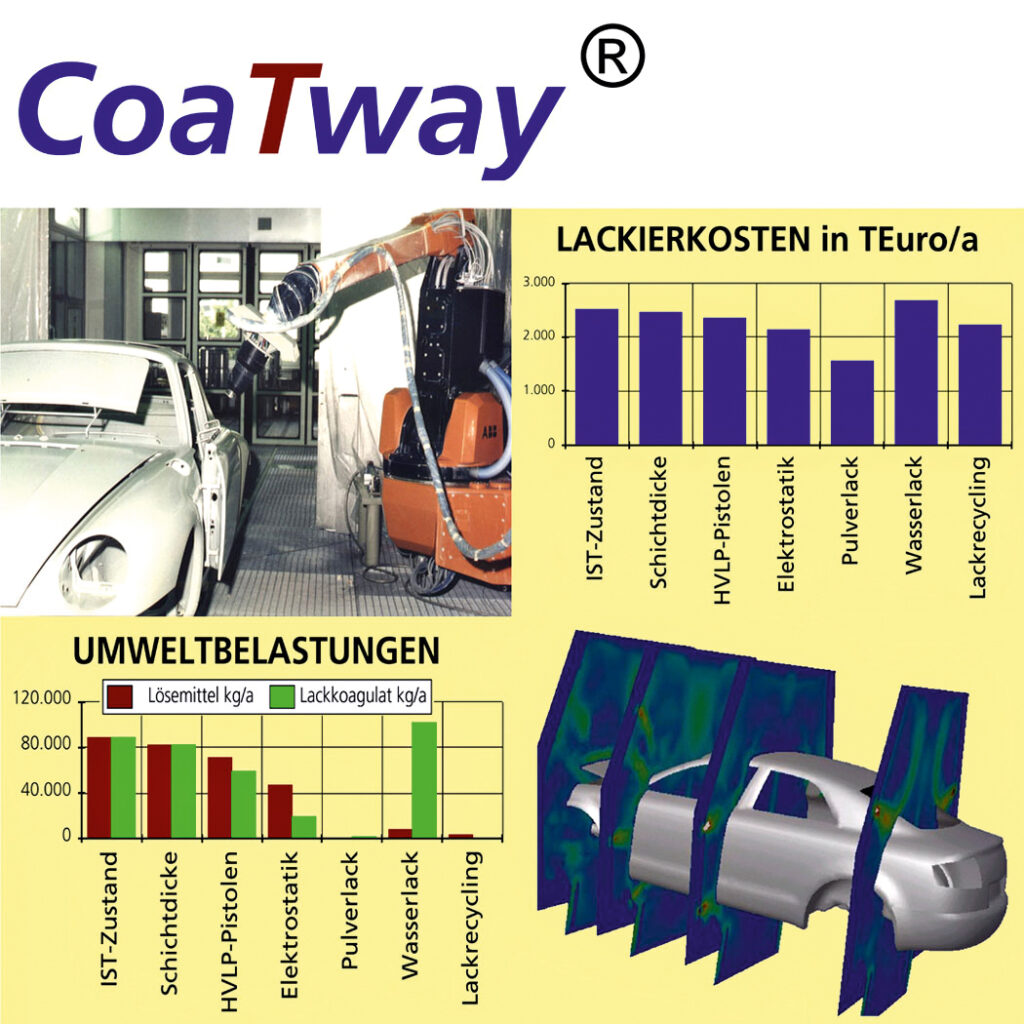
CoaTway® (Quelle: Fraunhofer IPA)
CoaTway® (Computer aided strategic way for the planning of paint shops) ist eine vom Fraunhofer IPA entwickelte Planungsmethode zur Auslegung von Lackierprozessen und -anlagen (siehe obere Abb.). Dieses System stellt dem Planungsteam des Fraunhofer IPA Methoden zur
-
- Datenerhebung (z. B. Mengen- und Stoffströme, Beschaffenheit),
- Formulierung von Spezifikationen und Restriktionen,
- Bilanzierung von Stoffströmen, Umweltbelastungen und Kosten,
- Technologieauswahl,
- Erarbeitung von Optimierungsmaßnahmen sowie
- Festlegung weiterer Planungsschritte (z. B. Prüfungen, Versuche) bereit.
Hierbei wird ein ständiger Wechsel zwischen den Betrachtungen zu den Technologiealternativen, zu den dabei zu erwartenden Qualitätskriterien und den durch die Technologie verursachten Betriebs- und Investitionskosten vollzogen. Daraus entstehen folgende Vorteile:
- Verbesserte Informationsflüsse und Übersichten (Entscheidungsmatrix) über Maßnahmen zur Reduzierung der Kosten, der Umweltbelastungen und des Energieeinsatzes bei Lackierprozessen.
- Schnellere und sichere Abschätzung von Technologiealternativen und von Rationalisierungspotenzialen (Lackmaterial, Lackierverfahren und Anlagentechnik).
- Kosten- und Zeitgewinn innerhalb von Projektierungen bei Planungsaufgaben durch die systematische Vorauswahl der vielfältigen Technologiealternativen.
- Erhöhung der Wettbewerbsfähigkeit der Unternehmen durch die erhöhte Realisierungschance bei Maßnahmen zur Reduzierung der Fertigungskosten beim Lackierprozess.
- Reduzierung der Umweltbelastungen (Sonderabfälle, Emissionen, Abwasser) durch eine schnellere und umfangreichere Umsetzung von ökologisch relevanten Maßnahmen.
- Reduzierung des Energieverbrauches und der daraus resultierenden Umweltbelastungen (z. B. Kohlendioxid) durch zielgerichtete Anlagenkonzeptionen.
- Erhöhte Absicherung von Entscheidungen für Investitionen beim Umweltschutz und für die Lackieranlagentechnik.
Zur strategischen Vorgehensweise gehören z. B.:
- Definition der Anforderungen,
- Durchführung von ABC-, Trend- und Nutzwertanalysen,
- Anbindung von Checklisten (z. B. Prüfungen, Versuche),
- Wirtschaftlichkeitsanalyse durch die Prognose von umsetzungsrelevanten Kosten und zu erwartenden Einsparpotenzialen,
- Bewertungsmethoden für Vergleiche, z. B. Spritzkabinenkonzepte, Zerstäuber, Lacke und auch Lohnbeschichter,
- Berechnung der Lackverbräuche, sowie
- Lösemittelmanagement (VOC-Verordnung).
Unterstützt werden kann die Methode CoaTway® auch durch andere Planungstools, wie z. B.
- Visualisierung für Anlagen und Prozessabläufe,
- Simulation der Materialflüsse innerhalb der Lackieranlage,
- Simulation der Bahnführung bei der Roboterbeschichtung
sowie - numerische Simulation der Prozessabläufe und technischer Prozesse.
Diese Planungstools stehen am Fraunhofer IPA und auch bei vielen Anlagenherstellern zur Verfügung. Ein Treiber für die Neu- und Weiterentwicklung von Planungstools für Lackieranlagen wird das Thema Industrie 4.0 (siehe Kapitel Industrie 4.0 macht automatische Lackieranlagen effizienter und einfacher und Ultraeffizienz-Fabrik ) sein. Ein wichtiger Bestandteil der Planungsmethode CoaTway® ist das Planungs- und Prognosesystem CoaTplan (Computer aided technology assessment for the planning of paint shops) (siehe Abb.). Die Basis für das Arbeiten mit CoaTplan bildet die Analyse des Teilespektrums und die Durchführung von Kapazitätsplanungen für verschiedene Fördersysteme und Lackiertechnologien. Zur Bilanzierung der Materialströme und der Umweltbelastungen werden die Daten des IST-Zustandes und von Versuchsreihen in Technika bei neuen Technologien betrachtet. Über die Kapazitätsplanung und die Ermittlung der Materialströme können die für die jeweilige Technologie erforderlichen Anlagenbaugruppen bezüglich der Leistungsdaten abgeschätzt sowie die Investitions- und Lackierkosten ermittelt werden. Dadurch ist es möglich, umfangreiche Planspiele je nach Planungsfortschritt auszuführen. Über diese Planspiele werden für die technisch-wirtschaftlich interessanten Technologiealternativen weitere Versuchsprogramme ausgearbeitet und umgesetzt. Mit den dabei erzielten Ergebnissen können die Planspiele fortgesetzt werden. Mit dieser Vorgehensweise wird die Effizienz, Qualität und Transparenz der Planungs- und Optimierungsarbeit in Zusammenarbeit mit allen Beteiligten (z. B. Lackherstellern und Anlagenlieferanten) verbessert. Es können somit neue wirtschaftliche und ökologische Wege gefunden werden, ohne dass finanzielle Mittel und Zeit zur Überprüfung von ungeeigneten Technologien verloren gehen. Die richtige Vorgehensweise wird nachfolgend am Beispiel einer Lackieranlagenplanung für Hydraulikaggregaten erläutert.
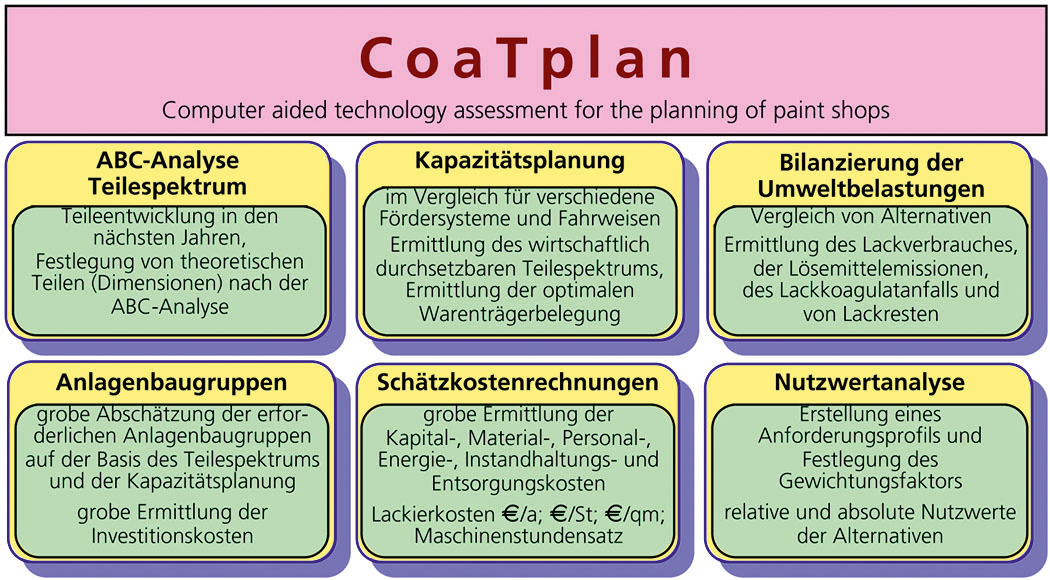
CoaTplan (Quelle: Fraunhofer IPA)
Planungs-/Optimierungsphasen
Vor Projektstart wurden gemeinsam mit dem Hersteller der Hydraulikaggregate die Planungsziele definiert und die Vorgehensweise abgestimmt. Danach sind haben wir die Anforderungen an den Lackierprozess zu definiert und für die Zusammenarbeit mit den Fachunternehmen (z. B. Lackhersteller, Anlagenhersteller) zu dokumentiert. Die Anforderungen ergaben sich aus folgenden ausgeführten Arbeitsschritten:
- Ist-Zustandsaufnahme
- Schwachstellenanalyse
- Auswertung von Reklamationsfällen
- Trendanalyse
- Ausarbeitung Bewertung der vorhandenen Produkt-Spezifikationen
- Ausarbeitung einer Fertigungsspezifikation
- Zusammentragen von beeinflussenden Gesetzen, Verordnungen oder Richtlinien.
Vom Planungsteam wurden geeignete Instrumente zur effizienten Bearbeitung hinsichtlich
- fertigungs- und produktorientierter Bewertung und Bilanzierung des IST-Zustandes (Werkstoffe-Prozesse-Technologien-Anlagen-Ausführung-Kosten-Umweltbelastungen),
- aktualisierbarer qualitätsorientierter Entscheidungstabellen für die in der noch bestehenden Lackiererei umsetzbaren, kostengünstigeren und umweltschonenderen Technologien,
- Strategien zur schnellen und kostengünstigen Überprüfung und Erprobung von Planungsalternativen sowie
- Wirtschaftlichkeitsanalysen durch Prognose von umsetzungsrelevanten Kosten und zu erwartenden Einsparpotenzialen
eingesetzt werden. Wichtig war auch die Anwendung anerkannter Berechnungs- und Bewertungsmethoden sowie der Prüfmethoden für die Prozesse, Anlagenkomponenten sowie die Lackierergebnisse. Die Planung erfolgt nach dem in der Abbildung dargestellten Ablauf.

Planungsphasen (Quelle: Fraunhofer IPA)
Vorstudie
Der Ausgangspunkt für die Optimierung und Planung stellte die Aufnahme und die Analyse der Anforderungen an das gesamte Anlagenkonzept dar. Diese Betrachtungen wurden vom Fraunhofer IPA grundsätzlich im Zusammenhang mit allen Einflussgrößen erstellt und umfassten u.a. z. B. die
- Zusammenstellung des Werkstückspektrums,
- eingesetzten Korrosionsschutzmaßnahmen und -vorbeschichtungen,
- Schwachstellen beim IST-Zustand (z. B. Reklamationen),
- Anordnung der Werkstücke auf den Warenträgern (Förderer),
- Anforderungen bezüglich der Teilelogistik im gesamten Fertigungsfluss (z. B. Prozesszeiten, Trocknungsgrad, Anordnung beim Transport), materialspezifischen Daten für die eingesetzten Materialien (Vorbeschichtungen und Lacke) und die
- Kenndaten der IST-Beschichtungseigenschaften.
Auf der Basis des IST-Zustandes wurde dann eine Schwachstellenanalyse ausgeführt, mit dem Ziel, die Defizite zur Zielerfüllung in der Altanlage aufzuzeigen. Es darf nicht der Fehler eintreten, dass der IST-Zustand global verworfen wird und sich alle Sympathien einer Neuplanung zuwenden. Weiterhin können Rationalisierungspotenziale bereits vor dem Neuaufbau genutzt werden. Die Schwachstellenanalyse zur Feststellung der Einsparpotenziale wurden auch mit gezielten Messungen bzw. Prüfungen durchgeführt werden, z. B.:
- Zerstäubungsparameter,
- Lackmaterialnutzungsgrad,
- Luftverhältnisse in den Spritzkabinen, Abdunstzonen und Trocknern,
- Materialfluss,
- erforderlicher Lackschichtaufbau, Lackschichtdicke und -verteilung,
- Energieanalyse sowie
- Nacharbeitsstatistik.
Weiterhin wurden natürlich auch Reklamationsfälle, z. B. Korrosionsschäden, ausgewertet.
Lackieranlagen sind investitionsintensiv und verfügen über eine große Lebenserwartung. Einmal geplante und installierte Prozesse (Vorbehandlungstechnik, Lackmaterialien, Lackaufbauten und Geräte) sind keine über die Anlagenlebenszeit festgeschriebenen Eckdaten. Vielmehr sind – bei den heutigen schnellen Entwicklungen – kontinuierliche Verbesserungen am Lackierprozess die Grundvoraussetzung zur Erhaltung der Wettbewerbsfähigkeit. Die Rationalisierung muss über ein systematisches Erkennen und Nutzen der Verbesserungspotenziale realisiert werden. Vor der Investition der neuen Lackieranlage wurde daher geprüft werden, ob durch die Umsetzung von Optimierungsmaßnahmen die Altanlage weiterbetrieben werden kann. Daher war zunächst auch eine Schwachstellenanalyse auszuführen. Über die Schwachstellenanalyse wurde ein detaillierter Anforderungskatalog erstellt und eine Trendanalyse ausgeführt. Im Anforderungskatalog werden für alle zu lackierenden Teile die dekorativen und funktionellen Anforderungen definiert sowie die anlagen- und prozesstechnischen Randbedingungen festgelegt. Die Trendanalyse berücksichtigte die zukünftig zu erwartenden Entwicklungen, z. B. bei der Beschichtungsqualität, beim Teilespektrum, bei den Farbtönen und bei den Umweltschutzauflagen.
Liegen detaillierte Spezifikationen für die Beschichtungsqualität (Produktspezifikation) vor, müssen diese ausgewertet und über die Erarbeitung einer Fertigungsspezifikation erweitert werden. Unter der Produktspezifikation sind die Eigenschaften der Beschichtung zu verstehen, wie z. B.:
- mechanische Lackfilmeigenschaften, z. B. Haftfestigkeit
- chemische Lackfilmeigenschaften, z. B. Beständigkeit gegenüber Chemikalien
- Verhalten gegenüber klimatischen Bedingungen, d. h. Beständigkeit gegenüber Kondenswasser oder Salznebel
- optische Lackfilmeigenschaften
Liegen keine Spezifikationen vor, sollten die Vorgaben unbedingt nach dem Stand der Technik und mit den Ergebnissen der Reklamationsfälle erarbeitet werden. Beim Fallbeispiel der Werkstatteinrichtungen Hydraulikaggregate wurde für die Neuanlage ein gegenüber der Altanlage höherer Korrosionsschutz festgelegt. Die Reklamationsfälle zeigten, dass zunehmend Produkte in extremen Umgebungsbedingungen (z.B. Feuchträume, offene überdachte Lagerplätze in Seewassernähe) angewendet werden. Die Auswahl der Prüfverfahren sollte sich an der Anwendung orientieren und nicht mehr fordern als notwendig. Zu hohe Forderungen führen schnell zur Planung überzogener Anlagen bezüglich Teilereinigungs- und Teilevorbehandlungsprozessen und zu umfangreicher Lackschichtaufbauten. Mit dem Aufbau der Spezifikation sollen nicht ständig umfangreiche und teure Prüfungen ausgeführt werden. Die Ziele sind:
- klare Vorgaben für die Planung zu erarbeiten, die in der Zusammenarbeit mit allen beteiligten Fachunternehmen zu konkreten Vorschlägen zur Prozessgestaltung führen,
- im Rahmen von Technikums- und Laborversuchen die vorgeschlagenen Prozesse und Materialien zu überprüfen und abzusichern sowie
- eine Serienüberprüfung bei auftretenden Problemen in der neuen Anlage zu ermöglichen.
Die Fertigungsspezifikation beinhaltet z. B. folgende Vorgaben enthalten:
- Anlieferungsqualität der zu lackierenden Werkstücke, z. B. Oberflächenrauheit, Oberflächenreinheit
- Ablieferungsqualität der zu lackierenden Werkstücke, z. B. Lackschichtdicke, Überlackierbarkeit, Farbwechselhäufigkeit
Die kostenintensiven Lackiervorgänge sollten für einen kontinuierlichen Verbesserungsprozess permanent überwacht und korrigiert werden. Die Darstellung der Kenndaten im Betrieb bis hin zum ausführenden Personal verbessert die Mitarbeitermotivation und regt zum betrieblichen Vorschlagswesen an. Die aus der Sicht des Fraunhofer IPA wichtigsten Lackiererei-Kenndaten sind z. B.:
- Maschinenkosten,
- Energieverbrauch,
- Anlagenlaufzeit,
- Lackierkosten je Warenträger,
- Lackverbrauch je Tag oder Teil,
- VOC-Einsatz,
- Lackmaterialnutzungsgrad sowie
- Nacharbeitsquote.
Auf der Basis der vorangegangenen Arbeitsschritte wurde nun im Team ein Maßnahmenkatalog zur Optimierung des IST-Zustandes erstellt, die Prioritäten festgelegt und die zeitlichen Ziele definiert werden. Die zu erwartenden Einsparpotenziale der Maßnahmen wurden dargestellt.
Zur Umsetzung der Maßnahmen erfolgten systematische Erprobungsarbeiten mit allen Projektbeteiligten. Grundsätzlich sollte besonderer Wert daraufgelegt werden, dass alle am Optimierungsprojekt beteiligten Mitarbeiter frühzeitig und umfassend in die Abläufe integriert sind. Die Offenheit gegenüber Neuerungen und Veränderungen beim Personal wird hierbei nachhaltig erhöht. Die Ergebnisse der Schwachstellenanalyse und der Trendanalyse sowie der Anforderungskatalog stellen gemeinsam den optimierbaren IST-Zustand dar. Bei der Konzeptionsphase sind die möglichen neuen Technologien mit diesem optimierbaren IST-Zustand zu vergleichen.
Konzeption
Vor Beginn der Konzeptionsplanung für eine neue Lackieranlage kann in einigen Fällen auch die Suche nach Alternativen zur Lackbeschichtung sinnvoll sein. So wurden z. B. in der kunststoffverarbeitenden Industrie Herstellprozesse optimiert bzw. verbesserte Materialien eingesetzt, um insbesondere die optischen Produkteigenschaften auch ohne Lackierung zur Marktreife zu führen. Solche Überlegungen sind in der metallverarbeitenden Industrie nur mit dem Einsatz beständiger Werkstoffe (z. B. Edelstahl, evtl. auch Buntmetalle) möglich. Besonders interessant wird dieses Konzept, wenn kleine Einzelteile vor der Montage korrosionsgeschützt werden müssen.
Der Korrosionsschutz und die Erzeugung dekorativer Oberflächen können auch mit den vielfältigen, lacklosen Beschichtungsverfahren erfolgen, wie z. B.:
- Galvanisieren
- Eloxieren
- Chromatieren
- Verzinken
- Thermisches Spritzen
- Chemische Gasphasenabscheidung
- Physikalische Gasphasenabscheidung
- Folienbeschichtung (vgl. Kapitel Mehrfarbigkeit ohne Masken)
In vielen Unternehmen wird der Lackierprozess nach der vollständigen Teileherstellung, teilweise sogar nach der Funktionsmontage (Einbau von Aggregaten oder elektrischen Einrichtungen) installiert. Das hat natürlich den Vorteil, dass über das gesamte Produkt ein einheitliches Erscheinungsbild geschaffen werden kann, obwohl die unterschiedlichsten Werkstoffe zum Einsatz kommen. Dieses Konzept kann allerdings auch wesentliche Nachteile haben, z. B.:
- Korrosionsprobleme an Fügestellen, die im Feld bei Instandhaltungsarbeiten gelöst werden müssen,
- sehr komplexe Bauteilgeometrien, die in den Prozessen nur schwer und mit hohem Aufwand beherrscht werden können,
- für die unterschiedlichen Werkstückmaterialien (z. B. Stahl, Guss, Alu-Strangpressprofile, Kunststoffe, Gummi, Buntmetalle, vorbeschichtete Teile) müssen Kompromisse bei der Auswahl der Vorbehandlungsprozesse und Lackmaterialien gefunden werden,
- Konstruktionsmängel, die den Einsatz effektiver Lackierverfahren (z. B. Tauchen bei schöpfenden Teilebereichen) nicht ermöglichen,
- ungeeignete Werkstoffauswahl (z. B. Thermoplaste für einen geringen Anteil im ansonsten metallischen Werkstückspektrum, die z. B. den Aufbau einer zusätzlichen Flüssiglackanlage zur Pulverlackieranlage erfordert) sowie
- hoher Aufwand für das Handling und den Transport der zu lackierenden Teile vom Teileherstellbereich zur Lackieranlage, da die Lackiererei meist am Ende der Fertigungskette als Dienstleistungsbetrieb aufgebaut wird.
Aus diesen Gründen sollte bei den Planungsarbeiten zunächst die Strategie verfolgt werden, den Lackierprozess nicht am Schluss der Produktionskette zu installieren, sondern im Sinne der Fertigungsintegration in die Teileherstellung vorzuverlagern. Eine zentrale Aufgabe für diesen neuen Weg stellt die Reduzierung der Werkstückkomplexität beim Beschichten dar, da mit der Zunahme der Anforderungen die Fehlermöglichkeiten und die Kosten steigen. Weiterhin sinkt mit Zunahme der Werkstückkomplexität die Anwendbarkeit wirtschaftlicher Lackiertechniken. Daraus ergeben sich folgende Fertigungskonzepte:
- Bandbeschichtung (Coil-Coating):
Vorbehandlung und Lackierung von Endlos-Blechen, dann Stanzen, Umformen, Fügen und Funktionsmontage
Anwendungsbeispiele: Backformen, Lampengehäuse - Platinen-Beschichtung (Pre-Coating):
Vorbehandlung und Lackierung von ausgestanzten Blechen (Platinen), dann Umformen, Fügen und Funktionsmontage
Anwendungsbeispiele: Haushaltsgeräte „Weiße Ware“ - Einzelteile-Beschichtung:
Vorbehandlung und Lackierung von Einzelteilen, dann Montage der Einzelteile und Funktionsmontage
Anwendungsbeispiele: Regale, Fensterrahmen, Elektromotoren, … - Beschichtung montierter Teile (Post-Coating):
Vorbehandlung und Lackierung von montierten Teilen, dann Funktionsmontage
Anwendungsbeispiele: Hydraulikkomponenten, Haushaltsgeräte „Weiße Ware“, Fahrzeuge - Beschichtung nach der Funktionsmontage:
Vorbehandlung und Lackierung von montierten Teilen mit Funktionsteilen (z. B. Motoren, elektrische Steuerung)
Anwendungsbeispiele: Dieselmotoren, Autokräne, Flugzeuge
Darüber hinaus sollten folgende Fertigungskonzepte betrachtet werden:
- Produktionslinienbezogene Fertigung, z. B.
– Vorbehandlungs- und Lackieranlage getrennt
– integrierte Vorbehandlungstechnik - Produktbezogene Fertigung (Aufsplittung der Vorbehandlungstechnik nach Produkten bzw. Qualitätsanforderungen)
- Vergabe der Lackierarbeiten
– nach der Montage, d. h. Vorbehandlung, Grund- und Decklackauftrag
– vor der Montage, d. h. Vorbehandlung und Grundlackauftrag beim Lohnbeschichter, Waschen und Decklackauftrag im Werk
Beim Beispiel Werkstatteinrichtungen Hydraulikaggregate wurden die Konzepte Bandbeschichtung und Platinenbeschichtung im Vorfeld verworfen, da an den Hydraulikaggregaten auch Gussteile verbaut sind. Ein großer Nachteil der Hydraulikaggregate ist, dass diese aus verschiedenen Einzelteile mit Betriebsstoffen zusammengesetzt sind. In dieser montierten Form dürfen die Hydraulikaggregate nur einer Temperatur von max. 90°C ausgesetzt werden. Aus diesem Grund können bei den montierten Hydraulikaggregaten keine Einbrennlacke (z.B. Pulverbeschichtung, Kathodische Tauchlackierung) angewendet werden. Diese könnten aber sowohl Qualitäts- als auch Kostenvorteile bringen. Aus diesem Grund wurden umfangreiche Untersuchungen und Bewertungen gemeinsam mit den Konstrukteuren zum Lackierkonzept Einzelteile-Beschichtung ausgeführt. Durch die umfangreichen und personalintensiven Maskierarbeiten musste dieser Weg aber abgebrochen werden.
Zu Beginn der Projektphase „Konzeption“ wurden Lack-, Geräte- und Anlagenhersteller angesprochen und ein Projektteam gebildet. In diesem Projektteam wurden basierend auf dem Grobpflichtenheft verschiedene Fertigungs- und Beschichtungskonzeptionen sowie erste Anlagenlayouts entworfen. Hierbei werden alle denkbaren Technologien betrachtet und zuerst einer Bilanzierung (CoaTplan) unterworfen (siehe untere Abb.). Beispiele sind:
- Lösemitteldampfreinigung
- nasschemische Vorbehandlung mit Konversionsschicht aus Eisenphosphat oder Silan,
- High-Solid-Lacke oder Wasserlacke oder Pulverlacke,
- Automatisierung des Lackauftrags (Hubautomaten, Roboter),
- innovative Härtungsprozesse (Umluft/Thermoreaktor/IR),
- Fördertechnik mit Auf- und Abgabe (z. B. Kreis- oder Power- und Free-Förderer),
- energieeffiziente Anlagentechnik mit Energiemonitoring,
- Maßnahmen zur Einhaltung der VOC-Verordnung.

Beispiel einer Bewertung einer Technologie mit CoaTway® (Quelle: Fraunhofer IPA)
Diese Vorgehensweise ist generell sinnvoll, damit eine Technologie nicht wegen fehlender Grundlagen abgelehnt wird, obwohl das Einsparpotenzial Entwicklungsarbeiten bei Weitem abdecken könnte. Das Ziel war die Eingrenzung evtl. umfangreicher der Technologiealternativen für die weiteren Planungsphasen.
Für die ausgewählten Technologien (beim Fallbeispiel Eisenphosphatierung vs. Silantechnologie, Einschicht-Wasserlack vs. Zwei-schicht-Wasserlack vs. Zweischicht-very-high-solid-Lack Einschicht-Pulverlack) wurden in den Technika der Fachunternehmen (Lack- oder Anlagenhersteller) und am Fraunhofer IPA Versuche (Vorbehandlung, Beschichtung) durchgeführt, um die generelle Spezifikationserfüllung abzuklären und den Prozess z. B. bezüglich Fertigungsfluss, eingesetzte Werkstoffe, Automatisierung usw. zu planen. Dabei erfolgte eine sukzessive Kalkulation bezüglich der Kosten und der Wirtschaftlichkeit der untersuchten Technologiealternativen nach der Vorgehensweise des CoaTplan-Systems. Die Ergebnisse der Konzeptionsphase wurden für die Geschäftsleitung in einem Bericht zusammengefasst und mit Entscheidungstabellen dargestellt. Durchgesetzt hat sich beim Fallbeispiel aus Gründen der Qualität eine 6 9-Zonen-Vorbehandlungsanlage (siehe Abb.) mit einer zweistufigen Entfettung und Passivierung. Die Anlage ermöglicht die Anwendung unterschiedlicher Technologien. So kann nach der Entfettung eine Silantechnologie oder eine separate Eisenphosphatierung mit anschließender Passivierung umgesetzt werden. Es ist aber auch möglich, eine zweistufige Entfettung und Eisenphosphatierung mit anschließender Passivierung anzuwenden. So ist der Anwender gut auf die Zukunft vorbereitet.

installierte Vorbehandlungsanlage (Quelle: Rippert Anlagentechnik GmbH&Co.KGIPA)
Silantechnologie, obwohl diese deutlich höhere Kosten verursacht, als eine einfache nasschemische Reinigung mit Eisenphosphatierung. Die montierten Hydraulikaggregate sind mit Öl und Fett verunreinigt. Die Versuche zeigten, dass auch nach der Vorbehandlung immer die Gefahr besteht, dass Öl aus den Spalten der Hydraulikaggregate im Haftwassertrockner und im Lacktrockner austritt. Da lösemittelhaltige Lacke Öl besser aufnehmen können als Wasserlacke, wurde die Anlage zunächst für eine Anwendung von 2K-Lösemittellacken geplant. Der spätere Wasserlackeinsatz soll aber möglich gemacht werden. Zur Einhaltung der 31. Bundesimmissionsschutzverordnung wurde der Weg über einen Reduzierungsplan gewünscht. Hierzu war es gemeinsam mit dem Lackhersteller notwendig, very-high-solid-Lacke zu finden und zu prüfen. Im Grundlackbereich werden Lacke mit 80% und im Decklackbereich Lacke mit 75% Festkörper im Verarbeitungszustand angewendet.
Zur Verarbeitung der Wasserlacke wurde neben der Druckluftzerstäubung auch das Lackieren mit elektrostatischen Hochrotationszerstäubern erprobt. Die Ergebnisse sind: Beim elektrostatischen Lackieren werden >90% der Bauteileflächen mit einem Lackauftragswirkungsgrad von 75% erreicht (siehe Abb.). Die restlichen <10% der Bauteileflächen müssen manuell mit einem Lackauftragswirkungsgrad von 40% beschichtet werden. Daraus ergibt sich ein hohes Einsparpotenzial.

Roboterlackierung mit elektrostatischem Hochrotationszerstäuber (Quelle: Fraunhofer IPA)
Bei den Beschichtungsversuchen zeigte sich allerdings, dass die hohen Korrosionsschutzanforderungen einiger Kunden bei der Wasserlacktechnologie nur mit einem Zweischichtaufbau erfüllt werden können. Dieses Konzept ist sehr aufwändig. Die Pulverlacktechnologie ist hier wesentlich günstiger. Die Geschäftsleitung für die Werkstatteinrichtungen hat sich daher für die nasschemische Vorbehandlung mit Konversionsschicht aus Silan und für die Pulverlacktechnologie entschieden.
Weiterentwicklung
Falls nach der Projektphase „Konzeption“ für die Projektierung der Lackieranlage neue Technologiealternativen betrachtet werden sollen, für die noch Weiterentwicklungsarbeiten (Lackmaterial, Prozesstechnik oder Anlagentechnik) erforderlich sind, sollte vom Planungsteam gemeinsam mit den betreffenden Fachunternehmen ein Untersuchungsprogramm festgelegt und realisiert werden. Im Beim Fallbeispiel kann die Pulverlacktechnologie nach dem Stand der Technik realisiert werden. Daher waren lediglich detaillierte Beschichtungsversuche und Spezifikationsprüfungen zum Nachweis der Fertigungssicherheit und für anlagentechnische Detailplanungen (z.B. Automatisierungsumfang, Anzahl der Auftragsgeräte, Drehzahl der Hydraulikaggregate beim Lackieren usw.) erforderlich.
Projektierungs- und Genehmigungsphase
Zu Beginn dieser Projektphase wurde ein kleines Projektteam mit Mitarbeitern aus den wichtigsten Abteilungen und Fachunternehmen gegründet. Bei Bedarf kam zeitweise auch weiteres Fachpersonal ins Projektteam integriert dazu. Schwerpunkte der technisch-wirtschaftlichen Detailplanung waren:
- Bereitstellung der erforderlichen Planungsdaten (Grobpflichtenheft),
- Kapazitätsplanungen für verschiedene Anlagenlayouts und Konzepte zur Fertigungssteuerung (z. B. Anzahl der Betriebsschichten),
- Diskussion und Bewertung der unterschiedlichsten Vorschläge aus dem Projektteam sowie
- Ausarbeitung von konzeptionellen Vorschlägen.
Die nach der technisch-wirtschaftlichen Detailplanung favorisierte Anlagentechnik wurde vom Planungsteam im Detail beschrieben (z. B. Leistungsdaten, Platzbedarf u. v. m.). Hierbei waren detaillierte Angaben zu den Arbeitsverfahren (Reinigen, Lackapplikation, Automatisierung, Trocknung, . . .), bauseitige Anforderungen (Platzbedarf, Anschlussleistungen für Energieträger, Baumaßnahmen, . . .), Arbeitsbedingungen (Personalbedarf, Personalorganisation, . . .) sowie Umweltbedingungen (Umwelt-, Arbeitsschutz, . . .) zu erarbeiten und zu dokumentieren.
In einer Anlagenbeschreibung wurden die wesentlichen Daten und Randbedingungen zusammengefasst. Ein Schwerpunkt der technischen Realisierung besteht darin, die behördliche Genehmigung für Ausrüstung und Nutzung zu erhalten. Dazu mussten Eingabe- und Baupläne sowie Bau- und Betriebsbeschreibungen verfasst werden.
Auf der Basis der verfassten Anlagenbeschreibungen und der von den Anlagenherstellern erstellten Richtangebote wurden zur Kontrolle Kosten- und Wirtschaftlichkeitsanalysen gemäß dem CoaTway®-System ausgeführt. Neue Fragestellungen wurden für die Anlagenhersteller zur Optimierung der geplanten Anlage herausgearbeitet. Die erweiterten Planungsdaten wurden erneut einer Wirtschaftlichkeitsbetrachtung unterzogen.
Zum Einholen vergleichbarer Angebote hat das Planungsteam ein technisches Lastenheft mit eindeutiger Aufgabenstellung aufgestellt. Sinnvolle Vergleiche von Angeboten, bei denen sich die Anbieter nicht an einem konkreten Pflichtenheft Lastenheft orientieren, sind bei den komplexen Anlagen der Oberflächentechnik nicht möglich und können zu drastischen Fehlentscheidungen führen. Das Pflichtenheft Lastenheft wurde so aufgebaut, dass sich die Anbieter exakt an die Vorgaben halten konnten und ein zeit- und kostenminimierter Angebotsvergleich durch das Planungsteam möglich war. Diese Vorgaben sind auch als Abnahmekriterien gültig. Zum technischen Lastenheft gehören z. B.:
- Beschreibung der Lackieranlage (Standort, Konzept, Auflagen, Beschichtungsspezifikation)
- Beschreibung der zu beschichtenden Teile
- Leistung der Lackieranlage (Teiledurchsatz, Flächenleistung)
- Anlagenkomponenten (z. B. Vorbehandlungsanlage, Vorbehandlungschemie, Beschichtungskabinen, Pulverauftragsgeräte und Steuerung, Bewegungstechnik, Zerstäubersysteme, Lackrückführung Pulverlackrückführung, Ex- und Brandschutzeinrichtung, Lacktrockner, Fördertechnik, Anlagenvisualisierung)
- Anforderungen an die Lackieranlage (z. B. Auslegungsdaten, Instandhaltung, Ausführung)
- Regeln zur Lieferfreigabe, Endabnahme und Schulung
- Anlagenspezifische Dokumentation
- Technische Daten
Ausführung und Inbetriebnahme
Mit dem erstellten Lastenheft wurden die Anbieter informiert und zur Angebotserstellung aufgefordert. Für die Auftragsvergabe wurden die eingehenden Angebote vom Planungsteam technisch und wirtschaftlich verglichen und bewertet. Hierbei war zunächst zu prüfen, ob sich die Anbieter exakt an die Vorgaben gehalten haben und so die Vergleichbarkeit der Angebote gegeben ist. Dementsprechend musste das ein oder andere Angebot nach Gesprächen vom Anbieter abgeändert werden.
Generell ist die Anlage erst vergabereif, wenn die Angebote nach Technik, Qualitätsbeurteilung, Terminen und kaufmännischen Bedingungen akzeptiert werden können und der Endpreis vorliegt. Die Ausführungsplanung endet mit dem Durcharbeiten der Auftragsbestätigung. Bei der Auftragsabwicklung legte der Auftragnehmer Pläne und Ausführungszeichnungen im erforderlichen Umfang zur Freigabe durch das Planungsteam vor. Diese Zeichnungen sind für die unerlässliche Koordination mit den anderen Gewerken sowie für die Fortschritts- und Zielkontrolle erforderlich. In regelmäßigen Gesprächen mit dem Anlagenhersteller wurde der Fortschritt bei der Projektierung diskutiert und fachliche Themen erörtert. Dazu gehörten Detailauslegungen von Anlagenkomponenten, so wie sie bei der bisherigen Planung nicht festgelegt werden konnten. Schwerpunkte waren hierbei insbesondere die Fragen der Applikationstechnik und der Arbeitsplatzgestaltung. Folgende Arbeitsplätze wurden mit ergonomischen Kriterien im Detail geplant:
- Auf- und Abgabebereiche,
- Absaugstation nach der Vorbehandlung,
- Maskier- und Demaskierarbeitsplätze,
- manuelle Lackierkabinen sowie
- Bereiche zur Anlagenüberwachung, insbesondere Vorbehandlungsanlage.
Zur Arbeitsplatzgestaltung gehört die Sicherstellung der optimalen Arbeitsabläufe durch die Aufstellung geeigneter Hilfsmittel zur Verbesserung der Arbeiten am Werkstück (Zugänglichkeit), der anzuwendenden Materialien (z.B. Maskiermaterial), der Beleuchtung und von sicherheitstechnischen Ausrüstungen.
In der Zeit der Projektierung und Vormontage durch den Anlagenhersteller hat das Planungsteam weitere Detailplanungen vorgenommen und Versuche gefahren. Beim Fallbeispiel wurden z.B. noch verschiedene Lackoversprayabscheidesysteme untersucht und festgelegt. Ein weiterer Schwerpunkt war die Auslegung der Lackversorgung und der Spülprozesse im Sinne der Einhaltung der 31. Bundesimmissionsschutzverordnung. Weiterhin waren in Abstimmung mit dem Anlagenhersteller die bei ihm aufgebauten Anlagenkomponenten (z.B. Zuluftanlage, Vorbehandlungs-zonen …) zu sichten und fachlich zu bewerten. Das Ziel ist, möglichst schnell Schwachstellen zu erkennen und diese vor der eigentlichen Montage und dem Probebetrieb abzustellen. Damit ergeben sich oft Kosten- und Zeitvorteile für beide Seiten. Während der Montage der Lackieranlage im Werk wurden ebenfalls in Abstimmung mit dem Anlagenhersteller an einzelnen Anlagenkomponenten Funktionsüberprüfungen und Leitungserprobungen ausgeführt.
Zwischen Montageende und Inbetriebnahme Aufnahme des Probebetriebes erfolgten die bauseitigen Anschlüsse der Versorgung und Entsorgung. In dieser Zeit wurde die neue Anlage vom Planungsteam auf Übereinstimmung mit dem Auftrag und den Plänen geprüft. Dann wurden Einzelerprobungen der Aggregate mit ersten Leistungsprüfungen vorgenommen. Gleichzeitig waren gemeinsam die Maßnahmen für das Anfahren und die Einweisungen für den Betrieb zu ergreifen. Bei der Inbetriebnahme wurden zunächst folgende Voraussetzungen zur Inbetriebnahme abgeklärt:
- ausgeführte Funktionstests
- Sauberkeit der Anlage
- Gefährdungsbeurteilung
- Betriebsanweisungen in der Anlage
- Befüllung der Anlage mit den Medien
- Zubehör (Transportmittel, Werkstückaufnahmen ….) und
- Organisation Personalschulung
Danach erfolgte die Sichtung der Lackieranlage:
- Lackierhalle
- Fördertechnik
- Vorbehandlung inkl. Abblasstation
- Wasser- und Abwassertechnik
- Lackierkabinen inkl. Lackversorgungsräume
- Zulufttechnik
- Haftwassertrocknung und Lacktrocknung inkl. Abdunstzone und Kühlzone
- manuelle Arbeitsplätze (Auf-/Abgabe, Maskierung …
- Schaltanlagen/Steuerung
- Dokumentationen
Während der Inbetriebnahme wurden auch Messungen ausgeführt, Beispiele sind:
- Lufttechnik
- Prozessparameter
- Schall
Die Abnahme wurde nach einem ausreichend langen Probebetrieb (8 12 Wochen) mit entsprechenden Funktionserprobungen und einer Leistungsprotokollierung ausgeführt. Hier ist es wichtig, dass an den Abnahmetagen auch eine Leistungserprobung hinsichtlich der Stückzahlausbringung ausgeführt werden kann. Dies bedeutet, dass der Anlagenbetreiber eine ausreichende Anzahl an zu lackierenden Teilen zur Verfügung stellen muss. Am Ende des Probebetriebes oder während den Abnahmetagen sollten aus der Serie lackierte Werkstücke entnommen und einer Spezifikationsprüfung zugeführt werden.
Effizienzerhöhung durch Mitarbeiterschulung
Nur ausreichend informierte und ausgebildete Mitarbeiter sind in der Lage, neue Technologien, Anlagen und Materialien sicher zu beherrschen und immer wieder im Sinne eines kontinuierlichen Verbesserungsprozesses Einsparpotenziale zu finden und gewinnbringend umzusetzen. Nach den Erfahrungen des Fraunhofer IPA amortisieren sich vor der Anlageninbetriebnahme durchgeführte Schulungsprogramme i. d. R. innerhalb weniger Wochen. Daher sollte die Zeit zwischen der Auftragsvergabe und der Inbetriebnahme zur Mitarbeiterschulung genutzt werden. Beim Fallbeispiel waren die Mitarbeiter auch teilweise beim Anlagenaufbau informativ anwesend, so dass die Anlage schnell und nur mit sehr wenigen Problemen in den Serienbetrieb gegangen ist.
Zu den Qualifizierungsmaßnahmen gehört, dass das Materialverhalten, die Fehlermöglichkeiten und deren Vermeidungsmaßnahmen von den neuen Lacken jedem Mitarbeiter bekannt sind. Im Rahmen der Schulungsmaßnahmen können an dem neuen Lackmaterial auch Sensibilitätsanalysen zur Schaffung neuer bzw. verbesserter Produktqualitäten mit höheren Beschichtungswirkungsgraden und schnelleren Prozessen (z. B. Trocknung) ausgeführt werden. Weiterhin müssen die Voraussetzungen an die Arbeitsplätze (z. B. Arbeitsanweisungen, Arbeitsplatzeinrichtungen) gemeinsam mit den betreffenden Mitarbeitern geschaffen werden. Dies ist aber wiederum nur möglich, wenn die Mitarbeiter in die Arbeitsausführung ausreichend eingewiesen sind und die Zusammenhänge kennen.
Bei der Qualifizierung der Mitarbeiter für Lackierprozesse müssen zunächst insbesondere Informationsdefizite (z. B. fehlende Kennwerte über die Lackierkosten bzw. die Auswirkungen einer Schwachstelle auf den Gesamtprozess) und Motivationshindernisse abgebaut werden. Im zweiten Schritt müssen den ausführenden Mitarbeitern die Arbeitsinhalte und die Ziele ihrer Arbeiten eindeutig klar sein. Die zuvor erstellten Kennwerte und Checklisten helfen den Mitarbeitern, die Voraussetzungen für die Arbeiten (z. B. Arbeitsgerätezustand) und ihre eigenen Arbeitsleistungen (quantitativ und qualitativ) selbst zu kontrollieren und zu bewerten.
Die Vorteile der Mitarbeiterqualifizierung für das Unternehmen sind z. B.:
- Fachkräftemangel infolge der demografischen Entwicklung zu verhindern,
- Reduzierung der Fertigungskosten durch verbesserte Arbeitsausführung,
- Nutzung von Einsparpotenzialen durch eine höhere Anzahl von Verbesserungsvorschlägen,
- Verbesserung der Qualität und Vermeidung von Reklamationen sowie
- bewährte Arbeitskräfte erhalten, um die Wettbewerbsfähigkeit nachhaltig zu erhöhen.
Ein besonderer Vorteil wird erreicht, wenn das Erkennen und Nutzen von Rationalisierungspotenzialen vom Mitarbeiter selbst zur „Sportdisziplin“ erklärt wird. Gute Arbeitsatmosphäre und Ansporn (z. B. Belobigungen, Ausschreibung von Preisen, Prämien) helfen dabei. Geeignete Schulungsprogramme werden von einigen öffentlichen Einrichtungen (z. B. Bundesagentur für Arbeit sowie berufsbildende Schulen) angeboten. Das Fraunhofer IPA führt individuelle und betriebsspezifische Schulungen für den ausführenden Bereich und für den Engineering-Bereich seit vielen Jahren durch. Die Schulungsinhalte und die Schulungsmethoden richten sich dabei an der jeweiligen Zielgruppe und den gewünschten Technologiefeldern aus. Bei den Schulungsprogrammen für die ausführenden Mitarbeiter wird i. d. R. zunächst eine Anforderungsanalyse ausgeführt und die notwendigen betriebsspezifischen Details, die Situation am Arbeitsplatz sowie der Arbeitsausführung erfasst. Die Schulung manueller Fertigkeiten wird grundsätzlich in einem Wechsel zwischen Theorie und Praxis ausgeführt, d. h. die Fertigkeiten sind zu trainieren. Die Mitarbeitermotivation wird vom Fraunhofer IPA durch Zielkontrollsysteme (Vorher-Nachher) unterstützt.
Beim Fallbeispiel hat das Fraunhofer IPA in Zusammenarbeit mit dem Chemikalienhersteller, Lacklieferanten, Lackiergeräte- und Anlagenhersteller Vorschläge zur Qualifizierung des Personals (Anlagenführer und Ausführende) erarbeitet und teilweise selbst umgesetzt. Dabei wurden die bestehenden Schulungsprogramme der beteiligten Zulieferanten, z.B.
- Anlagenbedienung und Roboterprogrammierung durch den Anlagenhersteller,
- Umgang mit Chemikalien und Lacken durch den Chemikalienhersteller und Lacklieferanten sowie
- Umgang mit den Lackiergeräten und der Lackversorgung
berücksichtigt. Weiterhin wurden angebotene Programme durch geeignete Veranstalter (z.B. TAW, VDI …) betrachtet und bei Bedarf mit aufgenommen. Die Schulungsprogramme für das ausführende Personal wurden so aufgebaut, dass ein ständiger Wechsel zwischen Theorie und Praxis erfolgt.
Dirk Michels, Fraunhofer IPA
dirk.michels@ipa.fraunhofer.de