Expertennetzwerk 4. Effizient lackieren Ressourceneffizient lackieren
Schnelle Prozesse für das Precoating
Die Beschichtung von Blechbändern (Coil) und Blechzuschnitten (Platinen) in Verbindung mit der nachfolgenden Umformung zu dreidimensionalen Teilen („Precoating“) stellt für Pulverlacke eines der größten Potenziale an zu beschichtenden Oberflächen dar. Das Precoating mit Pulverlacken vereinigt die materialspezifischen Stärken der Pulverbeschichtung, insbesondere die Erzeugung hoch beanspruchbarer Schichten in einem einzigen Prozessschritt, die Erzeugung vielfältiger Oberflächenstrukturen und Effekte sowie den Wegfall von VOC-Emissionen mit den verfahrenstechnischen Vorteilen gegenüber der klassischen Stück-gut-Pulverbeschichtung nach dem Umformprozess („Postcoating“), insbesondere hinsichtlich Material- und Energieverbrauch, Platzbedarf und Investitionskosten.
Derzeit werden in Europa jährlich weniger als 10.000 t Pulverlacke für das Precoating von Coils und Platinen verbraucht. Abnehmer der Coils und Platinen ist bisher überwiegend die Bauindustrie, welche die pulverbeschichteten Bleche zu meist einfachen Teilen wie beispielsweise Profilteilen, Kassetten und Gehäuseverkleidungen umformt. Ein großes, aber bisher noch weitgehend unerschlossenes Marktpotenzial für den Pulver-Precoating-Prozess liegt im Bereich komplexerer, dreidimensionaler Teile aus Aluminium- und Stahlblech, unter anderem für den Automobilbereich. Bei der Erschließung dieser Marktpotenziale bestehen folgende Herausforderungen:
Nach dem Stand der Technik arbeiten die Pulver-Precoating-Anlagen mit elektrostatischen Sprühpistolen und erfordern Kabinen und Pulverrückgewinnungssysteme mit hohem Platz- und Energiebedarf. Der Farbwechsel ist dabei aufwändig. Die schnellsten Anlagen dieser Art erreichen maximale Durchlaufgeschwindigkeiten von lediglich ca. 20 Metern pro Minute, da höhere Geschwindigkeiten eine nicht mehr beherrschbare Anzahl von Sprühorganen erfordern würden.
Da für den Precoatingprozess vorwiegend thermisch härtende Pulverlacksysteme in Frage kommen, eignen sich für einen schnellen Temperaturbehandlungsprozess in kompakten Einbrennzonen vor allem Infrarotstrahler mit hoher Leistungsdichte. Kritisch bei solchen Systemen ist allerdings die Abhängigkeit der erforderlichen Bestrahlungsdauer vom spektralen Absorptions-, Transmissions- und Reflexionsverhalten der Pulverlacke und Substrate. Fertigungssichere Einbrennprozesse im Bereich weniger Sekunden sind bisher erst in Einzelfällen bei speziellen Pulverlackrezepturen möglich.
Komplexe dreidimensionale Bauteile stellen im Ver-gleich zu den bisher üblichen einfachen Teilen für die Baubranche wesentlich höhere Anforderungen sowohl an die Umformfähigkeit des Pulverlackfilms als auch an die Umformwerkzeuge. Marktübliche Pulverlackmaterialen erfüllen die hohen Anforderungen an die Umformbarkeit nicht fertigungssicher. Im Rahmen eines europäischen Forschungsvorhabens der AIF e.V. CORNET (Collective Research Networking, Laufzeit bis Ende 2017) wurde einerseits am Leibnitz Institut für Polymerforschung Dresden IPF ein hochreaktives, schnellvernetzendes, gut umformbares und für schnelle Temperaturbehandlungsprozesse geeignetes Niedertemperaturpulver entwickelt. Dieses eignet sich insbesondere auch für Dünnschichtapplikationen < 50 µm mittlerer Schichtdicke. Andererseits kam das am Fraunhofer IPA Stuttgart für schnelle Pulverbeschichtungsprozesse entwickelte, auf dem elektrostatischen Fluidisierbett basierende TransApp®-Verfahren zum Einsatz.
Dieses wurde für den Betrieb in einer Pilot-Anlage beim Kooperationspartner CRM im belgischen Lüttich für Coilbreiten bis zu 250 mm gerüstet. Produktionsähnliche Versuche bei CRM mit Metall-Substraten bei Substratdicken von ca. 1 mm wurden zum Abschluss des Vorhabens Ende 2017 durchgeführt. Nach der kompakt gestalteten Applikationstechnik, die bei CRM in die bestehende Coilcoating-Anlage mit lüftungstechnischer Anlage, Pulver-Filterung und ggf. Rückgewinnung sowie ggf. Pulver-Zudosierung und Füllstandsregelung integriert wurde, ist dort die schnelle Temperaturbehandlung mittels mittelwelliger elektrischer Keramikstrahler nachgeschaltet. Die wichtigste Zielgröße, nämlich die Anforderung an eine hervorragende Umformbarkeit der lackierten Coilabschnitte wurde am Fraunhofer IWU in Chemnitz getestet bzw. verifiziert.
Hoch reaktives Niedertemperaturpulver
Als Standardlack wurde ein bewährtes, hoch reaktives Pulverlacksystem auf Polyester-Uretdion-Basis gewählt. Die Basis-Rezeptur wurde hinsichtlich guter Umformbarkeit optimiert. Der Lack wurde bezüglich Farbton und Verlaufseigenschaften charakterisiert. Zudem wurde bestimmt, ab welchem Maß der Umformung es zur makroskopischen Beschädigung der Lackschicht kommt.
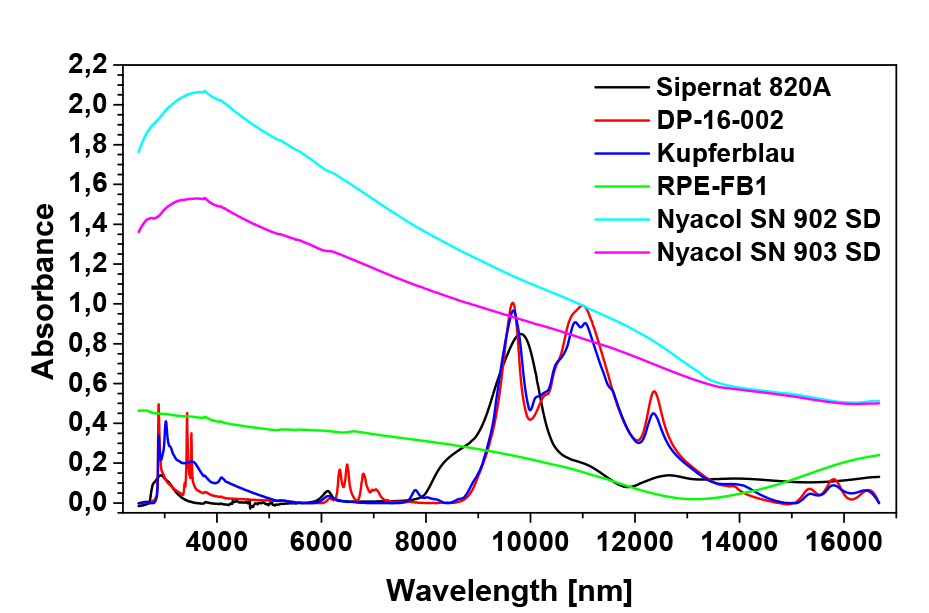
Die Referenzqualität wurde durch die Temperaturbehandlung in einem Umluftofen definiert. Diese Qualität sollte auch bei der schnellen Temperaturbehandlung mit Infrarotstrahlern erzielt werden. Um die Temperaturbehandlung des Pulverlackmaterials robuster und schneller zu gestalten, wurden verschiedene Infrarot-Additive für die Einarbeitung in den Pulverlack auf ihre thermischen und infrarotabsorbierenden Eigenschaften hin untersucht. Anhand der erhaltenen Ergebnisse (siehe Abb.) erfolgte die Einteilung der zur Verfügung stehenden Additive in gut absorbierende, weniger gut absorbierende und schlecht absorbierende Additive. Entscheidend war nicht nur die Höhe des Absorptionsverhaltens im relevanten Bereich des Emissionsspektrums des jeweilig eingesetzten Strahlers, sondern auch die Bandbreite des Absorptionsbereiches, da bei größerer Bandbreite die Auswahl an Strahlertypen bei gleichem eingesetztem Additiv flexibler war. Beispielsweise Nyacol SN 903 SD absorbierte sowohl im gesamten MIR- als auch im NIR-Bereich sehr gut und lieferte insbesondere bei geringen Konzentrationen von < 0,5 Gew.-% gute Ergebnisse.
Absorptionsverhalten der Additive im MIR- und NIR-Bereich
Schneller Pulverbeschichtungsprozess
Das auf dem elektrostatischen Fluidisierbett basierende TransApp®-Verfahren weist nur einen Bruchteil der Größe vergleichbarer konventioneller EPS-Anlagen auf, da kein Raum für Sprühpistolen benötigt wird und das Fluidisierbett extrem kompakt gebaut ist. Das Pulver wird allein mittels elektrostatischer Kräfte zum Coil bzw. zu den Platinen transportiert. Druckluft wird nur zur Pulverfluidisierung im elektrostatischen Fluidisierbett benötigt. Der Druckluftverbrauch beträgt dadurch weniger als ein Drittel des Verbrauchs einer konventionellen EPS-Anlage mit vergleichbarem Flächendurchsatz. Die nahezu luftlose Pulverbeschichtung erzeugt nur minimale Overspraymengen, so dass weniger als ein Drittel der Absaugleistung einer vergleichbaren EPS-Pulverkabine erforderlich ist, um die maximal zulässige Pulverkonzentration in der Abluft gemäß DIN EN 12981einzuhalten.
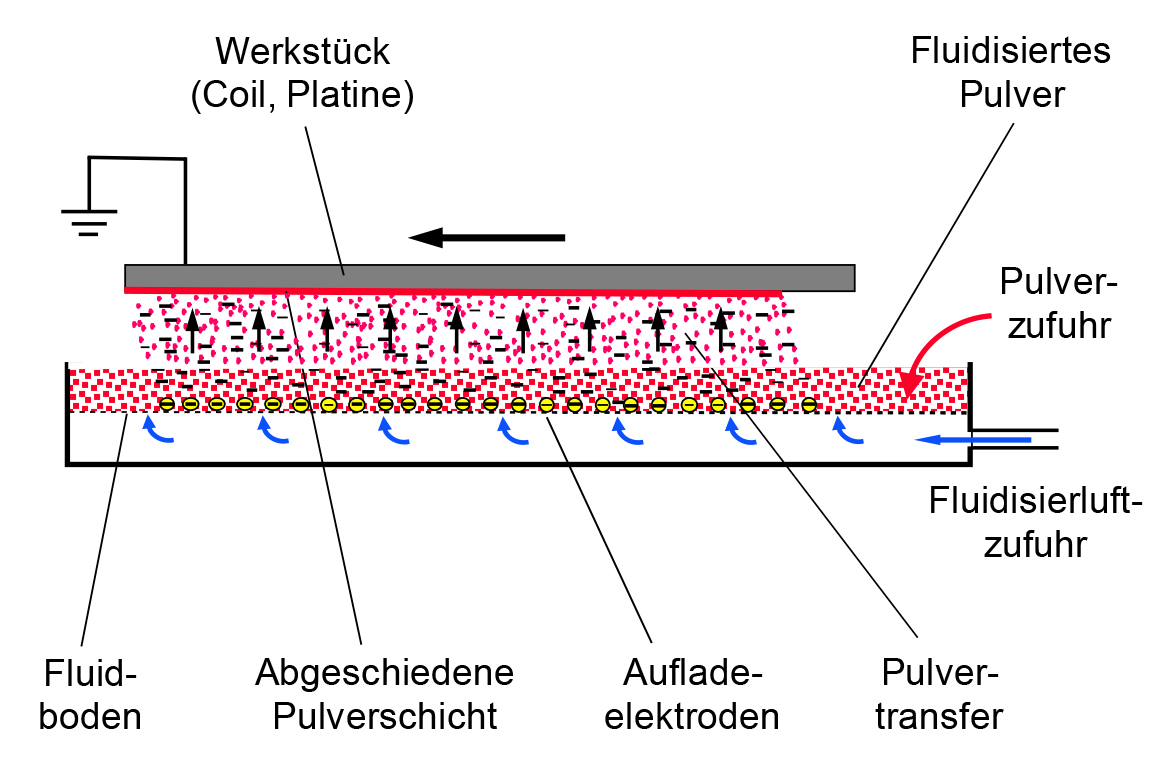
Prinzip des auf dem elektrostatischen Fluidisierbett basierenden Trans-App®-Verfahrens zur pistolenlosen Pulverlackapplikation
Die Weiterentwicklungen des elektrostatischen Fluidisierbetts im Rahmen des CORNET-Vorhabens betrafen insbesondere folgende Punkte:
- Optimierungen der Hochspannungstechnik hinsichtlich des produktionsähnlichen Betriebs unter Erhalt der Flexibilität hinsichtlich der individuellen, kundenspezifischen Gestaltung,
- Homogenisierung der Strömungsverhältnisse im Fluidisierbett durch angepasste Auslegung der strömungstechnischen Parameter, beispielsweise der Differenzdrücke,
- Vermeidung von Zündgefahren durch Reduzierung der Zündimpulsladung auf < 200 nC, wodurch kostspielige sicherheitstechnische Maßnahmen entfallen können, sowie
- Verbesserung der Schichtdickenhomogenität und der optischen Verlaufsqualität (beispielsweise Vermeidung von Rücksprühern) insbesondere an der Kante, u.a. durch entsprechende Strombegrenzung an jeder Einzelelektrode.
Schnelle Temperaturbehandlung
Die Forschungs- und Entwicklungsarbeiten am Fraunhofer IPA zeigten, dass sich das Aufschmelzen und Vernetzen von Pulverlackschichten bei geringeren Strahlertemperaturen und größeren Strahleroberflächen, wie das beispielsweise mit mittelwelligen Keramikstrahlern der Fall ist, günstig auf die Beschichtungsqualität auswirkte. Durch Wärmeisolierung konnte dabei die Strahlertemperatur des temperaturgeregelten Strahlers auf unter 700°C abgesenkt und die Energieeffizienz erheblich verbessert werden. Reflexionserscheinungen bei der Temperaturbehandlung heller Farbtöne sind bei mittelwelligen Strahlertypen im Vergleich zu kurzwelligen Strahlern wesentlich unkritischer, da das Spektrum vom sichtbaren Licht weiter entfernt ist.
Obwohl bei den Pulverlack-Precoatingprozessen eine Kühlzone vor dem Wiederaufwickeln des Coils nach der Temperaturbehandlung erforderlich ist, um ein Verkleben des Coils zu vermeiden, so dass keine Restwärme am aufgewärmten Substrat für die Nachvernetzung der Pulverlackschicht mehr genutzt werden kann, lag die Temperaturbehandlungsdauer bei nur ca. 20 s.
Pilot-Anlage
Die vorhandene Pilot-Anlage beim Kooperations-partner CRM im belgischen Lüttich wurde für Coilbreiten bis zu 250 mm gerüstet. Produktionsähnliche Versuche bei CRM mit Metall-Substraten bei Substratdicken von ca. 1 mm wurden zum Abschluss des Vorhabens Ende 2017 durchgeführt. Nach der kompakt gestalteten Applikationstechnik, die bei CRM in die bestehende Coilcoating-Anlage mit lüftungstechnischer Anlage, Pulver-Filterung und ggf. Rückgewinnung sowie ggf. Pulver-Zudosierung und Füllstandsregelung integriert wurde, ist dort die schnelle Temperaturbehandlung mittels mittelwelliger elektrischer Keramikstrahler nachgeschaltet.
Umformbarkeit des Pulverlacks
Die umformtechnische Beanspruchbarkeit der pulverbeschichteten Coilabschnitte wurde am Fraunhofer IWU Chemnitz getestet. Wichtigste Einflussgrößen neben der Pulverlackrezeptur und ferner der Vorbehandlung waren insbesondere die Parameter der Temperaturbehandlung wie Bestrahlungsdauer, Leistungsdichte der Strahler, Wellenlängenspektrum etc. Zielgrößen sind die Erfüllung der Anforderungen an den Zugversuch sowie Biegeversuch in der Form von Erichsenbeultests, Rechteck- sowie Näpfchen-Zugversuche; betrachtet wurde die Rissempfindlichkeit, die Glanzgradveränderung, die Oberflächenstrukturveränderung sowie das Grundwerkstoffversagen. Dabei wurden die entwickelten Schichtsysteme nach den qualitativen Kriterien der Dehnfähigkeit des Gesamtsystems und der Einzelschichten bewertet. Die entwickelten Grundwerkstoff-Beschichtungssysteme wurden anschließend einem Ranking bzw. Screening unterzogen.
Markus Cudazzo
markus.cudazzo@ipa.fraunhofer.de