Expertennetzwerk 4. Effizient lackieren Simulationen in der Lackiertechnik
Simulation der Lackschichttrocknung
Simulation der Lackschichttrocknung bei Konvektionsvorgängen
Die Trocknung bzw. Härtung von aufgebrachten Lackschichten geschieht in speziellen Trocknern durch die äußere Einwirkung von Wärme in Form von geheizter Luft oder Strahlung. Die numerische Simulation von Konvektions- und IR-Trocknern ermöglicht:
- Lackierfehler bei der Trocknung rechtzeitig zu erkennen und zu verhindern,
- Prozessoptimierung (z. B. Durchlaufzeiten zu verringern),
- Anlagenoptimierung durch richtige Parameterauswahl (Trocknergeometrie, Anordnung der Bauteile im Trockner, Einlassgeschwindigkeiten, Temperaturen etc.), dadurch u. a. Verringerung der Betriebskosten,
- Bestimmung des Lösemittelgehalts zu jedem Zeitpunkt der Trocknung und Optimierung der Restfeuchte des Lackfilms in Zwischentrocknern.
Da die örtlichen Wärme- und Stoffübergangskoeffizienten sowie die Ursachen sich bildender Trocknungsfehler in erster Linie von der Geschwindigkeit, Feuchte und Temperatur der Luft abhängen, ist eine Optimierung der Trockner im Hinblick auf den Raumbedarf, die Verweilzeit der Objekte und eine Fehlerminimierung nur dann möglich, wenn genauere Kenntnisse des sich im Trockner ausbildenden dreidimensionalen Strömungsfeldes vorliegen, welche durch die numerische Simulation erhalten werden können. Darum wurde in den Jahren 2007–2009 vom Fraunhofer IPA, dem IFF der Universität Stuttgart und der DFO in Kooperation mit Automobil-, Anlagen- und Lackherstellern, Softwarehäusern sowie Hochschulen ein Forschungsprojekt des BMBF durchgeführt. Der Schwerpunkt der Projektarbeiten lag auf der Entwicklung eines experimentell verifizierten Simulationsprogramms zur Vorhersage der konvektiven instationären Lackfilmtrocknung auf komplexen, dreidimensionalen Bauteilen.
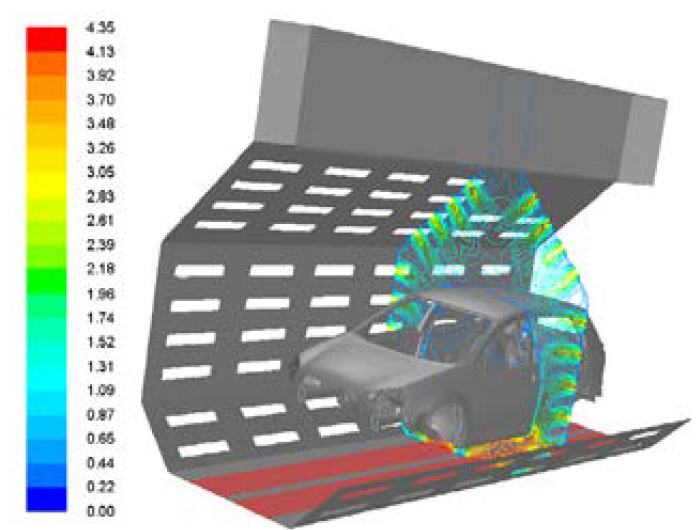
In der letzten Phase des Forschungsprojektes wurde der Trocknungsprozess mit einer Karosse Golf 5 in einem Praxistrockner experimentell und numerisch im Detail untersucht. Die Aufheizsimulation mit der Golf-5-Karosse ohne Lackschicht wurde zuerst durchgeführt und mit gemessenen Werten verglichen. Die Anfangstemperatur an der Oberfläche der Karosse und die Betriebstemperatur im Trockner waren jeweils 25 und 170 °C. In den unteren beiden Abbildungen sind die Geschwindigkeitskonturen und die Temperaturverteilung auf der Karosse dargestellt. Es ist zu beobachten, dass der Kotflügel, Teile der Motorhaube sowie die Tür schnell aufgeheizt werden. Die Aufheizrate ist abhängig von der Exposition des Bauteils zur Umströmung und von der Stärke des Bauteils.
Geschwindigkeitskonturen in einer Schnittebene
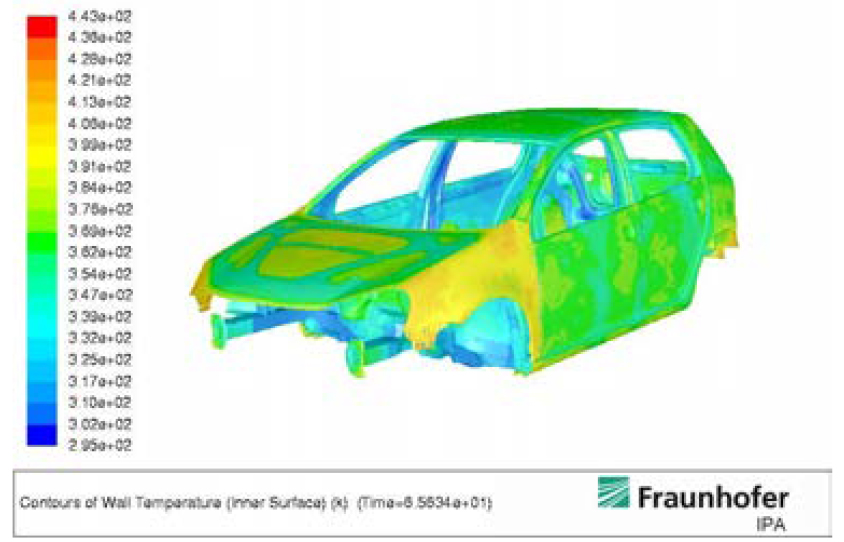
Temperaturverteilung in Kelvin auf der Karosse bei t = 65 s
Ein quantitativer Vergleich der Aufheizkurven ist beispielhaft in der unteren Abbildung gezeigt. Die Übereinstimmung zwischen simulierter und gemessener Aufheizkurve ist sowohl im Außenbereich (in der Abbildung links) als auch im Innenbereich (in der Abbildung rechts) der Karosse gut. Die relative Abweichung der Aufheizkurven ist < 10 %.
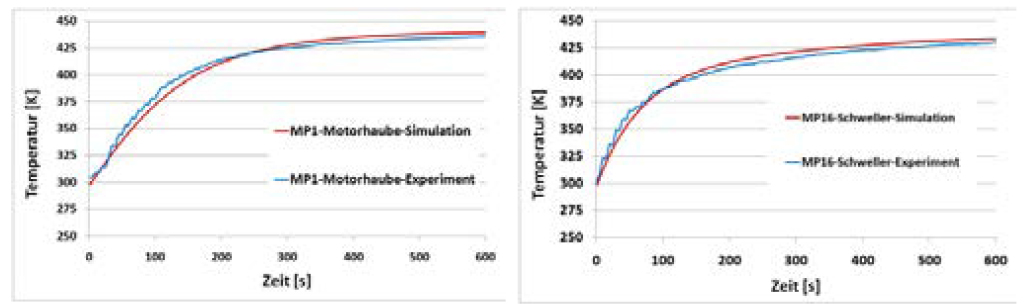
Vergleich der Aufheizkurven zwischen Simulation und Experiment im Außen- und Innenbereich
Zum Abschluss wurden Aufheizsimulationen der Konvektionstrocknung mit beschichteter Karosse durchgeführt. Ein spezieller Modelllack mit einer Anfangsschichtdicke auf der Karosse von 50 µm wurde vorgegeben. Die folgende Abbildung zeigt die Lackschichtdickenverteilung auf der Karosse bei t = 192 s. Es ist zu beobachten, dass die Lackschicht auf dem Kotflügel, Teilen der Motorhaube und der Tür schneller abdunstet, wobei die entsprechende Temperatur auch höher ist. Höhere Lackschichtdicken sind beispielweise noch auf der B-Säule festzustellen, wo die Temperatur niedriger ist, da die weitgehend ruhende Luft innerhalb der B-Säule den Wärmeübertragungsvorgang behindert.
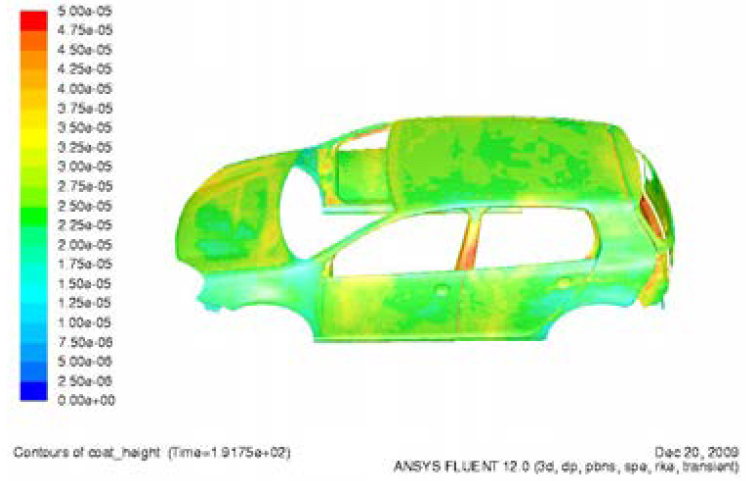
Lackschichtdickenverteilung (m) auf der Karosse bei t = 192 s
Aufgrund der komplizierten Karossengeometrie ist eine große Anzahl von Gitterelementen erforderlich (ca. 8 Millionen). Die vorliegenden Simulationen wurden deshalb auf Rechnern im Hochleistungsrechenzentrum der Universität Stuttgart durchgeführt. Insgesamt wurden 80 Parallelprozessoren verwendet. Der Rechenaufwand für eine Aufheizsimulation mit Karosse und mit Berücksichtigung der Lackschichtabdunstung beträgt ca. 10 Tage.
Simulation der UV-Strahlungshärtung
Um bei UV-vernetzenden Lacken eine gleichmäßige Härtungs- und damit Beschichtungsqualität zu erreichen, muss die UV-Strahlungsdosis möglichst homogen über die Werkstückoberfläche verteilt sein. Die Dosis ergibt sich – in Abhängigkeit von der Prozesskinematik – durch die zeitliche Aufsummierung der momentanen lokalen Strahlungsintensitäten über die Prozessdauer. Die Erzielung einer gleichmäßigen Dosisverteilung setzt eine geeignete Anordnung der UV-Strahlermodule sowie eine genaue Anpassung von Verfahrgeschwindigkeiten und Strahlerleistungen voraus.
Die Simulationssoftware DLS-UV des Fraunhofer IPA unterstützt die Anlageningenieure bei der optimalen Positionierung der UV-Strahler, ohne auf kostspielige Trial-and-Error-Versuche zurückgreifen zu müssen. Dies ist insbesondere bei der Belichtung von komplexen Bauteilen von entscheidendem Vorteil. Die Verteilung von UV-Intensität und -Dosis lässt sich für beliebige Strahleranordnungen und Bewegungsabläufe berechnen (siehe Abb.).
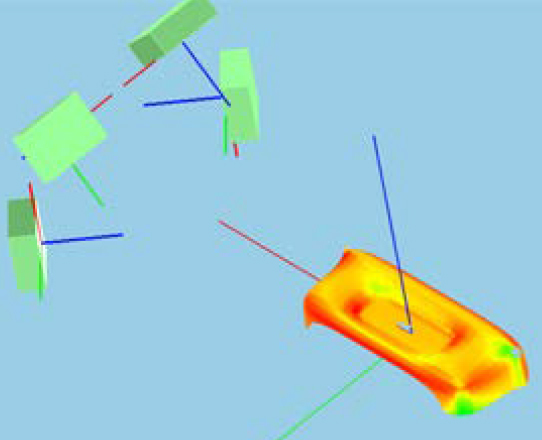
Verteilung der UV-Strahlungsdosis auf einem Kunststoffbauteil nach Durchfahrt unter Lampenanordnung
Die Auswertung der Simulationsergebnisse orientiert sich an der Beantwortung folgender praxisrelevanter Fragestellungen:
- Wie viele Strahler werden für einen vorgegebenen Prozess benötigt?
- Wie müssen die Strahler positioniert und eingestellt sein?
- Wo gibt es Bereiche mit Über- bzw. Unterbestrahlung?
- In welchem zeitlichen Ablauf wird die Strahlungsdosis in die Lackschicht eingebracht?
- In welchen Bereichen ist mit Lackierfehlern zu rechnen?
Das Programm ist PC-lauffähig unter den gängigen Windows-Betriebssystemen. Praktische Anwendungen wurden bereits erfolgreich durchgeführt, so etwa die Auslegung von UV-Härtungsprozessen in der Automobillackierung. Das Software-Werkzeug ist auch für beliebige andere Anwendungen einsetzbar, z. B. für die Planung von UV-Belichtungsstationen für Kleinteileserien.
qiaoyan.ye@ipa.fraunhofer.de