- Fehler: Porosität und Faltenbildung auf der Lackoberfläche
- Substrat: Stahlbauteil
- Ursache: Pulverschichtdicke zu hoch, unterschiedliche Vernetzung der äußeren u. inneren Lackschichten
- Mögliche Lösung: zu starke Pulverschichtdicke vermeiden, Ofentemperatur nicht zu hoch
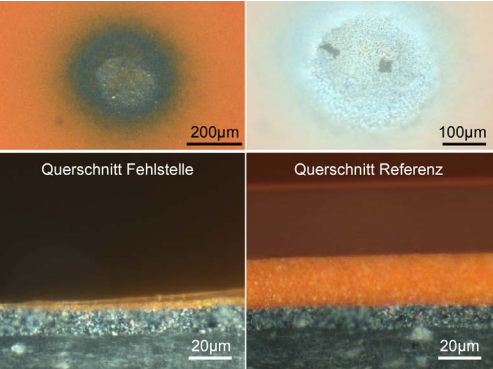
Abbildung 2: Ausgeprägte Porosität der Beschichtung. Quelle: IFO-GmbH
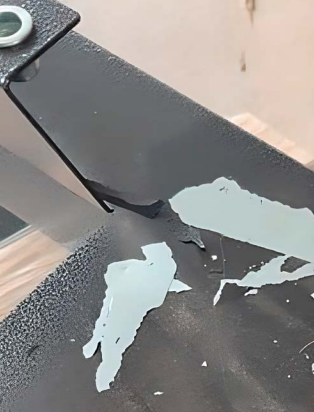
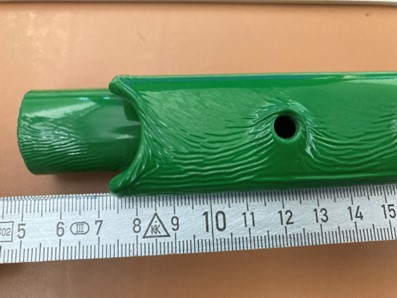
Nach der Lackierung von Rohren konnten faltenartige Strukturen auf der Lackoberfläche festgestellt werden (Abbildung 1). Generell treten die Falten nicht am gesamten Bauteil auf, sondern lediglich in der Nähe von angeschweißten Anbauteilen im oberen, sowie unteren Bereich und meist nur auf einer Seite.
An unauffälligen und auffälligen Abschnitten wurden Querschliffe erstellt und die Schichtdicken (Video zur Schichtdickenmessung) gemessen. Die reguläre Schichtdicke beträgt etwa 140 µm, während die faltigen Bereiche Schichtdicken zwischen 480 µm und 1 mm aufweisen. Zudem ist eine deutliche Porosität im Lack erkennbar, sowie eine dünne oberflächliche Schicht (Abbildung 2).
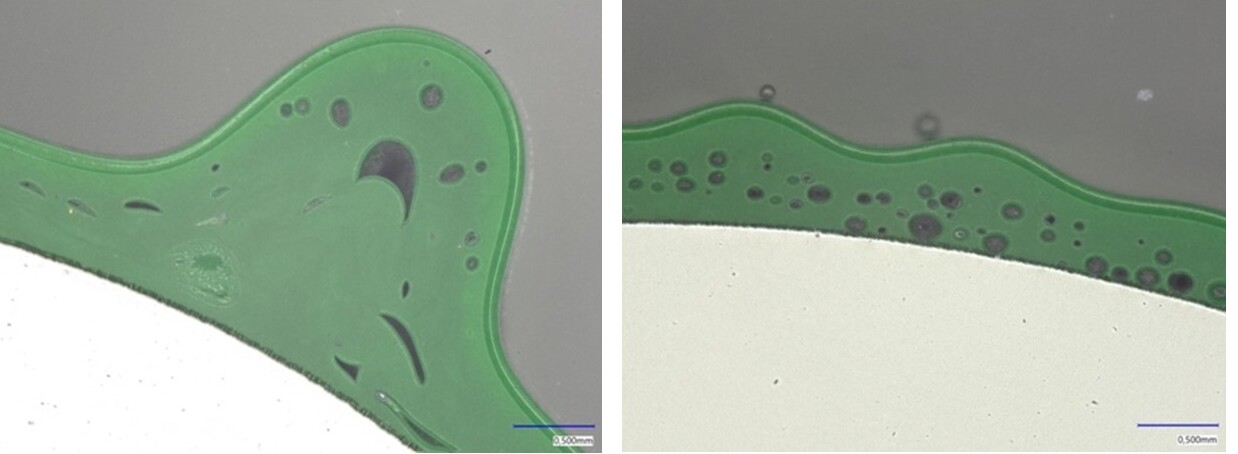
Abbildung 2: Ausgeprägte Porosität der Beschichtung. Quelle: IFO-GmbH
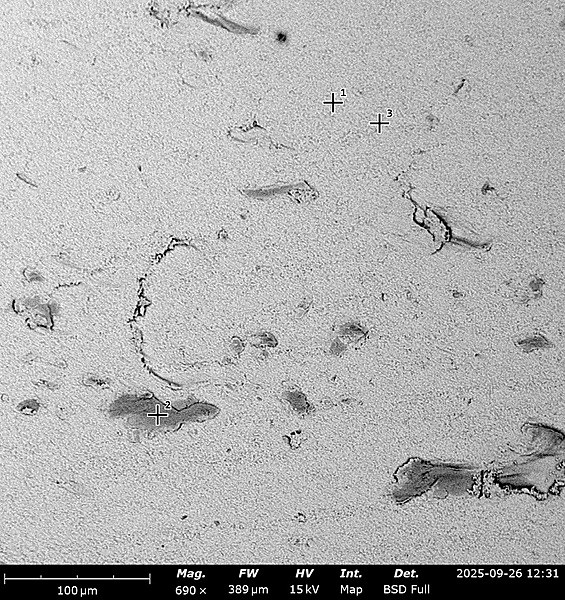
Um zu überprüfen, ob der Lack korrekt eingebrannt wurde, wurde eine Vernetzungsgradprüfung mit MEK durchgeführt. An der Lackoberfläche konnte in auffälligen, sowie unauffälligen Bereichen keine Veränderung festgestellt werden, was auf eine sehr gute Vernetzung hindeutet. Eine erneute Prüfung nach dem Entfernen der obersten Schicht zeigt ein Anlösen des darunterliegenden Lackes. Die äußere Lackschicht besitzt somit eine bessere Vernetzung als die darunterliegende Schicht. Mittels Rasterelektronenmikroskopie (REM) und energiedispersiver Röntgenspektroskopie (EDX) konnte keine Beteiligung von Fremdstoffen nachgewiesen werden.
Die Untersuchungen zeigen, dass die hohe Schichtdicke ursächlich für die Entstehung der Falten ist. Sie können folgendermaßen erklärt werden: Bei hohen Pulverschichtdicken und Ofentemperaturen fängt die oberste Lackschicht bereits an zu vernetzen, während die darunterliegende Pulverschicht noch nicht aufgeschmolzen wurde (Video Ofenkurven richtig messen). Dadurch wird die Luft zwischen den Pulverpartikeln unter der bereits vernetzten Schicht gefangen. Sobald die untere Pulverschicht zu schmelzen beginnt, sammelt sich die Luft in Form von Blasen und beginnt durch die Hitze zu expandieren. Die Blasen senken die Viskosität der unteren, geschmolzenen aber noch nicht vernetzten Pulverlackschicht, wodurch diese nach unten zu fließen beginnt, was in dem beobachteten Faltenmuster resultiert. Das Fehlerbild konnte bei gleichen Ofeneinstellungen und hohen Schichtdicken nachgestellt werden.
Um zukünftige Probleme zu vermeiden, sollte auf die Pulverschichtdicke geachtet werden. Zur Überwachung gibt es beispielsweise Geräte, die berührungslos die Schichtdicke an nicht eingebrannten Pulverlacken messen können. Außerdem könnte eine Reduktion der Ofentemperatur zu einer Verbesserung führen.
Timo Pott
timo.pott@ifo-gmbh.de