- Fehler: Lackhaftungsprobleme
- Substrat: PP-EPDM
- Ursache: Schlechte Vorbehandlung
- Mögliche Lösung: Bessere Kompetenz zur Beflammung von Oberflächen
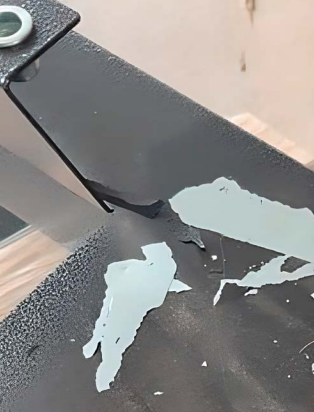
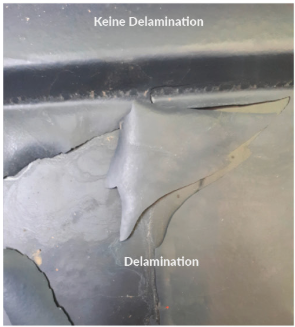
Bild 1: Großflächige Lackhaftungsprobleme Quelle: ASO
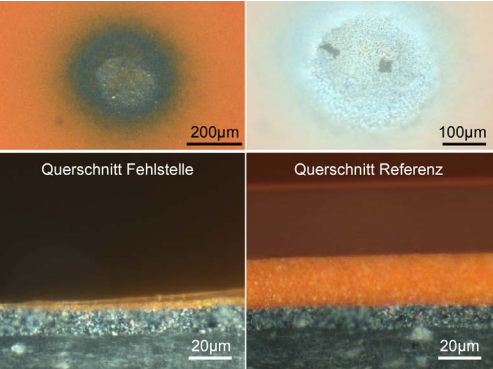
Lackhaftungsprobleme bei Kunststoffbauteilen können vielfältige Ursachen haben. Häufig sind mikroskopisch dünne Oberflächenkontaminationen verantwortlich, die mit bloßem Auge nicht erkennbar sind. Bei bestimmten Polymeren ist zusätzlich eine gezielte Oberflächenaktivierung erforderlich, um die notwendige Haftung zu ermöglichen. Bei kleineren Bauteilen aus Polypropylen kommen hierfür typischerweise Plasmabehandlungen oder Fluorierungen zum Einsatz. Bei größeren Komponenten wird aus wirtschaftlichen Gründen häufig die Beflammung gewählt. Alle diese Verfahren zielen darauf ab, die Oberflächenenergie zu erhöhen und damit die Benetzbarkeit sowie die chemische Anbindung des Lacks zu verbessern. Im vorliegenden Fall wurde das Bauteil vor der Lackierung mittels Beflammung behandelt. Dieses Verfahren führt üblicherweise zu einer Oxidation der Oberfläche. Dennoch kam es zu einer großflächigen Ablösung der aufgetragenen Polyurethanbeschichtung. Solche Haftungsprobleme werden meist im Rahmen von standardisierten Prüfverfahren sichtbar. Besonders häufig fallen sie bei Gitterschnitt- oder Kreuzschnittprüfungen auf, bei denen die Lackhaftung mechanisch getestet wird.
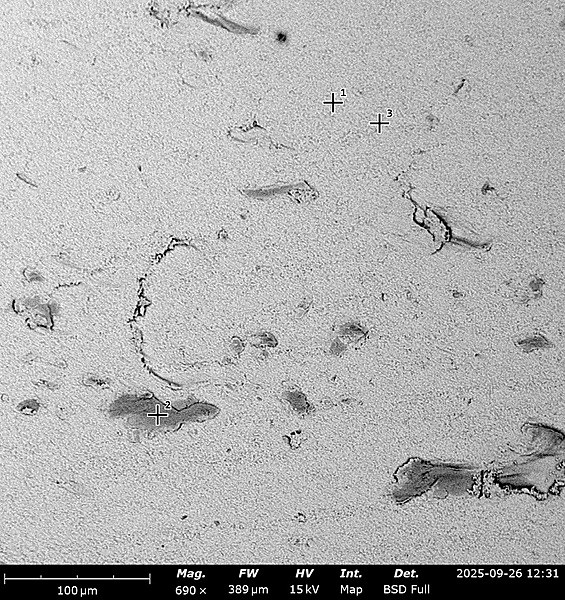
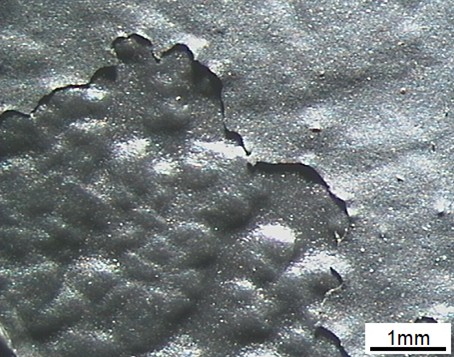
Für die Ursachenanalyse ist eine möglichst frische und unveränderte Grenzfläche entscheidend, da bereits geringfügige Kontaminationen die Haftung beeinträchtigen können. Die relevanten Grenzschichten sind oft nur wenige Nanometer dick. Im Labor wurde daher der Lack direkt am Rand der Fehlstelle frisch abgezogen und mittels XPS (Röntgenphotoelektronenspektroskopie) untersucht. Diese Methode erlaubt die Analyse von Elementkonzentrationen und chemischen Bindungszuständen auf beiden Seiten der Grenzfläche. Die XPS-Ergebnisse zeigten im Bereich der Ablösung nicht die für eine korrekt beflammte Oberfläche notwendige, erhöhte Sauerstoffkonzentration. Überraschenderweise war der Sauerstoffanteil sogar geringer als beim unbehandelten Rohteil. Die Ursache lag somit nicht in einer unterlassenen Beflammung, sondern in einer fehlerhaften Prozessführung. Bei ungünstig eingestellten Beflammungsparametern (z. B. Gaszusammensetzung oder Flammenabstand) kann die Flamme reduzierend statt oxidierend wirken. In diesem Fall wurden keine funktionellen Gruppen erzeugt, die eine chemische Bindung mit dem Lack ermöglichen – die Haftung blieb aus.
Im konkreten Fall stellte sich nachträglich heraus, dass die Beflammung von Hand durchgeführt wurde und der für diesen Prozess zuständige Mitarbeiter krankheitsbedingt ausgefallen war. Ein Kollege übernahm die Aufgabe, ohne zuvor Erfahrung mit der Beflammung gesammelt zu haben. Die Annahme, dass „eine Flamme an ein Bauteil zu halten“ keine besondere Herausforderung darstellt, erwies sich als trügerisch. Die korrekte Durchführung erfordert technisches Verständnis und Erfahrung mit den Prozessparametern. Dieser Vorfall unterstreicht die Bedeutung von systematischer Mitarbeiterschulung und einer offenen Kommunikationskultur im Unternehmen. Technische Probleme lassen sich nachhaltig lösen, wenn relevante Hintergrundinformationen transparent weitergegeben werden und diese nicht aus Zeitdruck oder Absicht verschwiegen werden. Mit geeigneter Analytik – wie in diesem Fall durch XPS – lässt sich die wahre Ursache trotzdem meist eindeutig identifizieren.
Rainer.Ziel@aso-labor.de