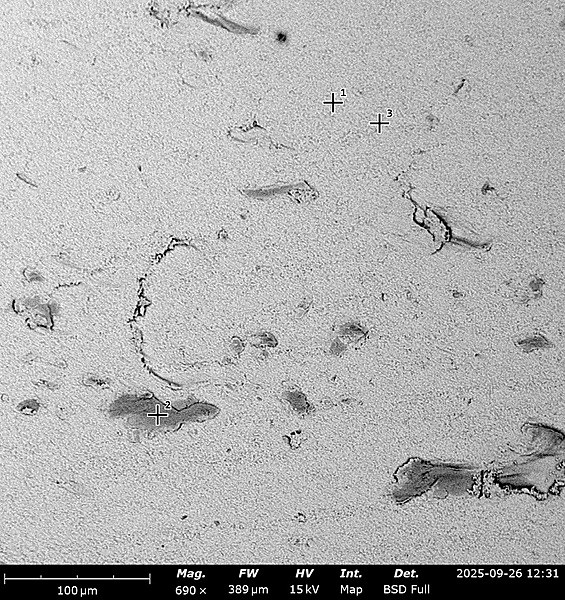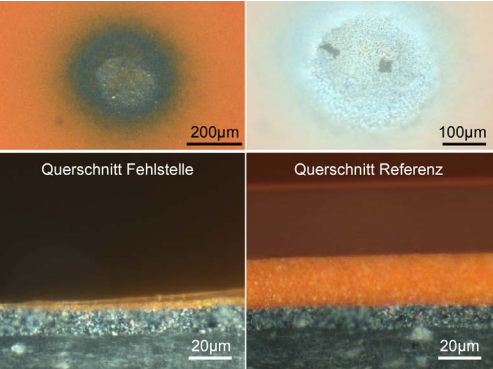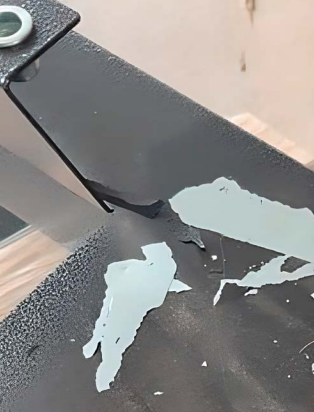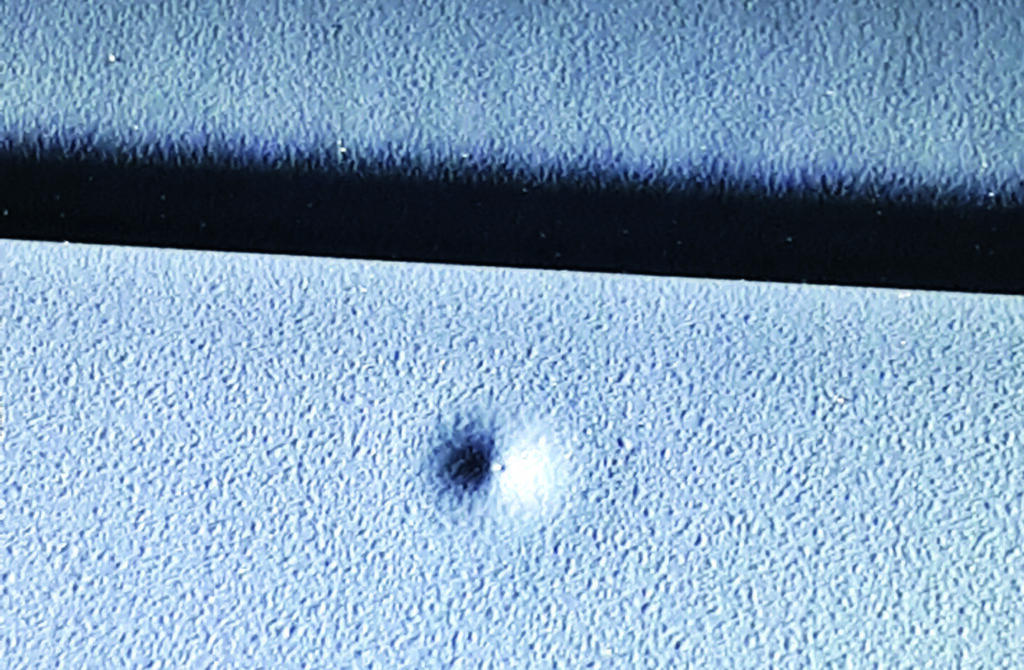
- Fehler: Krater (blockweise)
- Substrat: Metall
- Ursache: Siloxane aus Stäuben in einem nahen Arbeitsbereich
- Mögliche Lösung: Zuschalten von Zuluft, die das Einbringen der Stäube verhindert
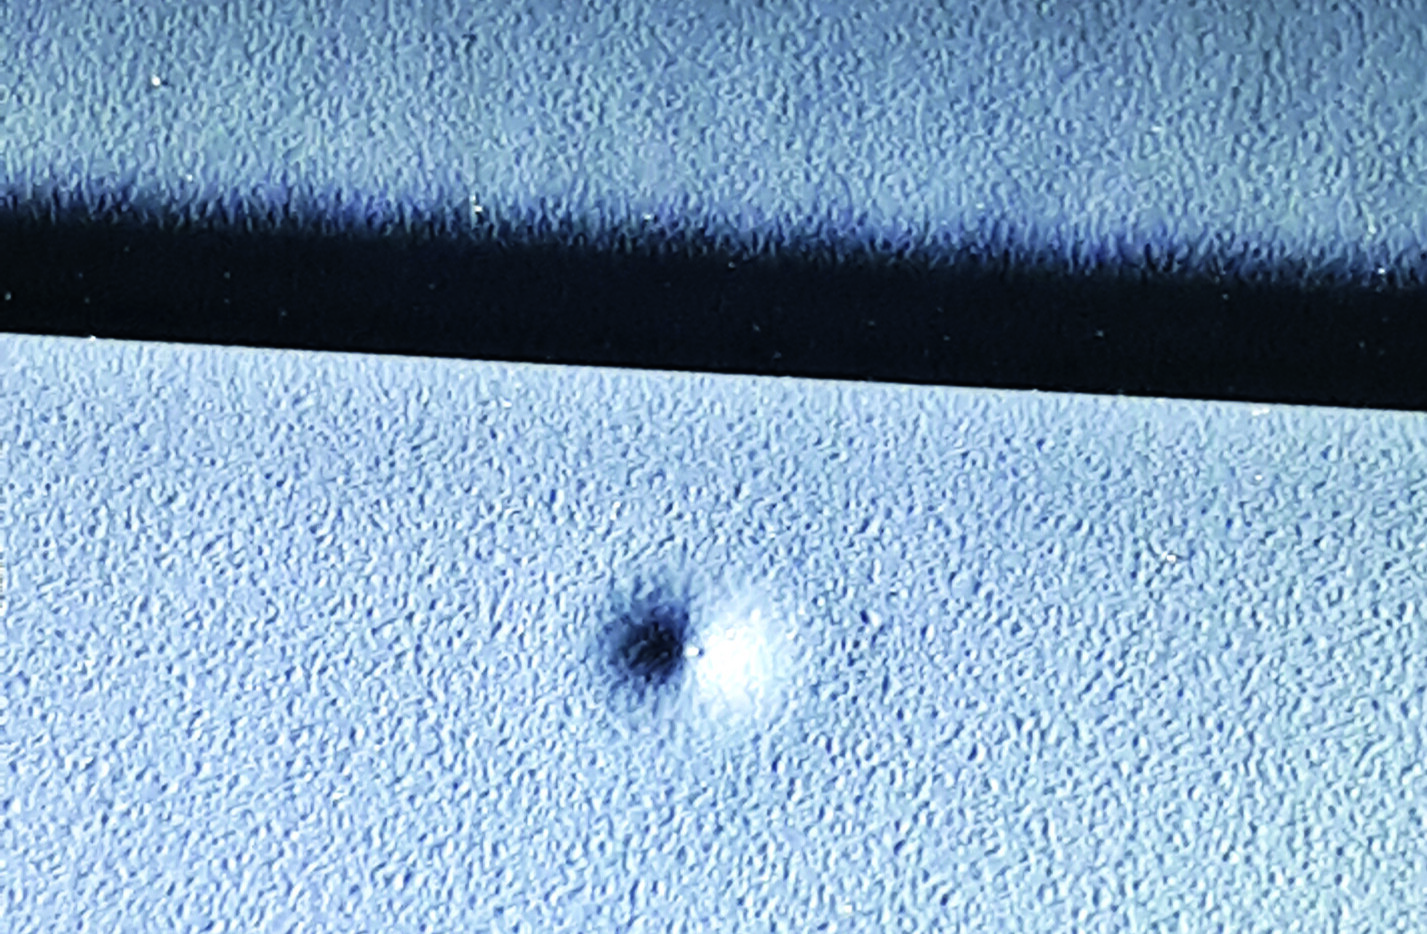
Bei dem hier beschriebenen Schadensfall kam es in einem Lackierbetrieb sporadisch zum Auftreten von Kratern. Sie traten immer „blockweise“ auf. So waren immer mehrere Warenträger hintereinander betroffen und danach folgte eine Phase ohne Auftreten des Fehlerbildes. Die Längen dieser Ruhephasen waren unterschiedlich und schienen kein erkennbares Muster aufzuzeigen. Es konnten Stunden, Tage oder Wochen sein. Ein derartig sporadisches Auftreten des Fehlerbildes erschwert das Auffinden der Fehlerursache erheblich.
Ursachenforschung
Beim Sammeln „besonderer Ereignisse“ wurde also zunächst versucht, ein Schema zu finden, das hinter diesen Vorfällen steckt. Dazu zählt beispielsweise das zeitliche Auftreten des Fehlerbildes zu besonderen Tagen/Tageszeiten, bei bestimmten Wetterlagen, nach Prozessveränderungen oder bei bestimmten Mitarbeitern. Zudem ist von Interesse, wann das Fehlerbild erstmalig aufgetreten ist. Nicht selten ist auch eine Kombination verschiedener Ereignisse der Auslöser, was die Ursachenfindung abermals sehr komplexer macht. In diesem Fall war aufgrund der analytischen Untersuchungen der Krater bekannt, dass diese ebenfalls durch Siloxane ausgelöst wurden. Da diese in sehr vielen Prozessen, Produkten etc. eingesetzt werden, gestaltete sich die Suche recht schwer. Bei einem ersten Ortstermin wurde folgendes festgestellt:
- Der kraterverursachende Stoff wurde offensichtlich über die Luft übertragen.
- Die Pulverlackieranlage verfügte über vier Beschichtungskabinen, drei ältere und eine neuere Kabine. Beim Auftreten der Krater waren immer alle Kabinen betroffen.
- Das Auftreten der ersten Krater passt zeitlich mit der Inbetriebnahme der neueren Lackierkabine überein. Jedoch traten die Krater nicht immer auf, wenn diese Kabine in Betrieb war.
- Der Betrieb arbeitete im Zweischichtbetrieb. Die Schadensfälle traten jedoch nur während einer der Schichten auf.
- Die Lackierkabinen standen alle in einem eingehausten Bereich. Die Endfilter mit den Abluftventilatoren standen außerhalb dieses Bereiches. Der Beschichtungsbereich verfügte über eine eigene Zuluftversorgung.
- Im übrigen Hallenbereich gab es Arbeitsplätze für andere Tätigkeiten (Montagearbeitsplätze etc.).
Bei einem Rundgang durch den Betrieb schien der „Verursacher“ gefunden zu sein. In einem Schrank für Prozesszubehör hatte ein Mitarbeiter zwei Dosen eines Deodorants gelagert. Dieses Produkt enthielt große Mengen Siloxane, die in einem anschließenden Lackierversuch Krater verursachten. Daraufhin wurde festgelegt, dass Körperpflegemittel nicht mit in den Lackierbereich genommen werden dürfen. Diese Maßnahme führte jedoch nicht zu einer Lösung des Problems, die Krater traten weiterhin auf. Im Rahmen eines dreitägigen Termins wurden Musterbleche in der gesamten Halle ausgelegt und Strömungsmessungen der Luft durchgeführt. Zusätzlich wurden an verschiedenen Stellen der Halle Staubproben für Kontaminationsversuche genommen. Die Auswertung dieser verschiedenen Versuche lieferte die folgenden Ergebnisse:
- Im Bereich der Montagearbeitsplätze waren Stäube vorhanden, die zu kraterähnlichen Erscheinungen führten.
- Auch die ausgelegten Musterbleche aus diesen Bereichen zeigten nach der Beschichtung ein erhöhtes Krateraufkommen.
- Im Beschichtungsbereich selbst herrschte kein leichter Überdruck, sondern ein leichter Unterdruck.
- Der Ansaugfilter der Zuluftanlage war stark verschmutzt, der Staub erzeugte ebenfalls starke Kraterbildung.
Erhöhung der Zuluftmenge
Die Lösung war am Ende recht simpel: Die Fehler begannen mit der Inbetriebnahme der vierten Kabine. Diese wurde nur im Einschichtbetrieb eingesetzt.An dieser Stelle kam dann die entscheidende Frage: Wurde bei der Inbetriebnahme die Luftleistung der Zuluftanlage entsprechend erhöht? Nach kurzer Prüfung kam heraus, dass dies nicht der Fall war. Nach Erhöhung der Zuluftmenge trat das Fehlerbild nicht mehr auf. Der kraterverursachende Stoff konnte im Anschluss einem Hilfsmittel aus der Montageabteilung zugeordnet werden.
timmermann@dfo-online.de