Druckluftqualität: Entscheidend für das Lackierergebnis
Die Qualität der Druckluft spielt in vielen Produktionsprozessen der Industrie eine entscheidende Rolle für die Produktqualität. Einige Branchen benötigen eine individuell auf ihre Anforderungen zugeschnittene Lösung. So muss die Druckluft für die Medizintechnikbranche, die Lebensmittel- und Pharmaindustrie ebenso eine Top-Qualität aufweisen, wie sie auch im Werkzeugbau oder in der industriellen Lackierung, z.B. für die Automobilindustrie, qualitativ hochwertig und v.a. ölfrei sein muss. Für Lackierbetriebe ist eine zuverlässige und hochqualitative Zerstäuberluft essenziell für ein perfektes Lackierergebnis und ein gleichmäßiges Oberflächenbild. Stimmt die Qualität der für den Lackierprozess eingesetzten Druckluft nicht, sind Fehler in der lackierten Oberfläche wie etwa mangelnde Haftung, Kraterbildung, Farbtonveränderungen oder ein schlechtes Durchhärten des Materials die Folge.
Um einen sicheren Lackierprozess sowie die perfekte Qualität des Endproduktes zu gewährleisten, sollte für die Zerstäubung moderner Lacke ausschließlich aufbereitete Druckluft eingesetzt werden. Eine ideale Druckluftaufbereitung beinhaltet standardmäßig mindestens einen Adsorptions- oder Kältetrockner, einen Aktivkohlefilter für das Restöl sowie eine klassische Filterkombination zur Entfernung von Partikeln in der Luft.
Des Weiteren ermittelt ein regelmäßiger Druckluft-Qualitätscheck den Druck, den Drucktaupunkt (Restfeuchte), die Partikelmenge und -größe sowie den Restölgehalt und stellt damit sicher, dass die eingesetzte Druckluft den Anforderungen der DIN ISO 8573-1 entspricht. Durch diese international gültige Norm wird die Qualität bzw. Reinheit von Druckluft beschrieben. Die Klassifizierung erfolgt gemäß dieser Norm und mündet in die Einteilung von unterschiedlichen Reinheitsklassen. Hier entscheidet ein festgelegter Maximalgehalt an Schmutzstoffen wie Partikel, Wasser und Öl, die in der Luft enthalten sein dürfen, über die Einteilung in die jeweilige Klasse. Diese Reinheitsklassen reichen von 1 bis 9, wobei die geforderte Reinheit mit aufsteigender Klassen-Nummer abnimmt. Ein Sonderfall ist die Klasse 0, die durch den Hersteller selbst definiert und erklärt werden muss und noch strengeren Anforderungen unterliegt, als Klasse 1. Ergänzt wird das schließlich noch durch die Klasse X.
Regelmäßiger Druckluft-Qualitätscheck
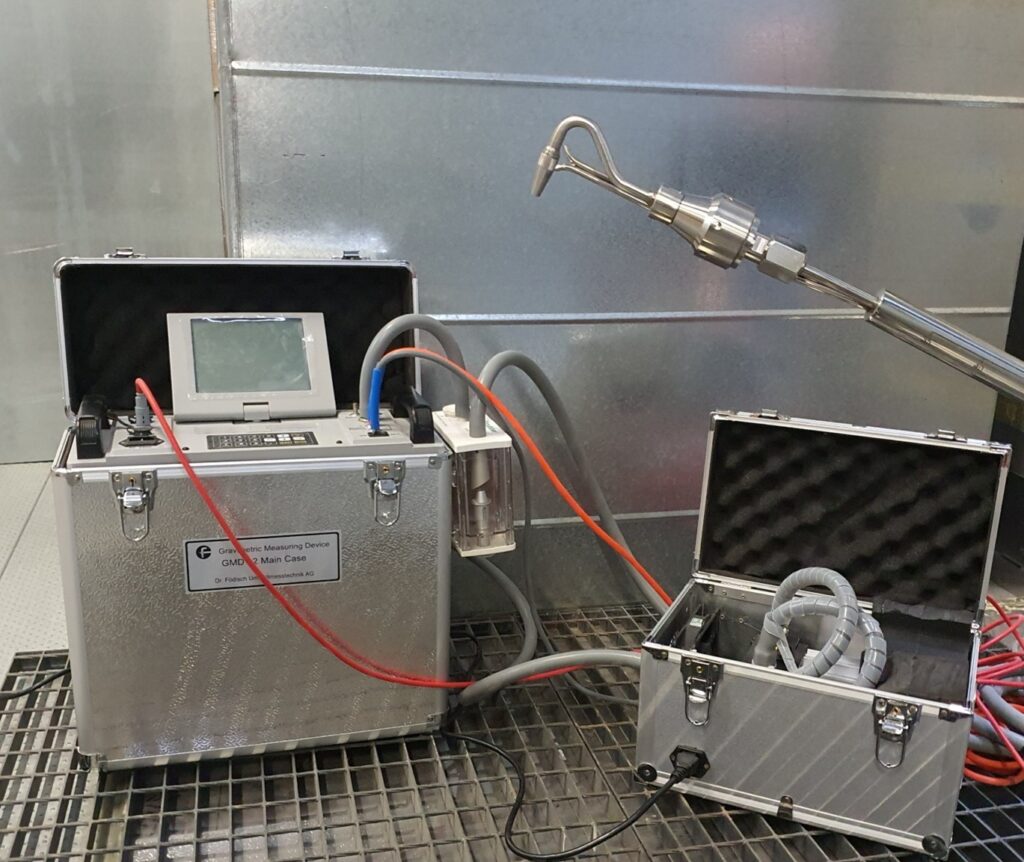
Um beste Lackierergebnisse zu erzielen, sollten Lackierbetriebe die zur Zerstäubung der Lacke genutzte Druckluft regelmäßig einem genauen Check unterziehen. Hier garantiert eine präzise Messung von Druck, Drucktaupunkt (Restfeuchte), Partikelmenge und -größe sowie Restölgehalt eine sichere, immer gleichbleibende Qualität. Die Messung selbst erfolgt an allen relevanten Messpunkten über einen diffusionsdichten Teflonschlauch an jeder Entnahmestelle über einen Zeitraum von mindestens zwei Stunden. Das jeweils letzte Ergebnis der Messung wird hierfür als repräsentativ angenommen und im Anschluss genau analysiert. Je nach Ergebnis des Messberichts erhalten die beauftragenden Unternehmen dann ein Zertifikat oder eine Handlungsempfehlung beispielsweise zur Problembeseitigung oder langfristigen Optimierung der Anlage. Die Prüfung der relevanten Parameter wird nachfolgend dargelegt.
Partikelfreie Druckluft
Die Partikelfreiheit ist von hoher Bedeutung für ein optimales Lackierergebnis. Um diese zu gewährleisten, ist die etwaige Belastung mit Partikeln regelmäßig zu überprüfen. Bei der Partikelmessung wird mittels Schnellkupplung und Probeentnahmeschlauch an der Druckluftleitung ein optischer Partikelzähler angeschlossen, um die Korngrößenverteilung und die Konzentration von Aerosolpartikeln zu bestimmen. Dabei wird die Streulichtmethode genutzt: Der grundsätzliche Aufbau eines Streulicht-Partikelzählers besteht aus einer Lichtquelle, einer Messzelle und einem Detektor. Befindet sich ein Partikel in der Messzelle, so wird das einfallende Licht an diesem gestreut. Durch einen elektronischen Impuls der Messzelle wird der Partikeldurchmesser bestimmt und in einen im Mikroprozessorsystem vorgewählten Größenbereich eingeordnet. Die in einer bestimmten Zeitspanne gezählten Impulse werden auf das durchgesetzte Luftvolumen bezogen und in der nachfolgenden Auswertung entsprechend der ISO 8573-1 in Anzahl der Partikel-Schmutzstoffmenge pro Kubikmeter Druckluft angegeben.
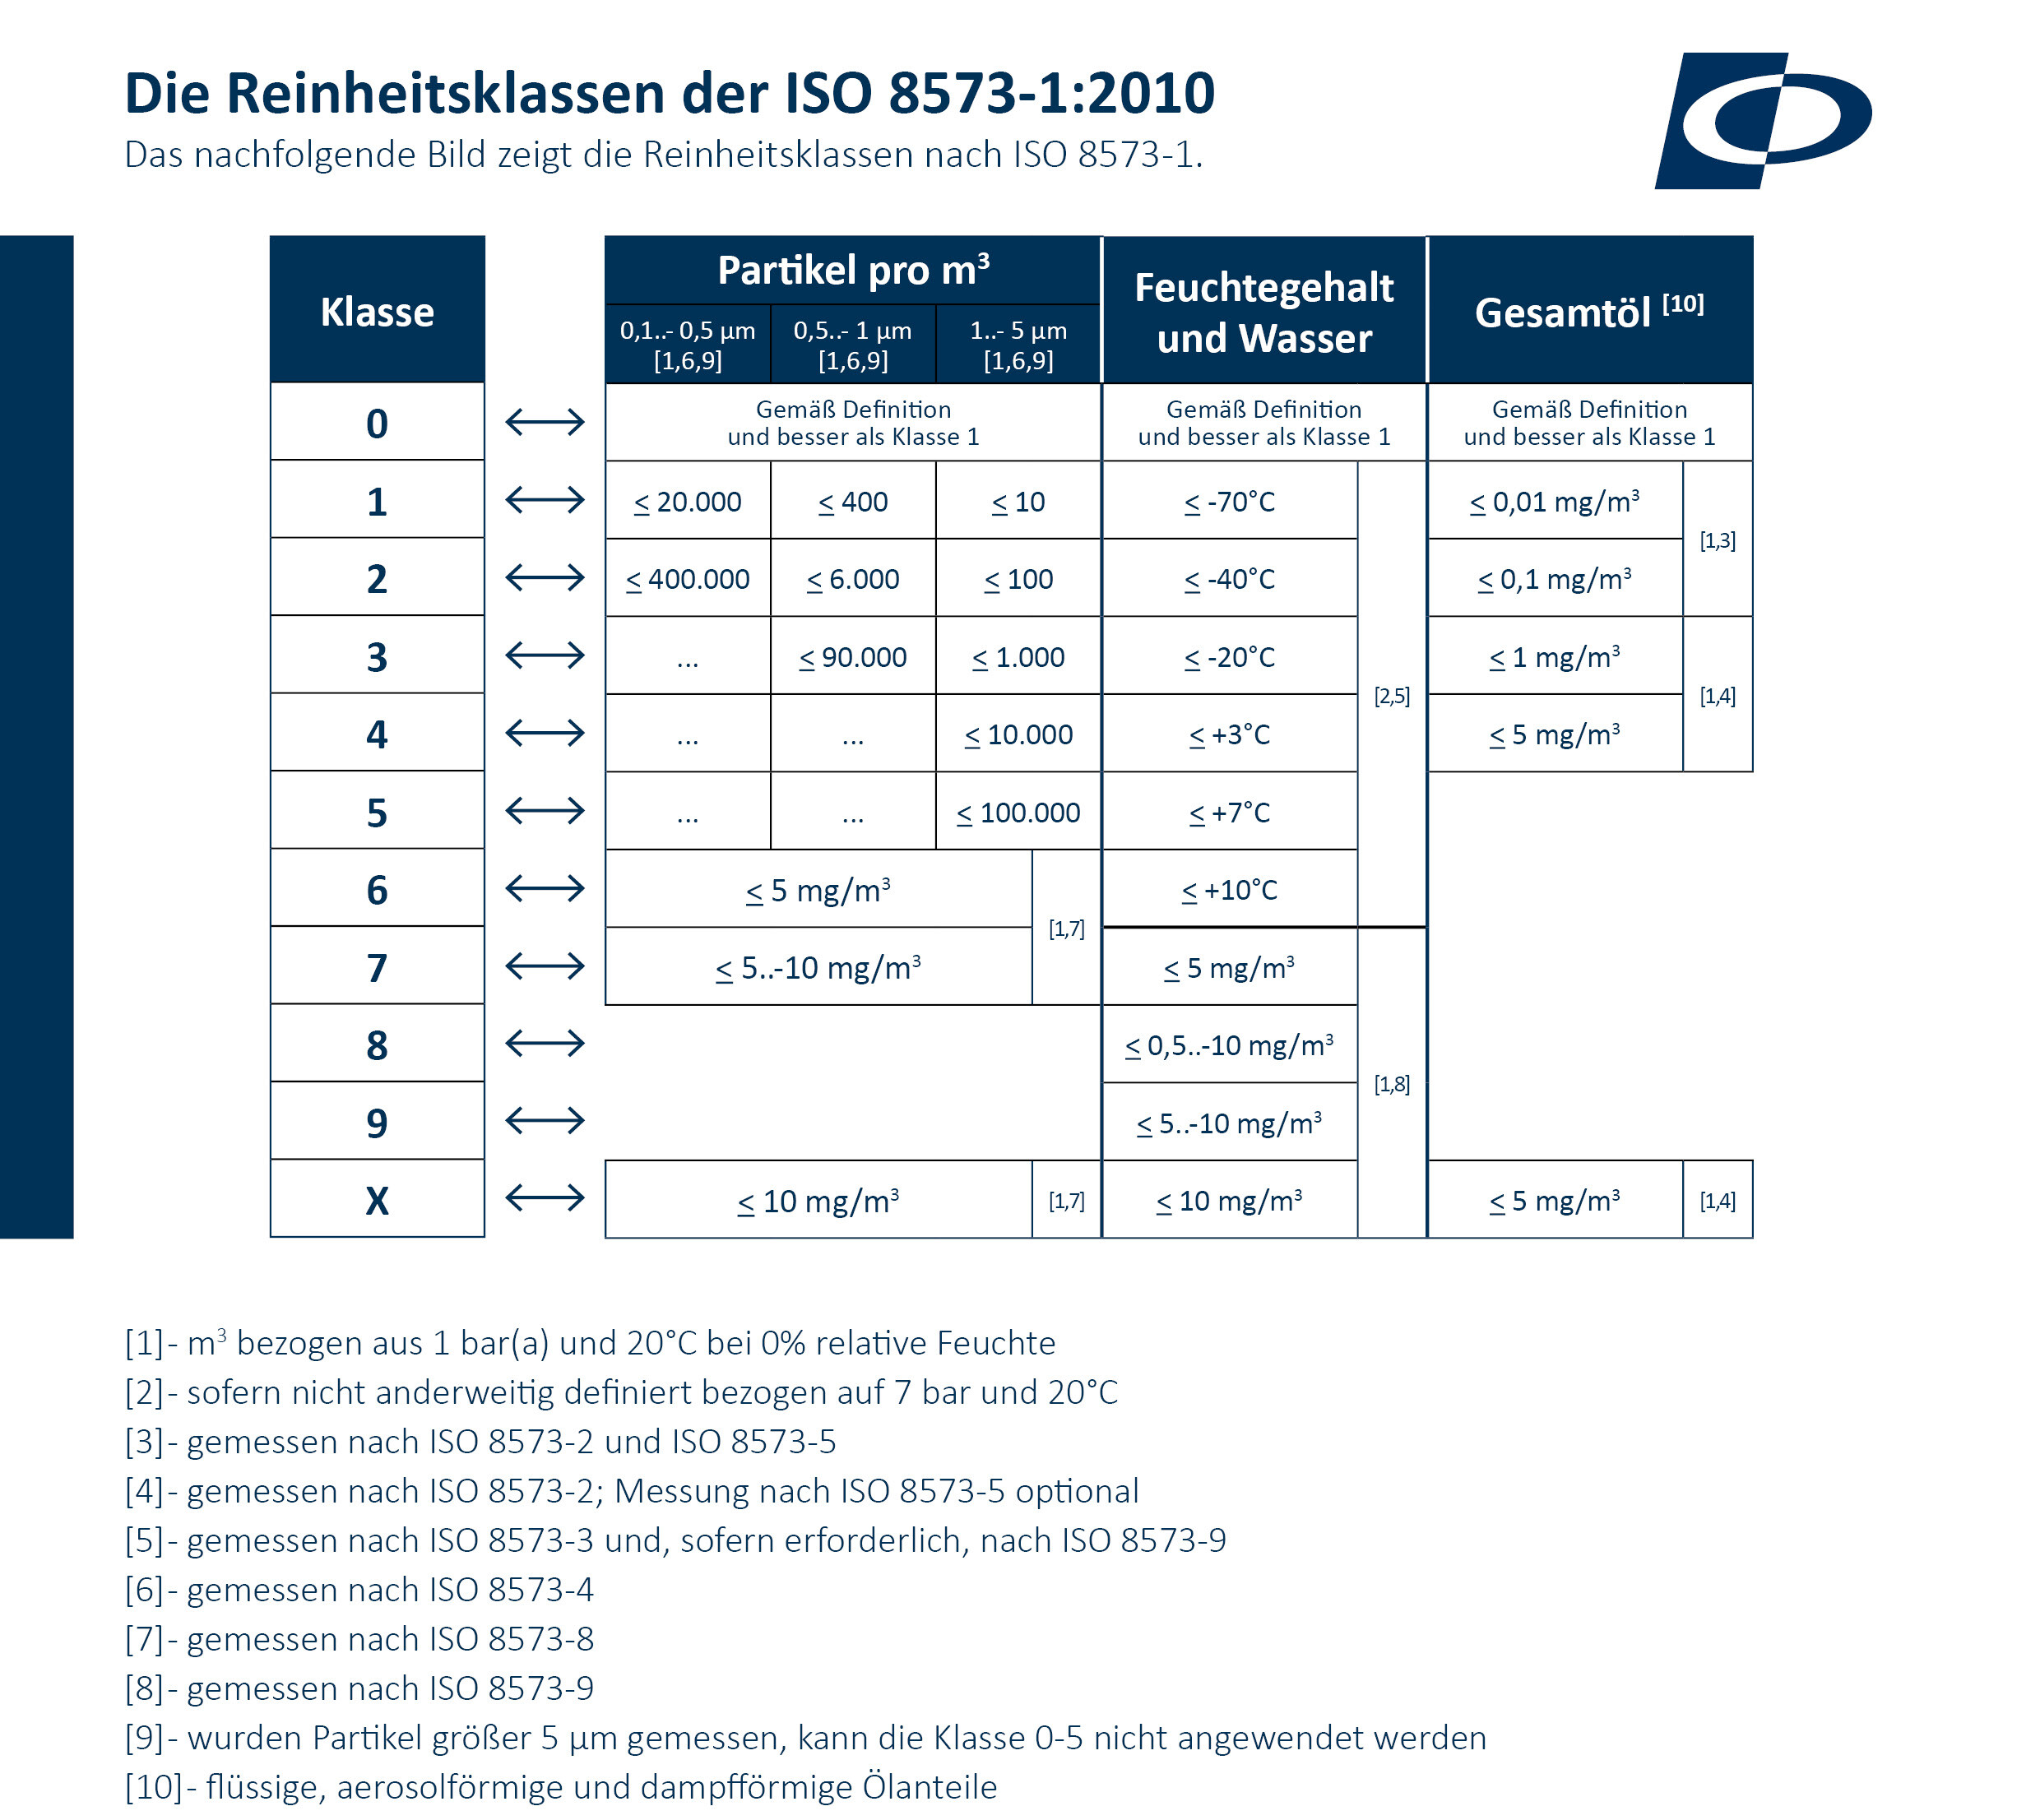
Die Reinheitsklassen für Druckluft im Überblick. Quelle: Oltrogge
Für ein perfektes Lackierergebnis wird die Reinheitsklasse 1 (siehe Tabelle) empfohlen: Hier darf die Partikelanzahl pro Kubikmeter Druckluft 20.000 im Bereich 0,1 bis 0,5 Mikron, 400 Partikel im Bereich 0,5 bis 1 Mikron und 10 Partikel im Bereich 1 bis 5 Mikron nicht überschreiten.
Trockene Druckluft
Was die Qualität im Lackierprozess sowie die Ergebnisse ebenfalls stark beeinflussen kann, ist die in der Druckluft enthaltene Restfeuchte. Aufgrund der zugrundeliegenden Physik entsteht im Druckluftkreislauf häufig Wasser, das nicht komprimiert werden kann. Bei einer mit Druckluft aufgetragenen Lackierung kann sich nicht-gebundenes Wasser oder Feuchtigkeit im System zudem negativ auf Farbe, Haftung und Oberflächenbeschaffenheit des aufgetragenen Lacks auswirken und zu einem kostspieligen Produktausschuss führen. Abhilfe können hier unterschiedliche Systeme zur Entziehung der Feuchtigkeit in der Druckluft schaffen, wie etwa Adsorptionstrockner, Kältetrockner oder Membrantrockner. Um eine optimales Lackierergebnis zu erhalten ist auch hier die Reinheitsklasse 1 und damit eine Drucktaupunkt von mindestens -70 °C erforderlich.
Ölfreie Druckluft
Für Lackierbetriebe ist die Überwachung des Restölgehalts gemäß ISO 8573.1 essenziell. Ein zu hoher Restölgehalt in der Druckluft kann in der Lackierung ganze Chargen unbrauchbar machen, Produktionsprozesse stören, schwere Maschinenschäden verursachen und schlimmstenfalls zu teuren Stillstandzeiten führen. Daher sollte der Restölgehalt in der Druckluft jährlich überprüft werden, um die bestmögliche Reinheit für Lackieranwendungen zu gewährleisten. Hierfür empfiehlt sich die Nutzung eines Oil-Check-Messgerät, das für die Erfassung von dampf- und gasförmigen Kohlenwasserstoffen in der Druckluft entwickelt wurde. Die Messung erfolgt nach dem Prinzip der Photoionisation, wobei aerosolförmige Ölbestandteile mit einer Konzentration von max. 5 mg/m3 zuverlässig erfasst und transparent angezeigt werden. So ist direkt ablesbar, ob z.B. ein Filterwechsel notwendig ist. So geht man etwa bei einem öleingespritzten Schraubenkompressor davon aus, dass ca. 1 bis 3 mg Öl in die Druckluft abgegeben. Hinzu kommt zudem das in Umgebungsluft befindliche Öl. Muss hier nachjustiert werden, empfiehlt sich – nach dem Trockner – z.B. die Installation eines Filters mit einem Aktivkohleadsorber, eine lose Aktivkohleschüttung, an der die Ölmoleküle anhaften. Im Anschluss sorgt ein Partikelfilter dafür, dass ein möglicher Abrieb aus der Aktivkohle entfernt wird und keine Partikel in der Luft zurückbleiben.
-
Bezüglich des Restölgehalts wird die Reinheitsklasse 1 mit maximal 0,01 mg Öl pro Kubikmeter Druckluft, besser noch sogar die Reinheitsklasse 0 – weniger als 0,01 mg Öl pro Kubikmeter Druckluft – empfohlen, da Öl in der Luft zu sehr schweren Lackierfehlern führen kann. So haftet der Lack beispielsweise nicht am Werkstück an.
-
d.lange@oltrogge.de