Die Wirtschaftlichkeit und Flexibilität von Lackieranlagen hängt wesentlich vom verwendeten Fördersystem ab. Die Auswahl des geeigneten Förderers richtet sich nach
- der individuellen Lackieranwendung,
- dem gewünschten Durchsatz und
- dem sinnvollen Automatisierungsgrad.
In die Planung der Fördertechnik sind auch periphere Bereiche wie Auf- und Abgabe, ggf. Übergabe von Werkstücken sowie die logistische Anbindung an vor- und nachgelagerte Produktionsbereiche mit einzubeziehen. Das Förderkonzept beeinflusst maßgebend das Anlagenlayout in der Planungsphase einer Lackieranlage.
Im Rahmen von Anlagenplanungen ist für die interne und externe Logistik der Lackieranlage ein detaillierter Anforderungskatalog zu erstellen. Zu den wesentlichen Kriterien wie Durchsatz, Geometrie, Abmessungen und Gewichte der Werkstücke zählen auch deren Schmutz- und Temperaturempfindlichkeit sowie die eventuell unterschiedlichen Behandlungsprozesse. Intern und extern des Lackieranlagenbereichs sind die logistischen Anforderungen wie Puffern, Sortieren (z. B. nach Farben) und die Betriebsweise im Zusammenhang mit Arbeitszeitmodellen in das Förderkonzept zu integrieren. Weitere Gesichtspunkte sind Automatisierungsgrad, Prozessdatenerfassung, Sicherheit und nicht zuletzt die Verfügbarkeit. Anwender sollten auch beachten, dass komplexe Förderanlagen in Verbindung mit speicherprogrammierbaren aufwendigen Steuerungen qualifiziertes Anlagenpersonal erfordern.
Auswahl und Anwendung
Für die unterschiedlichen Lackieranwendungen steht eine Vielzahl von Förderanlagen zur Verfügung. Von der Wirtschaftlichkeit und im Wesentlichen vom Durchsatz abhängig ist die Entscheidung zwischen diskontinuierlichem (Taktbetrieb), kontinuierlichem und Mischbetrieb. Die Palette möglicher Förderanlagen für Lackierprozesse reicht vom Werkstücktransport in Hordenwagen über die Handschiebebahn, dem Kreisförderer als Stetigförderer bis zum komfortablen Power+Free-Förderer und der exklusiven Elektrohängebahn. Für die Lackierung von zweidimensionalen Werkstücken sind Flachförderer wie Rollenbahn, Band- und Kettenförderer geeignet. Unter anderem für Autokarosserien hat sich die sogenannte Skidfördertechnik bewährt (als Skid wird ein transportables Lackiergestell z. B. in Form eines Rahmens bezeichnet), wobei der Skid auf Ketten-, Gurt- und Pendelförderer sowie Rollenbahnen durch die Lackieranlage transportiert wird.
In den meisten Lackieranlagen sind Hängeförderer im Einsatz. Bei Kunststofflackieranlagen werden wegen der Verschmutzungsgefahr unten liegende Förderanlagen verwendet. In speziellen Anwendungen wie bei Tauchanlagen in Form von Behälteranlagen hängen die Werkstücke an Gestellen und werden mit Beschickungsautomaten (auch als Hub- und Fahrwerke bezeichnet) entsprechend der Programmierung quer transportiert und taktweise von oben eingetaucht. Diese Anlagenanordnung ist platzsparend und findet bei aufwendigen Vorbehandlungen in Verbindung mit einer Tauchlackierung (z. B. KTL) oder einer Galvanik-Anwendung.
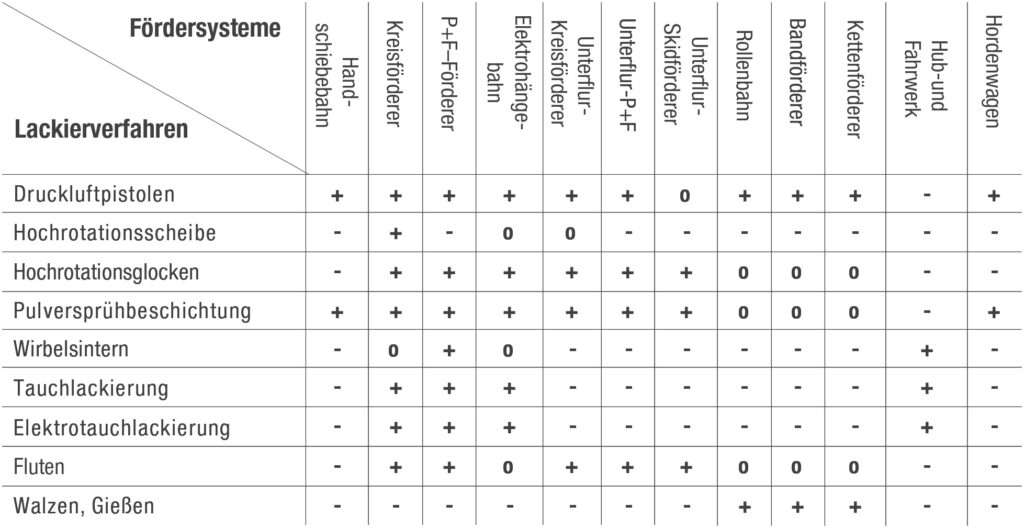
Die untere Abbildung zeigt eine Bewertung von in der Lackierbranche üblichen Förderanlagen für unterschiedliche Lackierprozesse.
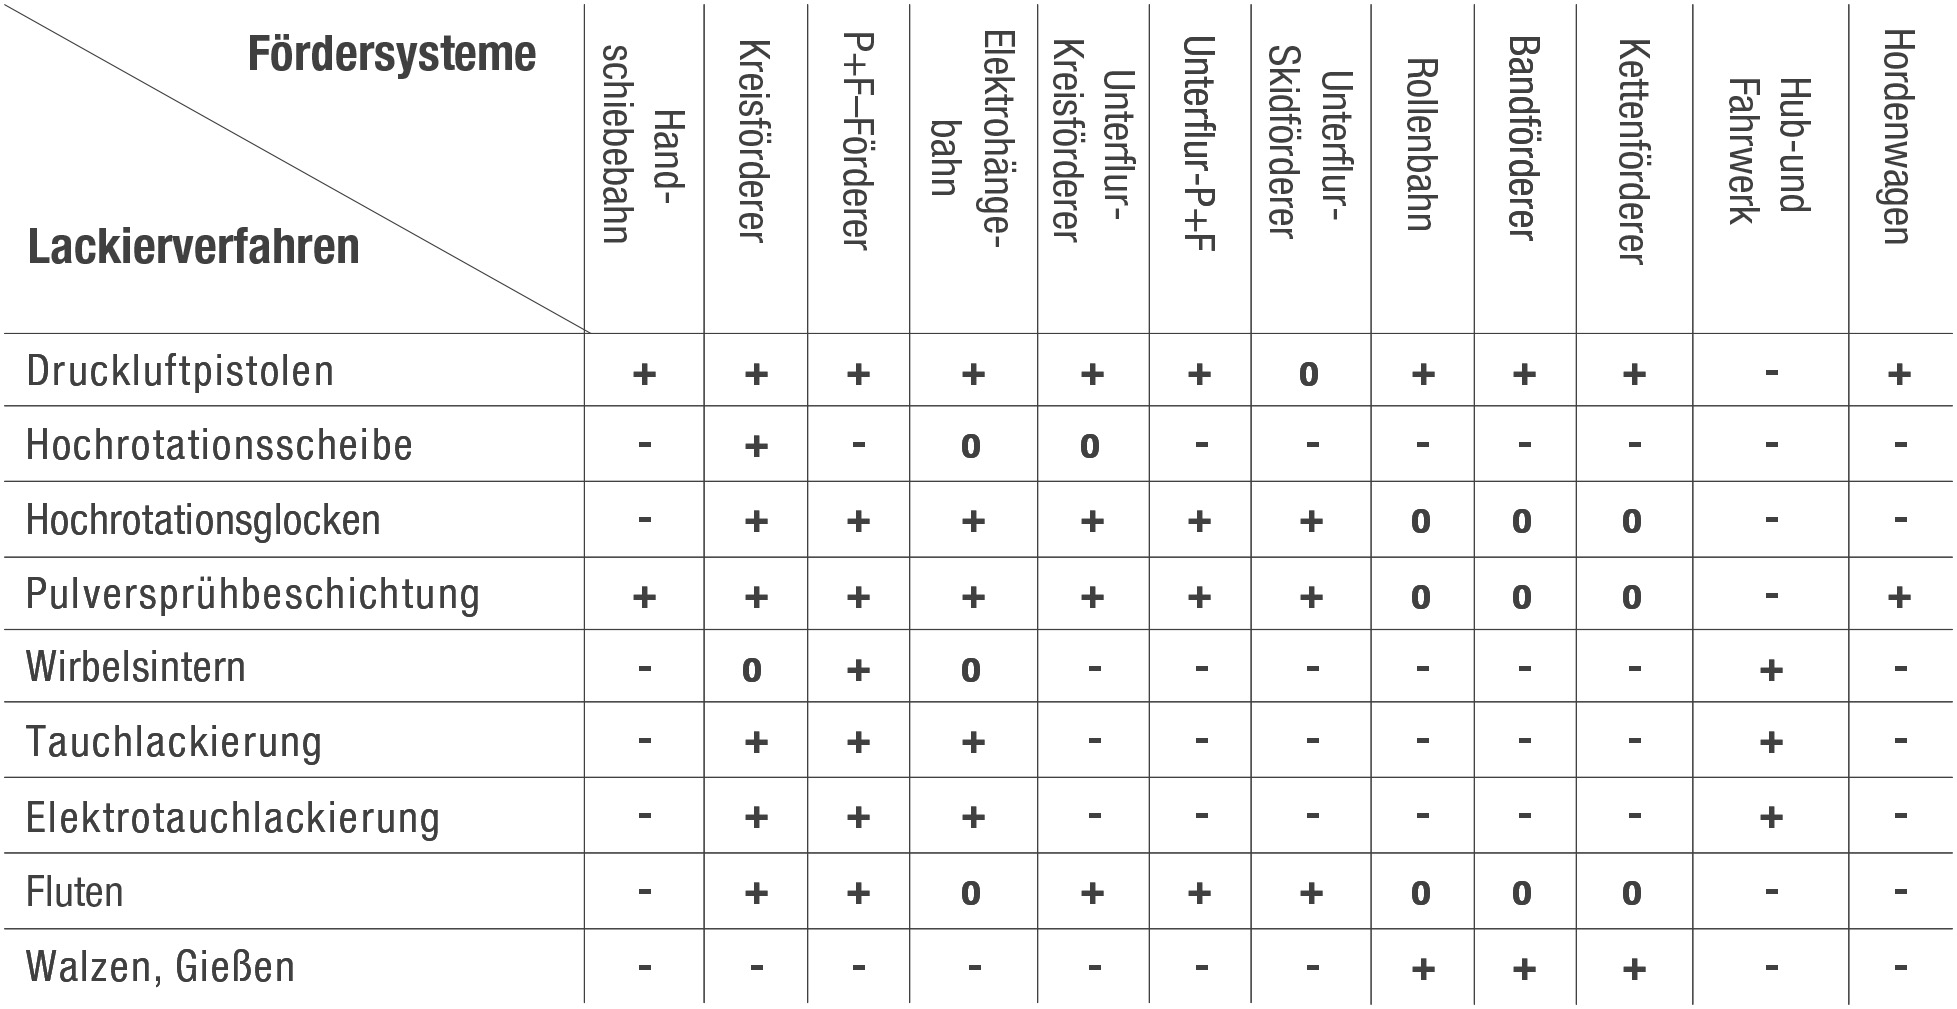
Eignung der Fördersysteme für Lackierverfahren (Auswahl)
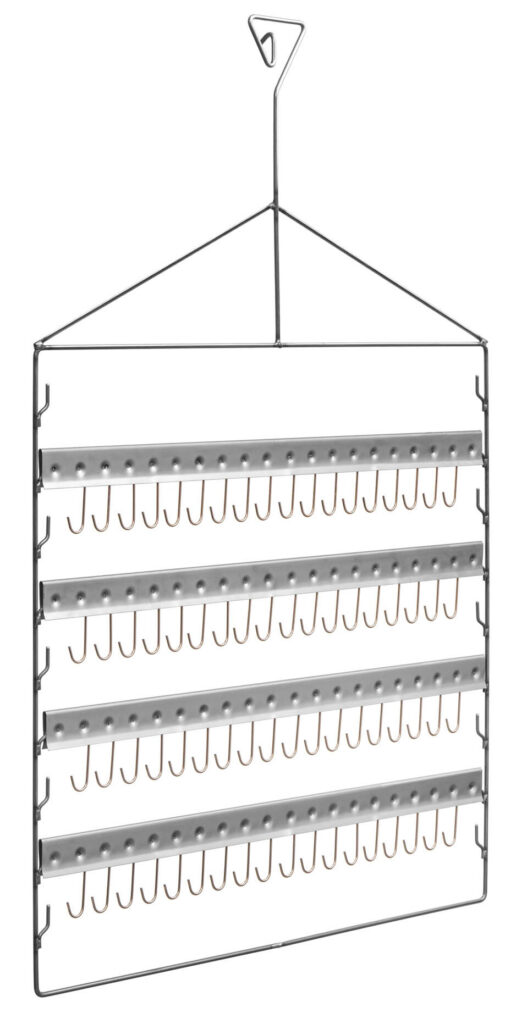
Auslegung von Warenträgern
- Dem Warenträger kommt bez. Anlagenkapazität und Wirtschaftlichkeit eine wesentliche Bedeutung zu. Abhängig von den Förderanlagen haben die Warenträger folgende Formen:
- Traversen (für Hängeförderer)
- Gestelle (für Beschickungsautomaten)
- Rahmen (für Hänge- und Unterflurförderer)
- Spindel (für Unterflurförderer)
- Skid (für Ketten-, Gurt-, Pendelförderer und Rollenbahnen)
Für deren Ausführung gelten die Forderungen:
- Werkstücke müssen eine stabile und fixierte Lage haben.
- Mehrfacher Einsatz von Warenträgern muss möglich sein.
- Alle Teile des Warenträgers müssen elektrisch leitfähig sein (Elektrostatik).
- Optimale Abmessungen zur Kapazitätsausnutzung der Anlage.
- Warenträger müssen einfach zu entlacken sein.
- Werkstücke nicht quer zur Luftströmung im Ofen anordnen.
- Möglichst geringe Oberfläche und geringe Masse (Lack- und Energieeinsparung).
Vergleich zwischen Kreisförderer und Power+Free-Förderer
Viele Konzeptionsplanungen von Lackieranlagen, die beim Fraunhofer IPA bearbeitet werden, beinhalten einen Vergleich zwischen dem Kreisförderer als „Klassiker“ und dem flexiblen, aber teureren Power+Free-Förderer. Die untere Abbildung zeigt eine beispielhafte Auswahl für die vielen Kriterien, die für eine wirtschaftliche Entscheidung zu beachten sind.
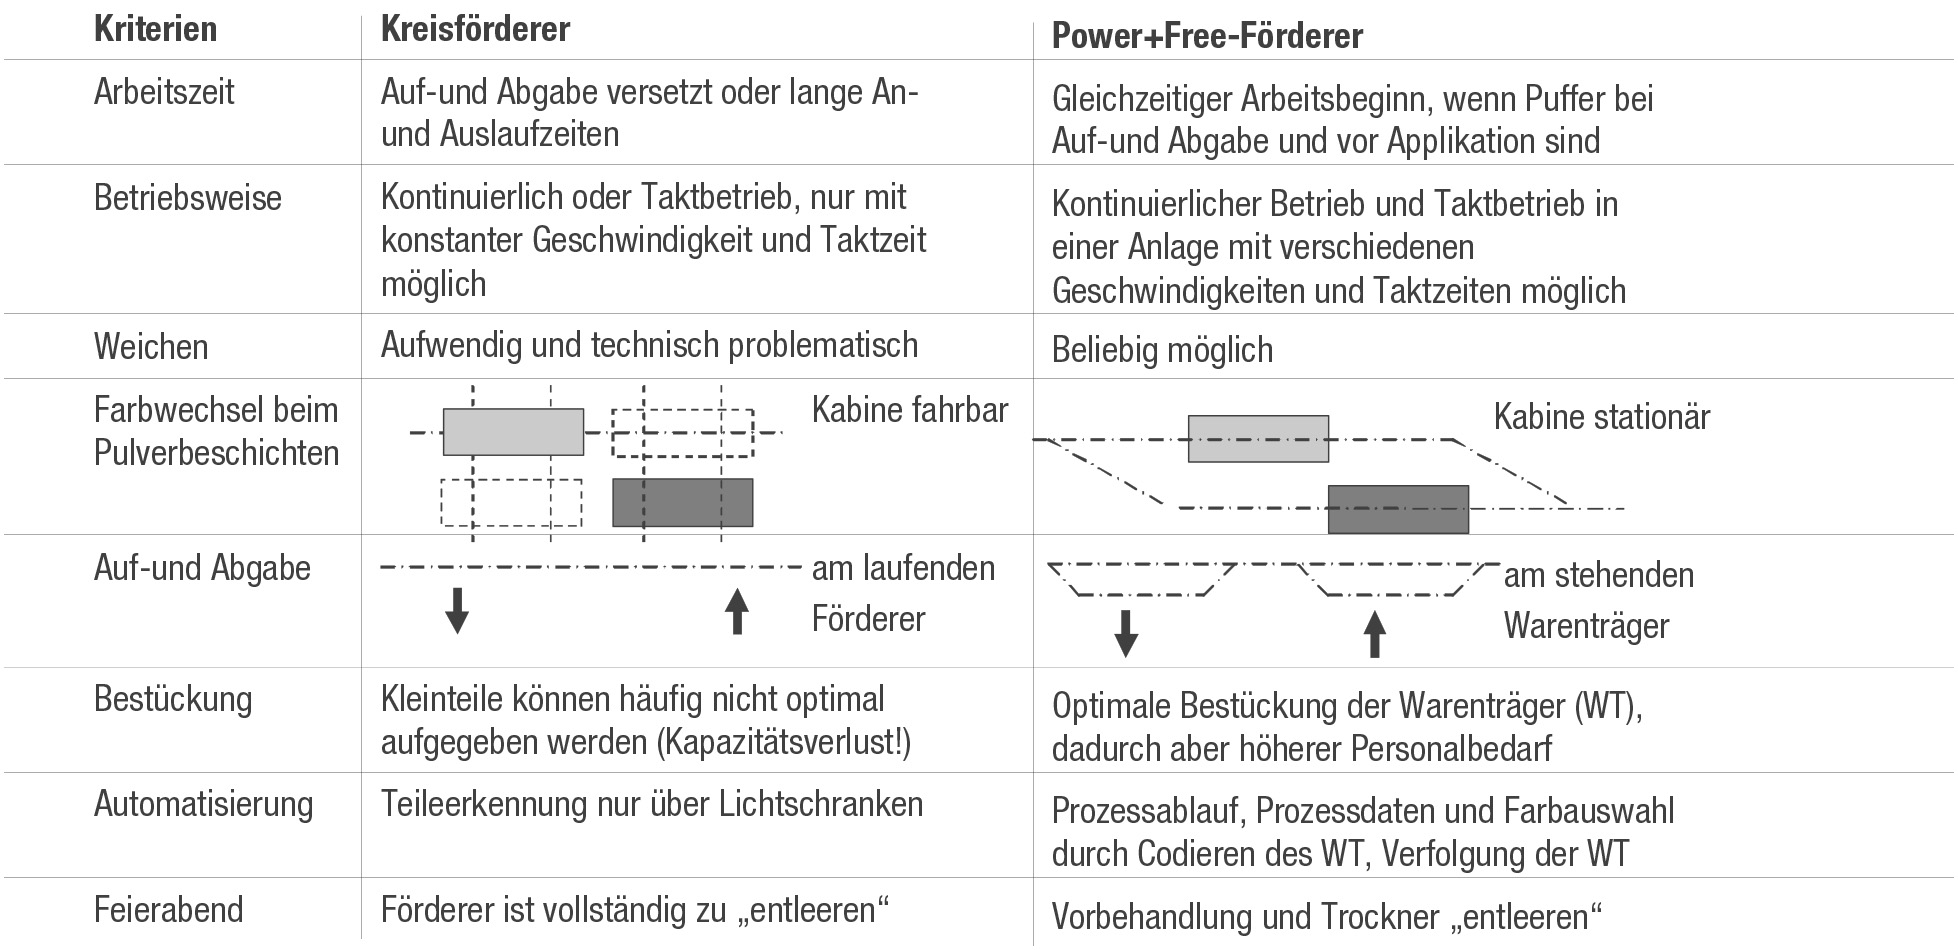
Beispielhafter Auszug aus einem Konzeptionsvergleich des Kreisförderers mit dem Power+Free-Förderer bei einer Pulverlackieranlage. Die Entscheidung für eine Power+Free-Förderanlage in diesem Fall erfolgte nach einer detaillierten Wirtschaftlichkeitsberechnung unter Einbeziehung der Betriebskosten.
Ausblick
Im Hinblick auf Verbesserungen der Energieeffizienz von Lackieranlagen werden Lackierprozesse möglichst vor die Umformprozesse in den zweidimensionalen Bereich verlagert. Da sich die Fördertechnik im Wesentlichen nach den Werkstücken und Lackierverfahren richtet, erlangt die Flachteile-Fördertechnik eine zunehmende Bedeutung. Ein hohes Entwicklungspotenzial hat der Power+Free-Förderer. Insbesondere durch
- weitere Optimierung der SPS-Steuerung,
- Einsatz von RFID-Transpondern am Warenträger als Informationsträger z. B. zur Prozessdatenerfassung und zur Initiierung von Roboterprogrammen,
- Teileerkennung durch Bildverarbeitung für die Roboterlackierung bei der „Losgröße 1“, womit Forderungen nach mehr Flexibilität realisiert werden können. Ansatz für Industrie 4.0.
metin.kuyucu@ipa.fraunhofer.de
Literatur
[1] Keilberg, W.: Der Lackierbereich erfordert Fördertechnik nach Maß. Ehemalige I-Lack 11/95, 63. Jahrgang, S. 371–375