Beim Gitterschnitt nach DIN EN ISO 2409 handelt es sich um ein Verfahren zur Abschätzung des Widerstandes einer Beschichtung gegen die Trennung vom Substrat sowie der Trennung zwischen mehreren Schichten (Video zum Gitterschnitt). Zu diesem Zweck wird ein rechtwinkliges Gitter bis zum Untergrund in die Beschichtung geschnitten. Das Verfahren ist nicht als direkte Messung der Haftfestigkeit anzusehen.
Substrate
Für Substrate beispielsweise aus Kunststoff und Metall aufgeteilt in harte und weiche Untergründe:
- Harte Untergründe, z.B. Stahl, Duromere (z. B. SMC, CFK) u. ä.
- Weiche Untergründe, z.B. Holz, Putze, Thermoplaste, u. ä.
Vorzugsweise sollen Probenplatten geprüft werden.
Beschichtungen
Die Prüfung ist einsetzbar für UV-Lacke, Folien, Nass- und Pulverlackbeschichtungen, Holzbeizen, etc. Voraussetzung ist eine Schichtdicke von ≤ 250 µm. Strukturbeschichtungen sind aufgrund einer zu hohen Streuung der Ergebnisse nicht geeignet.
Nötige Normen / Verknüpfte Normen
DIN EN ISO 2409, Werksnormen der Automobilindustrie
Prüfmaterialien
- Schablone für Schnittführung und Schnittabstand
- Handlupe mit mind. 2-facher Vergrößerung
- Klebeband oder Bürste
- Einschneidengerät: Die Dicke der Schneide ist nicht festgelegt. Der Schnitt muss V-förmig durch die gesamte Dicke der Beschichtung gehen. Z. B.: Einschneidengerät mit Handgriff, motorisch betrieben oder Cuttermesser mit starrer Klinge jeweils mit V-förmiger Schneidkante.
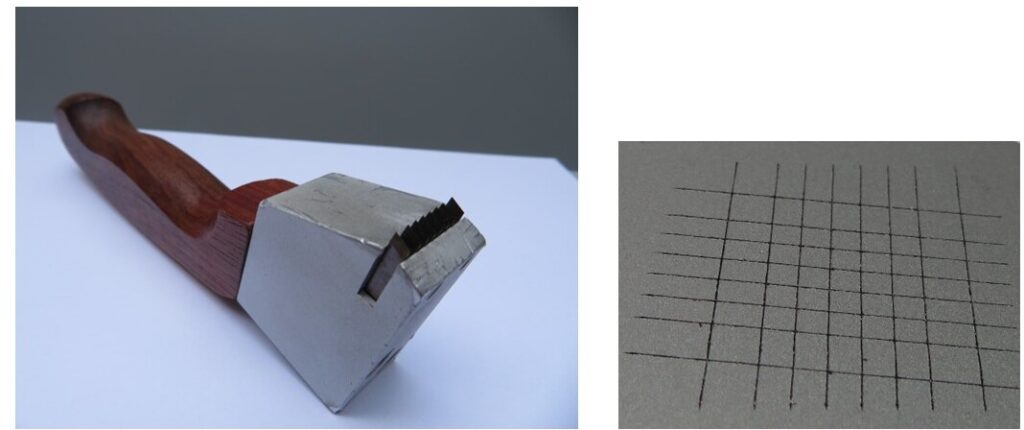
- Mehrschneidengerät: Sechs Klingen mit V-förmiger Schneidkante im gleichen Abstand und zwei Führungsschneiden auf einer Ebene. Schneidenanzahl und –abstand richten sich nach der Schichtdicke der Beschichtung bzw. sind in Werksprüfvorschriften vorgeschrieben. Gemäß DIN EN ISO 2409 sollen 6 Schneiden im Abstand von 1 mm, 2 mm oder 3 mm sowie 2 Führungsschneiden verwendet werden.
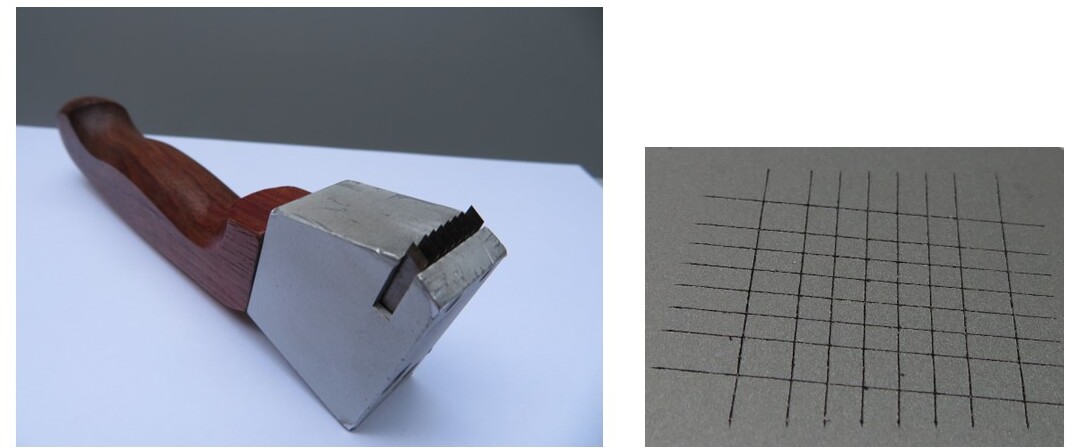
Abbildung 1: Mehrschneidengerätmit Klingenabstand 2 mm (links) und daraus resultierendes Schnittmuster (rechts). Quelle: Fraunhofer IPA
Die Prüfung gemäß DIN EN ISO 2409 wird im Klimaraum (23 ± 2 °C und 50 ± 5 % relative Luftfeuchte) durchgeführt, falls nicht anders vereinbart. Das Gitterschnittmesser wird senkrecht zur Beschichtungsoberfläche angesetzt. Mit gleichmäßigem Druck und Geschwindigkeit werden zwei Schnittvorgänge im Winkel von 90° zueinander bis zum Substrat angebracht (Eindringtiefe so gering wie möglich). Ziel ist die Bewegungsenergie möglichst an der Grenzfläche zwischen Substrat und Beschichtung einzubringen, was insbesondere bei weichen Substraten einiger Erfahrung bedarf. Die Schnitte sind unmittelbar vor einem möglichen Klebebandabzug zur Entfernung losgelöster Teile der Beschichtung anzubringen. Unter Umständen kann bei stark gewölbten Teilen mithilfe eines Einschneidengerätes und einer Schablone das Gitter geschnitten, oder ersatzweise ein Kreuzschnitt durchgeführt werden. Eine Vergleichbarkeit von Einschneidengerät und Mehrschneidengerät ist nicht gegeben. Das Prüfergebnis wird mit Vergleichsbildern überprüft und der Kennwert angegeben. Folgende Kennwerte können dabei erzielt werden (Auszug aus der DIN EN ISO 2409, Tabelle 1 – Einstufung der Prüfergebnisse; gültig bei Prüfung nach DIN EN ISO 2409):
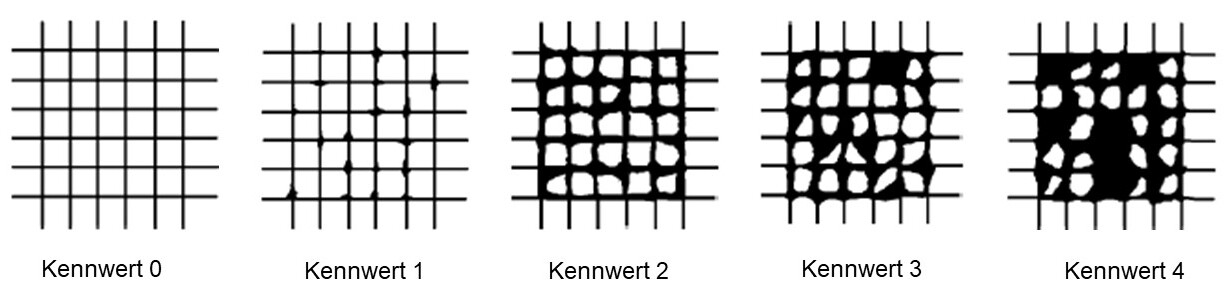
Abbildung 2: Mögliche Kennwerte zur Bewertung anhand der Vergleichsbilder. (Auszug aus DIN EN ISO 2409:202-12, Seite 14, Tabelle 1)
Alle Gitter, die nicht mehr unter Kennwert 4 fallen, werden mit Kennwert 5 beziffert.
Der Prüfer sollte fingerfertig sein und bereits Erfahrung in Betrieben, Prüflaboren oder einer entsprechenden Ausbildung gesammelt haben. Besonders die Durchführung des Gitterschnittes an geometrisch komplexen Teilen erfordert etwas Übung.
Unsachgemäße Anwendung
Um eine ausgezeichnete Reproduzierbarkeit zu erreichen muss die Prüfung wie oben beschrieben durchgeführt werden. Dennoch gibt es mögliche Fehlerquellen, die ausgeschlossen werden müssen. Für alle folgenden Fehlerbilder ist ein möglicher Lösungsansatz Probeschnitte auf einer anderen, möglichst ähnlichen Oberfläche mit möglichst gleicher Geometrie durchzuführen bis mehrfach hintereinander eine exzellente Schnittqualität erzielt wird.
Schnitt ins Substrat:
- Zu tiefe Schnitte bis in das Substrat → Keine sinnvolle Bewertung der Haftfestigkeit zwischen Substrat und Beschichtung möglich
- Breitere Schnitte durch V-förmige Klinge → Reproduzierbarkeit eingeschränkt
Abhilfe schafft eine geringere Krafteinwirkung.
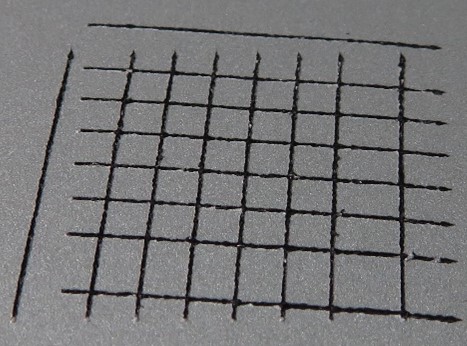
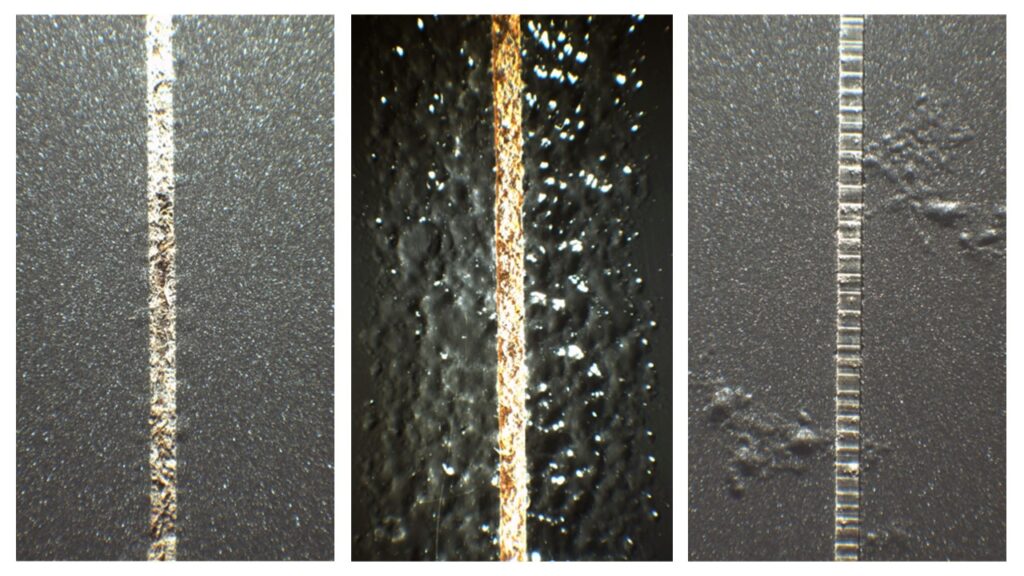
Zu tiefe Schnitte bis in das Substrat à Keine sinnvolle Bewertung der Haftfestigkeit zwischen Substrat und Beschichtung möglich Breitere Schnitte durch V-förmige Klinge à Reproduzierbarkeit eingeschränkt Abbildung 3: Zu starke Krafteinwirkung auf das Handgerät führt zu einem zu tiefen Schnitt in das Substrat.
Schnitt durchdringt Beschichtung nicht:
- Zu schwache Krafteinwirkung → Beschichtung nicht komplett durchdrungen
- Haftung auf dem Substrat kann nicht überprüft werden → Ergebnis zufällig und wenig aussagekräftig
- Reproduzierbarkeit durch V-förmige Klingen nicht gegeben
Durch eine stärkere Krafteinwirkung kann der Schnitt vertieft und ggf. nach Vereinbarung die Spur nachgefahren werden, hier besteht allerdings eine erhöhte Gefahr die Schnittlinien nicht richtig zu treffen (siehe: Verschneiden).
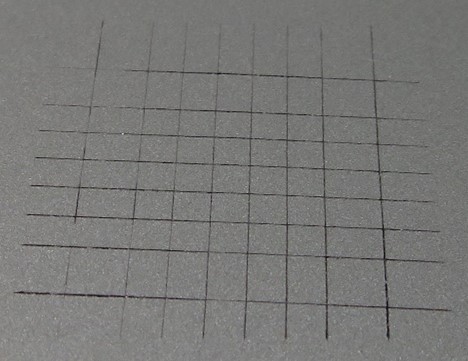
Abbildung 4: Zu geringe Krafteinwirkung auf das Handgerät führt zu einer unvollständigen Durchdringung der Beschichtung.
Ungleichmäßiger Schnitt:
- Ungleichmäßige Krafteinwirkung auf das Handgerät → einerseits tiefe Schnitte (siehe auch: Schnitt in das Substrat) und andererseits nahezu unverletzte Schicht (siehe auch: Schnitt durchdringt Beschichtung nicht)
- Uneinheitliche Bewertung, kaum reproduzierbar
Hier kann die Kraft gleichmäßiger auf den Handgriff ausgeübt werden. Bei nicht ebenen Bauteilen sollte vor der Durchführung des Gitterschnitts eine geeignete Fläche gesucht und mit dem Einschneidengerät geprüft werden.
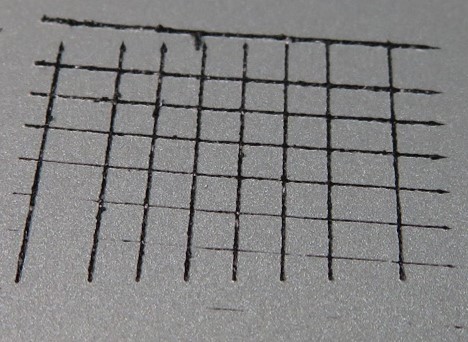
Abbildung 5: Eine ungleichmäßige Krafteinwirkung führt zu einem wenig aussagekräftigen und kaum reproduzierbaren Ergebnis
Falscher Schnittwinkel zwischen den beiden Schnitten:
- Häufig Folge einer ungünstigen Schneidposition
- Geringfügige Abweichung von 90° → geringe Folgen
- Stärkere Abweichung → spitzer Winkel (höhere Beanspruchung) und flachere Winkel (verminderte Beanspruchung)
- Aussagekraft nur gering und Reproduzierbarkeit nicht gewährleistet
Das Anpassen der Schneidposition bzw. der Haltung des Schneidgeräts können eine Verbesserung bringen. Darüber hinaus kann das Anlegen eines Geometrie-Dreiecks zur Abschätzung des richtigen Winkels hilfreich sein.
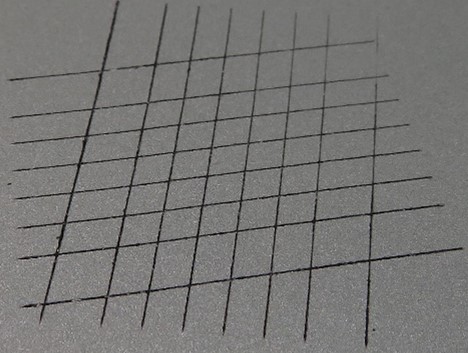
Abbildung 6: Ein Schnittwinkel der deutlich von 90° abweicht führt zu einer falschen Bewertung.
Verschneiden:
- Belastung der Beschichtung deutlich erhöht durch kleinere Quadrate
Verschneiden kann verhindert werden, indem ein Nachfahren des Schnitts verhindert und stattdessen eine zweite Fläche für einen Schnitt ausgewählt wird. Zudem sollte die Kraft entsprechend hoch sein, um die Schicht mit einem Schnitt komplett zu durchdringen. Weiterhin hilft eine Anpassung der Schneidposition, um möglichst gerade Schnitte zu erreichen.
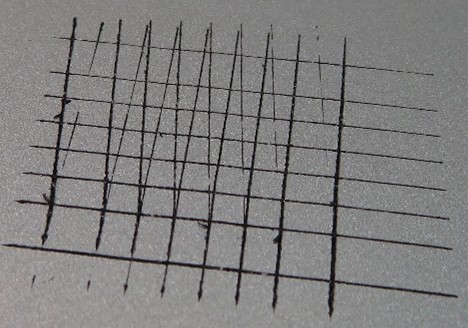
Abbildung 7: Durch Abrutschen können falsche/ zusätzliche Schnitte entstehen, die eine wesentliche Erhöhung der Belastung mit sich bringen können.
Beschädigte Klinge:
- Ungleichmäßige, undefinierte Schnitte, evtl. weniger Schnitte, abhängig vom Beschädigungsgrad
- Undefinierte Schnitttiefe
- Keine normative Schädigung der Oberfläche → Aussagekraft sinkt stark
Beschädigte Klingen, insbesondere auch stumpfe Klingen, erkennt man bei der Überprüfung des Handgeräts mit einer Lupe an den abgeflachten Kanten. Neben einem sorgsamen Umgang mit den Klingen und regelmäßiger Überprüfung hilft hier nur der Austausch der Klinge.
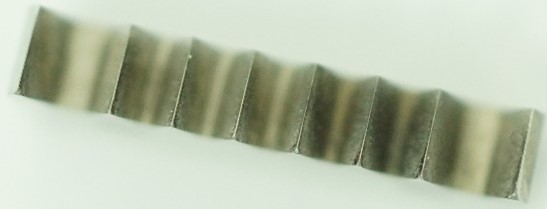
Abbildung 8: Beschädigte/stumpfe Klingen (abgeflachte Spitzen) sind vor einer Prüfung mittels einer Lupe zu erkennen. Quelle: Fraunhofer IPA
Hauptquelle: DIN EN ISO 2409:2020-12
Weitere Informationen finden Sie auch im Fachvideo „Gitterschnitt“.
jens.pfersich@ipa.fraunhofer.de