Spritzlackieren ohne elektrostatische Lackaufladung
Einsatzgebiete und -ziele der Spritzlackierverfahren ohne elektrostatische Lackaufladung
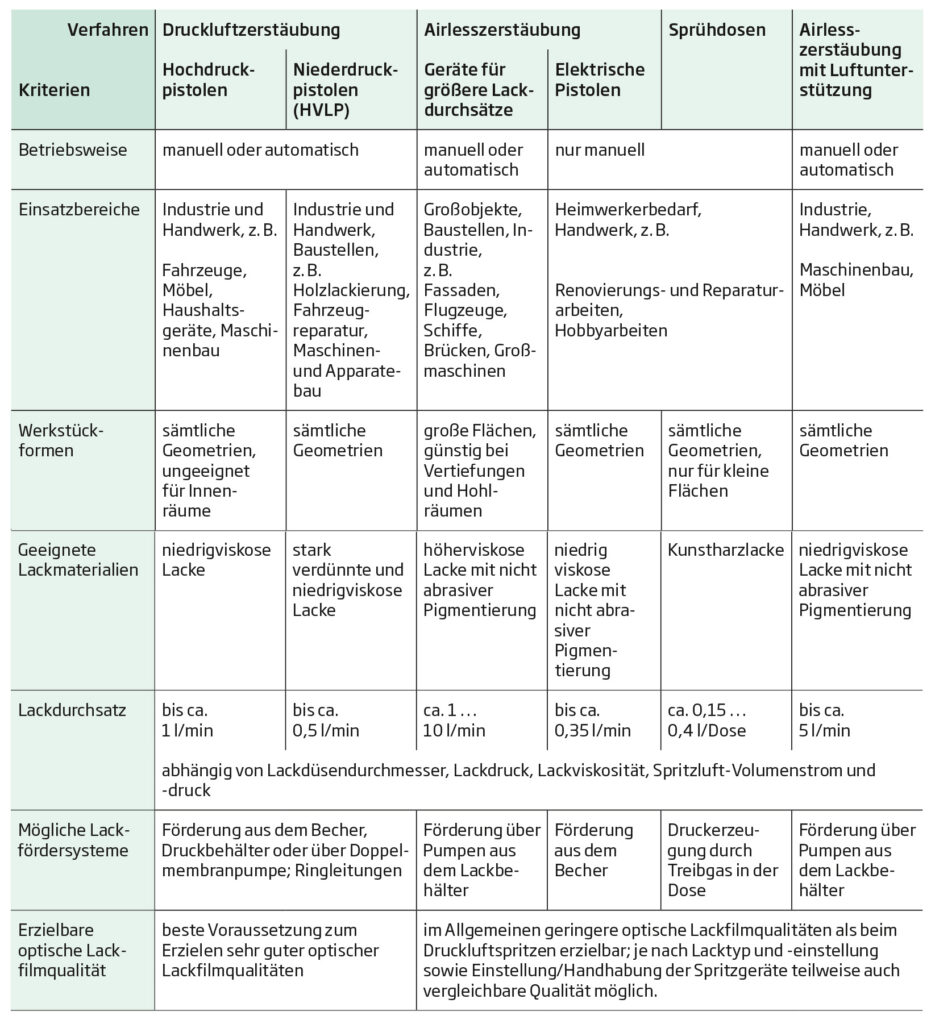
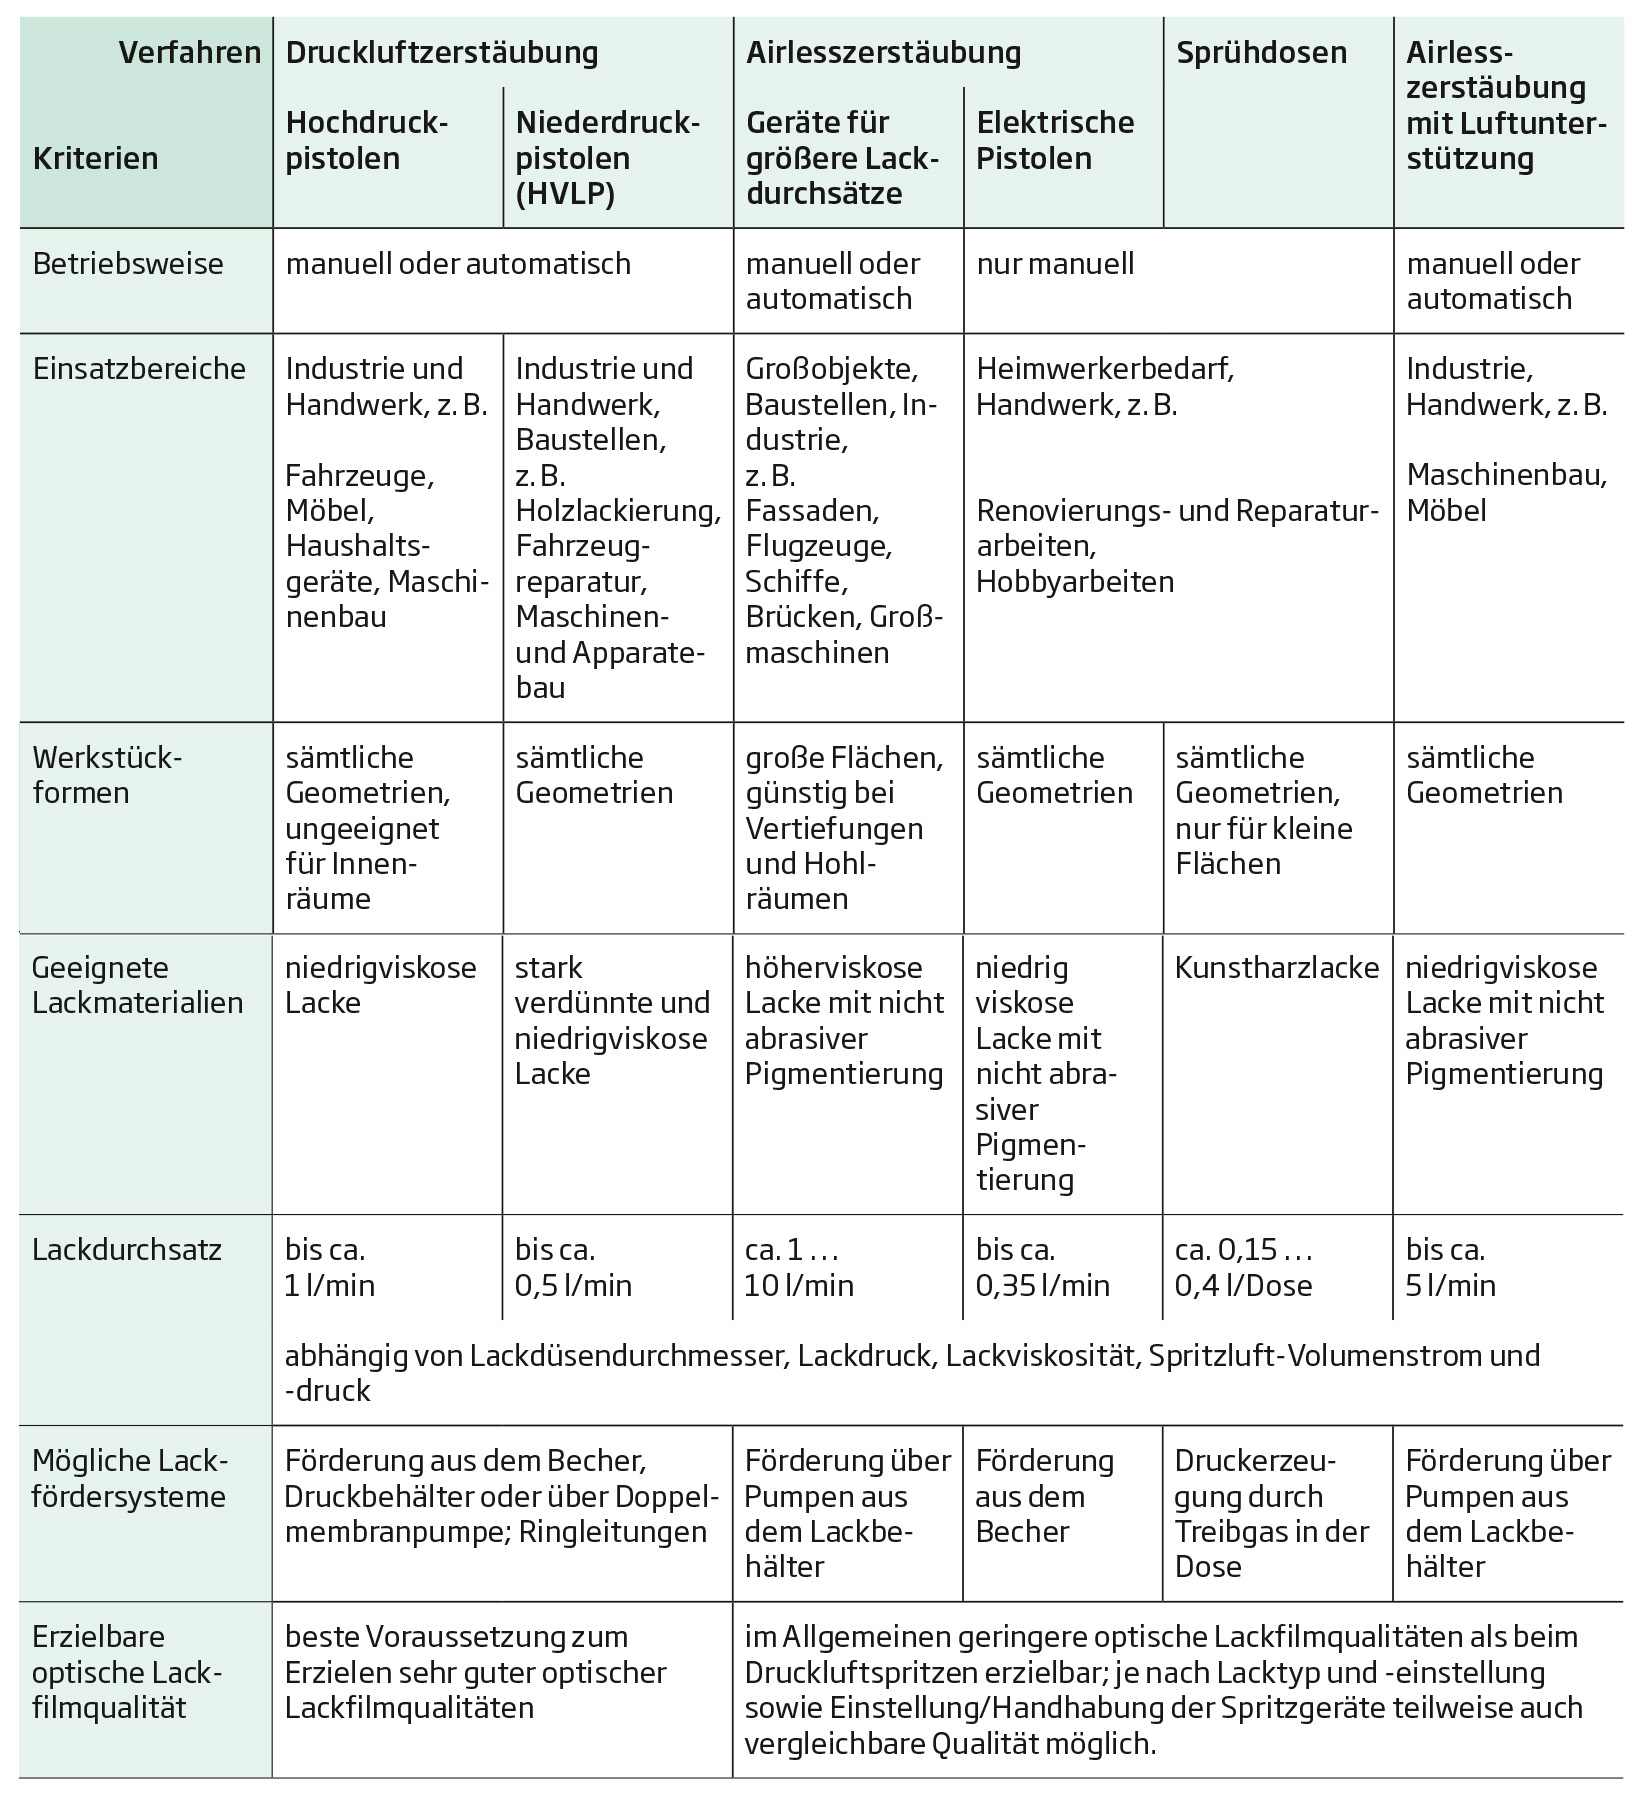
Zerstäubungsprinzipien und anwendungstechnischer Vergleich
Die Spritzlackierverfahren ohne elektrostatische Lackaufladung haben in vielen Anwendungsbereichen der Lackiertechnik nach wie vor eine große Bedeutung, v. a. aufgrund folgender Vorteile:
Relativ geringe Investitionskosten
Große Mobilität
Hohe Flexibilität bezüglich Werkstückgeometrie und -material, Lackart, Farbwechsel, manuellen und automatisierten Einsatzes
Potenzial für hohe Flächenleistung und Beschichtungsqualität
Einfache Bedienung und robustes Verhalten
Die bedeutendste Schwachstelle der Spritzlackierverfahren ohne elektrostatische Lackaufladung besteht in den relativ großen Lackverlusten durch nicht am Werkstück abgeschiedene Lacktröpfchen (Overspray). Die Verbesserung der Lackmaterialausnutzung (Auftragswirkungsgrad) war ein wichtiger Grund, verschiedenartige Lackzerstäuber zu entwickeln, die bei geeigneten Anwendungen (z. B. großflächige Teile) im Bereich der Wirkungsgrade von vergleichbaren, Elektrostatik-unterstützten Sprühverfahren liegen.
Die Zerstäubung von Lackmaterialien ohne elektrostatische Aufladung erfolgt durch mechanische Kräfte – in der Regel die unterschiedlichen Geschwindigkeiten von Luft und Lack. Dabei werden die Wirkungen der Geschwindigkeit von Gasstrahlen („Luft ist schneller“, z. B. Druckluftzerstäubung im Niederdruck- und Hochdruckverfahren), der Lackströmung selbst („Lack ist schneller“ – hydraulische oder Airless®-Zerstäubung) und einer Kombination von schnell fließender Lackströmung und Luftstrahlen (Airless®-Zerstäubung mit Luftunterstützung) unterschieden. Der wirtschaftliche Einsatz der Spritzlackierverfahren ohne elektrostatische Lackaufladung hängt von den jeweiligen betriebsspezifischen Anforderungen ab (siehe Abb.).
Einsatzgebiete und -ziele der Spritzlackierverfahren ohne elektrostatische Lackaufladung
Lacktröpfchenverluste („Overspray“) beim Spritzlackieren ohne elektrostatische Lackaufladung
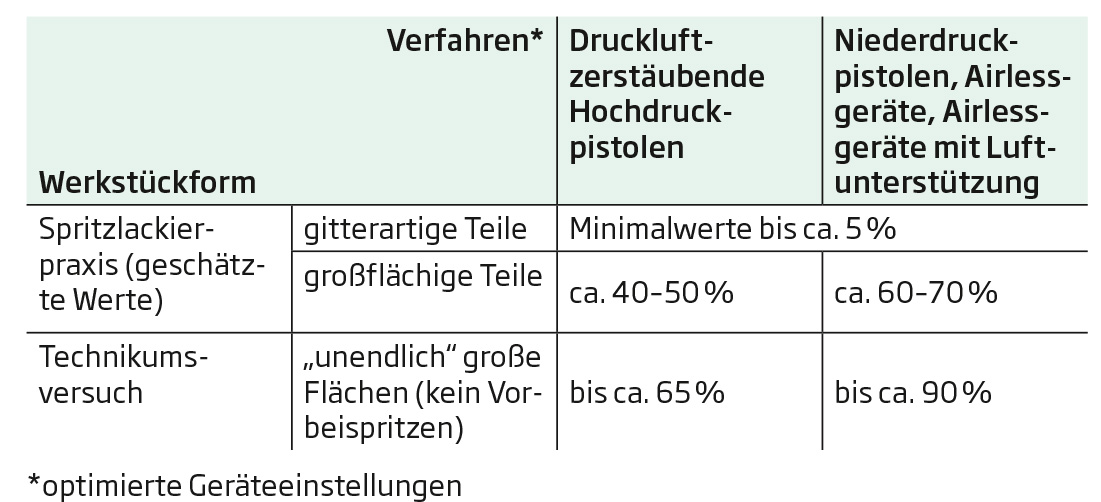
Die Oversprayverluste werden einerseits durch Vorbeispritzen aufgrund des erforderlichen „Überziehens“ der Spritzpistole über den Werkstückrand sowie bei durchbrochenen, gitterartigen Werkstücken verursacht. Andererseits treten verfahrensbedingte Verluste durch seitlich abströmende, kleine Lacktröpfchen vor der Werkstückoberfläche auf, die durch einen hohen Feinanteil des Lacktröpfchenspektrums und die Kraftwirkung der seitlich abströmenden Spritzstrahlluft (Staudruckfeld) begünstigt werden. In der unteren Abbildung sind größenordnungsmäßig die Auftragswirkungsgrade der verschiedenen Spritzlackierverfahren beim Beschichten unterschiedlicher Werkstückformen gegenübergestellt.
Auftragswirkungsgrade der verschiedenen Spritzlackierverfahren ohne elektrostatische Lackaufladung.
*optimierte Geräteeinstellungen
Möglichkeiten und Ansätze zur Erhöhung des Auftragswirkungsgrades und der Lackierqualität
Niederdruck-Spritzverfahren
Die entsprechenden Spritzgeräte werden als HVLP-Spritzpistolen (HVLP = high volume, low pressure, d. h. Verwendung hoher Spritzluft-Volumenströme mit niedrigen Luftdrücken, Definitionsgemäß kleiner 10psi ~ 0,7 bar) bezeichnet. Diese verursachen verminderte Lacknebelverluste (typischerweise 65% Auftragswirkungsgrad), hauptsächlich bedingt durch den geringeren Feinanteil an Lacktröpfchen im Spritzstrahl. Es ist grundsätzlich zwischen den Systemen mit integriertem Druckwandler oder mit Turbinen-Drucklufterzeugung zu unterscheiden; v. a. bei den Letzteren kann sich aufgrund der etwas gröberen Lackzerstäubung die optische Oberflächenqualität der Lackschichten verändern. Das HVLP-Spritzen erfordert weiterhin eine Anpassung der Lacke (Viskosität, Lösemittelart) und der Spritztechnik.
Ein Kompromiss zwischen Niederdruck- und Hochdrucksystem erlaubt eine Absenkung des Düseninnendrucks auf ca. 1,5-1,8 bar. Mit dieser Technologie (je nach Hersteller sog. „Reduced Pressure“- oder „Mitteldruck“-Systeme) werden die Vorteile der Arbeitsweise und -geschwindigkeit von Hochdruckpistolen mit einem immer noch deutlich verbesserten Auftragswirkungsgrad verbunden.
Warmspritzen
Beim Spritzen mit erwärmten Lösemittellacken werden die Lösemittelemissionen reduziert durch die Verarbeitung höherviskoser, lösemittelärmerer Lacke, insbesondere wird diese Methode auch oftmals zur Verarbeitung von lösemittelfreien UV-Lacken (100% Festkörper) eingesetzt. Diese Materialien, sowie auch höherviskose Wasserlacke, werden aufgrund der exponentiellen Viskositätserniedrigung des Lackes bei zunehmenden Temperaturen spritzfähig. Das Erwärmen des Lackmaterials auf max. ca. 70 °C erfolgt direkt im Becher, mit Heißlackumlaufsystemen oder über ein zirkulierendes Erwärmungsmedium („Thermalöl“), das den Lack- und Spritzluftschlauch umströmt. Zum Vermeiden von Filmbildungsstörungen müssen die verwendeten Lacke für die erhöhten Verarbeitungstemperaturen speziell geeignet bzw. modifiziert sein. Bei Lackmaterialien, die im Bereich der üblichen Warmspritztemperaturen bereits zu reagieren beginnen, kann mit speziellen Durchlauferhitzern auch die Spritzluft bis ca. 85 °C erwärmt werden.
Dampfzerstäubung
Eine aktuelle Weiterentwicklung zielt auf die Verwendung von überhitztem Wasserdampf anstatt Druckluft zur Lackzerstäubung. Dadurch entsteht ein „weicher“ Sprühstrahl mit relativ scharfen Randkonturen. Weiterhin kann sich die Dampfzerstäubung positiv auf das Abdunst- bzw. Trocknungsverhalten der Lackschicht auswirken.
Stickstoffzerstäubung
Bei diesem neuen Verfahren wird die Stickstoffkonzentration im Druckluftnetz mithilfe einer Polymermembran auf ca. 95 % erhöht sowie das so erzeugte Zerstäubungsgas zusätzlich erwärmt und ionisiert. Die Prinzipien der Wirkungsweise und das Maß der Auswirkungen dieser Veränderungen des Zerstäubungsgases gegenüber der üblicherweise verwendeten Druckluft sind noch nicht vollständig untersucht, vor allem hinsichtlich Auftragswirkungsgrad und Lackierqualität.
Hochrotationszerstäubung
Auch wenn der Hochrotationszerstäuber seine ganzen Vorteile erst beim Einsatz von Elektrostatik entfalten kann, gibt es Anwendungen ohne Elektrostatik. Diese resultieren entweder aus geometrischen Gründen, wenn der Zerstäuber bei komplexen Bauteilgeometrien geerdeten Objekten zu nahe kommen kann, oder bei der Beschichtung von nicht-leitfähigen Objekten, wenn das in Kapitel Kunststofflackierung beschriebene Verfahren der Lackierung von der Erde weg nicht einsetzbar ist.
Gerätetechnische und personelle Maßnahmen
Die Automatisierung der industriellen Spritzlackiertechnik kann aufgrund der objektiven und reproduzierbaren Arbeitsweise gegenüber dem manuellen Spritzen ebenso zur Erhöhung des Auftragswirkungsgrades und der Lackierqualität beitragen. Wichtige Voraussetzungen dazu müssen die Spritzgeräte erfüllen, u. a. bezüglich Fertigungsgenauigkeit, Handhabbarkeit, Steuerungstechnik, Spülbarkeit etc. Ansätze hierzu sind z. B. Messsysteme zur Erfassung der Lacknadelposition, Luftkappen aus Edelstahl, spezielle Lackführung in der Pistole zur Vermeidung von Absetzungen etc.
Auch die Verwendung von auf die Werkstückform abgestimmten Düsenverlängerungen kann durch die gezielte Erreichbarkeit von Hinterschneidungen und anderen schwer erreichbaren Werkstückbereichen das Lackoverspray bzw. den Lackverbrauch verringern. Grundsätzlich, aber vor allem beim manuellen Spritzlackieren ist die vorbeigespritzte Lackmenge durch intensive Schulung des Lackierpersonals zu reduzieren. Insbesondere zur Akzeptanz neuer Spritzverfahren sind entsprechende Schulungen angebracht, die das Verständnis der Abhängigkeiten von Spritzparametern und Spritzergebnis fördern.
Eine bewegte Geschichte liegt hinter dem Lohnbeschichter, der sich auf Pulverbeschichtung und Nasslackierung spezialisiert hat und heute zu den führenden Anbietern in der Region gehört. Die Wurzeln des Unternehmens im thüringischen Schleusingen reichen bis in das Jahr 1909 zurück, als Adolf Rockenstein das Unternehmen gründete. "Unser Urgroßvater besaß eine Strickerei und wurde 1955 enteignet. Unser Großvater und Vater führten das Unternehmen bis zum Verbot 1968 fort, das dann in einen Volkseigenen Betrieb (VEB) integriert wurde", erklärt Geschäftsführer Lutz Rockenstein. Den wichtigsten Meilenstein und Basis für die erfolgreiche Entwicklung nach der Wiedervereinigung markiert das Jahr 1991, als Lutz Rockenstein das Gebäude hinter dem elterlichen Wohnhaus zurückkauft und eine kleine Pulverbeschichtung aufbaut. Heute ist das Leistungsspektrum so vielfältig wie die Bedürfnisse der Kunden. "Ob Kleinstteile in Cent-Größe oder Großflächen von bis zu 12 x 3, x 2,4 m, ob Einzel- oder Serienanfertigung bis zu 1 Mio. Stück oder ob Pulver- oder Nasslackierung – wir sind sehr flexibel aufgestellt", sagt Alexander Rockenstein, der seit 1994 im Unternehmen ist. In dieses Jahr fällt ein weiterer Meilenstein: Es wird mit der Planung und dem Bau einer neuen Halle im Gewerbegebiet begonnen, der Umzug erfolgt im Mai 1995 und der Lohnbeschichter nimmt eine Durchlaufanlage und Großteile-Beschichtung in Betrieb. Doch auch dieser Platz ist bald nicht mehr ausreichend. Im Jahr 1999 wird das Lager erweitert und eine Produktionshalle für die Großteilebeschichtung und Strahl- und Sweep-Arbeiten angebaut. "Nun konnten wir auch Teile bis max. 1 t hängend bei einer Größe von 8,5 x 3,0 x 2,5 m mit Pulver beschichten. Wir waren zur damaligen Zeit einer der ersten Pulverbeschichter, die diese Größen bearbeiten konnten. Heute können wir auf Gestellen Bauteile von max. 3 t bei einer Länge von 12 m beschichten", sagt Lutz Rockenstein.Wandelnde AnforderungenIm Laufe der weiteren Entwicklung hat sich gezeigt, dass der Lohnbeschichter zur besseren Abdeckung der Kundenwünsche auch die Nasslackierung ausbauen muss. So wurde eine weitere Halle für diesen Bereich und eine Kleinserien-Pulverbeschichtung für hochwertige Teile angebaut. "In diesem Bereich waren wir viele Jahre in der Fahrradbeschichtung führend. Leider wurde in den letzten Jahren die Fahrradfertigung zunehmend nach Fernost verlagert. Deshalb haben wir Kapazitäten und die Erfahrungen bei hoher Qualität auf Erzeugnisse aus der Medizintechnik übertragen. Wir verfügen nun über fast 6000 m² Produktionsfläche", beschreibt Lutz Rockenstein die sich wandelnden Marktanforderungen. Während der Fahrradbereich heute eine Nische (1%) darstellt, sind die Anfragen aus dem Maschinenbau, der Blechverarbeitung, der Medizintechnik und dem Stahlbau stark gestiegen. Die Kunden von Rockenstein kommen hauptsächlich aus einem Umkreis von 200 km. Innovationen und Investition sind stete Begleitung des Unternehmens. So hat der Lohnbeschichter letztes Jahr eine 13 m lange verfahrbare Pulverkabine von PPS in Betrieb genommen, die mit zwölf Gema-Pistolen ausgestattet ist. Damit können Farbwechsel schneller realisiert werden. Ebenso in einen "CoatMaster Flex" als mobile Lösung zur Schichtdickenmessung hat der Lohnbeschichter investiert. "Es ist ein gutes Gerät zur Überwachung. Die Handhabung ist einfach und die Mitarbeiter nehmen es gut an. Bei der Bemusterung von speziellen Farben, zum Beispiel das Hochmatt, können wir schnell eine geeignete Schichtdicke für einen guten Verlauf finden und reproduzieren. Um genaue Werte zu erreichen, sollte man immer auf das spezielle Pulver und die jeweilige Farbe kalibrieren, dann sind die Werte sehr real. Eine allgemeine Kalibrierung kann zu Toleranzen führen. Die Abweichungen liegen meist im Bereich +/- 10 - 15 µm, was vertretbar ist. Ungünstig ist, dass das Gerät mit einem eigenen Access Point arbeitet und daher die Flexibilität eingeschränkt ist. Wir haben ein flächendeckendes WLAN im Unterneh-men und könnten es an allen Anlagen einsetzten. Durch den eigenen Access Point ist es unbequem, immer wieder umzustecken und neu zu starten. Als Fazit kann ich sagen, dass es das erste Gerät in dieser Form ist, das einen Nutzen für uns hat und für den User auch gut zu bedienen ist", fasst Alexander Rockenstein seine Erfahrungen zusammen.Kreative WegeWorin sehen die beiden Geschäftsführer die zukünftigen Herausforderungen? "Unsere Kunden verlangen zunehmend nach kompletten Produkten, sodass sich Lohnbeschichter der Herausforderung als ,verlängerte Werkbank‘ stellen müssen", sagt Lutz Rockenstein. Die Basis des unternehmerischen Erfolgs sehen die beiden Geschäftsführer in ihrem Team von mittlerweile rund 100 qualifizierten Mitarbeitern. Dabei sind Fachkräfte im thüringischen Landkreis begehrt – nicht nur wegen der mittlerweile auf 4,2 Prozentpunkte gesunkenen Arbeitslosenquote. Auch hier sind neue Ideen gefragt. So wirbt der Lohnbeschichter mit dem Slogan "Let´s Rock together" um qualifiziertes Personal, Auszubildende und Quereinsteiger und geht kreative Wege. Die Kurz-Bewerbung passt auf einen Bierdeckel.Zum Netzwerken:Rockenstein GmbH, Schleusingen, Lutz Rockenstein, Tel. + 49 36841-3310, l.rockenstein@rockenstein-gmbh.de, www.rockenstein-gmbh.deEine bewegte Geschichte liegt hinter dem Lohnbeschichter, der sich auf Pulverbeschichtung und Nasslackierung spezialisiert hat und heute zu den führenden Anbietern in der Region gehört. Die Wurzeln des Unternehmens im thüringischen Schleusingen reichen bis in das Jahr 1909 zurück, als Adolf Rockenstein das Unternehmen gründete. "Unser Urgroßvater besaß eine Strickerei und wurde 1955 enteignet. Unser Großvater und Vater führten das Unternehmen bis zum Verbot 1968 fort, das dann in einen Volkseigenen Betrieb (VEB) integriert wurde", erklärt Geschäftsführer Lutz Rockenstein. Den wichtigsten Meilenstein und Basis für die erfolgreiche Entwicklung nach der Wiedervereinigung markiert das Jahr 1991, als Lutz Rockenstein das Gebäude hinter dem elterlichen Wohnhaus zurückkauft und eine kleine Pulverbeschichtung aufbaut. Heute ist das Leistungsspektrum so vielfältig wie die Bedürfnisse der Kunden. "Ob Kleinstteile in Cent-Größe oder Großflächen von bis zu 12 x 3, x 2,4 m, ob Einzel- oder Serienanfertigung bis zu 1 Mio. Stück oder ob Pulver- oder Nasslackierung – wir sind sehr flexibel aufgestellt", sagt Alexander Rockenstein, der seit 1994 im Unternehmen ist. In dieses Jahr fällt ein weiterer Meilenstein: Es wird mit der Planung und dem Bau einer neuen Halle im Gewerbegebiet begonnen, der Umzug erfolgt im Mai 1995 und der Lohnbeschichter nimmt eine Durchlaufanlage und Großteile-Beschichtung in Betrieb. Doch auch dieser Platz ist bald nicht mehr ausreichend. Im Jahr 1999 wird das Lager erweitert und eine Produktionshalle für die Großteilebeschichtung und Strahl- und Sweep-Arbeiten angebaut. "Nun konnten wir auch Teile bis max. 1 t hängend bei einer Größe von 8,5 x 3,0 x 2,5 m mit Pulver beschichten. Wir waren zur damaligen Zeit einer der ersten Pulverbeschichter, die diese Größen bearbeiten konnten. Heute können wir auf Gestellen Bauteile von max. 3 t bei einer Länge von 12 m beschichten", sagt Lutz Rockenstein.Wandelnde AnforderungenIm Laufe der weiteren Entwicklung hat sich gezeigt, dass der Lohnbeschichter zur besseren Abdeckung der Kundenwünsche auch die Nasslackierung ausbauen muss. So wurde eine weitere Halle für diesen Bereich und eine Kleinserien-Pulverbeschichtung für hochwertige Teile angebaut. "In diesem Bereich waren wir viele Jahre in der Fahrradbeschichtung führend. Leider wurde in den letzten Jahren die Fahrradfertigung zunehmend nach Fernost verlagert. Deshalb haben wir Kapazitäten und die Erfahrungen bei hoher Qualität auf Erzeugnisse aus der Medizintechnik übertragen. Wir verfügen nun über fast 6000 m² Produktionsfläche", beschreibt Lutz Rockenstein die sich wandelnden Marktanforderungen. Während der Fahrradbereich heute eine Nische (1%) darstellt, sind die Anfragen aus dem Maschinenbau, der Blechverarbeitung, der Medizintechnik und dem Stahlbau stark gestiegen. Die Kunden von Rockenstein kommen hauptsächlich aus einem Umkreis von 200 km. Innovationen und Investition sind stete Begleitung des Unternehmens. So hat der Lohnbeschichter letztes Jahr eine 13 m lange verfahrbare Pulverkabine von PPS in Betrieb genommen, die mit zwölf Gema-Pistolen ausgestattet ist. Damit können Farbwechsel schneller realisiert werden. Ebenso in einen "CoatMaster Flex" als mobile Lösung zur Schichtdickenmessung hat der Lohnbeschichter investiert. "Es ist ein gutes Gerät zur Überwachung. Die Handhabung ist einfach und die Mitarbeiter nehmen es gut an. Bei der Bemusterung von speziellen Farben, zum Beispiel das Hochmatt, können wir schnell eine geeignete Schichtdicke für einen guten Verlauf finden und reproduzieren. Um genaue Werte zu erreichen, sollte man immer auf das spezielle Pulver und die jeweilige Farbe kalibrieren, dann sind die Werte sehr real. Eine allgemeine Kalibrierung kann zu Toleranzen führen. Die Abweichungen liegen meist im Bereich +/- 10 - 15 µm, was vertretbar ist. Ungünstig ist, dass das Gerät mit einem eigenen Access Point arbeitet und daher die Flexibilität eingeschränkt ist. Wir haben ein flächendeckendes WLAN im Unterneh-men und könnten es an allen Anlagen einsetzten. Durch den eigenen Access Point ist es unbequem, immer wieder umzustecken und neu zu starten. Als Fazit kann ich sagen, dass es das erste Gerät in dieser Form ist, das einen Nutzen für uns hat und für den User auch gut zu bedienen ist", fasst Alexander Rockenstein seine Erfahrungen zusammen.Kreative WegeWorin sehen die beiden Geschäftsführer die zukünftigen Herausforderungen? "Unsere Kunden verlangen zunehmend nach kompletten Produkten, sodass sich Lohnbeschichter der Herausforderung als ,verlängerte Werkbank‘ stellen müssen", sagt Lutz Rockenstein. Die Basis des unternehmerischen Erfolgs sehen die beiden Geschäftsführer in ihrem Team von mittlerweile rund 100 qualifizierten Mitarbeitern. Dabei sind Fachkräfte im thüringischen Landkreis begehrt – nicht nur wegen der mittlerweile auf 4,2 Prozentpunkte gesunkenen Arbeitslosenquote. Auch hier sind neue Ideen gefragt. So wirbt der Lohnbeschichter mit dem Slogan "Let´s Rock together" um qualifiziertes Personal, Auszubildende und Quereinsteiger und geht kreative Wege. Die Kurz-Bewerbung passt auf einen Bierdeckel.Zum Netzwerken:Rockenstein GmbH, Schleusingen, Lutz Rockenstein, Tel. + 49 36841-3310, l.rockenstein@rockenstein-gmbh.de, www.rockenstein-gmbh.de Nichts ist so beständig wie der Wandel – diese Erkenntnis gilt vor allem für Lohnbeschichter, die sich permanent neuen Anforderungen stellen müssen. Mit Investitionen und kontinuierlichen Verbesserungen hat die Rockenstein GmbH den Wandel erfolgreich gemeistert.
Dieter OndratschekDipl.-Ing.
Vor allem aufgrund der Nähe zum deutschen Markt investierte der Kunde in den neuen Standort. Dort werden Automotivekomponenten aus Schwarzstahl, feuerverzinktem oder galvanisierten Stahl, Gusseisen und Aluminium beschichtet. Die maximale Teileabmessung liegt bei 4 m x 1,2 m x 1,6 m (LxBxH), das Maximalgewicht der Werkstücke pro Traverse beträgt 500 kg. Die Anlage ist für eine jährliche Fläche von 4 Mio. m² ausgelegt. Berücksichtigt man die Steuerung der Lackierung, die Be- und Entladung der Werkstücke, die Verfahrenskontrolle, die Instandsetzung und Aufsicht sind 25 Mitarbeiter am Aufbringen des Korrosionsschutzes beteiligt. Vor Korrosion geschützt Die zum Lackieren vorgesehenen Elemente werden an drei Beladestationen auf Traversen eines P&F-Förderers angebracht. Jeder Traverse wird im Anschluss ein Programm zugeordnet. Auf dem Förderer installierte Codeleser steuern anhand dieser Programme den Transportweg der Traversen. Nach der Beladung gelangen die Traversen in eine Pufferzone, in der die Einzeltraversen mithilfe einer Schiebebühne nach den aufgespielten Programmen sortiert werden. Automatische Kräne transportieren die Traversen anschließend durch den Beckenbereich. In einer 15-stufigen Beckenkaskade durchlaufen die Werkstücke die Vorbehandlung. Diverse Spülen reinigen die Werkstücke, weitere Verunreinigungen werden in einer neutralen Beize, einer Entfettung und einer sauren Beize mit nachfolgender Neutralisation entfernt. Vor der Tauchlackierung erfolgen die Aktivierung, Phosphatierung und Passivierung der Oberflächen. Dann tauchen die Bauteile in eine schwarze KTL. Hinter dem Beckenbereich lädt ein Entladeautomat die Traversen wieder auf das P&F-Fördersystem. Den KTL-beschichteten Teilen stehen, nach dem Einbrennen der Tauchlackschicht bei ca. 205 °C, drei Wege offen. Der Beschichtungsprozess ist entweder hinter der KTL abgeschlossen oder wird in einer automatischen oder manuellen Pulverbeschichtung fortgesetzt. Die manuelle Pulverbeschichtung erfolgt mit zwei Pistolen, im automatischen Fall kommen zwölf automatische Sprühpistolen und zwei manuelle Applikationsgeräte zum Einsatz. Nach der Lackauftragung brennen die Öfen die Lacke bei ca. 195 °C ein. Nachverbrennung Die Lackiererei ist zudem mit einer thermischen Nachverbrennung ausgestattet, die eine mehrstufige Wärmerückgewinnung erlaubt. Die Energie nutzen die Betreiber zur Erwärmung der Abluft aus dem KTL-Ofen vor dem thermischen Nachverbrenner. Zudem sind die Vorbehandlungs- und KTL-Becken mit der Zusatzwärme beheizbar. Letztlich dient die Energie auch zur Erwärmung von Frischluft für den KTL-Ofen. Zur Steuerung der Lackiererei kommen Geräte der Reihe "S7-1500 SPS" von Murrelektronik zum Einsatz. Alle installierten Geräte nutzen "Profinet", das durch "Profisafe-Technologie" die Kombination von Standard- und Sicherheitskomponenten in einem Netzwerk ermöglicht. Bei den Sicherheits-I/Os entschied man sich für Feldbusmodule der Baureihe "MVK Metall Safety". Diese Module erlauben die einfache Einbindung u.a. von Lichtvorhängen und Not-Aus-Schaltern. Durch die Module sind vielfältige Signale gleichzeitig steuerbar, und so Hardware-, Verkabelungs- und Installationskosten einsparbar. Zum Netzwerken: Murrelektronik Gm bH, Oppenweiler, MacKenzie Regorsek, Tel. +49 7191 47-4318, mackenzie.regorsek@murrelektronik.de, www.murrelektronik.de ADAL Sp. z o.o., Czosnów, Polen, Radosław Osiak. Tel. +48 500 208 370, r.osiak@adal.eu, www.adal.euVor allem aufgrund der Nähe zum deutschen Markt investierte der Kunde in den neuen Standort. Dort werden Automotivekomponenten aus Schwarzstahl, feuerverzinktem oder galvanisierten Stahl, Gusseisen und Aluminium beschichtet. Die maximale Teileabmessung liegt bei 4 m x 1,2 m x 1,6 m (LxBxH), das Maximalgewicht der Werkstücke pro Traverse beträgt 500 kg. Die Anlage ist für eine jährliche Fläche von 4 Mio. m² ausgelegt. Berücksichtigt man die Steuerung der Lackierung, die Be- und Entladung der Werkstücke, die Verfahrenskontrolle, die Instandsetzung und Aufsicht sind 25 Mitarbeiter am Aufbringen des Korrosionsschutzes beteiligt. Vor Korrosion geschützt Die zum Lackieren vorgesehenen Elemente werden an drei Beladestationen auf Traversen eines P&F-Förderers angebracht. Jeder Traverse wird im Anschluss ein Programm zugeordnet. Auf dem Förderer installierte Codeleser steuern anhand dieser Programme den Transportweg der Traversen. Nach der Beladung gelangen die Traversen in eine Pufferzone, in der die Einzeltraversen mithilfe einer Schiebebühne nach den aufgespielten Programmen sortiert werden. Automatische Kräne transportieren die Traversen anschließend durch den Beckenbereich. In einer 15-stufigen Beckenkaskade durchlaufen die Werkstücke die Vorbehandlung. Diverse Spülen reinigen die Werkstücke, weitere Verunreinigungen werden in einer neutralen Beize, einer Entfettung und einer sauren Beize mit nachfolgender Neutralisation entfernt. Vor der Tauchlackierung erfolgen die Aktivierung, Phosphatierung und Passivierung der Oberflächen. Dann tauchen die Bauteile in eine schwarze KTL. Hinter dem Beckenbereich lädt ein Entladeautomat die Traversen wieder auf das P&F-Fördersystem. Den KTL-beschichteten Teilen stehen, nach dem Einbrennen der Tauchlackschicht bei ca. 205 °C, drei Wege offen. Der Beschichtungsprozess ist entweder hinter der KTL abgeschlossen oder wird in einer automatischen oder manuellen Pulverbeschichtung fortgesetzt. Die manuelle Pulverbeschichtung erfolgt mit zwei Pistolen, im automatischen Fall kommen zwölf automatische Sprühpistolen und zwei manuelle Applikationsgeräte zum Einsatz. Nach der Lackauftragung brennen die Öfen die Lacke bei ca. 195 °C ein. Nachverbrennung Die Lackiererei ist zudem mit einer thermischen Nachverbrennung ausgestattet, die eine mehrstufige Wärmerückgewinnung erlaubt. Die Energie nutzen die Betreiber zur Erwärmung der Abluft aus dem KTL-Ofen vor dem thermischen Nachverbrenner. Zudem sind die Vorbehandlungs- und KTL-Becken mit der Zusatzwärme beheizbar. Letztlich dient die Energie auch zur Erwärmung von Frischluft für den KTL-Ofen. Zur Steuerung der Lackiererei kommen Geräte der Reihe "S7-1500 SPS" von Murrelektronik zum Einsatz. Alle installierten Geräte nutzen "Profinet", das durch "Profisafe-Technologie" die Kombination von Standard- und Sicherheitskomponenten in einem Netzwerk ermöglicht. Bei den Sicherheits-I/Os entschied man sich für Feldbusmodule der Baureihe "MVK Metall Safety". Diese Module erlauben die einfache Einbindung u.a. von Lichtvorhängen und Not-Aus-Schaltern. Durch die Module sind vielfältige Signale gleichzeitig steuerbar, und so Hardware-, Verkabelungs- und Installationskosten einsparbar. Zum Netzwerken: Murrelektronik Gm bH, Oppenweiler, MacKenzie Regorsek, Tel. +49 7191 47-4318, mackenzie.regorsek@murrelektronik.de, www.murrelektronik.de ADAL Sp. z o.o., Czosnów, Polen, Radosław Osiak. Tel. +48 500 208 370, r.osiak@adal.eu, www.adal.eu Im Südwesten von Polen hat die Firma Adal Sp.Z. o. o. eine automatisierte Beschichtungsanlage errichtet. Adal ist ein Unternehmen für die Konzeption und den Bau von Lackierereien. Die Steuerung der Fördertechnik und vieler weiterer Elemente erfolgt über "MVK"-Module von Murrelektronik.