1. Tauchlackieren – Allgemeines
Durch das Tauchlackieren können Produkte mit begrenztem Aufwand, jedoch mit befriedigender, teils auch hoher Beschichtungsqualität und äußerst geringen Materialverlusten beschichtet werden. Die Werkstücke werden dabei lediglich in den Lack eingetaucht und, nachdem sie vollständig benetzt sind, wieder herausgezogen. Der flüssige Lack haftet an der gesamten Oberfläche und was wichtig ist, bei Hohlräumen auch an allen Innenflächen. Danach wird wie bei anderen Lackierverfahren getrocknet bzw. der Lack ausgehärtet. Das Tauchlackieren ist somit ein sehr einfaches Beschichtungsverfahren, das vorwiegend für Massengüter angewendet wird.
Da die Werkstücke vollständig in einen mit Lack gefüllten Behälter getaucht werden, sind für alle Tauchlackierverfahren einige Voraussetzungen zu erfüllen. Die Teile sollten immer ein höheres spezifisches Gewicht als der Lack aufweisen, um nicht aufzuschwimmen. In Hohlräumen sollten beim Eintauchen keine Luftblasen zurückbleiben, weil sich dort sonst kein Lack abscheiden kann; auch darf beim Austauchen kein Lack mit ausgeschöpft werden. Sehr wichtig ist, dass alle eingetauchten Werkstücke und Hilfsmittel absolut sauber sind und keine Verunreinigungen mit einschleppen, diese würden den Tauchlack schädigen und nach kurzer Zeit unbrauchbar machen. Die Funktion der Werkstücke darf durch das Tauchen nicht beeinträchtigt werden, was vor allem bei empfindlichen oder bereits vormontierten Teilen zu berücksichtigen ist.
Um auch größere Werkstücke vollständig eintauchen zu können, müssen die Tauchbecken entsprechende Größen aufweisen, weshalb oft erhebliche Lackmengen ständig im Einsatz sind. Dies hat unter Umständen sehr lange Verweilzeiten des Lackes zur Folge, bis dieser vollständig verbraucht ist (turnover). Aus diesem Grund ist es sehr wichtig, dass der eingesetzte Lack eine ausreichende Stabilität besitzt, und es muss dafür gesorgt werden, dass die Qualität des Bades konstant bleibt. Zu gewährleisten ist dies durch regelmäßiges Ergänzen von ausgetragenem Lack und von verdunstenden Lösemitteln sowie durch ständige Badbewegung (Umwälzung) zum Verhindern von Sedimentation. Sehr wichtig ist auch ein Ausgleich von umgebungs- und betriebsbedingten Temperaturschwankungen des Lackes durch Heizung bzw. Kühlung.
Bei Beachtung der genannten Probleme haben alle Tauchlackierverfahren einige erhebliche Vorteile gegenüber anderen Verfahren:
- sehr geringe Lackverluste,
- vollständige Lackierung der Werkstückoberfläche (innen und außen),
- sehr hohe Wirtschaftlichkeit bei entsprechend hohen Durchsätzen,
- gute Automatisierbarkeit.
Beim Tauchlackieren können prinzipiell drei verschiedene Techniken unterschieden werden:
- Konventionelles Tauchlackieren
Dieses ist das klassische Verfahren, wo die Teile lediglich ein- und wieder ausgetaucht werden und die Oberfläche vollständig mit Lack benetzt wird, eine chemische Umwandlung des Lacks findet dabei nicht statt. - Elektrotauchlackieren (ETL)
Hierbei wird durch elektrischen Stromfluss im Tauchbecken der Lack an der Werkstückoberfläche umgewandelt und abgeschieden. - Autophorese (ACC)
Dies ist ein vereinfachtes, prinzipiell dem Elektrotauchlackieren ähnliches, aber stromlos arbeitendes Verfahren. Auch hier findet die Lackabscheidung über eine chemische Umwandlung statt.
2. „Konventionelles“ Tauchen
Tauchverfahren, bei welchen zur Abscheidung keine Umwandlung des Bindemittels stattfindet, werden weiterhin nach den verwendeten Lacken bzw. der Art der Lösemittel unterschieden, wie organische Lösemittel und Wasser.
Beim Tauchen mit lösemittelhaltigen Lacken können nahezu alle gebräuchlichen Lacktypen, die eine ausreichende Stabilität aufweisen, eingesetzt werden (Ausnahme: 2-K-Lacke und Lacke, die zu starker Sedimentation neigen, wie z. B. Zinkstaubfarben). Die erreichbare Schichtdicke ist nur sehr begrenzt über die Lackviskosität einstellbar. Ein- und Austauchgeschwindigkeiten sind gering – beim Eintauchen darf nicht zu viel Luft mitgerissen werden, beim Austauchen muss der überschüssige Lack ablaufen können, um Tropfen und Läufer zu vermeiden. Unterstützt wird dies durch die Oberflächenspannung des Lackbades. Bei manchen komplizierten Werkstücksformen kann eine Tropfenbildung kaum vermieden werden. Diese können dann z. B. elektrostatisch mithilfe einer Gitterelektrode abgezogen werden, bevor sie antrocknen. Eine weitere Möglichkeit, die Oberflächengüte zu verbessern, besteht darin, geeignete Werkstücke nach dem Austauchen mit hoher Rotationsgeschwindigkeit zu drehen und damit den überflüssigen Lack wegzuschleudern.
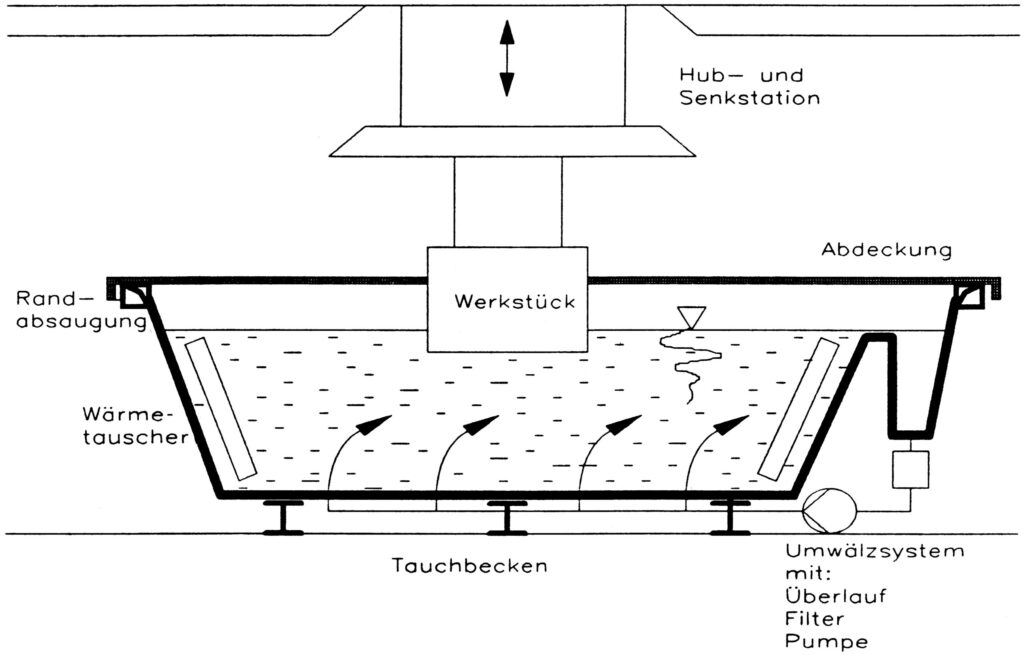
Ein großer Nachteil des Tauchens mit lösemittelhaltigen Lacken ist die hohe Brandgefahr. Durch die Oberfläche des Lackbades verdunstet ständig Lösemittel, außerdem stellen die relativ großen Lackmengen eine erhebliche Gefahr dar. Deshalb müssen bei der Konzeption und dem Betrieb der Anlagen entsprechend strenge Sicherheitsvorschriften beachtet werden. Bei einer Badoberfläche über 0,25 m² sind Absaugungen, Löscheinrichtungen und Abdeckungen vorgeschrieben. Kleinere Becken sind i. A. mit einer Randabsaugung ausgestattet (siehe Abb.), größere sollten dagegen zweckmäßigerweise in geschlossenen Kabinen mit ausreichender Be- und Entlüftung gebaut werden.
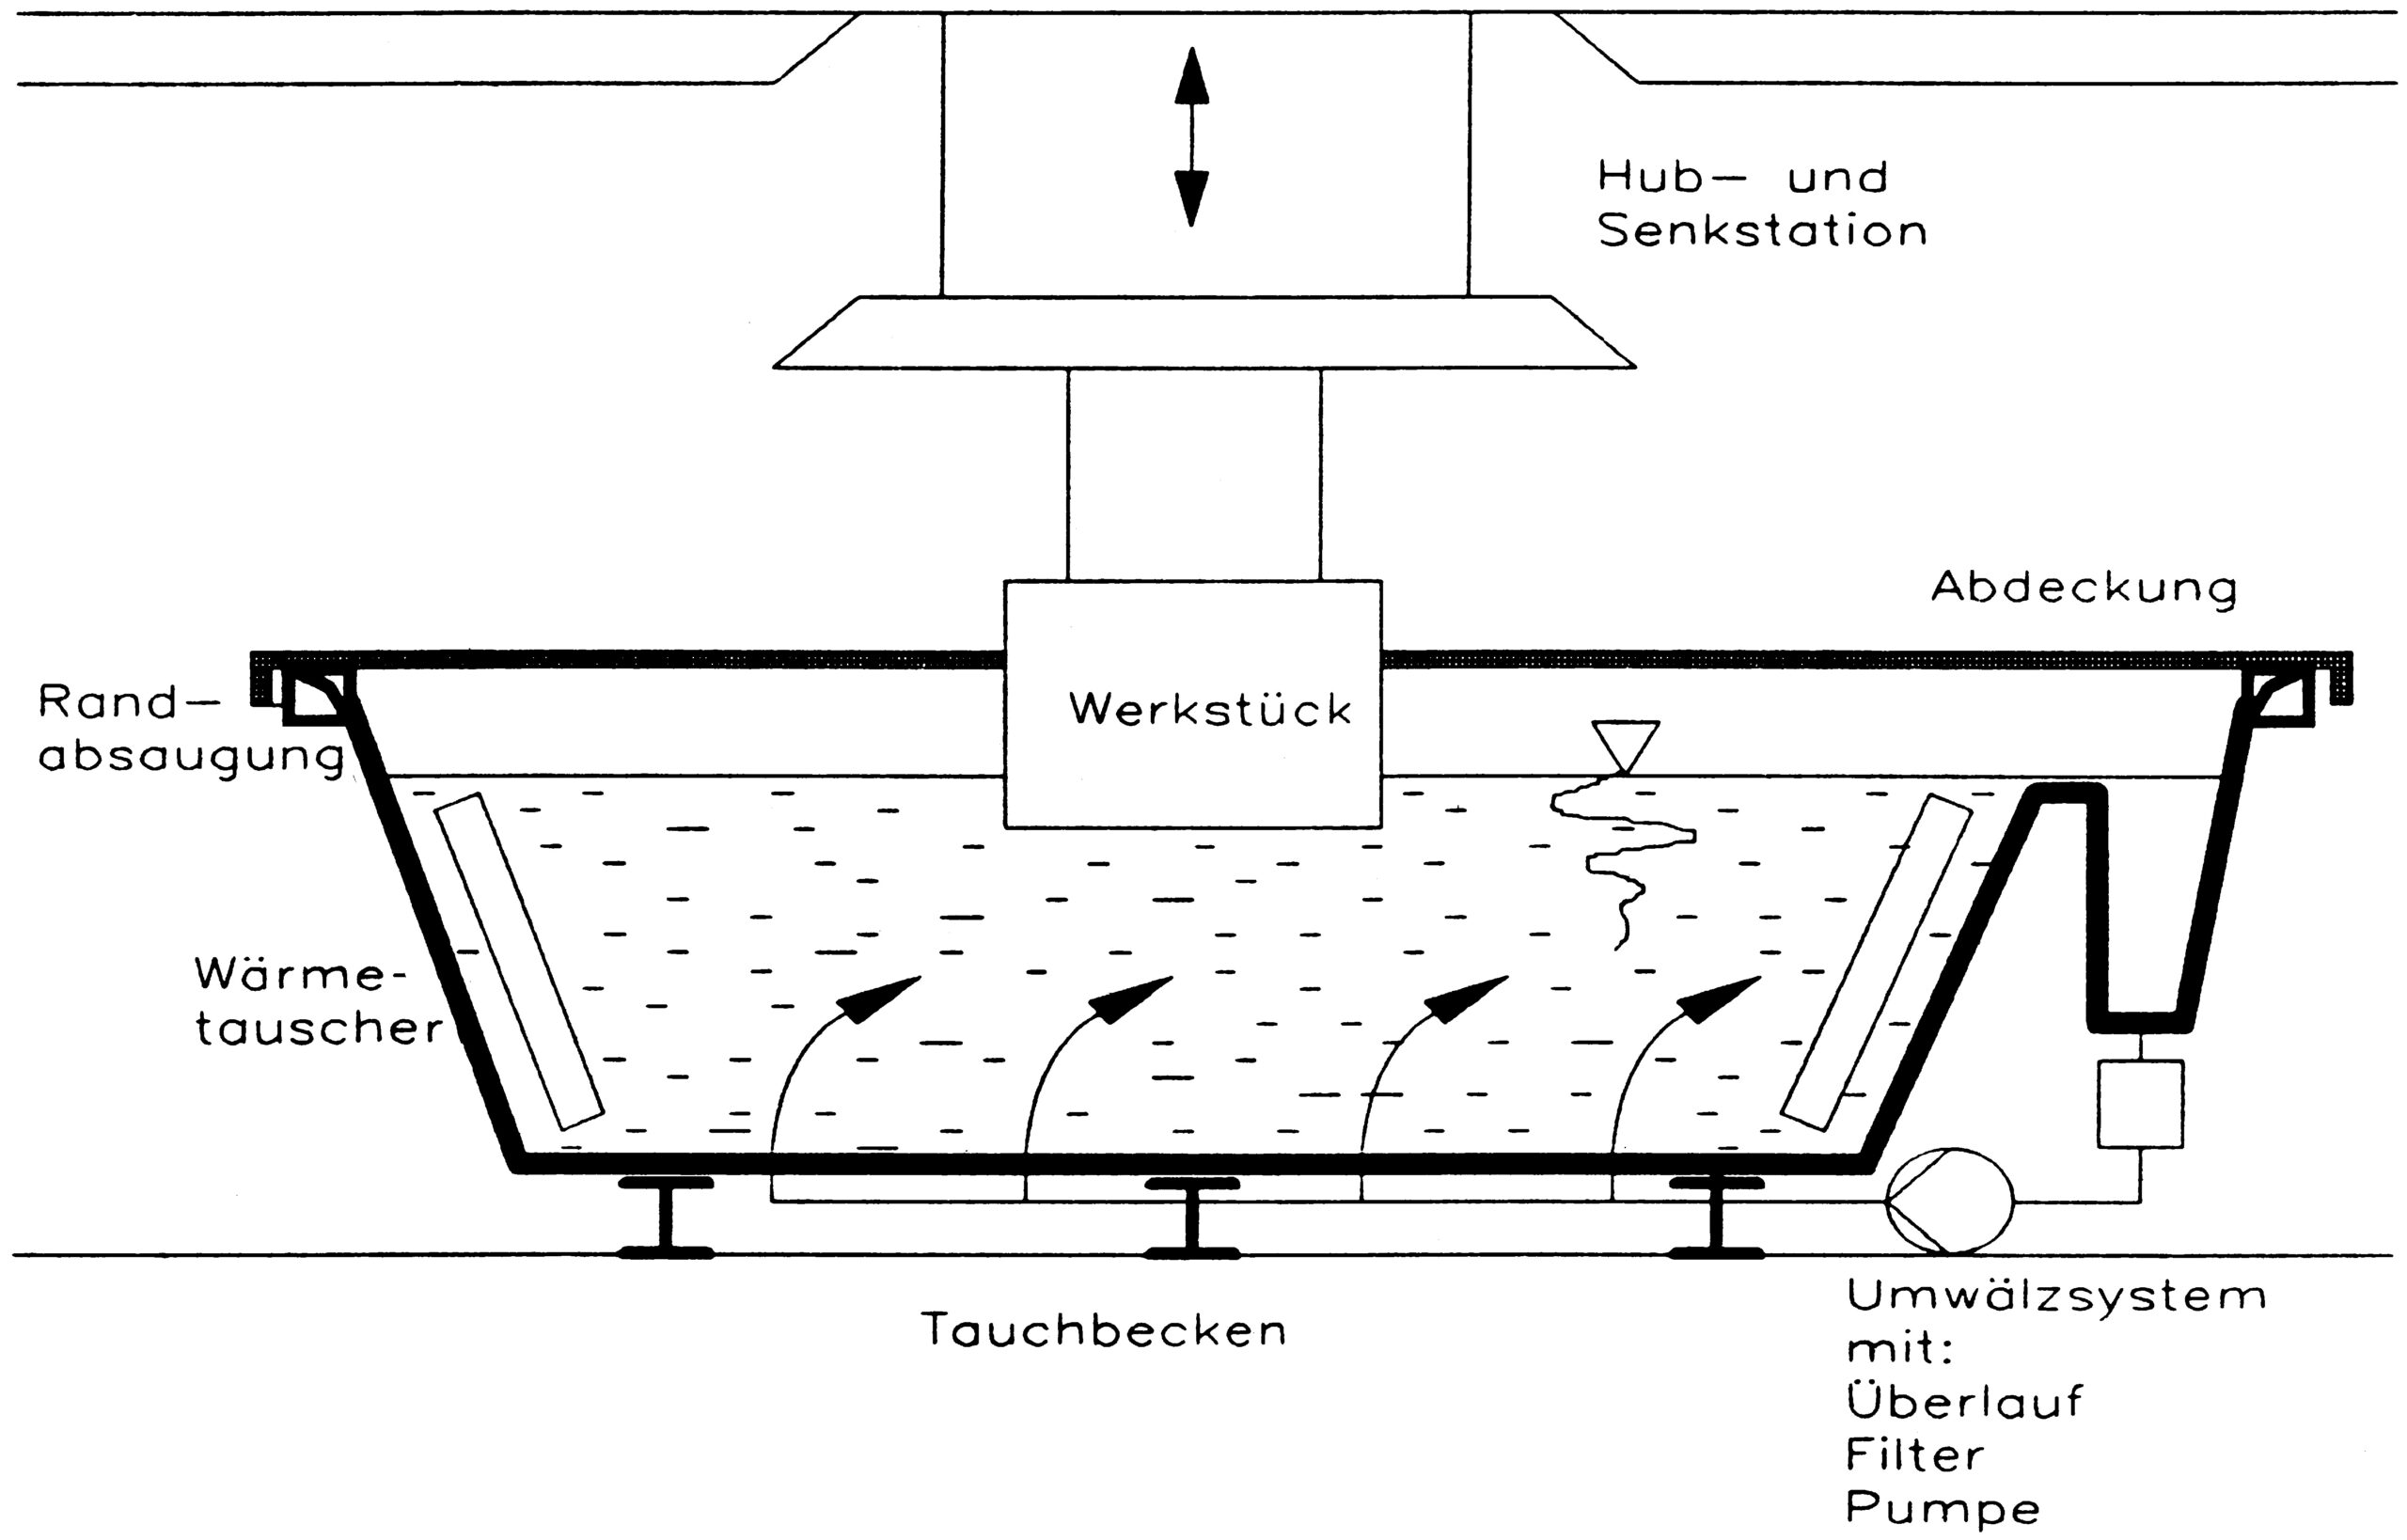
Tauchlackierbecken
Das Tauchlackieren mit wasserverdünnbaren Lacken, die keine (oder nur sehr wenig) organische Lösemittel enthalten, hat den wesentlichen Vorteil, dass alle notwendigen Maßnahmen gegen Brandgefahr entfallen können, es gibt kein ständiges Verdunsten von organischen Lösemitteln (VOC) in größerem Ausmaß und wässrig vorbehandelte (und mit voll entsalztem Wasser gespülte) Werkstücke müssen vor dem Tauchen nicht zusätzlich getrocknet werden.
Demgegenüber sind auch einige Nachteile in Kauf zu nehmen, die u. U. einen höheren anlagentechnischen Aufwand erfordern:
- Wasserlacke neigen zum Schäumen, wenn bei der Umwälzung Luft mit eingezogen wird.
- Wasserlacke sind nur in einem bestimmten, eng begrenzten pH-Bereich stabil und zudem sehr empfindlich gegen Verunreinigungen, die aus der Vorbehandlung mit den Werkstücken eingeschleppt werden können.
3. Elektrotauchlackieren (ETL)
Beim Elektrotauchlackieren fließt ein elektrischer Strom zwischen dem zu beschichtenden Werkstück und den im Tauchbecken eingesetzten Elektroden. Je nach der elektrischen Polarität der angelegten Gleichspannung am Werkstück wird zwischen anodischem (ATL) und kathodischem (KTL) Elektrotauchlackieren unterschieden. Alle Elektrotauchlacke sind wasserlöslich mit nur geringen Konzentrationen an organischen Lösemitteln (bis ca. 4 %), damit sind keine besonderen Brandschutzmaßnahmen beim Betreiben von ETL-Anlagen notwendig.
Weitere Vorteile des Elektrotauchlackierens sind:
- weitgehend vollständige und gleichmäßige Beschichtung, auch in Hohlräumen (Umgriff),
- keine Bildung von Tropfen und Läufern,
- kaum Lackverluste bei entsprechenden Spültechniken,
- sehr gute Möglichkeiten der Prozess- und Qualitätssteuerung,
- Elektrotauchanlagen sind vollautomatisch und kontinuierlich zu betreiben.
Nachteile sind ein erheblicher anlagentechnischer Aufwand, entsprechend hohe Investitionskosten, relativ hohe Materialkosten und auch ein nicht zu vernachlässigender Aufwand für die Überwachung des Lackbades und Qualitätssicherung.
Unterteilung der Elektrotauchverfahren
Neben der Polung des Werkstückes haben sich als weitere Unterscheidungsmerkmale Eigenschaften wie erreichbare Schichtdicken (DKTL – für Dickschicht-KTL) oder die erforderlichen Einbrenntemperaturen, z. B. Niedrigtemperatur-KTL, eingebürgert.
a) Anodisches Elektrotauchverfahren (ATL)
Hierbei ist das Werkstück als Pluspol (Anode) geschaltet. Dies ist das ältere der ETL-Verfahren und wird heute nur noch in geringerem Umfang angewendet. Seine Nachteile sind ein geringerer Umgriff und Korrosionsschutz, als dies durch KTL zu erreichen ist. Als Vorteile gelten der wesentlich günstigere Preis des Lackmaterials und ein geringerer anlagentechnischer Aufwand.
b) Kathodisches Elektrotauchlackieren (KTL)
Das Werkstück ist hier der Minuspol (Kathode) des Stromkreises. Dieses Verfahren hat sich für hochwertige Grundierungen und Einschichtlackierungen weitgehend durchgesetzt. Der wesentliche Grund hierfür ist die höhere Badstabilität und vor allem der hervorragende Korrosionsschutz.
Lackmaterialien und Reaktionsmechanismen
Wesentlich für die zur elektrophoretischen Abscheidung erforderlichen Eigenschaften ist der chemische Aufbau der Bindemittel. Die Bindemittelmoleküle von anodischen Lacken müssen negativ, die von kathodischen positiv geladen sein. Erreicht wird dies durch entsprechende funktionelle Gruppen, die an die Kettenmoleküle der Bindemittel angehängt sind. Dies sind Carboxyl- oder Sulfonsäuregruppen bei anodischer und Amin-Kationen bei kathodischer Abscheidung. Wichtig für das Verständnis der Beschichtungsvorgänge ist es, dass die Abscheidung nicht oder nur unwesentlich durch Elektrophorese, d.h. Anziehung der Lackpartikel im elektrischen Feld an die Substratoberfläche und anschließender Anlagerung und Entladung, erfolgt. Ausschlaggebend hierzu sind elektrochemische Prozesse in der Grenzschicht und Reaktionen der Bindemittel. Im Folgenden sind die wichtigsten Reaktionsmechanismen für die kathodische Abscheidung kurz dargestellt.
Neutralisation
Die Bindemittel von KTL-Lacken, z. B. aminhaltige, wasserunlösliche Epoxidharze, müssen durch Zugabe einer anorganischen oder organischen Säure (Neutralisationsmittel) in eine wasserdispergierbare Form gebracht werden (siehe Abb./[1]) Das molare Verhältnis von Säure zu funktioneller Gruppe wird als Neutralisationsgrad bezeichnet. Ein Neutralisationsgrad von 30 bis 40 % reicht für die gewünschte Wasserdispergierbarkeit aus.
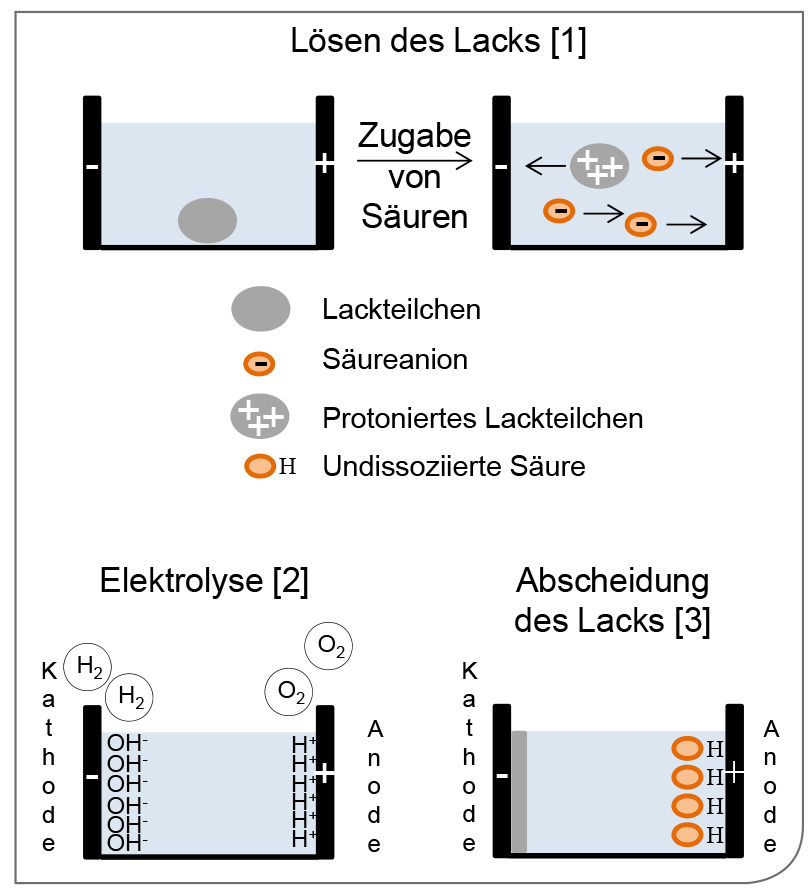
Neutralisation und Abscheidung
Abscheidemechanismus
Als primäre Reaktion wird das Wasser durch Elektrolyse aufgespalten (siehe Abb./[2]): An der Kathode entstehen Hydroxidionen (OH–) und Wasserstoff (H2), an der Anode entstehen Säureprotonen (H+) und Sauerstoff (O2). Die OH–-Ionen an der Kathode verschieben den pH-Wert in den alkalischen Bereich (Grenzschicht mit pH 11–13), das wasseremulgierte KTL-Material koaguliert an der Kathode durch die hohe OH–-Konzentration (siehe Abb./[3]) und bildet einen geschlossenen Film an der Oberfläche. An der Anode bildet sich wiederum die zur Neutralisation dissoziierte Säure zurück (siehe Abb./[3]) Erst die chemische Vernetzung der Bindemittelmoleküle bei hohen Temperaturen im Trockner führt zu einem chemisch beständigen und mechanisch-technologisch einwandfreien Film.
Anlagentechnik beim Elektrotauchlackieren
Eine Elektrotauchanlage besteht aus den im Folgenden beschriebenen Komponenten:
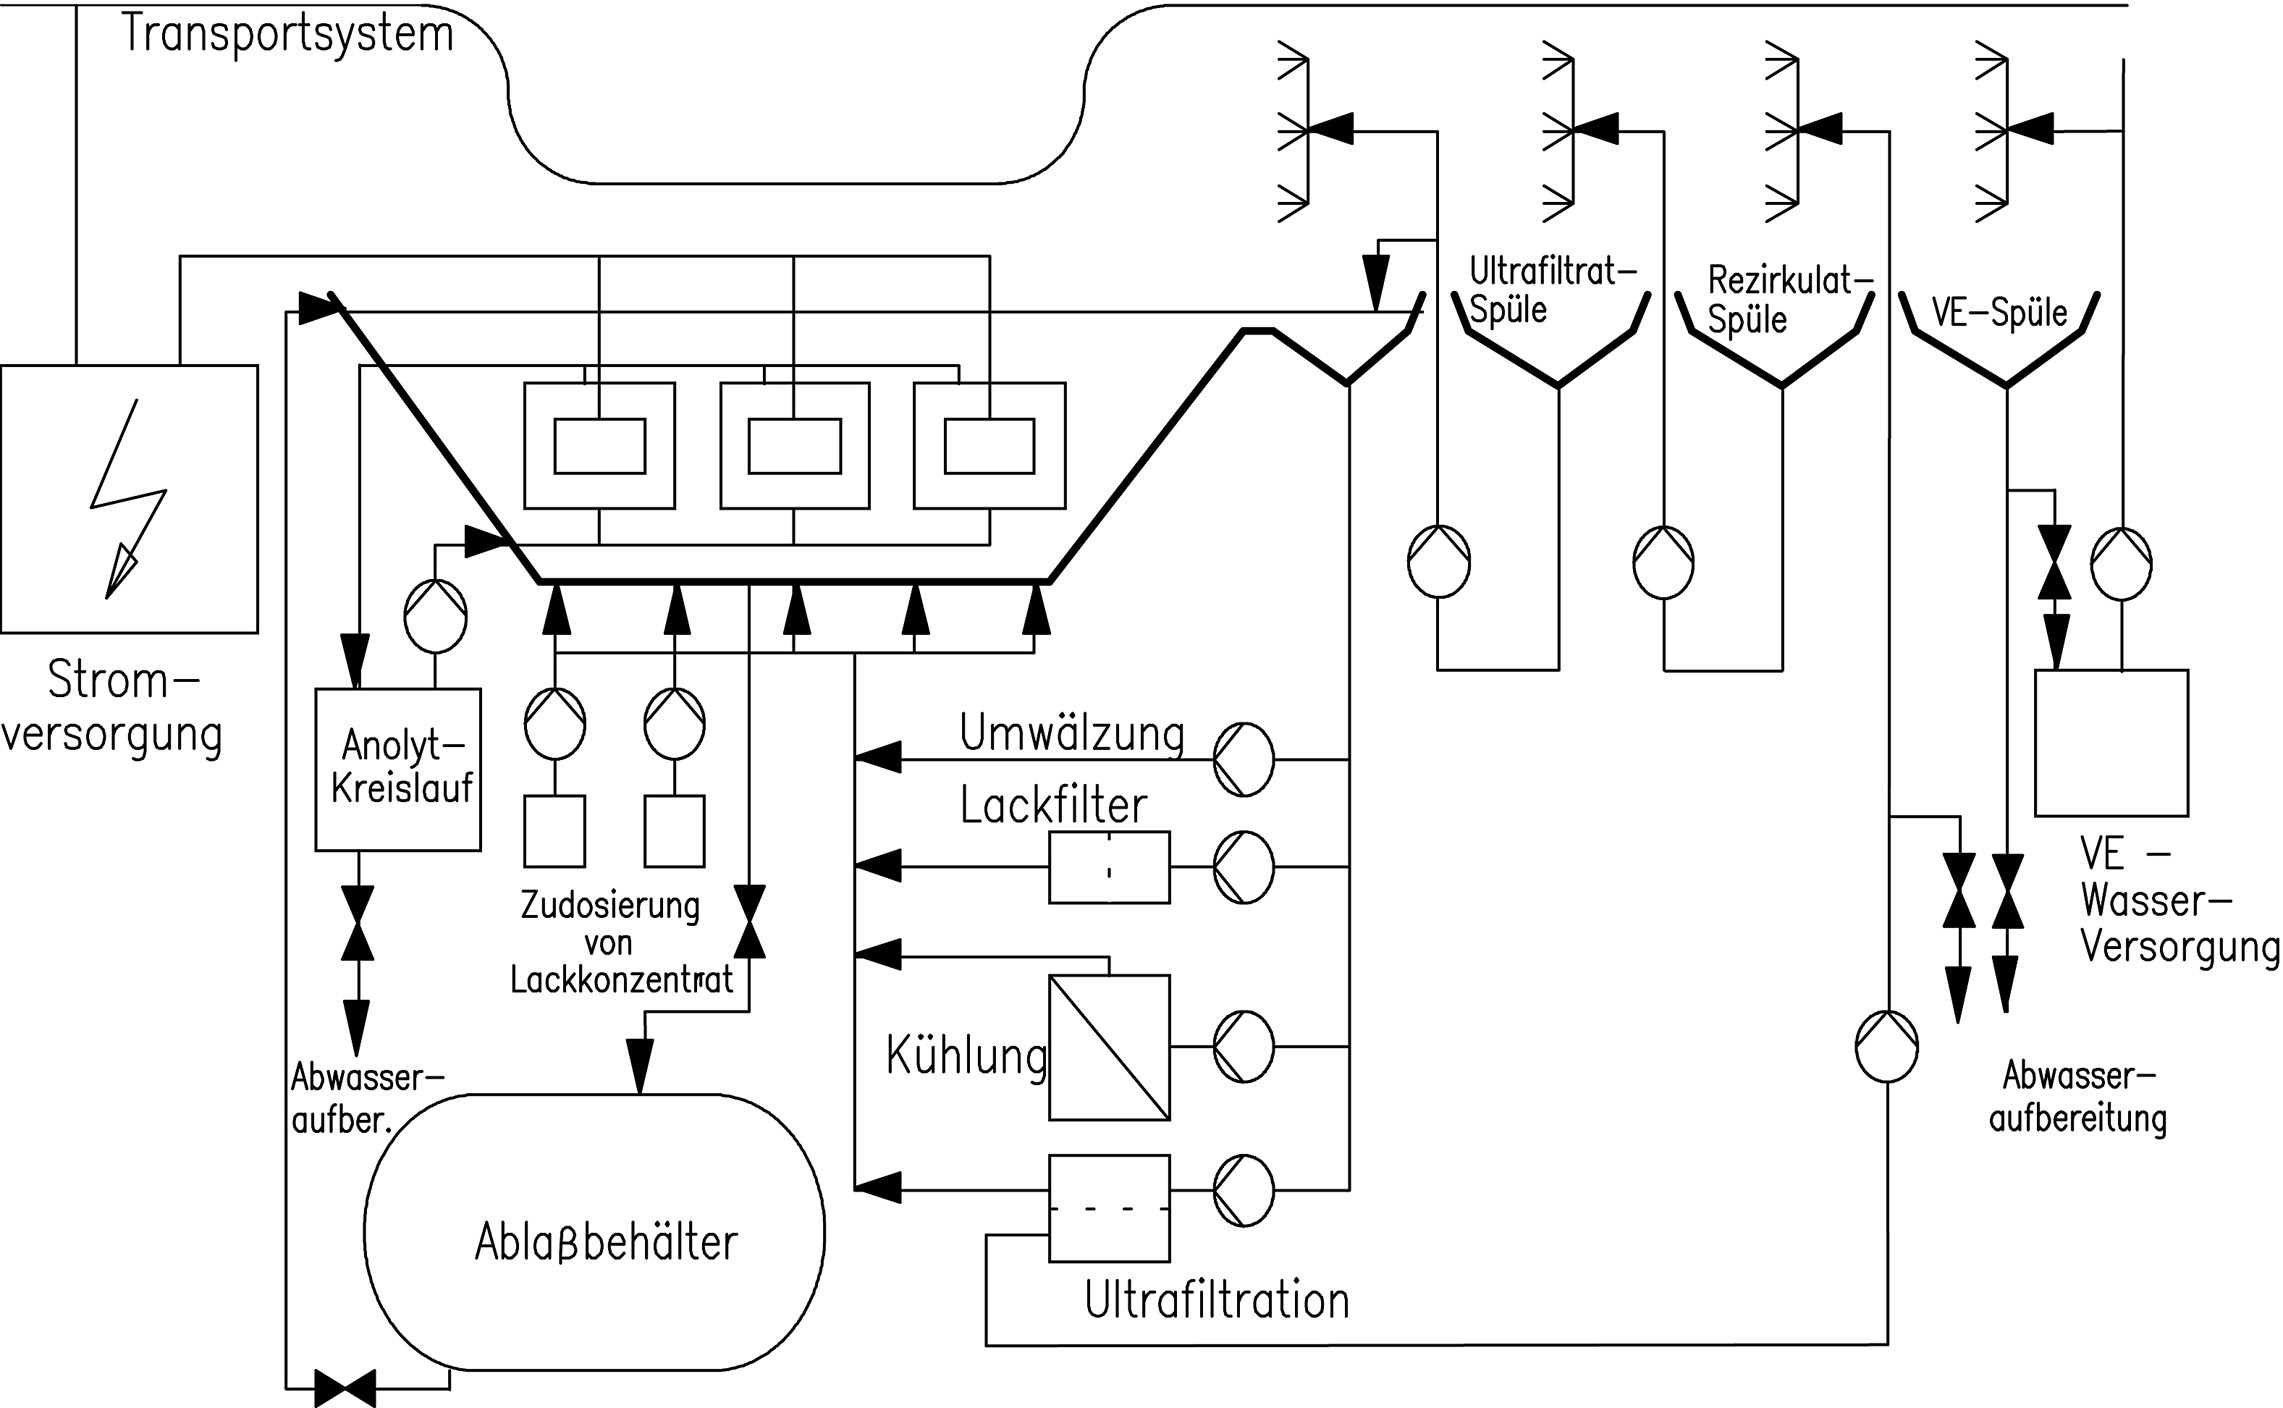
Elektrotauchanlage
- Tauchbecken
Das Tauchbecken enthält die Lacksuspension und muss hinsichtlich Größe und Form den Werkstücken, sowie bei Durchlaufanlagen zusätzlich den Beschichtungszeiten, angepasst sein. Aufgebaut sind derartige Becken aus verstärkten Stahlblechkonstruktionen, die zur Isolierung mit einem Schutzanstrich versehen sind. Für Wartungs- und Reinigungsarbeiten ist ein Ablassbehälter notwendig, der den Badinhalt aufnehmen und umwälzen kann. - Lackumwälzung
Diese ist nötig, um ein Entmischen und Sedimentieren der Lacksuspension zu verhindern. Dies geschieht über einen externen Kreislauf mit entsprechender Pumpleistung. - Lackfilterkreislauf
Um eingeschleppte Verschmutzungen aus dem Lack zu entfernen, wird der Lack über ein oder mehrere Filter (z. B. Beutel-, Kerzenfilter) geleitet. - Kühlkreislauf
Für gleichmäßige Beschichtungsbedingungen ist die Badtemperatur in engen Toleranzen zu halten (ca. ± 0,5 °C). Da durch den elektrischen Strom bei der Beschichtung, aber auch durch die Umwälzpumpen erhebliche Wärmemengen dem Tauchbecken zugeführt werden, muss der Lack ständig gekühlt werden. - Ultrafiltration
Die Ultrafiltration hat vor allem die Aufgabe, genügend Filtrat aus dem Lack für die Spülung der beschichteten Teile zur Verfügung zu stellen und damit die Rückführung des ausgeschleppten Lacks zu gewährleisten. Die Lacksuspension wird hierzu gefiltert und durch Filtermodule gepumpt, durch deren Membranen das Wasser sowie niedermolekulare Stoffe abgetrennt werden. Das Konzentrat wird dem Becken wieder zugeführt. - Anolytkreislauf
Die zur Neutralisation der Bindemittel notwendigen Säuren werden bei der Beschichtung nicht mit ausgeschieden und würden sich im Lackbad anreichern. Deshalb werden die Säureanionen mithilfe von Dialysezellen, die von der Anolytflüssigkeit durchspült werden, entfernt. - Lack-Nachdosierung
Die mit den beschichteten Werkstücken ausgetragenen Lackmengen müssen ersetzt werden. Hierzu werden Bindemittel- und Pigmentkonzentrat zugeführt, in einen der Kreisläufe injiziert und mit dem Beckeninhalt vermischt. - Spülung
Mithilfe des Spülsystems werden die beschichteten Werkstücke von ausgeschleppten Lackresten in mehreren Stufen gereinigt. Die Spülung bei Elektrotauchanlagen erfolgt in der Regel im Gegenstromprinzip; das frische Filtrat wird in die letzte Spülzone gegeben und fließt in Kaskaden über die einzelnen Zonen zum Becken zurück. So wird der ausgeschleppte Lack, nach und nach, nahezu vollständig wieder ins Tauchbecken zurückgeführt. - Stromversorgung
Elektrotauchanlagen erfordern geregelte Gleichstromversorgungen mit Spannungen von 200 bis über 400 V, je nach verwendetem Lack. Bei den Strömen muss in Großanlagen mit Spitzen von mehreren Tausend Ampere gerechnet werden. Um vor allem beim Eintauchen der Werkstücke zu hohe Ströme zu vermeiden, läuft i. A. während der Beschichtung (Dauer ca. 3 Minuten) ein Spannungs- bzw. Stromdichteprogramm ab. - Transportsystem
Das Transportsystem hat im Bereich der Elektrotauchanlage neben dem Transport auch die Aufgabe der Stromzuführung zu den Werkstücken. Die Verbindung zur Stromschiene erfolgt über Schleifkontakte (Kupfer-, Kohlebürsten). Bei der Konstruktion und Ausführung von Förder- und Stromschienen sowie der Werkstückaufhängung ist unbedingt zu vermeiden, dass Schmutz und Abrieb in das Tauchbecken fallen können.
4. Autophorese (ACC)
Bei der Autophorese gibt es zwar keinen elektrischen Stromfluss wie bei der ETL, aber im Gegensatz zur konventionellen Tauchlackierung werden die Polymere zur Beschichtung auch hier chemisch umgewandelt. Der anlagentechnische Aufwand ist verhältnismäßig gering und die erreichbaren Beschichtungsergebnisse sind, zumindest nach Herstellerangaben, als sehr gut einzustufen.
Bei der autophoretischen Beschichtung wird die Eisenoberfläche des eingetauchten Werkstücks von einer Säure angelöst, wodurch Eisenionen freigesetzt werden. Diese verursachen eine Koagulation der emulgierten Polymere, die sich auf der Oberfläche niederschlagen (analog zur ETL-Beschichtung). Der abgeschiedene Film wird dann in einem Trockner bei etwas über 100 °C getrocknet und verdichtet, eine zusätzliche Vernetzung findet dabei nicht statt. Die freigesetzten Fe2+-Ionen werden mithilfe eines Oxidationsmittels zu Fe3+-Ionen oxidiert und bleiben im Tauchbecken bzw. werden in die Beschichtung mit eingebaut. Somit sind Beschichtungen nur auf gereinigten Eisen-Substratwerkstoffen, wie Stahl, möglich. Alle anderen Materialien, wie z. B. Aluminium, Edelstahl, Kunststoffe, vorbeschichtete oder phosphatierte Teile, können mit diesem Verfahren nicht beschichtet werden.
Aus diesen Details lassen sich eine Reihe von nicht unerheblichen Vorteilen ableiten, welche das Autophoreseverfahren bei entsprechenden Gegebenheiten als äußerst lukrativ erscheinen lassen. Es erfordert im Gegensatz zur Elektrotauchlackierung einen verhältnismäßig geringen verfahrens- und anlagentechnischen Aufwand, da nur eine ausreichende Reinigung, aber keine Phosphatierung erforderlich ist. Stromversorgung und -zuführungen sowie Ultrafiltration und Dialyse entfallen. Der Energieaufwand ist infolge niedriger Trocknungstemperatur, fehlender Beschichtungsenergie und Badkühlung gering. Nach Herstellerangabe ist der Pflegeaufwand für Material und Anlagen ebenfalls gering. Wie bei der ETL begrenzt sich die Beschichtung nach einer bestimmten Einwirkdauer von selbst, eine gleichmäßige Beschichtung ist somit ebenfalls gegeben. Auch ist eine Beschichtung von Verbundteilen sowie vormontierten und wärmeempfindlichen Werkstücken möglich.
Als Nachteile sind allerdings auch einige wesentliche Punkte anzuführen, so ist eine Beschichtung nur auf reiner Eisenoberfläche möglich. Die Lackabscheidung ist deshalb auch von der Oberflächenbeschaffenheit abhängig und vermag Inhomogenitäten und Störungen der Oberfläche, wie z. B. Schweißstellen, Zunder, Flecken, Umformungen u. Ä. nur unzureichend zu überdecken, sodass damit zu rechnen ist, dass sich der Untergrund u. U. sehr deutlich in der Beschichtung zeigen kann. Es wird zwar als Vorteil angeführt, dass eine Ultrafiltration nicht erforderlich ist, aber gerade diese Technik ermöglicht es, dass bei der ETL ein nahezu verschleppungs- und damit abfallfreies Lackieren möglich ist. Bei der Autophorese ist deshalb schon mit Materialverschleppungen und mit allen damit zusammenhängenden Problemen zu rechnen. Eines der größten Probleme dürfte jedoch im Zusammenhang mit der eingesetzten Chemie bestehen. Das Autophorese ACC®-Material ist fluoridhaltig und somit der Umgang damit nicht unproblematisch. Die enthaltene Säure dürfte auch an alle mit dem Badmaterial und der Spülung in Berührung kommenden Materialen hohe Anforderungen bzgl. deren Beständigkeit und Gewährleistung der Funktionen stellen.
Um den Lackieraufwand für die Oberflächenveredelung von Automobil- und Motorradteilen nachhaltig zu senken, entschloss man sich bei WELCO, die Beschichtungsprozesse komplett zu automatisieren. Die Ausschreibung für einen neuen Paintshop erhielt Hersteller Nordson und stattete die Anlage mit dem Pulverzentrum "Spectrum HD" sowie mit "Encore HD"-Automatikpistolen aus.
melanie.quast@ipa.fraunhofer.de