Technik Produkte Mess- und Prüftechnik
ANZEIGE
Farbversorgungssysteme: Know-how aus einer Hand
Lackverluste, verringerte Lackqualität und ein hoher Energieverbrauch: Es gibt viele Herausforderungen in der Farbversorgung einer Lackieranlage. Erfahren Sie, wie das Farbversorgungssystem von Dürr Energie und Ressourcen schont, Kosten einspart und zu einer hohen Beschichtungsqualität beiträgt.
Jetzt auf das Farbversorgungssystem von Dürr umsteigen
ANZEIGE
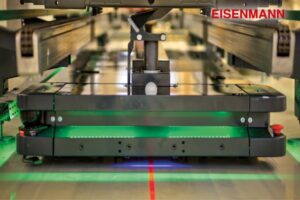
StoreMover ermöglicht flexibel skalierbare Flächenspeicher
Der StoreMover von Eisenmann basiert auf der speziell für die Karosserielackierung konstruierten VarioMover-Fördertechnologie. Ergänzt durch eine zusätzliche Hubeinheit entsteht ein maximal skalierbarer Flächenspeicher, der beliebig freie Flächen nutzt und somit Flexibilität bei Flächenverlagerungen und Kapazitätsanpassungen schafft – bei gleichzeitigem Zugriff auf jede eingelagerte Karosse.
Jetzt kontaktieren
Schichtdicke richtig messen!
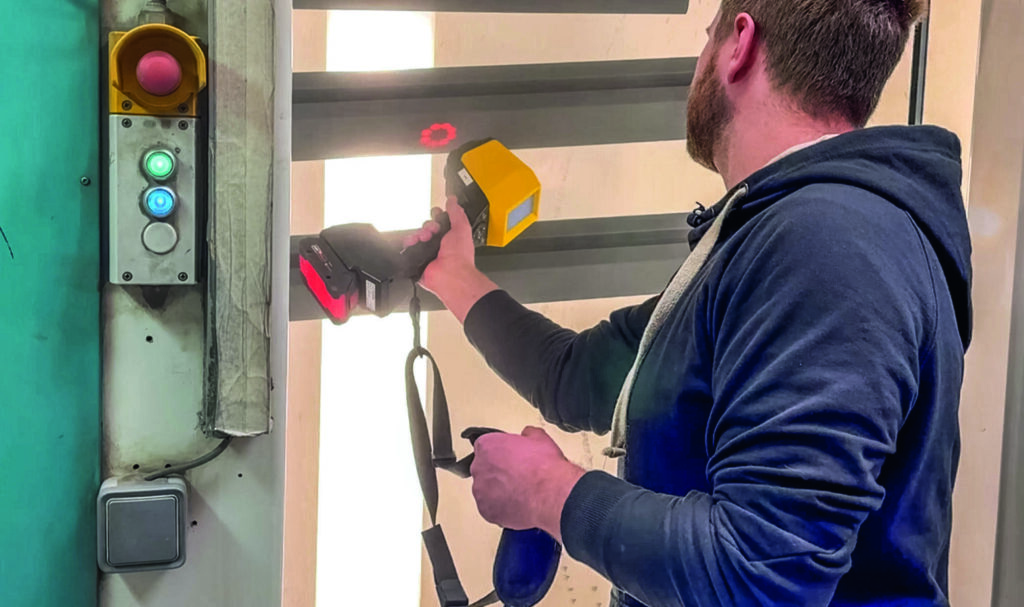
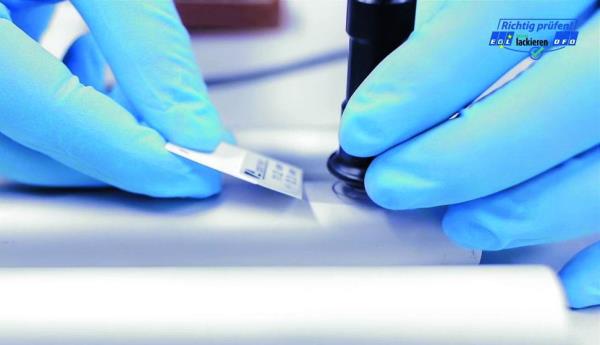
Die Schichtdickenmessung zählt zu den gängigsten Verfahren der Qualitätssicherung. Eigentlich handelt es sich hierbei um ein einfaches Verfahren mit einem einfachen Messgerät. In der Regel muss es nur eingeschaltet und kurz "genullt" werden, dann kann gemessen werden.
Leider hat dieses scheinbar einfache Verfahren so seine Tücken, denn es kommt dabei sehr schnell zu falschen Messergebnissen. Im Folgenden zeigen wir auf, worauf der Anwender achten muss, um mögliche Messfehler zu vermeiden.
Kalibrieren
Der häufigste und gravierendste Fehler ist dieVerwechslung von Nullen und Kalibrieren. So wird dasMessgerät vor der Messung häufig auf den mitgeliefertenReferenzplatten genullt. Für eine genaue Messung ist essehr wichtig, auf dem Untergrund zu kalibrieren, aufdem auch später die Schichtdicke gemessen wird. Dennnicht nur das Substratmaterial, sondern auchSubstratdicke, -rauigkeit und -krümmung haben einenerheblichen Einfluss auf die Messung und schließlichdas Messergebnis. Nullt man z. B. auf einem 1,5 mmdicken Blech und legt bei der Schichtdickenmessungeinfach nur ein zweites gleichdickes Blech darunter, sokommt es bereits zu einer Abweichung der Schichtdickevon ca. 5 µm (Tab. 1). Der Grund für dieAbweichung ist der Einfluss des Substratmetalls auf dasMagnetfeld der Messsonde. Je mehr Metall im Bereich desMagnetfelds, desto größer der Einfluss. Beiunterschiedlichen Substratdicken entsteht so beiunzureichender Nullung der Messfehler.
Rauigkeit
Die Rauigkeit bzw. Rautiefe des Substrats hat ebenfallseinen großen Einfluss auf das Messergebnis. Vergleichtman beispielsweise eine glatte Stahlblechoberflächemit einer angerauten Oberfläche (gestrahlt mit Korund),ohne vor der Messung der rauen Oberfläche erneut zunullen, so zeigen sich große Schichtdickenunterschiede(Tab. 2). Dieser Einfluss ist gerade dann sehrwichtig, wenn es sich um niedrige oder grenzwertigeSchichtdicken handelt.
 Tab. 1: Bei mehreren übereinander liegenden Blechen entstehen Abweichungen bei der Messung der Schichtdicke. |
 Tab. 2: Die Rauigkeit bzw. Rautiefe des Substrats hat ebenfalls einen großen Einfluss auf das Messergebnis. |
Dies kann z. B. bei Korrosionsschutzbeschichtungen oderBeschichtungen, die vor UV-Licht schützen sollen,schwerwiegende Folgen haben.
Krümmung
Die Krümmung des Bauteils nimmt zusätzlich Einfluss aufdie Messung. Nullt man z. B. auf einem Rohr mit30 mm Durchmesser und misst auf einem Rohr mit20 mm Durchmesser, so ist logischerweise wenigerSubstratmaterial im Bereich des Magnetfelds derMesssonde, da sich das Substrat durch die Krümmung vonder Messsonde „wegbiegt“. Es ist also besonders wichtigdas Messgerät auf einem Originalbauteil zu nullen,bevor die Messung durchgeführt wird. Bei geometrischkomplexen Bauteilen empfiehlt es sich, diese auch animmer den gleichen Stellen zu vermessen.
Lackhärtung
Weiterhin muss darauf geachtet werden, dass im Falleorganischer Beschichtungen diese auch richtiggetrocknet bzw. ausgehärtet sind. Andernfalls sinkt dieMess-Sonde in die noch zu weiche Beschichtung ein undein zu niedriges Messergebnis ist die Folge. Für diesogenannten „Soft Feeling Lacke“ gibt es spezielleMessSonden, die eine größere Oberfläche haben und nichtin die Beschichtung einsinken. Zusammen mit derRedaktion BESSER LACKIEREN hat die DFO zu diesem Themaein Video erstellt, das hier und im Youtube-Kanal „Prüfungen auf dem Prüfstand – Messmethoden der industriellenLackiertechnik“ zum Anschauen bereitsteht.
 Wirbelstromverfahren Durch den Erregerstrom wird ein hochfrequentes Magnetfeld erzeugt, welches im leitenden, nicht magnetischen Grundwerkstoff Wirbelströme induziert. Deren Stärke ist abhängig vom Abstand (Schichtdicke) zwischen Messsonde und Grundwerkstoff. Das von den Wirbelströmen beeinflusste Signal wird im Messgerät mittels der Sondenkennlinie – dem funktionalen Zusammenhang zwischen Mess-Signal und Schichtdicke – in den Schichtdickenwert umgerechnet. |
 Magnetinduktives Verfahren Durch den Erregerstrom wird ein niederfrequentes Magnetfeld erzeugt, dessen Stärke vom Abstand zwischen Messsonde und Grundwerkstoff – also der Dicke der nicht magnetisierbaren Schicht – abhängt. Über eine Messspule wird das Magnetfeld erfasst. Das erhaltene Mess-Signal wird im Messgerät mittels der Sondenkennlinie – dem funktionalen Zusammenhang zwischen Messsignal und Schichtdicke – in den Schichtdickenwert umgerechnet. |
Zum Netzwerken:
Deutsche Forschungsgesellschaft fürOberflächenbehandlung (DFO) e.V., Neuss, Ernst-HermannTimmermann, Tel. +49 2131 40811-22, timmermann@dfo-service.de, www.dfo-service.de