Technologien Metalllackierung
ANZEIGE
Farbversorgungssysteme: Know-how aus einer Hand
Lackverluste, verringerte Lackqualität und ein hoher Energieverbrauch: Es gibt viele Herausforderungen in der Farbversorgung einer Lackieranlage. Erfahren Sie, wie das Farbversorgungssystem von Dürr Energie und Ressourcen schont, Kosten einspart und zu einer hohen Beschichtungsqualität beiträgt.
Jetzt auf das Farbversorgungssystem von Dürr umsteigen
ANZEIGE
StoreMover ermöglicht flexibel skalierbare Flächenspeicher
Der StoreMover von Eisenmann basiert auf der speziell für die Karosserielackierung konstruierten VarioMover-Fördertechnologie. Ergänzt durch eine zusätzliche Hubeinheit entsteht ein maximal skalierbarer Flächenspeicher, der beliebig freie Flächen nutzt und somit Flexibilität bei Flächenverlagerungen und Kapazitätsanpassungen schafft – bei gleichzeitigem Zugriff auf jede eingelagerte Karosse.
Jetzt kontaktieren
Die sechs Stufen der Piesslinger-Pulverbeschichtung
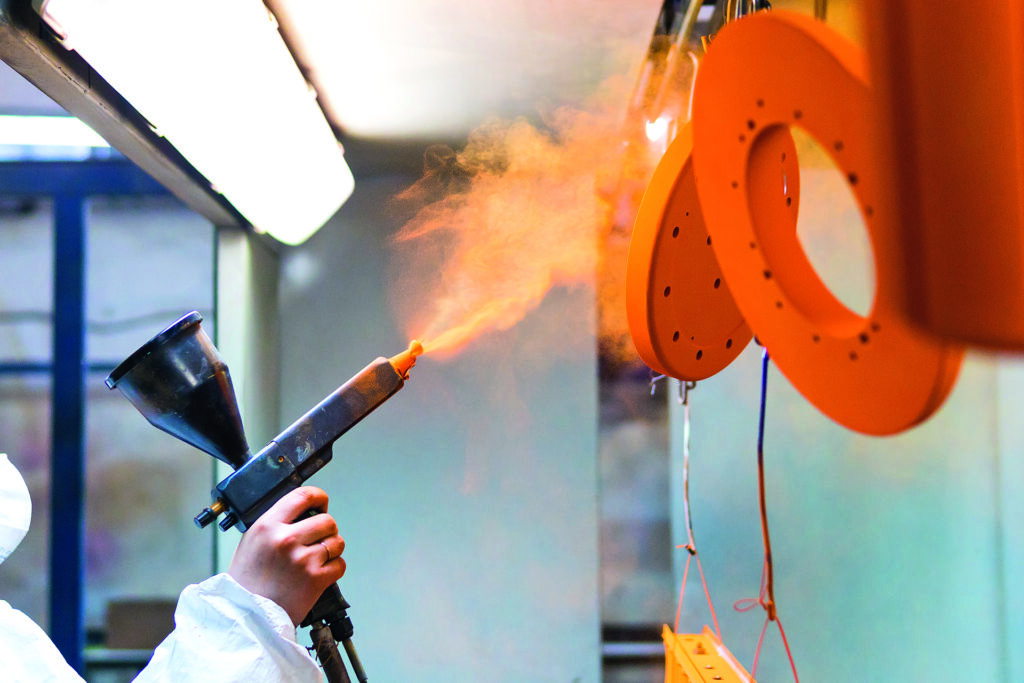
Das österreichische Unternehmen Piesslinger beschichtet unter anderem Profile, Bleche und andere Kleinteile aus Aluminium auf drei Pulverlackierungs. Der Pulverbeschichtungsprozess erfolgt in sechs Schritten und wird nach den Vorgaben der GSB dokumentiert.
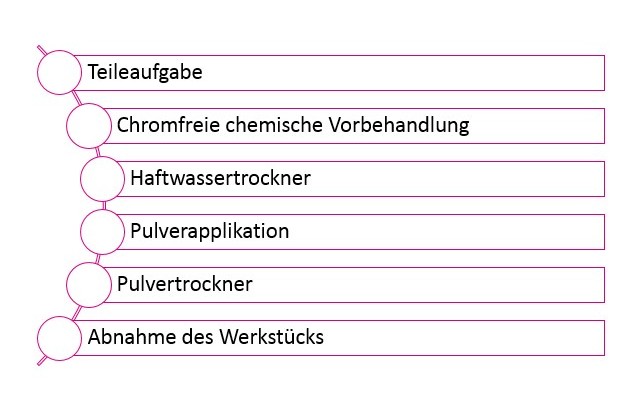
Schritt 1: Teileaufgabe
Optische Kontrolle, Registrieren und Aufhängen der Rohware unter Beachtung der definierten Sicht- und Nebensichtflächen.
Schritt 2: Chromfreie chemische Vorbehandlung
Online-Überwachung der Badparameter wie Leitwert, Temperatur und Durchflussmenge; im Falle einer Grenzwertüberschreitung erfolgt ein automatisches Ausschleusen der Ware. Sämtliche Daten werden automatisch erfasst und archiviert. Auch der Beizabtrag wird fortwährend durch das Laborpersonal ermittelt. Prozessparameter sind, wie in der GSB Richtlinie AL 631 vorgesehen, bei der GSB hinterlegt.
Schritt 3: Haftwassertrockner
Die Messung des Schichtgewichtes wird fortlaufend mit der sehr schnellen Röntgenfloureszenzanalyse ermittelt. Die Messmethode wird auf das Rohmaterial kalibriert, um die wahre Schichtdicke und nicht das möglicherweise im Aluminium vorhandene Titan zu messen. Abweichungen in der Vorbehandlung wären also sofort korrigierbar.
Schritt 4: Pulverapplikation
Das Pulver wird mittels Automatikkabinen appliziert. Diese befinden sich in Reinräumen mit eigener, gefilterter Zuluft. Zur Schichtdickenkontrolle wird bereits vor dem Einbrennen eine berührungslose Schichtdickenmessung per Ultraschall durchgeführt.
Schritt 5: Pulvertrockner
Ständige Ofentemperaturkontrolle mit Dokumentation und Speicherung der Daten sowie eine Objekttemperaturmessung dreimal pro Woche. Zudem erfolgt am Ausgang Farbkontrolle, Schichtdicken- und Glanzmessung.
Schritt 6: Abnahme des Werkstücks
Schlussendlich wird die Beschichtung noch einmal per Gitterschnitt- und Schlagtest geprüft und optisch kontrolliert.
Zum Netzwerken:
Piesslinger GmbH, A-Molln, Ernst Weigl, Tel. +43 7584 2456-230, ernst.weigl@piesslinger.at, www.piesslinger.at
Einen ausführlichen Bericht finden Sie hier.