Technologien Nasslackieren
ANZEIGE
Farbversorgungssysteme: Know-how aus einer Hand
Lackverluste, verringerte Lackqualität und ein hoher Energieverbrauch: Es gibt viele Herausforderungen in der Farbversorgung einer Lackieranlage. Erfahren Sie, wie das Farbversorgungssystem von Dürr Energie und Ressourcen schont, Kosten einspart und zu einer hohen Beschichtungsqualität beiträgt.
Jetzt auf das Farbversorgungssystem von Dürr umsteigen
ANZEIGE
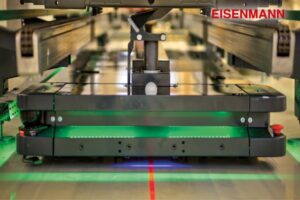
StoreMover ermöglicht flexibel skalierbare Flächenspeicher
Der StoreMover von Eisenmann basiert auf der speziell für die Karosserielackierung konstruierten VarioMover-Fördertechnologie. Ergänzt durch eine zusätzliche Hubeinheit entsteht ein maximal skalierbarer Flächenspeicher, der beliebig freie Flächen nutzt und somit Flexibilität bei Flächenverlagerungen und Kapazitätsanpassungen schafft – bei gleichzeitigem Zugriff auf jede eingelagerte Karosse.
Jetzt kontaktieren
Zerstäuber richtig auswählen
Die Auswahl der richtigen Technik (Zerstäubungsverfahren, Strahlformung etc.) für die Spritzlackierung ist an viele Randbedingungen geknüpft. Das Fraunhofer IPA bietet jetzt eine Checkliste für die Suche nach der passenden Kombination.
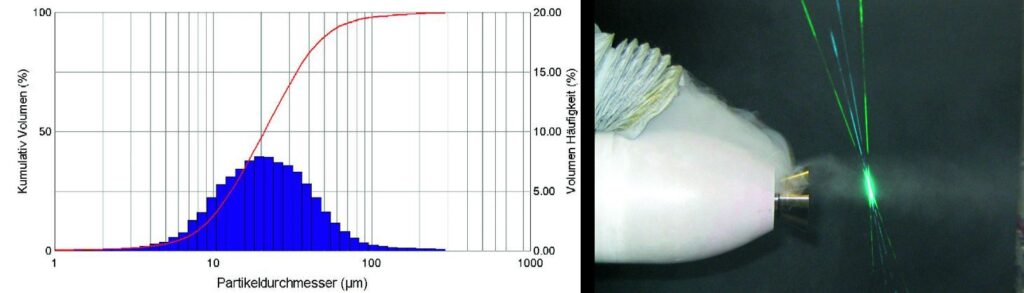
Bei der Bewertung der Spritztechnik ist eine Reihe an Kriterien zu berücksichtigen. So geht es zum Beispiel darum, welche Eigenschaften für die jeweilige Anwendung angestrebt werden und welche Randbedingungen gegeben sind. Das Fraunhofer IPA empfiehlt, basierend auf den Erfahrungen unterschiedlicher Projekte, eine an die Anwendung angepasste Checkliste.
Der Materialverbrauch in der Spritzlackierung wird durch den Auftragswirkungsgrad (AWG) bestimmt. Der eigentliche AWG ergibt sich aus dem Spritzgerät an einem gegebenen Arbeitspunkt und für einen Lack für eine gedachte unendlich große Fläche gemäß DIN EN 13 966-1.
Entscheidend ist aber auch die Werkstückgeometrie. Der AWG steht in engem Zusammenhang mit dem Spritzverfahren. So hat ein Airless-Zerstäuber typischerweise einen besseren AWG als ein pneumatischer Zerstäuber. Dieses Verfahren ist jedoch hinsichtlich der Qualität der Beschichtung nicht unbedingt geeignet, da es oftmals zu ungleichmäßiger Schichtdicke kommt.
In BESSER LACKIEREN 5/2024 finden Sie weitere Informationen zur Checkliste.
Zum Netzwerken:
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA, Stuttgart, Dr. Michael Hilt, Tel. +49 711 970-3820, michael.hilt@ipa.fraunhofer.de
Dr. Oliver Tiedje, Tel. +49 711 970-1773, oliver.tiedje@ipa.fraunhofer.de