Expertennetzwerk 3. Prozesse & Verfahren Effektive Prüftechniken
Der neue zyklische Korrosionswechseltest (ab 2024)
Von VDA 233-102 über DIN 55635 zur DIN EN ISO 11997-3:2023
Der zyklische Korrosionswechseltest für die Prüfung von Werkstoffen und Bauteilen im Automobilbau wurde im Januar 2024 als ISO-Norm „Beschichtungsstoffe – Bestimmung der Beständigkeit bei zyklischen Korrosionsbedingungen – Teil 3: Prüfung von Beschichtungssystemen auf Werkstoffen und Bauteilen im Automobilbau (ISO 11997-3:2022); DIN EN ISO 11997-3:2023“ in die Normenreihe der zyklischen Korrosionswechseltests aufgenommen. Damit wurde die vom VDA/VDEh-Arbeitskreis gemeinsam erarbeitete Prüfvorschrift VDA 233-102 [1] bzw. Prüfblatt SEP 1850 [2] auf internationaler Ebene als Prüfstandard anerkannt und als Stand der Technik etabliert. Im Wechseltest nach DIN EN ISO 11997-3 werden Proben mittels Salzsprühnebel, Feuchte- und Temperaturrampen geprüft, um praxisnahe Korrosionsbilder bei gängigen beschichteten Substraten wie Stahl, verzinkter Stahl und Aluminium zu erhalten.
Historie
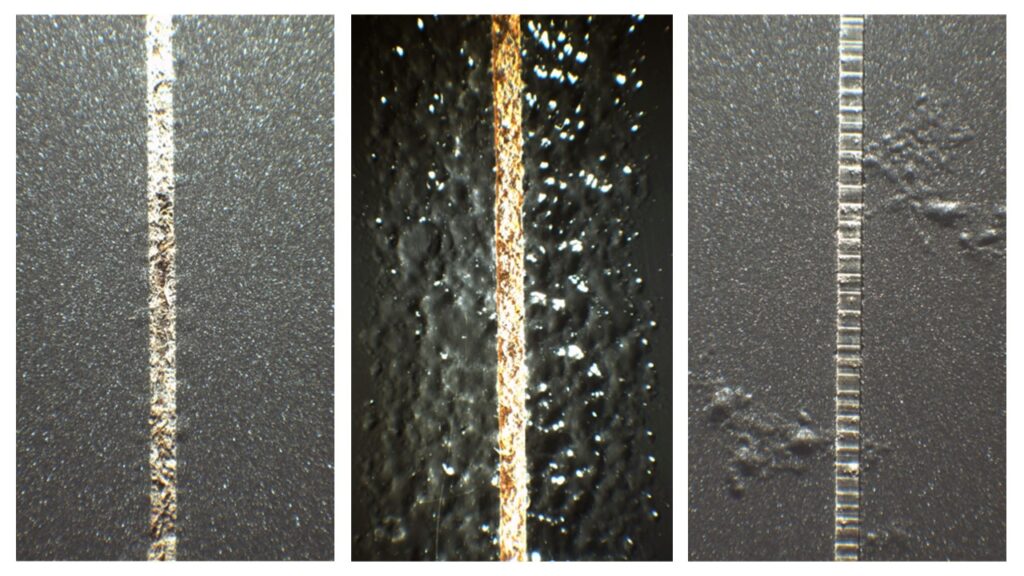
Bereits im Jahr 2007 wurde die Unzulänglichkeit bisheriger Korrosionsprüfverfahren für unterschiedliche Werkstoffe im Automobilbau diskutiert und adäquate Korrosionsprüfungen, vor allem für Zinksubstrate, gefordert [3]. Aufgrund dieser Unzulänglichkeit des bisherigen üblicherweise angewendeten zyklischen Korrosionswechseltest VDA 621-415 resp. DIN EN ISO 11997-1 Zyklus B zur Untersuchung der Korrosionsbeständigkeit von beschichteten Werkstoffen oder Bauteilen in der Automobilindustrie bildete sich ein VDA/VDEh-Arbeitskreis. Um der Unzulänglichkeit des bisherigen Prüfverfahrens Abhilfe zu schaffen, wurde mittels Wetterdaten und Beobachtungen im Feld ein neuer zyklischer Korrosionswechseltest erarbeitet, entsprechende Korrosionsprüfkammern konstruiert und die Prüfvorschrift in Ringversuchen evaluiert [4-7]. Im Jahr 2013 wurde der neue zyklische Korrosionswechseltest als Prüfvorschrift VDA 233-102 resp. SEP 1850 veröffentlicht. 2019 konnte die Prüfvorschrift in eine nationale DIN-Norm (DIN 55635) überführt werden. Diese wurde schließlich im Januar dieses Jahres als DIN EN ISO 11997‑3:2023 veröffentlicht [8]. Damit konnte der zyklische Korrosionstest, der als zeitraffende Korrosionsprüfung von beschichteten Werkstoffen, bisher die beste Übereinstimmung mit Beobachtungen im Feld für unterschiedlichste Substratmaterialien zeigt, als internationaler Standard etabliert werden (Abbildung 1).
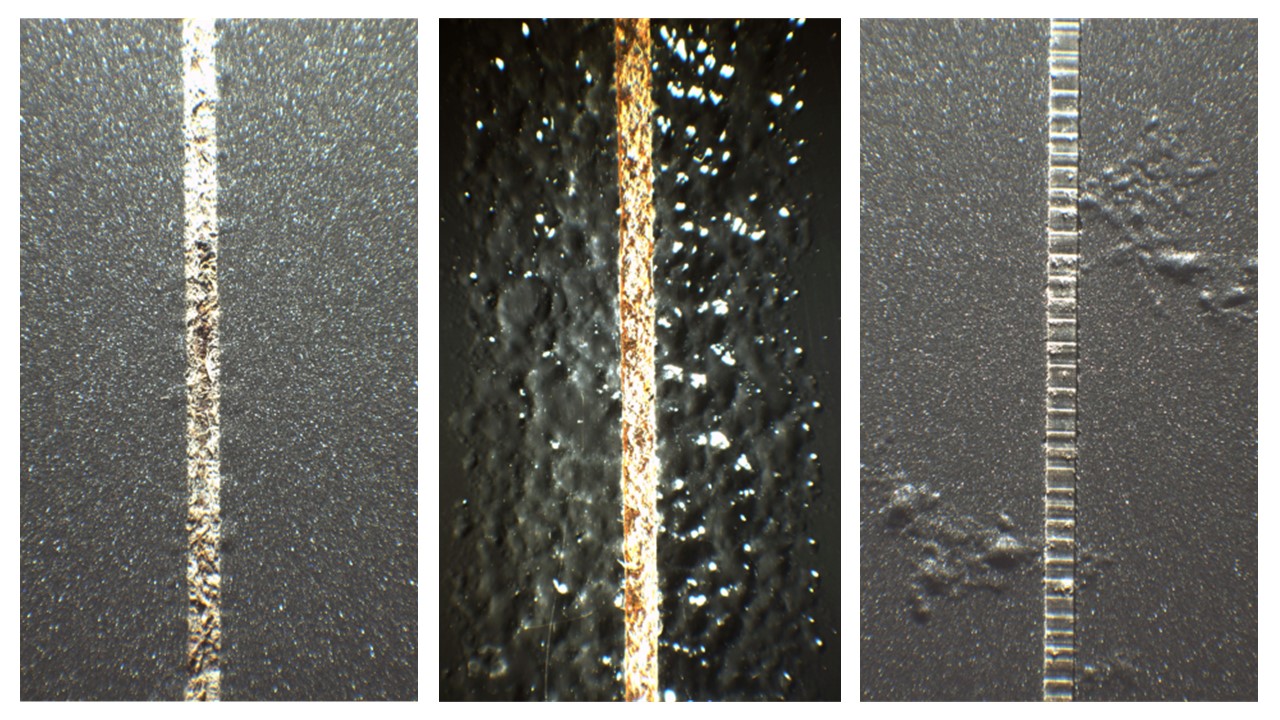
Abbildung 1:Korrosion ausgehende von einem Ritz auf Stahl (links), verzinktem Stahl (Mitte) und Aluminium (rechts) nach 6 Wochen zyklischer Korrosionsprüfung nach DIN EN ISO 11997-3 (Quelle: IPA)
Proben
Nach DIN EN ISO 11997-3 werden beschichtete Substrate geprüft. Es können Prüfbleche oder Bauteile bzw. Bauteilabschnitte geprüft werden. Üblicherweise werden mindestens 3 Prüfbleche oder Bauteile pro Beschichtungsaufbau geprüft, um eine aussagekräftige Bewertung zu erhalten. Bei kleineren Bauteilen kann es sinnvoll sein bis zu 10 Proben pro Beschichtungsaufbau zu prüfen.
Prüfbedingungen
Der Prüfzyklus von einer Woche besteht aus drei verschiedenen Tageszyklen. Die Tageszyklen beinhalten verschiedene Feuchte und Temperaturphasen, sowie eine Salzsprühphase (Abbildung 2):
- Tageszyklus A: ohne Einfrierphase, mit 3 h Salzsprühphase (1%-ige NaCl-Lösung)
- Tageszyklus B: ohne Einfrierphase, ohne Salzsprühen, mit Beurteilungsphase
- Tageszyklus C: mit Einfrierphase, ohne Salzsprühen
Geprüft wird in Wochenzyklen mit der Reihenfolge der Tageszyklen: B-A-C-A-B-B-A. (vgl. „Der VDA-Korrosionswechseltest VDA 233 102“)
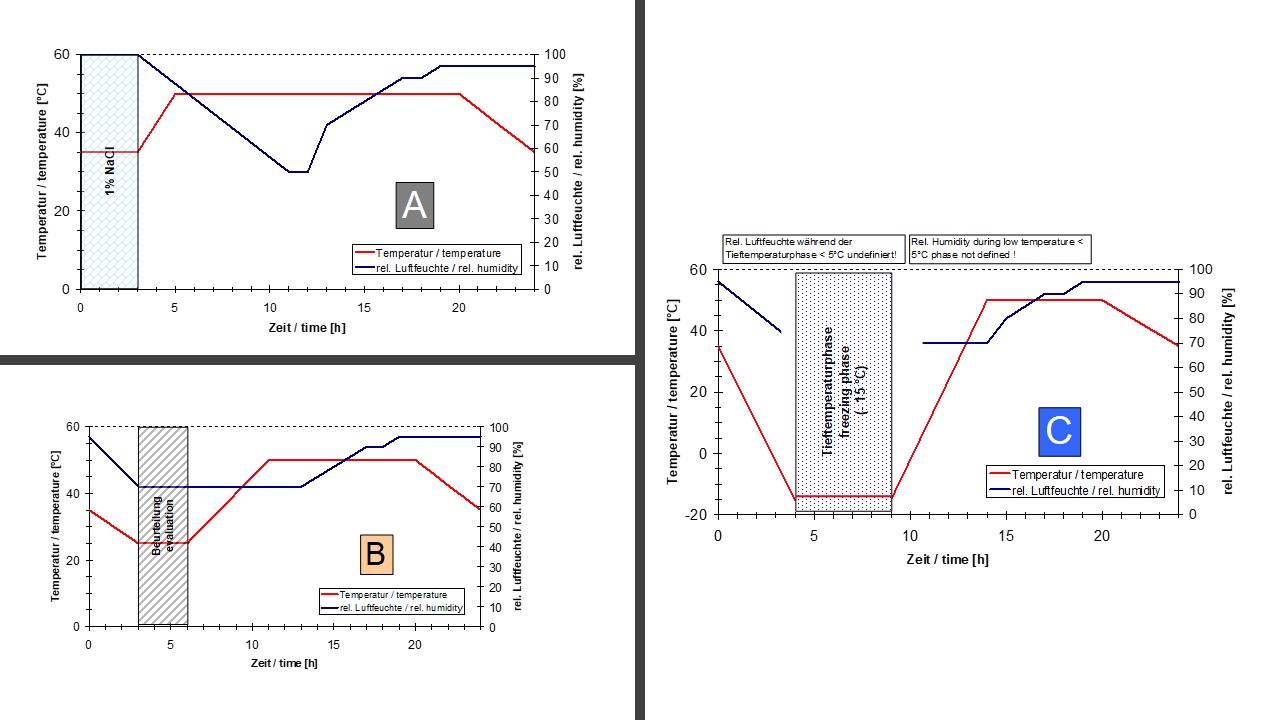
Abbildung 2: grafische Darstellung der Tageszyklen A, B und C des Wechseltests (Quelle: VDA 233-102:2013)
Durchführung der Prüfung
Benötigte Materialien und Geräte:
- Natriumchloridlösung (Konzentration:10g/l)
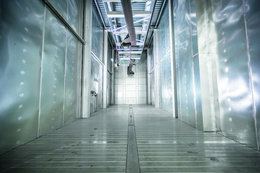
- Korrosionsprüfkammer nach DIN EN ISO 11997-3 (Abbildung 3)
- Probenständer mit 20° Neigung zur Senkrechten oder Probenhalterungen für Bauteile
- Ritzstichel und Lineal
- Klebeband oder Korrosionsschutzlack
- Schichtdickenmessgerät
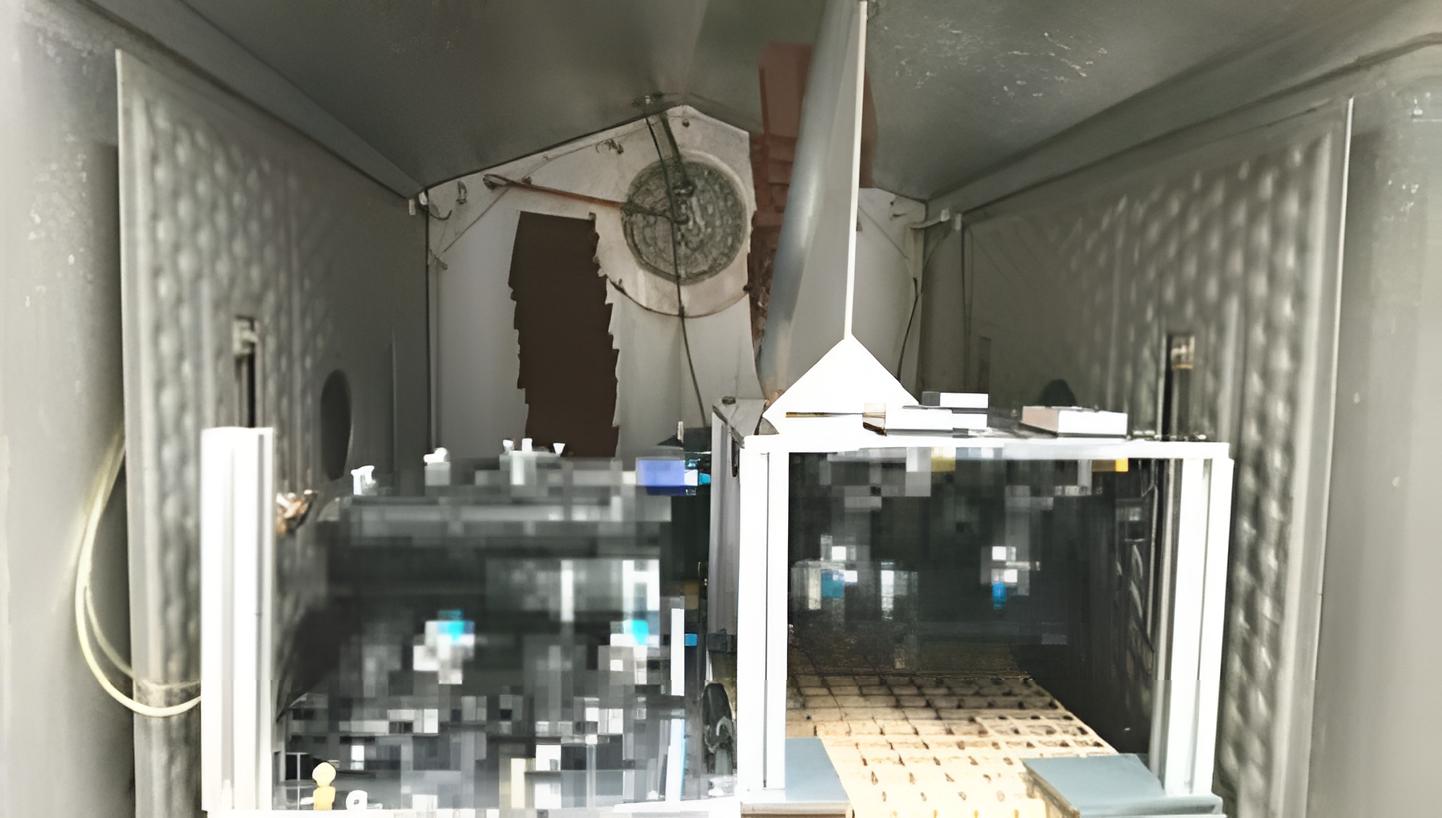
Abbildung 3: Korrosionsprüfkammer nach DIN EN ISO 11997-3 (Quelle: IPA)
Besitzen die Proben nicht beschichtete Bereiche, die während der Prüfung vor Korrosion geschützt werden müssen, können diese mittels Klebeband oder Korrosionsschutzlack vor der Prüfung geschützt werden. Diese Bereiche werden bei der Bewertung der Proben nach Beendigung der Prüfung nicht berücksichtigt.
Vor der Prüfung wird in der Regel an den Proben eine künstliche Verletzung der Beschichtung angebracht, zumeist in Form eines Ritzes nach ISO 17872 (z.B. mittels eines Ritzstichels nach Sikkens). Beim Anbringen des Ritzes ist darauf zu achten, dass dieser mit gleichmäßiger Kraft bis zum Substrat ausgeführt wird und nach Möglichkeit eine Ritzlänge von mind. 10 cm besitzt. Andere Verletzungen wie Steinschlag nach ISO 20567-1 oder Gitterschnitt nach ISO 2409 oder Verletzungen nach Vereinbarung sind ebenfalls möglich.
In vielen Fällen soll nach der Korrosionsprüfung die Haftung mittels Gitterschnitt bestimmt werden. Falls dies der Fall ist, muss zuvor die Schichtdicke ermittelt werden. (s. Fachartikel Gitterschnitt oder Fachvideo „Gitterschnitt“)
Die zu beurteilende Fläche mit der Verletzung wird in einem Winkel von 20° zur Vertikalen in der Prüfkammer angeordnet, so dass der Ritz auf der Probe vertikal verläuft. Bei der Prüfung mehrerer Prüflinge ist darauf zu achten, dass sich die Proben nicht gegenseitig vom Sprühnebel abschirmen oder die Lösung, von weiter obenliegenden Proben, auf untenliegende Proben tropfen kann.
Werden Bauteile geprüft, wird oftmals die Prüfung in Einbaulage gefordert. Bei komplexen Bauteilen kann es sinnvoll sein, mehrere Bauteile in unterschiedlichen Prüflagen parallel zu prüfen. Es muss darauf geachtet werden, dass keine Soleansammlung auf den Proben entstehen kann.
Entsprechend der Norm wird 3 ml/h + 1 ml/h Salzsprühnebel versprüht. Die Natriumchloridkonzentration wird auf 10 g/l + 1 g/l und einem pH-Wert zwischen 6,5 und 7,2 eingestellt. Die Temperatur und Feuchte Zyklen sowie die Phase des Salzsprühens werden in der Gerätesoftware programmiert und im Gerät aufgezeichnet.
Die Prüfung startet mit Tageszyklus B. In der Begehungsphase im Tageszyklus B kann die Prüfkammer geöffnet werden, um die Proben zu beurteilen. Neue Proben dürfen nur im Ersten Tageszyklus B des einwöchigen Zyklus (BACABBA) eingebracht werden. Die übliche Prüfdauer für Beschichtungen beträgt 6 Wochen. Für Anwendungen in Bereichen mit schwacher korrosiven Belastung können kürzere Dauern von 2 oder 3 Zyklen geprüft werden (z.B. Automobilinterieur). Für hohe Korrosionsanforderungen kann auch eine länger Prüfdauer von 12 oder 18 sinnvoll sein.
Wie bei anderen Prüfungen in Korrosionsprüfkammern muss die Kammer überwacht werden. Hierzu werden die Prüfparameter regelmäßig überprüft. Durch die interne Regelsoftware wird die Feuchte und Temperatur kontinuierlich überwacht. Eine externe Überprüfung mindestens einmal im Jahr ist ratsam, um die Funktion der Sensoren zu überprüfen. Wie beim Salzsprühnebeltest werden die Salzsprühmenge, der Salzgehalt der aufgefangenen Sprühmenge und der pH-Wert bei Neustart des Gerätes und in regelmäßigen Abständen überprüft. Ebenso wird die Korrosivität der Kammer in regelmäßigen Abständen mittels Abtragsrate bestimmt. Hierzu werden Referenzproben der Stahlsorte CR4 nach ISO 3574 mit einer Rautiefe Ra= 0,9 + 0,2 µm für einen Zyklus, zwei oder drei Zyklen mit belastet und deren Abtragsrate bestimmt.
Bewertung der Proben
Nach Ende der Prüfdauer werden die Proben aus der Prüfkammer entnommen und unter fließendem Wasser abgespült, um Salzreste zu entfernen. Bei starken Rostspuren kann ein weicher Schwamm zur Reinigung verwendet werden, um die Veränderungen der Oberfläche beurteilen zu können. Veränderungen werden nach DIN EN ISO 4628-1, -2, -3, -4, und -5, -8 beurteilt. Korrosionserscheinungen ausgehend von einer Verletzung werden nach DIN EN ISO 4628 -8 und 10 beurteilt.
Die Auswertung nach DIN EN ISO 4628-1, -2, -3, -4, -5 und -8 erfolgt analog zur Auswertung nach Belastung mit Salzsprühnebel. (s. Artikel Salzsprühnebel) Wenn Filiformkorrosion auftritt, wird diese nach DIN EN ISO 4628-10 bewertet (Abbildung 3).
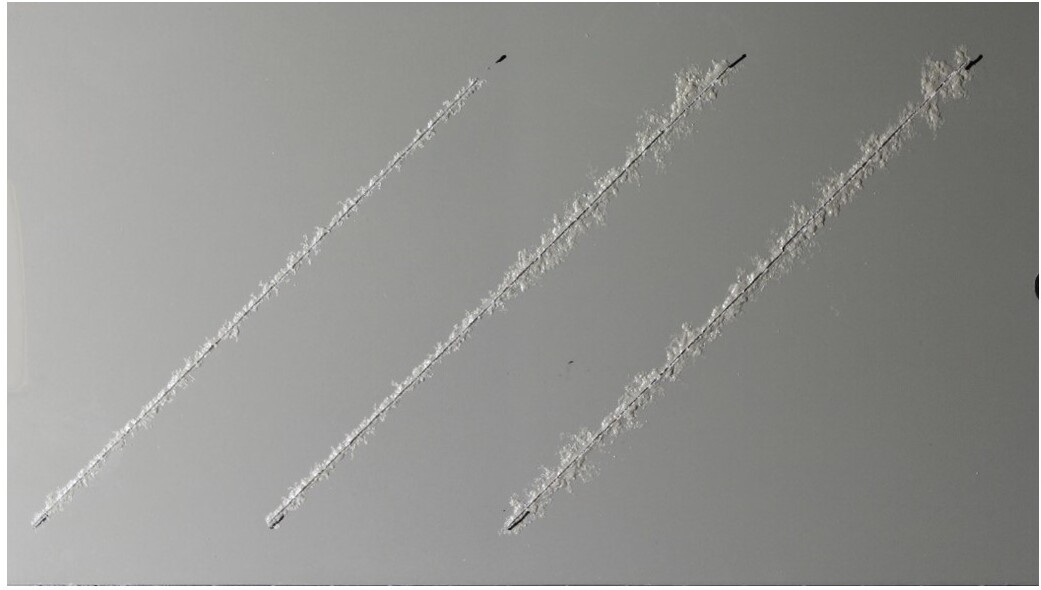
Abbildung 3: Filiformkorrosion auf Aluminium. Die Filiformfäden breiten sich entlang der Walzrichtung aus (Quelle: IPA)
Bei der Auswertung von Filiformkorrosion gibt es abhängig von der Gleichmäßigkeit der Korrosionserscheinungen zwei Auswerteverfahren (Abbildung 4). Bei gleichmäßiger Fadenlänge wird der maximale Abstand des längsten Fadens senkrecht zum Ritz auf der rechten (Lr) und auf der linken Seite (Ll) in mm bestimmt. Daraus wird die Länge des längsten Faden L berechnet. Zudem wird M, die Länge der häufigsten Fäden, gemessen. Dies erfolgt ebenfalls auf der rechten (Mr) und linken Seite (Ml) des Ritzes getrennt und M wird aus dem Mittelwert berechnet.
Ist die Filiformkorrosion unregelmäßig, wird die längste Fadenlänge L analog zur gleichmäßigen Filiformkorrosion bestimmt. Zur Bestimmung der häufigsten Fadenlänge M, wird entlang des Ritzes die Filiformkorrosion in Abschnitte unterteilt, in denen die Filiformkorrosion gleichmäßig ist. Jeder dieser Abschnitt wird separat ausgewertet. Dabei können die Abschnitte rechts und links des Ritzes unterschiedlich lang sein. Aus den Messwerten wird über folgende Gleichungen ein Mittelwert für rechts und links vom Ritz bestimmt:
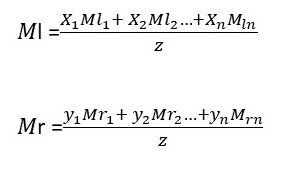
Aus diesen Werten wird M, die häufigste Fadenlänge, berechnet. Im Bericht wird der längste Faden und der häufigste Faden angegeben. Beispiel: L5/M3. Das bedeutet, dass die Länge des längsten Fadens 5 mm und die häufigste Menge von Fäden 3 mm beträgt.
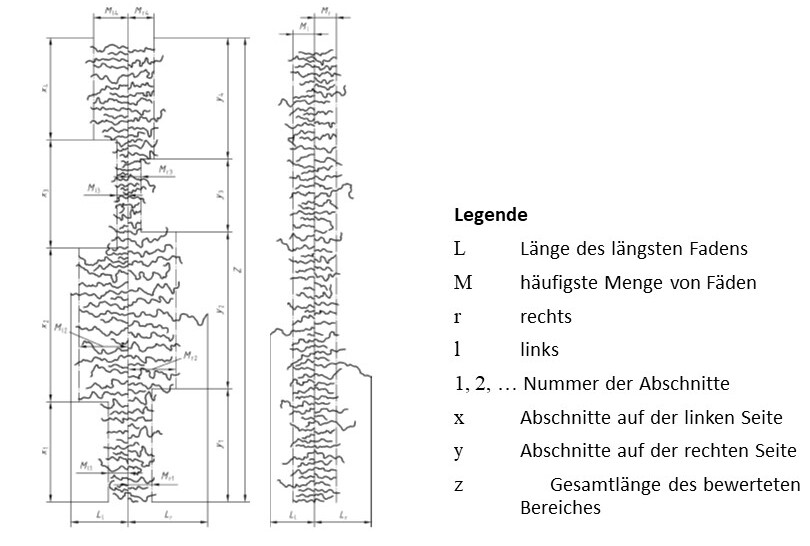
Abbildung 4: Bestimmung der Länge L des längsten Fadens und der häufigsten Menge M von Fäden nach DIN EN ISO 4628-10 (Quelle: DIN EN ISO 4628-10:2022)
In manchen Fällen ist die Filiformkorrosion aufgrund ihrer feinen Fäden visuell kaum erkennbar. Hier kann es hilfreich sein Verfahren zur digitalen Auswertung zu verwenden, um die Korrosionserscheinung besser sichtbar zu machen (Abbildung 5).
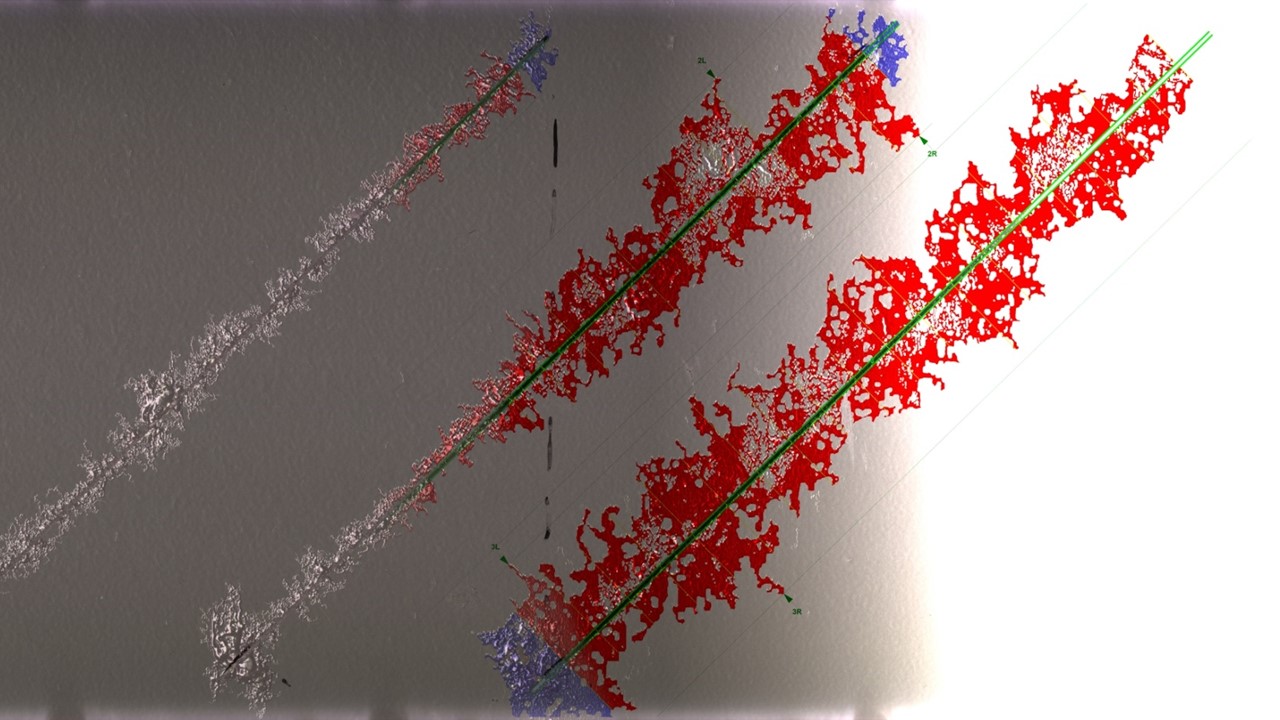
Abbildung 5: Beispiel einer digitalen Korrosions¬auswertung von Filiformkorrosion (Quelle: IPA)
Unsachgemäße Anwendung: s. Artikel Salzsprühnebel
Literatur:
[1] VERBAND DER AUTOMOBILINDUSTRIE E. V. (VDA), Prüfblatt VDA 233-102, Berlin, 2013
[2] STAHL-EISEN-Prüfblatt SEP 1850, Verlag Stahleisen GmbH, Düsseldorf, Mai 2013
[3] C. Schmidt: „Porsche seit über 30 Jahren Vollverzinkung. Gibt es angemessene Korrosionsprüfungen für Zink?“. Atotech Zink Event 2007, Rügen 07.09.2007
[4] K.H. Stellnberger, G. Luckeneder: VDA/VDEh-Arbeitskreis „Laborwechselklimaprüfung für die Automobilindustrie“, Linz, 2008
[5] K.H. Stellnberger: „Mit neuem praxisnahen Wechselklimatest kann die Autoindustrie schneller beurteilen“, Besser lackieren 12 (2010), 2. Juli 2010, 10
[6] U. Christ: „Kurzzeittests zur Prüfung des Korrosionsschutzvermögens von organischen Beschichtungen – Möglichkeiten und Grenzen“. 4. Korrosionsschutz-Symposium der Techn. Akademie Wuppertal (TAW), 25.–27.05.2011, Trent, Rügen
[7] C. Bauder, U. Christ, R. Nothhelfer-Richter, Einfluss von Zinkphosphatier-Ersatztechnologien auf neuen und klassischen Stahl-Substratoberflächen im Automobilbau auf den Korrosionsschutz im Multi-Metall-Verbund, FOSTA-Projekt P 906, Verlag und Vertriebsgesellschaft mbH, Düsseldorf 2016
[8] DIN EN ISO 11997-3:2023