Expertennetzwerk 3. Prozesse & Verfahren Lackiergeräte und Anlagentechnik
Elektrostatisches Lackieren
Grundprinzip, Vorteile und Einsatzgrenzen der elektrostatischen Lackierung
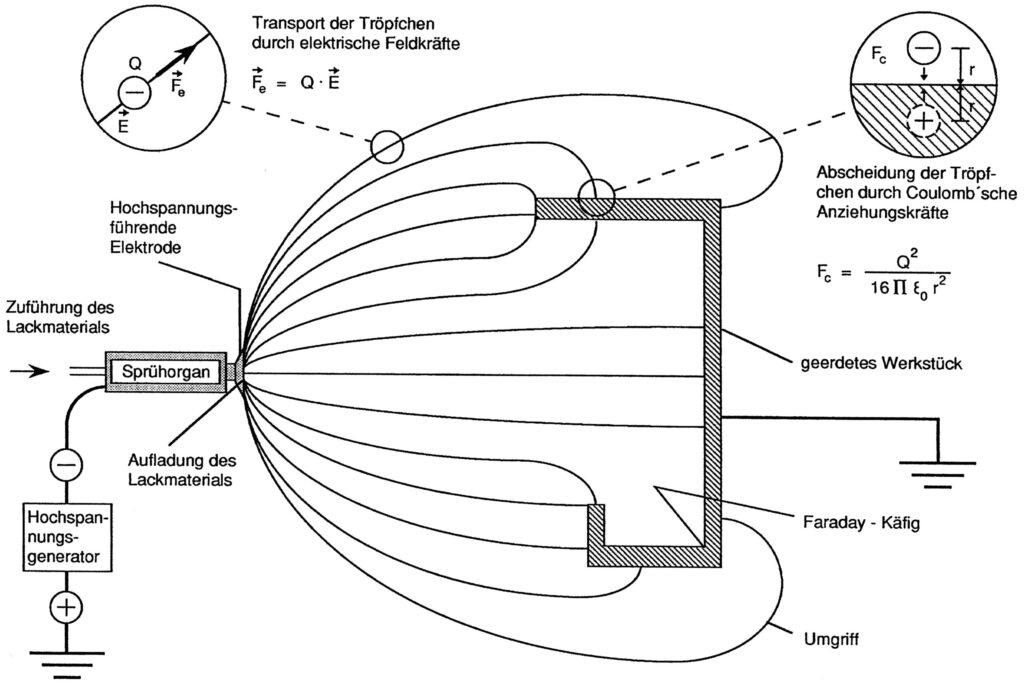
Die unterschiedlichen heute eingesetzten elektrostatischen Lackierverfahren weisen das gemeinsame Grundprinzip auf, dass zwischen dem an Hochspannung liegenden Sprühorgan und dem an Erdpotenzial liegenden Werkstück ein elektrisches Feld erzeugt wird (siehe Abb.). Die Aufladung Q der (je nach Verfahren auf unterschiedliche Art und Weise erzeugten und aufgeladenen) Lacktröpfchen bewirkt, dass diese auf das Werkstück gerichtete Feldkräfte Fe erfahren, wobei insbesondere auch kleine Tröpfen vermehrt auf das Werkstück gelenkt werden. Unmittelbar an der Werkstückoberfläche werden zugleich die Coulomb’schen Anziehungskräfte Fc zwischen den Tröpfchenladungen und ihren influenzierten Spiegelladungen wirksam und führen zur Abscheidung der Tröpfchen.
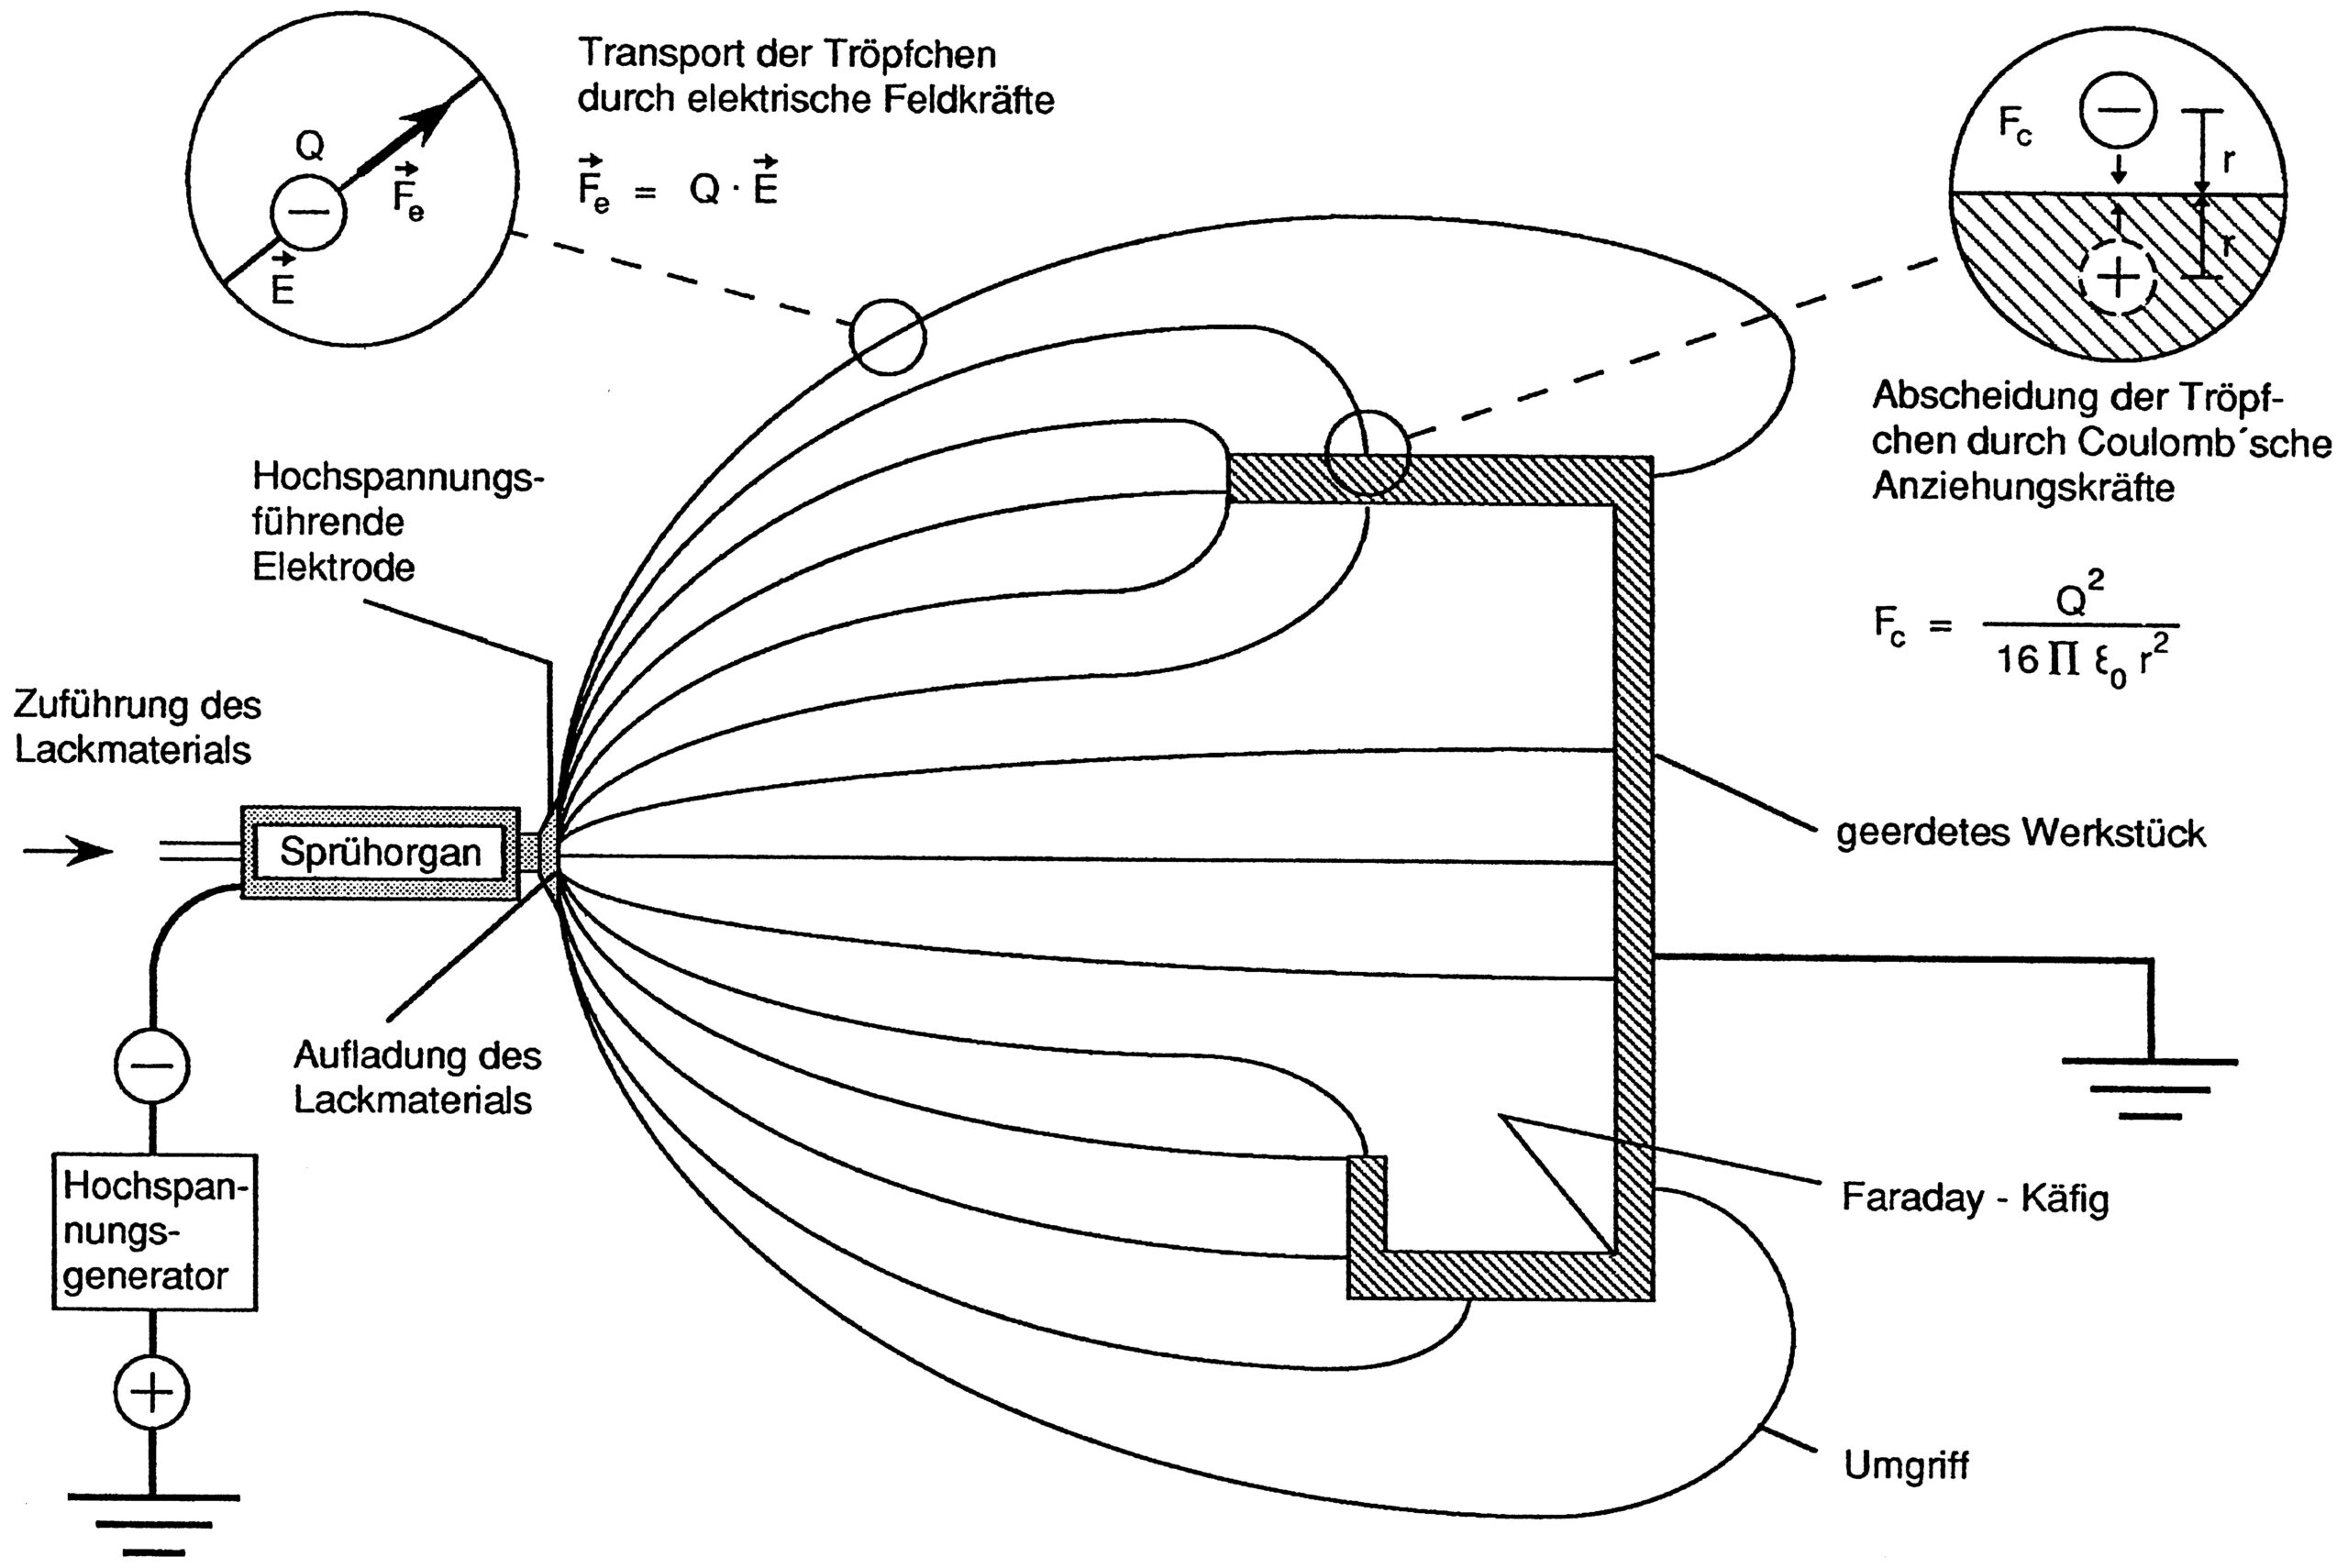
Die zum Werkstück gerichteten elektrischen Feldkräfte reduzieren den Lacknebelverlust (Overspray) und führen so zu entscheidenden Vorteilen des elektrostatischen Lackierens gegenüber dem konventionellen Spritzlackieren:
- geringerer Lackmaterial- bzw. Lösemittelverbrauch und weniger VOC-Emissionen,
- geringerer Lackschlammanfall bzw. Trockenfilterabfall und dadurch geringere Entsorgungskosten,
- geringere Kabinenverschmutzung mit Lacknebel,
- gleichmäßigerer Lackauftrag sowie
- stärkere Abscheidung auch des Tröpfchen-Feinanteils.
Der charakteristische „elektrostatische Umgriff“ verbessert zudem in vielen Fällen die Automatisierbarkeit der Lackapplikation bzw. ermöglicht eine schnellere vollständige Lackierung.
Im Zusammenhang mit der Ausbildung des elektrischen Feldes auf der Werkstückoberfläche ergeben sich jedoch auch charakteristische Grenzen der elektrostatischen Lackierung:
- die Überbeschichtung bzw. Läufergefahr an Werkstückkanten und vorstehenden Werkstückbereichen,
- die ungenügende Lackabscheidung in elektrisch abgeschirmten Werkstückbereichen („Faraday-Käfig“), d. h. in Innenecken, hinterzogenen Kanten und Hohlräumen sowie
- die zu geringe Lackabscheidung auf Substraten, die wegen unzureichender elektrischer Leitfähigkeit nicht hinreichend geerdet werden können (z.B. Kunststoff- und Holzteile) und deshalb spezifische Lösungen erfordern, wie die Präparierung der Oberfläche, die leitende Hinterlegung oder die Lackierung ausgehend von der geerdeten Aufhängung.
Die unterschiedlichen elektrostatischen Lackierverfahren im Überblick
Grundsätzlich zu unterscheiden ist zwischen den
- elektrostatisch zerstäubenden Lackierverfahren, bei denen sowohl die Lackzerstäubung und -aufladung als auch der Transport der Lacktröpfchen zum Werkstück allein durch elektrische Feldkräfte erfolgt und den
- elektrostatisch unterstützten Lackierverfahren, die denen die Lackzerstäubung durch mechanische Kräfte erfolgt, d.h. mittels Hochrotationszerstäubung, Druckluftzerstäubung oder hydraulischer Zerstäubung (Airless®). Die Aufladung des Lacks erfolgt beim Kontakt mit dem hochspannungsführenden Sprühorgan (Kontaktaufladung, auch Leitungsaufladung, Innenaufladung oder Direktaufladung genannt) bzw. durch „Ionisationsaufladung“ (auch Außenaufladung genannt) der bereits erzeugten Lacktröpfchen. Das zwischen dem Sprühorgan und dem Werkstück erzeugte elektrische Feld unterstützt den Transport der Lacktröpfchen zum Werkstück.
Elektrostatisch zerstäubende Lackierverfahren
Bei diesen rein elektrostatischen Verfahren wird der Lack als dünner Film zur Kante einer hochspannungsführenden geraden Schiene („elektrostatischer Sprühspalt“) oder einer rotierenden Glocke bzw. Scheibe geführt. Die Rotation sorgt für eine gleichmäßige Verteilung des Lackmaterials an der Kante. Das zwischen der hochspannungsführenden Kante und dem geerdeten Werkstück erzeugte elektrische Feld bewirkt über die an der Kante auf die Lackfilmoberfläche einwirkenden hohen Feldkräfte einen charakteristischen „Zerwellprozess“, der schließlich zu elektrisch aufgeladenen Lacktröpfchen führt. Der Tröpfchentransport zur Werkstückoberfläche erfolgt ebenfalls allein durch elektrische Feldkräfte. Elektrostatisch nicht zerstäubbar sind sowohl sehr gering leitende als auch hochleitfähige Lacke, z. B. Wasserlacke. Vor allem diese Einschränkung hat dazu geführt, dass die elektrostatisch zerstäubenden Verfahren trotz ihres extrem hohen Auftragswirkungsgrades heute nur noch in geringem Umfang für spezielle Aufgaben eingesetzt werden, insbesondere in Form des manuell geführten elektrostatischen Glockenzerstäubers zur nahezu oversprayfreien Lackierung beispielsweise von Drahtwaren und filigranen Werkstücken (siehe Abb.).
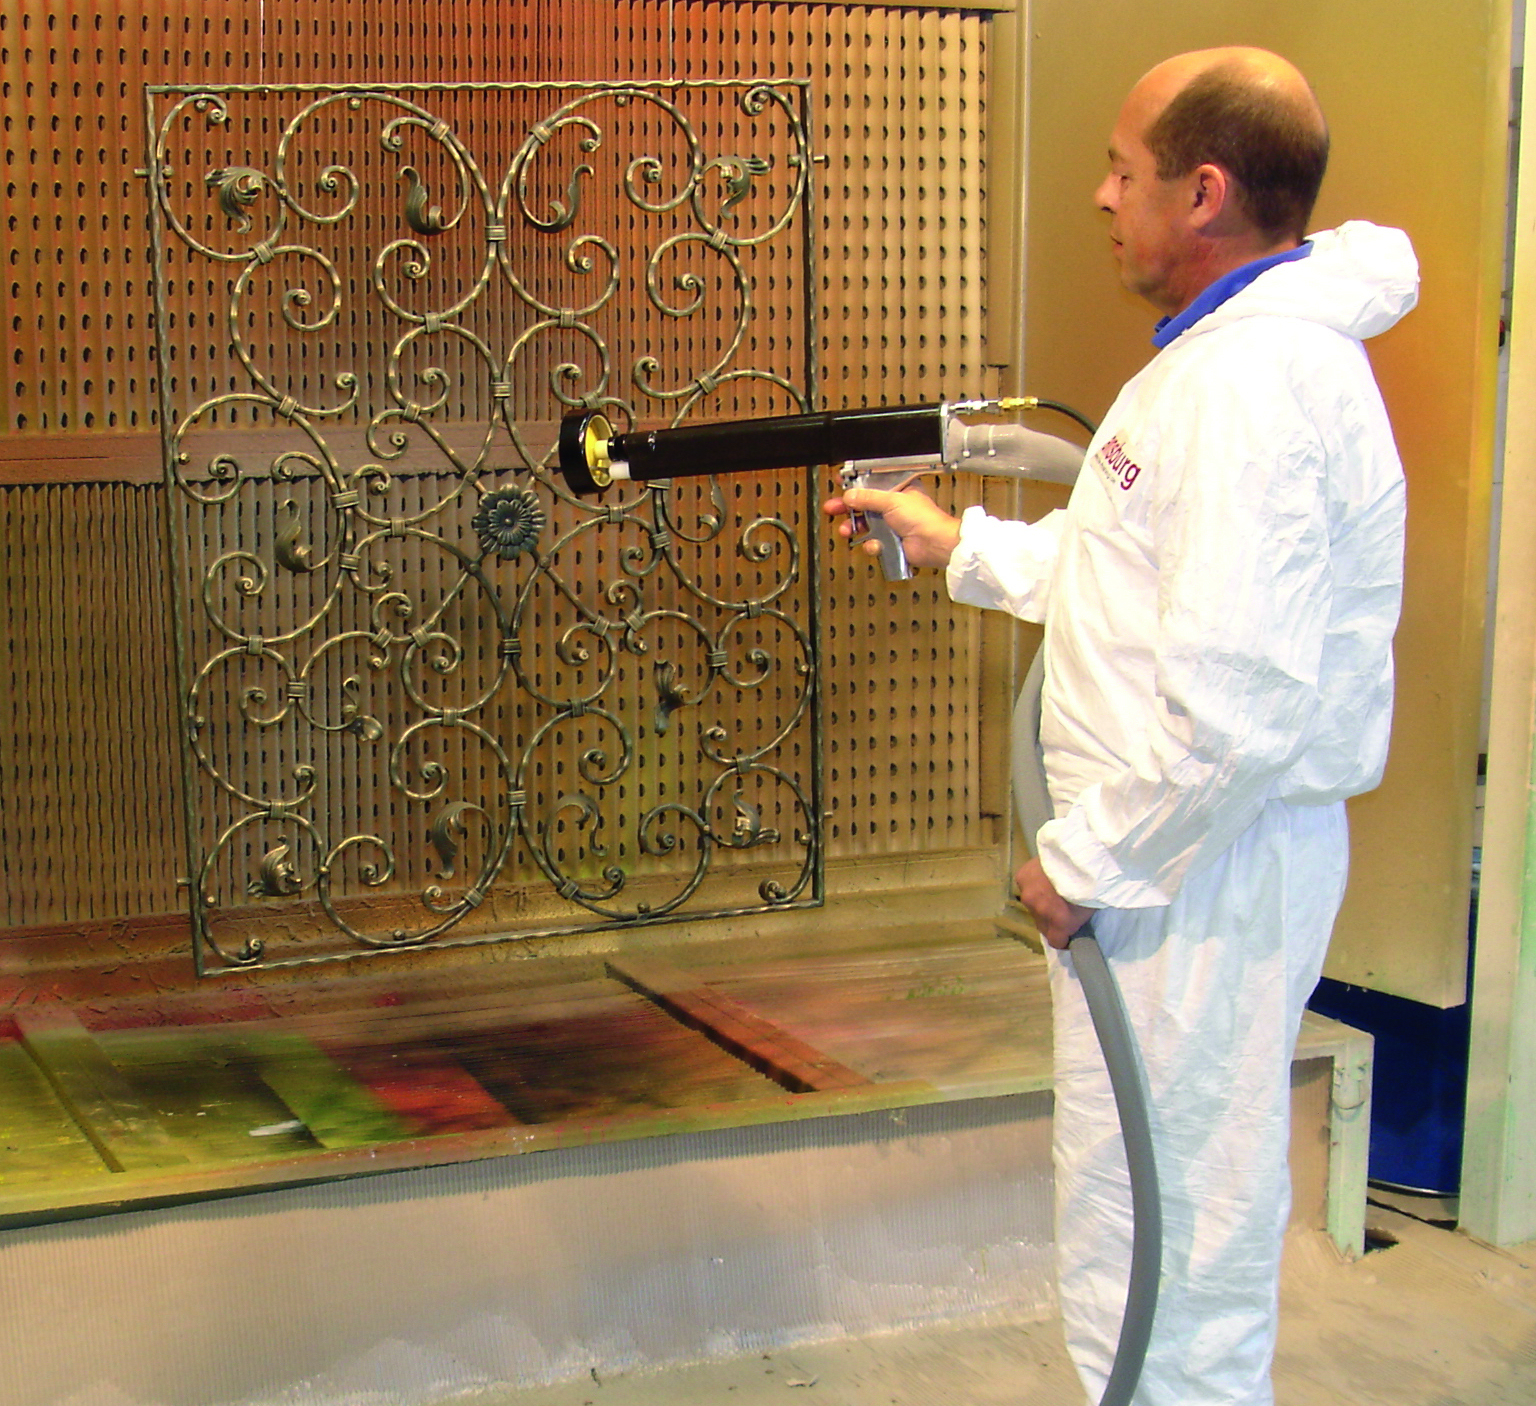
Elektrostatischer Glockenzerstäuber (Quelle: Finishing Brands Germany)
Elektrostatisch unterstützte Lackierverfahren
Elektrostatisch unterstützte Hochrotationsverfahren
Die Zerstäubung erfolgt bei den Hochrotationsverfahren durch mechanische Kräfte, indem der Lack von der Kante einer mit hoher Geschwindigkeit rotierenden Glocke bzw. Scheibe tangential abgeschleudert und durch den Luftwiderstand „zerrieben“ wird. Je nach Drehzahl sind hohe Zerstäubungsfeinheiten erzielbar, so dass auch sehr hohe optische Qualitätsanforderungen an die Beschichtung erfüllt werden können. Da die mechanische Hochrotationszerstäubung nahezu unabhängig von den elektrischen Lackeigenschaften ist, sind diese Verfahren gegenüber den elektrostatisch zerstäubenden Glocken bzw. Scheiben bezüglich der Lackmaterialarten und der Durchsatzmengen wesentlich flexibler. Allerdings werden deren sehr hohe Werte des Auftragswirkungsgrades nicht erreicht.
- Bei den elektrostatisch unterstützten Hochrotationsglocken erfolgt die Aufladung des Lacks beim Kontakt mit der an Hochspannung liegenden Glocke bzw. durch „Ionisationsaufladung“ der Lacktröpfchen bei geerdeter Glocke (siehe hierzu Abschnitt „Elektrostatische Applikation von Wasserlacken“). Die untere Abbildung zeigt, wie sich mittels der „Lenkluft“, die aus ringförmig hinter der Glocke angeordneten Luftbohrungen ausströmt, die Sprühstrahlbreite steuern lässt. Der mittels eines hohen Lenkluft-Volumenstroms stark konzentrierbare Sprühstrahl eignet sich auch zum Lackieren bei abgeschalteter Hochspannung. Bei komplizierten Lackieraufgaben, z. B. der Karosserie-Innenlackierung lassen sich so klassische Druckluft-Spritzpistolen ersetzen und dadurch Lacknebelverluste reduzieren. Elektrostatisch unterstützte Hochrotationsglocken werden heute in großem Umfang zur robotergeführten Karosserielackierung eingesetzt. Ein Beispiel zeigt das Video .
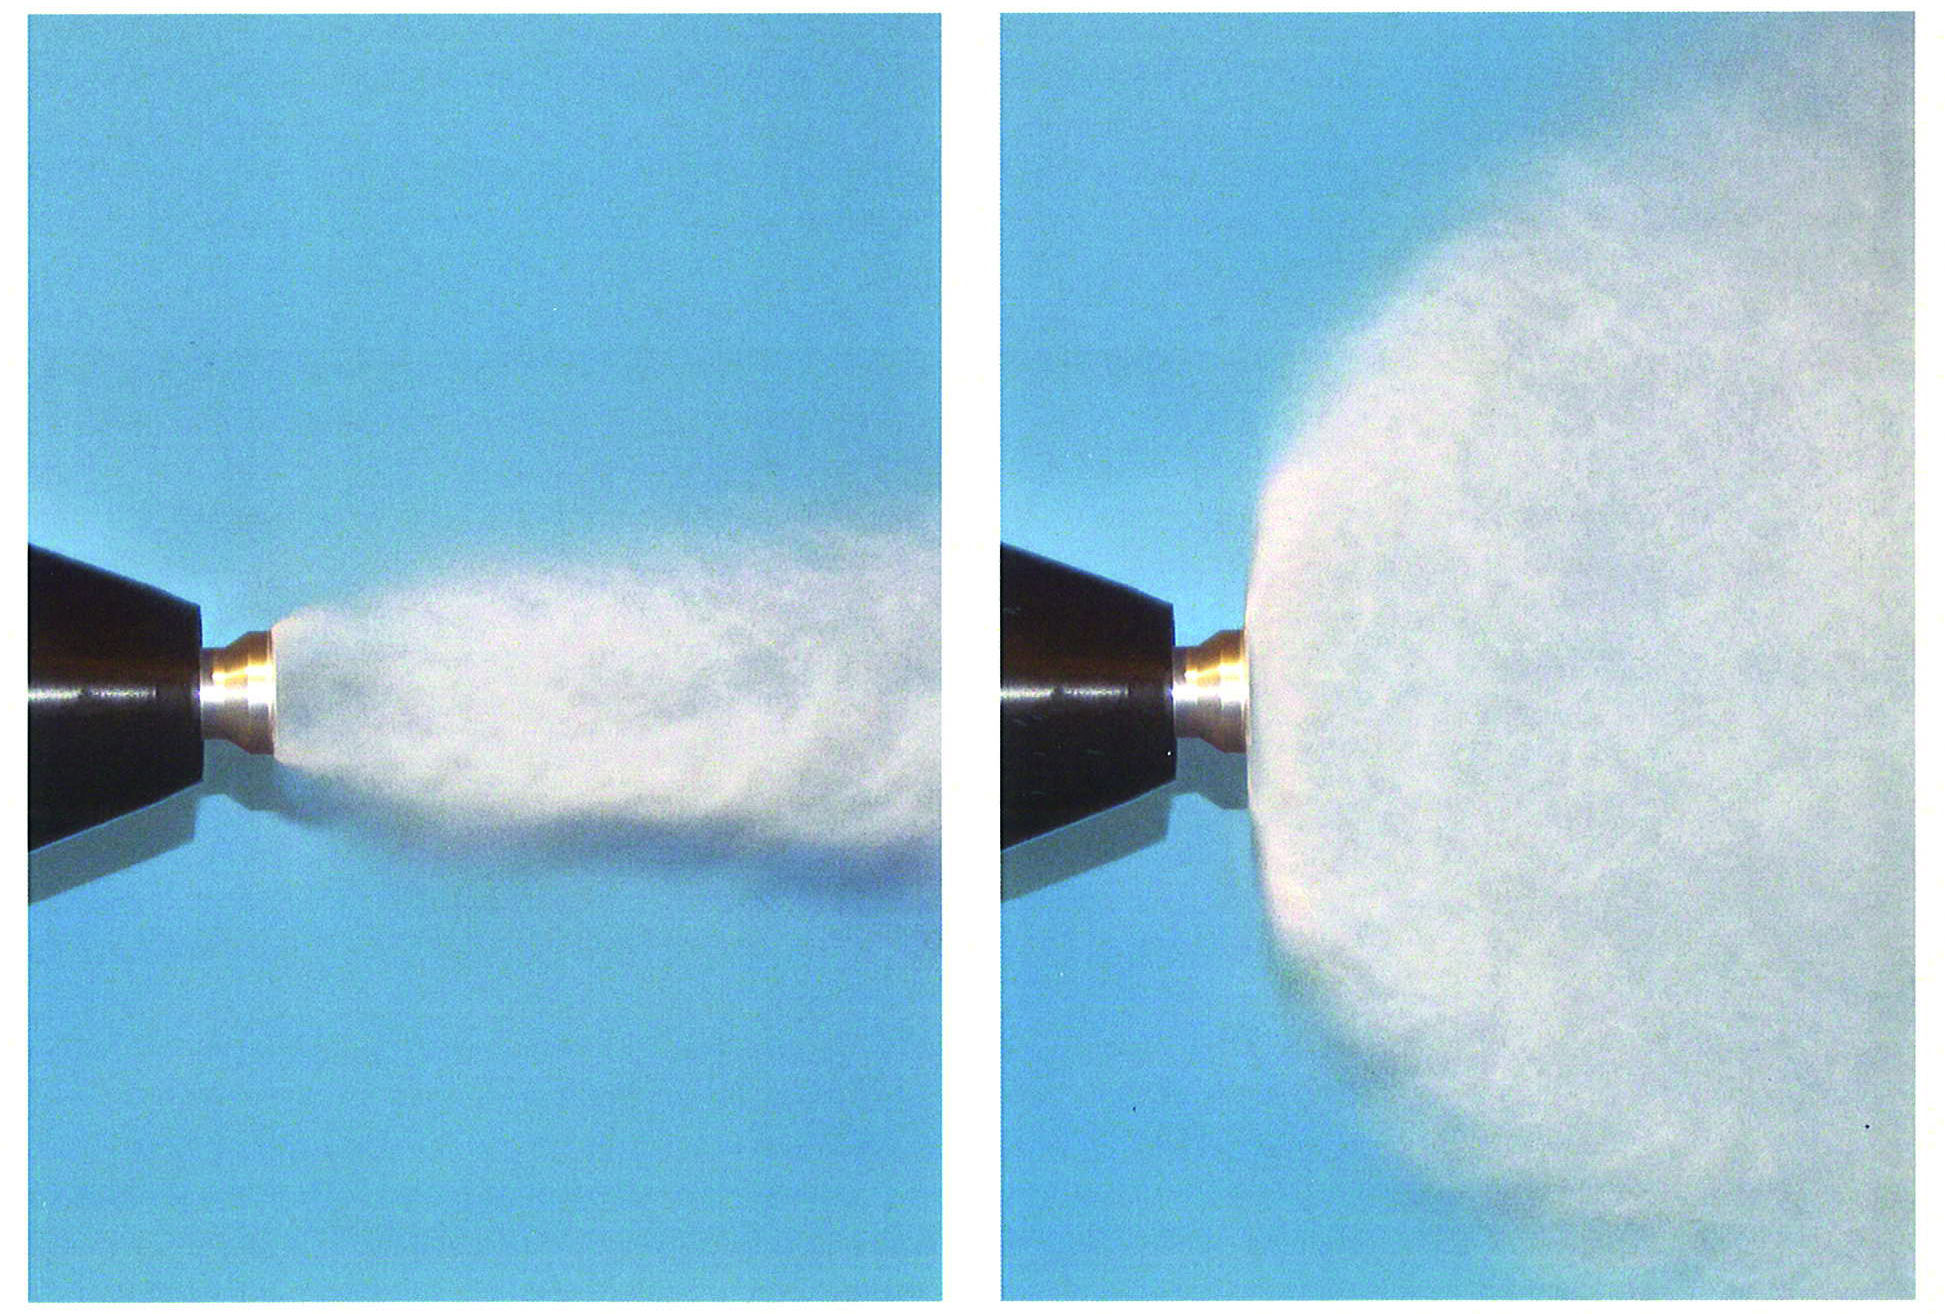
Steuerung der Sprühstrahlbreite bei einer elektrostatischen Hochrotationsglocke mittels der Lenkluft(Quelle: Eisenmann)
- Bei den elektrostatisch unterstützten Hochrotationsscheiben wird der Lack beim Kontakt mit der an Hochspannung liegenden Scheibe aufgeladen. Die Werkstückförderung erfolgt in Form einer oder zweier „Omegaschleifen“, wobei sich rotationssymmetrische Werkstücke permanent drehen bzw. bei nicht rotationssymmetrischen Werkstücken einmal die Vorderseite und einmal die Rückseite den Sprühscheiben zugewandt ist. Entsprechend der Werkstückhöhe werden die horizontal oder leicht geneigt angeordneten Scheiben auf- und abbewegt (siehe Abb. und Video). Die in der Scheibenebene liegende Absprührichtung des Lacks wirkt sich in Verbindung mit der langen Einwirkdauer des Sprühstrahls auf die Werkstücke in der Omegaschleife in einem guten Eindringen der Lacktröpfchen in Werkstückvertiefungen und einer hohen Lackausbeute aus.
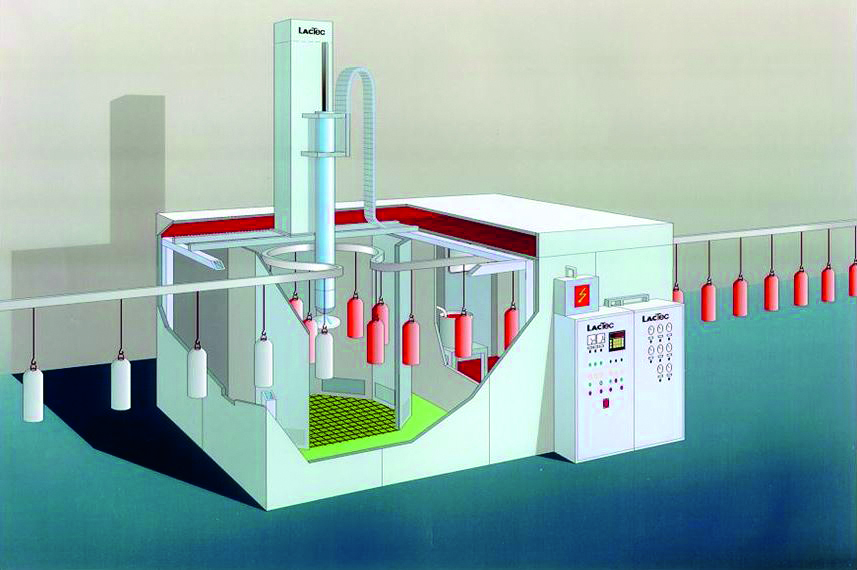
Elektrostatische Hochrotationsscheibenanlage mit Transportbahn in Form einer Ω-Schleife(Quelle: LacTec)
Elektrostatisch unterstützte Spritzlackierverfahren mit Druckluftzerstäubung bzw. hydraulischer Zerstäubung (Airless®)
Bei den elektrostatisch unterstützten Druckluftspritzpistolen, -Airless®-Pistolen und Airless®-Pistolen mit Luftunterstützung wird das Lackmaterial wie bei den konventionellen Pistolen (siehe Kapitel Spritzlackierung ohne elektrostatische Lackaufladung) rein mechanisch zerstäubt, so dass nahezu sämtliche Lacke verarbeitbar sind. Allerdings ist auch hier bei hochleitfähigen Lackmaterialien (insbesondere Wasserlacken) das Thema Potentialtrennung zu beachten, siehe hierzu Abschnitt „Elektrostatische Applikation von Wasserlacken“.
Die Aufladung des Lackmaterials erfolgt bei den elektrostatisch unterstützten Druckluftspritzpistolen meist mittels einer nadelförmigen Elektrode, die koaxial in der Lackdüse sitzt und wenige Millimeter nach vorn herausragt (Beispiel siehe Abb.).
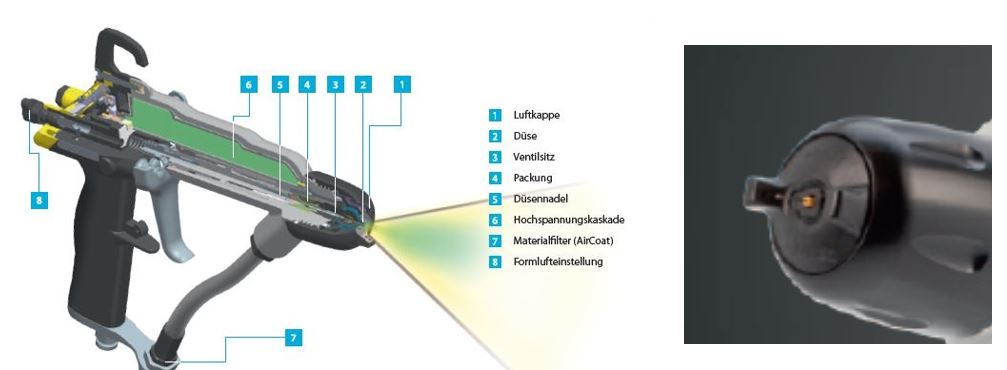
Aufbau einer manuellen Elektrostatik-Druckluftspritzpistole (Quelle: Wagner)
Bei den elektrostatisch unterstützten Airless®-Pistolen (mit und ohne Luftunterstützung) wird in der Regel eine unmittelbar neben der Düse angeordnete Koronaelektrode zur (Ionisations-)Aufladung der Lacktröpfchen eingesetzt (siehe Abb.).
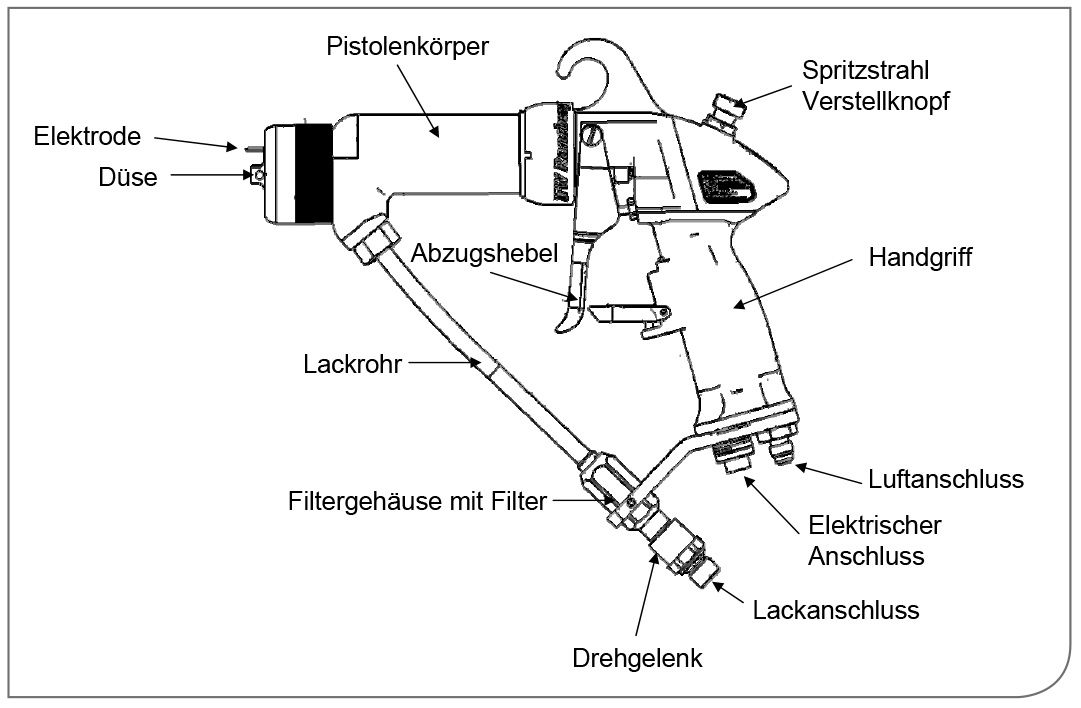
Elektrostatische Airlesspistole mit Luftunterstützung (Quelle: Finishing Brands Germany)
In Automatik-Anlagen besteht die Möglichkeit, konventionelle Druckluft- bzw. Airless®-Pistolen mit elektrostatischer Unterstützung zu betreiben, indem der gesamte Pistolenkörper auf Hochspannung gesetzt wird. Dies ist eine, vor allem in Verbindung mit Wasserlacken und einem isoliert aufgebauten Lackversorgungssystem praktizierte kostengünstige Lösung.
Bei einer besonderen Ausführungsform der elektrostatisch unterstützten Druckluft- und Airless®-Pistole erfolgt die Hochspannungserzeugung mittels eines luftbetriebenen Generators in Verbindung mit der Hochspannungskaskade, die beide im Pistolenkörper integriert sind. So kann die elektrische Leitungszuführung zur Pistole entfallen, wodurch sich sicherheits- und handhabungstechnische Vorteile ergeben.
Der Lackauftragswirkungsgrad liegt bei den elektrostatisch unterstützten Druckluft- und Airless®-Verfahren in der Regel deutlich niedriger als bei den Hochrotationsverfahren. Von Vorteil ist dagegen die höhere Flexibilität bezüglich der Werkstückgeometrie. Versuche am Fraunhofer IPA haben ergeben, dass sich der Auftragswirkungsgrad gemäß DIN EN ISO 13966 bei den Handpistolen um ca. 5-10 % steigern lässt. Bei den Hochrotationszerstäubern bringt die Elektrostatik ca. 30 % Verbesserung, wobei es auch dort Fälle gibt, in denen die Vorteile geringer ausfallen, vor allem wenn hohe Lenkluftmengen eingesetzt werden.
Einen anwendungsbezogenen Vergleich der unterschiedlichen elektrostatischen Lackierverfahren zeigen die beiden folgenden Tabellen.
Anwendungstechnischer Vergleich der elektrostatischen Lackierverfahren mit rotierenden Zerstäubern
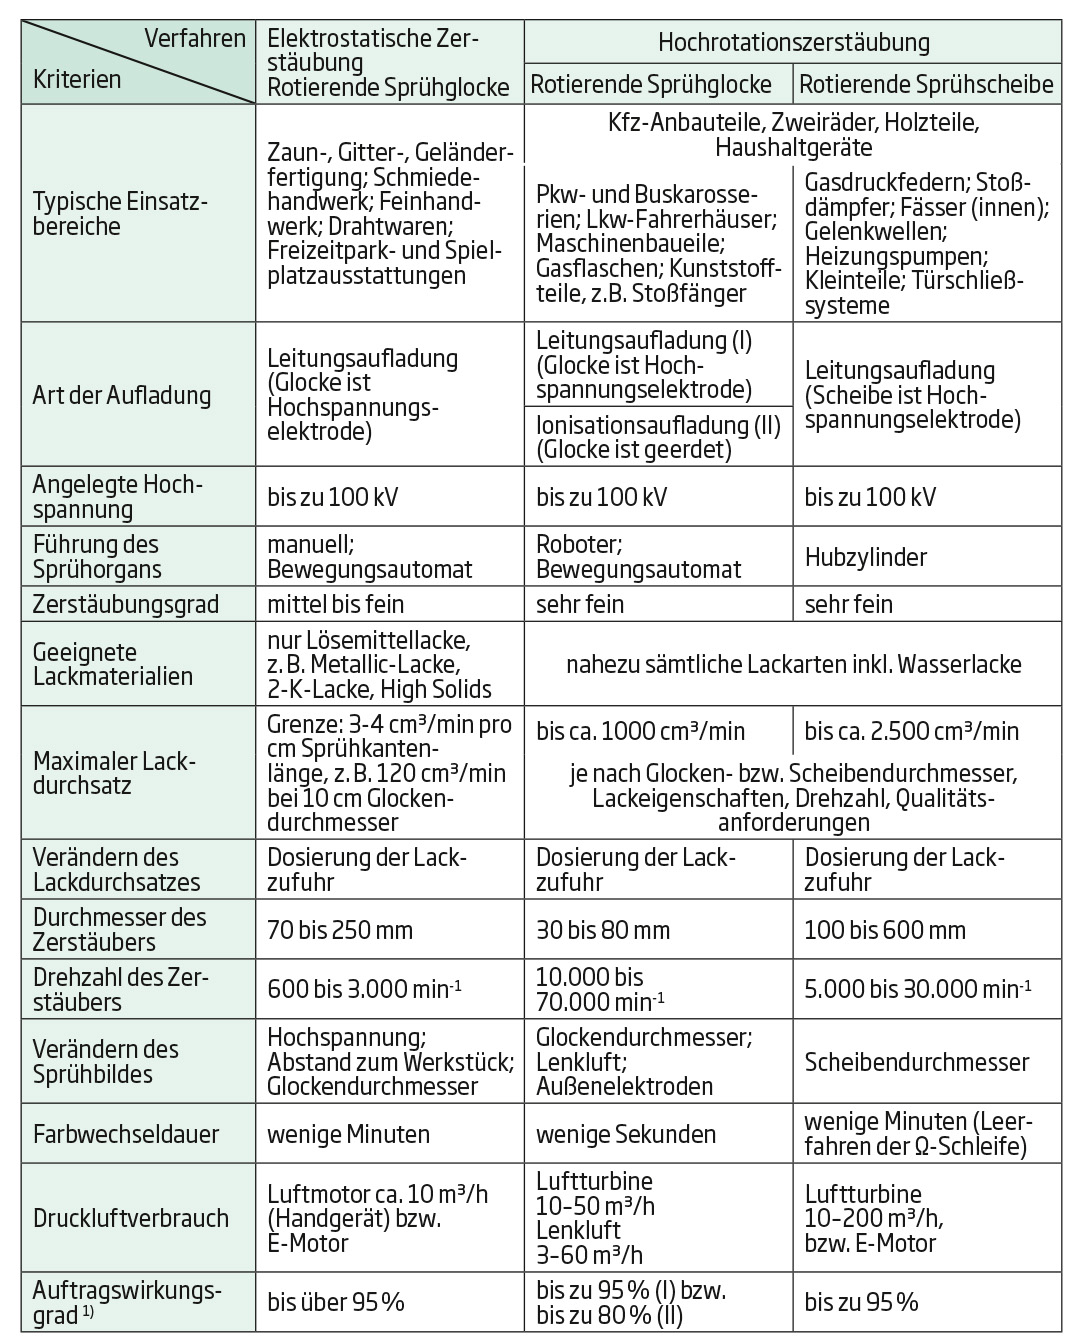
1) Der Auftragswirkungsgrad ist im Besonderen abhängig von der Werkstückgeometrie, der Werkstückträgerbelegung, der Relativbewegung von Sprühorgan zu Werkstück und den Anlagenparametern (u. a. Drehzahl, Hochspannung, Sprühstrom, Lackdurchsatz, Abstand Sprühorgan – Werkstück, Luftführung in der Kabine, Lenkluft bei Hochrotationsglocken).
Anwendungstechnischer Vergleich der elektrostatisch unterstützten Spritzlackierverfahren mit Druckluftzerstäubung bzw. hydraulischer Zerstäubung (Airless®).
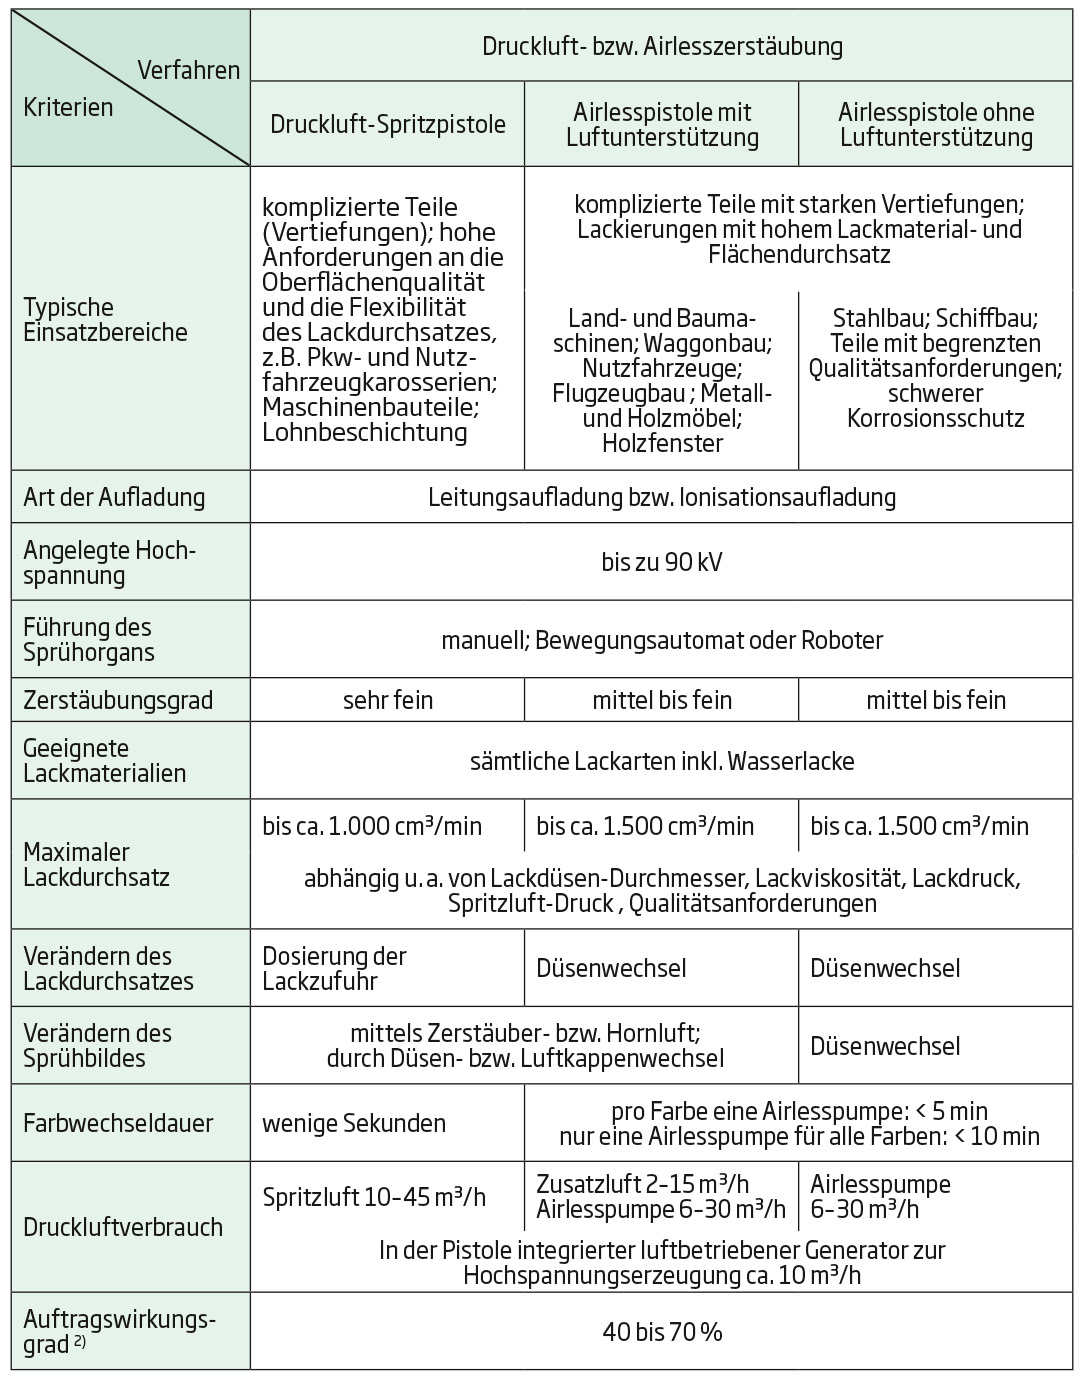
2) Der Auftragswirkungsgrad ist im Besonderen abhängig von der Werkstückgeometrie, der Werkstückträgerbelegung, der Relativbewegung von Sprühorgan zu Werkstück und den Anlagenparametern (Hochspannung, Sprühstrom, Lackdurchsatz, Abstand Sprühpistole – Werkstück, Luftführung in der Kabine, Druckluft bzw. Lackdruck).
Elektrostatische Applikation von Wasserlacken
Um die Vorteile der elektrostatischen Lackierung auch beim Einsatz von Wasserlacken nutzen zu können, muss verhindert werden, dass aufgrund der hohen Leitfähigkeit der Wasserlacke ein elektrischer Kurzschluss vom hochspannungsführenden Sprühorgan über die Lackleitung zur geerdeten Lackversorgung auftritt. Dazu gibt es verschiedene anlagentechnische Lösungen:
Isolierter Aufbau des gesamten Lackversorgungssystems
Diese technisch einfache Lösung bietet sich an, wenn nur wenige Farben verarbeitet werden. Durch den isolierten Aufbau wird das gesamte Lackversorgungssystem auf das am Sprühorgan anliegende Hochspannungspotenzial gesetzt. Daher muss zum Nachfüllen des Lacks die Hochspannung abgeschaltet werden. Isolierte Lackversorgungssysteme stehen auch für elektrostatisch unterstützte Druckluft- und Airless®-Handanlagen zur Verfügung. Erforderliche Schutzmaßnahmen im Zusammenhang mit dem isolierten Aufbau des Lackversorgungssystems werden in Kapitel Elektrostatisch beschichten beschrieben.
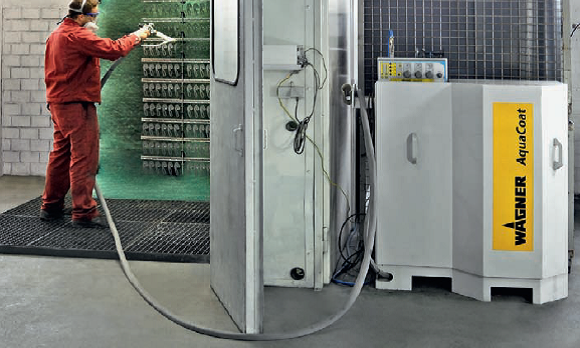
Isoliert aufgebautes Lackversorgungssystem für die elektrostatische Applikation von Wasserlacken (Quelle: Wagner)
Potenzialtrennungssysteme
Der Vielfarbenbetrieb mit häufigem Farbwechsel erfordert anlagentechnische Lösungen, bei denen das Lackversorgungssystem auf Erdpotenzial liegt und lediglich am Sprühorgan Hochspannung anliegt. Dazu muss zwischen Sprühorgan und Lackversorgungssystem eine Potenzialtrennung erfolgen. Dieses Prinzip ist in der Praxis in Form unterschiedlicher Techniken realisiert, wobei grundsätzlich zwischen Lösungen zur kontinuierlichen und zur diskontinuierlichen elektrostatischen Lackierung zu unterscheiden ist. Bei Potenzialtrennungssystemen zur kontinuierlichen elektrostatischen Lackierung liegt das Sprühorgan ständig an Hochspannung. Die untere Abbildung zeigt eine technische Lösung, bei der das Sprühorgan im Wechsel aus zwei Dosierzylindern mit jeweils 400 ml Inhalt versorgt wird. Diese „Shuttlezylinder“ werden im Wechsel aus dem geerdeten Farbwechsler befüllt, um anschließend an das hochspannungsführende Sprühorgan anzudocken, dabei Hochspannungspotenzial anzunehmen und ihren Lackinhalt abzugeben. Nach der Entleerung werden sie von der sprühorganseitigen Andockstation getrennt und wieder der farbwechslerseitigen geerdeten Andockstation zugeführt. Der Verfahrweg der Shuttles zwischen der an Erdpotenzial und der an Hochspannung liegenden Andockstation beträgt nur wenige cm, da sich das ganze System in einem flüssigen Isoliermedium befindet und dadurch nur noch sehr geringe Isolierstrecken erforderlich sind. Dies ermöglicht eine kompakte Bauweise des Shuttlesystems, so dass eine sprühorgannahe Anordnung, z. B. auf dem Roboterarm, und dadurch eine Minimierung der Lack- und Spülmittelverluste beim Farbwechsel möglich ist.
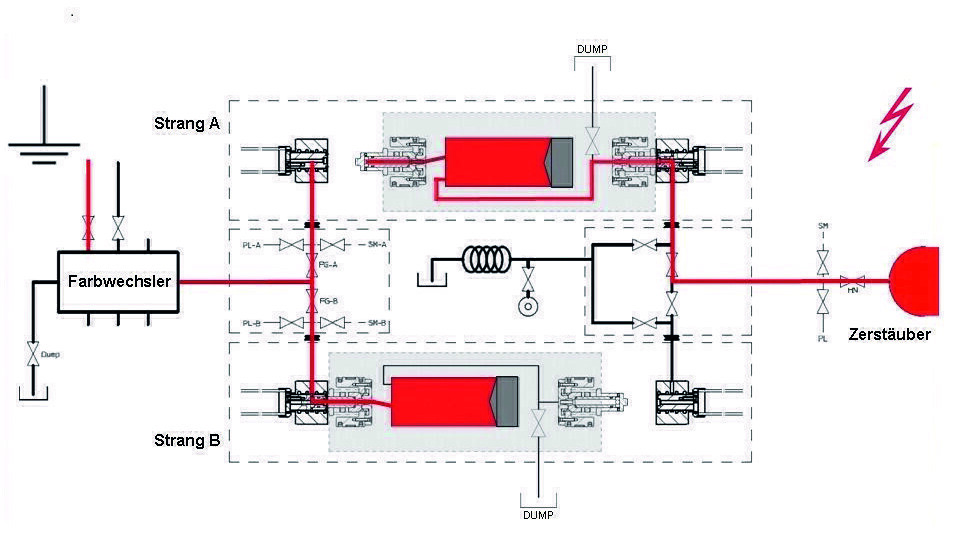
Potenzialtrennungssystem zur kontinuierlichen elektrostatischen Lackierung mit Wasserlacken (Quelle: LacTec)
Einen kontinuierlichen Lackierbetrieb erlauben auch elektrostatische Sprühsysteme mit außenliegenden Koronaelektroden. Die Potenzialtrennung erfolgt hier durch einen ausreichend großen Isolationsabstand zwischen den hochspannungsführenden Elektroden und dem Zerstäuber, der über die Lackleitung mit dem geerdeten Lackversorgungssystem verbunden ist und daher ebenfalls an Erdpotenzial liegt. Die an den Koronaelektroden entstehenden freien Luftionen lagern sich an den Lacktröpfchen an und laden diese dadurch auf („Ionisationsaufladung“). Diese Technik stellt eine relativ kostengünstige Lösung für den Vielfarbenbetrieb dar, die vor allem im Automobilbereich in Verbindung mit Hochrotations-Glockensprühsystemen zum Einsatz kommt (siehe untere Abb.). Bedingt durch die Anordnung bzw. den Raumbedarf der außenliegenden Elektroden ist dieses System allerdings nicht für alle Einsatzfälle geeignet.
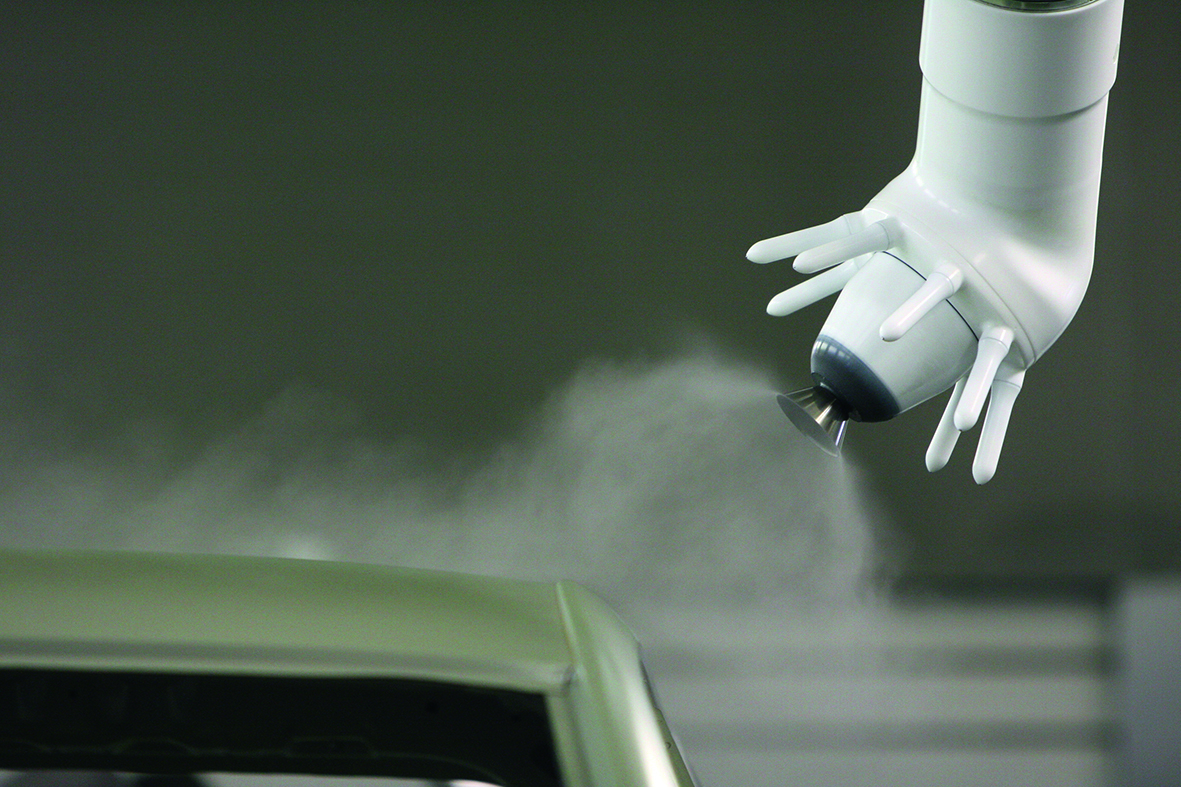
Elektrostatisches Hochrotations-Glockensprühsystem mit außen- liegenden Koronaelektroden (Quelle: Dürr Systems)
Die unter beiden Abbildungen zeigen das Beispiel eines Potenzialtrennungssystems zur diskontinuierlichen elektrostatischen Lackierung. Charakteristisch ist die periodische Befüllung eines im Sprühorgan integrierten isolierten Dosierbehälters, in dem eine bestimmte Lackmenge, z. B. für einen Sprühvorgang, unter Hochspannung gesetzt wird. Zum Befüllen des Dosierbehälters wird die Hochspannung abgeschaltet und das Sprühorgan vom Roboter zu der an Erdpotenzial liegenden Dockingstation geführt. Nach dem Wiederbefüllen des Dosierbehälters und dem Abkoppeln des Sprühorgans von der Dockingstation wird die Hochspannung wieder eingeschaltet. Vorteilhaft bei diesen Systemen ist der Wegfall der Lack- und Spülmittelleitungen innerhalb der Roboterarme. Den kompletten Lackier- und Farbwechselablauf eines solchen Systems veranschaulicht das Video.
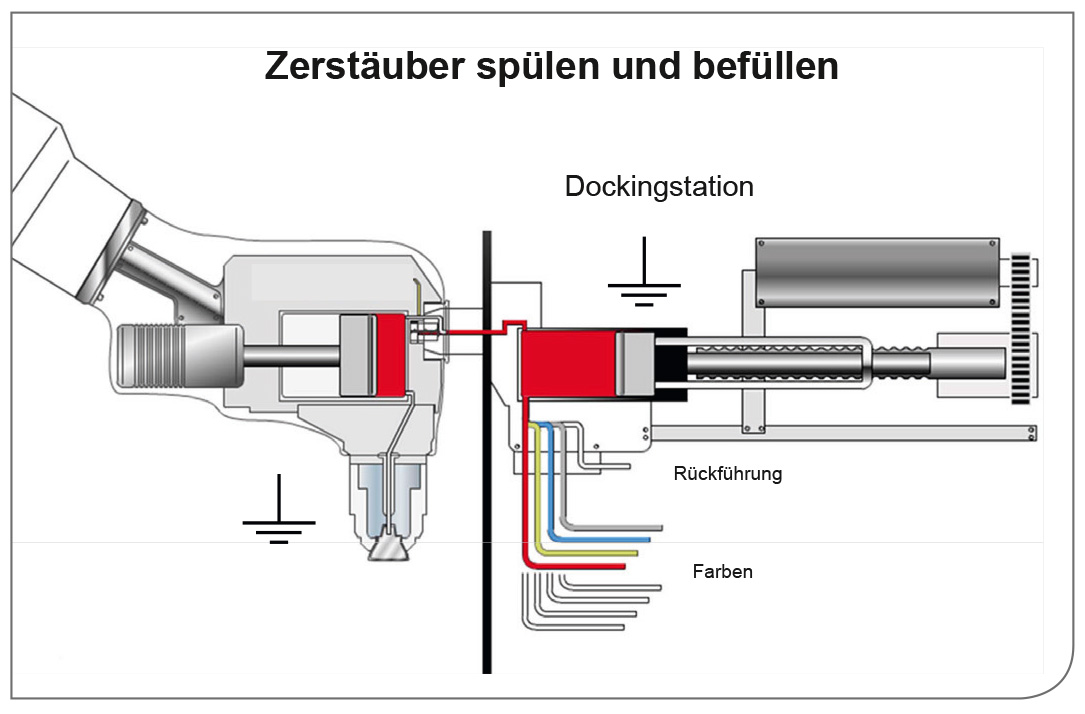
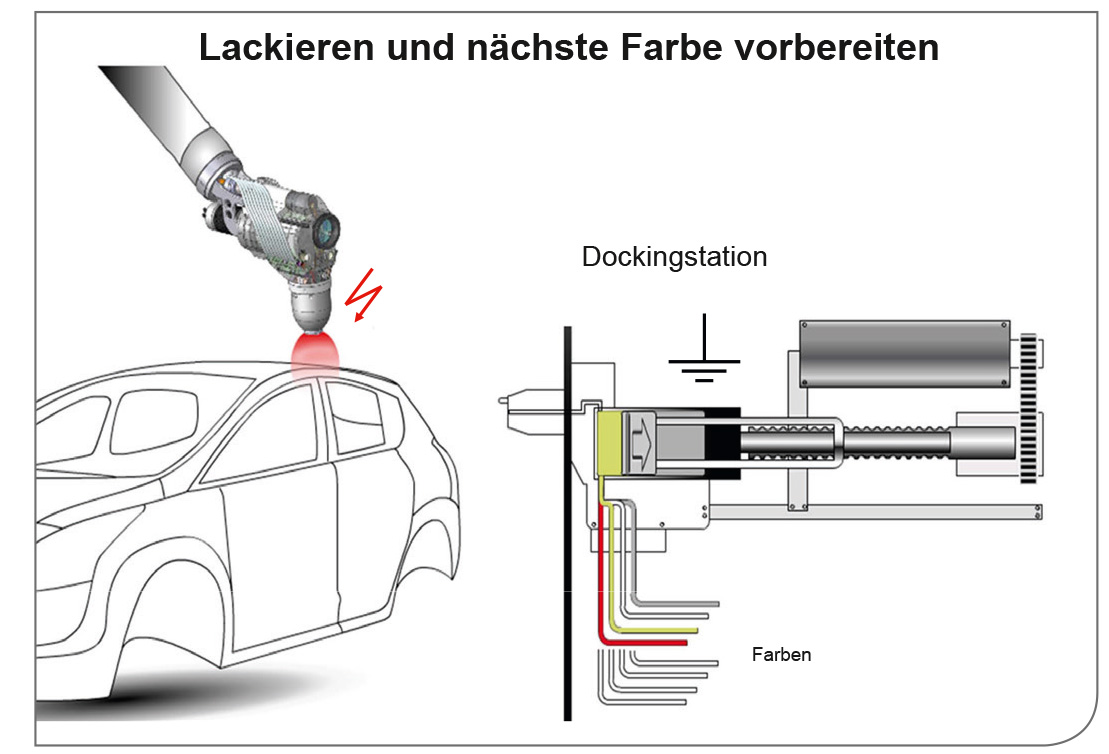
Potenzialtrennungssystem zur diskontinuierlichen elektrostatischen Lackierung mit Wasserlacken(Quelle: Exel Technology)
-
Im Südwesten von Polen hat die Firma Adal Sp.Z. o. o. eine automatisierte Beschichtungsanlage errichtet. Adal ist ein Unternehmen für die Konzeption und den Bau von Lackierereien. Die Steuerung der Fördertechnik und vieler weiterer Elemente erfolgt über "MVK"-Module von Murrelektronik.
oliver.tiedje@ipa.fraunhofer.de