Expertennetzwerk 2. Materialien & Anwendungen 3. Prozesse & Verfahren Besondere Beschichtungsmaterialien
Nanotechnik für Beschichtungen
Definition der „Nanotechnik“ für Lacke
Die Nanotechnologie hat sich innerhalb des Fachgebiets Oberflächenbeschichtung und weiterer Gebiete wie der Werkstoffkunde, Medizin, Biologie und einiger anderer zu einem der interessantesten Wissensbereiche entwickelt. Obwohl Nanoobjekte, wie organische und anorganische Nanopartikel, Polymerkettenstrukturen und Mizellen, schon seit Längerem bekannt sind, ist der Bereich Nanotechnik, das heißt die Umsetzung der Erkenntnisse der Nanotechnologie, erst in letzter Zeit immens gewachsen und bestätigt damit, dass er tatsächlich „nicht nur ein neues Gebiet der Wissenschaft und Technik, sondern eine neue Art der Betrachtung und Forschung“ [1] erschließt. Es wurde davon ausgegangen, dass die Nanotechnik 2014 mit Umsätzen in Höhe von weltweit 2,6 Billionen Dollar im Bereich Konsumgüter und Industrieprodukte beteiligt war [2]. Betrachtet man die große Aufmerksamkeit, die der Nanotechnik zuteil wird und die zahllosen Diskussionen in der Presse bezüglich ihrer Anwendung in der Werkstoffkunde und im Bereich der Oberflächenbeschichtung, so zeigt sich deren heutige und zukünftige Bedeutung überdeutlich.
Die National Nanotechnology Initiative USA definiert die Nanotechnik als „das Verständnis von und die Kontrolle über Stoffe in der Größenordnung von etwa 1 bis 100 nm (Nanometern), die einzigartige Phänomene aufweisen und dadurch neuartige Anwendungen ermöglichen …Nanotechnik umfasst Nanowissenschaften, deren Technik und Technologie (Lehre der Technik) und beinhaltet die Darstellung, Messung, Modellierung und Manipulation von Stoffen dieser Größenordnung“ [3]. Auf dem Gebiet der Farben und Lacke bezieht sich der Begriff „Nanotechnik” gewöhnlich auf die Arbeit mit Objekten, die eine speziellen Funktion aufweisen und kleiner als 100 nm sind [4] oder auf Objektcharakteristika, die durch die besonderen Eigenschaften des Nanomaßstabs definiert werden [5].
Der Begriff Nanolack ist nicht klar definiert. Prinzipiell kann dieser Begriff innerhalb der Beschichtungstechnik für verschiedene Arten von Beschichtungen verwendet werden [4]. Er kann sich auf Schichten mit einer Dicke zwischen 1 und 100 nm beziehen oder auf Beschichtungen mit organischen oder anorganischen (Polymer-)Partikeln von Füllstoffen, Pigmenten, nanoskaligen Gruppen oder sogenannten Nanostrukturen, Poren, Kapselwänden, Grenzschichten oder flächigen Profilelementen mit einer Größenordnung im Nanomaßstab (≤ 100 nm). Darüber hinaus bezieht sich der Begriff Nanotechnik in der Oberflächenbeschichtung auch auf die Oberflächenmodifikation von Mikro- und Nanopartikeln oder Grenzflächen mit einem Durchmesser oder einer Dicke im Nanomaßstab.
Oft werden unter Nanolacken Sol-Gel-Systeme verstanden. Dies ist aber nicht hinreichend. Nanolacke können als Materialien verstanden werden, die in flüssiger Phase oder in ihrer getrockneten (ausgehärteten) Form, d. h. als Beschichtung, maßgeblich in ihren Eigenschaften durch Effekte der Nanoskaligkeit bestimmt sind. Es kann sich hierbei um Materialien handeln mit:
- nanoskaligen Pigmenten und/oder Füllstoffen,
- Bindemitteln, deren Eigenschaften maßgeblich durch nanoskalige Effekte im Bindemittel bestimmt sind,
- das Eigenschaftsprofil prägenden Oberflächeneigenschaften im Bereich der Nanoskaligkeit,
- Schichtdicken im Bereich der Nanoskaligkeit.
Reduzierung der Größe – Verbesserung der Leistung
Nanopartikel sind der Menschheit seit über 2500 Jahren bekannt und werden seither für vielfältige Anwendungsmöglichkeiten genutzt [6]. Interessante Funde weisen auf die Verwendung von Nanopartikeln bereits in der Antike bei den alten Ägyptern, Römern und Maya hin, ebenso im China und Europa des späten Mittelalters und während der Renaissance im Mittelmeerraum. Später, im XX. Jahrhundert, wurden synthetische Nanopartikel und Nanostrukturen in Elektronik, Fotonik, Optik, Pharmazeutik und auf anderen Gebieten [6-7] eingesetzt. Eine der verblüffendsten Errungenschaften der antiken Maya war die Herstellung des korrosionsschützenden Azurpigments Mayablau um 800 n. Chr., das Wissenschaftler in der präkolumbischen Mayastadt Chichen Itza entdeckten [7].
Neben den physikalischen und chemischen Eigenschaften der Pigmente/Füllstoffe beeinflusst deren Größe maßgeblich die Eigenschaften einer Beschichtung. Aus der Perspektive der Makrowelt schafft die Anwendung von Nanopartikeln mit ihren spezifischen Eigenschaften neue Möglichkeiten zur Modifizierung von Materialien und Beschichtungen auf der Makroebene.
Einer der nützlichsten Effekte für die Beschichtung, der bei der Verkleinerung von Füllstoffen auf Nanogröße auftritt, ist die Vergrößerung ihrer Oberfläche. Eine größere Fläche einer Grenzschicht bewirkt häufig eine zusätzliche mechanische Verfestigung bei gefüllten Polymerbeschichtungen (Lackierungen) und kann sich auch als vorteilhaft für die optischen, elektrischen, chemischen und biologischen Eigenschaften erweisen [4].
Gewöhnlich werden Nanopartikel als Teilchen definiert, deren Größenmaßstab in wenigstens einer Dimension im Bereich von 1-100 nm liegt [6, 8-9]. Bei abnehmender Partikelgröße steigt das Masse-Oberflächenatom-Verhältnis an der Oberfläche signifikant an, d. h., immer mehr Atome pro Materialvolumen sind (innere) Oberflächenatome. Die Form der Partikel kann zwischen Kugelgestalt, Stäbchen oder Röhrchen, Plättchen und ungewöhnlichen nanostrukturierten Gebilden variieren [10]. Infolge des sich verändernden Aspektverhältnisses (z. B. Länge zu Breite o. ä.), des Oberflächenbereichs und geometrischer Faktoren, beeinflusst die Form der Teilchen, die in einer Beschichtung enthalten sind, auch die makroskopischen Stoffeigenschaften des Materials (siehe Abb.).
Beispielabbildung von Metallnanopartikeln (Quelle: http://nanogloss.com)
Da die Oberflächenatome aktiver sind als die des Grundmaterials, kann davon ausgegangen werden, dass dies zu einer erhöhten chemischen Aktivität von Nanopartikeln führt [6]. Aufgrund dieses im Nanobereich stark ausgeprägten Größeneffekts verändern sich die elektronischen, magnetischen und optischen Eigenschaften der Partikel mit Reduzierung ihrer Größe und verändern die makroskopischen Merkmale auch in der Polymerbeschichtung (Lackierung), in der sie enthalten sind.
Einsatz von Nanopartikeln und Nanoschichten bei Beschichtungen
Die Verwendung von Nanopartikeln bei Beschichtungen führt oft zu einer Verbesserung der mechanischen Festigkeit sowie der Kratzbeständigkeit, einer längeren Haltbarkeit, verbessertem Korrosionsschutz und anderen vorteilhaften Eigenschaften und Funktionen. Nanopartikel aus synthetischem Ruß, Siliziumdioxid, Titandioxid, Aluminiumoxid, Zinkoxid, Eisenoxid und anderen Stoffen werden traditionell genutzt, um Lack- und Beschichtungseigenschaften gezielt zu beeinflussen.
Die Entwicklung von neuen funktionalen Beschichtungsmaterialien schließt den Einsatz von Nanopartikeln ein, die selbstheilende, selbstreinigende und fotokatalytische Eigenschaften in Beschichtungen einbringen. Neue Beschichtungen enthalten Nanopartikel, die zu superhydrophoben, superhydrophilen und anderen Eigenschaften der Beschichtungen führen. Beispielsweise werden Rußpigmente üblicherweise in Lackformulierungen eingesetzt. Neben Anwendungsbereichen, die eine hohe Farbstärke der Lackrezeptur erfordern, werden Nanorußpartikel für Beschichtungen mit höherer thermischer und elektrischer Leitfähigkeit und bei Korrosionsschutzbeschichtungen eingesetzt. Silizium-, Zirkonium- und Aluminiumoxidnanopartikel werden eingesetzt, um die Kratzbeständigkeit von Beschichtungen, insbesondere auch bei Klarlacken im Bereich der Automobilindustrie, zu erhöhen. Nanopartikel aus Titandioxid (Rutil-Modifikation) weisen Fotoaktivität im nahen UV-Bereich auf und finden Anwendung als UV-Blocker in gefüllten Polymerbeschichtungen [11-12]. Die Fähigkeit von Titandioxidnanopartikeln, mit UV-Licht zu wechselwirken und sogenannte Radikale zu erzeugen, wird in Beschichtungen zur Fotokatalyse eingesetzt, um die Gaszusammensetzung in der umgebenden Atmosphäre zu verändern oder Oberflächen im Außenbereich durch fotooxidativen Abbau verunreinigender Substanzen sauber zu halten. Ein relativ neuer Ansatz ist die Bildung von Oberflächenstrukturen nach dem Vorbild der Natur, außerdem wurden bereits sich selbst bildende (organisierende) Nanostrukturen in Beschichtungen eingesetzt [13] (siehe Abb.).
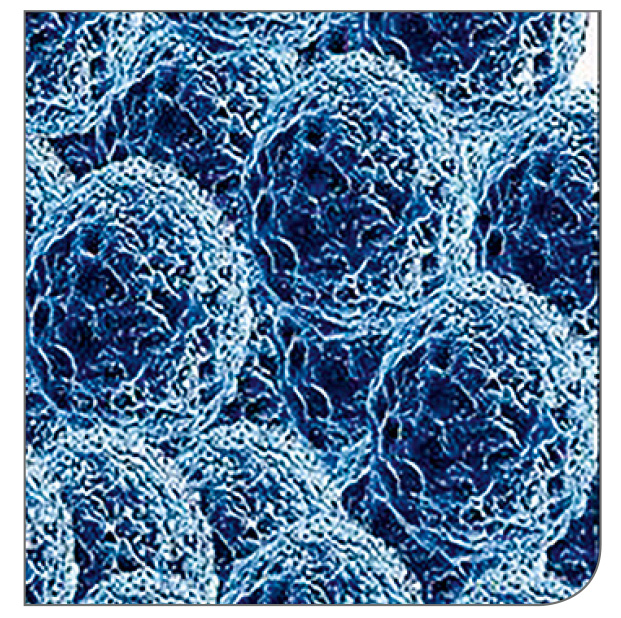
Beispielabbildung von Aluminiumoxid-Nanopartikeln (Quelle: http://www.topnews.in)
Um das Dispergierverhalten (Zerteilung und Stabilisierung der Partikel im umgebenden Medium z. B. bei der Lackherstellung) und die Leistungsfähigkeit von anorganischen Füllstoffen für spezifische Anwendungen zu verbessern, besteht die Möglichkeit, die Partikel mit einer dünnen organischen oder anorganischen Schicht mit funktionellen Gruppen an der Oberfläche und einer Dicke in Nanostärke zu überziehen, um damit die Pigment-Polymer-Grenzfläche zu beeinflussen. Betrachtet man die Dicke dieser Partikelbeschichtung, so zeigt sich, dass sowohl der Herstellungsprozess als auch das eingesetzte Material dem Bereich der Nanotechnik zugeordnet werden müssen. Hergestellt werden können diese Nanobeschichtungen aus Titandioxid, Siliziumdioxid, Eisenoxid, anderen Metalloxiden oder aus organischen Polymeren. Die Applikation von dünnen Metalloxid-Schichten auf Siliziumdioxid-Flakes als Trägersubstanzen ist eine Methode zur Herstellung von Perlglanzpartikeln, deren optische Eigenschaften durch das physikalische Phänomen der Interferenz bestimmt werden. Die optischen Eigenschaften dieser Effekt-Pigmente lassen sich auf die Art (Brechzahl) und Schichtdicke der Interferenzschicht zurückführen [10].
Der sogenannte „Bottom-up-Ansatz“ zur Entwicklung von Materialien, die auf nanogroßen Bausteinen basieren, treibt neue Entwicklungen und Charakterisierungsmethoden für funktionelle nanostrukturierte Beschichtungen voran. Hierbei handelt es sich im Beschichtungsbereich um die Erzeugung von Strukturelementen im Nanomaßstab, die vorwiegend über sogenannte Sol-Gel-Techniken hergestellt werden und die glasartige und oft sehr harte, kratzbeständige, manchmal aber auch unkontrollierbar spröde Beschichtungen hervorbringen können.
Herausforderungen bei der Einarbeitung von Nanopartikeln in Beschichtungen
Die Herausforderungen bei der Einarbeitung von Nanopartikeln in Polymerbeschichtungen bestehen hauptsächlich in der Herstellung einer homogenen Dispersion sowie deren Stabilisierung, der Charakterisierung von Nanokompositbeschichtungen, der Berücksichtigung von gesundheitlichen und sicherheitsrelevanten Aspekten im Hinblick auf den Einsatz von Nanopartikeln und der Reduzierung der Materialkosten [11]. Die Sicherheitsaspekte beinhalten das stoffliche Verständnis und die Charakterisierung des Einflusses von Nanomaterialien auf Gesundheit, Umweltschutzaspekte, Risikobewertung sowie die Entwicklung von Regeln und Abläufen für den Umgang und die Lagerung der Stoffe während Herstellung und Anwendung (siehe Abb.).
Beispielabbildung von Nanopartikeln (Quelle: http://canidoit.org)
Anwendungstechnik
Beschichtungsmaterialien für Funktionsbeschichtungen lassen sich prinzipiell mit allen Beschichtungsverfahren der Lackiertechnik verarbeiten. Dabei werden viele Funktionsbeschichtungen über die Nanotechnik realisiert. Beispiele sind extrem dünne Schichten (< 100 – 200 nm), kratzfeste Beschichtungen, Easy-to-clean-Oberflächen u.v.m. Allerdings zeigen Untersuchungen im Oberflächentechnikum des Fraunhofer IPA, dass die Verarbeitbarkeit dieser besonderen Beschichtungsstoffe und die anlagentechnische Auslegung in hohem Maß von den spezifischen Materialeigenschaften abhängig sind:
So treten z. B. erhebliche Unterschiede bei den Verarbeitungseigenschaften der üblichen organisch basierten Lacke im Vergleich zu Sol-Gel-Beschichtungsstoffen auf. Im Gegensatz dazu weichen die Daten bei der Anwendung organischer Filmbildner mit Nanopartikeln und die Verarbeitungseigenschaften von den üblichen organischen Lacken eher wenig ab. Die Eigenschaftsänderungen werden überwiegend durch die Nanopartikelkonzentration gesteuert. In der Praxis festgestellte Probleme sind z. B.
- abrasives Zerstäubungsverhalten,
- höhere Zerstäubungsenergie,
- verlängerte Trocknungszeiten sowie
- verminderte Reparaturfähigkeit (Schleifbarkeit).
Bei den Sol-Gel-Beschichtungsstoffen ist eine verarbeitungstechnische Charakterisierung die Grundvoraussetzung für den Beschichtungserfolg (siehe Abb.):
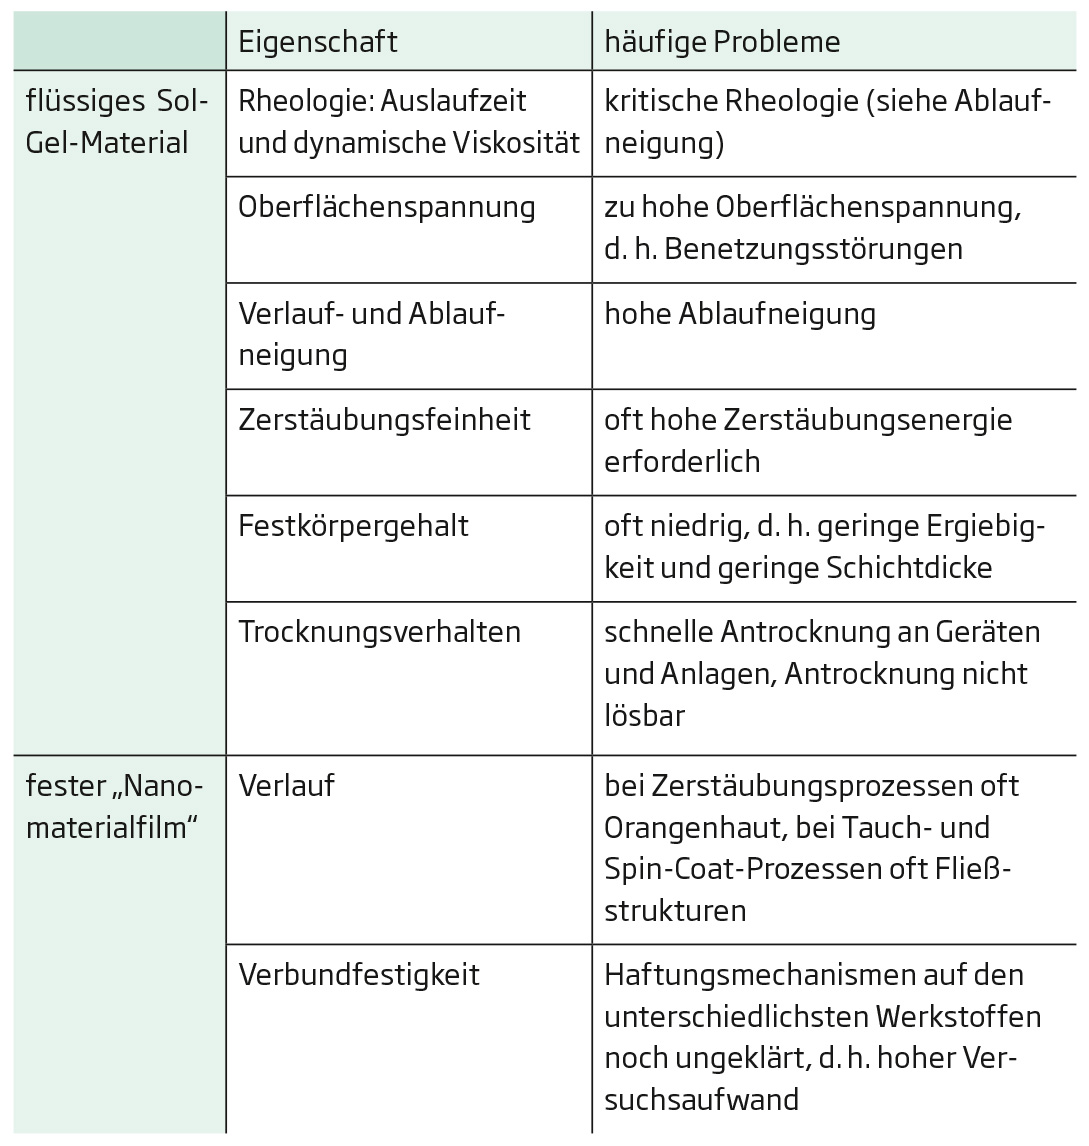
Charakterisierung der „Nanomaterialien“ (Ergebnisauszug)
- Durch die organisch-anorganische Matrix in Verbindung mit den Nanopartikeln liegt oft eine kritische Rheologie bei den „Nanomaterialien“ vor. Erkennbar wird das überwiegend durch ein starkes Ablaufverhalten, d. h. die Gefahr von Läuferbildung ist sehr hoch. Auch bei dünner Beschichtung (z. B. 3 µm) ist dies bei dekorativen Beschichtungen (z. B. für Brillengläser) für die Auslegung der Applikationstechnik maßgebend.
- Die bisher vom Fraunhofer IPA charakterisierten „Nanomaterialien“ wiesen hohe Werte für die Oberflächenspannung auf (z. B. > 40 mN/m). Zur Erzielung einer guten Benetzung der Substrate sollte die Oberflächenspannung der Beschichtungsstoffe deutlich kleiner als die des Substrats sein. Dies ist für die Ausbildung einer hohen Haftfestigkeit zwischen dem Beschichtungsfilm und dem Substrat sowie zur Gefahrenabwendung bezüglich benetzungsstörender Fremdsubstanzen (z. B. Öle) wichtig.
- Das rheologische Verhalten der „Nanomaterialien“ und deren oft hohe Oberflächenspannung verursachen Verlaufsprobleme. Insbesondere bei den Zerstäubungsprozessen durch Spritzen oder Sprühen entstehen selbst bei hohen Zerstäubungsenergien Orangenhautstrukturen, die bei transparenten Produkten (z. B. Fahrzeugscheiben) nicht akzeptabel sind. Es wurden auch Fälle beobachtet, bei denen selbst bei Tauch- und Spin-Coat-Prozessen sichtbare Fließstrukturen entstanden (z. B. bei Brillengläsern).
- Bezüglich der Anlagenverschmutzung verhalten sich viele „Nanomaterialien“ ähnlich wie schnelltrocknende Dispersionslacke. Es entstehen – vor allem bei Zerstäubungsprozessen – schnell Antrocknungen an den Geräten und Anlagen. Diese verursachen erhöhte Nacharbeits- bzw. Ausschussquoten sowie einen hohen Reinigungsaufwand. Erschwerend kommt hinzu, dass die angetrockneten „Nanomaterialien“ oft im Rahmen einer üblichen Reinigung nicht ablösbar sind.
Diese verarbeitungstechnischen Probleme müssen bei der Auswahl und Auslegung der Beschichtungsverfahren und der Anlagentechnik berücksichtigt werden. Diese Erkenntnisse gelten insbesondere für Sol-Gel-Beschichtungsstoffe sowie Hybridmaterialien. Funktionslacke auf Basis organischer Filmbildner sind hinsichtlich der Verarbeitungstechnik deutlich unkritischer.
Problemstellungen bei Sol-Gel-Beschichtungsstoffen
Die Annahme, dass nanoskalige Sol-Gel-Beschichtungsstoffe mit den gebräuchlichen Lackiergeräten und -verfahren verarbeitet werden können, hat sich in der Praxis oft als unzureichend erwiesen. Betroffen waren hierbei vor allem Spritzverfahren, die aufgrund ihrer hohen Flexibilität bei der Lackierung von einfachen bis zu komplexen Werkstückgeometrien verwendet werden. Die Filmbildung von Sol-Gel-Materialien (Substratbenetzung, Fließ- und Vernetzungsverhalten) zeigt im Vergleich zur Verarbeitung von „normalen“ Lacken eine hohe Sensibilität gegenüber den Prozessparametern und zum Teil auch veränderte Vorgänge. Beschichtungstests mit Original-Werkstücken offenbaren immer wieder massive Schwachstellen, vor allem hinsichtlich der Beschichtungsqualität, aber auch in der Prozess- und Anlagentechnik, z. B.:
- Benetzungs-, Verlaufs- und Ablaufstörungen der flüssigen Schicht während der Applikation, bei Abdunst- und Trocknungsphase,
- Unverträglichkeit der flüssigen „Nanomaterialien“ mit den berührenden Oberflächen der Beschichtungseinrichtungen,
- Haftfestigkeitsmängel, Rissbildungen und nachlassende funktionelle Qualität (z. B. des „Easy-to-clean-Effekts“) der Beschichtung.
Organische Filmbildner mit Nanopartikelzusätzen sind von dieser Problematik weniger betroffen, da die Filmbildung nach bekannten Abläufen stattfindet. Insbesondere bestehen bei den Sol-Gel-Nanomaterialien als Beschichtungsstoffe noch Defizite bei den Erfahrungswerten bezüglich der Haftfestigkeit zwischen zu beschichtendem Werkstoff (z. B. Aluminium oder Lackfilmoberfläche), Beschichtung und darauffolgender Decklackbeschichtung. Aus diesem Grund müssen derzeit noch für jede neue Anwendung Entwicklungsarbeiten für ein geeignetes Aktivierungsverfahren mit folgenden chemischen bzw. physikalischen Verfahrensansätzen vorangetrieben werden:
- Vorbehandlung mit alkalischen oder sauren, tensidhaltigen Lösungen, auch in Verbindung mit einer gezielten, elektrischen Polarisierung der Substrate,
- Schleifen,
- Strahlen sowie
- Plasmaätzen, d. h. Aktivierung in einer Gasgemischatmosphäre zwischen der Reaktorwand und dem Bauteil durch Anlegen einer Gleichspannung (Glimmentladung).
Hierzu sind umfangreiche Charakterisierungen notwendig, z. B.:
- Ermittlung der Eigenschaften der Oberflächen im Ausgangszustand durch metallografische Analysen,
- Bestimmung der Vorbehandlungsqualität der aktivierten Oberflächen durch chemische Analysen, topografische Aufnahmen (Rauigkeit), rasterelektronenmikroskopische Untersuchungen, Ermittlung der Oberflächenenergie, Analyse von ablaufendem Spülwasser vor und nach der Aktivierung sowie
- Analyse der Defizite bei Verbundfestigkeit und Filmbildung über die Bestimmung der Beschichtungsergebnisse (z. B. Kondenswassertest).
Ein weiteres Problem stellen die im dekorativen Bereich unerwünschten Newtonschen Ringe als Interferenzerscheinung an dünnen Schichten dar (siehe Abb.). Diese Erscheinung lässt sich vermeiden, wenn Schichtdickenschwankungen von ≤ 0,5 µm eingehalten werden. Diese Zielsetzung ist vor allem bei der Beschichtung dreidimensionaler Werkstücke eine besondere Herausforderung.
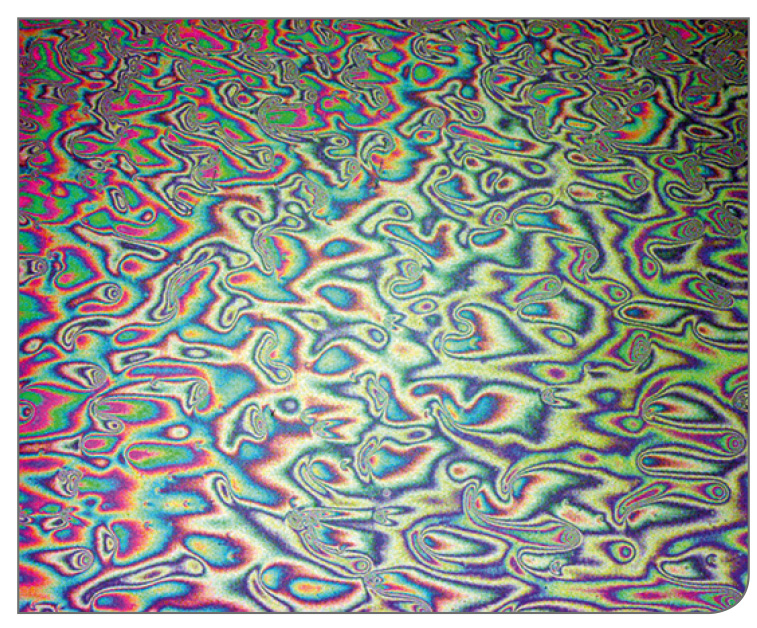
„Nanolackbeschichtung“ auf Edelstahl – Interferenzen (Quelle: Fraunhofer IPA)
Zur breiten Nutzung der positiven und außergewöhnlichen Eigenschaftsmerkmale von „Nanomaterialien“ ist ein fertigungssicherer Prozess erforderlich. Dazu sind eine ganzheitliche Vorgehensweise und die Zusammenarbeit aller am Prozess beteiligten Kompetenzen erforderlich. Dies betrifft z. B. die:
- Konstruktion und Materialauswahl der zu beschichtenden Teile,
- Auswahl und Auslegung optimierter Vorbehandlungsprozesse, inkl. Alterung und Temperung,
- an die Verarbeitungstechnik angepasste Materialmodifikation (Beschichtungsstoff),
- materialorientierte Auswahl (Beschichtungsstoff) bzw. Entwicklung der Verarbeitungstechnik,
- Entwicklung von materialschonenden Verarbeitungsverfahren (dünne Lackschichten, partielle Beschichtung),
- Auslegung der Anlagentechnik hinsichtlich der gegenseitigen Einflussnahme Beschichtungsstoff/Anlagentechnik sowie
- Entwicklung der erforderlichen Prüftechnik und Prozessüberwachung (z. B. Messung dünner Schichten).
Das Thema Arbeits- und Explosionsschutz wird oft kontrovers diskutiert. Nach dem VdL-Leitfaden für den Umgang mit Nanoobjekten am Arbeitsplatz (Juni 2010) ist bei der Verarbeitung von „Nanolacken“ eine Gefährdung der menschlichen Gesundheit durch Nanoobjekte bei Beachtung der in der Gefährdungsbeurteilung definierten Schutzmaßnahmen nach derzeitigem Kenntnisstand ausgeschlossen. Bei der industriellen Applikation treten keine Nanopartikel aus den Lacken aus. Es sind die üblichen Sicherheitsvorkehrungen zu treffen, d. h. bei allen Spritzverfahren sind stets geeignete Absaugungen erforderlich und Atemschutzmasken zu tragen. Die Sicherheitsdatenblätter der Hersteller sind zu beachten. Bei der Bearbeitung von lackierten Oberflächen ist auch keine Gefährdung zu erwarten. Nanopartikel sind fest in die Bindemittelmatrix eingebunden und werden nicht freigesetzt. Dies gilt auch bei Schleif-, Bohr- oder Fräsvorgängen. Die gebräuchlichen Schutzmaßnahmen, z. B. Absaugung, Staubmaske, sind selbstverständlich auch hier einzuhalten. Berücksichtigt werden muss weiterhin der Explosionsschutz, wie bei der Verarbeitung üblicher Lacke. Viele „Nanolacke“, insbesondere Sol-Gel-Materialien, enthalten sehr hohe Mengen an Lösemittel. Häufig sind hier Lösemittel wie Ethanol oder Butanol im Einsatz oder werden freigesetzt. Die Verarbeitung beider Stoffe erfordert besondere Sicherheitsmaßnahmen hinsichtlich des Arbeits- und des Explosionsschutzes.
Das Fraunhofer IPA bearbeitet bereits seit vielen Jahren Projekte zur Beschichtung mit Funktionsmaterialien (auch „Nanolacke“, Sol-Gel-Beschichtungen) für Industriepartner. Hierbei werden neue Prozesse und Verfahren zur fertigungssicheren Verarbeitung dieser besonderen Beschichtungsstoffe entwickelt, geplant und umgesetzt. Beispiele sind:
1. Kratzfestes Coating für Brillengläser
Brillengläser aus Kunststoff (Polycarbonat) haben gegenüber Silikatglas deutliche Gewichtsvorteile, d. h. sie ermöglichen einen höheren Tragekomfort der Brille. Die deutlich reduzierte Kratzfestigkeit wurde durch den Auftrag eines „Nanolacks“ kompensiert. Ein besonderes Problemfeld bei der Lackverarbeitung waren die extrem hohen Anforderungen an die Durchsichtqualität bei ausreichender Schichtdicke der Beschichtung. Aufgrund des schwierigen rheologischen Verhaltens des Beschichtungsstoffs waren die herkömmlichen Beschichtungsverfahren nicht anwendbar. Beim Tauchen war die geforderte Schichtdicke nur nach mehrmaligen Tauchvorgängen mit kompletter Zwischenhärtung erreichbar.
Bei den Spritzlackierprozessen traten nicht akzeptable Lackfilmstrukturen (Orangenhaut) auf. Speziell für diese Anwendung wurde ein besonderes Spin-Coating-Verfahren entwickelt (siehe Abb.). Hierbei wird auf rotierende Brillengläser eine vorgegebene Menge an Beschichtungsstoff injiziert. Anschließend werden die Brillengläser mit einem geometrieabhängigen Programm bewegt, bis eine gleichmäßige Beschichtung entstanden ist. Bei der Planung der Beschichtungsanlage waren zusätzlich die Themengebiete Sauberkeitskonzept und Auslegung der mit dem Beschichtungsstoff in Berührung kommenden Anlagenbauteile hinsichtlich der Lackverträglichkeit wesentliche Entwicklungsschwerpunkte.
Der Prozess und die Anlagentechnik funktionieren seit vielen Jahren sehr fertigungssicher. Aufgrund dieses Erfolges wurde die Anlage vom Brillenglashersteller multipliziert und eine höhere Stückzahlausbringung realisiert.
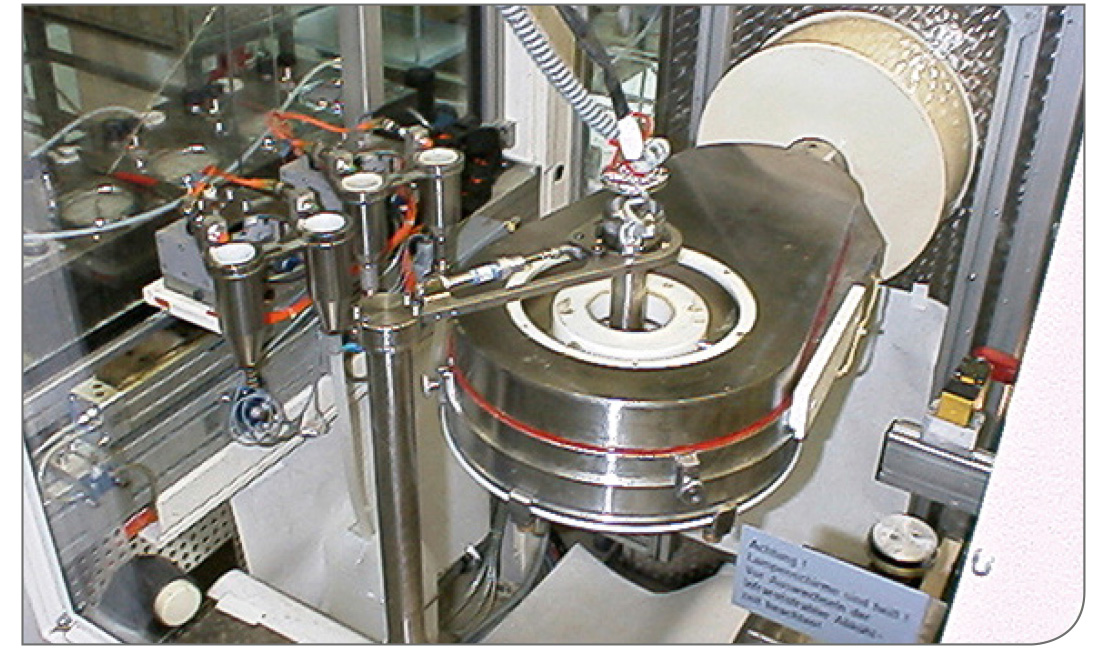
Spin-Coating-Anlage (Quelle: Rupp+Hubrach Optik GmbH)
2. Abriebbeständige Beschichtung von Messingbeschlägen
Mit „Nanolacken“ können sehr hohe Beständigkeitswerte gegenüber Handschweiß und Abrieb erzielt werden. Aus diesem Grund hat ein Hersteller von Messingbeschlägen für die Fenster- und Türindustrie die Lackierung von herkömmlichen Klarlacken auf ein „Nanomaterial“ umgestellt. Hierbei traten beim Hochfahren der Anlage mit dem neuen Beschichtungsstoff erhebliche Probleme auf. Diese äußerten sich in dekorativen Defiziten (starke Lackfilmstruktur) und einem hohen Materialverbrauch (starke Lackoversprayentwicklung). Es zeigte sich, dass der „Nanolack“ gegenüber dem herkömmlichen Klarlack ein völlig anderes Zerstäubungs- und Filmbildungsverhalten aufwies. Im Rahmen von vielen Beschichtungsversuchen wurden die Verarbeitungsparameter auf das „Nanomaterial“ abgestimmt und die Probleme gelöst. Es waren Einstellungen an der elektrostatischen Hochrotationsglocke, am Bewegungsablauf des Zerstäubers, am Warenträger und an den Erdkontakten erforderlich.
3. Hard-Coating von Streuscheiben
Mit der Umgestaltung von Kfz-Streuscheiben (siehe Abb.) zu einem komplett transparenten und glatten Design sind die Erwartungen an die Waschanlagenbeständigkeit der Polycarbonat-Gläser massiv gestiegen. Diese Forderung wird häufig über einen Hard-Coating-Auftrag erfüllt. Für die geforderte Durchsichtqualität ist ein sicherer Lackierprozess mit einem hochwertigen Sauberkeitskonzept umzusetzen. Dieses Sauberkeitskonzept kann nach dem Stand der Technik durch die Realisierung verketteter Reinigungs- und Lackieranlagen mit geeigneter Lüftungstechnik und mit einem hohen Automatisierungsgrad erfüllt werden. Das Hard-Coating-Material wird für eine hohe Verbundfestigkeit mit dem Polycarbonat ausgestattet. Die Haftfestigkeit auf anderen Werkstoffen ist dabei oft mangelhaft. Dieses Problem führt in der Praxis zu einem hohen Schmutzanfall innerhalb der Lackieranlage, d. h. die Lackfilme auf den Warenträgern und Fördersystembauteilen blättern rasch ab und vagabundieren in der gesamten Anlage. Zur fertigungssicheren Verarbeitung dieses „Nanolacks“ hat das Fraunhofer IPA gemeinsam mit dem Anlagenbetreiber einen völlig neuen Warenträger mit einer automatischen Warenträgerreinigung entwickelt.
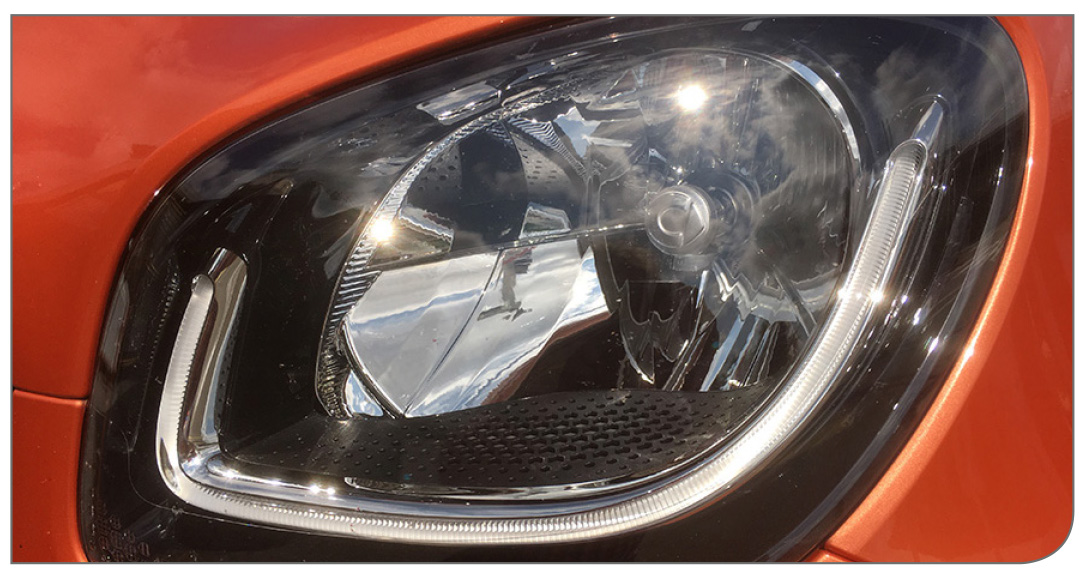
Kfz-Streuscheibe (Quelle: Fraunhofer IPA)
michael.hilt@ipa.fraunhofer.de
Literatur
[1] The National Nanotechnology Initiative (USA) – Strategic Plan, 2011
[2] M. Monaharan. Research on the frontiers of materials science: The impact of nanotechnology on new material development. Technology in Society. 30, 2008. P. 401–404
[3] The National Nanotechnology Initiative (USA) – Strategic Plan, 2007
[4] S. Sepeur. Nanotechnologie: Grundlagen und Anwendungen. Hannover: Vincentz Network. Farbe und Lacke Edition, 2008
[5] L.P. Balogh. Why do we have so many definitions for nanoscience and nanotechnology? (Editorial). Nanomedicine: Nanotechnology, Biology, and Medicine, 6, 2010. P. 397–398
[6] Y.S. Lee (Ed.). Self-assembly and nanotechnology. A force balance approach. John Willey & Sons Publishing, 2008
[7] R. Daw. Nanotechnology in ancient history. The guardian. www.guardian.co.uk/nanotechnology-world/nanotechnology-is-ancient-history/ 21.05.2012
[8] M. Wilson et al. Nanotechnology. Basic science and emerging technologies. Chapman & Halls/CRC Publishing, 2002
[9] B.I. Kharisov et al. Handbook of less-common nanostructures. CRC Press, 2012
[10] E.B. Faulkner and R.J. Schwarz (Ed.). High performance pigments. Wiley-VCH Publishing, 2009
[11] R.H. Fernando and L.P. Sung (Ed.). Nanotechnology applications in coatings. ASC Symposium series 1008, 2009
[12] A.S.H. Makhlouf and I. Tiginyanu (Ed.). Nanocoatings and ultra-thin films. Technology applications. Woodhead Publishing, 2011
[13] D.R. Baer et al. Enhancing coating functionality using nanoscience and nanotechnology. Progress in organic coatings, 47, 2003. P. 342–356
[14] VdL-Leitfaden für den Umgang mit Nanoobjekten am Arbeitsplatz (Juni 2010)