Expertennetzwerk 2. Materialien & Anwendungen Holzbeschichtung
Trocknung von Lacken auf Holzoberflächen
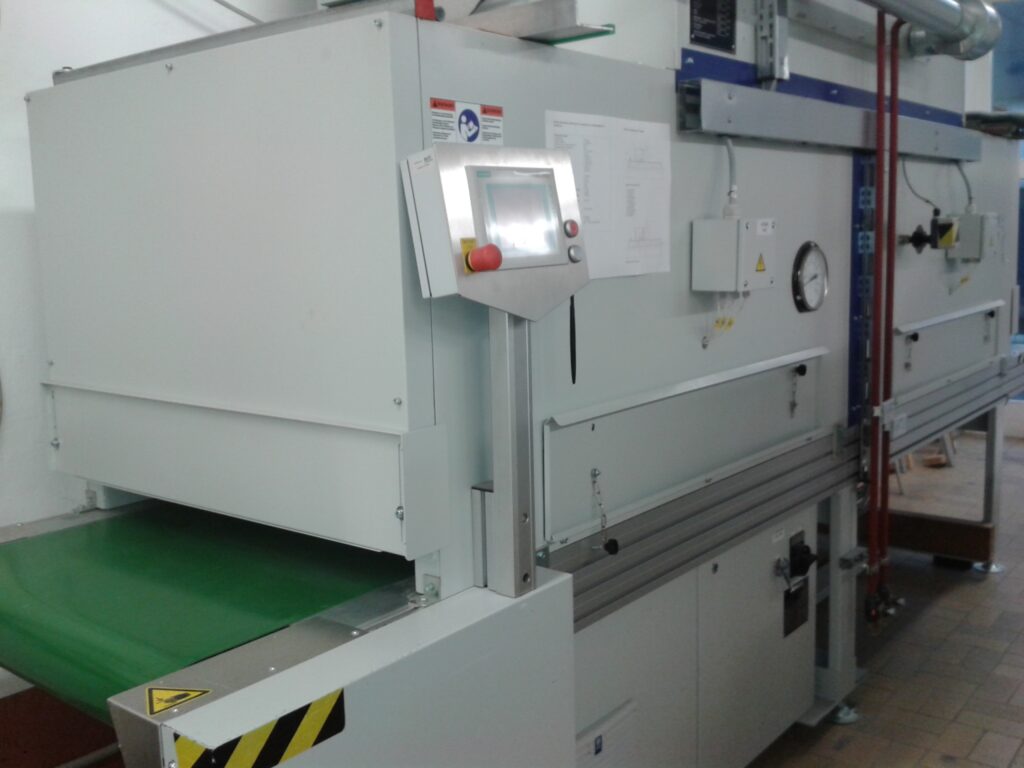
Im letzten Teil der Beschichtungsserie für Holzoberflächen werden die verschiedenen Lacktrocknungssysteme vorgestellt. In anderen Teilen der Holzbeschichtungsreihe wurden die Besonderheiten des Werkstoffs Holz, typische Oberflächenvorbehandlungen und Beschichtungssysteme diskutiert. Die Art der Trocknungsmethode besitzt einen entscheidenden Einfluss auf die finale Oberflächengüte. Deshalb sollte man die Vor- und Nachteile der Trocknungsmethoden für Beschichtungsstoffe auf Holzoberflächen kennen und beachten.
1. Trocknung oder Härtung von Beschichtungen
Grundsätzlich ist bei Beschichtungen zwischen Härtung und Trocknung zu unterscheiden, auch wenn diese Begriffe gelegentlich synonym genutzt werden. Bei der Trocknung von Beschichtungsstoffen spricht man von dem rein physikalischen Vorgang der Verdunstung der Löse- und Verdünnungsmittel. Dieser kann beschleunigt werden, indem das beschichtete Substrat einem Wärmeeintrag mit oder ohne gleichzeitiger Luftkonvention ausgesetzt wird.
Die Technologie des Härtens ist wiederum die chemische Vernetzung der Beschichtung. Dieser Prozess erfolgt je nach Beschichtungstyp durch verschiedene Formen der Polymerisation. Wichtigste Vertreter sind hierbei die Polykondensation, Polyaddition und verschiedene Formen der Kettenpolymerisation wie radikalische oder kationische Polymerisation. Ergänzend sei erwähnt, dass einige Anstrichsysteme auch Mischformen zwischen physikalischer Trocknung und chemischer Härtung sind. Hierzu zählen z. B. wasserbasierte UV-Lacke, in denen nach der Trocknung (Verdunsten des Wasseranteils) eine chemische Vernetzung mittels UV-Licht erfolgt.
Die Besonderheit in der Trocknung von Holz- und Holzwerkstoffen – auch wenn viele der nachfolgend genannten Verfahren ebenso bei anderen Substraten angewendet werden – ist und bleibt die Porigkeit und damit das Absorptionsvermögen des Substrates. Damit verbunden sind Dimensionsänderungen und auch Ausgasungen aus dem Substrat im Zuge der Trocknung. Diese Effekte können die Trocknung bzw. Härtung von Beschichtungen und die damit verbundene Oberflächengüte maßgeblich beeinflussen.
2. Arten der Trocknung von Beschichtungen im industriellen oder handwerklichen Kontext
Die Temperaturverteilung an der Oberfläche beeinflusst den Trocknungs- und Aushärteprozess der Beschichtung und damit die Homogenität und die Qualität der Oberflächeneigenschaften. Ein zu hohes Aufheizen des Substrates kann zu inhomogenen Oberflächen mit Formänderungen oder sogar im Extremfall zur Zerstörung führen. [1]
Folgende Trocknungsarten sind zu unterscheiden:
- Lufttrocknung
- Strahlungstrocknung
- elektrische Trocknungsverfahren
Lufttrocknung
Hierbei wird ausschließlich das Medium Luft zur Aufnahme und zum Abtransport des im Beschichtungssystem enthaltenen Lösungsmittels verwendet.
Raumtemperaturtrocknung
Die Raumtemperaturlufttrocknung ist die einfachste Art der Trocknung und insbesondere für physikalisch trocknende Beschichtungen geeignet. Für diese Methode fallen die geringsten Investitionskosten an, wodurch sie zu einer Alternative zur industriellen Trocknungsverfahren wird. Der Einsatz erfolgt daher überwiegend im Handwerk- oder DIY-Bereich. Bei dieser physikalischen Trocknungsform entweicht das Löse- und Verdünnungsmittel (überwiegend Wasser) entsprechend langsam und die Trocknungsgeschwindigkeit ist maßgeblich von den klimatischen Umgebungsbedingungen abhängig. Daraus resultiert eine sehr oberflächenschonende Trocknung. Es lassen sich Oberflächen mit einer guten Optik und guten haptischen Eigenschaften herstellen, sofern der Eintrag von Störstoffen wie Staub verhindert wird. Ein weiterer Vorteil ist der geringe Energieverbrauch für den Trocknungsprozess. Es können alle Werkstückformen, beliebige Schichtdicken und Pigmentierungen getrocknet werden. Nachteilig erweist sich die bereits beschriebene starke Abhängigkeit von den Raumluftbedingungen und der hohe Platzbedarf aufgrund der langen Trockenzeiten. Die Raumlufttrocknung kann für nahezu alle Beschichtungssysteme angewendet werden, sofern keine erhöhte Temperatur oder eine Strahlungsquelle gefordert sind.
Forcierte (beschleunigte) Trocknung mittels Konvektion
Bei dieser Trocknung wird ein zirkulierender Heißluftstrom mit ca. 0,2 bis 15 m/s in Trockenanlagen erzeugt [2]. Vorteilhaft ist hierbei die, im Vergleich zur Raumlufttrocknung, geringere Trocknungszeit von typischerweise 3 – 60 min. Die schnellere Trocknung reduziert den effektiven Platzbedarf im Vergleich zur Lufttrocknung unter Umgebungsbedingungen. Somit findet die Methode sowohl bei Wasserlacken und Pulverlacken, aber auch bei lösemittelhaltigen Lacken in entsprechend abgestimmten Temperaturbereichen Anwendung.
Ungünstige Temperaturen und Trocknungszeiten können sich jedoch nachteilig auf die Beschichtungsqualität auswirken. Der laminare Luftstrom kann einerseits Staub mit sich führen, der sich im noch flüssigen Lack absetzt, andererseits kann die schnelle Oberflächentrocknung die Homogenität und damit die optische Qualität des Lackes nachteilig beeinflussen. Weiterhin führt der zirkulierende Heißluftstrom in Transportanlagen sowie der Wärmeverlust über die Ofenöffnungen zu einem vergleichsweise hohen Energieverbrauch. Dieser kann durch konstruktive Maßnahmen wie Schleusen und Wärmetauscher reduziert werden. Zusätzlich muss die aufgenommene Feuchte im Luftstrom abgeführt werden. Zur Vermeidung von Trocknungsstörungen ist es wichtig, die Werkstücke nicht zu dicht einzubringen und eine gleichmäßige Luftführung bei abgestimmter Luftgeschwindigkeit und -temperatur zu gewährleisten [1].
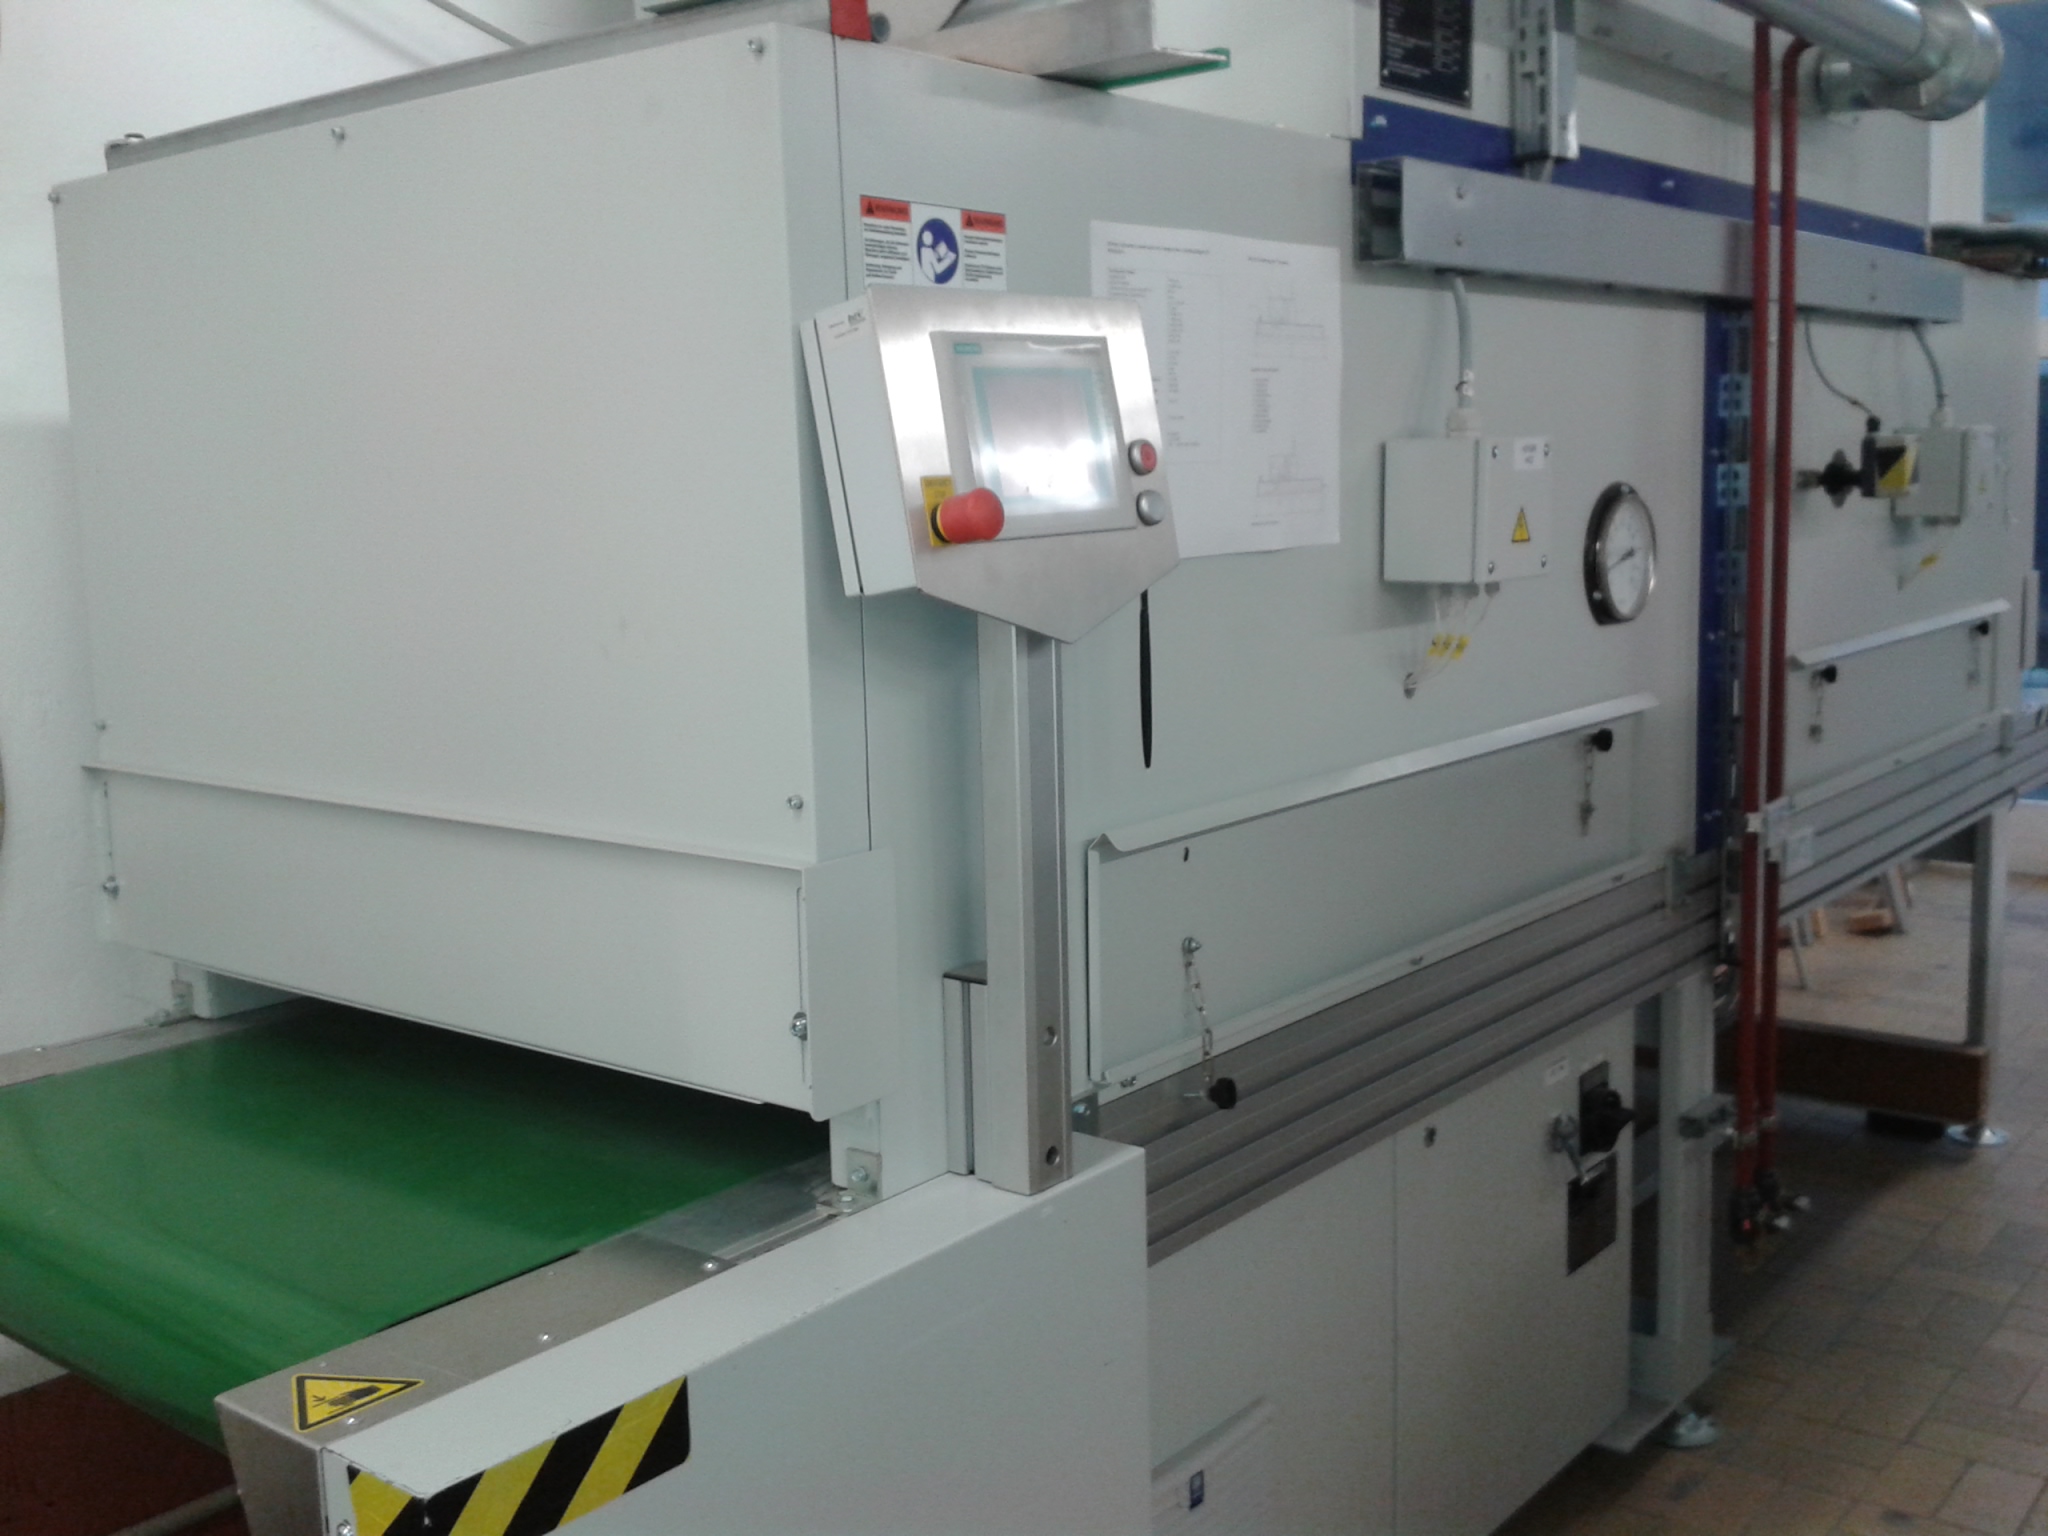
Strahlungstrockung bzw. -härtung
Die industrielle Härtungs- bzw. Trocknungsmethode durch Strahlung ist dadurch gekennzeichnet, dass dem beschichteten Substrat berührungslos Energie in Form von Strahlung zugeführt wird. Diese Strahlung befindet sich je nach Wellenlängenbereich im Bereich der Infrarotwärmestrahlung (IR) oder im Bereich der UV- bzw. Elektronenstrahlung. Somit erfolgt entweder eine direkte Erwärmung der Beschichtung inkl. Substrat (IR-Strahlung) oder es wird eine damit verbundene chemische Vernetzungsreaktion angestoßen (UV- und Elektronenstrahlung) [3].
Trocknung mittels IR-Strahlung
Bei der Infrarottrocknung erfolgt die Erwärmung der Beschichtung direkt durch Absorption der Wärmestrahlung, die von den im Trocknungskanal verbauten IR-Strahlern emittiert wird. Baulich werden dabei IR-Strahler in elektrische IR-Strahler und Gas-IR-Strahler unterteilt. Die Intensität der IR-Strahlung hängt vom Wellenlängenspektrum ab und beeinflusst somit die erzeugte Wärmeenergie. Die Leistungsdichten betragen bei NIR-Strahlern (Nahes Infrarot) bis 220 kW/m², mit MIR-Strahlern (mittelwelliges Infrarot) bis 150 kW/m² und mit kurzwelligen IR-Strahlern liegen diese zwischen 20 – 100 kW/m². Hierbei gilt: Je kurzwelliger die IR-Strahlung ist, umso höher ist die emittierte Strahlungstemperatur. Die Temperaturbereiche der Strahler liegen dabei üblicherweise zwischen ca. 200 °C und 3000 °C. Die Oberflächentemperaturen werden dementsprechend auf die absorbierende Fläche und das Beschichtungssystem abgestimmt. Je dunkler der Farbton der zu erwärmenden Fläche ist, umso stärker wird die Strahlung absorbiert und der Beschichtungsfilm heizt sich stärker auf. Deshalb sind die Strahlerleistung und der Strahlerabstand zum Objekt wichtig.
Vorteil der IR-Strahlungstrocknung ist die effiziente Energieumsetzung auf den beschichteten Werkstücken, die die Trockenzeit herabsetzt und idealerweise die thermische Belastung des Substrats etwas reduzieren kann. Die moderne Anlagentechnik besitzt eine gute Steuerbarkeit der Temperatur und somit eine schnelle Anpassungsmöglichkeit auf wechselnde Werkstückgrößen und z. B. unterschiedliche Pigmentierungen in Beschichtungen [4]. Weiterhin kann der Energieaufwand durch den Einsatz spezifischer STIR-Strahler (Selective Transmission Infrared) mit Emittern aus funktionellen Keramiken um 50 – 70 % im Vergleich zu klassischen „hellen“ IR-Strahlern und die Trocknungszeit im Vergleich zur Konvektionsmethode um bis zu 80 % reduziert werden [3]. Schwierigkeiten kann es bei dieser Trocknungsmethode insbesondere bei komplex geformten 3D-Bauteilen z. B. mit Ausfräsungen und schlecht absorbierenden oder stark reflektierenden Beschichtungen, wie Metallic-Farbtönen, geben. Dort kann die Trocknung langsamer oder unvollständig sein. Diese Trocknungsmethode wird in der industriellen Lackierung damit vorrangig bei geometrisch einfachen Werkstücken oder Plattenware eingesetzt.
Strahlenhärtung durch UV-Strahlung
Bei der UV-Strahlenhärtung dient die Strahlung nicht der Erwärmung der Beschichtung und des beschichteten Substrates, sondern der Initiierung einer chemischen Vernetzungsreaktion. Technisch wird die UV-Strahlung, die durch Quecksilber- oder LED-Strahler erzeugt wird, in einem Wellenlängenbereich von 240 nm bis 380 nm genutzt. Dies entspricht einem Teilbereich des UV-A- (315 – 400 nm) und UV-B-Bereichs (218 – 315 nm). Spezialanwendungen, wie die sogenannte Excimer-Technologie zur Veränderung des Glanzgrades von Oberflächen, nutzen darüber hinaus auch den UV-C-Bereich (100 – 280 nm) und hierbei speziell die Wellenlänge von 172 nm [5]. Da in diesem hochenergetischen Bereich Sauerstoff zur Ozonbildung angeregt wird, ist hier das Arbeiten unter inerten Bedingungen nötig. Dies erhöht die Anforderungen an den Geräteaufbau und den Arbeitsschutz zusätzlich.
Die Vorteile des Verfahrens sind bei radikalisch vernetzenden Bindemitteln eine schnelle und vollständige Aushärtung der Beschichtung, sodass einerseits eine direkt belastbare Oberfläche nach wenigen Sekunden erzielt werden kann und andererseits damit ein geringer Platzbedarf für die Trocknung nötig ist. Ebenso ist der in solchen Formulierungen geringe Einsatz flüchtiger Lösemittel und die damit verbundenen sehr kurzen oder nicht erforderlichen (siehe 100-%-Systeme, Teil 3) Abdunstzeiten vorteilhaft. Auch die Kombination von strahlenhärtenden Bindemitteln und wasserbasierten UV-Formulierungen ist Stand der Technik. In diesem Fall wird jedoch zusätzlich zur Härtungsstrecke ein Abdunstbereich des Verdünnungs- bzw. Lösemittels vor der UV-Bestrahlung notwendig bzw. kann auch der bei herkömmlichen UV-Quecksilberstrahlern vorhandene IR-Strahlungsanteil (ca. 70 %) teilweise für die Trocknung mit genutzt werden.
Grundsätzlich ist die UV-Technologie sehr gut für temperaturempfindliche Substrate geeignet. Die Technologie wird bei größeren Flächen und hohen Produktionsstückzahlen eingesetzt. Der Energieverbrauch ist im Vergleich zu anderen Trocknungs- bzw. Härtungserfahren niedrig. Typische Bindemittel basieren auf ungesättigten Polyestern, Epoxiden, Vinylethern und Acrylaten. Zusammenfassend werden mit strahlenhärtenden Beschichtungen qualitativ hochwertige Oberflächen mit hoher chemischer und mechanischer Beständigkeit hergestellt. Weiterhin kann durch die bereits erwähnte Excimer-Technologie der Glanz- bzw. Mattierungsgrad von Lackoberflächen eingestellt werden. Ausgenommen für die Härtung mit Excimern ist eine Vernetzung von Beschichtungen auch ohne Inertisierung mit Stickstoff möglich. Dies erfordert jedoch in einigen Fällen höhere Anteile an Fotoinitiatoren in den Formulierungen bzw. einen höheren Leistungseintrag bei der Vernetzung.
Nachteilig für diese Art der Vernetzung erweisen sich komplex geformte Werkstücke, bei denen für UV-Strahlung unzugängliche Bereiche (Verschattungen) existieren. Daher ist die Technologie für plattenförmige Werkstoffe prädestiniert. Komplexere 3D-Bauteilgeometrien lassen sich hierbei z. B. über variabel angeordnete UV-Strahler oder UV-Strahler in Kombination mit Robotik realisieren. Auch ist die UV-Härtung pigmentierter Systeme mit höheren Schichtdicken anspruchsvoll, da Pigmente UV-Strahlung absorbieren und reflektieren und somit die Vernetzung darunterliegender Schichten stören können. Damit verbunden können nicht ausgehärtete Monomere und nicht umgesetzte Fotoinitatoren zeitversetzt Zwischenschichtenthaftungen, Lackerweichungen oder Vergilbungen hervorrufen. Zusätzlich sind höhere Investitionskosten, u. a. für den Arbeitsschutz (UV-Strahlung und Ozonabsaugung aus dem Strahlerbereich), und höhere Lackrohstoffpreise gegenüber anderen Lacksystemen zu nennen [4].
Image: Marshall
Elektronenstrahlhärtung
Die Elektronenstrahlhärtung (ESH) ist chemisch mit der UV-Härtung verwandt und besitzt damit ähnliche Stärken hinsichtlich der Durchführung und der resultierenden Beschichtungseigenschaften und kann bei den gleichen Bindemittelgruppen eingesetzt werden [3]. Die Polymerisationsreaktion im Bindemittel wird hierbei jedoch nicht durch UV-, sondern durch Elektronenstrahlung angeregt, sodass die bei der UV-Härtung notwendigen Fotoinitiatoren (siehe Oberflächenbeschichtungen für Holz- und Holzwerkstoffe) eingespart werden können.
Bei der Elektronenstrahlhärtung findet eine Elektronenbeschleunigung im elektrischen Feld statt, sodass die Härtung von der Dosis und der Energiedichte der Elektronen abhängig ist. Die Dosis bezeichnet die Menge an Elektronen, die auf die Beschichtung auftreffen, wobei die kinetische Energie der Elektronen je nach zu härtender Schichtdicke bei 80 – 200 keV liegt. Da Elektronen ähnlich der UV-C-Strahlung (Excimer-Technologie) mit Sauerstoff interagieren, benötigt diese Technologie ebenfalls eine Schutzgasatmosphäre. Daher kommt reiner Stickstoff mit einem Sauerstoffanteil von weniger als 200 ppm zum Einsatz [4, 6].
Neben dem bereits genannten Vorteil, dass bei der ESH sehr gute Oberflächenbeständigkeiten erzielt werden können und auf Fotoinitiatoren verzichtet werden kann, erzielt die ESH-Technologie im Vergleich zur Härtung mittels UV-Licht eine höhere Eindringtiefe in die zu härtende Beschichtung, sodass auch höhere Schichtdicken und pigmentierte Schichten unkompliziert gehärtet werden können. Ein weiterer Vorteil ist der geringe Energieverbrauch und, dass Probleme, die mit Resten an Fotoinitatoren und Monomeren einhergehen können, weitestgehend vermieden werden (siehe UV-Lacke). Nachteilig gestalten sich die sehr hohen Anfangskosten in die Anlagentechnik inkl. Arbeitsschutz, u. a. in die notwendige Abschirmung gegen Röntgenstrahlung, und in die Mitarbeiterqualifikation. Analog zu den UV-Lacken sind auch hier die zu erwartenden Kosten für die Beschichtungsformulierungen erhöht [8].
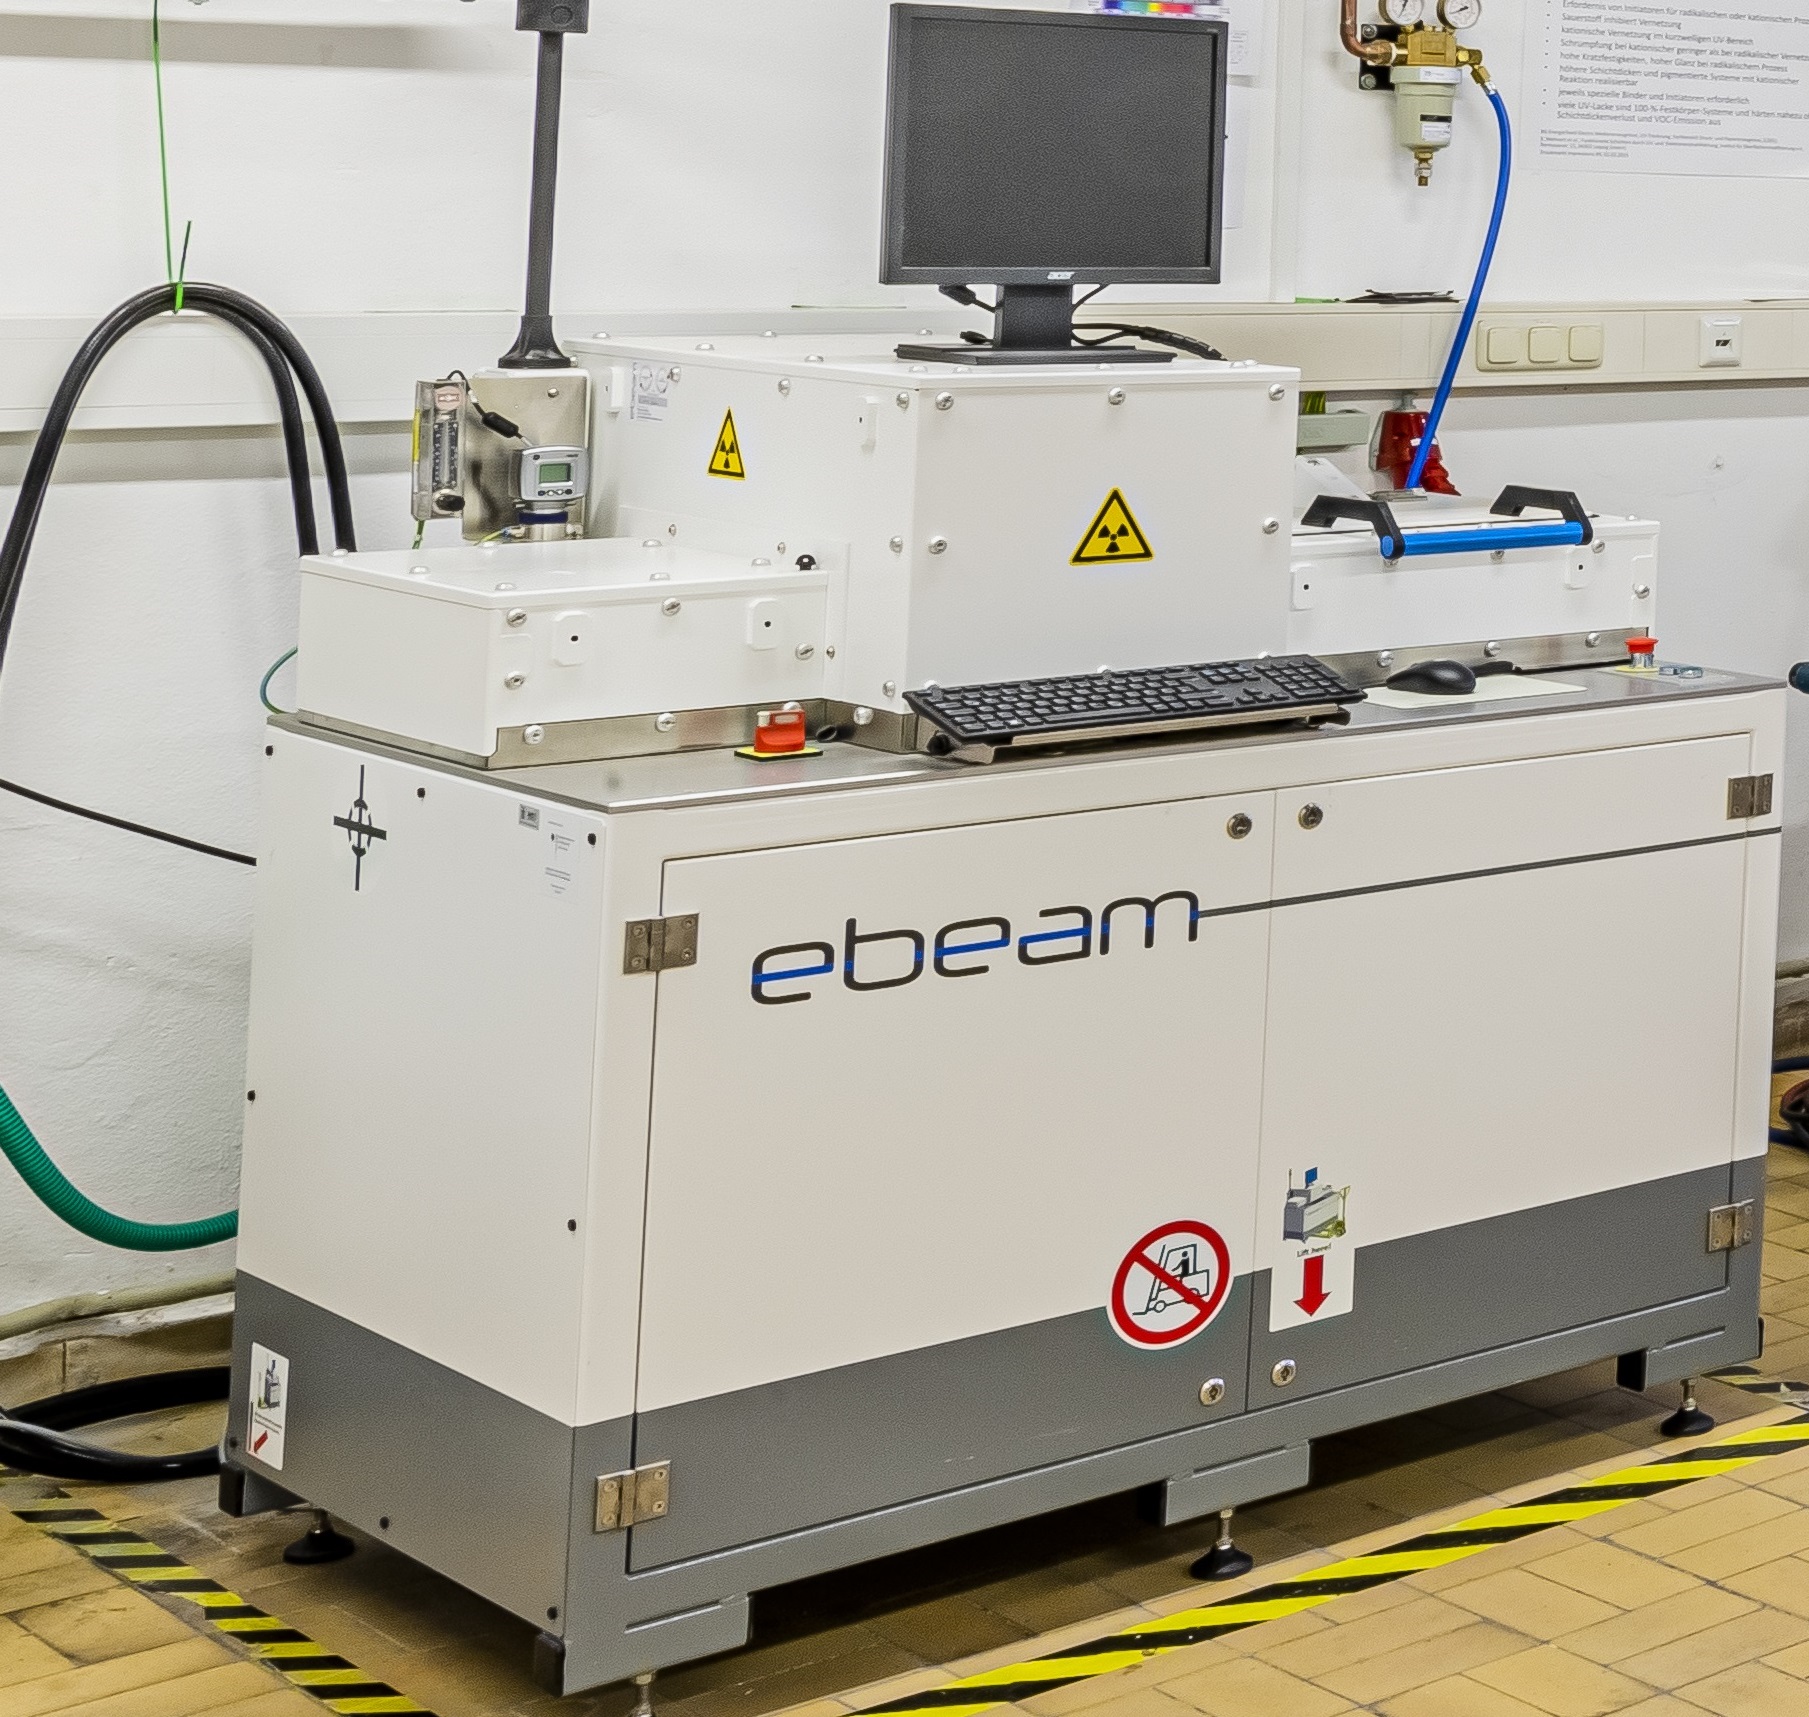
Abb. 3: ESH-Anlage im Technikumsmaßstab (Foto: IHD, Fa. comet)
Elektrische Trocknungsverfahren
Zu diesen Verfahren zählen die Hochfrequenz (HF)-Trocknungsverfahren sowie die Mikrowellentrocknung. Beide Verfahren sind in der industriellen Praxis zur Beschichtungstrocknung Nischenprodukte und eher Bestandteil der Forschung und Entwicklung und werden daher eher der Vollständigkeit halber erwähnt. Die Verfahren eignen sich in Kombination mit konvektiven Trocknungskanälen für den Trocknungsprozess von wasserbasierenden Beschichtungssystemen.
Voraussetzung für denren Einsatz ist die Fähigkeit des Lackes oder Lösungsmittels, elektromagnetische Energie im relevanten Wellenlängenspektrum zu absorbieren, um dadurch angeregt zu werden. Hierfür benötigt das Molekül ein ausgeprägtes Dipolmoment. Bei wasserbasierenden Beschichtungen wird dies durch den Dipolcharakter der Wassermoleküle selbst erreicht [7]. Somit wird das Lösemittel in der Beschichtung erwärmt und zum Verdampfen angeregt.
Mikrowellentrocknung
Beim Mikrowellenverfahren erfolgt die Anregung über Mikrowellenstrahlung (typischer Bereich 1 m bis 1 mm bzw. 300 MHz bis 300 GHz). Der für die Erwärmung genutzte Frequenzbereich liegt meist bei ca. 2 – 3 GHz, insbesondere bei 2,45 GHz. [9] Der Vorteil der Mikrowellentrocknung liegt u. a. darin, dass die Erwärmung des Lackes über die gesamte Schichtdicke erfolgt. Es erfolgt ein schneller Wasserdampftransport an die Lackoberfläche. Somit wird eine von außen nach innen trocknende Lackhautschicht vermieden und eine effiziente Trocknung erreicht. Weiterhin erfolgt nur eine geringe Substraterwärmung, wenn dieses nicht auf die Mikrowellenstrahlung reagiert und in diesem keine polaren Stoffe wie Wasser gebunden sind.
Nachteilig kann sich allerdings eine inhomogene Feldverteilung und somit eine unterschiedliche Erwärmung des Lackes darstellen. Ebenfalls ist eine komplette Substratdurchwärmung möglich, wenn dieses auf die Mikrowellenstrahlung reagiert. Dies trifft z. B. auf feuchte Holzsubstrate zu, wenn diese nicht ausreichend getrocknet wurden oder eine Auffeuchtung durch einen Wasserlack erfolgte. Bei metallischen Substraten ist der Einsatz von Mikrowellen ebenfalls nicht möglich, da diese die Mikrowellenstrahlung reflektieren, was z. B. zu Überschlägen und Funkenflug führen kann [10]. Zusätzlich ist auch der Energieverbrauch im Vergleich zu einer IR-Trocknung bei Beschichtungen um bis zu vier Mal höher [11]. Diese Aussage ist nicht universell und kann bei anderen Systemen wiederum anders ausfallen, wie die Trocknung von z. B. Ziegeln zeigt [12]. Weiterhin ist eine komplette Abschirmung der Prozessstrecke zum Schutz vor der Mikrowellenstrahlung notwendig [3]. Somit ist in Summe von hohen Investitionskosten auszugehen, jedoch kann aufgrund des für die Beschichtungsanwendung nicht vorhandenen Einsatzes in der Industrie keine abschließend valide Aussage getroffen werden. Auch sind damit die Möglichkeiten und Grenzen der Technologie hinsichtlich Bauteilgeometrie noch nicht vollständig ausgelotet.
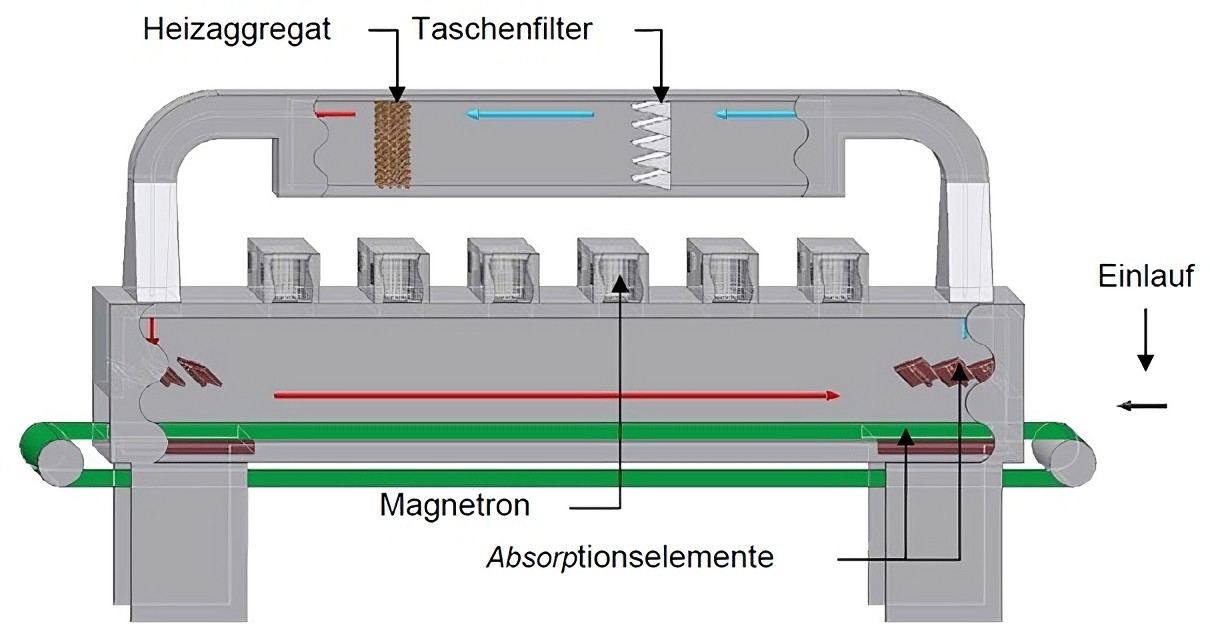
Schematischer Aufbau einer Mikrowellen-Trocknerstrecke für Lacke; Quelle: [13]
Hochfrequenztrocknung (HF)
Die HF-Trocknung nutzt ein elektrisches HF-Streufeld im Bereich von 30 kHz bis 300 MHz und ist damit direkt an den Mikrowellenbereich angegliedert [14]. Hierbei werden zur Verhinderung von Störungen festgelegte ISM-Frequenzen (engl. frequency for industrial, science and medical use) genutzt.
Der Vorteil dieses Verfahrens besteht in der begrenzten Erwärmung von feuchten bzw. nassen Substraten. Auch ist die Wärmeentwicklung in der Beschichtung gleichmäßiger, was sich vorteilhaft auf die Oberflächengüte auswirkt [13]. Weiterhin besitzt das Verfahren eine hohe Eindringtiefe, sodass sich dieses – neben der Trocknung von Beschichtungen – sogar zur Trocknung von Schnittholz eignet [14]. Weiterhin besitzt die HF-Trocknung einen hohen Gesamtwirkungsgrad von ca. 65 – 70 % und erweist sich damit als wirtschaftliches Verfahren [13]. Nachteile sind in den hohen Kosten für Anschaffung- und Instandhaltung zu sehen, auch wenn der Abschirmungsaufwand für die Anlage niedriger als bei der Mikrowellentechnologie ausfällt. Außerdem sind elektrisch leitende Substrate ungeeignet und Lacke mit geringen Restlösemitteln müssen zusätzlich vorgetrocknet werden. Insgesamt ist die Effizienz des Verfahrens stark von der Zusammensetzung des Lacksystems abhängig [3, 13].
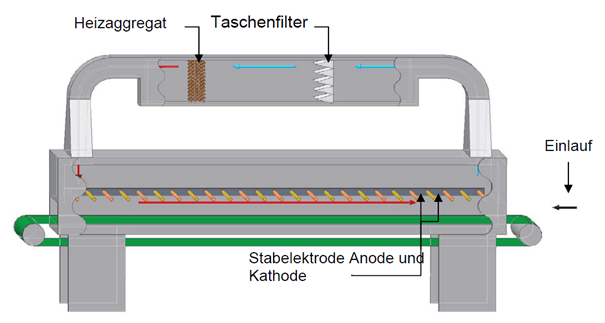
Schematischer Aufbau einer HF-Trocknerstrecke für Lacke; Quelle: [13]
[1] Emmler, R., Swaboda, C., Kleber, D.; Entwicklung technologischer Maßnahmen zur wirtschaftlichen Applikation von Wasserlacken auf Holzoberflächen mit dem Ziel der Quellungsverminderung und Energieeinsparung, AiF-IGF-Vorhaben, FKZ 14967/BR/1, 2008, Dresden.
[2] Ondratschek, D., Tiedje, O.; Besser Lackieren Jahrbuch 2016, 1. Auflage, Vincentz Network GmbH & Co. KG, Hannover, 2016, S. 483.
[3] Hänsel, A., Prieto, J.; Industrielle Beschichtung von Holz und Holzwerkstoffen im Möbelbau, 1. Auflage, Fachbuchverlag Leipzig im Carl Hanser Verlag, München, 2018, S. 318-329.
[4] Hänsel, A., Prieto, J.; Industrielle Beschichtung von Holz und Holzwerkstoffen im Möbelbau, 1. Auflage, Fachbuchverlag Leipzig im Carl Hanser Verlag, München, 2018, S. 335.
[5] IOT Innovative Oberflächentechnologien GmbH, Leipzig; Excimer, https://www.iot-gmbh.de/uv-technik/excimer-2/, zuletzt geprüft: 2025-08-04
[6] COMET AG, ebeam Technologies; Produktdatenblatt: „EBLab – Radikale Innovationen schaffen – mit ebeam“, Rev. Nr. 50020166-000 07/15
[7] Brock, T., Groteklaes-Bröring, M., Mischke, P.; Lehrbuch der Lacktechnologie, 1. Auflage, Vincentz Network GmbH & Co. KG, Hannover, 1998, S.320.
[8] Gohs, U.; Nachhaltig Härten, Farbe und Lack 3 (2022) 40-45.
[9] Portal für industrielle Trocknungsanalagen, http://www.drying.de/trocknungsverfahren/strahlungstrocknung.html#:~:text=Im%20Bereich%20der%20industriellen%20Mikrowellenerw%C3%A4rmung%20wird%20in,mit%20%3C%201%20mm%20nur%20gering%20ist; Zuletzt geprüft: 2025-07-08
[10] Deutsche Physikalische Gesellschaft, „170. Impuls: Metall im Mikrowellenherd“, https://www.dpg-physik.de/aktivitaeten-und-programme/archiv/175-jahre-dpg/impulse/175-impulse/170, zuletzt geprüft: 2025-07-08
[11] Swaboda, C.; Entwicklung einer neuen Mikrowellentrocknungstechnologie zur Verkürzung der Trockenzeit und Verringerung des Emissionspotenzials natürlicher oxidativ trocknender Beschichtungssysteme für den industriellen Einsatz, AiF-ZIM-Projekt (FKZ: 2178704WZ9), 2011.
[12] Vorhauer-Huget, N, Briest, L., Wagner, R., Tretau, A., Rahimi, A., Tsotsas, E.; Einsatz von Mikrowellenerwärmung zur Elektrifizierung der Ziegelrohlingstrocknung, Ziegelindustrie International 3 (2022) 8-24.
[13] Emmler, R.; Leitfaden zum Einsatz forcierter Trocknungsverfahren für die Applikation von Wasserlacken auf Holz- und Holzwerkstoffen“, basierend auf den Ergebnissen des Projektes: „Entwicklung technologischer Maßnahmen zur wirtschaftlichen Applikation von Wasserlacken auf Holzoberflächen mit dem Ziel der Quellungsverminderung und Energieeinsparung, Institut für Holztechnologie Dresden gGmbH, AiF-IGF-Projekt (FKZ 11639/01), 2010.
[14] Höchsmann – Technology for Wood, „HF-Trocknung”, https://wtp.hoechsmann.com/de/lexikon/25496/hf-trocknung, zuletzt geprüft: 2025-07-08
Florian.Kettner@ihd-dresden.de
bernd.brendler@ihd-dresden.de