Expertennetzwerk 2. Materialien & Anwendungen Holzbeschichtung
Oberflächenvorbehandlung von Holz und Holzwerkstoffen
Eine optimale Haftung der Beschichtung ist das Kernelement zur Gewährleistung eines dauerhaften Schutzes des darunterliegenden Substrates. Gleichzeitig werden dadurch visuelle und haptische Charakteristika der Oberfläche dauerhaft hervorgehoben. Die Grundlage dafür wird durch die Oberflächenbehandlung vor dem Beschichten gelegt. Diese steht im Fokus dieses Grundlagenartikels zur Holzbeschichtung.
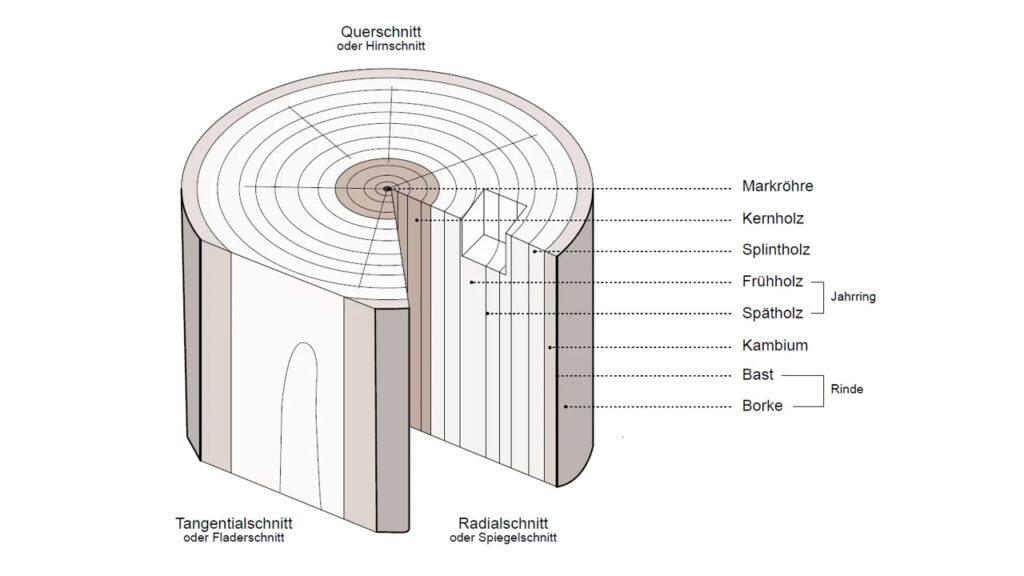
Ein wesentlicher Aspekt zum Verständnis, warum eine Oberflächenvorbehandlung so wichtig ist, ist die Kenntnis von der Anisotropie des Holzes. Diese Richtungsabhängigkeit basiert maßgeblich darauf, dass Holz zu einem Großteil aus Holzfasern (Laubholz ca. 50-60%, Nadelholz bis 95%) [1, 2] besteht. Diese Fasern sind naturgemäß lang und dünn und damit in sich anisotrop. Holzfasern selbst sind langgestreckte, axial angeordnete Holzzellen. Durch ihren hohen Anteil am Holz bestimmen die Fasern maßgebliche Eigenschaften wie die Festigkeit, akustische Eigenschaften, aber auch die Quelleigenschaften und das Ausdehnungsverhalten.
Exkurs: Eigenschaften der unterschiedlichen Holzwerkstoffe
Bevor der Einfluss der Holzfasern auf die Oberflächen- und damit Beschichtungseigenschaften diskutiert wird, bietet sich ein Exkurs in die Zusammensetzung und Herstellung von Holzwerkstoffen an, um Unterschiede und Gemeinsamkeiten zum Vollholz differenziert herausarbeiten zu können. Holzwerkstoffe bestehen aus Bindemitteln und Holzfasern, die durch eine vollständige Zerfaserung im Rahmen des häufig eingesetzten Defibratorverfahrens gewonnen werden. In diesen Fällen spricht man von Faserplatten, häufig mitteldichten Faserplatten (MDF). Die Fasern für Faserplatten sind dabei ein Gemisch aus Einzelfasern und Faserbündeln mit unterschiedlicher Längen- und Dickenverteilung, je nach Aufschlussbedingungen und Holzart. Alternativ werden bei einem geringeren Aufschlussgrad Späne für Spanplatten oder sogenannte Holzstrands für OSB-Platten erhalten. Allen drei Werkstoffklassen ist gemein, dass beim Herstellen der Holzwerkstoffplatten die Fasern, Späne oder Strands – im Gegensatz zum Vollholz – mehr oder weniger zufällig orientiert gestreut und verpresst werden. Damit sind Holzwerkstoffe stärker isotrop als Holz, was z. B. richtungsunabhängig eine gleichmäßigere Belastung ermöglicht. Trotzdem sind in allen Holzwerkstoffen – wie im Vollholz auch – mehr oder weniger stark gebundene Holzfasern oder Faserbündel enthalten. Damit sind folgende Eigenschaften verbunden:
- Fasern besitzen die Fähigkeit zur Wasseraufnahme und -abgabe
- Mit Feuchteänderungen sind Quell- und Schrumpfeigenschaften verbunden
- Fasern ändern in Abhängigkeit ihres Feuchtezustandes ihre Orientierung
Besondere Schutzanforderungen
Dadurch ergibt sich sowohl für Vollholz als auch für Holzwerkstoffe, dass durch eine Beschichtung eingetragene Feuchtigkeit zu einer partiellen Oberflächenaufquellung und zu einem Faseraufstellen der oberflächennahen Fasern führt. Diese Neuorientierung der Faser geht mit einer Erhöhung der Oberflächenrauheit einher. Aus diesem Grund werden sowohl Vollholz- als auch Holzwerkstoffoberflächen vor einer Beschichtung vorbereitet. Während Fräsen, Bohren und Hobeln zur Konturgebung geeignet sind, ist das Schleifen die bevorzugte Oberflächenvorbereitung vor dem Beschichten. Ergänzend sei an dieser Stelle auch das Bürsten genannt, das eine Zwischenform zwischen Konturgebung zur Veränderung der Haptik und einer Oberflächenvorbehandlung darstellt, je nachdem wie intensiv und mit welcher Bürstenart und -härte es durchgeführt wird.
Vorbehandeln durch Schleifen
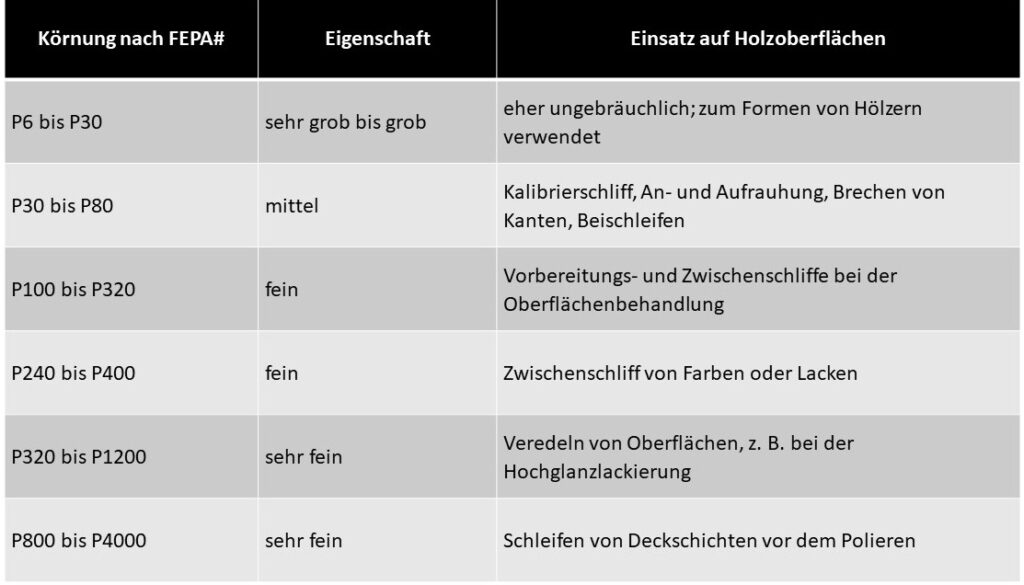
Nun zurück zum Schleifen: Für den Anschliff können je nach Probengröße und Probengeometrie Schleifklötze, Teller- und Handschleifer, Schwingschleifer, Bandschleifmaschinen und ähnliches eingesetzt werden. Durch das Schleifen werden oberflächennahe Fasern gekürzt oder entfernt, die sich durch äußere Einflüsse aufgestellt haben. Im Zuge einer Erstbeschichtung auf der Oberfläche kommt es dann, insbesondere bei wasserbasierten Beschichtungen/Grundierungen/Imprägnierungen, zu einem erneuten Faseraufstellen an der Oberfläche, weshalb sich – neben Haftungsaspekten – ein Zwischenschliff mit feinerer Körnung zum Erreichen einer glatten Oberfläche für die Folgebeschichtung anbietet. Bei der Auswahl der richtigen Schleifmittelkörnung bietet die folgende Tabelle eine grobe Orientierung [2, 3, 4]:
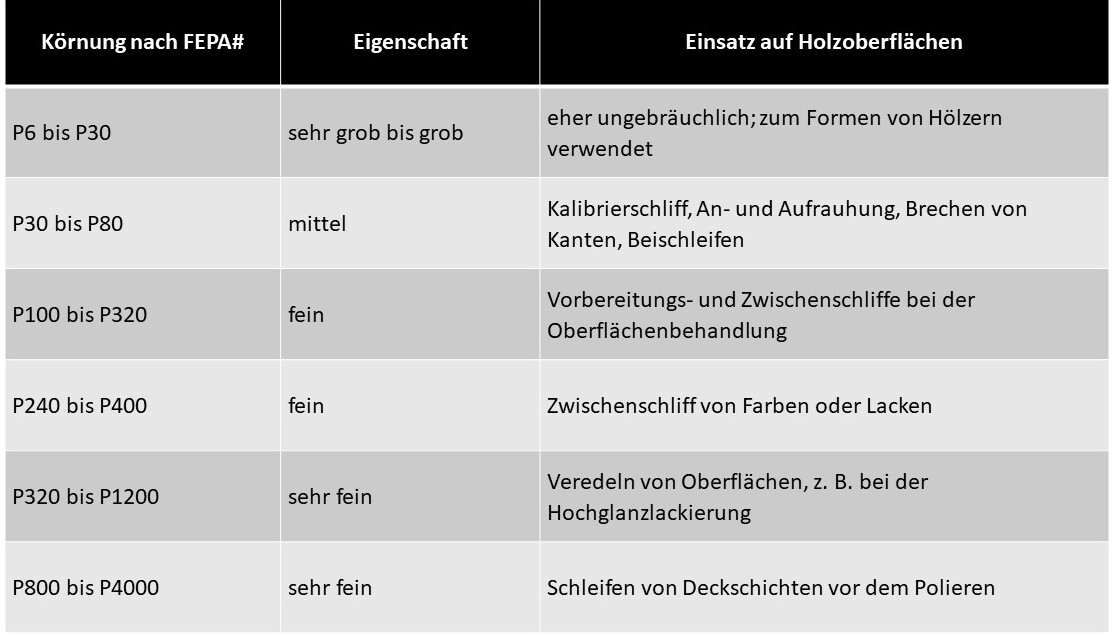
Auswahl der richtigen Schleifmittelkürnung. Quelle: FEPA - europäische Vereinigung der Schleifmittelhersteller
Das in der Tabelle angegebene P vor der Körnung definiert hierbei nach FEPA, dass es sich um ein flexibles Schleifmittel, üblicherweise Papier, handelt [3]. Bei Schleifgut mit der Kennzeichnung P kommen für Holzsubstarte vorrangig Korund (Aluminiumoxid, Al2O3) und Siliziumcarbid (SiC) zum Einsatz [3, 4]:
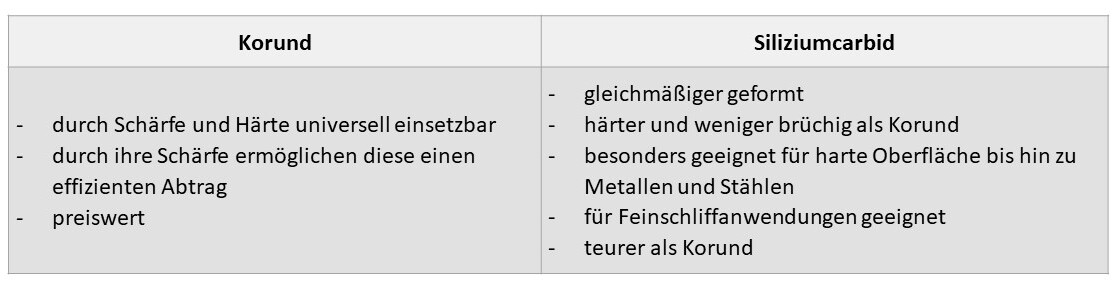
Schleifgut im Vergleich. Quelle IHD
Andere Schleifmittel mit beispielsweise höherer Härte und damit untergeordneter Bedeutung für Holzsubstrate sind u. a. Bornitrid, Zirkonoxid oder Diamant. Neben der reinen Körnung, die durch die Größe und Form des Schleifmittels definiert ist, besitzt auch die Streuung auf dem Schleifpapier und das verwendete Schleifmittel einen Einfluss auf das Ergebnis. Folgende Unterscheidungen sind gebräuchlich [5]:
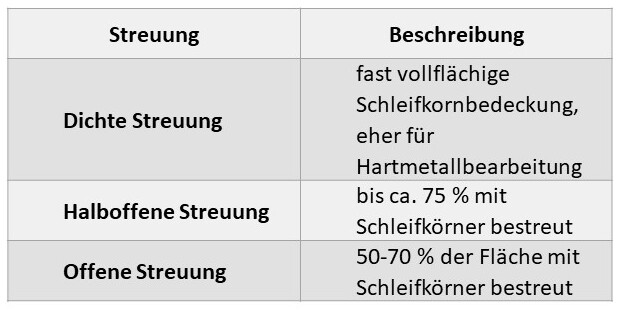
Streuung des Schleifmittels auf dem Schleifpapier. Quelle: IHD
Während sich halboffen bestreute Schleifpapiere bei weichem und harzreichem Holz schnell mit Schleifstaub zusetzen und ihre Schleiffähigkeit einbüßen, eignen sind diese Schleifpapiere für harte, harzarme Hölzer wie z. B. Buche, um einen ausreichenden Abtrag zu ermöglichen.
Für Echtholzsubstrate wie Vollholz und Furnier sind neben den bisher diskutierten Aspekten auch die Schleifrichtung zum Erreichen eines optimalen Schleifbildes, zur Betonung der Oberfläche und zur Verhinderung von Schleiffehlern zu beachten. Zur Orientierung seien hierbei der Parallel-, Quer- und Längsschliff genannt. Darüber hinaus sind beim maschinellen Schleifen auch der Winkel und der Anpressdruck des Schleifmediums zu beachten.
Anreicherung von Holzinhaltsstoffen
Zusätzlich zur eingangs diskutierten Problematik des Faseraufstellens vor bzw. beim Lackieren, existiert ein weiterer Grund für die Notwendigkeit eines Anschliffs vor der Beschichtung. Dieser ist die Anreicherung von Holzinhaltsstoffen an der Oberfläche, die durch Migration aus dem Untergrund austreten. Die für die Beschichtung und Verklebung relevanten Inhaltsstoffe sind:
- Harze und Harzsäuren wie z. B. Abietinsäure
- Fette und Fettsäuren wie z. B. Öl- und Stearinsäure bzw. deren Triglyceride
Die Geschwindigkeit und Menge der er sich an der Oberfläche anreichernden Holzinhaltsstoffe hängen maßgeblich von der Holzart sowie der Temperatur und Luftfeuchtigkeit ab. Hohe Temperaturen und Feuchten begünstigen die Migrationsprozesse. Trotzdem ist eine Kalt- und Trockenlagerung der Werkstoffe wegen der Austrocknung des Holzes und beispielsweise möglicher Rissbildungen nicht empfehlenswert (Siehe Teil 1 der Reihe [8]). Holzarten mit hohem Anteil an Harzen und Fetten sind z. B.:
- Kiefer
- Fichte
- Lärche
- Douglasie
Lagern sich Harze und Fette an der Oberfläche der Werkstoffe ab, so können diese durch ihre oberflächenimprägnierende Wirkung die Benetzung der Oberfläche verschlechtern. Damit wird die Haftung einer Beschichtung stark herabgesetzt, sodass es zu einer frühzeitigen Beschichtungsablösung und damit zu einem vorzeitigen Verschleiß oder einem Schadensfall kommen kann. Aus diesen Gründen sollte ein Anschliff der Oberfläche immer zeitnah vor einer Beschichtung erfolgen, um eine Wiederanreicherung von Störstoffen an der Oberfläche zu verhindern.
Die effiziente Holzartenauswahl, Trocknung und Restfeuchte für die Anwendung wurde ebenfalls im ersten Teil der Serie „Holz: Ein besonderes Substrat“ betrachtet.
Quellen:
[1] M. Eder und I. Burgert, „Natural fibres – function in nature,“ in Industrial Applictions of Natural Fibres – Structure, Properties and Technical Applications, Chichester, John Wiley & Sons, Ltd., 2010, pp. 23-39.#
[2] A. Wagenführ und F. Scholz, Taschenbuch der Holztechnik, Leipzig: Fachbuchverlag im Carl Hanser Verlag, 2008.
[3] DIN EN ISO 525:2022-01 , Schleifwerkzeug aus gebundenem Schleifmittel – Formen, Bezeichnung und Kennzeichnung.
[4] VDI 3413:2011-04, Bandschleifen in der Holzbearbeitung.
[5] Keramikprofi, [Online]. Available: https://www.technical-ceramics.com/service/fepa-koernung/. [Zugriff am 24 01 2024].
[6] SKS GmbH, [Online]. Available: https://www.sks-gmbh.com/news/3m-news/was-ist-der-unterschied-zwischen-siliziumkarbid-aluminiumoxid-zirkonkorund-cubitron-und-cubitron-2.html. [Zugriff am 24 01 2024].
[7] HSA Abrasives, [Online]. Available: https://www.silicon-carbides.com/de/blog/is-silicon-carbide-better-than-aluminum-oxide-sanding.html. [Zugriff am 24 01 2024].
[8] F. Kettner, „Besser Lackieren Expertennetzwerk,“ 11 08 2023. [Online]. Available: https://www.expertennetzwerk-besserlackieren.de/expertenwissen/holz-ein-besonderes-substrat
Florian.Kettner@ihd-dresden.de
bernd.brendler@ihd-dresden.de