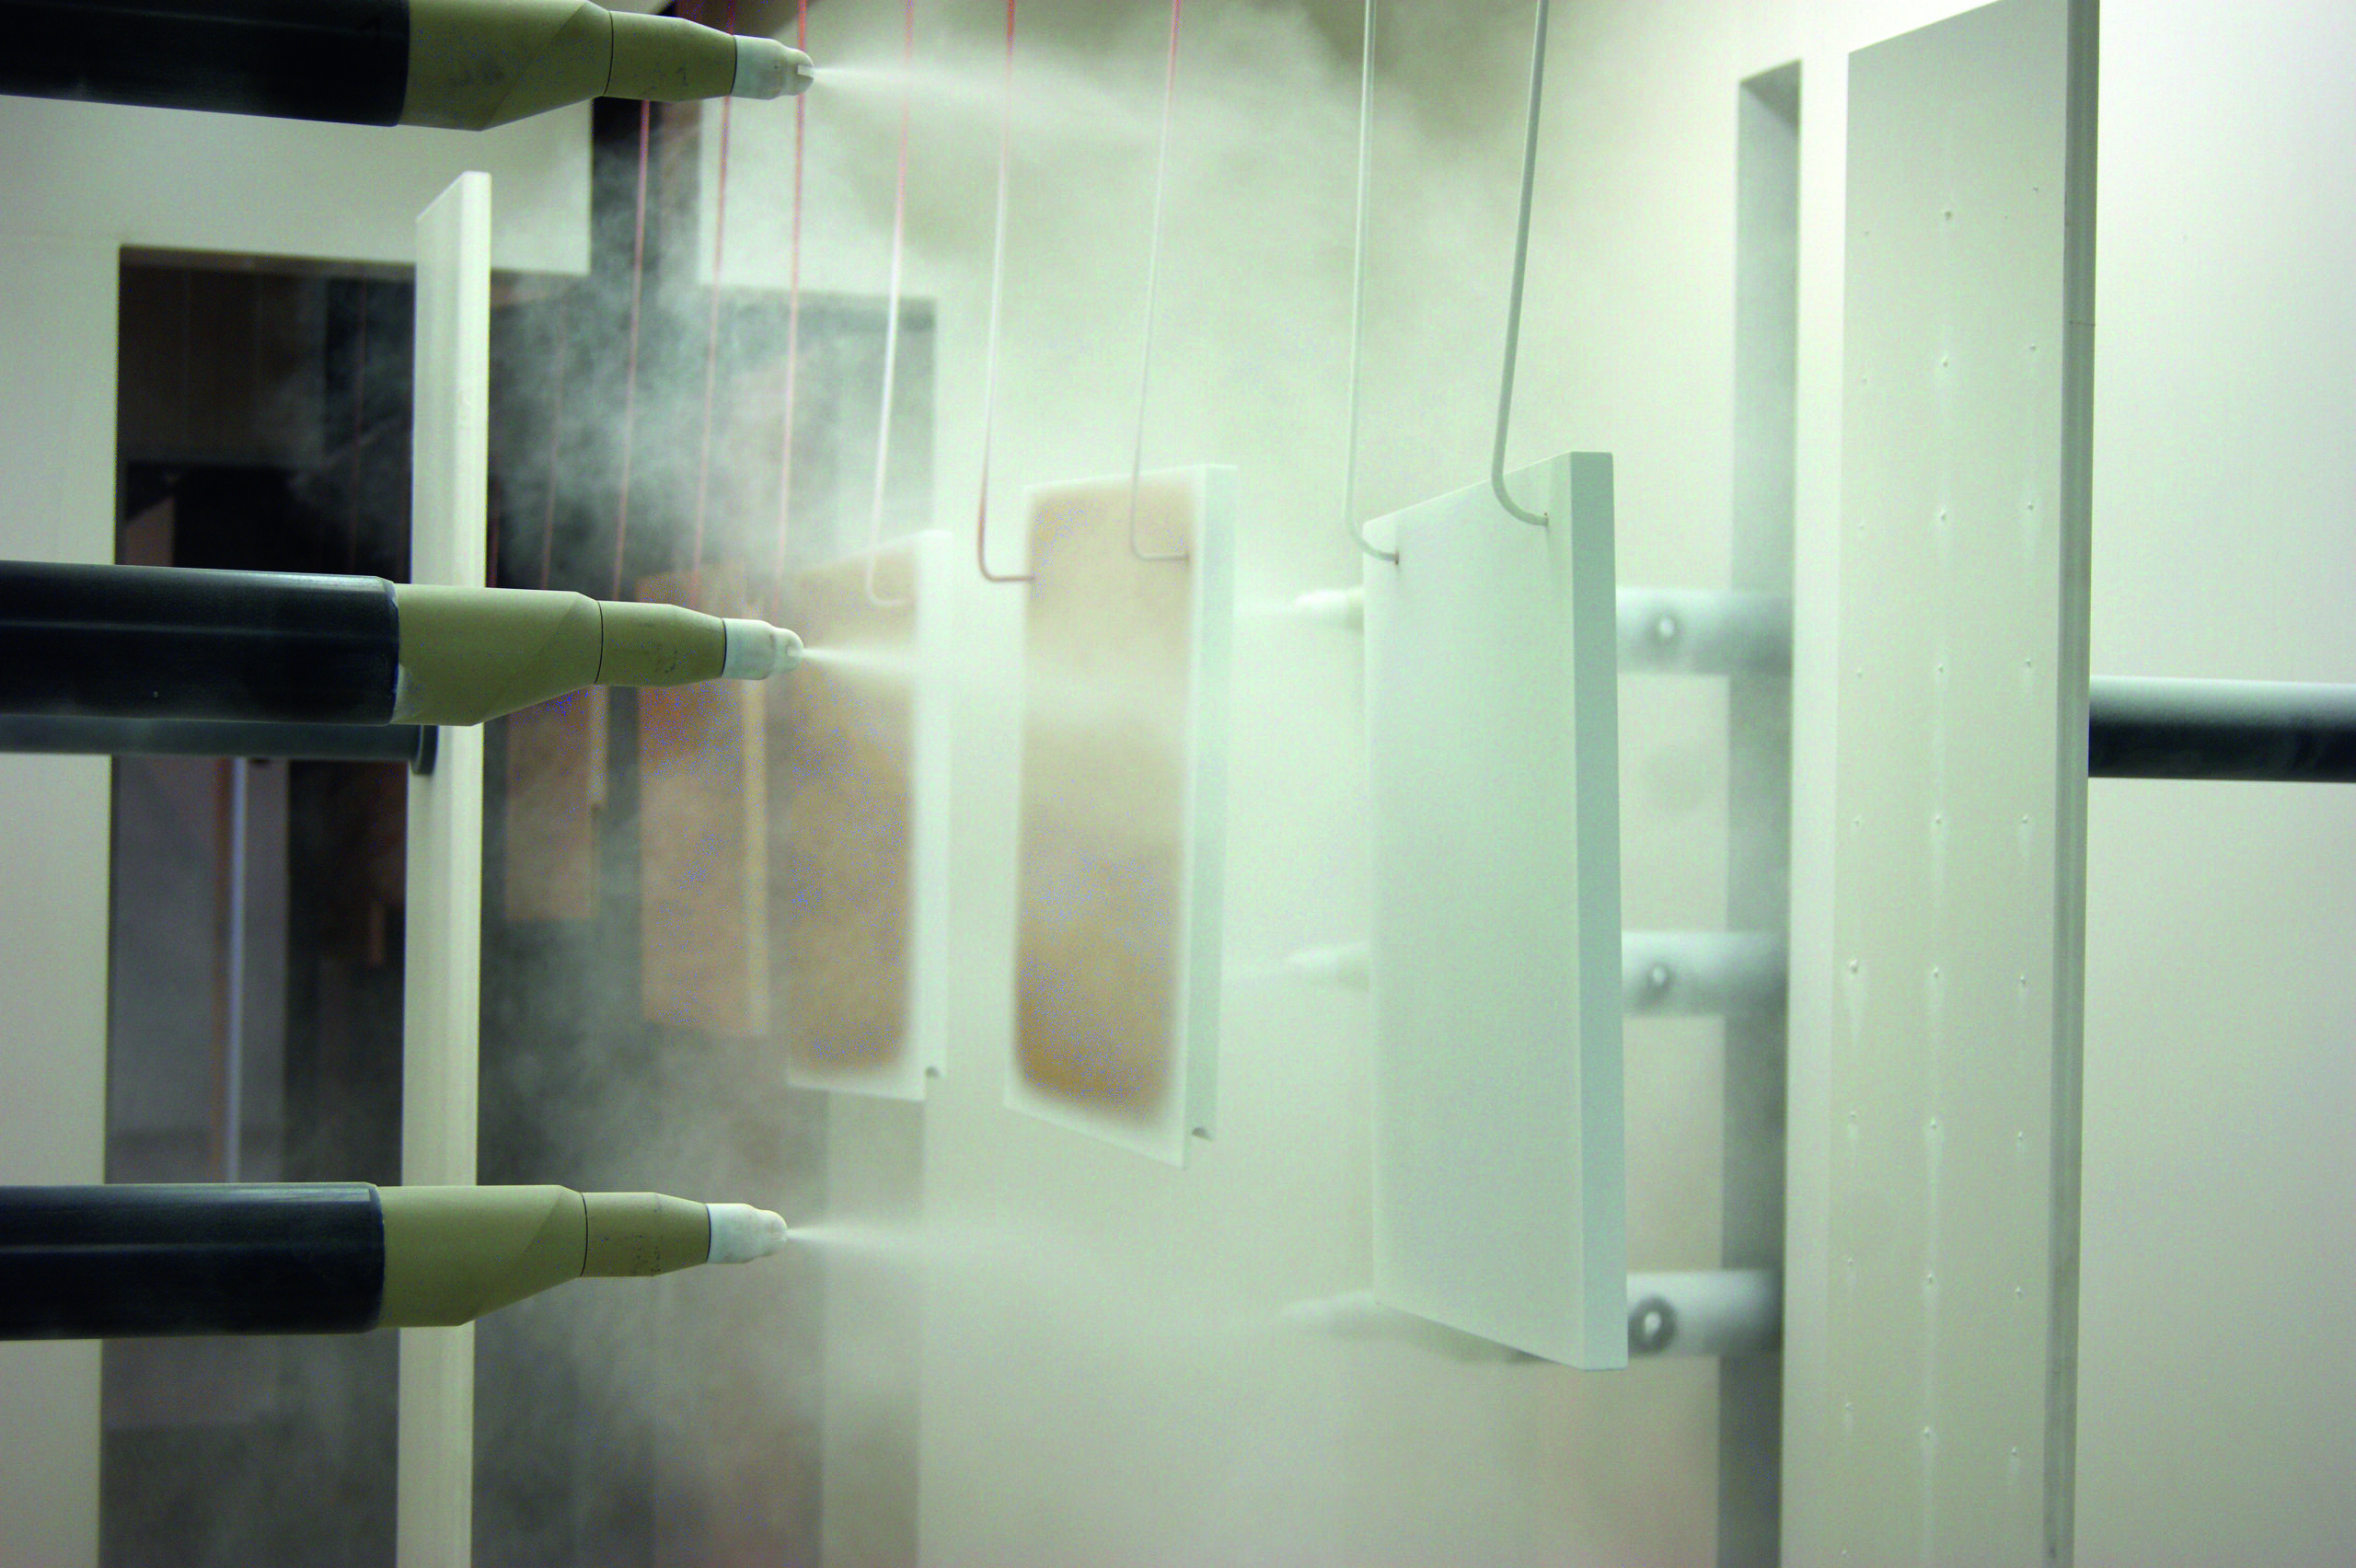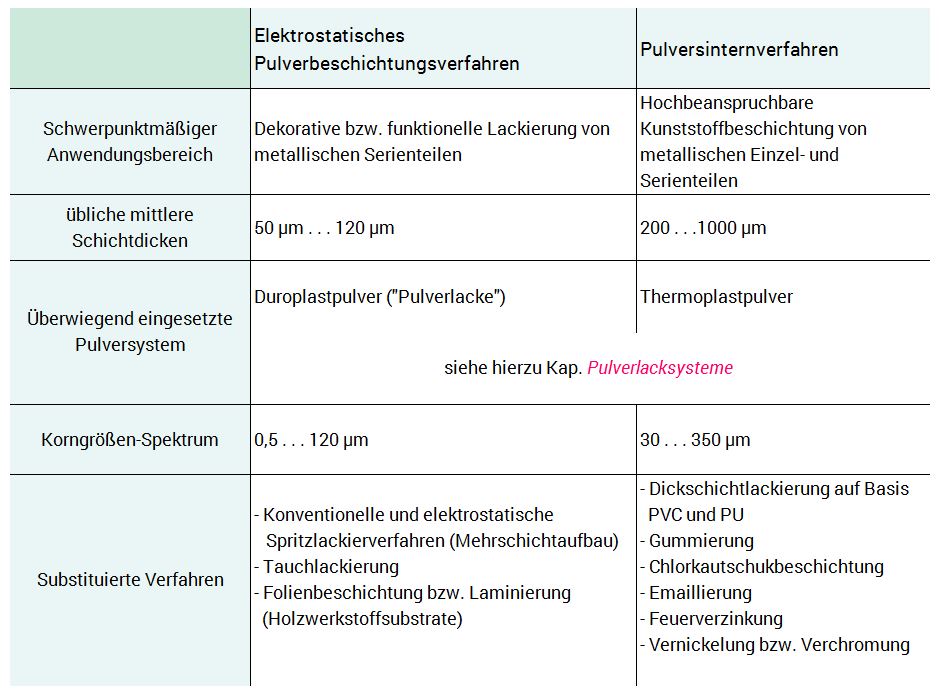
Beim Pulverbeschichten wird das Beschichtungsmaterial in Form von Duroplast- oder Thermoplastpulver (siehe hierzu Kap. Pulverlacksysteme) auf die Werkstücke aufgebracht und durch Wärmeeinwirkung zu einem geschlossenen Film verschmolzen bzw. (bei Duroplastpulvern) zusätzlich chemisch vernetzt. Dabei ist zwischen zwei Arten von Pulverbeschichtungsverfahren zu unterscheiden:
Vergleich der beiden Arten von Pulverbeschichtungsverfahren
Bei den elektrostatischen Pulverbeschichtungsverfahren werden die aufgeladenen Pulverpartikel (meist Duroplastpulver) unter dem Einfluss elektrischer Feldkräfte zum geerdeten Werkstück transportiert, wo sie aufgrund der Coulombkräfte anhaften. Durch anschließendes Erhitzen schmilzt die Pulverschicht auf und vernetzt zur fertigen Beschichtung. Das heute weitaus bedeutendste Verfahren dieser Art ist das elektrostatische Pulversprühen (EPS), bei dem das Pulver mittels Druckluft über einen Schlauch zur hochspannungsführenden Sprühpistole gefördert, dort aufgeladen und über eine Düse gezielt auf das geerdete Werkstück gesprüht wird. Bei der pistolenlosen elektrostatischen Pulverbeschichtung werden die Werkstücke in bzw. über einem Pulverbehälter aus Kunststoff beschichtet. Das sich auf dem Behälterboden befindende Pulver wird je nach Verfahrensprinzip durch pulsierende Hochspannung aufgewirbelt oder mit Hilfe eines Luftstroms, der durch den porösen Behälterboden strömt, fluidisiert. Mittels im Behälterboden integrierter, hochspannungsführender Elektroden wird das Pulver aufgeladen und allein durch elektrische Kräfte auf den geerdeten Werkstücken abgeschieden.
Bei den ohne Elektrostatik arbeitenden Pulversinterverfahren werden die Werkstücke bereits vor der Beschichtung bis über die Schmelztemperatur des Pulvers erhitzt. Das je nach Verfahren auf unterschiedliche Art und Weise auf das heiße Werkstück applizierte (meist thermoplastische) Pulver sintert sofort an und verschmilzt zu einer glatten Kunststoffschicht.
Vorteile und Einsatzgrenzen der elektrostatischen Pulverbeschichtungsverfahren
Die elektrostatische Pulverbeschichtung bietet neben den bekannten Vorteilen hinsichtlich Umweltverträglichkeit, Arbeitsplatzbelastung und Beschichtungsqualität in vielen Fällen auch wirtschaftliche Vorteile gegenüber der konventionellen bzw. elektrostatischen Spritzlackierung:
- Einfachere Genehmigung von Pulverbeschichtungsanlagen
– Wegfall von Lösemitteln, d.h. keine immissionsrechtliche, sondern nur baurechtliche Genehmigungsbedürftigkeit (sofern kein Lösemitteleinsatz in gemeinsamen Anlagenteilen). - Geringere Investitions-, Raum- und Energiekosten
– Einschicht-Pulverlackierung ersetzt oft Mehrschicht-Flüssiglackierung,
– bei 2-Schicht-Pulverlackierung (höchste Korrosionsschutzanforderungen) kann u.U. auf Zwischeneinbrennen verzichtet werden („Pulver-in-Pulver“-Verfahren),
– keine Ablüftzone erforderlich,
– Kabinenbelüftung im Umluftbetrieb,
– keine Abluftreinigung erforderlich. - Geringere Lackmaterial-, Reinigungs- und Entsorgungskosten
– Pulverkreislaufführung minimiert den Lackmaterialverlust,
– keine flüssiglacktypischen Abfälle und Reinigungsprozesse (Lackschlamm, Trockenfilter, verschmutzte Spülflüssigkeit, Gitterrostentlackung, etc.). - Kürzere Produktionsdurchlaufzeiten
– pulverbeschichtete Teile sind nach dem Einbrennen und Abkühlen sofort weiter verarbeitbar. - Höherer Automatisierungsgrad auch bei komplexen Teilen möglich
– selbst bei hohen örtlichen Überbeschichtungen weisen übliche Pulverlacke keine Läufer- und Kochergefahr auf.
Zu beachten sind jedoch auch die Grenzen der elektrostatischen Pulverbeschichtung. Zu nennen sind insbesondere:
- Mittlere Schichtdicken unterhalb von ca. 50 µm
– Dünnschichtpulver erforderlich (teurer als Standardpulver),
– Einschlüsse sind im dünneren Lackfilm leichter erkennbar (höhere n.i.O.-Rate),
– höherer Prozesssteuerungs- und Überwachungsaufwand zur sicheren Einhaltung der mittleren Schichtdicke (Materialkosten) sowie der Mindestschichtdicke (ausreichendes Deckvermögen). - Wärmeempfindliche Teile (z. B. vormontierte Bauteile, Kunststoff- und Holzwerkstoffteile)
– bisher übliche Pulverlack-Einbrenntemperaturen (180 °C bis 200 °C) sind in der Regel zu hoch,
– niedrigtemperaturhärtende bzw. strahlenhärtende Pulverlacke sind bisher nur bedingt einsetzbar (siehe hierzu Kap. Pulverlacksysteme). - Elektrisch gering leitende Substratmaterialien (Kunststoffe, Holzwerkstoffe, Glas etc.)
– Mehrkosten durch zusätzlich erforderliche Prozessschritte (z. B. Vorwärmung der Werkstücke, Leitflüssigkeitsauftrag) bzw. durch den Einsatz leitfähig modifizierter (teurerer) Substratmaterialien. - Sehr hohe Qualitätsanforderungen (z. B. im Weißwarenbereich)
– Zusatzinvestitionen zur Vermeidung von Fremdschmutzeintrag und Agglomeratbildung beim Pulverkreislauf (z. B. separat belüftete Anlageneinhausung, Ultraschallsiebmaschine). - Flüssiglackfarbtöne, -effekte und -anwendungen
– mit Pulverlack sind nicht alle Flüssiglackeffekte darstellbar,
– Pulverlack erlaubt keine nachträglichen Abtönungen,
– vor-Ort-Reparaturen mit Pulverlack sind in der Regel nicht möglich. - Örtlich hohe Überbeschichtungen infolge von unzureichend angepasster Pulverapplikation
– nicht genutzter Pulvermehrverbrauch,
– erhöhte Kreislaufpulvermenge (Gefahr von Schmutzeintrag und Agglomeratbildung, höherer Pulververlust).
Einsatz der richtigen Anlagenkomponenten beim elektrostatischen Pulversprühverfahren (EPS-Verfahren)
Das mit elektrostatischen Sprühpistolen arbeitende EPS-Verfahren hat sich weltweit als bedeutendstes elektrostatisches Pulverbeschichtungsverfahren durchgesetzt. Die folgende Abbildung zeigt das Prinzip einer EPS-Anlage. Charakteristisch ist die Kreislaufführung des Pulverlackmaterials, bei der das nicht auf den Werkstücken abgeschiedene Pulver (Overspray) in der Beschichtungskabine abgesaugt und mittels eines Filter- oder Zyklonabscheiders zurückgewonnen wird, um direkt wieder dem Fluidisierbehälter zugeführt zu werden.
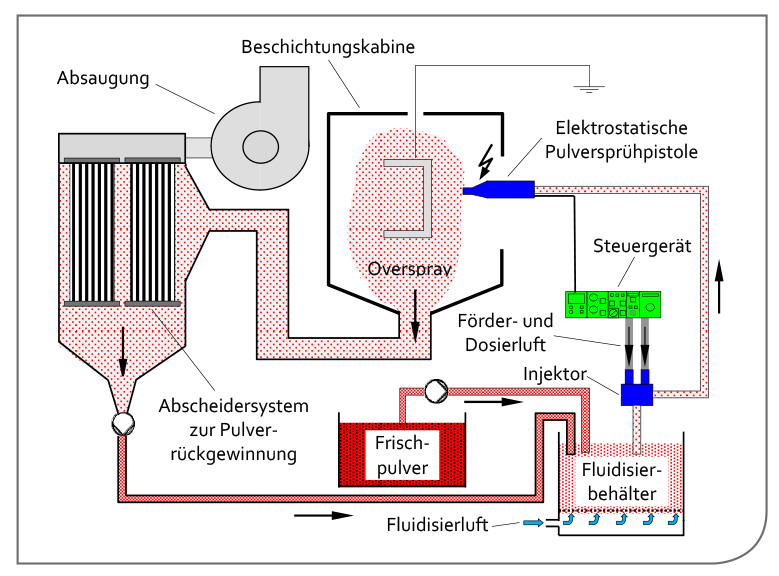
Prinzip einer mit elektrostatischen Sprühpistolen arbeitenden Pulverbeschichtungsanlage (EPS-Anlage) (Quelle: Fraunhofer IPA)
Entscheidend: die Auswahl der richtigen Pulverapplikationstechnik
Vor dem Hintergrund steigender Anforderungen an die Prozesssicherheit und Beschichtungsqualität sowie an die Effizienz, Flexibilität und „Intelligenz“ von Lackieranlagen (siehe hierzu auch die Kapitel Digitale Lackiertechnik – Selbstprogrammierende Lackierzelle, Industrie 4.0 macht automatische Lackieranlagen effizienter und einfacher und Ultraeffizienz-Fabrik) spielt bei der Neuplanung und Modernisierung von EPS-Anlagen der Einsatz der richtigen Anlagenkomponenten eine zentrale Rolle. Dies gilt in ganz besonderem Maße für die Pulverapplikationstechnik, da diese unmittelbar die Qualität und die Wirtschaftlichkeit der Beschichtung beeinflusst. Im Folgenden werden dazu Kriterien und technische Alternativen näher betrachtet.
Die Pulverapplikationstechnik umfasst im Wesentlichen die Pulversprühsysteme inkl. der Düsen- und Aufladetechnik (Korona bzw. Tribo), die manuelle bzw. automatische Sprühpistolenbewegung sowie die Pulver-Dosier- und -Fördertechnik.
Bei der Planung sowie bei Versuchen in Produktions- und Technikumsanlagen ist in Verbindung mit der Pulverapplikationstechnik insbesondere auf die Erfüllung folgender Anforderungen zu achten:
- Steuer- bzw. regelbare Pulveraufladung zur Vermeidung von
– zu hoher Aufladung der applizierten Pulverschicht („Rücksprühen“),
– Minderbeschichtung an Kanten und in Vertiefungen,
– Überbeschichtung in den Randbereichen („Bilderrahmeneffekt“). - Konstanter Pulverausstoß zur Vermeidung von
– Schichtdickenschwankungen,
– Streifenbildung beim Überlappen mehrere Sprühbahnen. - Hoher Erst-Auftragswirkungsgrad und gleichzeitig Vermeidung von Überbeschichtungen, dadurch Minimierung
– der versprühten Pulvermenge bzw. der Overspray- und Kreislaufpulvermenge,
– des Pulververbrauchs und -abfalls,
– der Verschmutzung des Kreislaufpulvers,
– der Kabinenreinigungszeit beim Farbwechsel. - Beherrschung der Partikelgrößenseparierung bei der Pulverlack-Applikation zur Minimierung
– der Feinkornanreicherung beim Pulverkreislauf und damit
– des Abdriftens des Beschichtungsergebnisses.
Oft zu wenig beachtet: Die Partikelgrößenseparierung
Die Separierung unterschiedlich großer Partikel (siehe folgende Abb.) stellt einen besonders kritischen Effekt beim elektrostatischen Pulversprühen dar, dem bei der Auswahl und beim Betrieb der Pulverapplikationstechnik oft zu wenig Beachtung geschenkt wird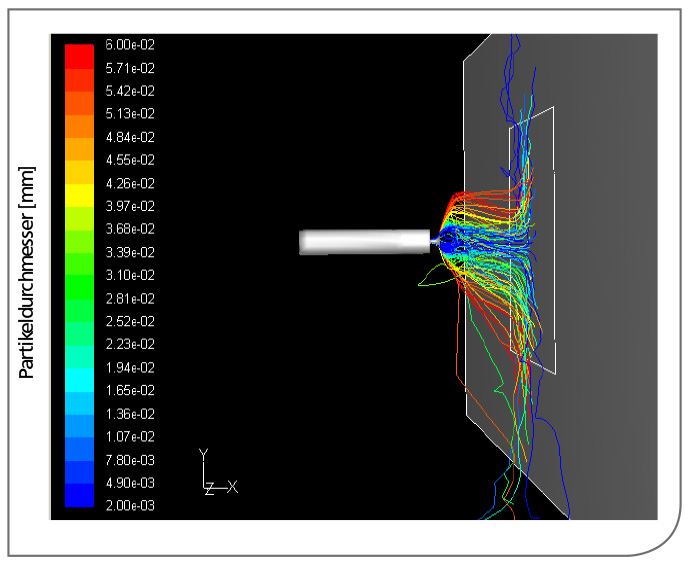 .
Prinzip der Korona-Pulversprüh- pistolen (Quelle: Fraunhofer IPA)
Ursache der Partikelgrößenseparierung ist das gleichzeitige Einwirken von drei unterschiedlichen Kräften auf die Pulverpartikel (siehe Abb. unten), deren Größenspektrum bei typischen Pulverlacken im Bereich von ca. 0,5 µm bis ca. 120 µm liegt:
- Stoke’sche Reibungskraft (Luftkraft): proportional zum Partikeldurchmesser,
- Elektrische Feldkraft: proportional zum Quadrat des Partikeldurchmessers bzw. zur Partikeloberfläche,
- Schwerkraft: proportional zur dritten Potenz des Partikeldurchmessers bzw. zum Partikelvolumen,
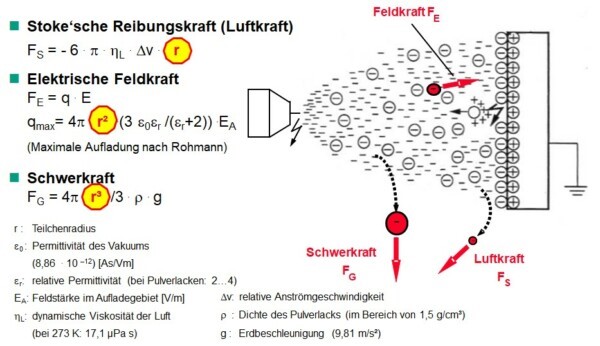
Einwirken von drei unterschiedlichen Kräften auf die Pulverpartikel beim elektrostatischen Pulversprühen (Quelle: Fraunhofer IPA)
Die im Wesentlichen von der elektrischen Feldkraft bestimmte Abscheidung der Partikel auf dem Werkstück ist bei feinen Partikeln (Korngröße unterhalb von ca. 10 µm) geringer als bei Partikeln mittlerer Größe. Feine Partikel werden überwiegend durch die Luftkraft bzw. Luftströmung transportiert und zu einem überproportional hohen Anteil von der Kabinenabsaugung erfasst. Die Folge ist eine Feinkornanreicherung im rückgewonnenen Pulver und damit auch im Kreislaufpulver (Mischung aus rückgewonnenem und frischem Pulver). Dies führt zu einem allmählichen Absinken des Auftragswirkungsgrades und damit der Schichtdicke mit zunehmender Anlagenlaufzeit. Bei einer zu starken Feinkornanreicherung im Kreislaufpulver kann eine komplette Anlagenreinigung und der Verwurf des gesamten Restpulvers in der Anlage erforderlich werden. Grobe Partikel (Korngröße über ca. 100 µm) landen aufgrund der bei dieser Partikelgröße dominierenden Schwerkraft zu einem überproportional hohen Anteil auf dem Kabinenboden. Ihr Anteil wird daher bereits bei der Pulverlackherstellung durch einen Siebprozess reduziert.
Im Zusammenhang mit der Auswahl der Pulverapplikationstechnik sollte generell auch der Einsatz von feinkornreduziertem („gesichtetem“) Pulverlack in Erwägung gezogen werden. Der optimale Sichtungsgrad ist von der Geometrie der Werkstücke, der geforderten Beschichtungsqualität sowie von den anlagen- und prozesstechnischen Parametern abhängig und muss in Zusammenarbeit mit dem Pulverlackhersteller und dem Anlagenlieferanten anhand von Produktionsversuchen ermittelt werden.
Die Abbildung unten zeigt an einem Beispiel, wie deutlich sich die Prozesssicherheit beim elektrostatischen Pulversprühverfahren durch die Beherrschung der Partikelgrößenseparierung verbessern lässt. Im dargestellten Fall gelang es, mittels spezifisch angepasster Sprühdüsen die ursprünglich starke Partikelgrößenseparierung bei der Pulverapplikation (linkes Diagramm) zu minimieren und damit den Auftragswirkungsgrad bzw. die Schichtdicke beim Pulverkreislauf weitgehend stabil zu halten (rechtes Diagramm).
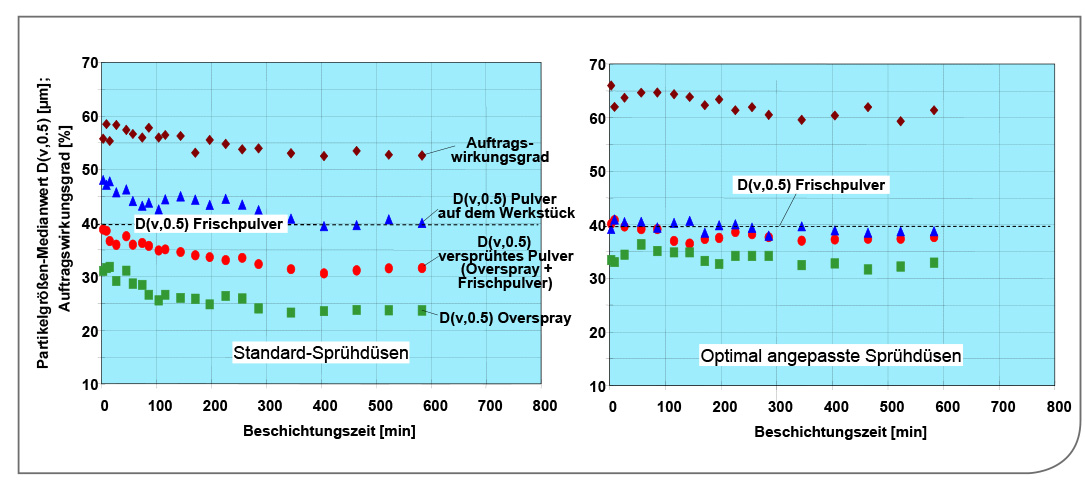
Die Abbildung zeigt an einem Beispiel, wie deutlich sich die Prozesssicherheit beim elektrostatischen Pulversprühverfahren durch die Beherrschung der Partikelgrößenseparierung verbessern lässt. Im dargestellten Fall gelang es, mittels spezifisch angepasster Sprühdüsen die ursprünglich starke Partikelgrößenseparierung bei der Pulverapplikation (linkes Diagramm) zu minimieren und damit den Auftragswirkungsgrad bzw. die Schichtdicke beim Pulverkreislauf weitgehend stabil zu halten (rechtes Diagramm)
Korona- oder Tribopistolen?
Korona-Sprühpistolen werden heute in über 90 % aller EPS-Anlagen eingesetzt. Die Aufladung der Pulverpartikel erfolgt durch Anlagerung freier Luftionen, die an einer hochspannungsführenden Korona-Elektrode erzeugt werden (siehe Abb.). Die in der Regel negative Hochspannung (bis ca. 80 kV) wird meist mittels einer im Sprühorgan integrierten Hochspannungskaskade erzeugt.
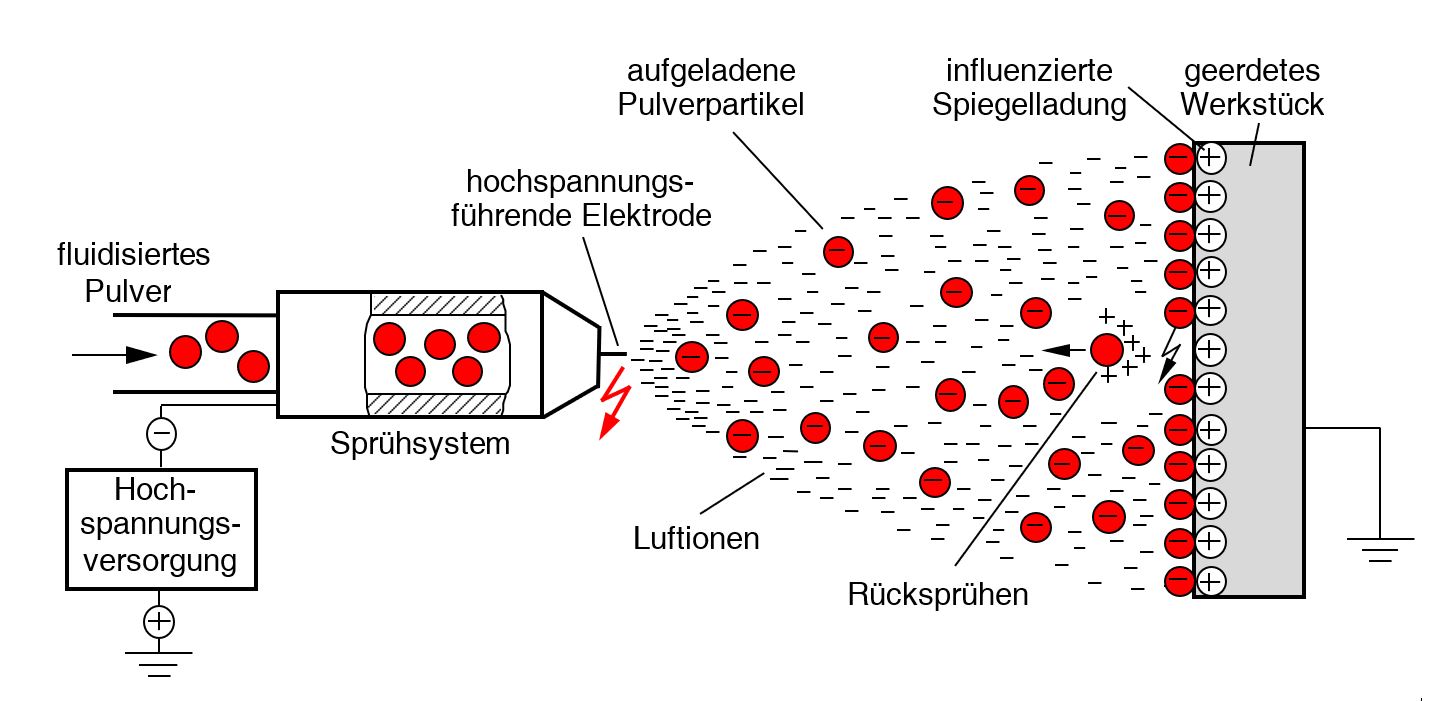
Mit Korona-Sprühpistolen lassen sich alle heute üblichen Beschichtungspulver applizieren. Moderne Korona-Sprühpistolensysteme bieten die Möglichkeit zur präzisen Regelung bzw. Begrenzung des Luftionenstroms und damit zur kontrollierten Aufladung unterschiedlicher Pulver und besseren Beherrschung von unerwünschten Elektrostatikeffekten, z.B. von Oberflächenstörungen infolge zu hoher Pulverladung („Rücksprühen“).
Bei den Tribo-Sprühpistolen werden die Pulverpartikel ausschließlich durch reibungselektrische Vorgänge beim turbulenten Durchströmen eines Kunststoffkanals aus PTFE aufgeladen, d. h., diese Systeme arbeiten ohne Hochspannungserzeuger (siehe Abb.). Pulverlacke nehmen bei der Tribo-Aufladung mittels PTFE eine positive Polarität an.
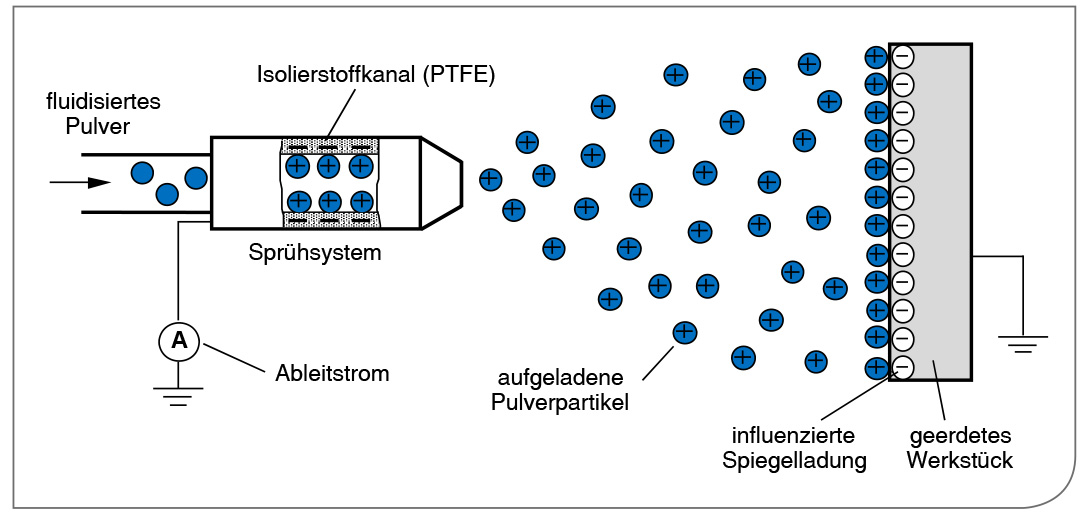
Prinzip der Tribo-Pulversprühpistolen (Quelle: Fraunhofer IPA)
Prinzipbedingt tritt bei der Triboaufladung kein Luftionenstrom mit seinen negativen Begleiterscheinungen auf. Bei kritischen Beschichtungsverhältnissen, z. B. sehr hohen Schichtdicken, Werkstücken mit schwer zugänglichen Bereichen („Faraday-Käfigen“) oder Substraten, die wegen zu geringer elektrischer Leitfähigkeit nicht hinreichend geerdet werden können, stellen Tribo-Sprühpistolen u. U. eine Alternative dar. Allerdings ist die Triboaufladung aufgrund zahlreicher Einfluss- und Störgrößen (Pulvermaterial, Schlauchmaterial, Verschleiß etc.) schwieriger beherrschbar als die Koronaaufladung. Struktur- und Effektpulverlacke sind nur bedingt tribogeeignet, Polyester- und Acrylatpulverlacke müssen speziell modifiziert werden. Da sich der Feinanteil des Pulverlacks mittels Tribo-Sprühpistolen nur schlecht aufladen lässt, muss im Vergleich zu Koronasprühpistolen stärker feinkornreduziertes und damit teureres Pulver eingesetzt werden, um eine zu starke Feinkornanreicherung beim Pulverlackkreislauf zu vermeiden.
Korona-Sprühpistolen in Verbindung mit Gegenelektroden
Zur Verbesserung der Schichtdickengleichmäßigkeit kommen in Verbindung mit Korona-Sprühpistolen inzwischen zunehmend zusätzliche, gegenüber den Sprühpistolen angeordnete Gegenelektrodensysteme zum Einsatz. Die in einer Kunststoffplatte integrierten Koronaelektroden (siehe untere Abb.) liegen an variabler, zu den Sprühpistolen gegenpolarer Hochspannung und dienen zur gezielten Beeinflussung der Pulverladung und des elektrischen Feldes. Dadurch werden – bisher insbesondere bei der elektrostatischen Pulverbeschichtung von MDF-Teilen – applikationstechnische Verbesserungen erzielt:
- gezielte Steuerung des Umgriffs,
- Minimierung des Bilderrahmeneffekts,
- gleichmäßigere Schmalseitenbeschichtung sowie
- bessere Pulverabscheidung an scharfen Kanten.
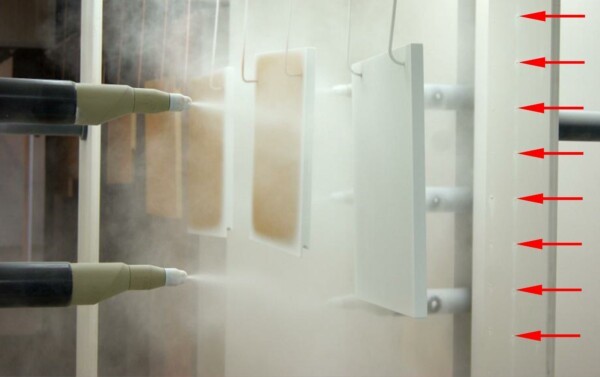
Einsatz von Gegenelektroden (Pfeile) zur Verbesserung der Schichtdickengleichmäßigkeit bei der elektrostatischen Pulverbeschichtung von MDF-Teilen (Quelle MS Oberflächentechnik)
Welches Düsensystem?
Die optimale Anpassung der Sprühstrahlform an die jeweiligen Werkstücke wirkt sich direkt auf die Schichtdickengleichmäßigkeit, auf den Erst-Auftragswirkungsgrad und damit die Kreislaufpulvermenge sowie auf die Partikelgrößenseparierung bei der Applikation aus.
Flachstrahldüsen stellen die heute überwiegend eingesetzten Systeme dar. Sie eignen sich je nach Öffnungswinkel des Sprühstrahls sowohl für flächige als auch für komplizierte dreidimensionale Werkstücke. Der Flachstrahl (siehe untere Abb.) wird mittels einer schlitzförmig verengten Düsenkappe erzeugt. Die dadurch erhöhte Strömungsgeschwindigkeit erleichtert das Eindringen der Pulverpartikel in Werkstückvertiefungen (Faraday-Käfige).
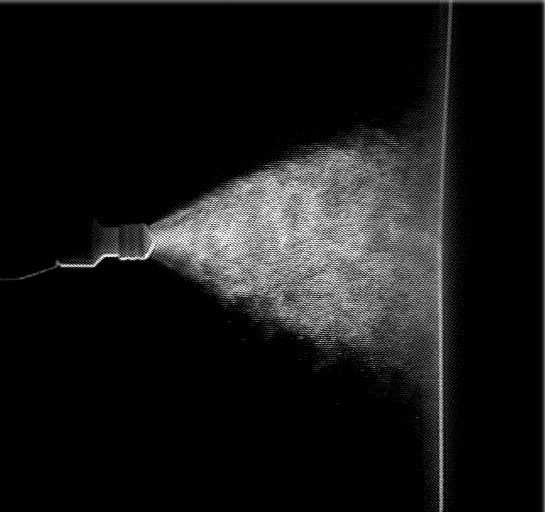
Pulversprühwolke bei einer Flachstrahldüse (links) (Quelle: Fraunhofer IPA)
Rundstrahldüsen werden für filigrane Werkstücke, aber auch für große Flächen eingesetzt. Die aufgeweitete, runde Sprühwolke kann mittels eines zentrisch in der Pistolenmündung angeordneten „Pralltellers“ (siehe untere Abb.) oder mittels Luftströmungen erzeugt werden. Bei den Pralltellerdüsen lässt sich die Sprühwolkenbreite mittels Pralltellern mit unterschiedlichem Durchmesser verändern. Nachteilig ist der im Vergleich zur Flachstrahldüse teilweise geringere Erst-Auftragswirkungsgrad sowie die höhere Separierungsgefahr, was sich insbesondere bei Effektpulvern kritisch auswirken kann.
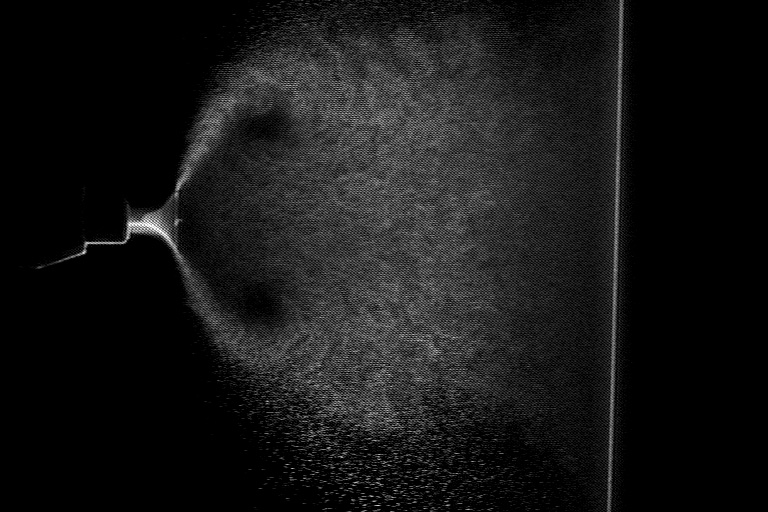
Pulversprühwolke bei einer Pralltellerdüse (Quelle: Fraunhofer IPA)
Die mittels Luftströmungen arbeitenden Rundstrahldüsen ermöglichen bei optimierter Gestaltung eine stufenlose Verstellung der Sprühwolke innerhalb eines weiten Bereichs. Die folgende Abbildung zeigt dies exemplarisch an einer am Institut für Industrielle Fertigung und Fabrikbetrieb der Universität Stuttgart (IFF) in Zusammenarbeit mit dem Fraunhofer IPA entwickelten elektrostatischen Pulversprühpistole mit Rundstrahldüse.
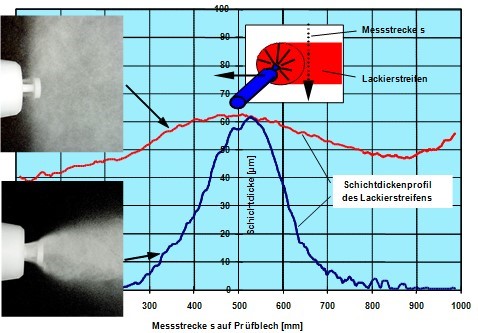
Pulversprühwolken und Schichtdickenprofile des Lackierstreifens bei einer Pulversprühpistole mit stufenlos verstellbarem Rundstrahl (Quelle: IFF / Fraunhofer IPA)
Für spezielle Anwendungen kommen auch Sonderkonstruktionen von Pulversprühdüsen zum Einsatz. Die folgende Abbildung zeigt als Beispiel eine am Fraunhofer IPA entwickelte Korona-Pulversprühpistole mit spezieller Flachstrahldüse, die einen sehr schmalen Lackierstreifen erzeugt und dadurch eine gezielte oversprayarme Beschichtung, z.B. der Schmalseiten von Holzwerkstoffplatten ermöglicht.
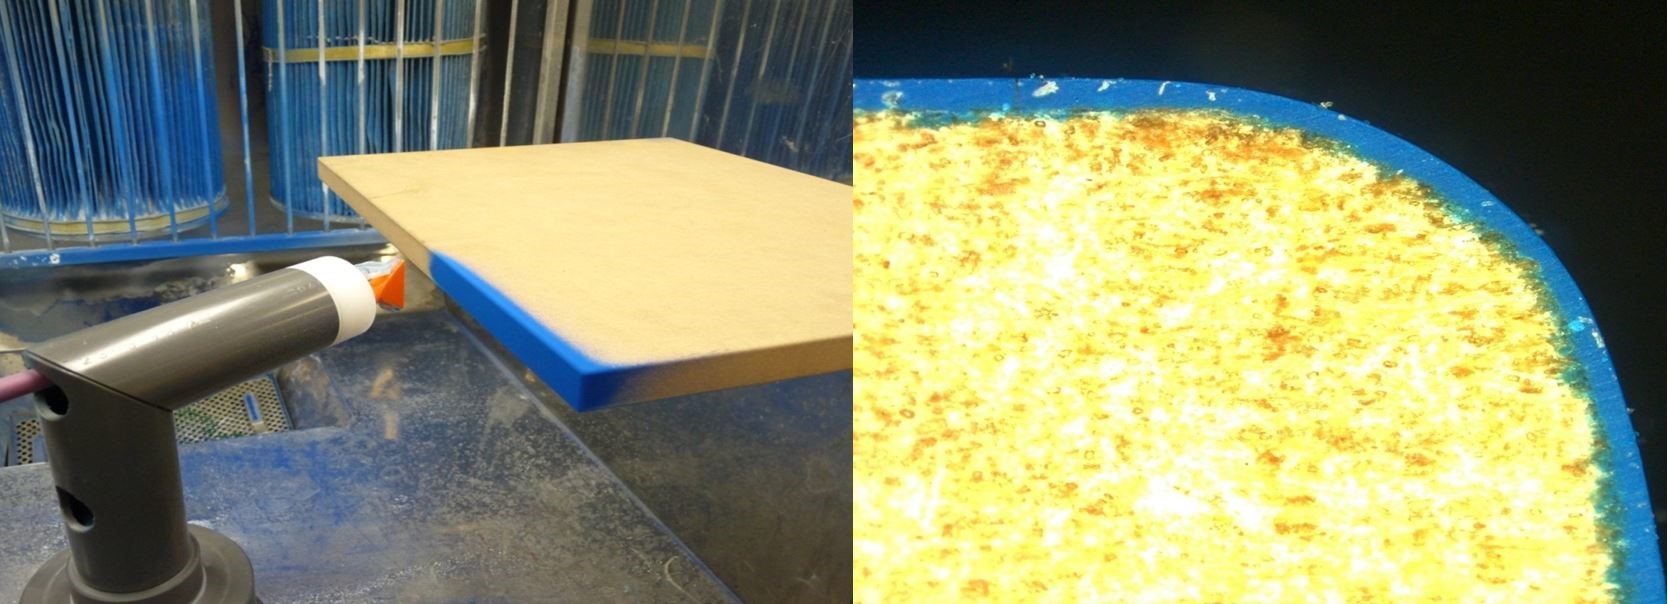
Pulversprühpistole mit spezieller Flachstrahldüse zur Vorbeschichtung der Schmalflächen von Holzwerkstoffplatten (Quelle: Fraunhofer IPA)
Bei den Pulversprühglocken wird mittels einer mit bis zu ca. 10.000 min-1 rotierenden Glocke eine „weiche“ runde Sprühwolke erzeugt. Die „Lenkluft“, die aus ringförmig hinter der Glocke angeordneten Luftbohrungen ausströmt, ermöglicht die Anpassung der Sprühwolkenbreite an unterschiedliche Werkstückgeometrien (siehe untere Abb.). Pulversprühglocken erlauben hohe Pulverausstoßmengen bis ca. 500 g/min und eignen sich daher insbesondere für großflächige Werkstücke bzw. hohe Flächendurchsätze, wobei eine Sprühglocke zwei bis drei Sprühpistolen ersetzen kann. Nachteilig ist der etwas höhere Wartungsaufwand aufgrund der komplexeren Gerätetechnik. Auch Kombinationen von Pulversprühglocken mit Pulversprühpistolen werden eingesetzt, um sowohl auf den flächigen als auch auf den verwinkelten Werkstückbereichen jeweils eine optimale Pulvermaterialnutzung und Schichtdickengleichmäßigkeit zu erzielen.
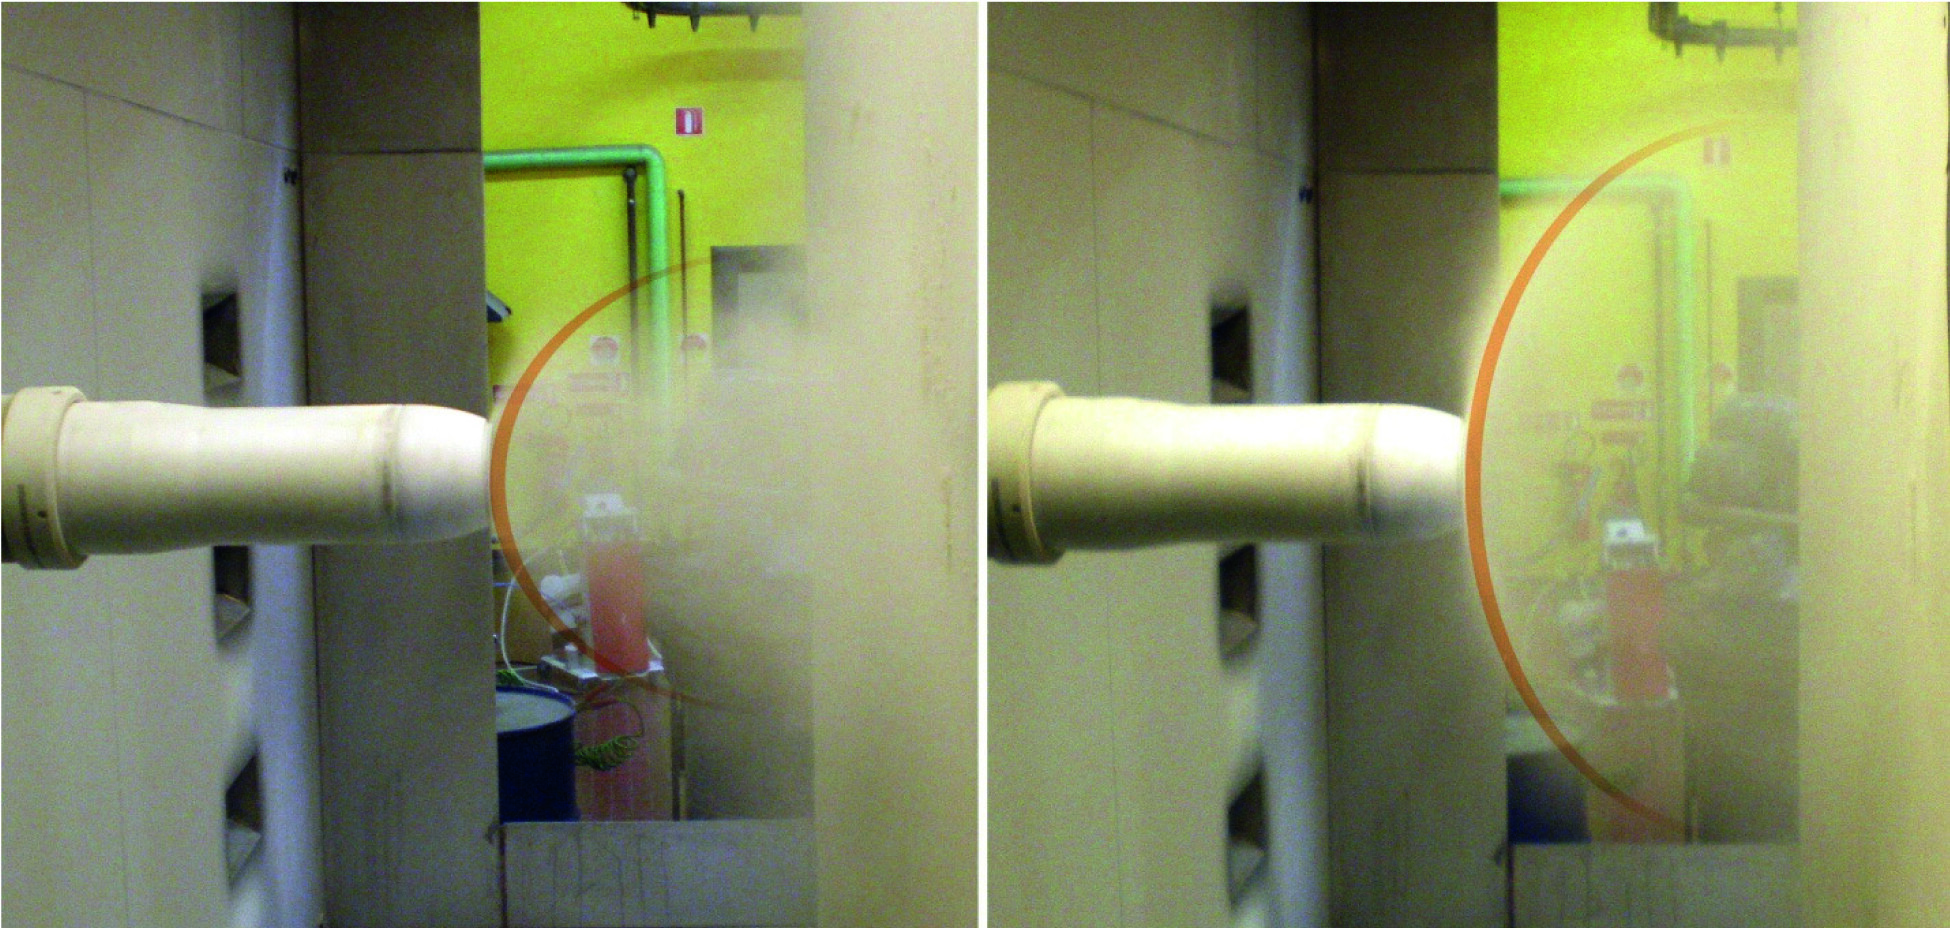
Mittels Lenkluft steuerbare Sprühwolkenbreite bei einer elektro- statischen Pulversprühglocke
Das Video der Fa. Sames zeigt Anwendungsbeispiele für Pulversprühglocken:
Injektoren oder Pulverförderpumpen?
Nach wie vor erfolgt in den meisten EPS-Anlagen die Pulverdosierung und -förderung mittels Injektoren (siehe untere Abb.). Diese saugen das Pulver nach dem Venturi-Prinzip mittels eines Luftvolumenstroms im Bereich von ca. 3…5 m³/h aus dem Fluidisierbehälter an und fördern es über den Pulverschlauch (Innendurchmesser im Bereich von 10…12 mm) mit hoher Geschwindigkeit (im Bereich von 10-20 m/s) zum Sprühorgan. Der geförderte Pulvermassenstrom liegt im Bereich von ca. 50…250 g/min pro Pistole. Der Luftvolumenstrom setzt sich aus dem Förderluft- und dem Zusatzluftvolumenstrom zusammen und muss unabhängig vom geförderten Pulvermassenstrom hinsichtlich eines gleichmäßigen Pulvertransports konstant bleiben. Das bedeutet, dass bei einer Reduzierung des Pulvermassenstroms (= reduzierter Förderluftvolumenstrom) der Zusatzluftvolumenstrom entsprechend erhöht, bei einer Erhöhung des Pulvermassenstroms (= erhöhter Förderluftvolumenstrom) der Zusatzluftvolumenstrom entsprechend reduziert werden muss.
Den relativ geringen Investitionskosten für Injektoren steht insbesondere der Verschleiß der Fangdüse aufgrund der hohen Pulvergeschwindigkeit gegenüber. Zum einen verursacht dies erhebliche Folgekosten für den Austausch der Verschleißteile, zum anderen sinkt die Pulverausstoßmenge mit zunehmender Anlagenlaufzeit ab. In der Praxis entsteht dadurch häufig ein nicht genutzter Pulvermehrverbrauch infolge von „Sicherheitszuschlägen“ bei der eingestellten Pulverausstoßmenge zur Verhinderung von Unterbeschichtungen. In der Pistolensteuerung hinterlegte Korrekturmaßnahmen in Verbindung mit dem Einsatz einer automatisch gesteuerten bzw. geregelten Druckluftversorgung der Injektoren können die negativen Auswirkungen des Fangdüsenverschleisses abmildern.
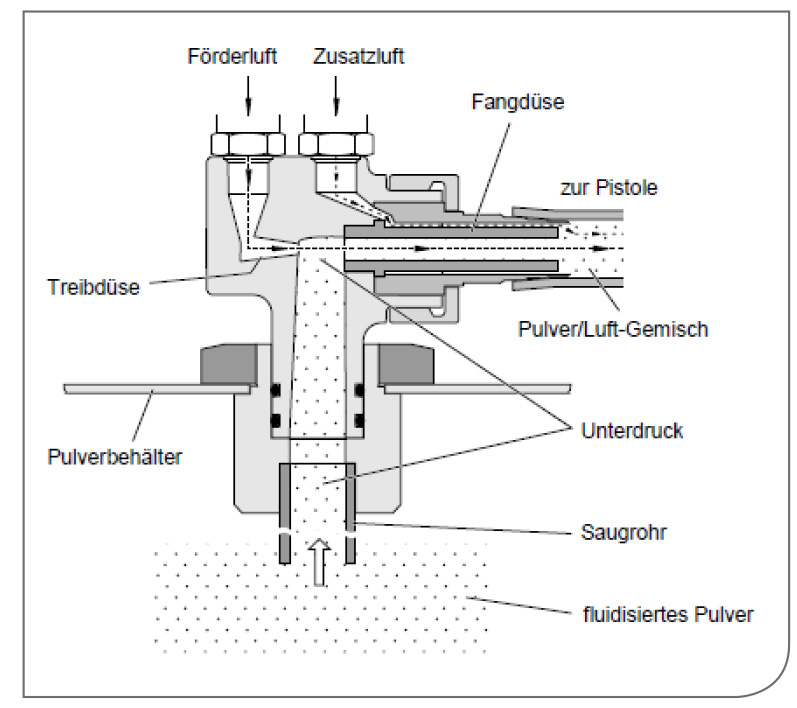
Funktionsprinzip eines Pulver- injektors Quelle: Gema)
Bei sehr hohen Anforderungen an die Prozesssicherheit und Beschichtungsqualität kommen inzwischen zunehmend auf der Dichtstromtechik basierende Pulverförderpumpen zum Einsatz (siehe untere Abb.). Die Investitionskosten sind zwar im Vergleich zu Injektoren deutlich höher, dafür weisen diese, von verschiedenen Anlagenherstellern angebotenen Systeme eine ganze Reihe von Vorteilen beim Beschichtungsprozess auf:
- gleichbleibender Pulvermassenstrom und dadurch Wegfall von „Sicherheitszuschlägen“, d.h. geringerer Pulververbrauch und weniger Schichtdickenschwankungen,
- Wartungskostenreduzierung aufgrund des wegfallenden Fangdüsenverschleißes,
- geringerer Förderluftvolumenstrom (< 2 m³/h) und geringere Pulverschlauchquerschnitte (4-7 mm Innendurchmesser) aufgrund der höheren Gutbeladung im Pulverschlauch (Dichtstromförderung),
- schnellere Schlauchreinigung aufgrund der geringeren Pulveransinterungen im Schlauch (geringere Pulvergeschwindigkeit im Schlauch),
- entmischungsarme Pulverförderung (wichtig bei Effektpulverlacken),
- Pulverförderung über größere Strecken (bis über 50 m) möglich, dabei kein Einfluss der Schlauchlänge und -führung sowie
- gezielte Anpassung der Sprühwolke unabhängig vom Förderluft-Volumenstrom durch Zusatzluft-Einspeisung in den Pulverstrom erst unmittelbar an der Pistole.
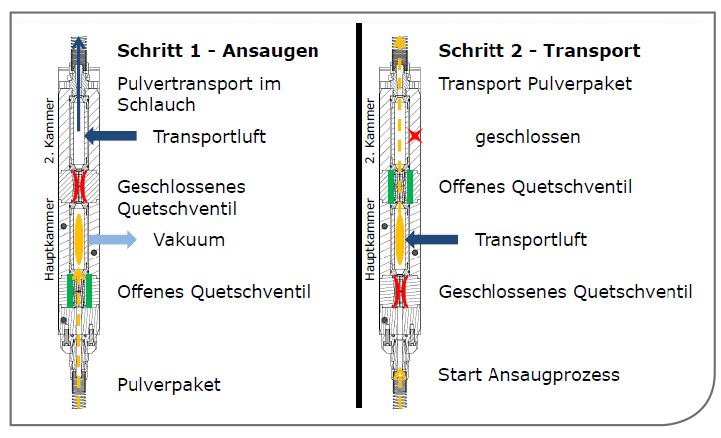
Funktionsprinzip einer kolbenlosen Dichtstrom-Pulverförderpumpe (Quelle: Gema)
Die entsprechende Animation ist in folgendem Video zu sehen:
Bei einer noch relativ neuen Alternative zum klassischen Injektor bzw. zur Dichtstrom-Pulverförderpumpe sollen die Vorteile der beiden Systeme genutzt werden, ohne deren Nachteile in Kauf nehmen zu müssen. Dazu wird der über die Pulverschläuche zu den Sprühpistolen geförderte Pulvermassenstrom mittels getakteten Dosierventilen gesteuert, die am Boden eines unter leichtem Überdruck stehenden Fluidisierbehälters angebracht sind (Abb. unten). Der Überdruck stellt das Pendant zum Unterdruck dar, bei Injektoren bzw. Pulverförderpumpen zum Ansaugen des Pulvers in den Injektor bzw. in die Pulverförderpumpe erforderlich ist.
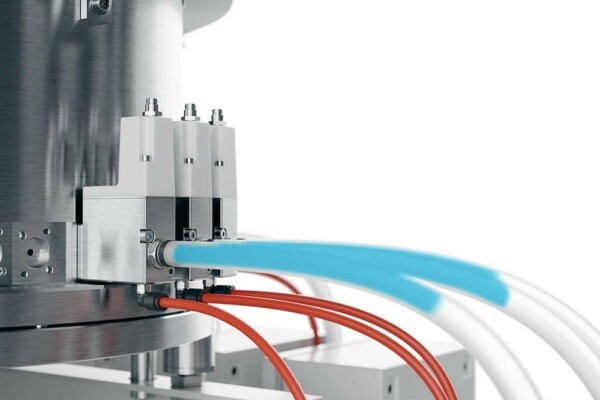
Getaktete Dosierventile am Boden eines unter Überdruck stehenden Fluidisierbehälters steuern den Pulvermassenstrom (Quelle: Wagner)
Diese alternative Pulverdosier- und Fördertechnik wird in Verbindung mit einem hochautomatisierten Pulverversorgungssystem für schnellen Farbwechsel angeboten, das in einer Videoanimation der Fa. Wagner demonstriert wird:
Hubautomaten oder Beschichtungsroboter?
Die einfach zu bedienenden und relativ kostengünstigen 1- bis 5-Achsen-Hubautomaten stellen auch heute noch das Gros der Beschichtungsautomaten in EPS-Anlagen dar. Mit einem einzigen Gerät können mehrere horizontal nebeneinander bzw. vertikal übereinander angeordnete Pulversprühpistolen gleichzeitig bewegt werden. Wichtig ist in beiden Fällen die exakte Anpassung der Hubfrequenz an die Förderergeschwindigkeit, um eine passende Überlappung der Lackierstreifen und damit eine ausreichende Schichtdickengleichmäßigkeit zu erzielen. Bei gleichzeitiger Beschichtung der Werkstücke von beiden Seiten ist auf eine exakt synchrone Hubbewegung der gegenüber positionierten Hubgeräte zu achten. Untersuchungen des Fraunhofer IPA zeigen, dass sich dadurch die Schichtdickenstreuung, die Overspraymenge und die Feinkornanreicherung im Kreislaufpulver minimieren lässt. Im Hinblick auf kurze Pulverbeschichtungskabinen werden heute oft Hubgeräte mit vertikal übereinander angeordneten Pistolen eingesetzt. Zur Anpassung an unterschiedliche Werkstückhöhen werden einzelne Pistolen an- bzw. abgeschaltet.
Ebenso wichtig im Hinblick auf minimale Overspray- bzw. Kreislaufpulvermengen und gleichmäßige Schichtdicken ist die jeweils genaue Anpassung des Ein-/Ausschaltpunktes sowie der Position der Sprühpistolen und der Sprühparameter (Pulvermassenstrom, Hochspannung) an unterschiedliche Werkstückgeometrien. Die dazu erforderlichen Werkstück-Erkennungssysteme stehen heute in unterschiedlichen Ausbaustufen zur Verfügung (siehe Abb. unten). Bei vorgegebenem Werkstückspektrum lassen sich mittels eines Werkstück-Identifizierungssystems voreingestellte werkstückspezifische Beschichtungsprogramme abrufen. Bei beliebigen Werkstücken werden die Achsenbewegungen der Hubgeräte mittels Lichtschrankengitter automatisch an unterschiedliche Werkstückhöhen und –breiten angepasst sowie die Sprühpistolen in Lücken ausgeschaltet.
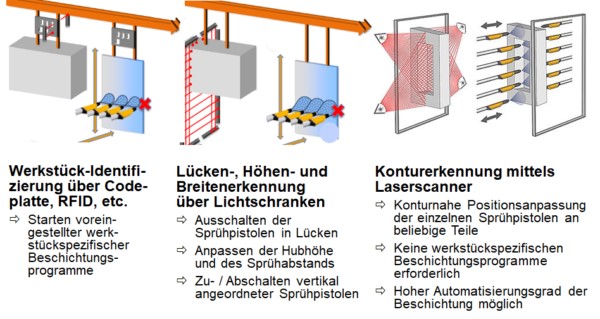
Unterschiedliche Ausbaustufen von Werkstück-Erkennungssystemen (Quelle: Gema / Fraunhofer IPA)
Die höchste Ausbaustufe der Werkstückerkennung arbeitet mit Laserscannern, die die Kontur auch komplexer Werkstücke erfassen. Die Anlagensteuerung übersetzt die Signale in optimal angepasste Hubgeräteachsen-Positionen und Sprühparameter-Werte. Siehe hierzu die folgenden Videos der Fa. Gema:
Inwiefern der Einsatz von Beschichtungsrobotern mit 6- bis 7-Achsen technisch und wirtschaftlich sinnvoll ist, muss im Vorfeld durch umfassende Analysen der Anforderungen individuell ermittelt werden. Insbesondere das Werkstückspektrum und der Werkstückdurchsatz sowie die Qualitätsanforderungen spielen hierbei eine entscheidende Rolle. So ist unter anderem zu beachten, dass reproduzierbare Beschichtungsergebnisse eine exakt definierte Werkstückpositionierung auf dem Warenträger voraussetzen und jedes neue Werkstück Programmieraufwand durch qualifiziertes Personal erfordert.
Ein typischer Einsatzbereich für Beschichtungsroboter sind heute Volumenmärkte mit hohen Qualitätsanforderungen. Die im Vergleich zu Hubautomaten genauer an die zu beschichtenden Werkstückbereiche anpassbaren Sprühpistolenbewegungen bzw. die im Gegensatz zur Handbeschichtung exakte Reproduktion der Beschichtung reduzieren den Pulververbrauch und verbessern die Schichtdickengleichmäßigkeit. Diese Vorteile werden häufig in Anlagen genutzt, bei denen Hubautomaten in Kombination mit Robotern zum Einsatz kommen. Letztere übernehmen hier die Vor- oder Nachbeschichtung komplexer Werkstückbereiche und entlasten oder ersetzen dadurch die Handbeschichter (siehe Abbildung).
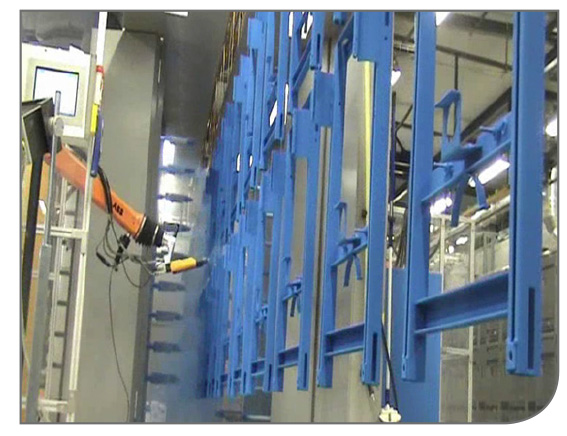
Nachbeschichtung komplexer Werkstücke mittels Beschichtungsroboter. (Quelle: Gema)
Die Umsetzung von Industrie 4.0 – Szenarien in der Lackiertechnik stellt auch im Bereich der Pulverbeschichtung einen Treiber für den vermehrten Einsatz von Beschichtungsrobotern dar. Gefordert werden immer kürzere Reaktionszeiten bei gleichzeitig steigender Variantenanzahl und sinkender Losgrößen bis hin zur Losgröße 1. Ein aktuelles Forschungs- und Entwicklungsthema ist dabei die selbstprogrammierende Lackierzelle. Die Werkstücke werden zunächst mittels 3D-Erfassungsystemen gescannt. Aus den Geometriedaten und den Beschichtungsspezifikationen werden mittels numerischer Simulationen optimierte Beschichtungsbahnen und Sprühprozessparameter generiert. Roboter beschichten schließlich das jeweilige Werkstück gemäß des individuell generierten Programms. Mittels berührungsloser Schichtdickenmessung wird das Beschichtungsergebnis überprüft und über die Rückkopplung der Information in die Optimierungsalgorithmen ggf. der Beschichtungsprozess angepasst. Vielversprechende Forschungsergebnisse liegen bisher im Flüssiglackierbereich vor, siehe hierzu Kapitel Digitale Lackiertechnik – Selbstprogrammierende Lackierzelle.
Auswahl der richtigen EPS-Pulverbeschichtungskabine
Pulverbeschichtungskabinen aus Edelstahl sind kostengünstig, werden aufgrund des starken elektrostatischen Overspray-Niederschlags auf den Wänden und dadurch hohen Reinigungsaufwandes jedoch heute meist nur noch in einfachen Handbeschichtungsanlagen eingesetzt. In Automatikanlagen kommen heute fast ausschließlich Pulverbeschichtungskabinen aus Kunststoff zum Einsatz. Die elektrisch nichtleitenden Kunststoffwände laden sich mit gleicher Polarität wie die Pulverpartikel elektrostatisch auf und erzeugen so eine abstoßende Wirkung. Dadurch ist die aufgeladene Pulversprühwolke stärker auf die geerdeten Werkstücke konzentriert und auf den Kabinenwänden schlägt sich weniger Overspraypulver nieder. Beim Farbwechsel führt dies zu einer kürzeren Kabinenreinigungszeit und zu weniger Verschmutzung des Kreislaufpulvers.
Die heute verfügbaren vielfältigen Ausführungsformen von EPS-Pulverbeschichtungskabinen für Automatikanlagen, beispielsweise
- mit Blas- und Pulverabsaugdüsen am Kabinenboden,
- mit horizontaler Absaugung im Kabinenwandbereich,
- mit automatischer Innenwand-Reinigung,
- in Form eines stehenden Zylinders sowie
- als turmförmige Ausführung für vertikal hängende 7 m lange Aluminiumprofile,
erleichtern die Auswahl von Kabinen, die die Anforderungen des jeweiligen Lastenheftes optimal erfüllen. Zu berücksichtigende Vergleichskriterien sind dabei insbesondere
- der Raumbedarf der Kabine (Fläche, Bauhöhe) bei gegebenem Teilespektrum und -durchsatz,
- der manuelle bzw. zeitliche Aufwand zur vollständigen Kabinenreinigung beim Farbwechsel,
- die Begehbarkeit der Kabine,
- die Menge der Oversprayablagerungen auf dem Kabinenboden und den Kabinenwänden,
- die Kratzempfindlichkeit der Kabinen-Innenflächen,
- die Integrierbarkeit von Handbeschichtungsplätzen,
- die Gleichmäßigkeit der Luftströmung in der Kabine,
- konstruktive Maßnahmen zur Vermeidung von Pulverstaubaustritt aus der Kabine sowie
- der spezifische Energieverbrauch.
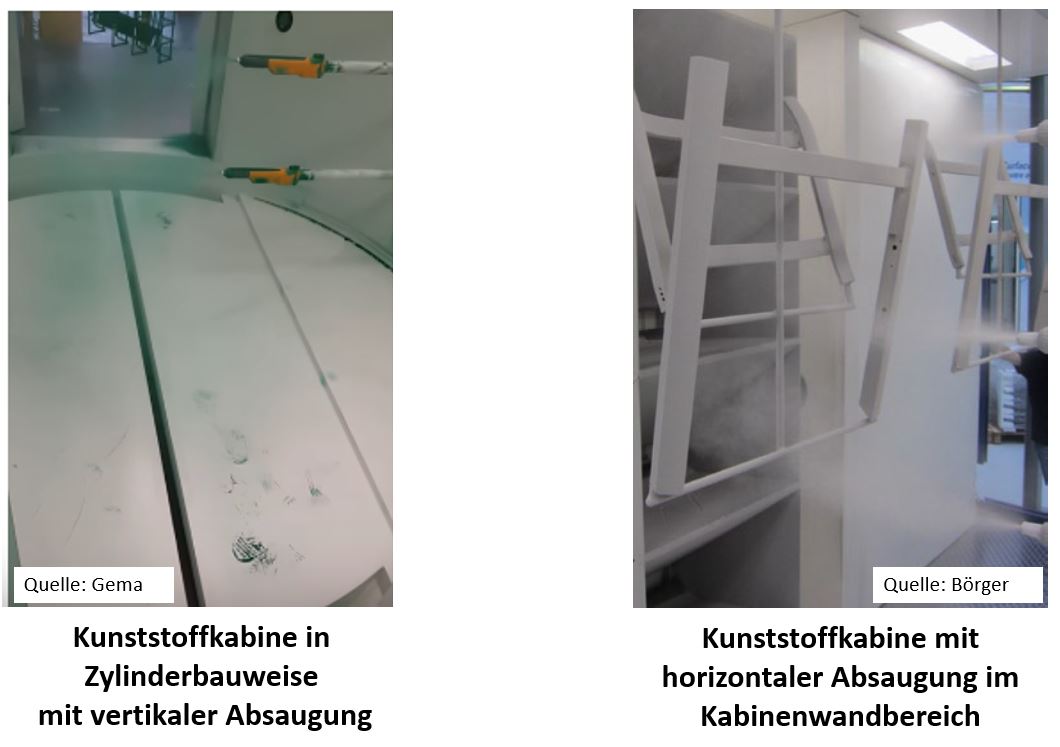
Beispiele für Ausführungsformen von EPS-Pulverbeschichtungskabinen (1)
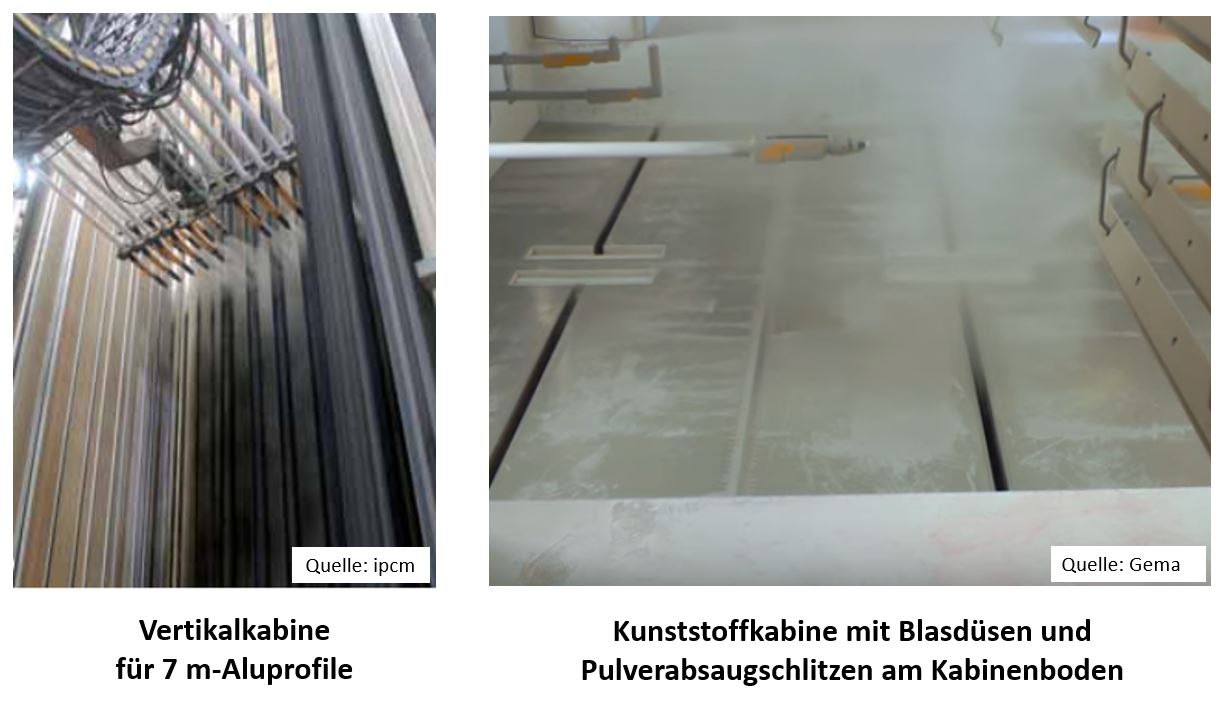
Beispiele für Ausführungsformen von EPS-Pulverbeschichtungskabinen (2)
Die folgende Animation der Fa. Wagner zeigt eine Kunststoff-Pulverbeschichtungskabine mit automatischer Innenwand-Reinigung.
Großteile, wie z.B. für Straßenbaumaschinen, werden in Großraum-Pulverbeschichtungskabinen manuell beschichtet (siehe untere Abb.). Durch die sektionale Belüftung des jeweils benutzten Kabinenbereiches lässt sich der Energieverbrauch minimieren.
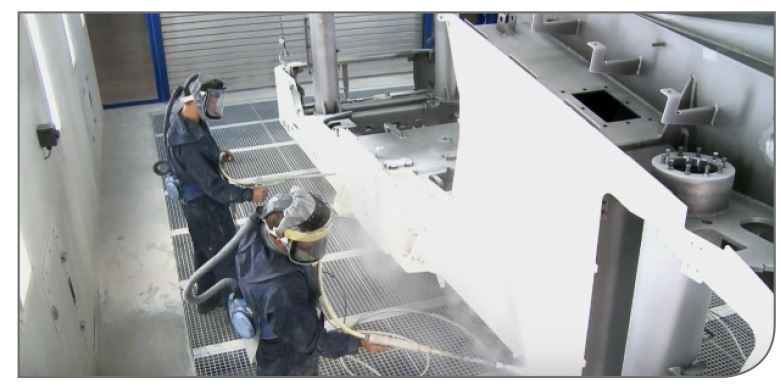
Großraum-Pulverbeschichtungskabine für die manuelle Beschichtung von Großteilen. (Quelle: Wirtgen)
Pulverrückgewinnung mittels Filter- oder Zyklonabscheider?
Zur Rückgewinnung des Overspraypulvers werden je nach den Anforderungen Filterabscheider oder Zyklonabscheider eingesetzt.
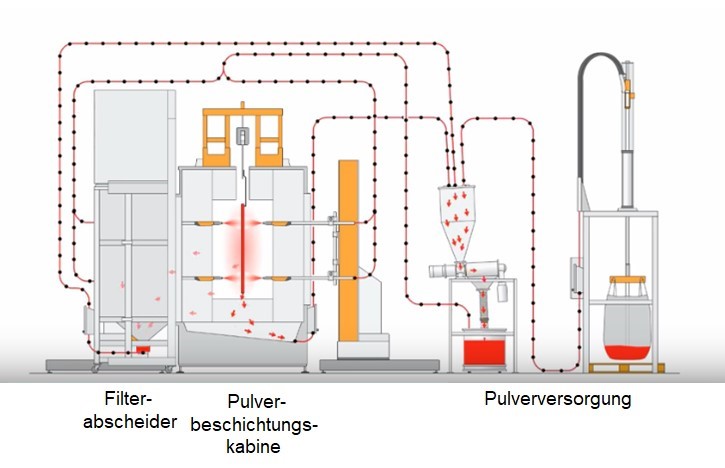
Prinzip einer automatischen EPS-Anlage mit integriertem Filterabscheider (ohne Rohrverbindungen) zur Pulverrückgewinnung (Quelle: Gema)
Bild als Animation:
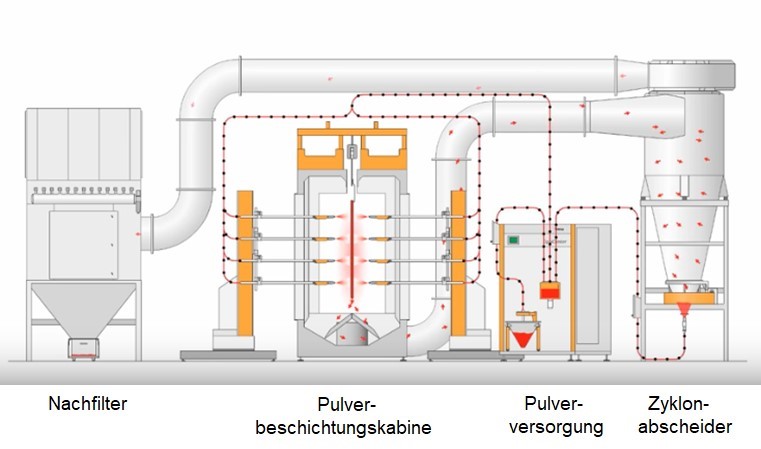
Prinzip einer automatischen EPS-Anlage mit Zyklonabscheider zur Pulverrückgewinnung (Quelle: Gema)
Bild als Animation:
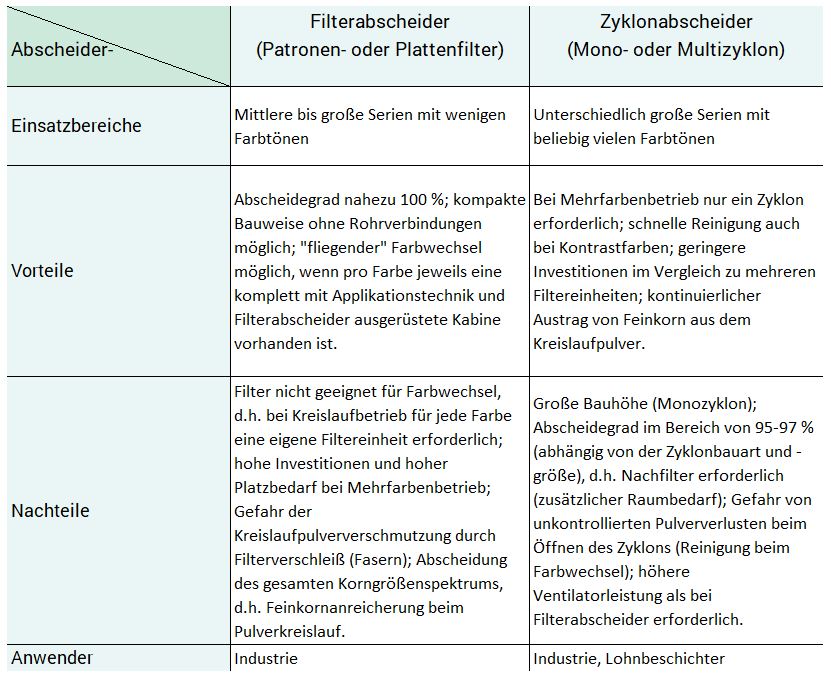
Bei Anlagen mit Einfarbenbetrieb sind Filterabscheider am wirtschaftlichsten. Bei Mehrfarbenbetrieb werden sie oft dann eingesetzt, wenn auf die Wiederverwendung des rückgewonnenen Overspraypulvers verzichtet wird („Pulvern auf Verlust“).
Aufgrund des heute üblichen Multifarbenbetriebs werden in den meisten Pulverbeschichtungsanlagen Zyklonabscheider eingesetzt, wobei Monozyklone bevorzugt werden. Multizyklone weisen zwar eine geringere Bauhöhe auf, sind aber aufwändiger zu reinigen. Die folgende Tabelle zeigt einen anwendungstechnischen Vergleich der beiden Abscheidersysteme zur Pulverrückgewinnung:
Wichtig: kontinuierliche Frischpulver-Zudosierung und geringes Fluidisierbehältervolumen
Unabhängig vom eingesetzten Abscheidersystem ist beim Pulverkreislauf eine möglichst kontinuierliche Zudosierung des Frischpulvers in den Fluidisierbehälter erforderlich. Die in der unteren Abbildung dargestellten Ergebnisse einer Versuchreihe am Fraunhofer IPA zeigen, wie die Schichtdicke nahezu konstant bleibt, wenn das Frischpulver bereits bei 90 % Füllstand des Fluidisierbehälters nachgefüllt wird. Wird erst bei halbleerem Fluidisierbehälter nachgefüllt, führt die Feinkornanreicherung im zunehmend aus Rückgewinnungspulver bestehendem Pulver im Fluidisierbehälter zu einem stark schwankenden Auftragswirkungsgrad bzw. zu einer stark schwankenden Schichtdicke.
In diesem Zusammenhang ist ein geringes Fluidisierbehältervolumen (wenige Liter) vorteilhaft, da dies zwangsläufig von Beginn des Beschichtungsprozesses an eine kontinuierliche Frischpulver-Nachdosierung erfordert, so dass schnell ein stationärer Pulverzustand erreicht wird.
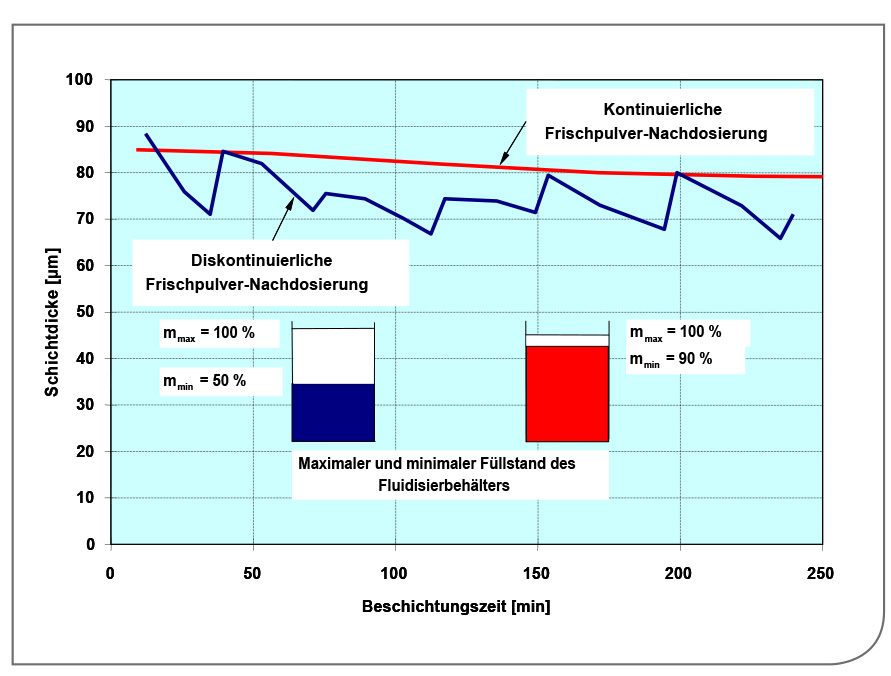
Vermeidung von Schichtdickenschwankungen durch kontinuierliche automatische Frischpulver-Nachdosierung. (Quelle: Fraunhofer IPA)
Automatischer sekundenschneller Wechsel zwischen mehreren vorbereiteten Farben („Color-On-Demand“)
Vor dem Hintergrund steigender Anforderungen an die Anlagenflexibilität hinsichtlich Losgrößen und Auftragsbearbeitungszeit werden zunehmend Farbwechselzeiten von nur noch wenigen Sekunden verlangt. In Verbindung mit mehreren vorbereiteten Farben, die sich in jeweils eigenen Fluidisierbehältern befinden, stehen dazu heute automatisierte Farbwechselsysteme zur Verfügung, die allerdings hohe Investitionen sowie ausreichend Platz erfordern. Der Engpass bei der Farbwechselzeit liegt heute eindeutig bei der Reinigung der Kabine und der Pulverrückgewinnungsanlage (Zyklon), so dass eine Color-On-Demand-Betriebsweise mit extrem schnellem Farbwechsel in der Regel nur ohne Pulverkreislaufführung, d.h. unter Inkaufnahme des Overspraypulver-Verlustes möglich ist. Um diesen zu minimieren, sollten daher unbedingt ein hoher Erst-Auftragswirkungsgrad erzielt und gleichzeitig Überbeschichtungen vermieden werden. Die Abbildungen unten zeigen ein ausgeführtes Beispiel für ein automatisiertes „Color-On-Demand“-Terminal für bis zu 28 vorbereitete Farben in jeweils eigenen Fluidisierbehältern (Bild rechts). Alle Behälter haben einen Schlauchanschluss, der fest auf einer Schiene parallel zu einer Linearachse angeschlossen wird (Bild links). Die Linearachse positioniert den Läuferschlitten automatisch zu der jeweils ausgewählten Farbe und stellt eine dichte Verbindung zur Pistole her. Ein Farbwechsel dauert 10 – 20 s. Im linken Bild ist auch die Pulverpumpe zu erkennen. In „Color-On-Demand“-Terminals für Automatikanlagen werden Mehrfachstationen mit Läuferschlittensystemen für bis zu 12 Pulversprühpistolen und Pulverpumpen eingesetzt.

„Color-On-Demand“-Terminal mit bis zu 28 vorbereiteten Farben in jeweils eigenen Fluidisierbehältern ermöglicht sekundenschnellen automatischen Farbwechsel (Quelle: Gema)
Ob ein „Color-On-Demand“-Systeme trotz der hohen Investitionen und des hohen Platzbedarfs technisch und wirtschaftlich sinnvoll ist, muss im Einzelfall sorgfältig geprüft werden. Für die manuelle Pulverbeschichtung stehen heute als Alternative kompakte, leicht zu reinigende Pulverapplikationssysteme zur Verfügung, bei denen ein Farbwechsel in weniger als einer Minute durchgeführt werden kann, wenn „auf Verlust“ gepulvert, d.h. auf die Wiederverwendung des rückgewonnenen Overspraypulvers verzichtet wird.
Auch für Automatikanlagen stehen heute schnelle Pulverversorgungssysteme für schnelle Farbwechsel zur Verfügung, die ohne eigenen Fluidisierbehälter für jeden Farbton auskommen. Bei vollautomatischer Reinigung aller Komponenten der Pulversorgungs- und Applikationstechnik lassen sich auch im Pulverkreislaufbetrieb (Wiederverwendung des rückgewonnenen Overspraypulvers) Farbwechselprozesse in weniger als 5 Minuten durchführen. Im Abschnitt „Injektoren oder Pulverförderpumpen?“ wurde bereits ein solches automatisches System vorgestellt:
In-line-Qualitätsüberwachung
Die steigenden Anforderungen an die Prozesssicherheit und Beschichtungsqualität erfordern zusätzlich zur optimierten Pulverapplikations- und Kabinen-/Rückgewinnungstechnik den Einsatz von Systemen zur Überwachung bzw. Regelung des Beschichtungsprozesses. Generelles Ziel ist die Minimierung von n.i.O.-Teilen und gleichzeitig des Pulververbrauches. Eine entscheidende Messgröße ist hierbei die Pulverschichtdicke vor dem Einbrennen. Über Schichtdickenveränderungen lassen sich Anlagenstörungen rechtzeitig erkennen und die Anlage entsprechend nachregeln.
Im Hinblick auf eine zerstörungsfreie Messung der nichteingebrannten Pulverschicht kommen prinzipiell nur berührungslos messende Systeme zum Einsatz. Bereits seit einigen Jahren stehen Hand-Messgeräte zur Verfügung, die auf Luftultraschallbasis arbeiten oder mittels gepulstem Laserstrahl bzw. gepulster Infrarot-LED ausgelöste photothermische Effekte nutzen. Die Messgenauigkeit ist in der Regel ausreichend, allerdings müssen bei der Handhabung einige Besonderheiten beachtet werden, insbesondere die z.T. sehr geringe Messabstandstoleranz.
Wesentlich unkritischer bezüglich der Messabstands- und Messwinkeltoleranz sowie bezüglich der Messung bewegter Teile ist das photothermische Verfahren, wenn die Erwärmung der Pulverschicht mittels einer leistungsstarken Infrarot-Gasentladungs-Blitzlampe erfolgt. Wegen der erforderlichen Kühlungseinrichtung und der erheblich höheren Kosten wurden diese Systeme bisher ausschließlich stationär zur automatischen Schichtdickenüberwachung vor dem Einbrennen eingesetzt, wobei sich hier die Kopplung mit einer Regelung der Schichtdicke anbietet. Dazu hier ein Video:
Inzwischen wird dieses System auch in kompakterer Form als Handmessgerät angeboten.
Pistolenlose elektrostatische Pulverbeschichtungsverfahren
Für einfache Kleinteile eignet sich das rein elektrostatische Wirbelbadverfahren, bei dem sich das Pulver am Boden der Beschichtungskammer befindet (siehe untere Abb.). Mittels pulsierender Hochspannung wird es aufgewirbelt und durch elektrische Feldkräfte auf den geerdeten Werkstücken abgeschieden.
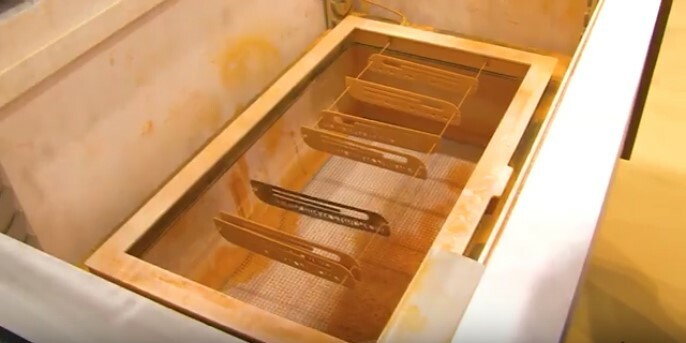
Rein elektrostatisches Wirbelbadverfahren zur pistolenlosen Pulverbeschichtung von Kleinteilen (Quelle: quickcoating)
Die Anlagentechnik und der Beschichtungsprozess werden in verschiedenen Videos der Fa. quickcoating dargestellt. Hier ein Beispiel:
Für unterschiedlichste Teilegrößen und -geometrien geeignet ist das auf der elektrostatischen Fluidisierbetttechnik basierende pistolenlose TransApp®-Pulverbeschichtungsverfahren. Entwickelt wurde es am Fraunhofer IPA in Zusammenarbeit mit dem Institut für Industrielle Fertigung und Fabrikbetrieb (IFF) der Universität Stuttgart. Die Werkstücke werden bei diesem Verfahren mit Hilfe eines Förder- oder Handhabungssystems, z. B. eines Roboters über das Fluidisierbett bewegt (siehe untere Abb.). In diesem befindet sich das Beschichtungspulver, das mittels hochspannungsführender, im Fluidisierbett integrierter Koronaelektroden aufgeladen wird. Die Abscheidung der Pulverpartikel erfolgt ausschließlich mittels elektrischer Feldkräfte von unten nach oben auf die geerdeten Werkstücke. Mit dem Verzicht auf Sprühpistolen ist eine nahezu vollständige Vermeidung von Overspray verbunden, da das nicht abgeschiedene Pulver direkt in das Fluidisierbett zurückfällt. Dies erlaubt die Gestaltung extrem kompakter und flexibel einsetzbarer Beschichtungsmodule, die weniger als ein Drittel der Absaugleistung und des Druckluftverbrauchs von EPS-Anlagen mit vergleichbarer Beschichtungsleistung benötigen.
Hier ein Video des TransApp®-Pulverbeschichtungsverfahren (Quelle: Fraunhofer IPA):
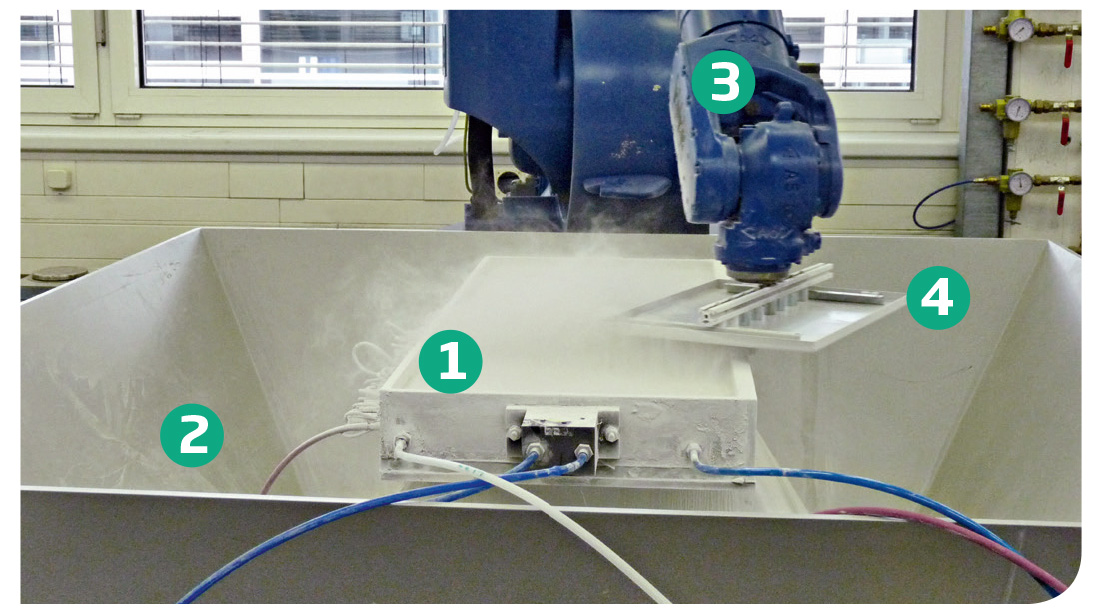
Pistolenloses elektrostatisches Trans-App®-Pulverbeschichtungsverfahren (Quelle: Fraunhofer IPA) 1: austauschbare Fluidisierbett-Einheit; 2: Absaugeinrichtung; 3: Handhabungssystem (Roboter); 4: zu beschichtendes Werkstück
1: austauschbare Fluidisierbett-Einheit
2: Absaugeinrichtung
3: Handhabungssystem (Roboter)
4: zu beschichtendes Werkstück
Aufgrund der hohen Pulverübertragungsrate liegen die erreichbaren Durchsatzgeschwindigkeiten bei flächigen Substraten, z.B. Bandblech (Coil) und Blechzuschnitten (Platinen) bei über 100 m/min und damit weit über den mit EPS-Anlagen erreichbaren Werten von maximal etwa 20 m/min. Solche hohen Durchsatzgeschwindigkeiten erfordern im Hinblick auf kompakte Anlagendimensionen kurze Einbrennzeiten der Pulverschicht weit unterhalb der heute üblichen mehreren Minuten. Hierzu eignen sich kurz- und mittelwellige (elektrische oder gasbetriebene) Infrarotstrahler (siehe hierzu Kapitel Schnelle Pulverbeschichtungs- und Temperaturbehandlungsprozesse für den Precoatingprozess). Das TransApp®-Pulverbeschichtungsverfahren eignet sich jedoch nicht nur zur Hochgeschwindigkeitbeschichtung flächiger Substrate, sondern auch zur hocheffizienten automatischen Pulverbeschichtung von vielen dreidimensionalen Serienteilen unterschiedlichster Größe (siehe folgende Abb.).
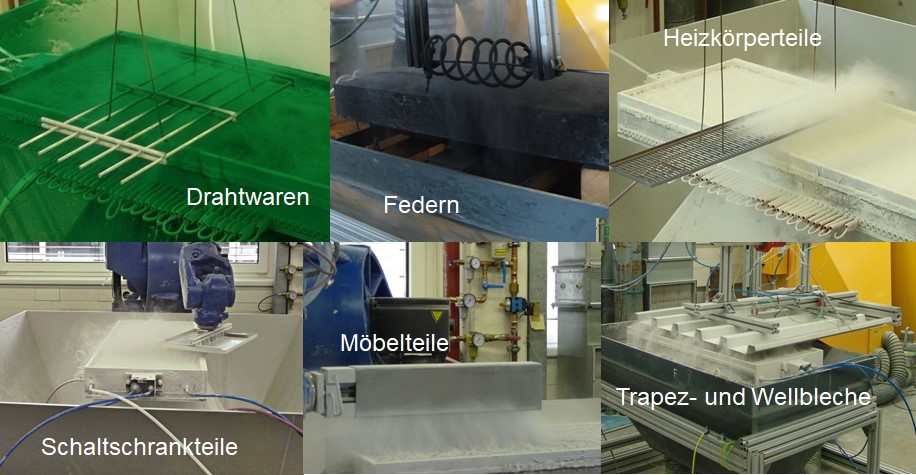
Beispiele für die Pulverbeschichtung von Werkstücken mit dem pistolenlosen elektrostatischen Trans-App®–Pulverbeschichtungsverfahren (Quelle: Fraunhofer IPA)
Pulversinterverfahren
Das Wirbelsintern ist heute das weitaus bedeutendste Pulversinterverfahren. Haupteinsatzgebiet ist die Kunststoffbeschichtung von metallischen Werkstücken, z. B. Armaturen, Drahtwaren, Brunnenrohre, Gelenkwellen, Geschirrkörbe für Spülmaschinen, Batterietröge, Garten- und Parkmöbel, Druckwalzen, Magnetspulenkörper und Drahtrohrverdampfer. Ein weiteres Einsatzgebiet ist die Beschichtung von Industrie-Glasteilen (Splitter- und Auslaufschutz). Außerdem lassen sich mit dem Wirbelsinterverfahren Keramikteile sowie wärmebelastbare Kunststoffe und Textilmaterialien beschichten.
Nach der Vorbehandlung (meist Entfetten und/oder Strahlen mit Stahlkies oder Korund) werden die Werkstücke im Vorwärmofen bis über die Schmelztemperatur des Beschichtungspulvers aufgeheizt. Dünnwandige Teile erfordern aufgrund ihrer geringen Wärmekapazität Vorwärmtemperaturen bis über 400 °C. Das vorgewärmte Werkstück wird für kurze Zeit (1 … 20 Sekunden) in das Beschichtungsbecken mit fluidisiertem Pulver eingetaucht (siehe Abb.). Das Pulver sintert an der heißen Werkstückoberfläche an und verschmilzt nach dem Austauchen innerhalb weniger Sekunden zu einem geschlossenen Film.
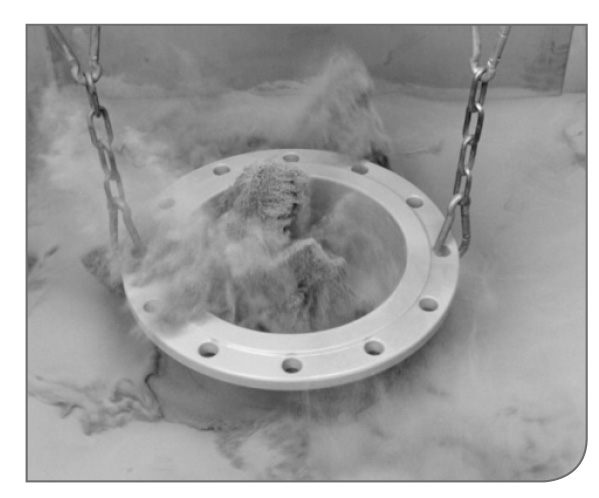
Kunststoffbeschichtung von Armaturen im Wirbelsinterverfahren (Quelle: Kersten Kunststoffcoating)
Die erzielte Schichtdicke hängt von der Vorwärmtemperatur und der Tauchzeit ab. Übliche Werte liegen im Bereich zwischen 200 µm und 1000 µm. Eine zweite Wärmebehandlung der Werkstücke nach dem Tauchvorgang („Nachgelieren“) ist erforderlich, wenn der Wärmeinhalt der Werkstücke nicht zum vollständigen Durchschmelzen bzw. Vernetzen der Beschichtung ausreicht. Je nach den Anforderungen an den Kunststoffüberzug (Elastizität, Glanzgrad) erfolgt ein langsames Abkühlen der beschichteten Teile an der Luft oder ein schnelles Abkühlen im Wasserbad bzw. in einer belüfteten Kühlzone.
Ein Video der Fa. Kersten Kunststoffcoating zeigt den Vorbehandlungs- und Wirbelsinterprozess für Rohrkonstruktionen.
Das Wirbelsinterverfahren wird sowohl manuell als auch mittels Roboter oder Beschickungsautomaten durchgeführt. Neben dem Wirbelsinterverfahren stehen weitere Spezial-Pulversinterverfahren zur Verfügung, zu nennen sind insbesondere
- das Rotationssinterverfahren zur Innenbeschichtung von Behältern und Rohren,
- das Schüttsinterverfahren zur Innenbeschichtung von Behältern und größeren Rohren sowie zur Außenbeschichtung von Großrohren,
- das „Minicoat-/Maxicoat“-Verfahren zur Kleinteilebeschichtung sowie
- das Flammspritzverfahren zur Beschichtung sehr großer Teile (z. B. Tankinnenbeschichtung) und zur Reparaturbeschichtung.
Markus Cudazzo
markus.cudazzo@ipa.fraunhofer.de