Expertennetzwerk 2. Materialien & Anwendungen Fahrzeuglackierung
Anlagentechnik für die Autoreparatur- und Nutzfahrzeuglackierung
Lackieranlagen sind heute mehr denn je das „Herz“ eines jeden Lackierbetriebs. Sie haben die Qualität der Lackierung, den Arbeitsschutz für den Lackierer und den Schutz der Umwelt zu gewährleisten. Zudem sind sie relativ große Energieverbraucher des Lackierbetriebs. Der nachstehende Beitrag soll einen Überblick über die Anlagentechnik in der Autoreparatur- und Nutzfahrzeug(Nfz)-Lackierung geben.
Anforderungen an Lackieranlagen/Stand der Technik
Um den hohen Ansprüchen an die Qualität der Lackierung sowie an den Arbeits- und Umweltschutz gerecht zu werden, haben Lackieranlagen folgende Anforderungen zu erfüllen, die den Stand der Technik dokumentieren:
- lufttechnische Anforderungen,
- wärmetechnische Anforderungen,
- Anforderungen zur Verarbeitung von Wasserlacken,
- Anforderungen an den Trocknungsbetrieb,
- Anforderungen an leichte Bedienbarkeit der Anlage,
- Anforderungen zum Schutz der Umwelt und
- Anforderungen zur Erleichterung der Arbeit.
Die lufttechnischen Anforderungen gestalten sich wie folgt:
- möglichst laminare Luftströmung im Bereich rund um das Fahrzeug,
- Luftgeschwindigkeit ≥ 0,30 m/s im Arbeitsbereich,
- großflächige Filterdecke,
- Ganzberostung (Pkw), 2-Kanal-Absaugung und Arbeitsgrubenentlüftung (Nfz),
- Luftmengenregelung in Abhängigkeit von der Betriebsart (Frequenzumformung),
- (halb-)automatische Regelung des Kabinendrucks mittels Frequenzumformung,
- Messung und Anzeige des Verschmutzungsgrads aller Filtermedien.
Die wärmetechnischen Anforderungen sind:
- Isolation aller temperaturbehafteten Bauteile,
- Einsatz von Beheizungseinrichtungen mit feuerungstechnischem Wirkungsgrad ≥ 92 %, künftig wegfallend: unter anderem auch Gasdirektbefeuerung,
- Einsatz von Wärmerückgewinnungssystemen,
- gleichmäßige Temperaturverteilung in der Kabine sowohl beim Spritzen als auch beim Trocknen und
- hohe Regelgenauigkeit der Lufttemperatur (± 1–2 °C).
Zur Verarbeitung von Wasserlacken gibt es folgende Anforderungen:
- Einrichtung zur Trocknungsbeschleunigung wasserbasierender Lacksysteme und
- Farbnebelabscheidesystem geeignet für Wasserlacke, z. B. Kombi-Systeme, bestehend aus Vor- und Feinfilter.
Der Trocknungsbetrieb unterliegt folgenden Anforderungen:
- Regelung der Umlufttemperatur, möglichst in Abhängigkeit von der Objekttemperatur und
- Trocknungsbetrieb mit geregeltem leichtem Überdruck.
Die Bedienbarkeit der Anlage wird z. B. durch speicherprogrammierbare Steuerungen mit Touchscreen erleichtert. Damit ist auch die permanente Anzeige und Regelung wichtiger Anlagen- und Prozessparameter möglich.
Zum Schutz der Umwelt sind folgende Anforderungen einzuhalten:
- Abluftmündungshöhe ≥ 10 m,
- Abluftaustrittsgeschwindigkeit ≥ 7 m/s,
- Einhaltung von 3 mg/m³ Reststaub in der Abluft (Partikelabscheidung) und
- Einhaltung der VOC-Verordnung.
Das Lackieren wird durch Einhaltung folgender Anforderungen erleichtert:
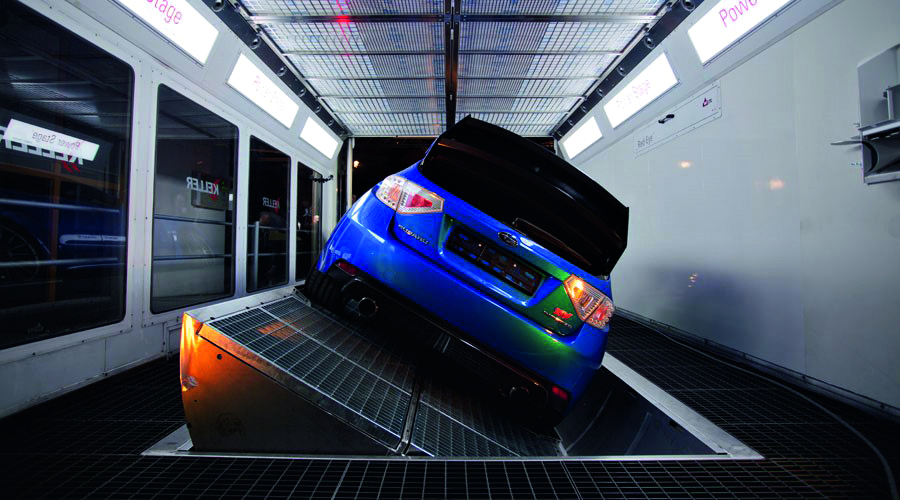
- Einsatz von Hebebühnen oder Schwenkeinrichtungen (Pkw), (siehe Abb.) oder Hubarbeitsbühnen (Nfz),
- Regelung der Luftmengen für die Betriebszustände „Lackieren“, „Standby“, „Ablüften“, „Trocknen“,
- Arbeitsgruben mit Entlüftung (Nfz-Lackieranlagen),
- Schallpegel in der Kabine ≤ 75 dB (A),
- Beleuchtungsstärke ≥ 1.000 Lux.
Schwenkeinrichtung (Quelle: Wolf)
Energieeinsparung bei Lackieranlagen
Der Energiebedarf einer Lackieranlage setzt sich im Wesentlichen aus elektrischer Energie für den Antrieb der Ventilatoren und Heizenergie zur Erwärmung der Frisch-/Umluft zusammen. In Zeiten steigender Energiekosten gilt es, Potenziale zur Energieeinsparung auszuschöpfen. Diese sind:
- Isolation der wärmebelasteten Bauteile, z. B. Kabinengehäuse, Warmluftkanäle, Lufterhitzer und Ventilatoraggregate,
- Einsatz von Wärmerückgewinnungssystemen zur teilweisen Nutzung der Energie der Abluft,
- Wirkungsgrade von Ventilatoren und Lufterhitzern verbessern und
- Einsatz von drehzahlgeregelten Ventilatoren zur Anpassung der Luftmenge an den Betriebszustand.
Bei sinnvollem Einsatz dieser Systeme lassen sich in der Praxis Energieeinsparungen von ca. 50 % realisieren.
Wasserlackverarbeitung
Die Verarbeitung von Wasserlacken bei der Pkw-Reparaturlackierung ist heute Stand der Technik. Lackieranlagen müssen also dafür ausgerüstet sein. Im Wesentlichen haben sich zwei zusätzliche Systeme dafür durchgesetzt: ein spezielles Lackabscheidesystem und ein Abblassystem zur Trocknungsbeschleunigung. Bei der Nutzfahrzeuglackierung werden verstärkt High Solid (HS)-Lacksysteme eingesetzt, die keine zusätzlichen Anforderungen an die Lackieranlagen stellen.
IR-Trocknung in Lackieranlagen
Der Einsatz von Infrarotstrahlern ist schon seit langer Zeit in der Pkw-Reparaturlackierung üblich, hauptsächlich im Vorbereitungsbereich. IR-Trocknungsportale für Lackierkabinen hingegen haben sich in Deutschland nur vereinzelt durchgesetzt. Da die Mehrzahl der Lackiervorgänge Teillackierungen sind, werden mobile IR-Strahler sowohl in der Spritzkabine als auch in der Vorbereitungszone verstärkt eingesetzt. Hervorzuheben ist ein System, das motorisch angetrieben am Fahrzeug vorbeifährt, entsprechend der Eingabe der zu trocknenden Flächen.
Anlagentechnik in der Vorbereitungszone zur Autoreparaturlackierung
Steigende Anforderungen an die Qualität der Lackierung und an den Arbeitsschutz führten dazu, dass die Vorarbeitszonen in den letzten Jahren immer mehr mit Absaugungen ausgestattet werden, die es ermöglichen, in sauberer Umgebung zu arbeiten. Damit wurden an den Vorarbeitsplätzen „kabinenähnliche“ Bedingungen geschaffen, die auch eine vollständige Bearbeitung von Kleinschäden (Spot-Repair) ermöglichen.
Arbeitsgänge bei der Lackiervorbereitung
In der Vorbereitungszone werden ca. 2⁄3 der Arbeiten ausgeführt. Der Rest verteilt sich auf das Lackieren/Trocknen und das Finish. Die wesentlichen Arbeiten sind also:
- Spachteln,
- Schleifen,
- Grundieren/Trocknen,
- Füllerauftrag/Trocknen,
- Reinigen und
- Abdecken.
Schleifstaubabsauganlagen
Diese Anlagen saugen den Schleifstaub direkt an der Schleifmaschine ab. Es gibt mobile Absauganlagen oder alternative Mehrplatzanlagen, die von einer stationären Absaugeinheit entsorgt werden. Zur leichteren Handhabung werden die Schleifmaschinen und Absaugschläuche über Schwenkarme geführt.
Zu- und Abluftanlagen
Beim Grundieren und beim Füllerauftrag entstehen Overspray und Lösemitteldämpfe, die gesundheitsschädlich sind. Diese werden am jeweiligen Arbeitsplatz abgesaugt. Meist kommt eine Bodenabsaugung über eine großflächige Berostung zum Einsatz, die eine wirksame Absaugung herbeiführt. Vereinzelt werden auch stirnseitige Wandabsaugungen installiert, die eine diagonale Luftströmung erzeugen, allerdings mit dem Risiko des Oversprayniederschlags am Boden. Die von der Absauganlage dem Raum entzogene Luftmenge muss wieder nachgeführt werden, da sonst ein Unterdruck und eine Auskühlung eintreten. Dieser Luftausgleich geschieht mit einer Zuluftanlage, die Luft von außen ansaugt, auf Arbeitstemperatur aufheizt und gefiltert dem Raum zuführt. Somit entsteht ein Zu-/Abluftbetrieb, ähnlich wie in einer Lackierkabine. Je nach Bedarf (Druckluftentnahme zum Lackauftrag) werden die benötigten Arbeitsplätze in die Absaugung zugeschaltet, wobei gleichzeitig die erforderlichen Luftmengen geregelt und eingestellt werden. Zur Energieeinsparung werden diese Anlagen, wie auch Lackieranlagen, mit Wärmerückgewinnungssystemen versehen. Die Beheizung des Vorbereitungsbereichs geschieht mit derselben Anlage, die dazu im Umluftbetrieb energiesparend als Hallenheizung fungiert.
IR-Trocknungseinrichtungen
Die Trocknung mittels IR-Strahlern im Vorbereitungsbereich ist seit langer Zeit Stand der Technik. Dabei kamen zumeist Stativstrahler zum Einsatz. Eine rationellere Arbeitsweise ist jedoch mit schienengeführten Strahlern möglich, die leicht und flexibel einsetzbar sind.
Hebebühnen
Schleif-, Spachtel- und Lackierarbeiten am Fahrzeug erfordern meist eine gebückte Haltung, die gesundheitsschädlich ist. Durch den Einbau von Hebebühnen wird die Arbeit wesentlich erleichtert und vereinfacht.
Räumliche Abtrennung der Arbeitsplätze
Die Wirkung einer Zu- und Abluftanlage am Arbeitsplatz wird beträchtlich gesteigert durch eine räumliche Abtrennung. Damit ist die Ausbreitung von Overspray und Lösemitteldämpfen auf andere Arbeitsplätze weitestgehend verhindert. Die Abtrennung muss leicht herzustellen und sollte möglichst transparent sein. Es werden sowohl Vorhänge als auch Rollos, die elektrisch betätigt werden, eingesetzt.
Anlagenbeispiele für Nutzfahrzeuglackieranlagen
Üblicherweise werden Nutzfahrzeuglackieranlagen vertikal belüftet. Die Größe der Fahrzeuge bestimmt die Größe der Kabinen und damit auch die erforderlichen Luftmengen zur Be- und Entlüftung der Kabinen. So erfordert z. B. eine Kabine mit 15 m Länge, 5 m Breite und 5 m Höhe bei einer üblichen Sinkgeschwindigkeit von 0,2 m/s bei leerer Kabine eine Zuluftmenge von 54.000 m³/h. Aus Gründen der Betriebskosteneinsparung werden zur Reparatur von Nutz- und Sonderfahrzeugen häufig auch diagonal belüftete Lackieranlagen eingesetzt. Für die Be- und Entlüftung einer Kabine mit den gleichen Abmaßen ist bei Einsatz der horizontalen Belüftung und bei einer dafür erforderlichen Luftgeschwindigkeit von 0,3 m/s lediglich eine Zuluftmenge von 27.000 m³/h erforderlich. Gegenüber der Vertikalbelüftung bedeutet dies ungefähr die Hälfte an Energiekosten für Lüftung und Heizung. Für die Lackierung von langen Nutzfahrzeugen (z. B. Gelenkbusse oder Straßenbahnzüge) werden vermehrt Lackieranlagen mit sektional regelbarer Lüftung eingesetzt. Dabei wird die Lüftung automatisch, z. B. durch Personenerkennung, in der betreffenden Sektion aktiviert. Vorzugsweise werden diese Großraumlackieranlagen mit einer Filterdecke ausgestattet. Die nachfolgenden Anlagenbeispiele geben eine Übersicht über die Ausführung von Lackieranlagen für Nutzfahrzeuge:
a) Vertikalbelüftete kombinierte Lackier- und Trocknungsanlage für Omnibusse:
Diese Anlage wird mit zwei Lüftungsaggregaten betrieben und kann mittig mittels eines Rolltores unterteilt werden. Die Absaugung geschieht über zwei seitlich neben dem Fahrzeug befindliche Kanäle mit Gitterrostabdeckungen. Von besonderem Nutzen sind bei solchen Lackieranlagen die wandgeführten Hubarbeitsbühnen für die Lackierer.
b) Kombinierte Lackier- und Trocknungsanlage mit vertikaler Luftführung und mit sektional regelbarer Lüftung für Schienenfahrzeuge:
Bei der Reparaturlackierung von Nutz- und Sonderfahrzeugen ist die sektional regelbare Lüftung ein wichtiger Beitrag zur Senkung der Betriebskosten. Die Lackieranlage wird mit mehreren Lüftungsaggregaten betrieben, die jeweils eine Sektion der Kabine be- und entlüften.
c) Kombinierte Lackier- und Trocknungsanlage mit diagonaler Luftführung:
Im Gegensatz zur Vertikalbelüftung sind bei dieser Bauweise keine Absaugkanäle im Boden erforderlich. Die Absaugung erfolgt über Flur an der Stirnseite der Kabine. Auf der gegenüberliegenden Deckenfläche wird die Luft eingeblasen. Beim Lackieren ist darauf zu achten, dass in Luftrichtung gearbeitet wird.
Dirk Michels, Fraunhofer IPA
dirk.michels@ipa.fraunhofer.de