Expertennetzwerk 2. Materialien & Anwendungen Beschichtungsmaterialien
Strahlenhärtende Lacke für Metall- und Kunststoffsubstrate
Strahlenhärtende Systeme sind einer der am schnellsten wachsenden Bereiche der Lackindustrie und seit vielen Jahren auch in den Bereichen der Metall- und Kunststofflackierung mit Erfolg als umweltfreundliche Beschichtungen im Serieneinsatz. Ihre umweltschonende Bewertung ist begründet, da sie ökologische Aspekte mit wirtschaftlichen Vorteilen verbinden. Sie lassen sich emissionsarm formulieren und sind ressourcenschonend. Durch die rasante Trocknung im Sekundenbereich ergibt sich neben der hohen Produktionsgeschwindigkeit eine Reihe von weiteren Vorteilen für den Anwender:
- Kompakte Lackieranlage, dadurch „Inline“-Beschichtung möglich
- Hohe Umweltverträglichkeit durch lösemittelfreie UV-Lacke
- Hohe Wirtschaftlichkeit durch gutes Recyclingverhalten
- Hohe Produktionsflexibilität (kein Aufheizen eines Ofens nötig)
- Hohe Ausschusssicherheit (kein Staubeinfall, da nur wenige Sekunden bis zur Aushärtung)
- Sofortige Klebfreiheit und „Greifbarkeit“
Eigenschaften von UV-Metallbeschichtungen
Für die Metallbeschichtung kommen bevorzugt 100%ige UV-Lacke zum Einsatz, wenn es um die Erfüllung der hohen Korrosions- und Medienbeständigkeiten geht, wie sie im Bereich der Autozulieferindustrie üblich sind. Wässrige UV-Lacke finden aufgrund ihrer deutlich geringeren Korrosionsbeständigkeit nur im dekorativen Bereich Anwendung; außerdem benötigen sie Zeit, Platz und Energie zum Abdunsten des Wassers vor der UV-Bestrahlung. In Abhängigkeit vom Untergrund und der Vorbehandlung lassen sich sehr gute Korrosionsbeständigkeiten erzielen. Seit mehreren Jahren sind Chrom(VI)-freie Vorbehandlungen und Nachspüllösungen im Einsatz, wodurch mit UV-Lacken ein deutlich höheres Eigenschaftsniveau erzielt werden kann.
Als Spitzenwerte wurden Salzsprühbeständigkeiten von bis zu 1.000 h auf zinkphosphatierten Untergründen erzielt. Mit neueren Vorbehandlungen auf Nanobasis werden ohne die Verwendung von Phosphatierungen Salzsprühbeständigkeiten von 700 h erzielt, womit die Anforderungen der Automobilindustrie erfüllt werden. Die mechanischen Werte überzeugen durch hohe Abriebfestigkeit, Härten ab Buchholzhärte 80 aufwärts und mittlerweile auch sehr gute Verformbarkeit. Die Beständigkeit gegen Medien wie Öle, Kraftstoffe oder Bremsflüssigkeit entspricht je nach Rezeptformulierung den Anforderungen der Automobilindustrie. Die Überlackierbarkeit ist trotz hoher Vernetzungsgrade der UV-Lacke mit vielen handelsüblichen Lacksystemen gegeben.
Problematisch war bisher die Haftfestigkeit von UV-Lacken mit Trockenschichtdicken von 50 bis 100 µm auf bereits lackierten Untergründen. Zwischenzeitlich stehen jedoch UV-Lacke zur Verfügung, die auf Metall, aber auch auf Kunstharz-, 2K-Epoxid- und 2K-PU-Grundierungen eine sehr gute Haftfestigkeit aufweisen. In Verbindung mit einer Inertgashärtung unter Stickstoff- oder Kohlendioxidatmosphäre ist es möglich, auch komplexere Bauteile wie z. B. Achsen, Stoßdämpfer sowie Aluminiumräder zu beschichten und optimal auszuhärten.
Eigenschaften von UV-Kunststoffbeschichtungen
Im Bereich der Kunststoffbeschichtung mit UV-Lacken werden kommen 100%-ige Materialien, wässrige UV-Lacke und auch 2K-Dual-Cure-Systeme zum Einsatz. Wässrige UV-Lacke und lösemittelhaltige 2K-Dual-Cure-Systeme werden hier vielfach bevorzugt, da sie neben guter Mattierbarkeit auch die Möglichkeit bieten, Metallicfarbtöne herzustellen. Da jedoch nicht sämtliche Metallicfarbtöne mit UV-Lacken herstellbar sind und im wässrigem UV-Lack auch kein Hochglanz realisierbar ist, werden im Bedarfsfall Zweischichtsysteme, bestehend aus wässrigem Basecoat und 100%-UV-Klarlack, eingesetzt. Medienbeständigkeiten wie 24 h Ethanol und 6 h L‘Oreal-Test werden ohne Weiteres erfüllt.
Verstärkt finden für die Kunststofflackierung mit Klavierlackoptik 2K-Dual-Cure-Systeme und 100%ige 1K-Monocure-Systeme Anwendung. Beide Varianten erfüllen die Anforderungen der Autointerieurnormen TL 226 und DBL 7384. Bei Verwendung der 2K-Dual-Cure-Systeme lassen sich nach Installation von UV-Lampen für die UV-Härtung die bestehenden Lackieranlagen weiter verwenden. Ein beträchtlicher Vorteil der 100%i-gen Monocure-Lacke gegenüber lösemittelhaltigen Monocure-Lacken oder 2K-Cual-Cure-Systemen ist eine sehr geringe Ausschussquote. In der Praxis wird hier bei sehr komplexen Teilen wie z.B. Armaturenteilen im Interieurbereich eine Ausschussquote von nur max. 4 % erzielt.
Auf den meisten gängigen Kunststoffuntergründen wie ABS, SAN, PS, PC usw. werden gute Haftfestigkeitswerte ohne Vorbehandlung erzielt. Ansonsten wird in der Regel die Oberfläche durch Beflammen (wie im Fall von PP) aktiviert. Selbst auf metallisiertem Untergrund (PVD) werden mit speziellen, 100%-igen UV-Lacken sehr gute Haftfestigkeitswerte erzielt. In Abhängigkeit vom Anwendungsbereich/Substrat kommen entweder 100%ige UV-Lacke, wässrige UV-Lacke oder lösemittelhaltige UV-Lacke (hier bevorzugt VOC-konforme Systeme) zum Einsatz (siehe Abb.).
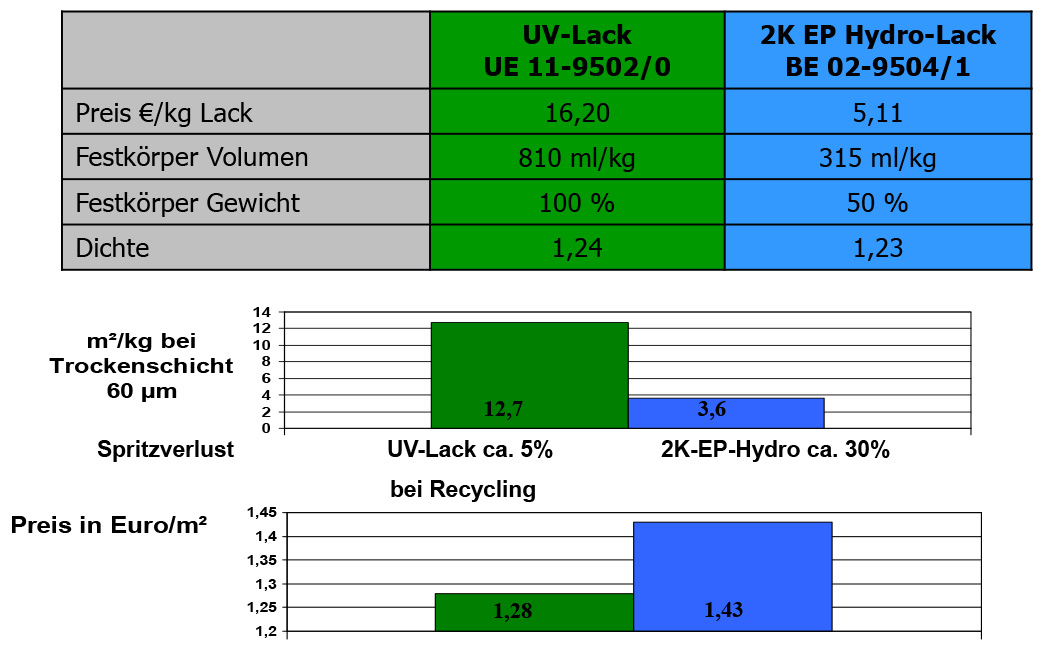
Vergleich Festkörper – Ergiebigkeit – Preis
Eigenschaften von UV-Beschichtungen
Beim Einsatz von 100%-igem UV-Lack wird das Heißspritzverfahren bevorzugt, hierbei wird der 100%ige UV-Lack mit einem Durchlauferhitzer oder mittels elektrisch beheizten Thermoschlauchen auf Materialtemperaturen von 40 bis 60°C erwärmt. Die Verwendung von Thermoschläuchen ist vorzuziehen, da der UV-Lack hier schonender als mit Durchlauferhitzer erwärmt wird. Eine zusätzliche Erwärmung der Spritzluft ist möglich und erzielt in der Regel einen besseren Verlauf. Durch hohe Zirkulationsgeschwindigkeiten des UV-Lackes im Lackkreislauf werden starke Temperaturschwankungen an der Spritzpistole vermieden und eine gleichbleibende gute Optik des Lackfilmes gewährleistet. Andere Auftragsverfahren wie elektrostatisches Spritzen, Walzen oder Vakumatverfahren werden ebenfalls angewendet.
Grundsätzlich sollte die Verarbeitung der UV-Lacke über automatische Anlagen erfolgen. Probleme mit Überbeschichtungen durch zu große Schichtdickenschwankungen bei der manuellen Applikation, die anschließend nicht durchhärten und zu Kundenbeanstandungen führen können, werden dadurch vermieden. Die Anlagen können im Takt- oder Durchlaufverfahren betrieben werden. Um die Recyclingfähigkeit des Oversprays zu gewährleisten, ist es wichtig, dass sowohl von außerhalb als auch innerhalb der UV-Lackieranlage keine UV-Strahlen in den Spritzbereich gelangen. Deshalb sollten sowohl vorhandene Sichtfenster als auch Lampen in der UV-Lackieranlage so zu konzipiert werden, dass UV-Strahlung bis zu einem Wellenbereich von 440 nm herausgefiltert wird. Dies ist z. B. durch Verwendung geeigneter UV-Schutzfolie möglich. Bei Anwendung des hydraulischen Beschichtens (Airmix®-Spritzverfahren), wo mit Drücken von 50–70 bar gearbeitet wird, ist darauf zu achten, dass geeignete Airless®-Pumpen verwendet werden, da es mit herkömmlichen Anlagen zu Problemen mit den Packungen (Dichtsystem) kommen kann. Ebenso kann es zu Schwierigkeiten bei Zahnradpumpen kommen, insbesondere, wenn keine Lösemittel enthalten sind, da keine Schmierwirkung vorhanden ist. Das Recyceln des UV-Lackoversprays erfolgt in Regel durch einfache oder fraktionierte Siebung beim UV-Lackanwender. Die Reinigung der Anlage erfolgt mit speziellen, lösemittelhaltigen Reinigungsmitteln oder mit VOC-freien Reinigern.
Aushärtung
Bei Verwendung von 100%igen UV-Lacken können die Teile nach dem Beschichten sofort in den UV-Trockner eingebracht werden. Bei Verwendung von lösemittelhaltigen oder wässrigen UV-Lacken ist eine Vortrockenzone notwendig, um das enthaltene Lösemittel oder Wasser zu entfernen. Diese Vortrocknung kann entweder durch erwärmte Luft (60 bis 80 °C) oder im Fall wässriger UV-Lacke auch durch Kältetrocknung mittels entfeuchteter Luft bei Temperaturen von 20 bis 35 °C erfolgen. Speziell bei der Beschichtung von temperatursensitiven Materialien ist die Kältetrocknung von Vorteil.
Die Leistung der Strahler liegt zwischen 80 und 240 W/cm. In der Regel kommen für Klarlacke normale Quecksilbermitteldruckstrahler zum Einsatz. Für den pigmentierten Bereich verwendet man Gallium- oder Eisen-dotierte Quecksilberdampf-Mitteldruckstrahler, da hiermit eine deutlich bessere Aushärtung möglich ist. Bei rotationssymmetrischen Teilen hat sich in der Praxis der Einsatz von Strahlern mit leichter Fokussierung bewährt. Die Aushärtezeiten bewegen sich zwischen 0,5 und 25 Sekunden pro Ebene. Dreidimensionale Objekte werden mit mehreren Strahlern getrocknet oder rotieren an einer Strahlungsquelle vorbei. Wichtig ist, dass alle beschichteten Flächen angestrahlt werden und dass Temperatur und Kühlung der Strahler richtig eingestellt sind, da ansonsten die Durchhärtung und die Oberflächenhärtung nicht optimal ausfallen. Schattenseiten härten nicht oder nur unvollständig durch. Speziell im Bereich der Kunststofflackierung kommen verstärkt Dual-Cure-Systeme infrage, die neben der UV-Härtung auch noch über einen 2K-Trocknungsmechanismus verfügen. UV-Lacke müssen auf den jeweiligen Anwendungsfall mit dem Anwender sowie der Applikations- und Härtungstechnik abgestimmt werden.
Wirtschaftlichkeit von UV-Lacken
Richtig berechnet, nämlich auf den Verbrauch je Quadratmeter zu beschichtende Fläche bezogen, ist die UV-Lackierung, trotz eines (verglichen mit konventionellen Lacken) höheren Kilopreises für die Lackmaterialien erheblich günstiger als jedes andere Beschichtungsverfahren – und dies bei häufig wesentlich besserem Eigenschaftsniveau und einer substanziell kürzeren Prozesszeit. Bezieht man dann noch Faktoren wie Energieverbrauch zur Härtung, Emissionen sowie Risikopotenzial in die Überlegungen mit ein, kann die Entscheidung nur für den UV-Lack ausfallen (siehe Abb.).
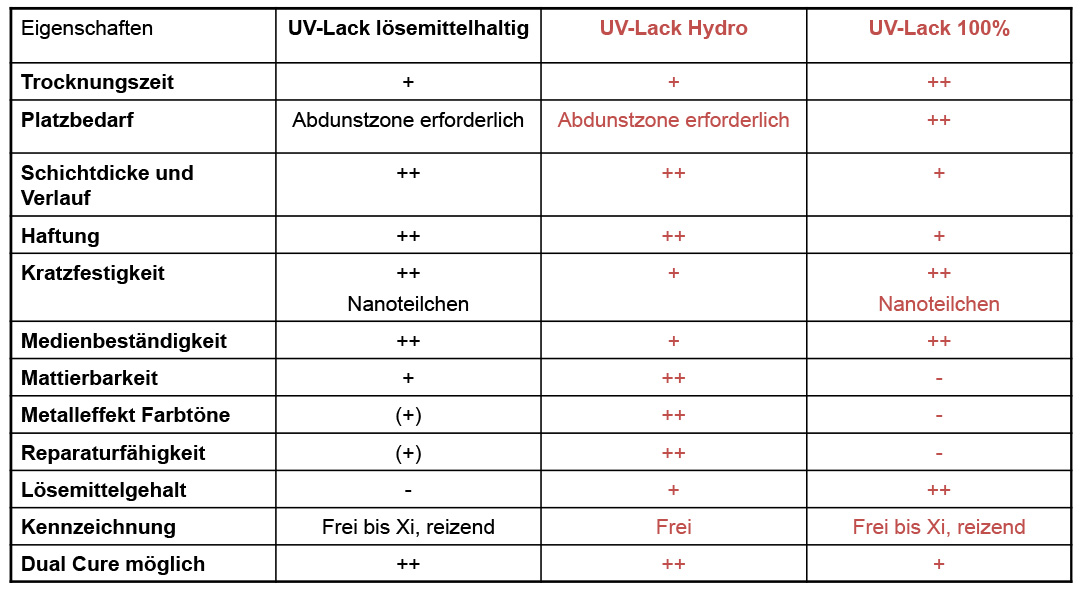
Unterscheidungsmerkmale der verschiedenen UV-Lacke
Redaktionell überarbeitet durch Norbert Pietschmann.