Expertennetzwerk 2. Materialien & Anwendungen Flugzeuglackierung
Herausforderungen der Flugzeugbeschichtung
Die Flugzeugbeschichtung erfolgt mehrfach im Laufe ihres „Flugzeuglebens“. Zunächst erfolgt eine Erstlackierung von Teilen vor der Montage – teilweise auch bei Lohnlackierern – und die Endlackierung des gesamten Flugzeugs beim OEM. Später wird der Außenbereich das Flugzeug bei regelmäßigen Checks im Abstand von 5-6 Jahren gestrippt und wieder neu lackiert.
Flugzeuge bieten für den Lackierprozess und auch für die Entwicklung der Lacksysteme eine Reihe von sehr speziellen Herausforderungen, die in dieser Form für konventionellere Industrieprodukte nicht gegeben sind:
1. Größe und Komplexität
Verkehrsflugzeuge sind im Vergleich zu üblichen Lackiergütern natürlich extrem groß. Aus diesem Grund muss die Beschichtung des fertigen Objekts noch immer größtenteils von Hand erfolgen. Zudem wird in großen Hallen lackiert, deren Möglichkeiten für die Luftführung, forcierte Trocknung und Beleuchtung nicht mit üblichen Lackierkabinen vergleichbar sind.
Eine weitere Ursache für die Komplexität der Flugzeugbeschichtung liegt darin, dass ein Flugzeug aus sehr unterschiedlichen Materialien zusammengesetzt ist. Komponenten bestehen u. a. aus Aluminium (AA2024), kohlefaserverstärkte Kunststoffen (CFK), glasfaserverstärkte Kunststoffen (GFK), aramidfaserverstäkte Kunststoffen und, für sehr spezielle Bereiche (Radoms) quarzfaserverstärkte Kunststoffen. Dazu kommen noch verschiedene spezielle Materialien wie z.B. Kleb- und Dichtstoffe, Nietköpfe und Ähnliches.
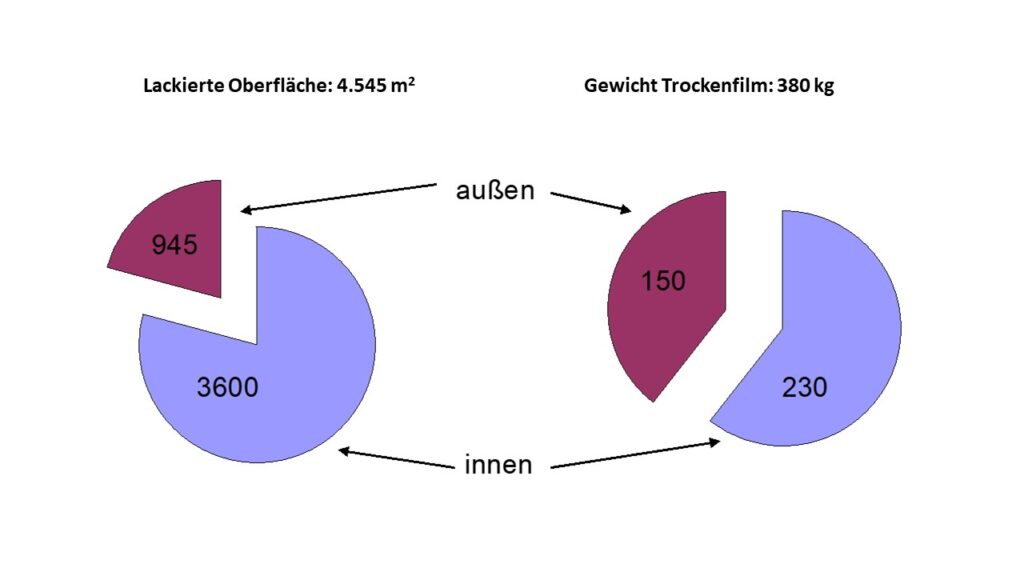
Komplex und groß sind auch die Geometrien, die zu beschichten sind. Dabei ist die Außenfläche des Flugzeugs erheblich kleiner als die Fläche, die im Inneren der Struktur zu beschichten ist. Im Inneren finden sich verwinkelte Strukturen wie Spanten, Stringer und Streben, die die zu lackierende Fläche erheblich erhöhen. Für das Beispiel eines Airbus 321 sieht das wie in Abbildung 2 aus:
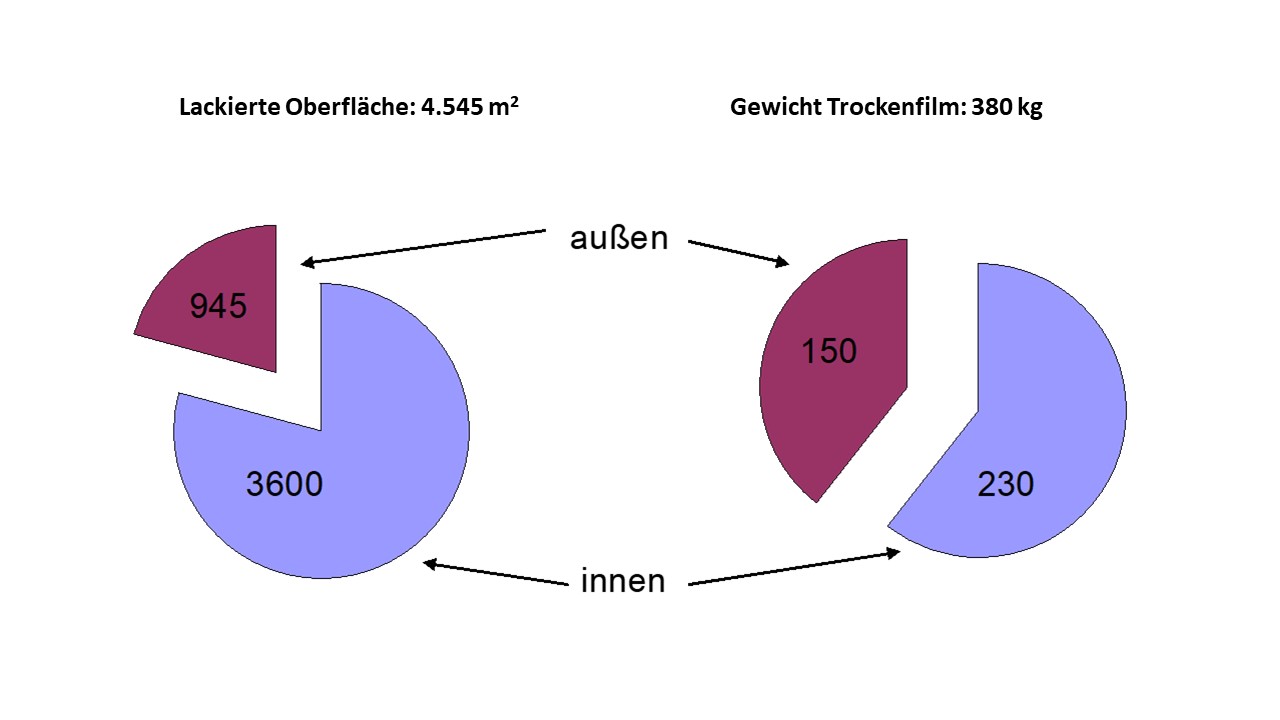
Abbildung 2: Vergleich Fläche und Gewicht des Trockenfilms innen und außen am Beispiel eines Airbus A321 Grafi: IFAM
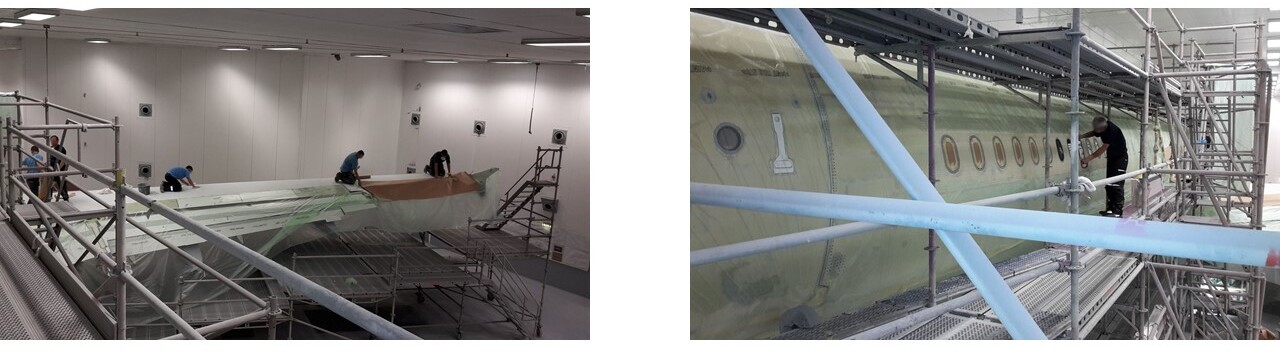
Bedingt durch die Größe des Objekts müssen auch entsprechende Vorrichtungen und Gerüsten verfügbar sein. Die eigentliche Lackierung erfolgt dann auf den drei Arbeitsebenen gleichzeitig, wobei versetzt gearbeitet wird, so dass der Overspray der jeweils oberen Ebene nicht auf die frisch lackierte Fläche der nächstunteren Ebene fällt. Es werden in diesem Bereich 2-komponentige Lacke, sowohl für die Grundierungen, als auch für die Decklacke eingesetzt, die bei Raumtemperatur oder leicht forciert getrocknet werden. Eine Ofentrocknung ist bei der Größe des Objekts ausgeschlossen.
2. Umwelteinflüsse
Die Oberflächen m Flugzeug sind besonders harschen Umweltbedingungen ausgesetzt. Das gilt sowohl für den Innenbereich (siehe Korrosionsschutz) als auch für den Außenbereich.
Im Inneren des Flugzeugs sind es vor allem Kondenswasser und Betriebsstoffe – vor allem Skydrol, eine Hydraulikflüssigkeit auf Phosphat-Ester Basis aber auch Toilettenflüssigkeit, verschüttete Getränke und Ähnliches – die den Lack angreifen. Hier wird unterschieden zwischen Bereichen mit moderater Beanspruchung (der obere Bereich des Innenraums) die im Wesentlichen nur mit Kondenswasser in Berührung kommen, und Bereichen mit starker Beanspruchung (unterer Bereich) in denen die erwähnten Stoffe als Bilgeflüssigkeit über einen längeren Zeitraum auf die Oberflächen einwirken können.
Auf die Außenflächen des Flugzeugs wirken eine Reihe von sehr spezieller Umwelteinflüssen ein:
- Extreme Temperaturwechsel von bis zu 70°C auf dem Flugfeld bis -55°C im Reiseflug
- Harte UV-Strahlung (UV-B) im Reiseflug, die andere und schnellere molekulare Abbaumechanismen hervorruft als die am Boden ankommende Strahlung
- Erosion durch Regentropfen, harte Partikel (Sand, Staub), Eiskristalle und Hagel
- Chemische Belastung durch Betriebsstoffe und Enteisungsflüssigkeit
Lacksysteme, die für den Einsatz im Innen- oder Außenbereich eines Flugzeugs vorgesehen sind müssen daher diesen Anforderungen Rechnungen tragen und sind dem entsprechend sehr speziell formuliert.
3. Korrosionsschutz
Die Anforderungen an den Korrosionsschutz sind im Luftfahrtbereich extrem hoch. Das liegt u.a. an dem Werkstoff, der immer noch für den größten Teil der für die Struktur verwendeten Bauteile verwendet wird, nämlich die Legierung Al AA 2024. Diese Legierung enthält 3,8 bis 4,9% Kupfer, welches unter anderem an der Oberfläche in Form von kupferreichen Phasen, bis hin zu elementarem Kupfer vorkommt. Diese Bereiche der Oberfläche bilden mit dem umgebenden kupferärmeren Phasen Lokalelemente, die eine große Triebkraft für die Korrosion darstellen, wenn ein entsprechender Elektrolyt (z.B. die oben erwähnte Bilgeflüssigkeit) vorhanden ist. Insofern ist dieser Werkstoff, der wegen seines hervorragenden Festigkeits-Gewichtsverhältnisses ausgewählt wurde, besonders anfällig für Korrosion.
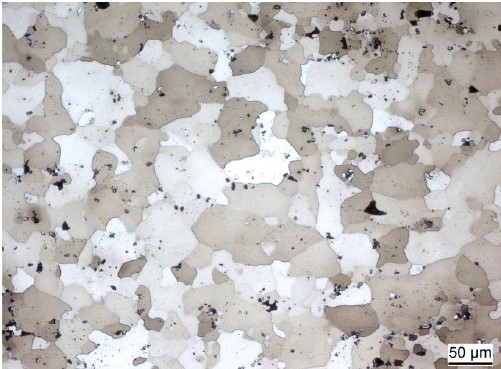
Abbildung 5: Morphologie der Oberfläche von AA 2024. Die einzelnen Phasen, die sich im Kupfergehalt unterscheiden, sind gut erkennbar. (M. Schneider, O. Yezerska, M.M. Lohrengel, Corr. Eng. Sci. Technol., 43 (2008) 304-312)
Der Einsatz von Kohlefaserverstärkten Kunststoffen (CFK) stellt in diesem Zusammenhang eine spezielle Herausforderung dar. Wenn man diesen Werkstoff mit Aluminium kombiniert, und nicht darauf achtet, dass beide Werkstoffe galvanisch entkoppelt sind, kann es zu einer beschleunigten Korrosion des Aluminiums kommen, selbst wenn dieses mit chromathaltigem Primer geschützt ist (Abbildung 6).
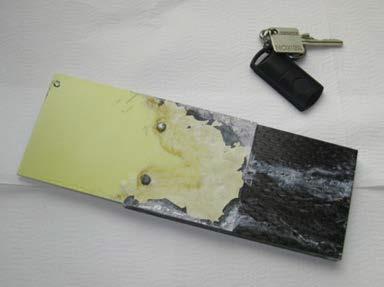
Abbildung 6: Korrosionsschäden nach Salzsprühtest an einer Probe, die aus miteinander vernieteten Flächen aus Aluminium und CFK besteht. Bild: IFAM
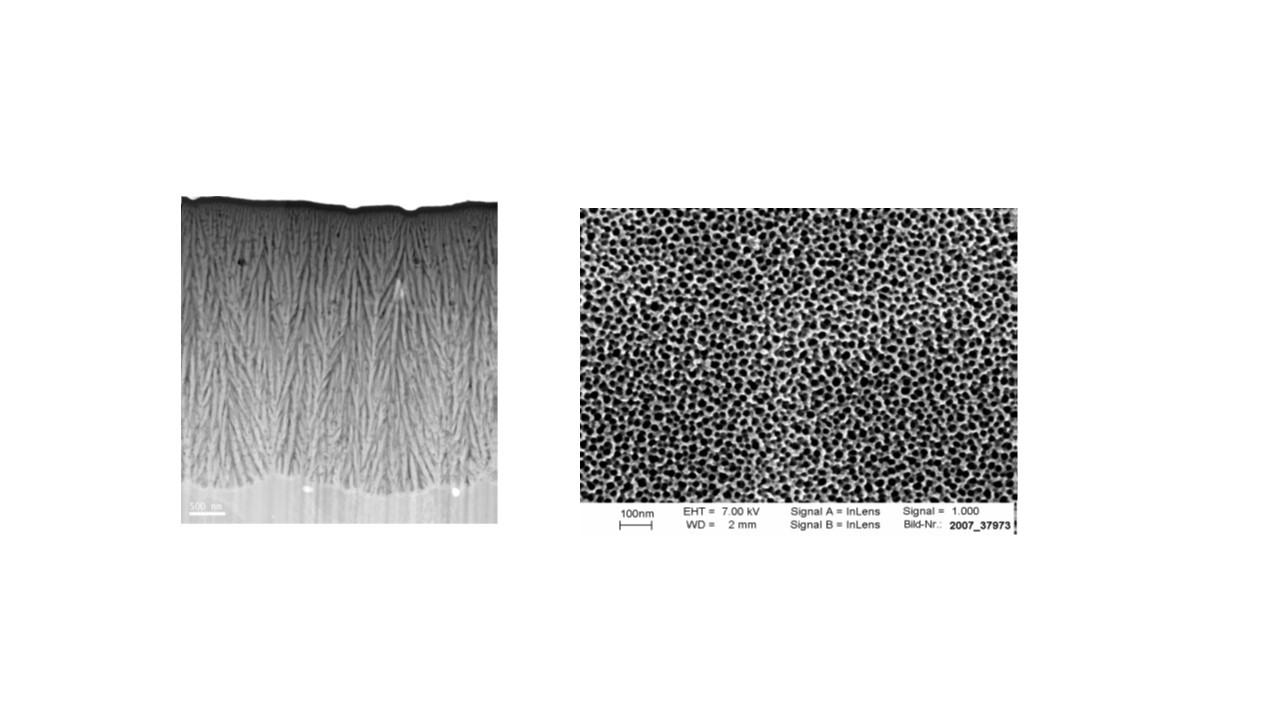
Das Korrosionsschutzsystem besteht in Europa in der Regel aus einer Anodisierschicht, die eine definerte Porenstruktur aufweist und einem Primer, der mit dieser Oberfläche kompatibel ist (Abbildung 7 und Abbildung 8).
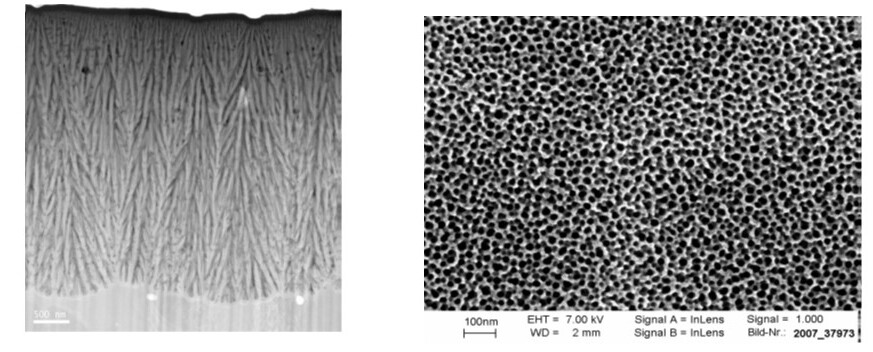
Abbildung 7: Anodosierschicht auf AA 2024 (plattiert). Links: Transmissions-Elektronenmikroskopische Aufnahme eines Querschliffs, rechts: Raster-Elektronenmikroskopische Aufnahme der Aufsicht. Bild: IFAM
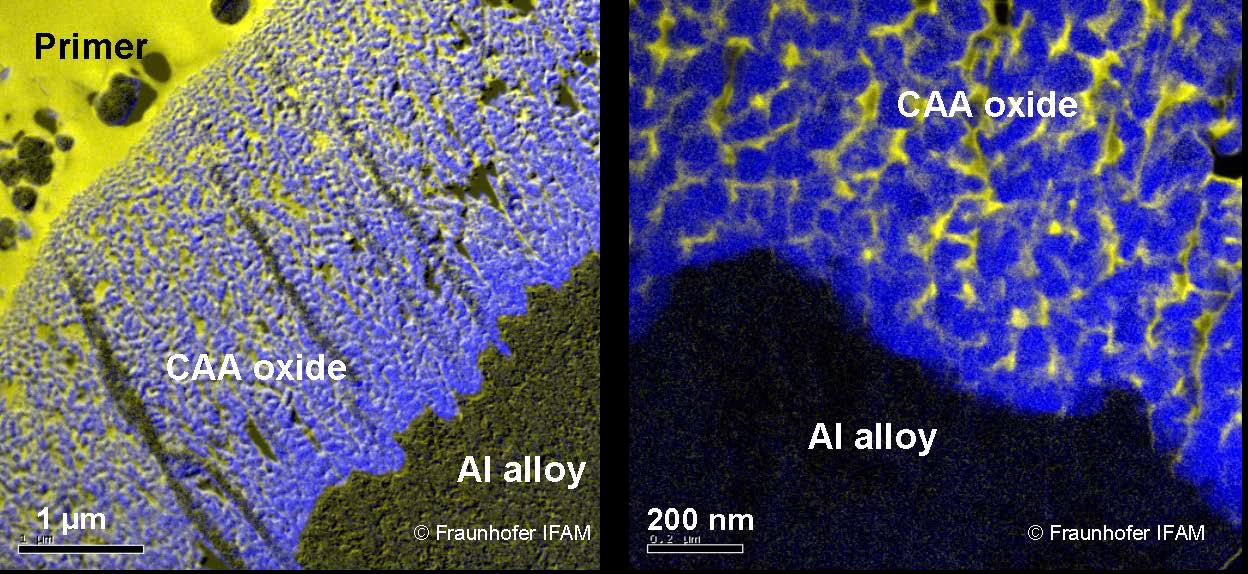
Abbildung 8: Transmissions-Elektronenmikroskopische Aufnahme einer lackierten Anodisierschicht mit Elementmapping. Gelb ist Kohlenstoff (Primer), blau ist Sauerstoff (Al-Oxid). Zu sehen ist, dass der Primer die Oxidschicht vollständig durchdringt und mit dieser gemeinsam das Korrosionsschutzsystem darstellt. Bild: IFAM
Foto: Gerd Altmann / Pixabay
volkmar.stenzel@ifam.fraunhofer.de