Pulverlacke im Überblick
Pulverlacke sind lösemittelfreie, feste Beschichtungsmaterialien und erzeugen während des Beschichtungsprozesses weder unzulässige Emissionen noch Abwässer. Pulverlacke können in die Hauptgruppen duroplastische (duromere) und thermoplastische Systeme unterteilt werden.
Duroplastische Beschichtungspulver werden entweder elektrostatisch (Koronaentladung) oder elektrokinetisch (Reibungsaufladung, Triboaufladung) aufgeladen und vorrangig an elektrisch leitfähigen Substraten (Metalle) abgeschieden. Danach wird das Pulver in entsprechenden Einbrennöfen auf den Substraten aufgeschmolzen und der verlaufene Lack chemisch ausgehärtet. Bei thermoplastischen Typen – üblicherweise im Wirbelsinterverfahren mit wesentlich höheren Schichtdicken aufgetragen – erfolgt im Ofen lediglich ein Schmelz-/Verlaufsvorgang, der theoretisch jederzeit reversibel ist.
Duroplastische Pulverlacke sind Mischungen unterschiedlicher Harzsysteme, Pigmente (außer bei farblosen Formulierungen) sowie spezieller Additive und Extender. Diese Ausgangsmaterialien werden in einem dreistufigen Produktionsverfahren (Vormischen – Extrudieren – Mahlen) zu einem feinen Lackpulver verarbeitet, wobei die Korngrößenmaxima bei Standardprodukten üblicherweise zwischen 40 und 50 µm liegen.
Seit ersten Anfängen in den 1960er Jahren hat sich die Pulverlacktechnologie inzwischen zu einer ausgereiften Produkt- und verfahrenstechnischen Alternative zur Beschichtung mit Flüssiglacken entwickelt. Substitutionen von konventionellen oder elektrostatischen Spritzlackierverfahren oder Tauchlackierungen begründen sich sowohl in ökonomischen als auch in ökologischen Vorteilen.
Als wesentliche Treiber für den Einsatz von Pulverlacken sind vor allem zu nennen:
- Der Festkörpergehalt beträgt (nahezu) 100%, die Produkte sind lösemittelfrei.
- Durch Rückführung des Oversprays in den Pulverkreislauf ist das Abfallaufkommen sehr gering.
- Während des Beschichtungsprozesses werden weder unzulässige Emissionen erzeugt, noch fallen Abwässer an.
- Die manuelle Applikation ist einfach und leicht zu erlernen.
- Ein hoher Automatisierungsgrad ist gegeben, das Lackierpersonal ist durch automatisierte Prozesse gesundheitlich wenig belastet.
- Hohe Schichtdicken in einem Arbeitsgang sind möglich, ohne z. B. Läufer oder Kocher zu erzeugen.
- Die Oberflächen sind sofort nach dem Einbrennen und Abkühlen montagefest bzw. gebrauchstüchtig.
Die Pulverlacktechnik ist also dem Wesen nach umweltschonend. Mit steigendem gesetzgeberischen Einfluss auf den Umweltschutz (EU-VOC-Richtlinie) ist sie bei Planungen auf dem Lackiersektor als grundsätzliche Alternative zu Flüssiglacken anzusehen. Die Entscheidung für eine Pulverlackieranlage wird besonders auch dadurch begünstigt, dass diese nicht unter die „Genehmigungsbedürftigen Anlagen“ gemäß BImSchG (Bundes-Immissionsschutzgesetz) fallen. Bei der Bewertung nach der REACH-Verordnung haben Pulverlacke deutliche Vorteile gegenüber Flüssiglacksystemen. Auch im Rahmen einer ganzheitlichen Bilanzierung, beginnend beim Ressourcenverbrauch bei der Herstellung der Lackrohstoffe, der Lackherstellung, der Lackapplikation, über das hohe Ratiopotenzial in der Gebrauchsphase der Pulverlackbeschichtung, bis hin zur Entsorgung, gewinnt die Pulverbeschichtung häufig gegen hochwertige, konkurrierende Lackiertechniken.
Eine positive Gesamtbetrachtung ergibt sich für Pulverlacke vor allem dann, wenn
- Mehrschichtaufbauten ersetzt werden,
- die den Pulverlacksystemen immanenten Umweltvorteile genutzt werden sollen,
- Schichtdickendifferenzen zu Flüssiglacken relativ gering sind,
- hohe Sprühverluste beim Einsatz von Flüssiglacken unvermeidbar sind,
- lange Trockenzeiten vermieden werden sollen.
Die Pulverlacktechnik ist ein in der Industrie bewährtes und prozesssicheres Verfahren. Pulverlackbeschichtungen erfüllen je nach ihrer chemischen Zusammensetzung höchste Ansprüche an
- Chemikalienbeständigkeit
- Korrosionsschutz
- Witterungsstabilität
- Mechanische Eigenschaften wie Haftfestigkeit, Elastizität, Schlag- und Abriebfestigkeit.
Gängige Pulverlacksysteme im Vergleich
Das Produktionsvolumen für Pulverlacke in Deutschland lag Im Jahr 2016 bei ca. 70.000 t. Der europäische Markt macht mit etwa 453.000 t im Jahr 2016 ungefähr 25 % des Weltmarktes in Höhe von 1.806.000 t aus und ist damit weiterhin auf Wachstumskurs (435.000 t in 2015, 425.000 t in 2014). Nach China mit ca. 798.000 t ist der europäische Markt weltweit der zweitgrößte. Danach folgen der Rest Asiens mit 185.000 t und Nord-Amerika mit 155.000 t (Quelle: DSM annual survey 2016). Als Treiber für Mengensteigerungen spielen die europäischen Gesetzgebungen wie die VOC-Emissions-Verordnung und REACH eine besondere Rolle.
Die Marktanteile der einzelnen Bindemittelsysteme in Europa, die bis zum Ende der 90er-Jahre stabil waren, verschieben sich weiterhin. Beispielhaft dafür sind die Polyester-/Epoxidsyteme (Hybrids). Während sich der Anteil dieser Systeme bis 2005 stabil bei ca. 50 % hielt, waren im Jahr 2016 nur noch ca. 42 % zu verzeichnen. Polyester-Lacke sind mit einem Anteil von etwa 58 % dagegen vermehrt in der Anwendung. Mit einer Reihe von Härtern wie Glycidylester, Hydroxyalkylamide, Caprolactamblockierte Isocyanate, Uretdione oder epoxidierte ungesättigte Öle sind heute Pulverlacksysteme auf sehr hohem Qualitätsniveau eingeführt. Den höchsten Anteil unter den Polyester-Pulverlacken nehmen mit knapp 83 % die Hydroxyalkylamidgehärteten Systeme ein.
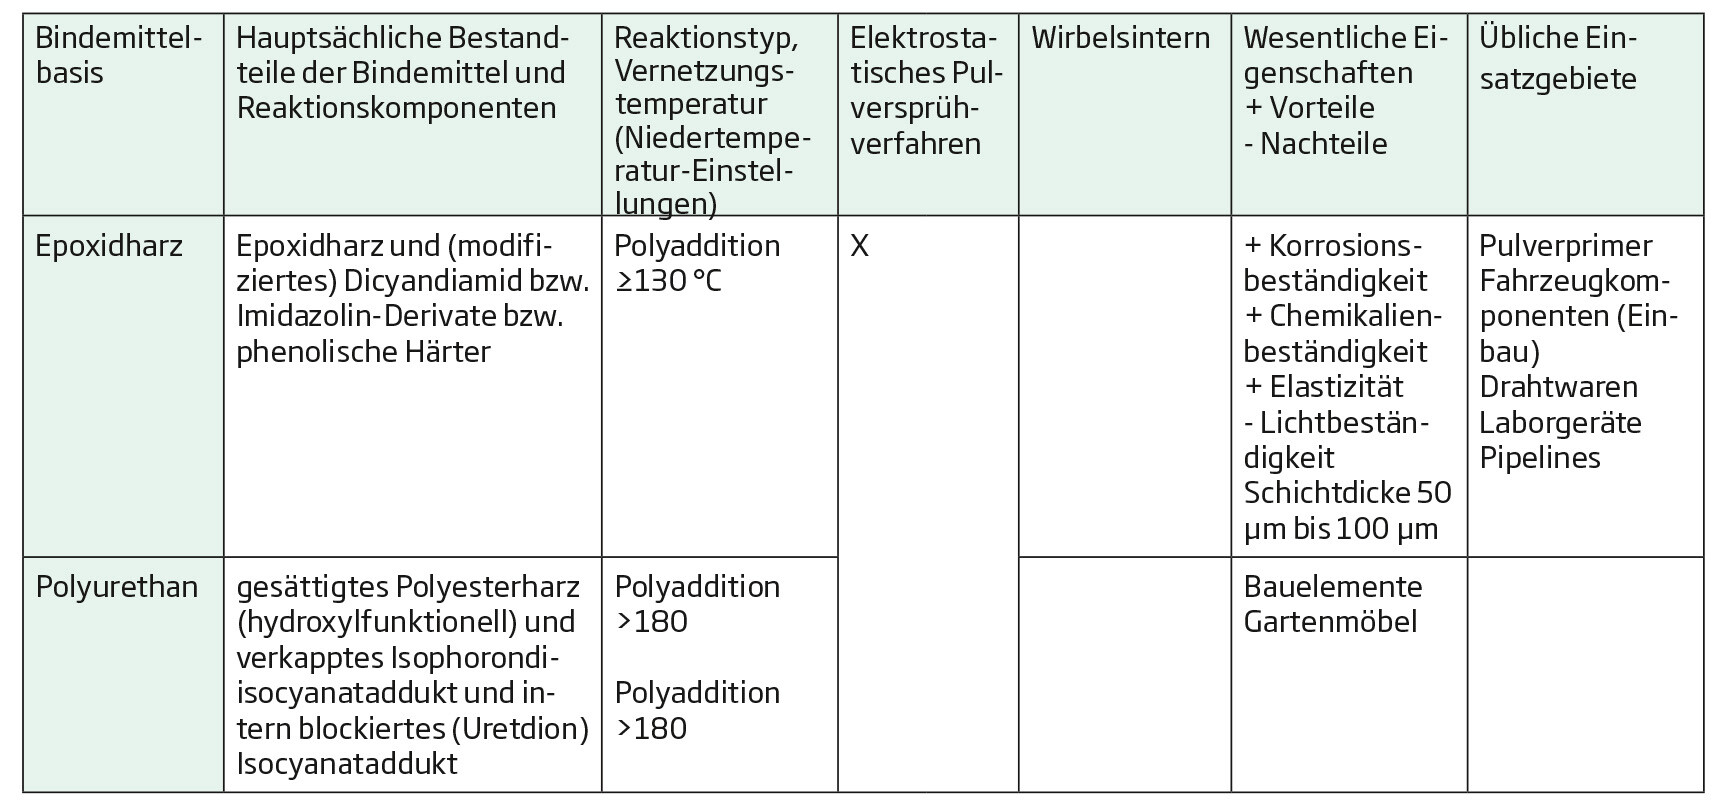
Reine Epoxidsysteme, z. B. ausgehärtet mit Dicyandiamid, sind nur noch im einstelligen %-Bereich vertreten. Neben Anwendungen als Pulverprimer im Zweischichtaufbau werden sie vor allem für Beschichtungen mit funktionellem Charakter auf metallischen Untergründen wie Bleche, Drahtwaren, Laborteile und Kfz-Teile eingesetzt. Sie zeichnen sich durch exzellente Chemikalienbeständigkeit und gute physikalische Eigenschaften aus, sind aber nicht wetterstabil (UV-beständig). Wegen der Vergilbungsneigung sind sie eher ungeeignet für dekorative Zwecke.
Polyester-/Isocyanat-Lacke („Polyurethane“) spalten bekanntlich bei den vorgegebenen Einbrenntemperaturen das Verkappungsmittel – meist εἐ-Caprolactam – ab, welches zu etwa 80 % entweicht und Ablagerungen in Ofensystemen oder verstärkte Vergilbung der Beschichtung hervorrufen kann. Polyester mit niedriger Hydroxylzahl ermöglichen inzwischen ein günstigeres Harz-Härter-Verhältnis mit weniger Kondensat beim Einbrennprozess. Aus dem gleichen Grund kommen auch dimerisierte Isocyanate (Urethdion) zum Einsatz, die keine Spaltprodukte bei der Härtungsreaktion freisetzen. Neuere Entwicklungen ermöglichen die Aushärtung auch bei niedrigerer Temperatur, etwa 140 °C anstelle der bisher mind. nötigen 180 °C. Eine interessante Alternative zu sog. Zweiphasen- oder 2K-PUR-Pulverlacken für hochwertige matte Oberflächen sind „One Shot Mat“-Systeme, die auf Grund ihrer speziellen Formulierung in einem einphasigen Extrusions- und Mahlprozess hergestellt werden.
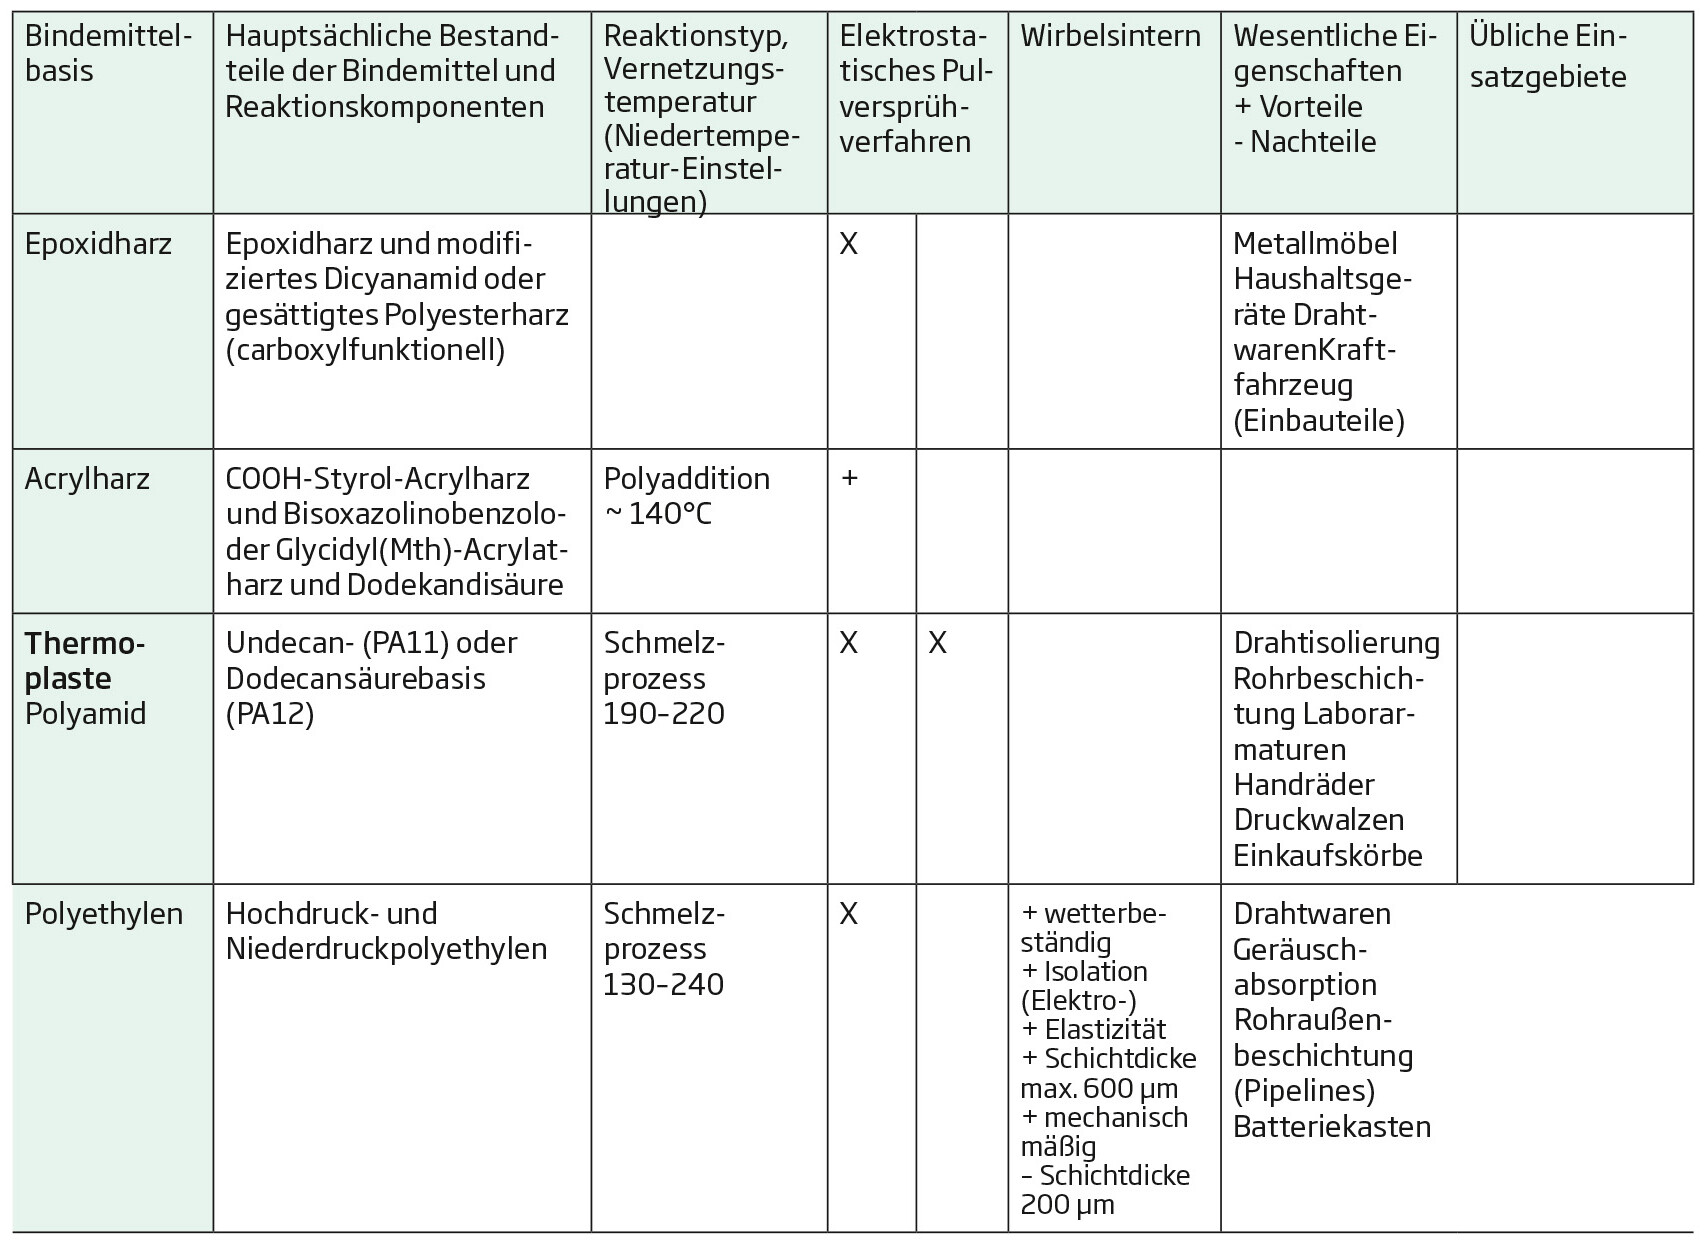
Polyacrylatbeschichtungen mit exzellenten Witterungsbeständigkeiten und extrem glatter Oberfläche sind nicht nur als Finish für Automobilteile geeignet. Die vielfältige funktionelle Ausrüstung der Harze erlaubt die Kombination mit verschiedenen Härtern bzw. Vernetzungspartnern. Dadurch kann eine z. T. breitere Eigenschaftspalette gezielt formuliert und beeinflusst werden, als das mit konventionellen Pulverlacksystemen möglich ist. Der schnellen Verbreitung der Anwendung von Acrylatpulverlacken stehen die bekannte Kontaminationsproblematik mit konventionellen Pulverlacksystemen und die eingeschränkte Lagerstabilität entgegen. In den folgenden Tabellen sind die gängigen Pulverlacksysteme aufgeführt, mit Beschreibung der jeweiligen Hauptkomponenten der Bindemittel, der wesentlichen Eigenschaften sowie der üblichen Anwendungsgebiete.
Eigenschaften von Pulverlacken, Effekte
Mit Pulverlacken lassen sich vielfältige Effekte herstellen, wobei nicht immer eine exakte 1:1-Übertragung vom / zu flüssiglackierten Oberflächen realisierbar ist.
Schichtdicke
Pulverlacke werden überwiegend mit mittleren Schichtdicken von 50 µm bis 100 µm appliziert, je nach Produkt, gewünschten Oberflächeneigenschaften und Anwendung. Diese liegen damit im Vergleich zu Flüssiglacken zwar etwas höher, jedoch werden Pulverlacke größtenteils einschichtig aufgetragen, während bei Flüssiglacken vielfach Zwei- oder Mehrschichtaufbauten üblich sind.
Glanz
Mithilfe spezieller Formulierungen lassen sich tiefe Glanzgrade erreichen, ohne Einbußen hinsichtlich mechanischer Eigenschaften oder des optischen Erscheinungsbildes in Kauf nehmen zu müssen. Mit Epoxidharzsystemen können Reflektometerwerte von < 5 Einheiten (Messwinkel 60°) erzielt werden; die Grenze für wetterbeständige Beschichtungspulver liegt bei etwa 10 Einheiten (Messwinkel 60°). Voraussetzung für das Erreichen der niedrigen Glanzgrade ist die Einhaltung der angegebenen Einbrennbedingungen. Formulierungstechnisch lassen sich neben seidenmatten Pulverlacken mit Reflektometerwerten von 40–70 (Messwinkel 60°) auch hochglänzende Systeme mit sogenanntem Wet Look (Reflektometerwerte > 95 bei Messwinkel 60° oder > 85 bei Messwinkel 20°) herstellen.
Verlauf
Das mit Pulverbeschichtungen erzielbare Verlaufsergebnis ist von verschiedenen, nicht nur die Rezeptur betreffenden, Faktoren abhängig. Als rezeptive Faktoren sind vor allem zu nennen sind: Schmelzviskosität, Reaktivität, Additivierung mit oberflächenwirksamen Substanzen sowie die Kornverteilung. Weitere Abhängigkeiten resultieren aus dem Auftragsverfahren und den verwendeten Parametern, aus der applizierten Schichtdicke sowie der Aufheizgeschwindigkeit beim Einbrennen. Ein extrem glatter Verlauf – in Verbindung mit Hochglanz – lässt sich sehr gut mit Glycidyl-Acrylat-Systemen erzielen. Eine solche Oberfläche verzeiht jedoch keine Fehler in der Reinigung und Vorbehandlung der Substrate, und erfordert die Applikation im Reinraum. In vielen Fällen, insbesondere in der industriellen Beschichtung, ist deshalb ein leichter Orangenhaut-Effekt erwünscht.
Struktur
Die entwickelten Systeme reichen von Pulverlacken mit feintexturierter matter Oberfläche (kurze Welle, spitz) mit hoher Abrieb- und Kratzfestigkeit bis hin zu grobstrukturierten Oberflächen (lange Welle). Die Kaschierung von Unebenheiten auf den Substraten ist damit stets willkommener Nebeneffekt. So werden Grobstrukturen häufig im Maschinen- und Anlagenbau genutzt. Feinstrukturen etablieren sich zunehmend bei PKWs und Nutzfahrzeugen, sowohl im Interieur als auch bei Anbauteilen im Außenbereich.
Metallic-Effekt
Es stehen Pulverlacke zur Verfügung, die ein breites Effekt-Spektrum abdecken, von extrem groben Sparkling-Effekten bis hin zu feinteilig-geschlossenen Metall-Effekten, sowohl für den Innen- als auch für den Außenbereich. Obwohl der Mehrschichtaufbau mit Pulverlacken sicherlich die Ausnahme darstellt, ist die Zweischichtlackierung beispielsweise zum Erzielen besonderer Farbeffekte mit Tiefenwirkung oder optimaler Oberflächeneigenschaften, wie Oxidationsstabilität, chemische Beständigkeiten und Abriebfestigkeit, zu empfehlen. Der Klarlackauftrag erfolgt dabei auf die zuvor applizierte, oft nicht vollständig ausgehärtete, abgekühlte Basispulverschicht mit nachfolgender Aushärtung des Gesamtsystems. Im Vergleich zu flüssigen Basislacken, wie sie zum Beispiel in der Automobilindustrie Verwendung finden, sind bei Pulverlacken Grenzen in der Darstellung von Effekten gesetzt. Während flüssige Basislacke auf Grund ihres niedrigen Festkörpers mit niedriger Viskosität appliziert werden, weisen Pulverlacke im Einbrennprozess relativ hohe Schmelzviskositäten auf, die eine optimale Ausrichtung und Orientierung der Aluminiumpigmente erschweren. Ebenso ist die Beladungshöhe mit Effektmitteln, bezogen auf den Festkörpergehalt, bei Pulverlacken gegenüber Flüssiglacken eingeschränkt.
Metallfreie Effektpulverlacke
Alternativ zu den bewährten Metall-Pigmenten kommen hier Effektpigmente auf Basis Glimmer bzw. Perlglanzpigmente zum Einsatz. Neben dem als „Dry Blend“ bekannten Mischverfahren der Effektpigmente mit dem Basispulver kommt dem nachgeschalteten „Bonding Prozess“ eine immer größere Bedeutung zu. Mit diesem thermo-mechanischen Verfahren erreicht man eine weitgehende Verklebung der Effekt-Pigmente mit der Oberfläche der Basispulverteilchen, zur Verhinderung der Separierung bei der Applikation und Rückgewinnung.
Hammerschlag- oder Antikeffekte
Diese können in glänzender oder matter Oberflächenqualität dargestellt werden. Sie sind im Gegensatz zu den meisten Flüssiglacken silikonfrei, führen nicht zur Kontamination und können problemlos überlackiert werden.
Holzimitat- oder marmorierte Oberflächen
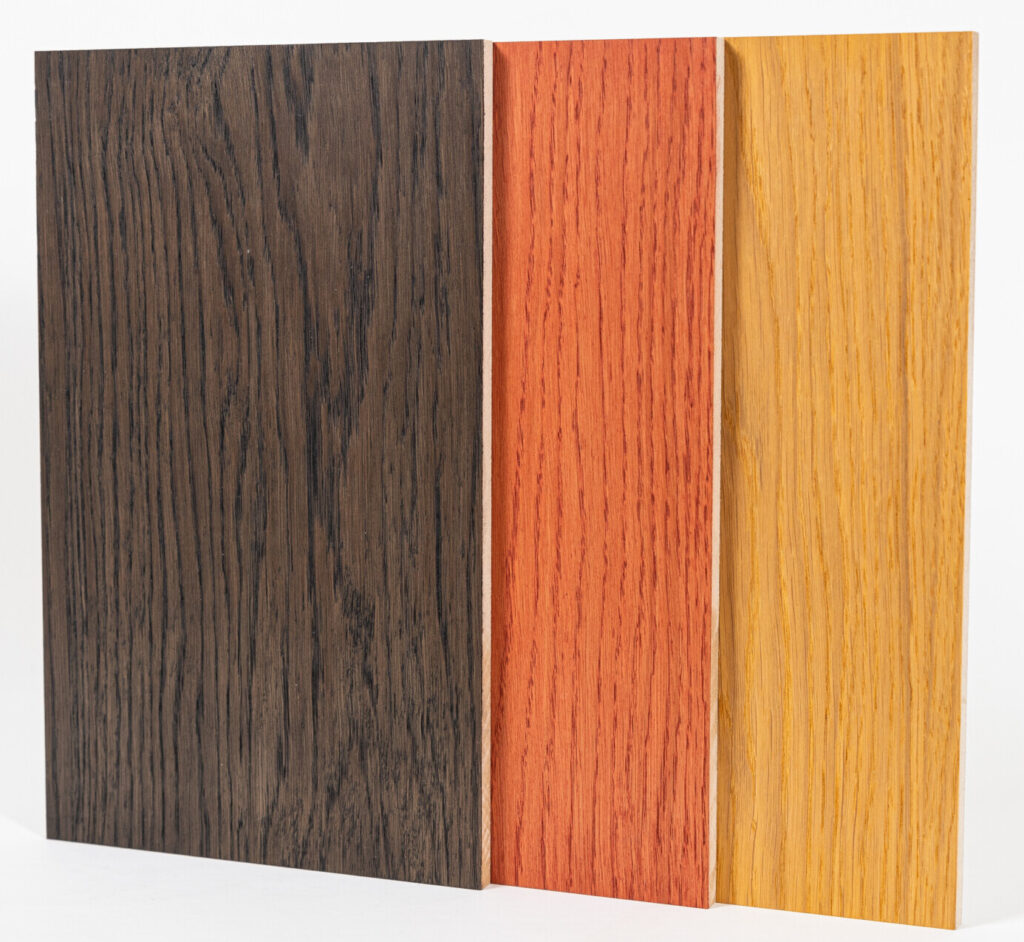
Derartige Muster können z. B. mit Hilfe des sogenannten Thermotransferdruckes auf Pulverlackoberflächen appliziert werden. Dabei wird eine bedruckte Folie unter Vakuum auf eine ausgehärtete Pulverlackbeschichtung (z. B. Polyurethan) aufgebracht. Anschließend erfolgt unter Temperatureinfluss die Sublimation des Druckbildes in die Lackschicht. Aber auch andere Verfahren, wie z. B. das InkJet-Printing als dekorierende Zwischenschicht mit anschließender Überlackierung, wurden entwickelt. Wichtig ist, dass die Pulverlacke und das verwendete Verfahren zur Effektausbildung optimal aufeinander abgestimmt sind.
Spezielle Anwendungen und Substrate
Dünnschichtpulverlacke, Thin Film Powder
Dünne Pulverlackschichten (gemeint sind Schichtdicken um 30 µm) setzen entsprechend fein vermahlene Pulver voraus. Die Erhaltung der Handlingseigenschaften (Rieselfähigkeit, Fluidisierbarkeit, Aufladeverhalten, Recyclingfähigkeit) erfordern eine sichere Beherrschung der Einflussfaktoren Partikelgröße, -form und besonders des elektrostatischen Verhaltens. Das führt nach heutigen Erkenntnissen zu hohen Prozesskosten, die über den Preis meist nicht umgelegt werden können. Die Fachliteratur berichtet dennoch über Erfolge auf dem Weg zu einer dünnen, glatt verlaufenden und gleichmäßigen Schicht. Ein wirklicher Durchbruch dieser Technologie wird erst dann erfolgen, wenn neue Produktionsverfahren eine ökonomisch sinnvolle (Energiebedarf und Produktivität) Pulverlackherstellung mit den erforderlichen Partikeleigenschaften zur Verfügung stellen. Bindemittel mit bis zu 40 % höherer Pigmentaufnahme sind im Markt erhältlich, was die Tür zu völlig neuen Formulierungs- und Anwendungsmöglichkeiten öffnet.
Zu beachten ist, dass die Kompensation der höheren Kosten für das Beschichtungsmaterial nur gelingen kann, wenn die Schichtdicken permanent auf dem niedrigen Niveau gehalten werden, dies erfordert sehr enge Prozessfenster der Applikationstechnik und hohe Sensibilität beim Bedienpersonal. Darüber hinaus verzeihen niedrige Schichtdicken kaum Verschmutzungen auf dem Substrat oder aus dem Beschichtungsumfeld. Ohne diesbezügliche Maßnahmen ist mit höherem Ausschuss zu rechnen.
Niedrigtemperaturhärtende Pulverlacke, NT-Pulver oder Ultra Low Bake Powder
Typische NT-Pulver auf Basis Epoxid-, Epoxid-Polyester- oder Acrylharz mit sehr hoher Reaktivität erlauben das Absenken der Härtungstemperatur auf 140 °C oder niedriger. Diese speziell katalysierten Lacke enthalten Harze mit niedrigerem Molekulargewicht, um unter den genannten Härtungskonditionen noch den Spagat zwischen ausreichenden optischen Eigenschaften (Verlauf) und Vernetzungsdichte der Beschichtung sowie eine Mindestlagerfähigkeit der Pulverlacke unter Normaltemperatur zu gewährleisten. Einhergehend mit der Härtungstemperatur sinkt aber auch die Glasübergangstemperatur (Tg) dieser Lacke und verschlechtert damit die Lager-, Transport- und Verarbeitungseigenschaften. Zufriedenstellende Ergebnisse sind dann nur noch bei entsprechend kühlen Lager- und Transportbedingungen (nicht unterbrochene Kühlkette) zu erreichen.
Von der Industrie geht in Folge der stetig steigenden Energiekosten künftig mehr Druck auf die Entwicklung solcher Systeme aus. Außenbeständige Pulverlacke auf Basis von Polyesterharzen, bei denen eine Einbrenntemperatur von 150 °C bereits zur Vernetzung ausreicht, werden nach den einschlägigen Spezifikationen von GSB und Qualicoat vermehrt eingeführt. Für spezielle Anwendungen, z. B. bei der MDF-Beschichtung im Möbelbau, werden neue Entwicklungen angeboten, die auf radikalisch
initiierter Reaktion ungesättigter Harze und spezieller Härter (Peroxide) basieren. Solche Systeme können schon bei 120 bis 130 °C volle Aushärtung erzielen. Diese Systeme eignen sich auch für integrierte Beschichtungen von Kunststoffteilen bereits im Herstellungsprozess (Inmould-Coating).
Hochwetterbeständige Pulverlacke / Superdurable Powder Coatings
Auf der Suche nach ständiger Verbesserung der Bewitterungseigenschaften (Glanz- und Farbstabilität) hält der Trend des Wechsels von Standardprodukten hin zu den hochwitterungsbeständigen Polyestersystemen an. Voraussetzung im Fassaden- bzw. Baubereich ist jedoch die Implementierung entsprechender Anforderungen für die Wetterbeständigkeit in Leistungstexten von Ausschreibungen und Spezifikationen für Systemzulassungen, wie z. B. nach der GSB International AL 631 bzw. Qualicoat. In Anwendungsbereichen wie Fahrzeugbau, Baumaschinen und Landmaschinen kommen zunehmend hochwetterfeste Systeme zum Einsatz, um bei den technisch hochwertigen Produkten möglichst über die gesamte Nutzungszeit die gewünschte Optik zu erhalten.
Pulver-in-Pulver-Prozess (PiP)
Bei teuren Wirtschaftsgütern (Bau- und Landmaschinen, Fahrzeugbau, Bau- und Straßenwesen, Maschinenbau) werden vielfältige und langfristige Anforderungen an die Beschichtungen gestellt, z. B. hoher Korrosionsschutz in Verbindung mit hoher UV-Resistenz und Chemikalienbeständigkeit. Die gleichzeitige Erfüllung dieser Anforderungen erfordert einen Zweischichtaufbau, bestehend aus einem Korrosionsschutz-Pulverprimer und einem Decklack-Pulver, zumeist auf der Basis hochwetterbeständiger Polyester. Aufgrund schärferer gesetzlicher Auflagen, Stichwort VOC, werden vermehrt massive und große Teile pulverbeschichtet. Gerade bei diesem Teilespektrum schlagen bei zweimaligem Beschichtungs- und Einbrennprozess die Prozesszeiten für Aufheizen und Abkühlen sowie die Energiekosten besonders zu Buche.
Eine unter Zeit- und Kostenaspekten interessante Alternative bietet der Pulver-in-Pulver-Prozess (PiP), bei dem keine Vor- oder Zwischenvernetzung des Pulverprimers erfolgt, sondern die beiden aufeinander abgestimmten Pulverlacke mittels geeigneter Applikationstechnik direkt nacheinander aufgebracht werden (vergleichbar mit der Nass-in-Nass-Applikation bei Flüssiglacken).
Für das PiP-Verfahren in Verbindung mit dem DARC-Einbrennprozess (Dark Radiation Convection), der sich durch hohe Energieübertragung auszeichnet, vergab das Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA den 1. Platz “Die Oberfläche 2016“.
Thermoplastische Pulverlacke
Thermoplastische Pulverlacke zeichnen sich besonders aus durch Eigenschaften wie Witterungs-, Chemikalienbeständigkeit, Elektroisolationswirkung oder hohe Flexibilität bei Kälte- und Wärmebeanspruchung. Sie sind dickschichtgeeignet und im Wirbelsinterverfahren aufzutragen.
Strahlenhärtende Pulverlacke
Strahlenhärtende Pulverlacke sind sowohl interessant unter den Aspekten der Beschichtung wärmelabiler Substrate als auch der Realisierung sehr hoher Aushärtungsgeschwindigkeiten. Diese Systeme können umweltgerechte Alternativen zu den bislang in der Holz- und Möbelindustrie verwendeten Lacksystemen (auch UV-Systeme) darstellen. Gegenwärtig stehen Systeme auf Basis ungesättigter Polyester mit Urethanacrylaten oder mit vinylethergruppenhaltigen Polyurethanen zur Verfügung, die in gesteuerter Kombination von Infrarotstrahlung und Konvektionswärme aufgeschmolzen und anschließend durch UV-Strahlung ausgehärtet werden. Eine Aushärtung ist auch durch Einwirkung von Elektronenstrahlen (ESH) möglich. Neuere Entwicklungen zielen sowohl auf die Kombination von thermischer und UV-Vernetzung in einem polymeren System als auch auf die Anwendung von Peroxiden (siehe Niedrigtemperatur-härtende Pulverlacke), was das Anwendungspotenzial dieser ungesättigten Polymersysteme generell erhöhen wird.
Eine neue Dimension eröffnen Pulverlacksysteme, die für das Einbrennen mit kurzwelligem Infrarotlicht NIR® (Nah-Infra-Rot) geeignet sind. Damit sind Schmelz- und Härtungszeiten von weniger als 5s erzielbar und der Weg für „HighSpeed“-Anwendungen offen.
Coil-Coating-Lackierung
Limitierender Faktor für einen Pulverlackeinsatz sind die z. T. sehr hohen Bandgeschwindigkeiten. Für die Filmbildung und Härtung werden Induktionsöfen oder IR-Zonen mit nachgeschalteten Konvektionsöfen eingesetzt. Mit den bekannten Ofensystemen und der Pulverlackapplikation kann jedoch nicht die für Flüssiglacke übliche Bandgeschwindigkeit bis zu 200 m/min praktiziert werden.
Eine Möglichkeit zur Aushärtung von Pulverlacken auch bei sehr hohen Bandgeschwindigkeiten, unabhängig vom Substrat (Stahl oder Aluminium), bietet das RAY-TEC® NIR®-Pulverlackierverfahren. Inzwischen wurden effizientere Pulverauftragsverfahren vorgestellt, das EMB-Verfahren als Favorit, das Powder-Cloud-Verfahren, das Trommel-Auftragsverfahren sowie das „Powder-Jet“-Verfahren, die alle bis zu 100 m/min Bandgeschwindigkeiten oder darüber erlauben. Das Blockschmelzverfahren ermöglicht nur max. 30 m/min Geschwindigkeit, um einen geschlossenen Beschichtungsfilm und akzeptablen Verlauf sicherzustellen. Für hohe Beschichtungsgeschwindigkeiten steht das am Fraunhofer IPA entwickelte pistolenlose elektrostatische TransApp-Pulverbeschichtungsverfahren zur Verfügung (siehe Kapitel Pulverbeschichten)
Neue Substrate für Pulverlacke
Bemerkenswert – gerade im Kontext mit Alternativen zur Aushärtung mittels Konvektion – sind Anwendungen von Pulverlacken auf Substratuntergründen, die eigentlich auch zukünftig den Flüssiglacken vorbehalten schienen. So werden Substrate wie Glas und Keramik, Holzwerkstoffe, Kunststoffe sowie thermisch sensible Werkstoffkombinationen beschichtet.
Holz
Massivholz kann nur geringer Erwärmung unterworfen werden ohne einen kritischen Feuchte- und Inhaltsstoffe-Austritt zu erzeugen. Zwingend erforderlich hierfür sind strahlenhärtende Systeme oder NT-Pulverlacke, wobei eine weitere Absenkung der Aushärtetemperatur im Fokus der Entwicklung steht.
Kunststoffe
Das elektrostatische Beschichtungsverfahren setzt eine elektrische Leitfähigkeit des Substrates voraus. Bei Kunststoffen kann diese z. B. erreicht werden durch Einarbeiten von Kupfer, Bronze oder Kohlenstoff. Zwingend zu beachten ist die Temperatur- und Wärmeformstabilität der Kunststoffe. Der Einsatz strahlenhärtender Systeme, bei denen Schmelzen und Härten zwei getrennte Verfahrensschritte sind, bietet eindeutige Vorteile.
Glas und Keramiken
Hier wird der vom Herstellprozess noch vorhandene Wärmeinhalt des Lackierobjektes zur Abscheidung (Ansintern) des Pulverlackes ausgenutzt. Anders in der Flachglasbeschichtung: Durch elektrisch leitfähige „Carrier“-Systeme für die horizontal bewegten Glastafeln in einer automatisierten Beschichtungslinie wird ein ausreichendes Potenzial zur gleich-mäßigen Abscheidung von Pulverlack auf dem darüber liegenden Glas erreicht.
Werkstoffkombinationen
Werkstoffkombinationen beziehen sich auf Verbundteile aus Metall und thermosensiblen Bestandteilen. Dies können Kunststoffe sein, oder auch Füllungen mit Flüssigkeiten oder Gasen. Beispiele sind Gasfedern, Elektromotoren, Gummi-Metall-Verbindungen oder Isoliersandwichplatten. Mit strahlenhärtenden Pulverlacken entfällt praktisch das notwendige Durchwärmen des gesamten Substrates bis auf Einbrenntemperatur des Pulverlacksystems. Im Falle der UV-Anwendung wird bei vergleichsweise niedrigen Temperaturen (≤ 100 °C) mit IR-Strahlung geschmolzen und anschließend mit UV-Licht gehärtet oder, im Falle der RAY-TEC® NIR®-Anwendung, binnen weniger Sekunden geschmolzen und gehärtet.